
5 Factores críticos para seleccionar una máquina de recocido por inducción
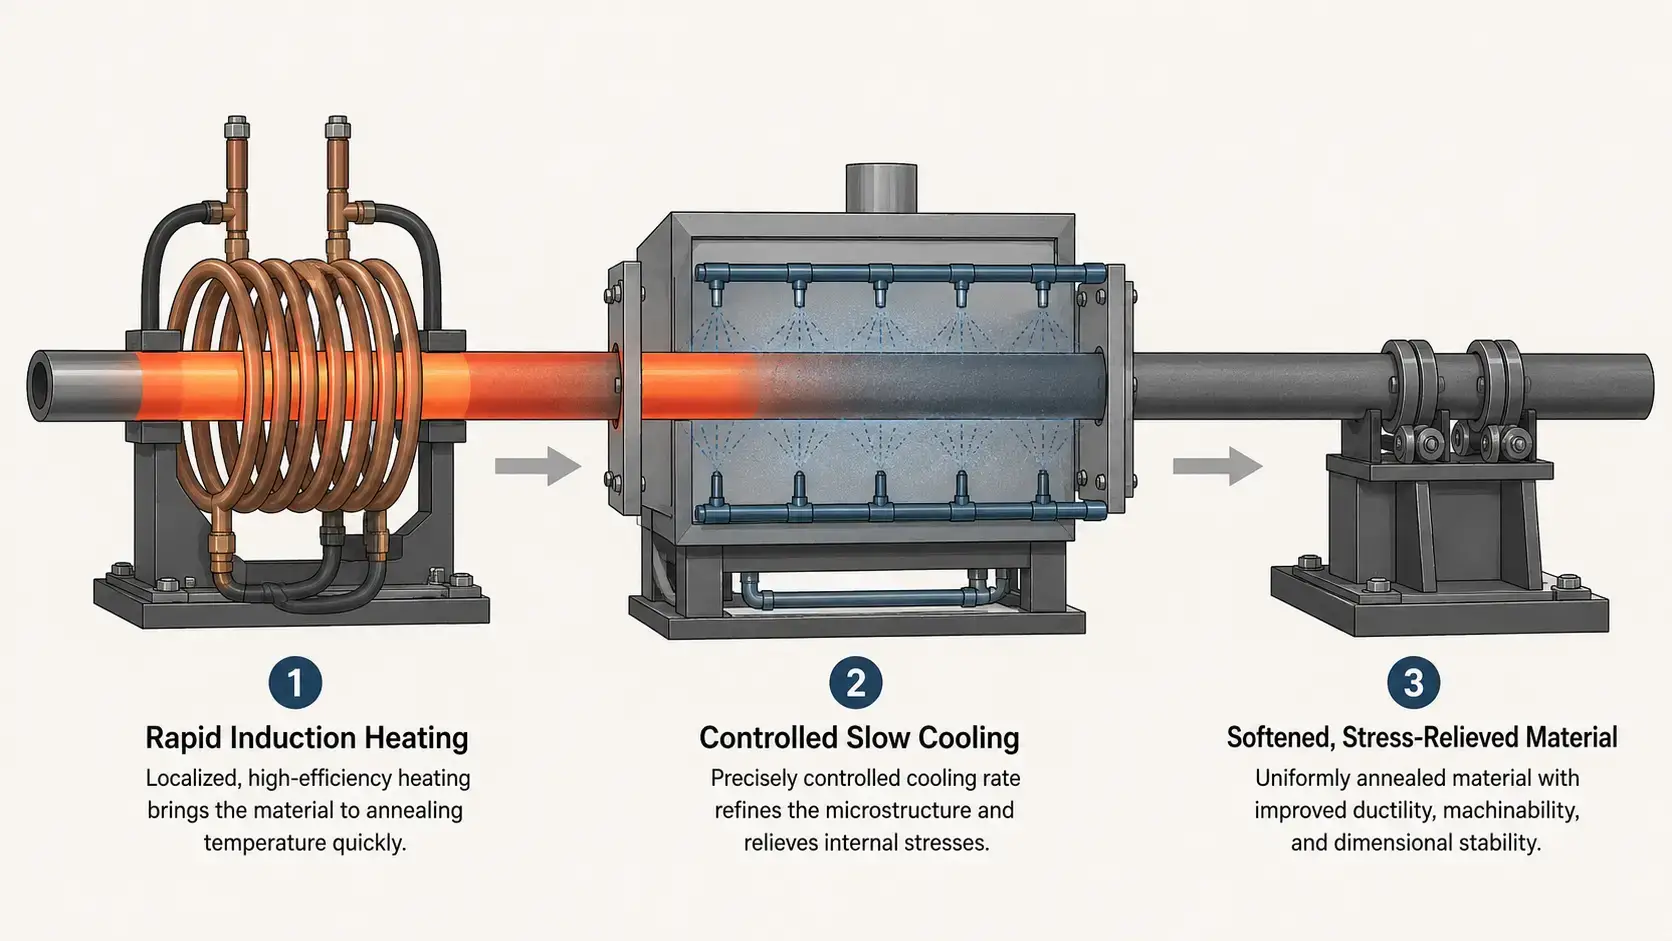
Seleccionando una máquina de recocido por inducción no consiste en encontrar la fuente de alimentación de mayor potencia o la cotización más barata. It is about matching the equipment to three things that conventional furnace annealing cannot deliver simultaneously: calentamiento localizado, enfriamiento controlado, and in-line throughput. A well-specified machine softens cold-worked metal, relieves weld-zone stress, y restaura la ductilidad — en segundos por pieza en lugar de horas por lote. uno mal emparejado te deja con una estructura de grano inconsistente, oxidación de la superficie, y un activo de capital que nunca se integra con el resto de la línea.
El recocido es fundamentalmente diferente del endurecimiento y el revenido. Opera a temperaturas más altas, exige control sobre la velocidad de enfriamiento —no solo la velocidad de calentamiento— y sirve a un conjunto de flujos de trabajo de producción completamente diferente: estirado de alambre, formado de tubos, forjado en frío, y alivio de tensiones posterior a la soldadura. Los cinco factores siguientes son los puntos de decisión que separan una máquina que se adapta a tu proceso de una que se opone a él.
Índice de contenidos
1. Define Su Aplicación de Recocido
El recocido no es un solo proceso — es una familia de procesos, y la máquina que necesita depende completamente de cuál esté ejecutando. A diferencia de sistema de revenido por inducción, que casi siempre sigue al endurecimiento, el recocido aparece en múltiples puntos de la cadena de producción: después del estirado en frío, entre etapas de conformado, después de la soldadura, o como un paso final de alivio de tensiones antes del mecanizado.
Empieza identificando el tipo de aplicación con el que estás tratando:
— Recocido de alambre y hilos: El trefilado continuo endurece el material. El recocido por inducción en línea entre pasadas de extracción restaura la ductilidad sin detener la línea. El diseño de la bobina aquí suele ser una bobina túnel de varios vueltas por la que pasa el alambre a velocidad.
— Recocido de tubos y tubos: Conformado de tubos, curvado, y la soldadura introduce tensión residual. El recocido por inducción puede dirigirse a zonas específicas — la junta de soldadura, el radio de curvatura, o la sección transversal completa — con mucha menos oxidación que un horno.
— Recocido de barras y varillas: El material de barra forjada en frío o estirada en frío a menudo necesita un ablandamiento de sección completa antes de la siguiente operación de conformado. Los sistemas de frecuencia media proporcionan la profundidad de penetración requerida para secciones sólidas.
— Recocido de la zona de soldadura: Después de soldadura TIG, MIG, o por láser, la zona afectada por el calor (ZAC) contiene tensiones residuales que pueden causar grietas. El recocido por inducción localizado trata solo la ZAC, dejar el resto de la pieza sin cambios — algo que un horno no puede hacer.
— Recocido continuo a toda longitud: productos largos como el alambre, Cinta, o tubería que circula a velocidad constante a través de una bobina fija. La máquina debe mantener un perfil térmico constante durante horas de funcionamiento continuo.
Una máquina de recocido por inducción diseñada para alambre continuo en 200 meters per minute is a completely different system from one built for localized post-weld treatment on a batch of fabricated assemblies. Define the application first, then spec the machine around it.
2. Potencia, Frecuencia & Control de Enfriamiento
La potencia y la frecuencia determinan cuán rápido y qué tan profundamente se calienta la pieza. Pero para el recocido, hay una tercera variable que importa igual de mucho: control de la velocidad de enfriamiento. A diferencia del endurecimiento —donde se templa— y del revenido —donde usualmente se enfría al aire— el recocido requiere un enfriamiento lento y controlado para permitir que la estructura del grano se reconfigure correctamente. Una máquina que calienta perfectamente pero enfría demasiado rápido dejará el material más duro de lo que estaba.
Los tres parámetros se deben evaluar juntos:
— Nivel de potencia: Annealing temperatures are higher than tempering — typically 700–900°C for steels, compared to 150–650°C for tempering. This means higher specific power per kilogram of workpiece. Refer to standard requisitos de potencia for estimating your baseline, but expect annealing loads at the upper end of the range for a given part mass.
— Selección de frecuencia: Frecuencia media (1-10 kHz) suits solid sections like bar and thick-walled tube where the heat must penetrate to the core. Mayor frecuencia (10–50 kHz) suits thin-gauge tube, Cable, and surface-layer annealing. The rule is the same as for all calentamiento por inducción: sección transversal más pequeña → mayor frecuencia.
— Sección de enfriamiento controlado: Aquí es donde el equipo de recocido por inducción difiere fundamentalmente de otras máquinas de inducción. Después de la bobina de calentamiento, la pieza de trabajo debe pasar por una zona de enfriamiento controlado —un túnel aislado, una chaqueta regulada por temperatura, o un espacio de aire cronometrado con precisión— que reduce la temperatura lo suficientemente despacio para lograr la recristalización completa. Pregunte al proveedor cómo se gestiona la velocidad de enfriamiento, no solo cómo se aplica la calefacción.
Un proveedor que solo habla de kilovatios y kilohertz sin abordar el control de enfriamiento está tratando el recocido como si fuera temple con un punto de ajuste de temperatura más bajo. No es lo mismo.
3. Precisión de Temperatura & Uniformidad
El control de la temperatura de recocido es exigente por dos razones que no se aplican al temple o al revenido. Primero, La ventana de temperatura objetivo es estrecha en relación con la temperatura absoluta: mantener 850°C ±10°C requiere un control proporcional más estricto que mantener 400°C ±10°C, because thermal losses to the surroundings scale with the fourth power of absolute temperature. Segundo, if the temperature overshoots too far, grain growth accelerates and the material’s mechanical properties degrade permanently — you cannot «un-grow» coarse grains by cooling more slowly.
Key temperature control features to evaluate in an induction annealing system:
— Dual-wavelength or ratio pyrometry: Standard IR pyrometers can drift with emissivity changes as the part surface oxidizes at annealing temperatures. Un sensor de doble longitud de onda compensa esto, proporcionando lecturas precisas incluso cuando la condición de la superficie cambia durante el calentamiento.
— Control de potencia en lazo cerrado con respuesta rápida: El sistema debe ajustar la salida en milisegundos para compensar las fluctuaciones de velocidad de la línea, variaciones de temperatura del material entrante, y deriva de la impedancia de la bobina a medida que la bobina se calienta durante una producción.
— Monitoreo multizona para procesos continuos: En líneas de recocido de alambre o tubo, La temperatura debe medirse en la salida de la bobina y en la salida de la zona de enfriamiento. La diferencia entre estas dos lecturas indica si la velocidad de enfriamiento está dentro del objetivo.
— Gestión de recetas con perfiles específicos de material: Los parámetros de recocido para 304 tubo de acero inoxidable son completamente diferentes de los de alambre de acero al carbono C1020. La máquina debe almacenar, recordar, y bloquear perfiles validados para que los operadores no necesiten reajustar cada vez que cambia el material.
Si un proveedor no puede demostrar uniformidad de temperatura en su pieza de trabajo específica con su material específico, sigue buscando. La validación del proceso en sus piezas reales es la única prueba que importa.
4. Automatización & Capacidad de Producción
Las líneas de recocido se dividen en dos categorías amplias, y los requisitos de automatización para cada una son completamente diferentes. Las líneas de proceso continuo — estirado de alambre, recocido de laminador de tubos, procesamiento de tira — requieren que el sistema de inducción se sincronice con una velocidad de línea existente que ya puede estar fija. Batch-annealing workstations — post-weld treatment cells, estaciones de alivio de tensión de premecanizado: necesitan un cambio rápido de piezas y fijaciones flexibles.
Haga coincidir el nivel de automatización con su perfil de producción:
— Recocido continuo en línea: La bobina de inducción y la sección de enfriamiento están integradas directamente en la trefiladora., soldadura de tubos, o línea de laminación de tiras. El sistema de control debe comunicarse con el PLC de línea para ajustar la potencia en tiempo real a medida que cambia la velocidad de la línea.. Un retraso de comunicación de dos segundos en 100 metros por minuto significa tres metros de chatarra.
— Celdas de lote semiautomáticas: Un operador carga la pieza en un accesorio, inicia el ciclo, y retira la pieza terminada. Adecuado para el recocido de la zona de soldadura de ensamblajes fabricados o para el alivio de tensiones previos al mecanizado de forjados. La consistencia del tiempo de ciclo depende de la repetibilidad en la colocación de la pieza: el accesorio debe ubicar la pieza de manera precisa respecto a la bobina cada vez.
— Celdas robóticas totalmente automáticas: Un robot carga las piezas en la bobina, el ciclo de recocido se ejecuta, y el robot descarga. Esta configuración funciona bien para volúmenes medios a altos de piezas discretas donde el costo de la mano de obra o la consistencia del tiempo de ciclo justifica la inversión en automatización. Se aplica la misma lógica de diseño que cuando selección de un sistema de endurecimiento por inducción con manipulación robótica.
— Herramientas de cambio rápido: Si recocinas múltiples SKU en la misma máquina, la bobina, guías, y los insertos de la zona de enfriamiento deberían ser reemplazables en minutos, no en horas. Cada minuto de cambio es capacidad de producción perdida.
Para líneas continuas, especifique la máquina para la velocidad de línea más alta que espere operar en los próximos tres años, no la velocidad a la que opera hoy. Reequipar con una fuente de energía más rápida más adelante es más caro que comprar la capacidad correcta desde el principio.
5. Experiencia del Proveedor & Conocimiento del Proceso
El recocido es el proceso de inducción donde la experiencia del proveedor importa más. El endurecimiento es relativamente indulgente: calentar por encima de la temperatura de transformación, Temple, hecho. El temple es sencillo: calentar a un objetivo más bajo, mantener, enfriar al aire. El recocido añade una dimensión — enfriamiento controlado — que requiere que el proveedor entienda la metalurgia, no solo la ingeniería eléctrica. Un proveedor que conoce la electrónica de potencia pero no la cinética de la transformación de fases diseñará una máquina que calienta perfectamente y arruina el material durante el enfriamiento.
Al evaluar proveedores, investigue más allá del catálogo de equipos:
— Experiencia en procesos específicos de materiales: ¿Ha construido el proveedor sistemas de recocido para su familia de materiales — aceros al carbono, aceros inoxidables, aleaciones de cobre, aluminio? Cada uno tiene diferentes temperaturas de transformación, características de emisividad, y sensibilidades a la velocidad de enfriamiento. Solicitar una referencia a un cliente que use un material similar.
— Diseño de la bobina para el recocido: Las bobinas de recocido suelen funcionar a temperaturas más altas durante ciclos de trabajo más prolongados que las bobinas de endurecimiento. El sistema de enfriamiento de la bobina, aislamiento, y la estructura de soporte mecánico deben diseñarse para soportar cargas térmicas sostenidas, no para servicio intermitente. Una bobina de endurecimiento reutilizada para recocido fallará prematuramente.
— Ingeniería de la zona de enfriamiento: Esta es la parte de un sistema de calentamiento por inducción que la mayoría de los proveedores genéricos pasan por alto. Pregunta cómo está diseñada la sección de refrigeración — longitud, aislamiento, puntos de monitorización de temperatura, y si puede ajustarse para diferentes materiales y velocidades de línea.
— Validación de procesos in situ: El proveedor debe estar dispuesto a pasar tu material por un sistema de prueba y proporcionar curvas tiempo-temperatura, lecturas de dureza antes y después, e imágenes metalográficas de la estructura de grano. Un presupuesto sin datos de proceso es una apuesta.
— Soporte postventa y repuestos: A menudo se ejecutan líneas de recocido 24/7. Los costos de inactividad se calculan por minuto, no por día. Confirme los plazos de entrega de repuestos y si el proveedor ofrece diagnóstico remoto para el suministro de energía y el sistema de control.
Un proveedor con el que vale la pena trabajar pregunta sobre su aplicación de recocido antes de cotizar una potencia. Evaluamos cada consulta según los cinco factores anteriores: tipo de aplicación, requisitos de energía y refrigeración, control de temperatura, necesidades de automatización, y soporte del proceso a largo plazo — y entregamos una configuración basada en su material y objetivos de producción, no es un preajuste de catálogo.
Inducción vs. Recocido convencional de horno
Para fabricantes que actualmente utilizan hornos por lotes o de cinta continua para recocido, la cuestión es si la inducción ofrece suficiente ventaja para justificar el cambio. La siguiente tabla compara los dos métodos sobre las dimensiones que más importan en la producción.
| Recocido por inducción | Recocido convencional de horno |
|---|---|
| Calentamiento localizado rápido — segundos a minutos | Calentamiento por lotes lento — normalmente 1–6 horas |
| Tasa de refrigeración controlada — zona de refrigeración lenta programable | Refrigeración pasiva de caldera — control limitado de velocidad, depende de la masa térmica |
| Oxidación mínima — exposición breve a alta temperatura, compatible con gas inerte | Mayor formación de escamas — exposición prolongada a la temperatura |
| Menor consumo de energía por pieza — solo se calienta la zona objetivo | Mayor consumo de energía — horno en espera, pérdida de calor al entorno |
| Capaz de línea — procesamiento continuo de alambre, tubo, y tira | Flujo de trabajo limitado por lotes — cargar, mantenimiento, enfriar, descargar |
| Refinamiento de grano consistente — ciclo térmico repetible por pieza | Gradientes de temperatura dentro del horno — resultados variables según la zona |
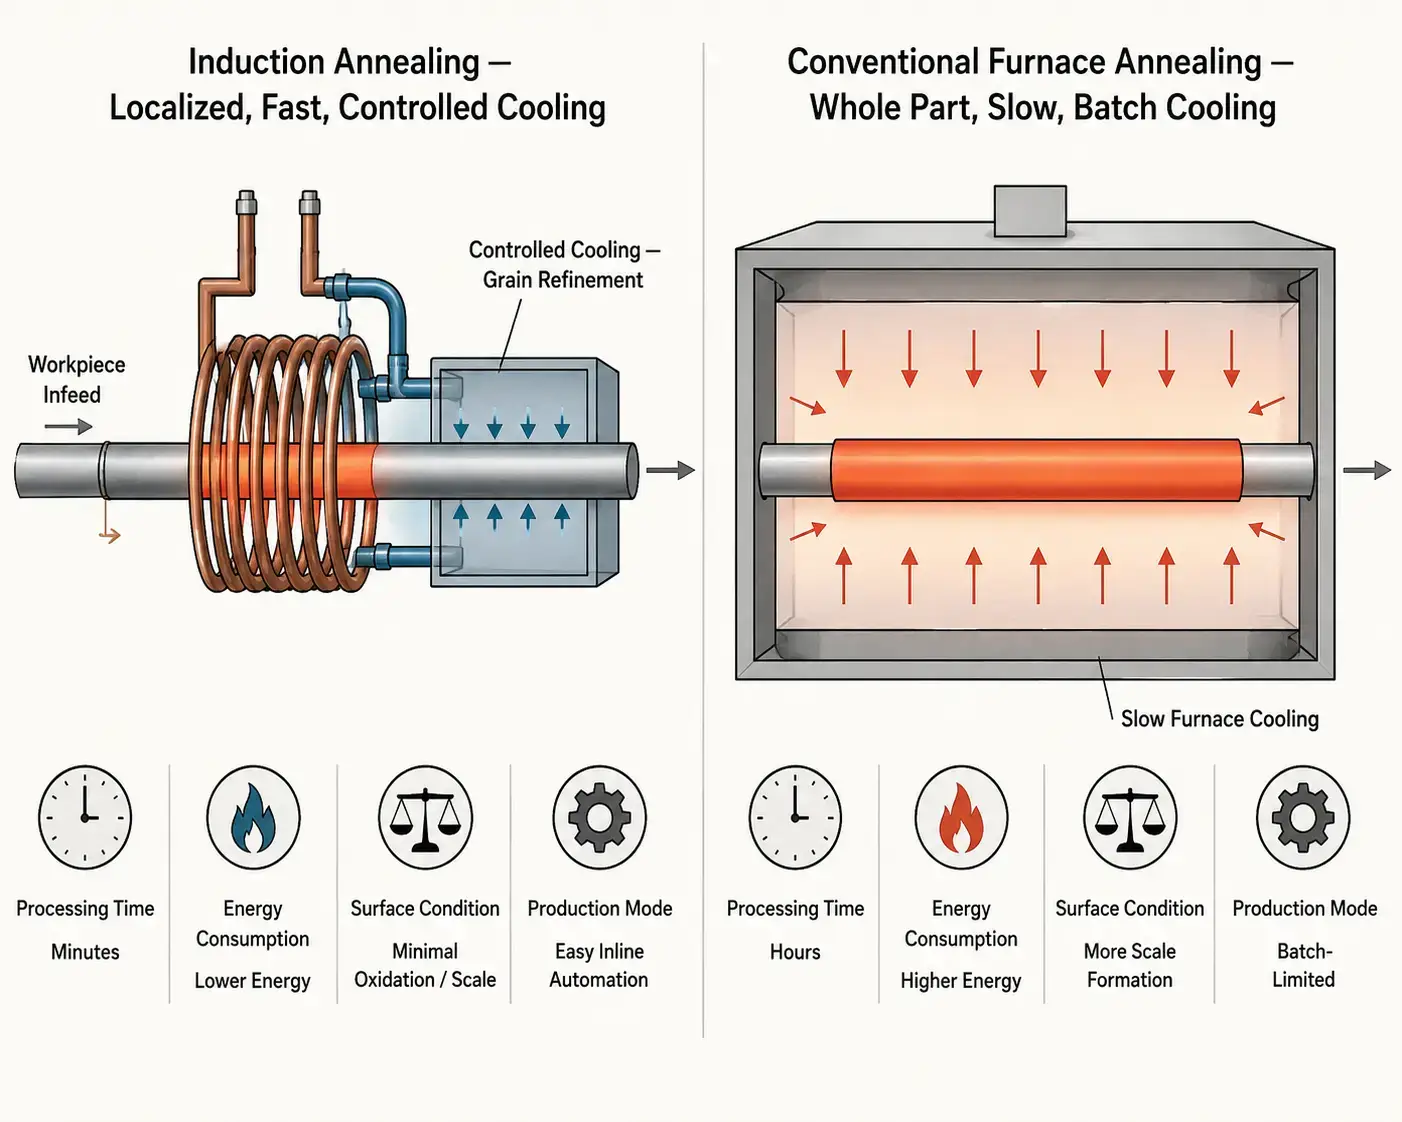
El recocido por inducción no es un sustituto universal del horno. Para talleres que recocen docenas de geometrías de piezas diferentes en lotes impredecibles, una el horno convencional sigue siendo la herramienta más versátil: cárgala, establecer el perfil, y déjalo correr. Pero para líneas de producción dedicadas que procesan alambre, tubo, bar, o recocido repetitivo de ensamblajes soldados a volumen medio-alto, la inducción proporciona ciclos más rápidos, menor consumo de energía por pieza, mucho menos oxidación, y un nivel de control de la velocidad de enfriamiento que un horno por lotes no puede igualar. El punto de cruce económico es más claro cuando el paso de recocido es el cuello de botella en una línea que de otro modo es continua.
Conclusión clave
Elegir un máquina de recocido por inducción se reduce a cinco decisiones, y la más importante es la primera: definir exactamente qué estás recociendo y por qué. La aplicación —alambre, tubo, bar, o zona de soldadura— determina la potencia, frecuencia, y la geometría de la bobina. El material determina la temperatura objetivo y la velocidad de enfriamiento que se debe mantener. Y el volumen de producción determina si necesita un sistema continuo en línea, una celda semi-automática, o una estación de trabajo completamente robótica. Un proveedor que comienza preguntando sobre su material y la velocidad de su línea, en lugar de cotizar una máquina de un catálogo, is the difference between a system that works on day one and one that requires six months of re-tuning. La máquina adecuada, especificada correctamente, convierte el recocido de una operación por lotes y espera en un paso de producción continuo, repetible.
Preguntas frecuentes
q: ¿Cuál es la diferencia entre el recocido por inducción y el temple por inducción??
A: Las tres diferencias clave son la temperatura, la velocidad de enfriamiento, y el propósito. El recocido opera a temperaturas más altas (típicamente 700–900°C para los aceros) para recristalizar completamente la estructura del grano y maximizar la suavidad y ductilidad. El temple opera a temperaturas más bajas (150–650°C) para reducir la fragilidad después del endurecimiento mientras se conserva la mayor parte de la dureza. El recocido requiere un enfriamiento lento y controlado para permitir el refinamiento del grano; El revenido generalmente se enfría al aire. Y sirven para diferentes puntos en la cadena de fabricación: el recocido a menudo maneja material trabajado en frío o soldado, mientras que el revenido siempre sigue a un paso de endurecimiento.
q: Qué materiales se pueden recocer por inducción?
A: Aceros al carbono, Aceros aleados, aceros inoxidables, El cobre y las aleaciones de cobre, aleaciones de aluminio, y el titanio se pueden recocer por inducción, provided the power supply and frequency are matched to the material’s electrical resistivity and thermal conductivity. Non-ferrous metals like copper and aluminum require higher power densities because their lower electrical resistivity reduces inductive heating efficiency. The coil design and frequency must be adjusted for each material family — a system set up for steel will not anneal copper effectively without re-engineering.
q: Can induction annealing replace a conventional annealing furnace?
A: Para la producción continua de alambre, tubo, Cinta, y barra, sí: el recocido por inducción puede reemplazar completamente al horno, ofreciendo tiempos de ciclo más rápidos, menor costo de energía, menos oxidación, y un control de la velocidad de enfriamiento mucho mejor. Para el recocido por lotes de fabricaciones grandes, de forma irregular o cargas de trabajo con piezas mixtas, un horno a menudo sigue siendo la opción más práctica. Muchos fabricantes utilizan un modelo híbrido: inducción para las líneas dedicadas de alto volumen, horno para el trabajo variable de bajo volumen.
¿Necesita ayuda para especificar un sistema de recocido por inducción??
Cuéntenos sobre su material, dimensiones de la pieza de trabajo, propiedades objetivo, y volumen de producción. Recomendaremos una configuración de recocido por inducción adecuada a su aplicación.





