
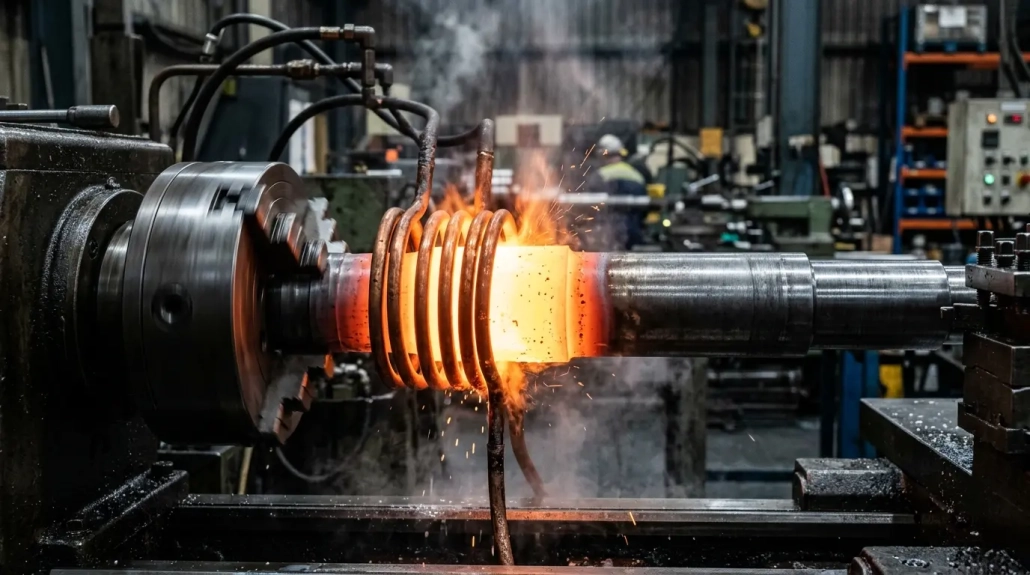
Dominando el temple por inducción de ejes: 3 Desafíos críticos de calidad, desde el diámetro hasta el control de grietas
Endurecimiento por inducción de eje abarca una de las ventanas de proceso más amplias de la industria — desde 6 mm de micro ejes de motor hasta 460 mm ejes de nueva energía, desde acero al carbono simple hasta acero aleado 42CrMo, con requisitos de profundidad que van desde 0.8 mm a más 10 mm. Acertar significa dominar tres dimensiones: frecuencia vs. ajuste de diámetro, análisis sistemático de la causa raíz de la grieta, y secuenciación de procesos para geometrías complejas. Este artículo cubre las tres, con marcos prácticos de decisión para cada una.
📋 Tabla de Contenidos
- Clasificación por diámetro: Frecuencia y selección de inductores
- Ejes de transmisión de camiones: Una visión sistemática de las grietas
- Ejes de motores de nueva energía: Secuenciación de procesos para geometría compleja
- Conclusión clave
- Preguntas frecuentes: Preguntas comunes sobre el endurecimiento por inducción de ejes
- Evaluación libre de proceso
1. Clasificación por diámetro: Frecuencia y selección de inductores
En temple por inducción de ejes, La frecuencia es el parámetro principal del proceso, y su selección está directamente ligada al diámetro de la pieza de trabajo. Comprender la clasificación de frecuencia del equipo de calentamiento por inducción es el punto de partida esencial para cualquier diseño de proceso.
Ejes Bajo 20 mm: 200–600 kHz
Para ejes de pequeño diámetro, la frecuencia recomendada es 200–600 kHz. Un ejemplo típico es un 6 eje de motor de mm en acero 40Cr que requiere una profundidad de capa de 0,8–1,2 mm. Un inductor de una sola vuelta con temple por escaneo es la configuración estándar. Una 8 el tornillo de bolas miniatura de mm sigue el mismo enfoque. Ejes de acero para herramientas aleado alrededor 18 Los diámetros de mm también son candidatos para el endurecimiento de un solo disparo: el pequeño diámetro significa que toda la circunferencia puede calentarse uniformemente en un solo disparo.
Ejes de 20–100 mm: 2–15 kHz
Para ejes de diámetro medio, la frecuencia se reduce a 2–15 kHz. Un inductor de doble vuelta es la elección común, con modos de escaneo o de un solo disparo seleccionados según la profundidad de capa requerida. Este rango de diámetro cubre la mayor parte de los componentes de ejes industriales generales, y selección correcta de potencia en esta banda es crítico: subestimar la capacidad de la fuente de alimentación conduce a una profundidad de carcasa insuficiente, mientras que excederla desperdicia capital y energía.
Ejes Superiores 100 mm: 2–6 kHz
Para ejes de gran diámetro que exceden 100 mm, la frecuencia baja a 2–6 kHz, y se prefiere un inductor de escaneo de autoextinción de una sola vuelta. Donde se requieren profundidades de carcasa mayores, precalentar la pieza antes del endurecimiento puede extender la profundidad efectiva endurecida. La baja frecuencia asegura una penetración de corriente suficiente para alcanzar la profundidad requerida, aunque el diseño de auto-apagado simplifica el circuito de refrigeración.
Esta clasificación es sencilla en principio, pero muchos fallos de calidad en la práctica provienen directamente de un desajuste entre frecuencia y diámetro. Una frecuencia demasiado alta resulta en una penetración de corriente insuficiente y un casquillo demasiado superficial para cumplir los requisitos. Una frecuencia demasiado baja hace que el calor se difunda excesivamente hacia el núcleo, ensanchar la zona de transición entre la capa endurecida y el núcleo blando — ninguna de las condiciones es aceptable para un eje crítico en servicio.
2. Ejes de transmisión de camiones: Una visión sistemática de las grietas
Los ejes traseros de camión están entre los tipos de eje más propensos a fallas en el endurecimiento por inducción. Los incidentes de agrietamiento por lotes no son infrecuentes, y tienden a aparecer solo en la etapa de reclamaciones — un síntoma de análisis de causa raíz que históricamente ha sido insuficiente. A diferencia de la relación directa frecuencia-diámetro en la Sección 1, agrietamiento en temple por inducción de ejes generalmente implica múltiples factores compuestos que operan simultáneamente.
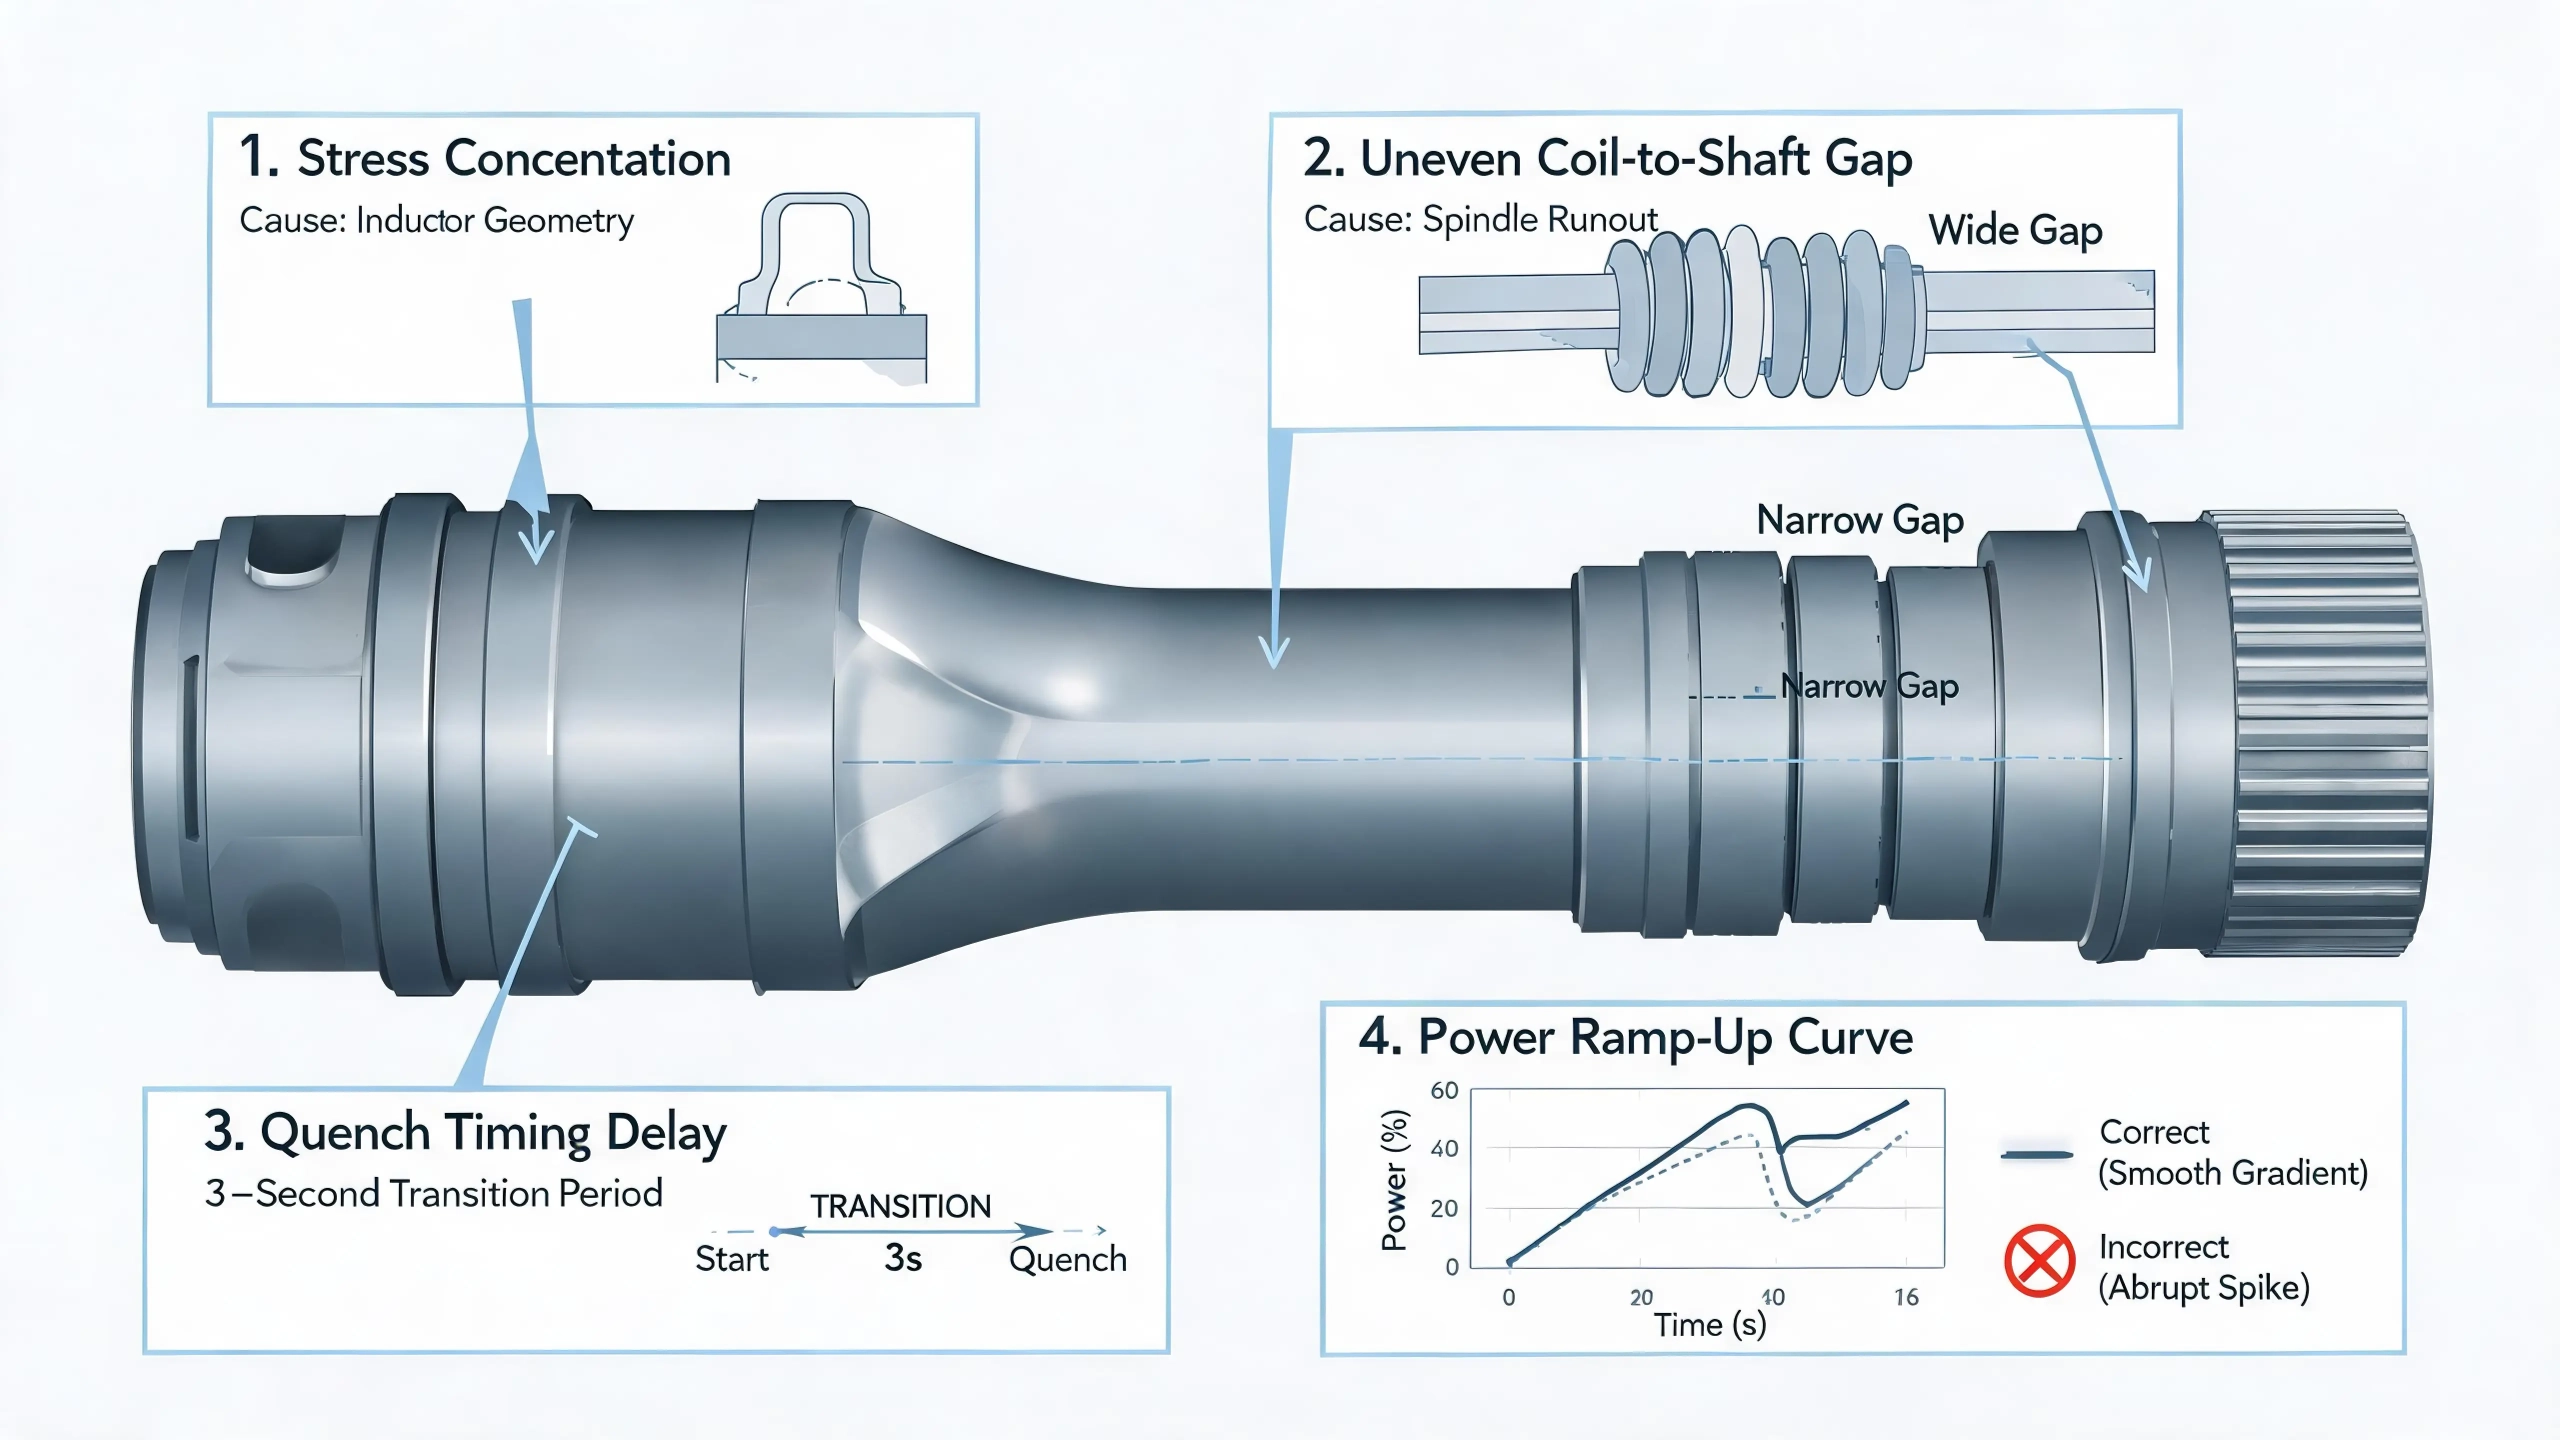
Causa 1: Deficiencias en el diseño del inductor
Este es el factor principal. Controlar la profundidad de la capa en el radio del filete del chasis es técnicamente exigente, y una geometría deficiente del inductor conduce directamente a la concentración de tensiones en la ubicación más sensible a la fatiga del eje.
El concentrador de flujo — una parte integral del conjunto del inductor — requiere atención específica: las laminaciones de acero al silicio deben ser 0.15 mm de espesor con revestimiento aislante resistente a altas temperaturas en ambas caras. Si el aislamiento se degrada durante el calentamiento, las laminaciones mismas se calientan, pierden permeabilidad magnética, y comprometen la uniformidad del calentamiento local. Lo que comienza como una falla de aislamiento en una laminación puede desencadenar un endurecimiento desigual en toda la zona del filete.
Causa 2: Precisión Inadecuada del Equipo
La excentricidad excesiva del husillo reduce la distancia entre la pieza de trabajo y el inductor en ciertas posiciones de rotación, creando sobrecalentamiento localizado o incluso fusión superficial. Este es un problema de mantenimiento de la máquina que a menudo se pasa por alto porque se desarrolla gradualmente: la deriva de la distancia durante semanas de operación puede no activar alarmas hasta que las piezas comienzan a fallar en la inspección. Los controles regulares de excentricidad del husillo deberían ser parte del programa de mantenimiento preventivo de cualquier celda de endurecimiento de ejes.
Causa 3: Enfriamiento de temple inadecuado
Se recomienda un medio de temple PAG a una concentración superior a 10%, con la temperatura del fluido mantenida en 30–35 °C. Sin embargo, la causa más común de agrietamiento relacionado con el temple no es el medio en sí — es el tiempo. El temple de flujo completo no debe comenzar inmediatamente al inicio de la fase de enfriamiento. Se requiere un retraso controlado seguido de una fase inicial de flujo bajo — pasando a flujo completo después de aproximadamente 3 segundos — para suprimir el pico de tensión superficial que desencadena el agrietamiento por temple. Esta ventana de 3 segundos es estrecha e implacable.
Causa 4: Parámetros de proceso incorrectos
La potencia debe aumentarse gradualmente al inicio del escaneo — un salto instantáneo a potencia máxima crea un choque térmico en el extremo del eje. La desaceleración al final del escaneo no debe ser excesiva, ya que una salida lenta puede retemperar demasiado la zona de salida. La selección de frecuencia también debe coincidir con la calidad del material: los aceros aleados como el 42CrMo requieren combinaciones de frecuencia y potencia diferentes que los aceros al carbono normales del mismo diámetro.
Estas cuatro causas no son independientes. Los eventos de agrietamiento por lotes típicamente involucran múltiples problemas que se combinan simultáneamente: un problema de geometría del inductor combinado con desalineación del husillo y un tiempo de temple subóptimo, Por ejemplo. Esto es precisamente por lo que investigación sistemática — en lugar de señalar un solo factor — es el único enfoque confiable. Para una perspectiva más amplia sobre la selección de procesos a través de diferentes geometrías de engranajes y ejes, consulte nuestra comparación de templado por inducción de un solo disparo vs. diente por diente para ruedas motrices.
3. Ejes de motores de nueva energía: Secuenciación de procesos para geometría compleja
Los ejes de motor de transmisión de nueva energía representan el límite superior de complejidad en temple por inducción de ejes. Un componente típico mide aproximadamente 460 mm de longitud, con una estria externa en un extremo, una estría interna en el otro, transiciones de múltiples diámetros a lo largo del cuerpo del eje, endurecimiento superficial completo requerido en todos los diámetros externos, y endurecimiento también requerido en la estría interna.
endurecimiento superficial externo
endurecimiento de longitud completa de un solo disparo puede cubrir todas las transiciones de diámetro externo en una sola operación. Este enfoque requiere potencia considerable — a 500 Fuente de alimentación por inducción kW es la escala adecuada para un eje de este tamaño. El procesamiento de un solo paso también minimiza la distorsión térmica que se acumularía a través de múltiples pasadas de escaneo.
Regla de Secuenciación Crítica: Interno Antes de Externo
El endurecimiento de la chaveta interna debe completarse antes del endurecimiento de la superficie externa. Esta secuencia no es negociable. Después del endurecimiento externo, las condiciones térmicas en el orificio cambian: la capa endurecida externa altera la distribución de la masa térmica y el comportamiento de enfriamiento de todo el componente. Si el endurecimiento interno por estrías sigue al endurecimiento externo, el perfil térmico del diámetro se vuelve impredecible, y el resultado del endurecimiento interno será inconsistente de una pieza a otra. Invertir la secuencia elimina esta variable por completo.
Gestión de transiciones de diámetro
La geometría de las transiciones de diámetro añade una capa adicional de complejidad. Secciones de diferentes diámetros requieren diferentes densidades de potencia. Cuando se escanean a parámetros constantes, las zonas de transición tienden a producir una distribución desigual de la profundidad de la capa — la sección de mayor diámetro recibe menos densidad de potencia, mientras que la sección más pequeña puede sobrecalentarse.
Los componentes de este tipo requieren una verificación cuidadosa etapa por etapa de la distribución de la profundidad de la capa y la dureza durante la calificación del proceso. Corte transversal del eje en cada transición de diámetro, mida el perfil de dureza, y ajuste el programa de potencia en consecuencia. La inversión en la calificación inicial se recupera al evitar la inconformidad a nivel de lote descubierta solo en la inspección final.
Conclusión clave
La disciplina principal en temple por inducción de ejes es establecer la relación correcta entre diámetro, frecuencia, y el diseño del inductor, luego refinar esa base para el material y la geometría específica de cada pieza. Fisuras, profundidad de caso insuficiente, y endurecimiento no uniforme en las transiciones de diámetro son los tres problemas de calidad más comunes en esta categoría. Sus causas difieren, pero la raíz en casi todos los casos se remonta ya sea al diseño del inductor o a la selección de parámetros del proceso, no a la necesidad de equipo más caro.
Para orientación práctica sobre un tema estrechamente relacionado — cómo manejar estructuras no martensíticas y distorsión en componentes de engranajes — vea nuestro artículo sobre resolviendo estructuras no martensíticas y distorsión en el endurecimiento por inducción de engranajes.
Preguntas frecuentes: Preguntas comunes sobre el endurecimiento por inducción de ejes
P1: ¿Cómo elijo la frecuencia adecuada para el diámetro de mi eje??
la regla general: ejes de menos de 20 mm usar 200–600 kHz, 20–100 mm usar 2–15 kHz, y más grandes 100 mm usar 2–6 kHz. But the more precise answer depends on your required case depth. Higher frequency concentrates current near the surface (temple superficial), while lower frequency penetrates deeper. Match frequency to your specified case depth first, then select power to achieve the required heating time. For a detailed breakdown, refer to our guide on clasificación de frecuencia de equipos de calentamiento por inducción.
Q2: What is the most common cause of axle shaft cracking in induction hardening?
There is no single «most common» cause — and that is itself the key insight. Batch cracking is almost always multi-factor: inductor geometry creates a stress concentration, spindle runout amplifies it, quench timing adds a thermal stress spike, and power ramp-up parameters fail to compensate. The danger is singling out one factor, «fixing» it, and assuming the problem is solved. A systematic investigation covering all four cause categories — inductor design, equipment condition, quench cooling, and process parameters — is the only reliable approach.
Q3: Why must internal spline hardening precede external surface hardening on motor shafts?
Una vez que la superficie externa está endurecida, la capa martensítica cambia la masa térmica y el comportamiento de extracción de calor de todo el eje. Si luego intenta endurecer la estría interna, el perfil térmico del orificio se vuelve impredecible: la capa endurecida externa actúa como un sumidero de calor en algunas regiones y como aislante en otras, dependiendo de la geometría. El resultado es una dureza interna de la estría inconsistente de una pieza a otra. Endurecer primero la estría interna elimina esta variable por completo, porque la superficie externa todavía está en su estado recocido, térmicamente predecible durante la operación interna.
Q4: ¿Qué capacidad de fuente de alimentación necesito para el endurecimiento por inducción del eje??
Depende completamente del diámetro de su eje, la tasa de producción, y del requisito de profundidad de capa. Ejes de pequeño diámetro (con 20 mm) con endurecimiento por escaneo pueden necesitar solo 50–100 kW. Ejes medianos (20–100 mm) con escaneo de doble vuelta típicamente requieren 100–250 kW. Ejes grandes o procesamiento de geometrías complejas de un solo disparo pueden requerir 500 kW o más. El error crítico es dimensionar de manera insuficiente: compensar la potencia insuficiente extendiendo el tiempo de calentamiento conduce el calor al núcleo y produce una zona de transición sobredimensionada. Si no está seguro acerca de su requerimiento específico, consulte nuestra guía de selección de potencia de calentamiento por inducción o consulte a nuestro equipo de ingeniería con las especificaciones de su pieza.
Contáctenos para una Evaluación de Proceso Gratuita
Si está lidiando con agrietamiento, inconsistencia en la profundidad de temple, o desafíos en el diseño del proceso en su temple por inducción de ejes línea, nuestro equipo de ingeniería puede proporcionar una evaluación gratuita del proceso. Envía tu consulta con el dibujo de tu pieza, grado de material, y los parámetros actuales del proceso, y te entregaremos un diagnóstico preliminar y una propuesta de optimización dentro de 48 horas — cubriendo la selección de frecuencia, recomendaciones de diseño del inductor, configuración del sistema de enfriamiento, y secuenciación del proceso para geometrías complejas de ejes.
Da el siguiente paso: comparte el plano de tu pieza y los requisitos de producción. Nuestros ingenieros de aplicaciones analizarán los cuellos de botella de su proceso sin costo y recomendarán soluciones específicas — ya sea mediante la optimización de la geometría del inductor, ajuste del tiempo de enfriamiento, programación del mantenimiento del husillo, o una re-secuenciación completa del proceso para ejes con múltiples características. Visite nuestro centro de conocimientos para más recursos técnicos sobre aplicaciones de temple por inducción en la industria automotriz.


