
6 Factores críticos para el endurecimiento por inducción interna del diámetro: Dominación de geometrías complejas
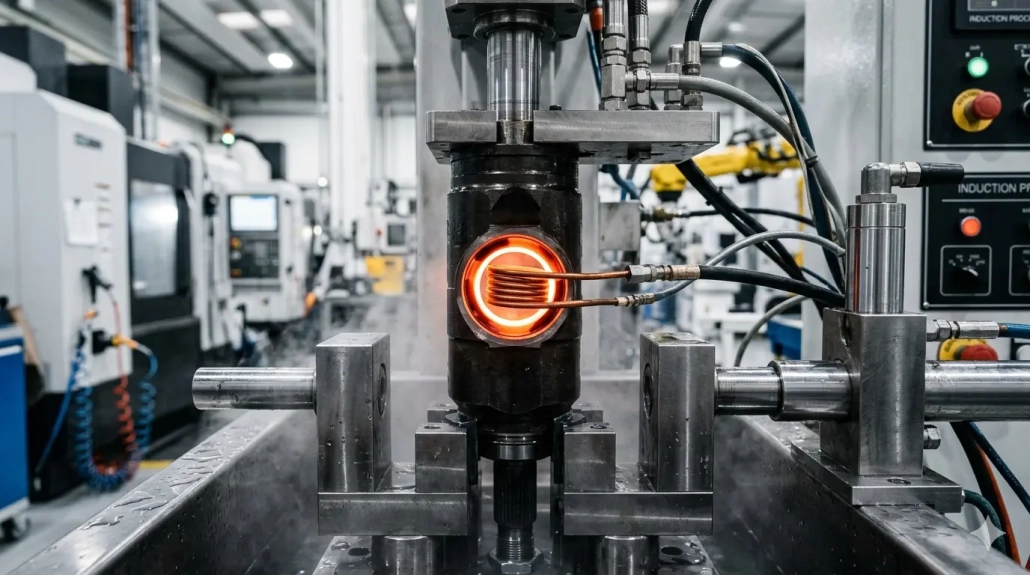
Endurecimiento por inducción de orificios internos está entre las áreas más exigentes de la práctica de endurecimiento por inducción. A diferencia del endurecimiento de superficies externas, la física es fundamentalmente menos favorable: las líneas de flujo magnético se distribuyen en el exterior de la bobina, y el calentamiento depende de un campo magnético reflejado — inherentemente menos eficiente. El espacio confinado dentro de un diámetro restringe aún más las opciones de diseño de inductores, haciendo de la ingeniería de inductores el reto técnico central de todo el proceso.
Índice de contenidos
1. Rango típico de piezas y materiales
El endurecimiento por inducción de orificios internos se aplica a una amplia gama de componentes en la fabricación de equipos automotrices, maquinaria de construcción, y de equipos industriales. Los ejemplos comunes incluyen estrías internas para líneas de transmisión de vehículos de nueva energía, estrías internas de la carcasa del trípode, espaciadores de maquinaria de ingeniería, tubos de bombas de concreto, y anillos exteriores de cojinetes de cubo de ruedas automotrices.
Los diámetros de los orificios suelen variar desde 12 mm a 200 mm, con materiales que incluyen 45 acero, S55C, 40Cr, 42CrMo, y 65Mn. Detrás de esta variedad de piezas se encuentra un desafío de proceso compartido: cómo diseñar un inductor que proporcione una eficiencia de calentamiento suficiente y permita un diseño de enfriamiento por apagado viable dentro del espacio confinado del agujero.
Esto es fundamentalmente diferente del endurecimiento superficial externo, tal como temple por inducción de ejes o endurecimiento de ruedas motrices — donde la bobina puede rodear la pieza de trabajo y dirigir el flujo magnético directamente hacia la superficie. En aplicaciones de agujeros, cada milímetro de la sección transversal del inductor debe justificarse cuidadosamente.
2. Selección de frecuencia: La palanca primaria para la eficiencia
Para la eficiencia de calentamiento inherentemente baja de los agujeros internos, aumentar la frecuencia es la única solución directamente efectiva. El endurecimiento por inducción interna del diámetro requiere frecuencias superiores 20 kHz; para diámetros de diámetro de diámetro más pequeño, la frecuencia de la fuente de alimentación debe alcanzar 200 kHz o superior.
Frecuencias más altas reducen la profundidad de penetración de corriente, concentrando la energía en la superficie del diámetro y compensando la menor eficiencia del calentamiento por campo reflejado. Esta es la lógica opuesta al endurecimiento externo de gran diámetro, donde a menudo se necesitan frecuencias más bajas para alcanzar suficiente profundidad de carcasa. El La Sociedad de Tratamiento Térmico ASM International proporciona datos de referencia extensos sobre los parámetros de temple por inducción en diferentes geometrías y materiales. Comprender cómo las clasificaciones de frecuencia de los equipos de calentamiento por inducción se corresponden con los requisitos de aplicación es esencial para seleccionar la fuente de alimentación adecuada.
La regla práctica es sencilla: a medida que disminuye el diámetro del orificio, la frecuencia debe aumentar. A 15 un orificio de mm puede requerir 200–300 kHz, mientras que un 150 orificio de mm puede endurecerse eficazmente a 30–50 kHz. Acertar con la selección de frecuencia es la decisión más importante en selección de potencia de calentamiento por inducción para aplicaciones de perforación.
3. Diseño de inductores: Compensaciones de ingeniería bajo restricciones espaciales
El diseño del inductor de cavidad interna implica varios factores mutuamente restrictivos. Cada decisión de diseño afecta a las demás, y el espacio confinado deja poco margen de error.
Espesor de la pared del conductor
El espesor de la pared debe minimizarse — típicamente 0,3–1 mm — usando cobre T2, cobre electrolítico, o cobre libre de oxígeno. Esto maximiza la conductividad mientras se preserva espacio para concentradores de flujo y canales de enfriamiento. Cada décima de milímetro que se ahorra en el espesor de la pared puede destinarse a una concentración de flujo más efectiva.
Selección del concentrador de flujo
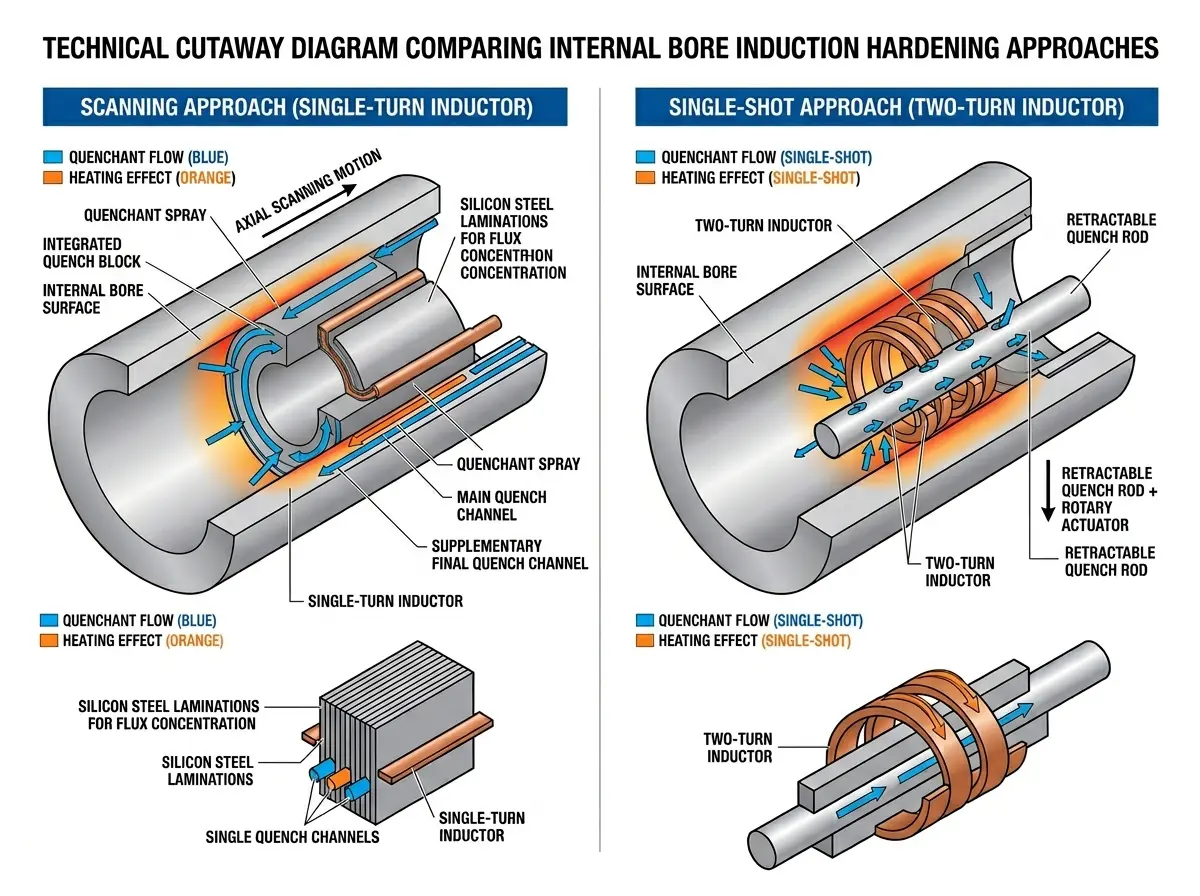
La elección del concentrador de flujo depende completamente de la frecuencia de operación. A frecuencias más bajas (20–50 kHz), laminaciones de acero al silicio de 0.15 El espesor de mm con recubrimiento aislante de alta temperatura en ambas caras es apropiado. A frecuencias más altas (100 kHz+), Los concentradores de flujo mecanizables o la pasta de flujo importada se convierten en las alternativas prácticas. Para una guía detallada de selección de materiales, Fluxtrol ofrece recursos técnicos completos sobre materiales de concentradores de flujo magnético y sus características de rendimiento específicas para cada aplicación. Una solución de ingeniería comprobada es mecanizar una ranura helicoidal en una varilla concentradora mecanizable y enrollar la bobina en la ranura, optimizando tanto la utilización del espacio como la eficiencia del circuito magnético en una sola estructura.
Número de vueltas y frecuencia
Los inductores de una sola vuelta suelen ser suficientes a altas frecuencias. Las configuraciones de múltiples vueltas a alta frecuencia también pueden funcionar sin concentradores de flujo en algunos casos, aunque esto depende de la geometría del orificio y de la densidad de potencia requerida.
Enrutamiento de enfriamiento de recalentamiento
La conducción de enfriamiento por temple es particularmente difícil en componentes de orificio ciego, donde las líneas de agua no pueden salir del extremo del orificio. Una solución práctica para el endurecimiento en una sola operación es introducir el fluido de temple directamente desde arriba de la abertura del orificio, utilizando la gravedad para ayudar al drenaje. Para componentes con orificio pasante, son factibles arreglos multicanal más convencionales.
4. Carrera externa de CVJ: Un estudio detallado de caso sobre el endurecimiento del orificio
La carcasa externa de la junta de velocidad constante (CVJ) es un ejemplo representativo que ilustra casi todos los desafíos en el endurecimiento por inducción de orificios internos. El orificio incluye una superficie cilíndrica interna y pistas para bolas — una geometría compleja que requiere una distribución de calor precisa. El material típicamente es Cf53, con un requisito de dureza de 58–62 HRC y una profundidad de capa de 2,5–3,5 mm.
Enfoque de temple por escaneo
La pieza de trabajo se sujeta en el extremo del eje con la apertura del orificio hacia abajo. Se utiliza un inductor de una sola vuelta con 0.15 laminaciones de acero al silicio aisladas de alta temperatura de doble cara de mm. Se requieren tres canales independientes de agua de temple: un flujo protector externo de agua para evitar el sobrecalentamiento del borde del ánima, un flujo principal de temple para la refrigeración primaria, y un temple final suplementario para asegurar una distribución uniforme de la profundidad de la carcasa. La secuencia de sincronización de estos tres canales es crítica — un error de sincronización incluso en un solo canal puede producir profundidad desigual de la carcasa o puntos blandos.
Enfoque de endurecimiento de un solo disparo
El enfoque de un solo disparo utiliza un inductor de dos vueltas, con la boquilla de enfriamiento diseñada en una varilla retráctil que se retira después del temple — una configuración bien adaptada para la integración en ciclos de producción automatizados. Aunque más rápido en tiempo de ciclo, este método requiere un diseño de cobertura del inductor más complejo y un control de tiempo de temple más estricto.
Comparando los dos enfoques
El endurecimiento por escaneo exige mayores precisiones en la fabricación del inductor, pero tiende a producir una profundidad de capa más uniforme — una ventaja decisiva en la producción en gran volumen donde la consistencia es primordial. El endurecimiento de una sola pasada es más rápido en tiempo de ciclo pero requiere un diseño de cobertura de inductor más sofisticado y control del tiempo de temple. La elección entre ellos depende del volumen de producción, geometría del taladro, y la banda de tolerancia aceptable en la profundidad de la capa.
Para orientación adicional sobre desafíos específicos del endurecimiento del proceso, consulte nuestro análisis de defectos comunes en el endurecimiento por inducción de engranajes — muchos de los principios relacionados con la selección de frecuencia y el diseño del temple se aplican igualmente a las aplicaciones en taladro.
🔑 Punto clave
La lógica del proceso de endurecimiento por inducción de orificios internos se puede expresar sucintamente: usar alta frecuencia para compensar la desventaja de eficiencia inherente del calentamiento por campo reflejado, usar un diseño preciso del inductor para trabajar dentro de restricciones espaciales severas, y usar enfriamiento por escurrimiento multicanal para lograr una profundidad de capa uniforme.
Diámetro del hueco, geometría requerida (hueco pasante o ciego), requisitos de dureza, y la especificación de profundidad de capa determinan juntos la combinación específica de frecuencia, estructura del inductor, y disposición de enfriamiento. No existe una solución estándar universal: cada tipo de pieza requiere su propio diseño específico y calificación del proceso.
Preguntas frecuentes
q: ¿Por qué el endurecimiento por inducción del orificio interno es más difícil que el endurecimiento de la superficie externa??
Dos razones. Primero, Las líneas de flujo magnético se distribuyen naturalmente en el exterior de la bobina: calentar un orificio depende de un campo magnético reflejado, lo cual es inherentemente menos eficiente. Segundo, El espacio confinado dentro de un orificio restringe severamente el tamaño del inductor, forzando difíciles compromisos de ingeniería entre el grosor del conductor, volumen del concentrador de flujo, y enrutamiento del canal de enfriamiento.
q: Qué frecuencia se necesita para el endurecimiento por inducción del orificio interno?
El endurecimiento del orificio interno requiere frecuencias superiores a 20 kHz como mínimo. Para diámetros de orificio más pequeños (con 30 mm), la frecuencia de la fuente de alimentación debe alcanzar 200 kHz o superior. Como regla práctica: orificio más pequeño = frecuencia más alta. A 15 el orificio de mm puede necesitar 200–300 kHz, mientras que un 150 el orificio de mm puede endurecerse eficazmente a 30–50 kHz.
q: Endurecimiento por escaneo vs endurecimiento de disparo único — cuál es mejor para orificios internos?
Ninguna es universalmente mejor. El endurecimiento por escaneo produce una profundidad de capa más uniforme pero exige mayor precisión en la fabricación del inductor. El endurecimiento de pasada única es más rápido en tiempo de ciclo y se adapta a la producción automatizada, pero requiere un diseño de cobertura del inductor más complejo y un control más estricto del tiempo de enfriamiento. La elección correcta depende de la geometría de la pieza, volumen, y los requisitos de tolerancia.
q: ¿Qué material de concentrador de flujo debo usar para los inductores de orificio??
A frecuencias más bajas (20–50 kHz), 0.15 Las laminaciones de acero al silicio de mm con recubrimiento aislante de alta temperatura funcionan bien. A frecuencias más altas (100 kHz+), Se prefieren los concentradores de flujo mecanizables o la pasta de flujo. Una solución común es mecanizar una ranura helicoidal en una varilla concentradora mecanizable y enrollar la bobina en la ranura para lograr la óptima eficiencia del espacio.
Necesito soporte para el proceso de endurecimiento del diámetro?
Contacte con nuestro equipo de ingeniería para orientación específica sobre el diseño de inductores internos de diámetro, selección de frecuencia, y la calificación del proceso. Respondemos rápidamente con una evaluación técnica.


