
Cómo seleccionar un sistema de endurecimiento por inducción: 8 Factores críticos para fabricantes
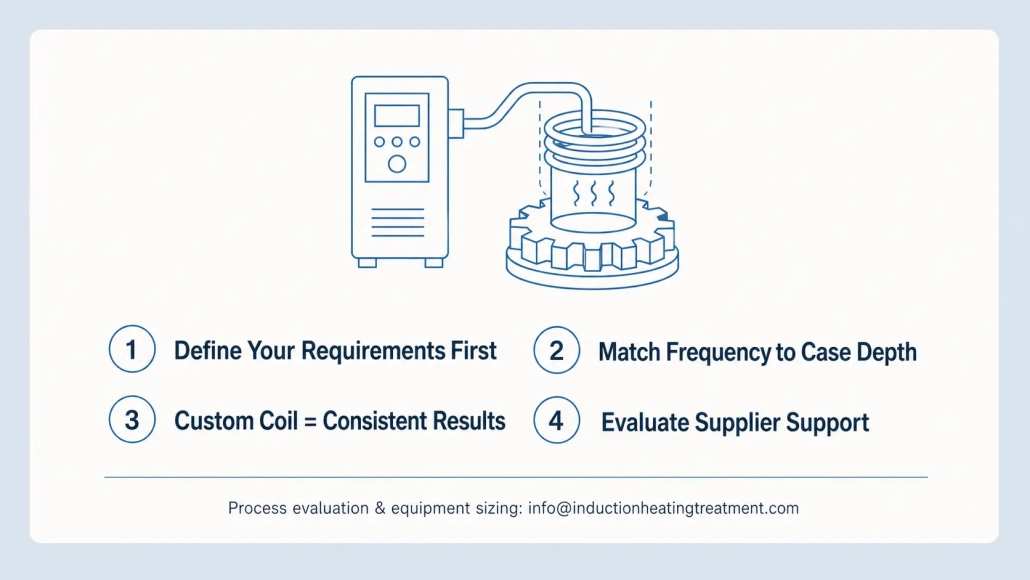
Seleccionando una sistema de endurecimiento por inducción no es una decisión de una sola especificación. La potencia nominal por sí sola dice muy poco. El sistema correcto depende de la geometría de su pieza de trabajo, profundidad del caso objetivo, rendimiento, y qué tan bien el proveedor comprende su proceso, no solo su propio equipo..
Equivoca cualquiera de estas, y terminas con una dureza inconsistente, quemado de la bobina, o una máquina que permanece inactiva la mitad del turno. Esta guía recorre los ocho factores que realmente determinan si un sistema entrega resultados confiables o se convierte en un cuello de botella en tu línea.
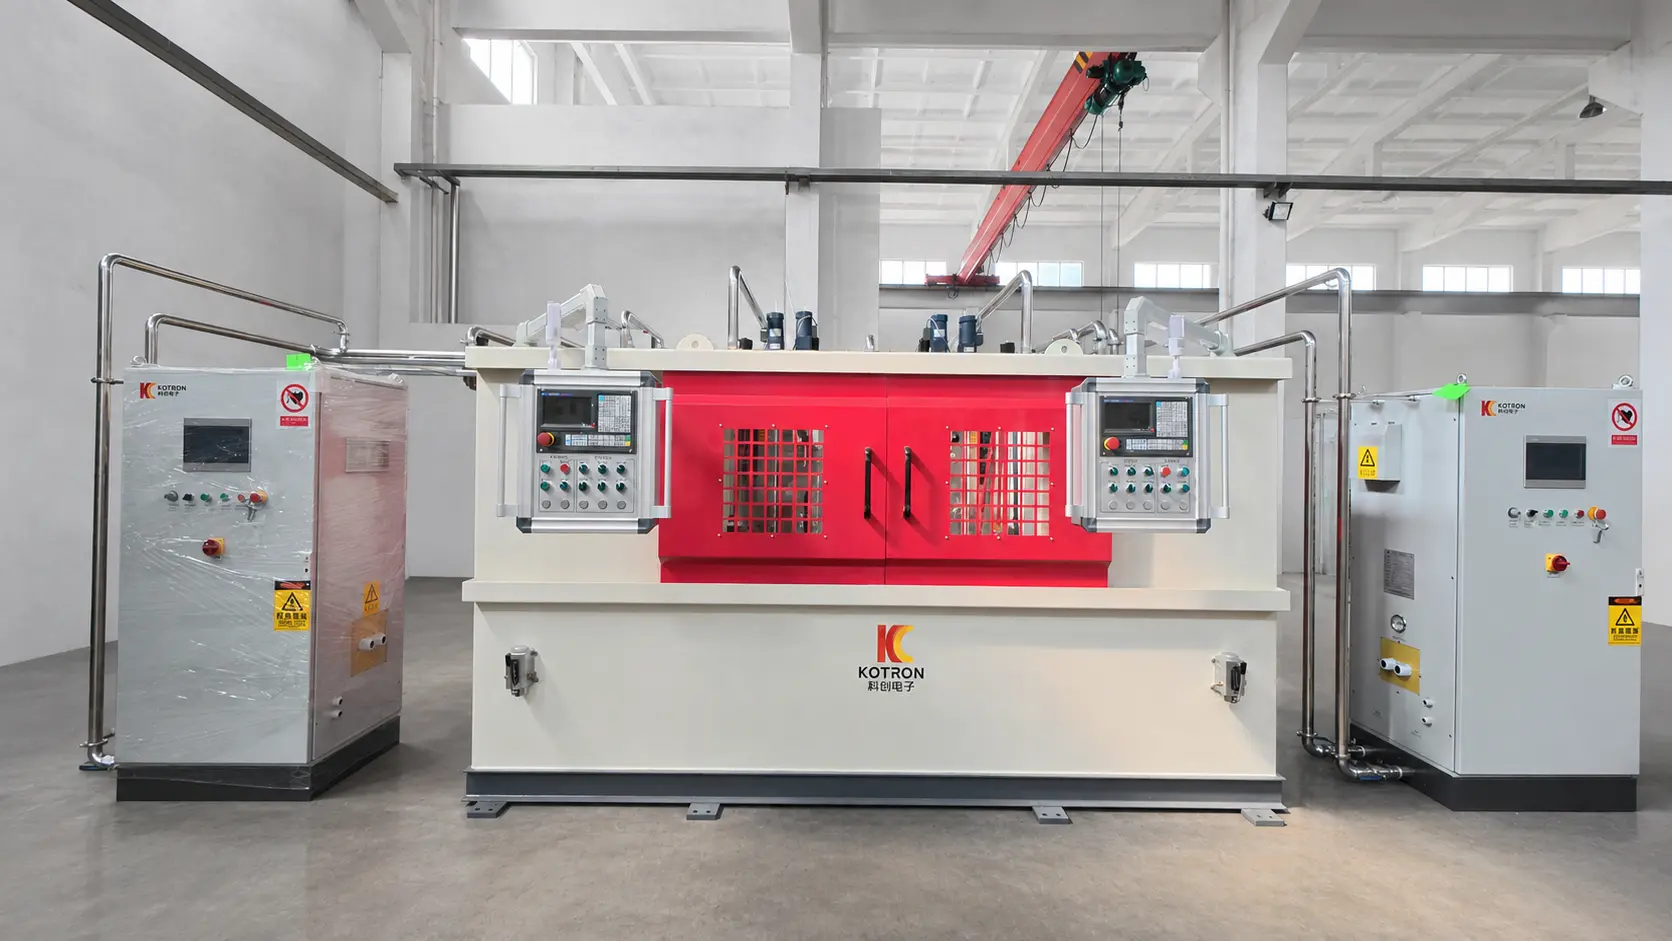
1. Comienza con tu pieza de trabajo, No con la máquina
Demasiados talleres comienzan comparando kilovatios y precios. Invierte eso. Comienza con lo que estás endureciendo.
Asegúrese de estos seis datos antes de hablar con cualquier proveedor:
— Tipo y geometría de la pieza de trabajo (eje, engranaje, carril del rodamiento, junta homocinética)
— Grado del material
— Dureza superficial objetivo (Rango HRC)
— Profundidad de cementación requerida
— Volumen anual de producción
— Tiempo de ciclo objetivo por pieza
Un sistema dimensionado para una profundidad de cementación superficial de Trempeo de engranajes en 0.8 mm fallará en una aplicación de eje de 6 mm. Definir la pieza primero evita comprar una máquina que sea exagerada o insuficiente.
2. Elige el método de calentamiento correcto
Dos enfoques dominan el endurecimiento de producción, y se adecuan a diferentes piezas de trabajo.
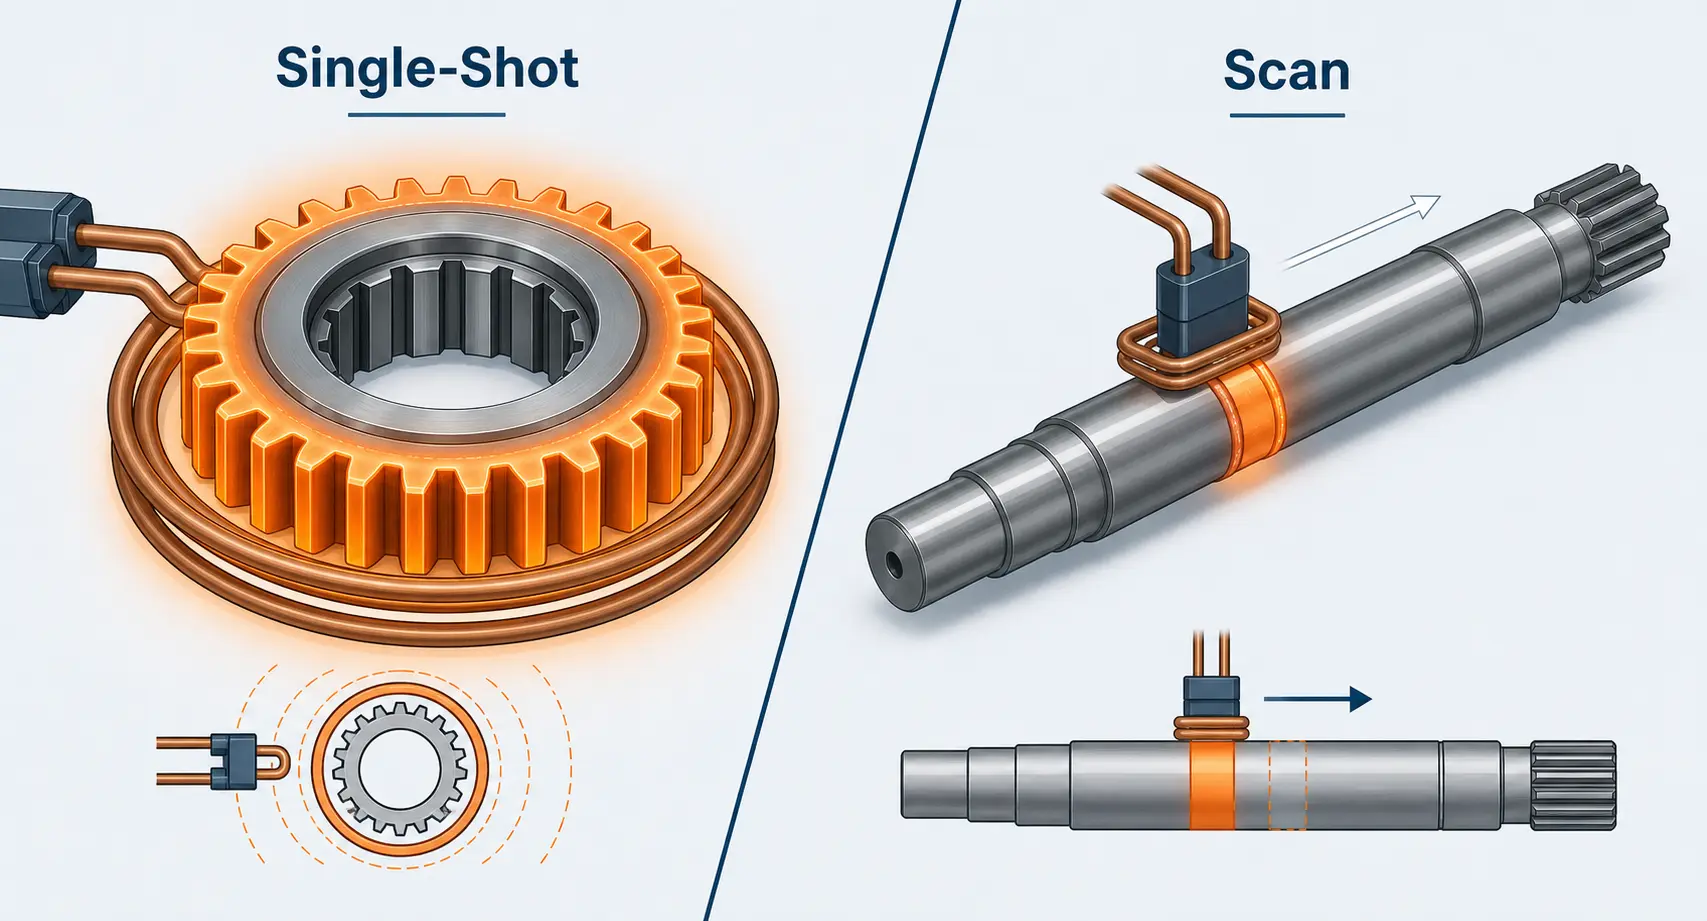
Endurecimiento de una sola pasada calienta toda la zona objetivo a la vez utilizando una bobina estacionaria que rodea la pieza. Ofrece una excelente uniformidad y tiempos de ciclo cortos — ideal para engranajes, anillos de rodamientos, y componentes con bridas donde la zona endurecida es compacta.
Endurecimiento por escaneo mueve la bobina progresivamente a lo largo de la pieza mientras el temple sigue justo detrás de ella. Este es el método preferido para ejes largos, guías, y rodillos, donde calentar toda la superficie a la vez exigiría una fuente de alimentación imprácticamente grande.
Consolida el método desde el principio. Forma todo lo posterior: geometría de la bobina, requisitos de potencia, el diseño del temple, y cómo se sujeta la pieza.
| Factor | Endurecimiento de un solo disparo | Endurecimiento por escaneo |
|---|---|---|
| Mejor para | Engranajes, anillos de rodamientos, piezas con brida — zonas de endurecimiento compactas | Ejes largos, guías, rodillos — zonas de endurecimiento extendidas |
| Tiempo de ciclo | Corto — toda la zona se calienta de una vez | Más largo — la bobina se mueve a lo largo de la pieza progresivamente |
| Uniformidad de calentamiento | Excelente — bobina estacionaria rodea la pieza | Depende de la geometría de la bobina y el control de la velocidad de escaneo |
| Requisito de potencia | Mayor — debe energizar toda la zona simultáneamente | Menor — solo calienta una banda estrecha en cualquier momento |
| Complejidad de la bobina | Moderada — bobina anular de múltiples vueltas o bobina perfilada | Menor — bobina de una sola vuelta o tipo pancake, construcción más simple |
| Costo del equipo | Mayor inversión inicial | Generalmente menor — se requiere fuente de alimentación más pequeña |
3. Adaptar Potencia y Frecuencia al Trabajo
La potencia determina qué tan rápido se calienta. La frecuencia determina qué tan profundo penetra el calor. Ambas deben evaluarse juntas — ninguna da la historia completa por sí sola.
Frecuencias más altas (100–500 kHz) concentrar energía cerca de la superficie, produciendo profundidades de capa superficiales de 0,5–1.5 mm. Frecuencias medias (1–10 kHz) llevan la corriente más profundo, adecuadas para profundidades de capa de 2 mm y más en piezas grandes. Para endurecimiento profundo más allá de 5 mm, frecuencias por debajo 3 kHz son típicos.
El error común es perseguir mayor potencia mientras se descuida la frecuencia. A 200 Un sistema kW en la frecuencia incorrecta producirá peores resultados que uno correctamente ajustado 100 Unidad kW. Si quieres profundizar más en esto selección de potencia, lo hemos cubierto por separado.
4. La bobina hace o rompe el proceso
Ninguna fuente de alimentación — por muy avanzada que sea — puede arreglar una bobina mal diseñada. La bobina es donde la energía electromagnética se convierte en calor. Su geometría determina la uniformidad del calentamiento, eficiencia, y si se logra dureza consistente de una pieza a otra.
Cuando evalúes a un proveedor, insísteles sobre la bobina:
— ¿Está diseñado en torno a su pieza de trabajo específica?, ¿O es una forma lista para usar??
— ¿Pueden mostrarle simulación térmica o resultados anteriores en geometrías similares??
— ¿Cómo se integra la refrigeración en el cuerpo de la batería??
— ¿Cuál es la vida útil típica de la bobina?, ¿Y qué tan rápido puedes conseguir reemplazos??
Una bobina personalizada cuesta más por adelantado pero se amortiza con una reducción de la chatarra, ciclos más rápidos, y menos defectos de endurecimiento causado por un calentamiento desigual.
5. La refrigeración no es un pensamiento posterior
El endurecimiento por inducción combina calentamiento y enfriamiento en un solo proceso. Puede clavar el perfil de calentamiento y aun así arruinar la pieza si el flujo de enfriamiento es desigual, demorado, o insuficiente.
Mire tres cosas en el lado de la extinción.: cobertura del patrón de pulverización, Estabilidad del flujo en funcionamiento continuo., y apagar la consistencia del retraso. Un retraso de medio segundo entre ciclos es suficiente para cambiar la dureza fuera de las especificaciones.
Más allá de la pieza de trabajo, el sistema de enfriamiento También protege la bobina y la electrónica de potencia.. Un enfriamiento insuficiente provoca que el serpentín se queme, Fallas IGBT, y el tiempo de inactividad no planificado que cuesta mucho más que la mejora de refrigeración.
6. Funciones de automatización que realmente necesitas
Incluso una estación cargada manualmente se beneficia de la automatización del proceso en el lado de control. Como mínimo, busca:
— Gestión de recetas con parámetros almacenados por número de pieza
— Monitoreo en tiempo real de potencia y frecuencia con salidas de alarma
— Comunicación PLC para la integración con estaciones aguas arriba y aguas abajo
— Registro de datos de producción para trazabilidad
Estos no son lujos. La gestión de recetas por sí sola elimina errores de configuración cuando los operadores cambian entre familias de piezas, y el registro de datos te proporciona el rastro documental que los clientes de automoción y aeroespacial demandan cada vez más.
7. Juzga al proveedor, No solo la hoja de especificaciones
Una máquina que se ve perfecta en una ficha técnica significa poco si el proveedor no puede ofrecer soporte. Antes de comprometerse, verifique que el proveedor ofrezca:
— Pruebas de muestra con sus piezas reales (no solo con piezas de referencia)
— Diseño de la bobina y desarrollo del proceso como parte del paquete
— Puesta en marcha in situ y capacitación del operador
— Disponibilidad de repuestos con plazos documentados
Un proveedor con experiencia en ingeniería de aplicaciones a menudo entregará mejores resultados con hardware de gama media que un vendedor que solo ofrece especificaciones premium y cero soporte de proceso.
8. Cuatro errores que descarrilan las decisiones de compra
Comprar solo por la clasificación de potencia. A 300 Un sistema de kW con una bobina deficiente produce piezas peores que un 150 sistema de kW con una bobina bien diseñada y la combinación de frecuencia correcta.
Omitir las pruebas de muestra. Nunca compre sin pasar primero sus propias piezas por el sistema. Lo que funciona en un equipo de demostración puede no transferirse a su geometría, tu material, o su objetivo de tiempo de ciclo.
Tratar la bobina como una mercancía. Una bobina genérica es el camino más rápido hacia una dureza desigual, baja eficiencia, y fracaso prematuro. Presupuesto para ingeniería de bobinas a medida desde el primer día.
Ignorando la flexibilidad. Si su combinación de productos incluye varias familias de piezas, un sistema que maneja solo una geometría envejecerá mal. Pregunte por soportes de bobinas de cambio rápido, capacidad de almacenamiento de recetas, y si la fuente de alimentación puede manejar diferentes tipos de bobina sin reconfiguración.
Conclusión clave
Un sistema de temple por inducción es una inversión en proceso, no una compra de mercancía. El mejor sistema rara vez es el más potente o el más barato — es aquel cuya potencia, frecuencia, diseño de bobinas, la refrigeración, y arquitectura de control están completamente adaptadas a sus piezas y a su realidad de producción. Calentamiento por inducción los fundamentos son los mismos en todas partes, pero la ingeniería de aplicaciones es lo que determina si un sistema se gana su lugar en su planta.
q: ¿Qué información debo enviar a un proveedor de equipos de endurecimiento por inducción??
A: Enviar dibujos de piezas de trabajo, grado de material, dureza objetivo y profundidad de la caja, volumen anual, y tiempo del ciclo. Si puede enviar piezas de muestra, hazlo — nada reemplaza un juicio de proceso real.
q: ¿Puede un sistema manejar varios tipos de piezas??
A: Sí — con bobinas dedicadas por familia de piezas y un sistema de control que almacena recetas separadas. Una plataforma flexible con accesorios de cambio rápido ahorra espacio y capital en comparación con el funcionamiento de varias máquinas de un solo uso..
q: ¿Es siempre mejor una mayor potencia??
A: No. El exceso de potencia dificulta el control de temperatura y aumenta el coste operativo sin mejorar los resultados. Ajusta la potencia a tu familia de piezas más grande y el ciclo más rápido requerido — Cualquier cosa más allá de eso es desperdicio.
Necesito ayuda para dimensionar un sistema de endurecimiento por inducción?
Envíanos tus planos y requisitos de piezas de trabajo. Realizaremos una prueba de muestra y recomendaremos un sistema compatible con tus piezas — no una cita única para todos.


