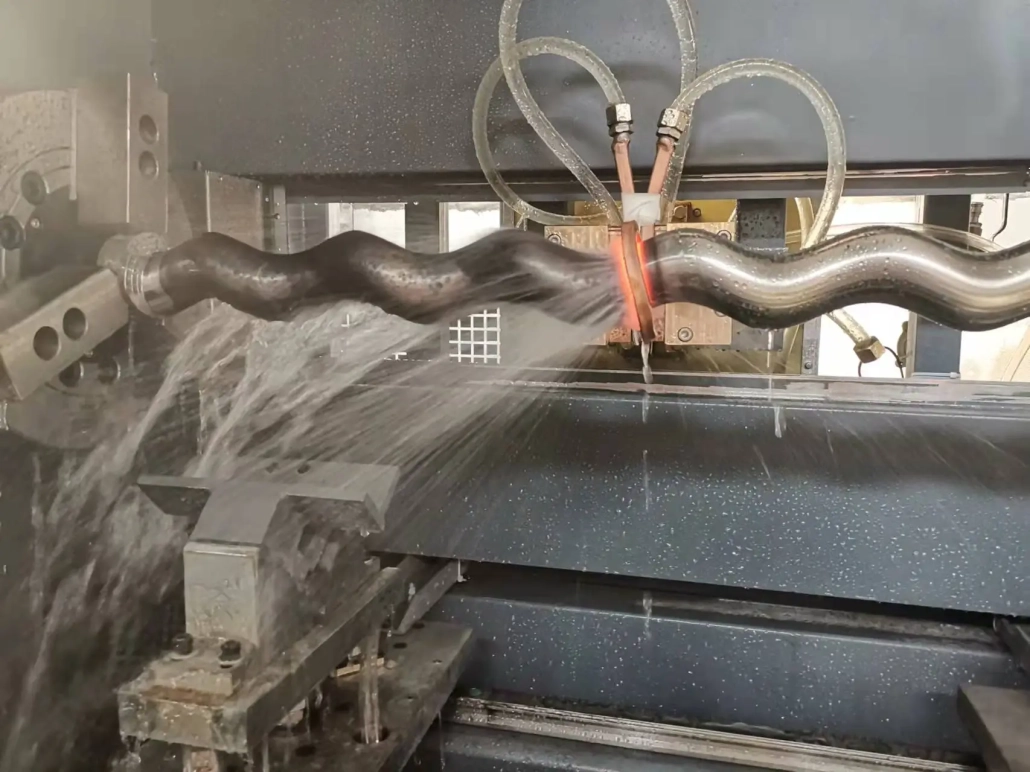
Máquina CNC de endurecimiento por inducción
Endurecimiento por inducción programable para ejes, Discos y piezas metálicas personalizadas
Ⅰ. Ver la máquina en funcionamiento
Vea cómo se posiciona la pieza de trabajo., Se mueve a través de la zona de calentamiento por inducción y se enfría bajo control programado..
II. ¿Qué puede endurecer esta máquina??
La máquina está diseñada para endurecer superficies de piezas metálicas donde el área de trabajo requiere una mayor dureza y resistencia al desgaste, mientras que es necesario conservar las propiedades centrales del componente..
Las piezas de trabajo típicas incluyen:
Se puede utilizar para componentes que se encuentran en la fabricación de automóviles., maquinaria de construcción, tractores, maquinaria textil, maquinaria en general y otros equipos industriales.
III. Diferentes métodos de endurecimiento para diferentes piezas
No todas las piezas deben endurecerse de la misma manera. El movimiento de la máquina y el proceso de inducción se pueden programar según el área endurecida requerida..
Endurecimiento en posición fija
La pieza de trabajo permanece en una posición definida mientras un área seleccionada se calienta y se enfría.. Esto es adecuado para endurecimiento local donde solo una sección específica requiere tratamiento..
Endurecimiento de escaneo continuo
La pieza de trabajo o el conjunto calefactor se mueve continuamente durante el calentamiento y el enfriamiento.. Este método se usa comúnmente para ejes y otras piezas con una superficie endurecida más larga..
Endurecimiento de posicionamiento y escaneo
Se pueden procesar varias secciones seleccionadas según una secuencia programada, Permitir que un componente tenga diferentes zonas de endurecimiento..
La información de la máquina suministrada confirma la compatibilidad con el endurecimiento integral de punto fijo, Procesos continuos de escaneo y posicionamiento-escaneo..
IV. Control CNC para producción repetible
La máquina utiliza un sistema de control numérico para coordinar el proceso de endurecimiento..
Los operadores pueden seleccionar, modificar, almacenar y recuperar programas de procesamiento para diferentes piezas. Una vez que se haya establecido un proceso adecuado, El programa correspondiente se puede conservar para una producción posterior en lugar de configurar la máquina desde el principio para cada lote..
Dependiendo de la configuración de la máquina, Los parámetros programados pueden incluir:
El sistema de control también proporciona operación del equipo., información de alarma y diagnóstico.
V. Potencia de inducción IGBT con control digital DSP
El suministro de energía por inducción es una parte importante del proceso de endurecimiento porque la producción de energía debe responder rápidamente y permanecer controlable durante todo el ciclo de calentamiento..
Nuestro sistema combina la tecnología de conversión de energía IGBT con control digital DSP. La etapa de potencia IGBT proporciona una rápida conmutación de potencia electrónica, mientras que el sistema de control DSP gestiona la regulación de salida, Parámetros de funcionamiento y funciones de protección en formato digital..
Rango de regulación de potencia
0.1%–100% digital
Estabilidad de energía
≤ ±0,1%
Para XZG160, Configuraciones XZG200 y XZG250
Dónde se utiliza la configuración de monitoreo avanzado, El sistema DSP también puede admitir funciones como:
Estas funciones son particularmente útiles cuando las mismas piezas se producen repetidamente y es necesario revisar o rastrear el proceso de calentamiento más adelante..
VI. Vertical u Horizontal: elija según la pieza de trabajo
La orientación de la máquina debe seguir los requisitos de la pieza de trabajo y de manipulación en lugar de ser tratada como una calificación de rendimiento..
Máquinas verticales
Se selecciona comúnmente cuando el componente se puede sostener y procesar cómodamente en posición vertical.. Bien adaptado a muchos ejes., aplicaciones de pasadores y discos y puede reducir los requisitos de espacio horizontal en el piso.
Máquinas Horizontales
A menudo es más práctico para ejes largos o pesados que requieren soporte adicional a lo largo de su longitud o son más fáciles de cargar horizontalmente..
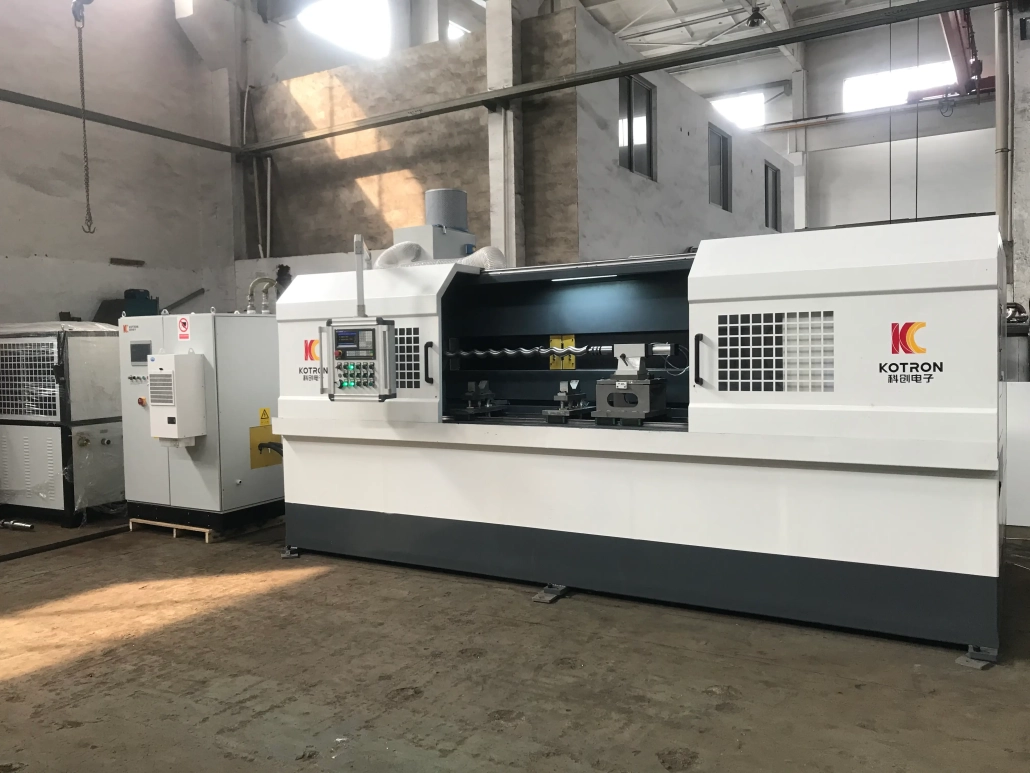
maquina vertical
maquina horizontal
La elección debe considerar:
Por esta razón, La estructura de la máquina debe seleccionarse después de revisar el dibujo de la pieza de trabajo y las condiciones de producción..
VII. Configuración de estación única o estación doble
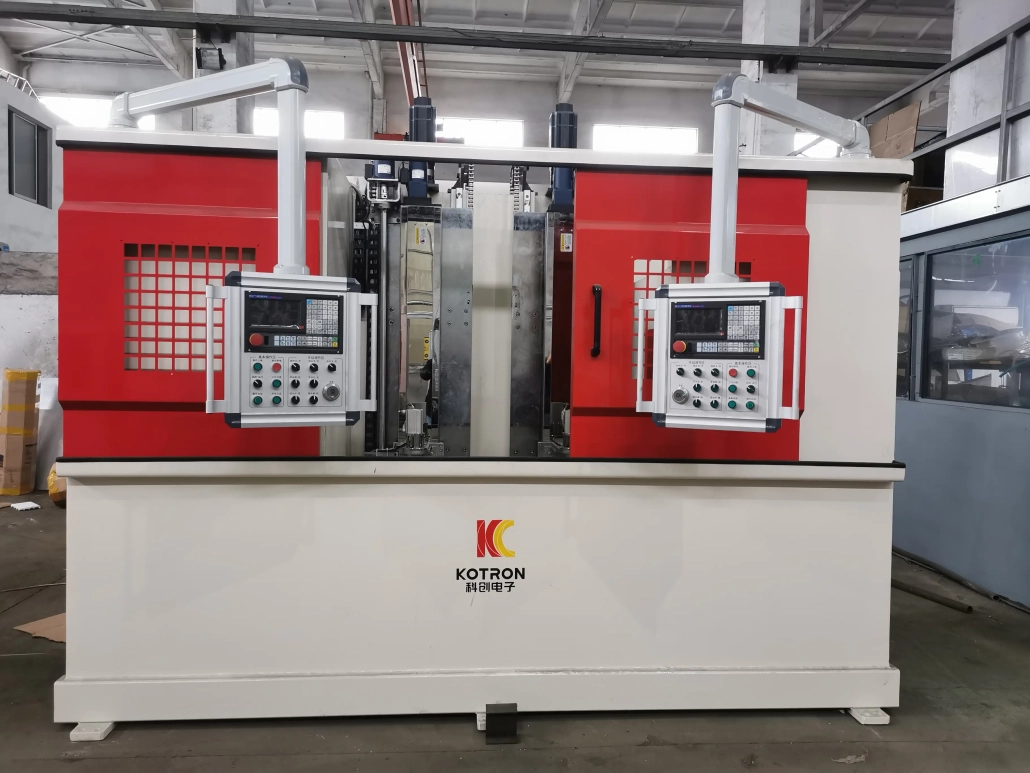
Una máquina de doble estación puede ser útil en la producción por lotes donde, de otro modo, el tiempo de carga y descarga interrumpiría el ciclo de producción.. Dependiendo del diseño de la máquina, las dos posiciones pueden disponerse para alternar la producción u otras secuencias operativas coordinadas.
La serie de máquinas XZG se puede suministrar en una estructura vertical de doble estación.. La disposición adecuada depende del volumen de producción., Manipulación de piezas de trabajo y tiempo de ciclo: una sola estación sigue siendo la opción práctica para muchas aplicaciones..
VIII. Estructura principal de la máquina
Una máquina de endurecimiento por inducción completa normalmente aporta el movimiento mecánico, Funciones de calentamiento y enfriamiento juntas alrededor de un proceso controlado..
El sistema se puede configurar con:
Para la máquina suministrada, Las guías principales y auxiliares utilizan rodamientos lineales.. El sistema de accionamiento utiliza una disposición de husillo de bolas para controlar el movimiento de la máquina..
IX. Especificaciones técnicas
Las siguientes especificaciones se basan en el XZG160, Se proporcionan configuraciones XZG200 y XZG250. Viaje mecánico, dimensiones de la pieza de trabajo, La capacidad de carga y otros parámetros de la máquina herramienta deben confirmarse de acuerdo con la configuración final de la máquina..
| Especificación | XZG160 | XZG200 | XZG250 |
|---|---|---|---|
| Voltaje de entrada | 380 V / 50 Hz | 380 V / 50 Hz | 380 V / 50 Hz |
| Potencia de entrada | 160 kVA | 200 kVA | 250 kVA |
| Frecuencia oscilante | 10–30 kHz | 10–30 kHz | 10–30 kHz |
| Rango de regulación de potencia | 0.1%–100%, Digital | 0.1%–100%, Digital | 0.1%–100%, Digital |
| Factor de potencia | >0,95 | >0,95 | >0,95 |
| Hora de inicio | 0.1 segundo | 0.1 segundo | 0.1 segundo |
| Estabilidad de energía | ≤±0,1% | ≤±0,1% | ≤±0,1% |
Nota: La potencia nominal y el tamaño de la máquina correctos deben seleccionarse a partir de la pieza de trabajo real y del proceso de endurecimiento, en lugar de depender únicamente de la potencia..
incógnita. Diseñado alrededor de la pieza, No sólo el modelo de máquina
Los equipos de endurecimiento por inducción se utilizan a menudo para piezas que difieren significativamente en su geometría.. Un eje largo, un pasador corto y un componente en forma de disco pueden requerir endurecimiento de la superficie, pero su disposición de la máquina, inductor, El método de movimiento y enfriamiento puede ser muy diferente..
Para endurecimiento por inducción, El tamaño de la máquina es sólo una parte del proceso de selección.. La frecuencia de calentamiento, potencia disponible, Diseño del inductor, La velocidad de escaneo y la disposición de enfriamiento deben considerarse junto con el material y la capa endurecida requerida..
Varias variables de proceso trabajan juntas: Poder de inducción + Frecuencia + Tiempo de Calentamiento + Velocidad de escaneo + Rotación de la pieza + Diseño de inductores + Temple — y cambiar uno de estos parámetros puede cambiar el patrón de calentamiento o el resultado endurecido.
Para la selección de equipos, la información más útil es:
Un dibujo que muestra el área endurecida requerida es particularmente útil al seleccionar el inductor y el movimiento de la máquina.. En lugar de seleccionar únicamente entre un modelo de máquina estándar, Podemos configurar el sistema en torno a la geometría de la pieza de trabajo., posición endurecida, requisito de profundidad de caso, frecuencia de calentamiento, potencia requerida, método de escaneo, método de sujeción, Ciclo de producción y nivel de automatización.. Esto es especialmente útil para clientes que producen varios componentes relacionados en la misma línea de producción..
Para producción repetida, El movimiento programable y la salida de potencia controlada digitalmente facilitan la reproducción de un proceso establecido e identifican desviaciones cuando ocurren.. Esta es también la razón por la que se deben proporcionar los requisitos de dureza y profundidad de la caja antes de seleccionar el equipo..
XI. Industrias típicas
Las máquinas de endurecimiento por inducción CNC se utilizan cuando los componentes de acero requieren superficies localizadas resistentes al desgaste..
La idoneidad real de un componente debe evaluarse a partir de su material., requisito de geometría y tratamiento térmico en lugar de solo del nombre de la industria.
XII. Preguntas frecuentes
+ ¿Puede una máquina endurecer diferentes piezas??
Sí, dentro de la capacidad mecánica y eléctrica de la máquina. Diferentes piezas de trabajo pueden requerir diferentes inductores, Accesorios y programas de proceso CNC..
+ ¿Cómo elijo la potencia de inducción requerida??
La potencia no se puede seleccionar únicamente a partir del diámetro de la pieza de trabajo. Material, diámetro, área endurecida, profundidad de capa requerida, Se deben considerar el tiempo de calentamiento y la tasa de producción..
+ ¿Puede la máquina realizar un endurecimiento local en lugar de endurecer toda la pieza??
Sí. La descripción de la máquina suministrada admite posiciones fijas., Procesos continuos de escaneo y posicionamiento-escaneo., permitiendo seleccionar la zona de endurecimiento según el componente.
+ Por qué elegir una máquina vertical u horizontal?
Las principales consideraciones son las dimensiones de la pieza de trabajo., peso, método de carga y soporte requerido. Los ejes largos o pesados pueden ser más fáciles de manejar horizontalmente, mientras que muchas aplicaciones convencionales de ejes y pasadores se pueden procesar cómodamente verticalmente.
+ ¿Cuál es la ventaja del control CNC??
Se pueden almacenar y recuperar diferentes programas de endurecimiento para piezas repetidas.. Esto es útil cuando la producción involucra múltiples tipos de piezas de trabajo o lotes recurrentes..
+ ¿Se pueden registrar los datos de producción??
Con la correspondiente configuración de monitorización DSP, parámetros de calefacción, alarmas, Las curvas de proceso y los registros de producción se pueden almacenar para su posterior revisión..
Envíenos el dibujo de su pieza de trabajo
La forma más rápida de determinar cuál es la máquina de endurecimiento por inducción CNC adecuada es comenzar con la pieza en sí..
Por favor envíenos:
En base a estos detalles, la estructura de la máquina, poder de inducción, frecuencia, inductor, El método de escaneo y la configuración de control se pueden evaluar juntos..