
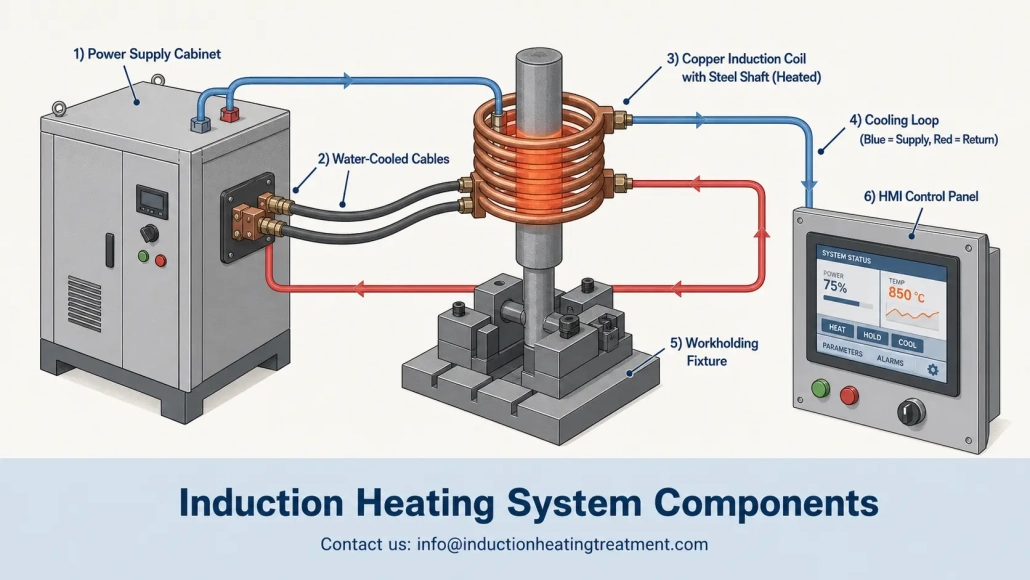
Componentes de un Sistema de Calentamiento por Inducción: Una Explicación Práctica para Compradores Primerizos
Comprar su primer sistema de calentamiento por inducción significa que revisará una cotización detallada llena de componentes del sistema de calentamiento por inducción cuyas especificaciones puede que nunca haya definido antes — fuente de alimentación, bobina, paquete de refrigeración, dispositivo de sujeción de la pieza, los controles, y sensores. Cada elemento afecta al siguiente. Si pasa por alto los detalles de un solo componente, puede terminar con un sistema que funciona, pero que nunca funciona realmente de manera adecuada.
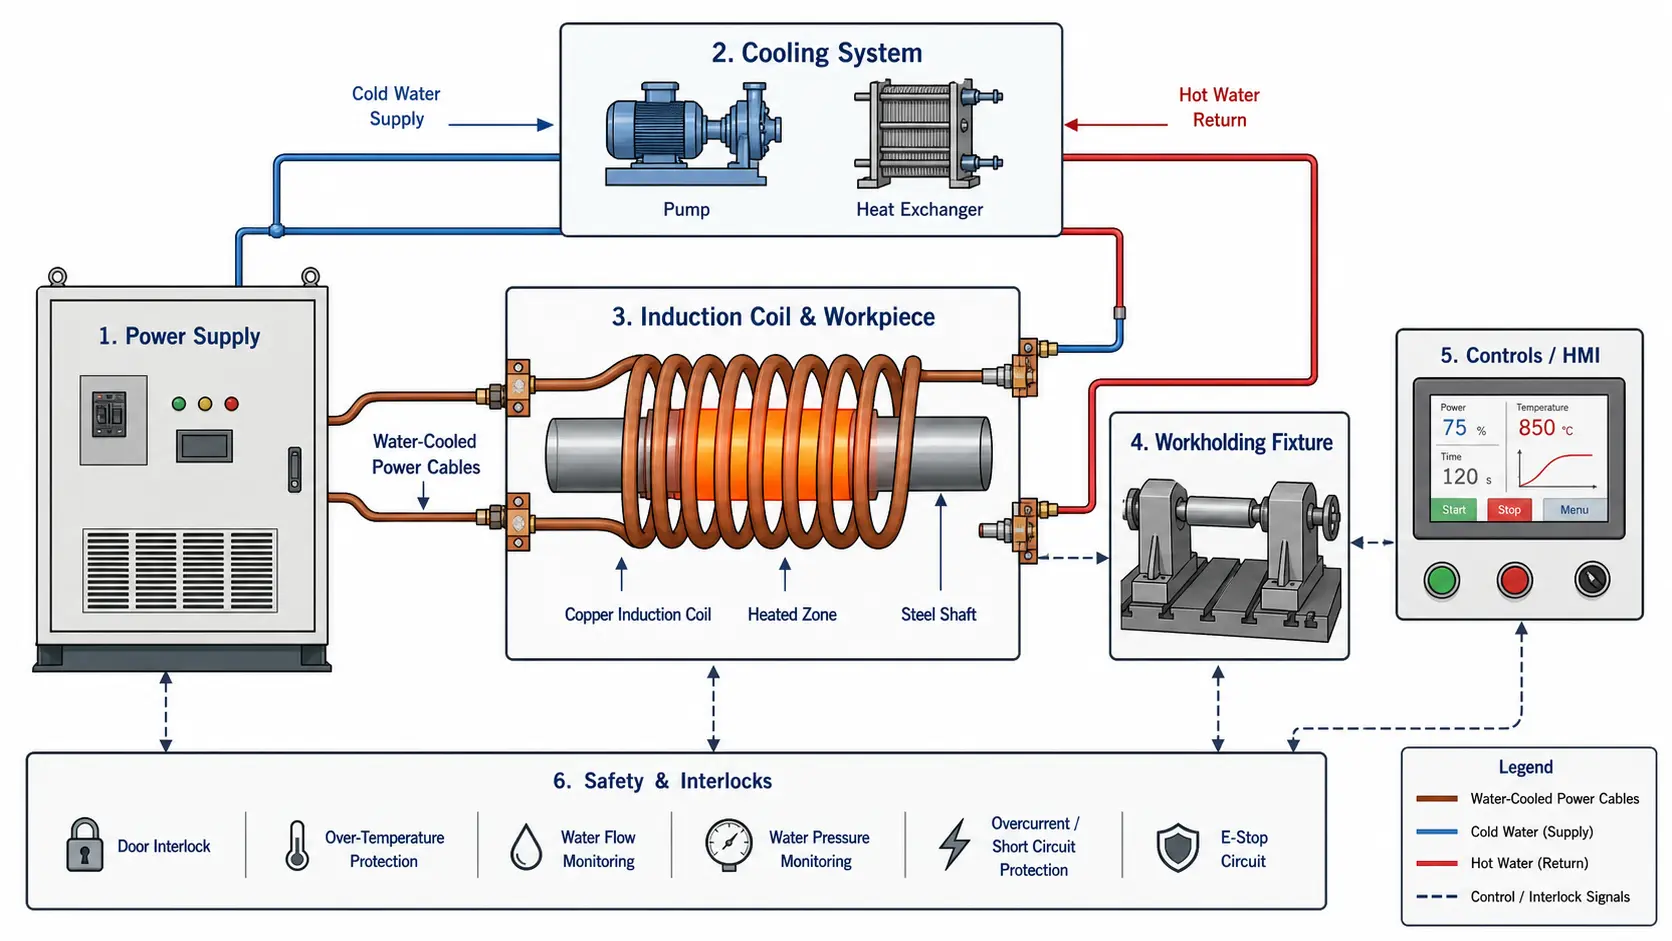
Esta guía fue escrita para ingenieros y equipos de compras que necesitan entender qué hace cada componente en un sistema de calentamiento por inducción, qué especificaciones importan, y dónde los compradores primerizos cometen errores con frecuencia. Esto no es un catálogo. Más bien, es un desglose práctico de los seis componentes que determinan si su equipo de calentamiento por inducción ofrece resultados repetibles o se convierte en una lección costosa.
Empiece aquí: Seis preguntas que debe responder primero
1. ¿Qué está calentando exactamente?? El material y la calidad son fundamentales: el acero responde a la inducción de manera diferente que el aluminio o el latón.. Si entiendes esto mal, su selección de frecuencia será inadecuada desde el principio.
2. ¿Qué área necesita ser calentada?? Una pequeña junta de soldadura, un asiento de rodamiento, o toda la sección transversal de una barra de metal: cada caso requiere un diseño de bobina diferente y un nivel de potencia diferente.
3. a que temperatura, y que rapido? 200°C para el ajuste por contracción requiere un sistema completamente diferente que 950°C para el endurecimiento. La temperatura y la velocidad de calentamiento determinan todo lo que sigue.
4. cuantas partes por hora? Cinco piezas por día frente a dos piezas por minuto: el ciclo de trabajo cambia, y con ello el dimensionamiento del sistema de refrigeración y suministro de energía..
5. ¿Quién operará el sistema?? Un operador que utiliza un pedal necesita un dispositivo de sujeción diferente., configuración de control, y diseño de seguridad que un robot en una línea automatizada.
6. ¿Qué sucede si la temperatura se desvía en 5%? Si la respuesta es “chatarra,“Necesita control de circuito cerrado y adquisición de datos.. Si no es un problema importante,una receta validada de tiempo-potencia puede ser suficiente.
| Componente | rango típico | indicador de riesgo | consecuencia |
|---|---|---|---|
| Fuente de alimentación | 5–300 kW, 1–400 kHz dependiendo del tamaño y proceso de la pieza | El proveedor ofrece una potencia nominal en kW sin solicitar el dibujo de la pieza de trabajo ni el tiempo de ciclo. | Frecuencia inadecuada = calentamiento lento o perfil de temperatura incorrecto; Energía insuficiente = los operadores hacen funcionar el sistema más allá de sus valores nominales. |
| Bobina de inducción | Diseñado para cada pieza de trabajo; espacio de acoplamiento normalmente de 1 a 5 mm; tubo de cobre o mecanizado | «Usamos solo una bobina estándar.» para un proceso de producción | Calentamiento desigual, baja eficiencia, Quemadura de la bobina a los pocos días de la puesta en servicio. |
| Sistema de refrigeración | Sistema de circuito cerrado, 20–50% de reserva por encima de la carga térmica especificada en kW; Conductividad <10 µS/cm | Diseñado para funcionamiento medio en lugar de carga máxima; uso de agua de planta sin tratar | Inactividad esporádica en días calurosos, Depósitos minerales en los canales de la bobina, daños en la fuente de alimentación |
| la sujeción y el movimiento | De luminaria manual a control servo; materiales no conductores dentro de 3× diámetro de la bobina | Colocación de elementos metálicos cerca de la bobina; no comprobación de la repetibilidad de posicionamiento | Calentamiento incontrolado de la lámpara, variación entre piezas que no puede corregirse con ningún ajuste de potencia |
| controles y sensores | PLC + HMI con almacenamiento de recetas; piroómetro o cámara de imagen térmica; adquisición de datos para piezas críticas | Sin almacenamiento de recetas; «el operador conoce los ajustes»; no hay opción para verificación de temperatura | Calidad dependiente del operador, proceso no validado, fallo durante la auditoría o cualificación del cliente |
| Seguridad e integración | Flujo + enclavamientos de temperatura en cada circuito refrigerado; componentes de un equipo de ingeniería | componentes de más de 3 proveedores sin integrador de sistema; sin enclavamiento de refrigeración | retrasos durante la puesta en marcha, culpa mutua en problemas de garantía, daños al sistema por pérdida no detectada de refrigeración |
1. Fuente de alimentación: el corazón del sistema
La fuente de alimentación convierte la energía entrante de la red — típicamente 380–480 V, trifásica en entornos industriales — en corriente alterna de alta frecuencia que acciona la bobina de inducción. En la mayoría de los sistemas de calefacción por inducción, es el componente individual más caro y también determina el límite de rendimiento para todo lo que sigue.
Cuando los ingenieros revisan una hoja técnica de la fuente de alimentación, los dos primeros valores que buscan son la potencia de salida en kilovatios y la frecuencia en kilohertzios. Ambos son importantes. Pero no muestran la imagen completa, y depender solo de estos dos números es uno de los errores de especificación más comunes que cometen los compradores primerizos.
Especificaciones clave que deben verificarse antes de la compra:
— Potencia de salida nominal (kW) y si se aplica a operación continua o intermitente
— Frecuencia de funcionamiento o rango de frecuencia (kHz) — fija o ajustable
— Ciclo de trabajo en su tasa de producción, no solo el valor en la placa de identificación
— Tensión de entrada, numero de fases, y corriente de conexión requerida
— Capacidad de adaptación de carga: cuán eficientemente maneja los cambios en la impedancia de la bobina y la pieza de trabajo
— Tipo de control de potencia — voltaje, ángulo de fase, o control DSP digital
— Requisitos de refrigeración (caudal de agua y rango de temperatura de entrada)
— Interfaz de comunicación — E/S discretas, bus de campo, o Ethernet para integración de fábrica
— Diagnóstico de fallas y accesibilidad al servicio — ¿puede su equipo de mantenimiento acceder a los componentes que necesita??
Seleccionar potencia no significa simplemente comprar la clasificación de kW más alta que su presupuesto permita. Una fuente de alimentación sobredimensionada aumenta el costo, ocupa espacio en el suelo, y puede tener dificultades para proporcionar energía baja estable para procesos sensibles. Una fuente de alimentación subdimensionada, por otro lado, provoca tiempos de ciclo largos, alienta a los operadores a hacer funcionar el sistema más allá de sus valores nominales, y ofrece resultados inconsistentes, especialmente con piezas de trabajo más grandes o líneas de alta producción. Para un entendimiento más profundo sobre cómo ajustar la potencia a tu proceso, leer Selección de potencia para calentamiento por inducción.
Por qué la frecuencia importa para tu pieza de trabajo
La frecuencia determina qué tan profundamente la corriente inducida penetra en la pieza de trabajo, en otras palabras, la profundidad de referencia a la que se genera alrededor 87% del calor. Las frecuencias bajas (1-10 kHz) permiten una penetración más profunda de la corriente, lo cual es beneficioso para calentar completamente barras grandes, bloques de metal, o tubos de paredes gruesas. Frecuencias más altas (100–400 kHz), en contraste, concentrar el calor cerca de la superficie — esencial para el temple superficial poco profundo, soldadura fuerte de juntas pequeñas, o calentamiento de secciones transversales delgadas sin sobrecalentar el núcleo.
Un sistema con la frecuencia incorrecta aún puede calentar la pieza. Sin embargo, lo hace lentamente, con baja eficiencia, o con un patrón de calor incorrecto — y los operadores pasan sus turnos compensando una decisión que ya se tomó durante la fase de pedido. Aprenda más en nuestra guía de selección de frecuencia para calefacción por inducción.
2. Bobina de inducción: Donde se crea la precisión
La bobina de inducción es el componente donde la energía electromagnética se convierte en calor en tu pieza de trabajo. Una bobina bien diseñada proporciona el patrón térmico correcto con la eficiencia adecuada, ciclo tras ciclo. Una bobina mal diseñada desperdicia energía, produce un calentamiento desigual, y falla prematuramente — a veces solo unos días después de la puesta en marcha.
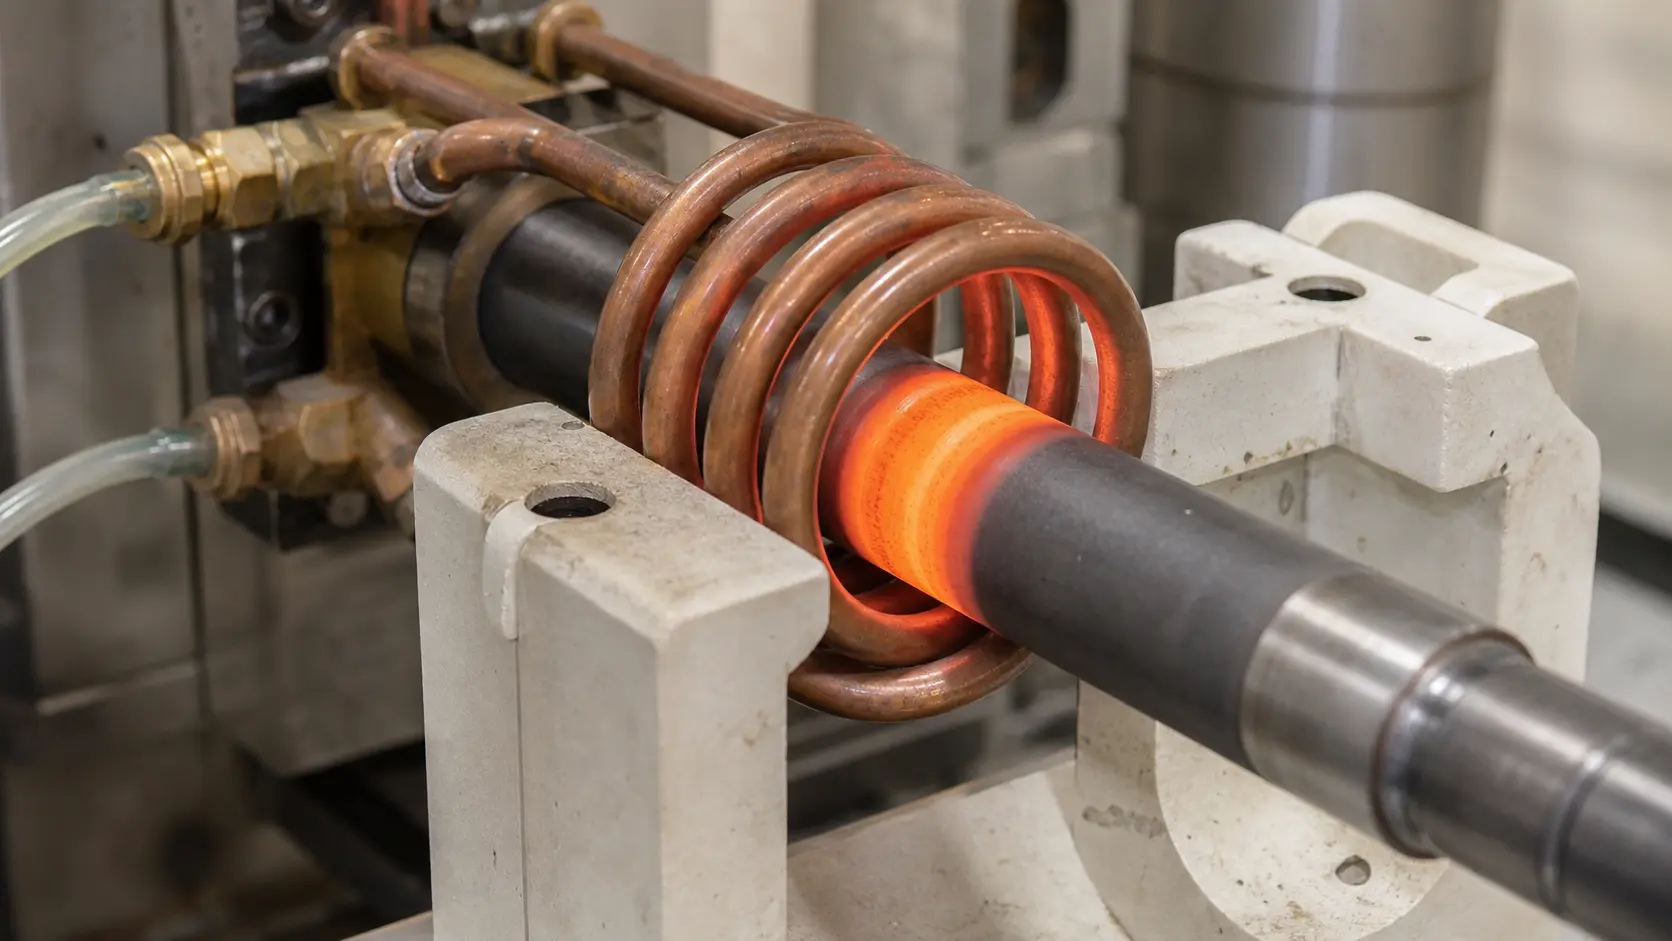
La mayoría de las bobinas industriales están hechas de tubos de cobre o conductores de cobre mecanizados — y son huecas para que el agua de refrigeración pueda fluir a través de ellas. La bobina actúa tanto como conductor eléctrico como intercambiador de calor. Funciona en la interfaz de alta corriente, alta temperatura, y estrés mecánico por la carga y descarga de piezas. Cuando el rendimiento de un sistema de calentamiento por inducción no alcanza las expectativas, la bobina suele ser el primer punto a revisar.
Tipos comunes de bobinas para entornos de producción:
— Bobinas de una sola vuelta — el diseño más sencillo, utilizadas para el calentamiento localizado de pequeñas áreas
— Bobinas helicoidales de múltiples vueltas — un diseño básico común para barras redondas, ejes, y tubos
— Bobinas tipo panqueque: espirales planas utilizadas para calentar las caras de los extremos., termina, o superficies planas
— Bobinas de canal: canal conformado para el calentamiento continuo de alambres o tiras
— Bobinas de horquilla — En forma de U, para calentar entre dos piernas, a menudo utilizado en soldadura fuerte
— Bobinas de diámetro interior (IDENTIFICACIÓN) — para calentar el interior de orificios o cavidades
— Inductores de endurecimiento por escaneo: una sola vuelta estrecha con enfriamiento integrado para un endurecimiento progresivo
— Serpentines con formas personalizadas: diseñados según la geometría específica de la pieza para garantizar un calentamiento uniforme
— Bobinas de soldadura fuerte con concentradores de flujo: enfocan el campo magnético en un área de unión definida
La bobina no es un producto disponible en el mercado.. En cualquier proceso que vaya más allá del simple calentamiento de un extremo de barra o el uso ocasional en laboratorio., una bobina diseñada a medida a menudo se amortiza en unas pocas semanas mediante ciclos más rápidos, menos chatarra, y mayor vida útil de la bobina. Trate la bobina como parte del proceso, no como un accesorio que usted solicita de un catálogo después de que haya llegado la fuente de alimentación..
Distancia de acoplamiento: La brecha que determina la eficiencia.
La distancia entre la bobina y la pieza de trabajo, conocida como distancia de acoplamiento, controla directamente la eficiencia de la transferencia de energía desde la bobina a la pieza.. Un espacio más grande significa que no pasan más líneas de campo magnético a través de la pieza de trabajo y más energía regresa a la fuente de alimentación como potencia reactiva.. Una separación más pequeña mejora el acoplamiento pero deja menos espacio para las tolerancias dimensionales de las piezas., expansión térmica, y juego mecánico.
En producción, el accesorio debe sujetar la pieza a una distancia de acoplamiento constante en cada ciclo. A 1 Una desviación de mm en la posición de la pieza puede conducir a una diferencia medible en el patrón de calentamiento, especialmente a frecuencias más altas o en aplicaciones de calentamiento localizadas. Si los operadores colocan las piezas manualmente en la bobina a ojo, se debe esperar variación, sin importar cuán buena sea la fuente de alimentación.
3. Enfriamiento: El componente cuyo tamaño requerido la mayoría de los compradores subestima
Cada componente en un sistema de calentamiento por inducción que conduce corriente genera calor — la fuente de alimentación, el transformador de salida, las barras colectoras, y especialmente la bobina. Sin suficiente enfriamiento, la unidad se apaga debido a funciones de protección, funciona a potencia reducida, o falla. El sistema de enfriamiento no es un accesorio opcional. Es una parte esencial que soporta la carga del proceso, y el componente cuyo tamaño los compradores primerizos a menudo subestiman.
La mayoría de los sistemas industriales utilizan enfriamiento por agua en circuito cerrado. Una bomba hace circular agua tratada a través de la fuente de alimentación y la bobina y luego a través de un intercambiador de calor o enfriador para eliminar el calor absorbido. La demanda de refrigeración aumenta con el nivel de potencia, ciclo de trabajo, temperatura del ambiente de producción, y diseño de la bobina: una bobina estrechamente acoplada que opera a alta corriente y 100% ciclo de trabajo requiere significativamente más refrigeración que una bobina con mayor distancia de acoplamiento operada en lotes cortos.
Lo que incluye un circuito de refrigeración completo:
— Bomba del tamaño adecuado para el caudal requerido y la caída de presión del sistema
— Intercambiador de calor (aire-agua o agua-agua) o enfriador mecánico
— Depósito con capacidad suficiente como amortiguador térmico.
— Sensores de flujo y manómetros en cada circuito refrigerado.
— Sensores de temperatura en la entrada y salida de componentes críticos.
— Filtros o coladores para capturar los contaminantes antes de que lleguen a los estrechos canales del serpentín.
— Control de conductividad: monitorea la calidad del agua y desencadena acciones de mantenimiento.
— Mangueras, colectores, y acoples rápidos clasificados para presión y temperatura
La calidad del agua no es un detalle menor. El agua de planta no tratada contiene minerales disueltos que se depositan en superficies calientes de cobre, causan corrosión en los conductos, obstruyen pasajes estrechos de la bobina, y reducen el flujo con el tiempo.
Un circuito cerrado con agua tratada — desionizada o destilada, con conductividad por debajo de 10 µS/cm — cuesta más inicialmente, pero previene la mayoría de las fallas relacionadas con la refrigeración. Para una explicación completa, consulte nuestra guía de sistemas de enfriamiento por agua para calentamiento por inducción. Para procesos de baja potencia o aplicaciones móviles, sistemas refrigerados por aire eliminar completamente el circuito de agua, aunque a costa de la máxima potencia y el funcionamiento continuo.
Los enclavamientos de enfriamiento son una protección de bajo costo
Los interruptores de flujo y los sensores de temperatura en cada circuito de enfriamiento protegen su equipo de daños. Si el flujo de agua disminuye o la temperatura de salida excede un punto de ajuste seguro, el sistema debe activar una alarma o apagarse antes de que ocurra un daño. Estos enclavamientos no son opcionales, especialmente en celdas automatizadas donde ningún operador está monitoreando el termómetro. A $200 El interruptor de flujo puede evitar $15,000 reparación de fuente de alimentación.
4. sujeción de piezas & Movimiento: ¿Por qué partes idénticas se calientan de manera diferente?
Si la pieza de trabajo no está en la misma posición con respecto a la bobina en cada ciclo, el resultado del calentamiento no es el mismo, incluso si la fuente de alimentación, bobina, y la refrigeración son perfectas. La sujeción de piezas convierte un proceso de calentamiento por inducción de una "habilidad del operador" a una "repetibilidad capaz de ser máquina". Es la diferencia entre piezas que pasan la inspección y piezas que regresan para ser reelaboradas..
El método adecuado de sujeción depende de la geometría de la pieza, tiempo de ciclo, Método de carga, y de cuán estrictas sean las tolerancias del proceso requeridas. Un sencillo soporte manual de ubicación puede ser perfectamente suficiente para una estación de brasado de bajo volumen. En una línea de endurecimiento de alto volumen que produce componentes críticos para la seguridad, sin embargo, puede ser necesario un dispositivo giratorio controlado por servomotor con detección de presencia de la pieza.
Métodos comunes para sujeción y manipulación:
— Dispositivos manuales — el operador coloca la pieza de trabajo; la solución más simple y rentable
— Accesorios neumáticos — fuerza de sujeción constante y liberación rápida
— Mesas rotativas — multiestación para carga-calentamiento-descarga paralela
— Máquinas de indexación — transporte en secuencia fija entre estaciones
— Deslizadores accionados por servo — posición programable, velocidad, y tiempo de permanencia para procesos de escaneo
— Sistemas de transferencia lineales — haz o banda de transferencia para flujo de producción en línea
— Sistemas pick-and-place — para piezas pequeñas a altas velocidades
— Carga robot — posicionamiento flexible para geometrías complejas o números de piezas mixtos
La selección del material del accesorio importa más de lo que parece
Cualquier material conductor cerca de la bobina de inducción puede absorber energía., sobrecalentar, distorsionar el campo magnético, o reducir la eficiencia. Los accesorios cerca de la bobina suelen estar hechos de cerámica., compuestos reforzados con fibra de vidrio, acero inoxidable austenítico (baja permeabilidad magnética a temperatura), o cobre enfriado por agua. La elección incorrecta del material puede convertir el dispositivo en un elemento calefactor secundario no deseado, lo que resta energía a la pieza de trabajo y crea un riesgo para la seguridad..
El movimiento como variable de proceso, no solo manejo de materiales
Algunas aplicaciones requieren movimiento relativo controlado entre la bobina y la pieza de trabajo. El endurecimiento por escaneo es el ejemplo clásico: la bobina y la cabeza de enfriamiento se mueven a lo largo de un eje o engranaje a una velocidad programada, produciendo una capa endurecida uniforme.
La velocidad del movimiento, rotación de la pieza de trabajo, nivel de potencia, y el tiempo de enfriamiento trabajan juntos. Si uno de estos parámetros se cambia sin ajustar los otros, el resultado metalúrgico cambia. En tales aplicaciones, el sistema de movimiento es parte del proceso de tratamiento térmico, no una función separada de manejo de materiales.
5. controles y sensores: Convertir recetas de operación en repetibilidad
Los controles modernos para el calentamiento por inducción van mucho más allá de un interruptor de encendido/apagado y un temporizador. Los sistemas basados en PLC con pantallas táctiles HMI controlan las rampas de potencia, Tiempo de calentamiento, selección de frecuencia, rotación de la pieza de trabajo, la velocidad de avance, el tiempo de temple, y el estado de enfriamiento, todo almacenado como recetas de operación que se pueden seleccionar por número de pieza. Para el gerente de producción, eso significa la diferencia entre "el operador que sabe cómo se realiza este trabajo" y "cualquier operador capacitado puede realizar este trabajo".
Qué gestionan normalmente los controles de calentamiento por inducción:
— Punto de ajuste del nivel de potencia y velocidad de rampa (Arranque suave para evitar choque térmico.)
— Tiempo de calentamiento y tiempo de retención con precisión de 0,1 segundos
— Selección de frecuencia o sintonización automática para igualar la impedancia de la bobina
— Selección de bobina o estación en sistemas multibobina
— Velocidad y dirección de rotación de la pieza de trabajo
— Velocidad de avance y longitud de carrera para procesos progresivos
— Retraso del temple, fluir, y duración
— Monitoreo del flujo y la temperatura del agua de enfriamiento con límites de alarma
— Almacenamiento y recuperación de recetas de operación por número de pieza
— Historial de alarmas y registro de fallas para diagnóstico de mantenimiento
— Conteo de producción y seguimiento del tiempo de ciclo
La decisión fundamental es cuánto control necesita realmente su proceso —no cuántas funciones puede enumerar el proveedor.
Una estación de soldadura manual simple puede necesitar solo energía, Tiempo, y un pedal. Una celda automatizada de endurecimiento que produce piezas del tren motriz críticas para la seguridad, sin embargo, puede requerir control de temperatura en lazo cerrado, gestión de recetas con niveles de acceso, adquisición de datos para cada ciclo, y trazabilidad hasta los números de serie individuales de las piezas. Hacer coincidir los sistemas de control con el proceso, no con la hoja de datos.
Adaptar el nivel de complejidad del control al riesgo del proceso. Más funciones aumentan el costo, requisitos de formación, y posibles fuentes de error. El sistema de control adecuado es el sistema más simple que mantiene de manera fiable su proceso dentro de la especificación.
Monitoreo de temperatura: la medición que confunde a los nuevos compradores
Medir la temperatura de la pieza durante el calentamiento por inducción no es tan simple como insertar un termopar. Condición de la superficie, cambiar la emisividad de una pieza a otra, vapor o humo en el área de calentamiento, movimiento de la pieza de trabajo, y el acceso óptico restringido a través de la bobina afectan la precisión del sensor.
Opciones comunes de monitoreo de temperatura, desde la más simple hasta la más capaz:
— Pirómetros infrarrojos — sin contacto, respuesta rápida, pero dependientes de la emisividad; deben estar alineados ópticamente de manera correcta
— Cámaras termográficas — mapa de temperatura de área completa, Útil para comprobar el patrón de calentamiento y la configuración.
— Termopares — medición de contacto, preciso, pero lento para responder y sensible a la posición de montaje
— Pruebas de dureza posteriores al proceso y examen de sección transversal metalúrgica: el estándar de referencia, no en tiempo real, pero crítico para la verificación
Para muchos procesos de producción, el camino práctico es más sencillo: verificar una receta fija de tiempo, potencia, y movimiento durante la puesta en servicio inicial mediante pruebas metalúrgicas, y luego monitorear las variables del proceso que mantienen esa receta bajo control.
Perseguir un valor de temperatura instantáneo que puede ser poco confiable bajo condiciones de producción a menudo es más arriesgado que estabilizar una receta verificada. Cerrar el ciclo sobre lo que se puede medir de manera repetible. Y estabilizar todo lo demás.
6. integración del sistema: Por qué comprar componentes por separado falla
Aquí está el error que ocurre frecuentemente durante las primeras compras de componentes del sistema de calentamiento por inducción: comprar una fuente de alimentación de un proveedor, un bobinado de otro, ensamblar la refrigeración a partir de la infraestructura de la planta, construir un accesorio internamente, y luego esperar que todo funcione como un solo sistema desde el primer día.
Eso rara vez sucede, o al menos no sin semanas de solución de problemas y reelaboración que consumen el dinero que creía haber ahorrado al abastecerse por separado..
Estos componentes están vinculados de maneras que las hojas de datos individuales no revelan.. El rango de frecuencia de la fuente de alimentación limita el diseño de la bobina.. El diseño del serpentín determina la demanda de refrigeración.. La capacidad de refrigeración limita el ciclo de trabajo máximo. El dispositivo controla la consistencia del acoplamiento., lo cual afecta directamente cuánta energía absorbe realmente el proceso. Y los controles deben comunicarse con la fuente de alimentación, sistema de movimiento, y sensores dentro de la misma ventana de tiempo.
Cuando los componentes se especifican de forma aislada unos de otros, las brechas entre ellos se convierten en su problema de puesta en marcha — y ninguna garantía de ninguna parte cubre la declaración: 'La parte de la otra parte no funcionó con nuestra parte.'
Cinco errores de especificación que ocurren una y otra vez:
— Comprar kW sin probar el proceso. Una fuente de alimentación de 50 kW puede calentar una 50 barra de mm de diámetro. Pero, ¿puede calentar tu barra, al ritmo que necesitas y con la uniformidad de temperatura requerida? La potencia nominal por sí sola no responde a esa pregunta. Si esos kilovatios se convierten en calor utilizable o en electricidad desperdiciada depende totalmente del diseño de la bobina, frecuencia, el acoplamiento, y la repetibilidad del accesorio.
— Tratar la bobina como una pieza estándar de catálogo. Algunas aplicaciones simples funcionan con bobinas estándar. La mayoría de los procesos de producción, sin embargo, no lo hacen — o funcionan, pero lentamente y con gran variación en el proceso. Una bobina inadecuada conduce a un calentamiento desigual, baja eficiencia eléctrica, largos tiempos de ciclo, o fallo prematuro de la bobina. En la mayoría de los casos, el costo de una bobina personalizada es menor que el costo de tiempo de inactividad y desperdicio causado por usar una bobina inadecuada.
— Subestimar los requisitos de enfriamiento. Los problemas de enfriamiento a menudo aparecen como paradas esporádicas, menor producción en ciclos de alta carga, daño de la bobina, o códigos de falla de la fuente de alimentación que parecen no estar relacionados con el enfriamiento. La capacidad de enfriamiento debe diseñarse para la demanda máxima en el ciclo de trabajo máximo, no es demanda promedio — y debería incluir reserva para días de alta temperatura ambiente, intercambiadores de calor envejecidos, y aumentos de producción futuros.
— Ignorar la variación en las piezas entrantes. Grados de material alternativos, cambios en la condición de la superficie, variaciones de masa dentro de un lote, y tolerancias en la posición de la pieza afectan todos el resultado de calentamiento. Si sus piezas entrantes varían significativamente, su sistema debe incluir los controles requeridos, sujeción de la pieza, o límites de proceso para gestionar esa variación — o las especificaciones de las piezas entrantes deben ajustarse.
— Separar la automatización del diseño del proceso. La automatización debe apoyar el proceso de calentamiento y no debe limitarse únicamente a mover las piezas. Tiempo de ciclo, precisión de posicionamiento, velocidad de rotación, entrega del temple, y la accesibilidad de los sensores deben diseñarse para coincidir con el ciclo de calentamiento por inducción. Si la automatización se añade solo después de que se haya definido el proceso de calentamiento, generalmente fuerza compromisos que luego se hacen visibles en los datos de calidad.
Define el proceso antes de especificar el equipo
Antes de enviar una RFQ, define los detalles técnicos que determinarán posteriormente cada decisión de componente — material y grado de la pieza, zona de calentamiento y su geometría, temperatura de inicio y objetivo, tiempo de calentamiento requerido, la tasa de producción, profundidad de la caja o diseño de la unión si procede, servicio eléctrico disponible y agua de refrigeración, huella, nivel de habilidad del operador, y requisitos de documentación de calidad.
un sistema de brasado y un sistema de endurecimiento pueden usar el mismo número de modelo de fuente de alimentación, pero la bobina, fixture, requisitos de enfriamiento, lógica de control, y los pasos de validación del proceso son completamente diferentes. Cuanto más precisamente defina el proceso al principio, menos sorpresas encontrará durante la puesta en marcha.
Para orientación general sobre las especificaciones del sistema, véase nuestro artículo sobre selección de un sistema de endurecimiento por inducción. Para consideraciones específicas del proceso cuando se realiza la unión en lugar del tratamiento térmico, nuestra guía sobre soldadura por inducción explica qué cambios.
Cómo cambian las prioridades de los componentes según la aplicación
Los mismos seis componentes siguen siendo importantes en cada sistema de calentamiento por inducción, pero su importancia relativa cambia dependiendo del proceso. Una estación de soldadura fuerte prioriza la precisión y accesibilidad de la unión. Un sistema de endurecimiento prioriza la densidad de potencia y la integración de enfriamiento rápido. Comprar el sistema adecuado significa saber qué variables deben ajustarse para su aplicación.
| Aplicación | Prioridad de la fuente de energía | Prioridad de la bobina | Requisitos de enfriamiento | Complejidad de control |
|---|---|---|---|---|
| Cobre y soldadura blanda | Potencia media en kW, frecuencia más alta (100–400 kHz), control preciso a baja potencia | Flujo magnético centrado, geometría específica de la unión, acceso del operador para alimentar el metal de aporte | Bajo a medio | Bajo — tiempo + receta de potencia, pedal de pie o HMI simple |
| Endurecimiento por inducción | Alta densidad de energía, frecuencia igualada a la profundidad del caso, tasa de calentamiento rápida | exploración o disparo único con enfriamiento integrado, brecha de acoplamiento estrecha | Alto — producción continua, y el enfriamiento añade una carga térmica | Alto — receta + la temperatura + el tiempo de temple + Movimiento + adquisición de datos |
| forja / Calentamiento de lingotes | Alta potencia kW, frecuencia más baja (1-10 kHz) para calentamiento a través de la sección, alto ciclo de trabajo | hélice de múltiples vueltas, robusto para alimentación continua, calor uniforme a lo largo de la pieza de trabajo | Muy alto — operación casi continua | Medio — temperatura + velocidad de avance + interruptor de seguridad con prensa o martillo |
| Ajuste por contracción | potencia baja a media kW, ciclo corto, baja carga de trabajo | una sola vuelta o hélice simple, cambio rápido de la pieza de trabajo | Bajo | Bajo — tiempo + potencia, a menudo operación manual |
5 errores de especificación que se repiten
— Comprar kW sin validar el proceso. A 50 La fuente de energía kW puede calentar una 50 barra de mm — pero, ¿puede calentar tu barra a la velocidad que requieres y con tu requisitos de uniformidad?
— Tratar la bobina como un artículo de catálogo. La bobina incorrecta desperdicia energía, crea desperdicio, y falla prematuramente. Una bobina diseñada a medida se amortiza en pocas semanas.
— Dimensionar la refrigeración para el promedio en lugar del pico. Las fallas de refrigeración ocurren en los días más calurosos y con el ciclo de trabajo más alto. Un margen de seguridad es menos costoso que una parada de producción.
— Ignorar las variaciones en las piezas suministradas. Material, superficie, masa — si tus piezas varían, tu sistema necesita el control o los dispositivos necesarios para compensar esas variaciones.
— Separar la automatización del diseño del proceso. Si agregas automatización solo después de que se haya definido el proceso de calentamiento, Los compromisos se mostrarán claramente en sus datos de calidad..
Conclusión clave
La mayoría de los problemas del calentamiento por inducción no comienzan con un suministro de energía deficiente. Comienzan cuando un solo componente del sistema de calentamiento por inducción se especifica de forma aislada de los demás componentes. Los seis componentes principales: fuente de alimentación, bobina, la refrigeración, fijación de la pieza de trabajo, los controles, e integración del sistema: debe tratarse como un sistema diseñado, no como una lista de compras.
Si define el proceso primero y luego combina los componentes con él, Los componentes del sistema trabajan juntos.. Si compras los componentes primero y los conectas después, gastarás tu presupuesto de puesta en marcha en solucionar problemas y rehacer trabajos, y descubrirás que el componente más caro es aquel que no examinaste lo suficiente.
q: ¿Puedo usar la misma fuente de alimentación para soldadura fuerte y temple?
A: A veces, pero no sin cambiar las herramientas y los parámetros del proceso. La soldadura fuerte normalmente requiere menor densidad de energía, calentamiento localizado, y manejo de piezas manual o semiautomático. El temple, en contraste, a menudo requiere mayor densidad de energía, profundidad de capa controlada, temple integrado, y un tiempo de ciclo más preciso. Una fuente de alimentación con un rango de frecuencia y potencia suficientemente amplio puede soportar ambos procesos, pero la bobina, fixture, configuración de refrigeración, y las recetas de control serán diferentes. Planifique para dos juegos de herramientas, no una sola máquina que realice ambos procesos sin cambio.
q: ¿Vale la pena pagar más por una bobina de inducción personalizada??
A: Para cualquier proceso de producción que vaya más allá de simplemente calentar el extremo de una barra o el uso ocasional en laboratorio: sí. Una bobina personalizada diseñada para la geometría de su pieza y su objetivo específico de calentamiento generalmente se amortiza en pocas semanas gracias a ciclos más rápidos, tasas de desperdicio más bajas, y mayor vida útil de la bobina. Las bobinas estándar de catálogo funcionan para aplicaciones generales, pero rara vez ofrecen el mejor rendimiento para un proceso de producción específico. Si su proceso funciona más de unas pocas horas por semana, la bobina no es el lugar adecuado para ahorrar dinero.
Obtenga una revisión del sistema basada en la aplicación
Comparta su dibujo de pieza, material, temperatura objetivo, y la tasa de producción con nosotros. Nuestro equipo de ingeniería puede ayudarle a evaluar los requisitos de energía, frecuencia, diseño de bobinas, la refrigeración, y automatización para su proceso.


