
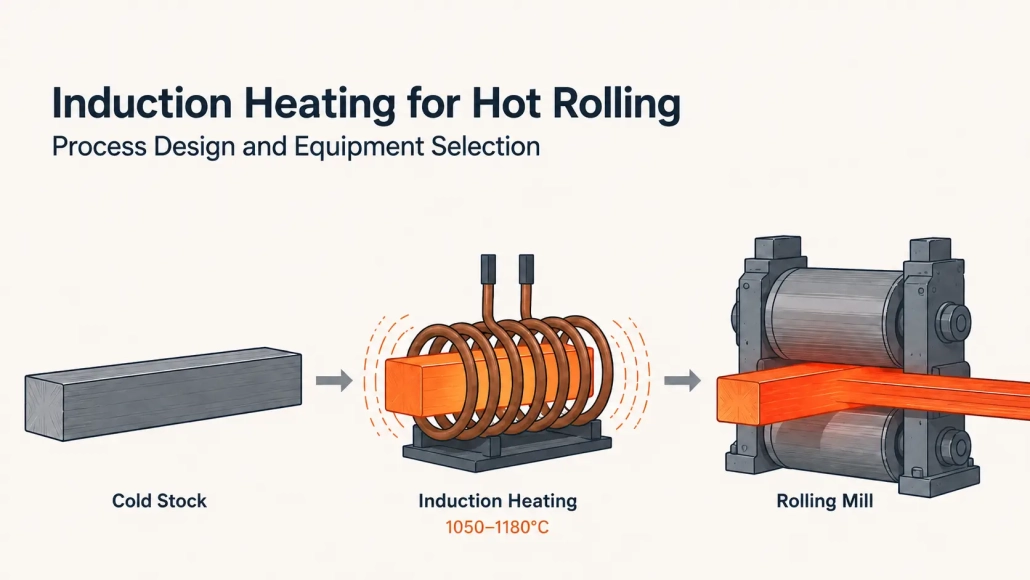
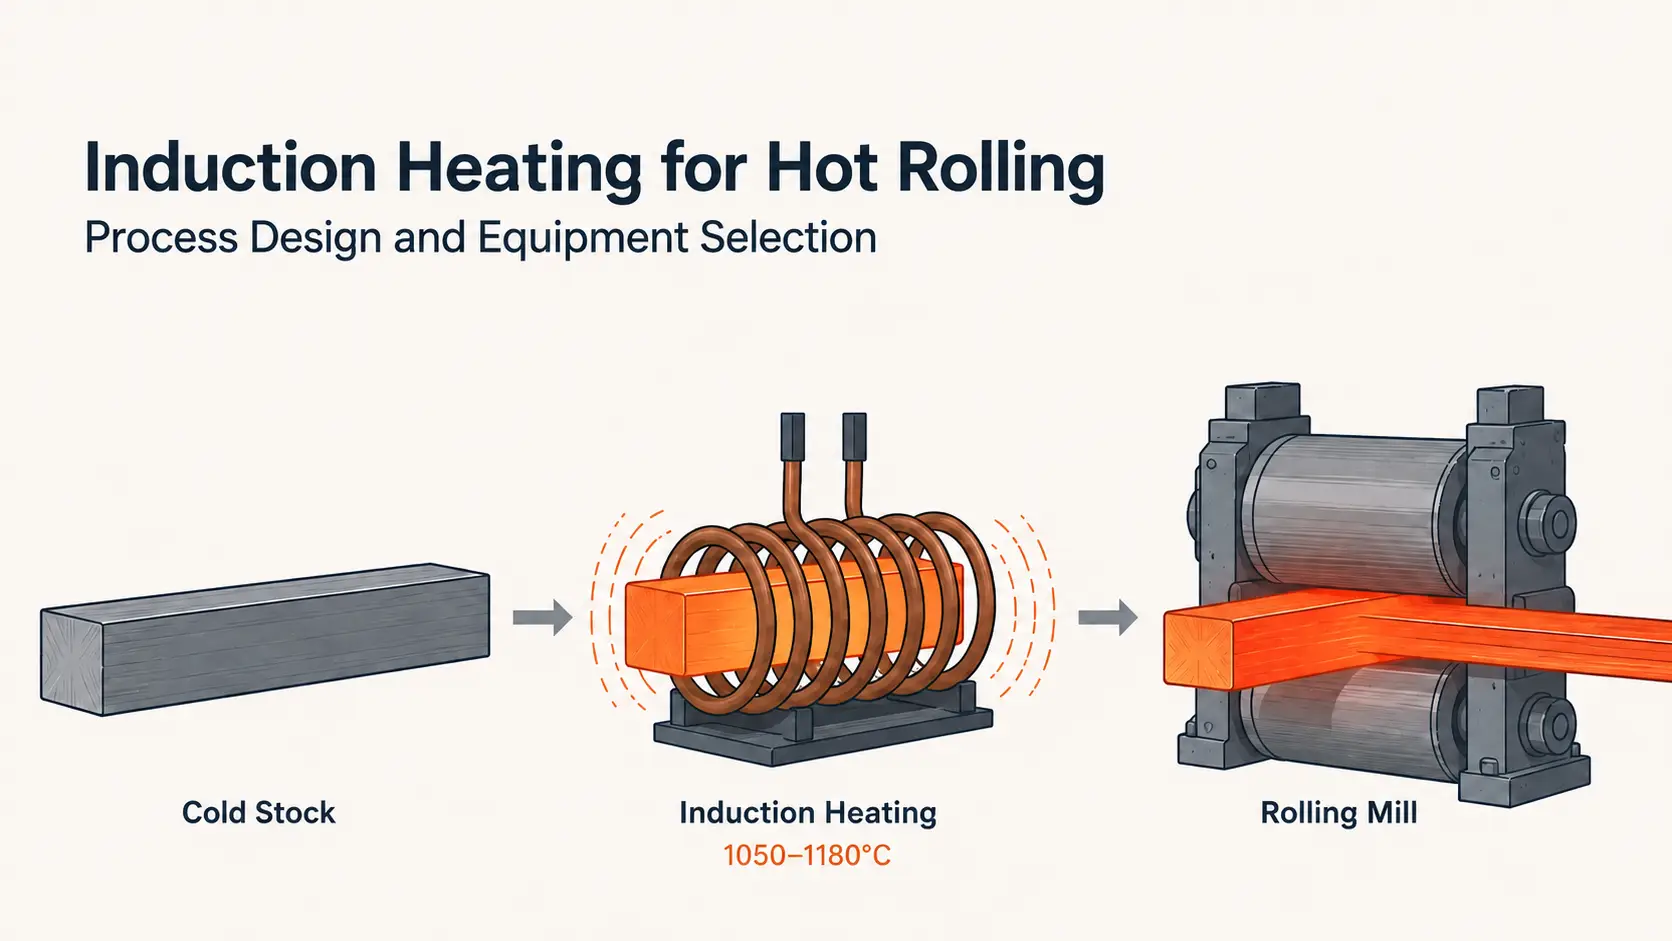
Calentamiento por inducción para laminación en caliente: Diseño de procesos y selección de equipos
un laminador en caliente produciendo 500,000 toneladas por año pierden aproximadamente 7,500 a 15,000 toneladas de acero a escala antes del primer pase de reducción — metal que se compró, calentarse, y nunca se convirtió en producto. Laminado en caliente por inducción reduce ese número por debajo de 0.5%. El arranque tarda menos de un minuto en lugar de media jornada. La energía va a la pieza de trabajo, no a calentar una cavidad de horno del tamaño de un autobús.
Integrar la inducción en una línea de laminado significa igualar el grado de material, sección transversal, velocidad de línea, y la medición de temperatura con un sistema de calentamiento que mantenga la temperatura constante en la entrada del laminador — no solo en la salida del calentador. Esta guía cubre dónde encaja la inducción en el proceso de laminación en caliente., ¿Qué controla la calidad de la calefacción?, y qué necesita un proveedor para dimensionar el sistema correctamente.
| 1. Donde encaja la inducción en el laminado en caliente | 2. Cuatro variables que controlan la calidad de la calefacción |
| 3. Cuando la inducción gana y cuando no | 4. Cómo especificar un sistema |
1. Donde encaja la inducción en el laminado en caliente
- Laminado en caliente por inducción usos inducción electromagnética para calentar lingotes, barras, varillas, o tiras antes de que entren en un laminador. El calor se genera dentro del metal, no se transfiere desde una llama o la atmósfera del horno. Esa distinción determina cada diferencia práctica en el tiempo de arranque, control de temperatura, formación de escamas, y consumo de energía.
La inducción puede cumplir tres roles distintos en una línea de laminación en caliente. Cuál se ajusta depende del equipo existente, gama de productos, y el control de temperatura que realmente necesita la planta.
- Calefacción primaria: reemplace el horno por completo. Billetes cortos, extremos de barra, anillos en blanco, stock de sujetadores, y los perfiles pequeños son los candidatos naturales. El sistema calienta sólo la longitud que requiere enrollarse.. A 300 zona de mm en una barra de 3 metros no necesita todo el stock a 1100°C.
La velocidad es la otra razón por la que esto funciona.. Un sistema de inducción en frío alcanza la potencia máxima de producción en menos de 60 segundos. A horno de gas necesidades 10 a 16 horas desde temperatura fría hasta temperatura lista para carga. Muchas fábricas mantienen los hornos funcionando en vacío a 700°C durante los fines de semana solo para evitar reiniciarlos el lunes. La inducción elimina ese costo de combustible en vacío, y la factura de gas que lo acompaña.
- Calentamiento adicional: ajuste más preciso de la temperatura después del horno. Una fábrica que ya tiene capacidad de horno pero no puede mantener temperaturas de salida estables, o pierde demasiado calor durante la transferencia, a menudo se beneficia más de la inducción como estación de ajuste de temperatura. El horno se encarga del calentamiento a granel. Inducción, colocado entre la descarga del horno y el primer soporte de laminación, eleva el material entre los últimos 50°C y 100°C que la descarga desigual y el tiempo de transferencia se robaron. No se puede reemplazar el horno. No se replantea la línea. Solo un control de temperatura más estricto en el único punto donde afecta al producto laminado — la entrada del molino.
- Calentamiento localizado — calienta solo la zona trabajada. Extremos del eje para forjado. Extremos de tubo para reducir. Extremos de barra para cabecear. Estos procesos necesitan calor en una sección definida mientras que las zonas adyacentes —posiblemente ya tratadas térmicamente o mecanizadas— deben mantenerse frías. La inducción concentra energía en un área definida mediante la geometría de la bobina. Un horno calienta toda la pieza. Para estas aplicaciones, la inducción es la única opción práctica.
2. Cuatro variables que controlan la calidad de la calefacción
Grado del material. Los aceros al carbono y de baja aleación se calientan eficientemente por debajo del punto de Curie — aproximadamente 770°C para el hierro. Por encima del Curie, el acero se vuelve no magnético, y el comportamiento de acoplamiento cambia. Lo mismo potencia un ajuste que proporciona calentamiento uniforme a 700°C puede sobrecalentar la superficie a 900°C.
El laminado en caliente tiene como objetivo 1050°C a 1180°C para aceros al carbono y de baja aleación — totalmente en territorio no magnético. El sistema de calentamiento debe ser diseñado para el régimen en el que opera, no donde comienza. Grados de mayor contenido de carbono (por encima de 1.0% C) tienen un límite inferior, típicamente alrededor de 1050°C. El riesgo de sobrecalentamiento aumenta drásticamente a medida que aumenta el contenido de carbono.
Metales no ferrosos — cobre, latón, aluminio — se calientan por mecanismos diferentes. Una resistividad eléctrica más baja produce una penetración de corriente más superficial a una frecuencia dada en comparación con el acero. A menudo requieren frecuencias más altas o diferentes geometrías de bobinas para alcanzar velocidades de calentamiento prácticas. Las pruebas de aplicación antes de la selección del equipo son práctica estándar para estos materiales.
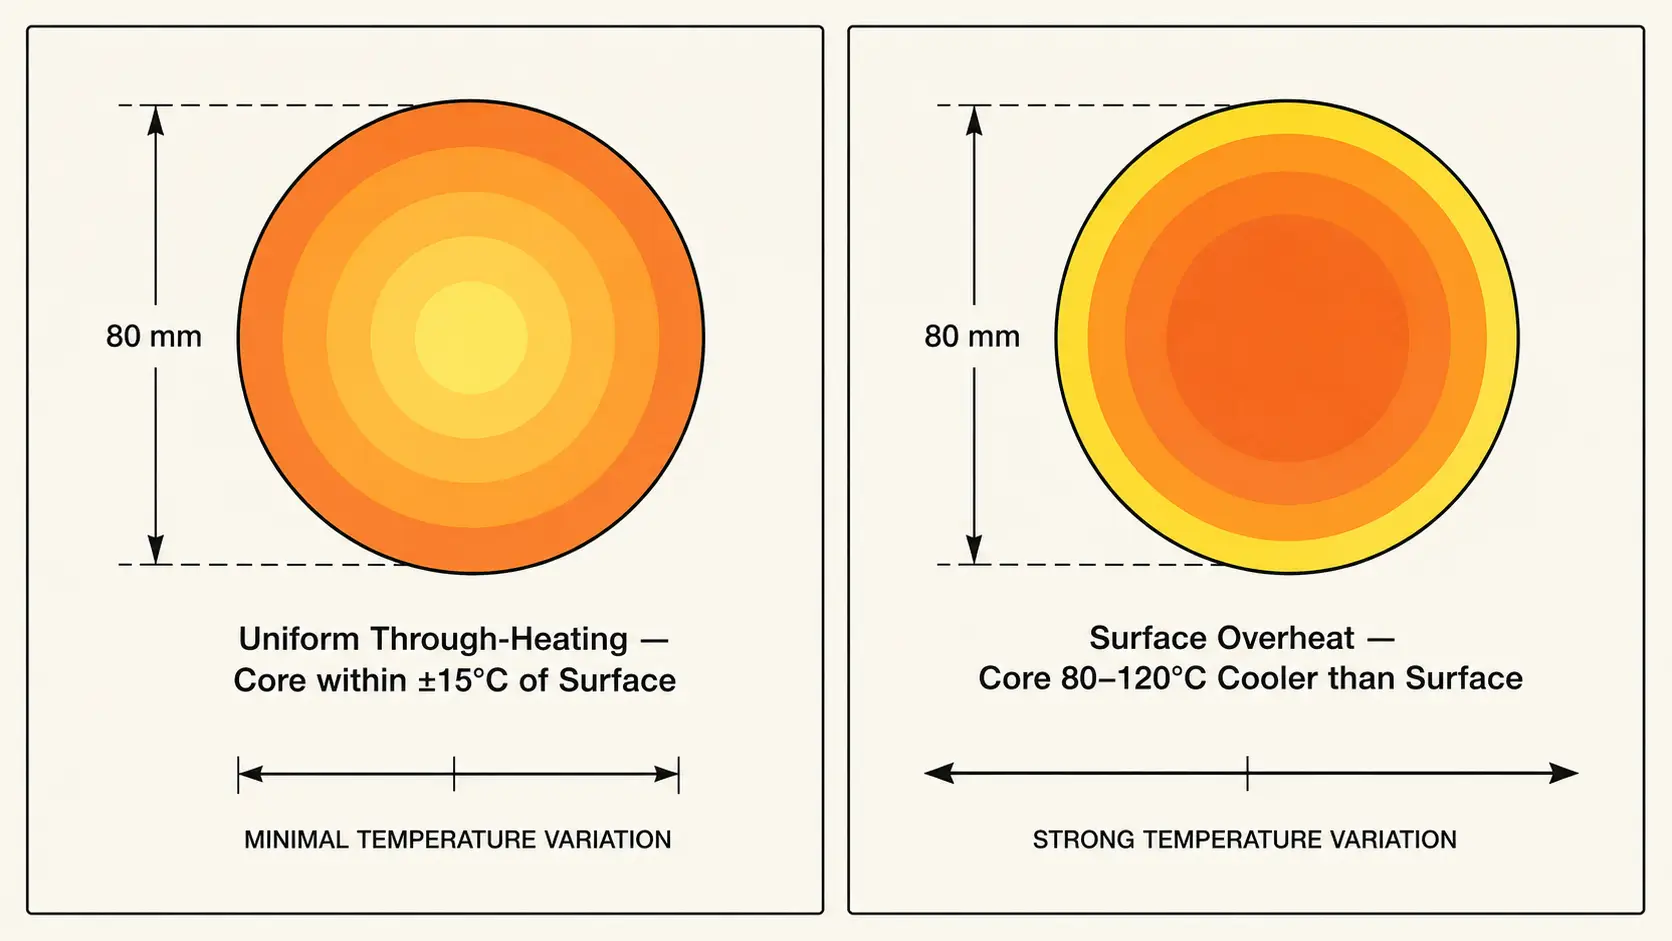
La sección eficaz y frecuencia. La frecuencia controla hasta qué profundidad penetra bajo la superficie la corriente de inducción antes de que la conducción tome el control. Para el calentamiento directo antes de rodar, posiciona la profundidad de referencia aproximadamente a un cuarto del diámetro de la barra o del grosor del lingote.
| Barra / Diámetro del lingote | Frecuencia recomendada |
|---|---|
| 16–40 mm | 10–50 kHz |
| 40–60 mm | 3-10 kHz |
| 60–80 mm | 2–4 kHz |
| 80–100 mm | 1–2 kHz |
| 100–120 mm | ~1 kHz |
| Sobre 200 mm | Por debajo 500 Hz |
Si se aumenta demasiado la frecuencia para la sección transversal y la superficie alcanza la temperatura de laminación mientras el núcleo se mantiene entre 80°C y 120°C por detrás. En el laminador, el síntoma es una carga elevada en el primer paso, distribución inconsistente, y a veces grietas en el borde del interior más frío. La potencia insuficiente lo empeora: el operador reduce la velocidad de la línea para compensar, y el rendimiento disminuye con ella.
Velocidad de la línea y tiempo de permanencia. Tiempo de permanencia dentro de la bobina: cuántos segundos la pieza de trabajo absorbe energía, igual a la longitud de la bobina dividida por la velocidad de línea. Una bobina de 2 metros a 3 m/s da aproximadamente 0.67 segundos de calentamiento por pasada. No es mucho tiempo para entregar un aumento de temperatura de 800°C.
Si el laminador funciona a velocidad variable — diferentes productos, diferentes reducciones — el tiempo de permanencia cambia constantemente. El suministro de energía en lazo abierto en un laminador de velocidad variable garantiza la deriva de temperatura. Un sistema de inducción necesita control en lazo cerrado: un pirómetro en la salida de la bobina que retroalimenta a la fuente de alimentación, manteniendo el punto de ajuste mientras la línea acelera, desacelera, o se detiene. El lazo de control debería responder en menos de 200 milisegundos. Más lento que eso, y el sistema persigue la temperatura en lugar de mantenerla.
Medición de temperatura. Pirómetros son la herramienta estándar para la lectura de temperatura sin contacto en el laminado en caliente. También son la mayor fuente única de error sistemático en una línea de inducción.
La formación de escamas altera la emisividad: un lingote recién desescamado se lee diferente de uno que se oxidó durante 20 segundos en el aire. El vapor del agua de enfriamiento, el humo de la lubricación de los rodillos, y las reflexiones ambientales de los alrededores calientes cada uno inyecta error. Un pirómetro apuntado a través del vapor o en el ángulo incorrecto puede registrar 30°C de diferencia con la temperatura real.
La solución práctica: dos puntos de medición y seguimiento de tendencia, no lecturas absolutas. Colocar un pirómetro en la salida de la bobina y otro en la entrada del molino. Un sensor que indica consistentemente 12°C menos es manejable: el lazo de control lo compensa. Un sensor cuyo error deriva a medida que se acumula suciedad en la lente es peor que no tener medición en absoluto. El sistema de control corrige para una temperatura que la pieza de trabajo nunca alcanzó realmente.
3. Cuando la inducción gana y cuando no
La inducción se gana su lugar en una línea de laminado en caliente en varios escenarios específicos. Fuera de esos escenarios, una caldera — sola o acompañada de presión de inducción — sigue siendo la opción práctica.
- Arranque-parada frecuente y cambios de tamaño. Encendido/apagado instantáneo elimina el consumo de combustible en ralentí entre lotes y durante los cambios de turno. Los cambios de recetas tardan segundos — ajustan los puntos de ajuste de potencia y frecuencia — frente a los 20 a 30 minutos que tarda una zona de caldera en estabilizarse a una nueva temperatura. Los molinos que ejecutan campañas cortas o varios tamaños por turno ven la mayor ganancia aquí.
- Productos donde la escala impacta directamente el rendimiento. La inducción mantiene la pérdida de escala por debajo 0.5%. Los hornos de combustión pierden 1.5% a 3% de cada lingote como óxido de hierro. En una línea de 500.000 toneladas por año, la diferencia es aproximadamente 5,000 a 12,500 toneladas de acero vendible anualmente — material que se compró y calentó pero nunca se laminó. Para aleaciones de alto valor, los números se inclinan aún más hacia la inducción. La misma lógica se aplica a procesos como estampado en caliente y forja de bielas, donde la condición superficial tras el calentamiento afecta directamente a la calidad del conformado aguas abajo.
- Ventanas de temperatura ajustadas. La inducción de circuito cerrado con retroalimentación de pirómetro mantiene ±15°C en la pieza de trabajo. Un horno de gas en estado estacionario podría mantener ±30°C — y significativamente peor durante los cambios de velocidad, después de una parada de línea, o cuando varía la mezcla de carga. Para operaciones de laminado donde la temperatura afecta directamente el control del calibre, perfil de la tira, o propiedades mecánicas, esa diferencia se complica a lo largo de cada metro de producto laminado.
- Calentamiento parcial. Cuando solo una sección de una pieza necesita calor — extremos del eje, extremos del tubo, extremos de manubrio — la inducción es el único método práctico que no sobrecalienta el resto de la pieza. Esta es una decisión binaria, no un compromiso.
El horno sigue siendo la opción práctica cuando las secciones del lingote superan aproximadamente 300 mm — por debajo 500 Hz, las fuentes de alimentación por inducción se vuelven desproporcionadamente caras y la profundidad de penetración en frecuencias prácticas sigue dependiendo de la conducción para la última parte de la sección transversal. Una amplia mezcla de productos con cambios diarios de tamaño en un amplio rango añade coste y complejidad de cambio de bobina; el beneficio de la velocidad y el control de la inducción debe sopesarse contra la inversión en herramientas. Y un molino con un horno totalmente amortizado funcionando cerca de su capacidad típicamente gana más al añadir inducción como refuerzo que al retirar un horno en funcionamiento.
4. Cómo especificar un sistema
Lo que un proveedor necesita para dimensionar un fuente de alimentación por inducción, diseñar la bobina, e integrar el sistema en un molino existente:
| Parameter | Lo que el proveedor necesita |
|---|---|
| Material | Calidad y rango completo de química |
| Pieza de trabajo | Forma, las dimensiones, y tolerancia dimensional |
| Temperatura inicial | Ambiente, precalentada desde corriente ascendente, o de la descarga del horno |
| Temperatura objetivo | Temperatura de laminación y uniformidad requerida a lo largo de la sección transversal |
| Tasa de producción | kg/hora o piezas/hora — pico y promedio, no solo placa con nombre |
| Duración de calentamiento | Envolvente físico donde la bobina y las guías encajan entre el equipo existente |
| Transferencia | Distancia y tiempo desde la salida del calentador hasta el primer soporte de laminación |
| Limitaciones del molino | Temperatura máxima permitida, Rango de velocidad, Espacio mínimo entre palanquillas |
| Cambio de bobina | Cuántos tamaños, con qué frecuencia, A qué velocidad debe ejecutarse el cambio |
| Suministro eléctrico | Voltaje, kVA disponible, límites de distorsión armónica |
| Agua de enfriamiento | Caudal, temperatura de entrada, calidad del agua — se requiere enfriador de circuito cerrado? |
| Automatización | Panel independiente o integración completa con PLC del molino, registro de datos a nivel de lingote, trazabilidad de calidad |
Para aleaciones inusuales, grandes secciones, ventanas metalúrgicas estrechas, o líneas de alto volumen donde una 1% tasa de desecho representa dinero significativo, invertir en pruebas de muestra. Calentar un pequeño lote de material de producción bajo condiciones controladas confirma el tiempo de calentamiento, nivel de potencia, perfil de temperatura, condición a escala, y la geometría de la bobina antes de comprometerse con la instalación completa. Una prueba de un día detecta problemas que un proceso de puesta en marcha de seis meses no puede revertir.
Conclusión clave
Laminado en caliente por inducción reduce la pérdida de escala por debajo 0.5%, empieza en menos de un minuto, y mantiene ±15°C en la entrada del molino — números que un horno por sí solo no puede igualar en una línea de velocidad variable. Las cuatro variables que determinan el resultado son la calidad del material, sección transversal, frecuencia, y el bucle de retroalimentación entre el pirómetro y la fuente de alimentación. Diseña esos cuatro como un solo sistema térmico. Dimensiona el resto de la instalación alrededor de ellos.
¿Puede la inducción reemplazar completamente un horno de recalentamiento??
Sí, cuando la sección transversal de la pieza, rendimiento, y los requisitos de temperatura se encuentran dentro de la capacidad de potencia y frecuencia del sistema de inducción. Bloques y barras de hasta aproximadamente 120 mm de diámetro son el límite práctico para sistemas de frecuencia media como única fuente de calor. Por encima de eso, la inducción generalmente funciona mejor como un potenciador después del precalentamiento del horno en lugar de como un reemplazo.
¿Qué frecuencia es adecuada para laminar en caliente los bloques de acero??
Las barras de 40 a 60 mm de diámetro suelen usar 3–10 kHz. Las barras de 80 a 100 mm usan 1–2 kHz. Secciones por encima de 200 mm requieren frecuencias por debajo de 500 Hz. El objetivo es posicionar la profundidad de penetración de la corriente aproximadamente en un cuarto del diámetro, de modo que la conducción complete el calentamiento sin sobrecalentar la superficie.
Qué causa el calentamiento desigual en una línea de laminado en caliente por inducción?
Tres causas explican la mayoría de los problemas de calentamiento desigual. Frecuencia incorrecta para la sección transversal — la superficie se sobrecalienta mientras el núcleo permanece frío, apareciendo como alta carga de primer paso e difusión inconsistente. Cambios en la velocidad de línea sin corrección de potencia en circuito cerrado — deriva del tiempo de permanencia y la temperatura sigue. Error de pirómetro de la escala, vapor, o mala alineación — el sistema de control persigue una temperatura que la pieza de trabajo nunca alcanzó realmente. Antes de ajustar los parámetros del proceso, descartar problemas con el agua de enfriamiento: bajo flujo, alta temperatura de entrada, o pasajes de la bobina parcialmente obstruidos que degradan la repetibilidad y se pasan fácilmente por alto.
Dimensione su sistema de laminado en caliente por inducción
Envíe su material, Rendimiento objetivo, y requisitos de temperatura. Nuestro equipo de ingeniería puede evaluar el tamaño de la fuente de alimentación, selección de frecuencia, diseño de bobinas, e integración de línea.


