Equipo de Endurecimiento y Temple por Inducción Totalmente Automático para Componentes de Transporte Ferroviario
Tratamiento térmico por inducción multiestación para pernos de anclaje de tránsito ferroviario
Esta máquina automática de templado y templado por inducción está desarrollada para el tratamiento térmico por lotes de pernos de anclaje de tránsito ferroviario..
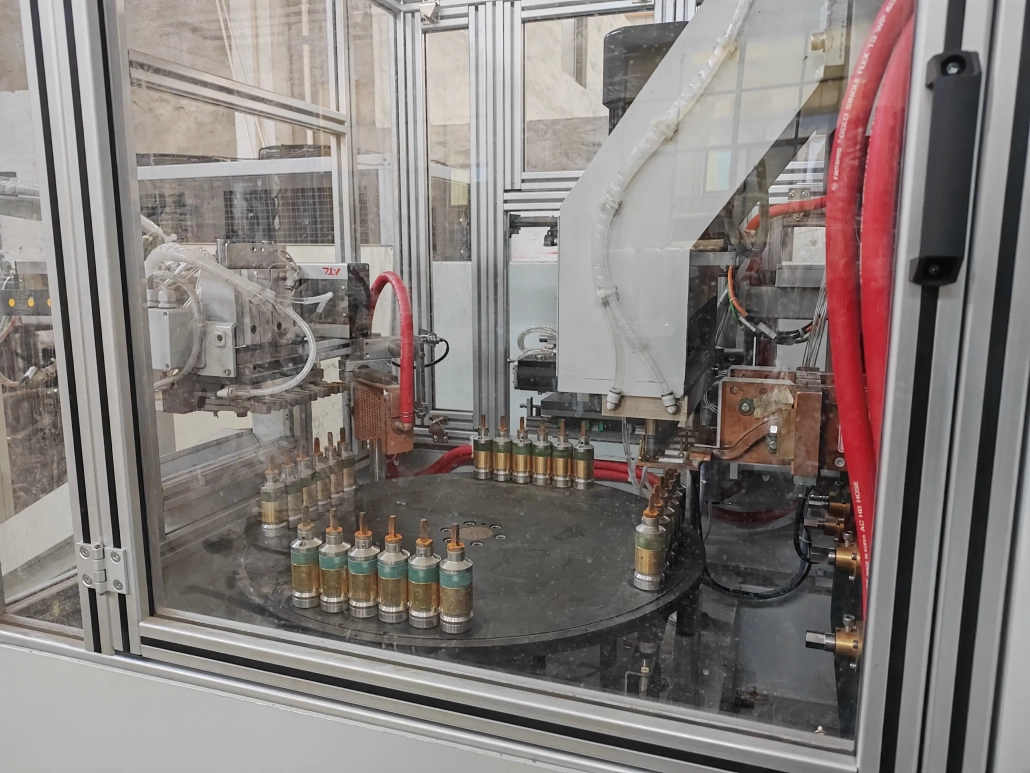
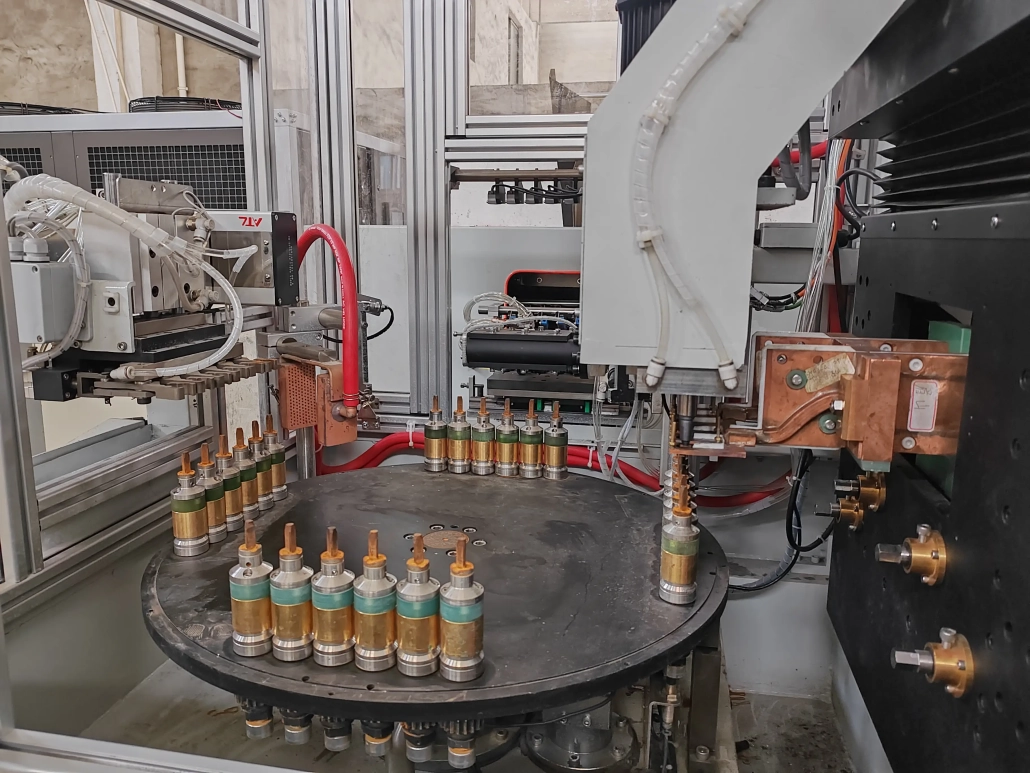
La máquina utiliza una estructura de indexación rotativa de múltiples estaciones.. Se cargan varios pernos de anclaje como un grupo y se procesan simultáneamente, con las piezas transferidas a través de la secuencia de tratamiento térmico programada mediante la mesa de indexación.
El temple, temple, templado, El posicionamiento de la pieza de trabajo y la transferencia automática de estaciones están integrados en un solo sistema..
Ⅰ. Observe el proceso de endurecimiento y revenido de los pernos de anclaje
El vídeo muestra el funcionamiento real de la máquina multiestación..
Varios pernos de anclaje se sujetan y procesan simultáneamente como un grupo. Después de completar un paso del proceso, la mesa giratoria indexa las piezas de trabajo a la siguiente posición según la secuencia programada.
Esta disposición está pensada para producción repetida donde el procesamiento de pernos individualmente requeriría ciclos de máquina y manipulación más separados..
Ⅱ. Procesamiento de grupos multiestación
A diferencia de una máquina convencional de endurecimiento por inducción de una sola pieza, este sistema se basa en el procesamiento grupal.
Se colocan múltiples pernos de anclaje verticalmente en accesorios dedicados y se procesan juntos durante cada ciclo indexado..
La máquina combina:
El número de pernos de anclaje en cada grupo., La disposición de los accesorios y el diseño de la estación se configuran de acuerdo con las dimensiones de la pieza de trabajo y la tasa de producción requerida..
Para la producción recurrente de pernos de anclaje, Esta estructura reduce la manipulación individual repetida y proporciona una secuencia de proceso definida para cada grupo de piezas..
Ⅲ. Templado y revenido en un solo sistema automatizado
La máquina integra los principales pasos necesarios para el endurecimiento por inducción y posterior templado.
Un proceso típico puede incluir:
01
Cargando
02
Posicionamiento
03
Endurecimiento por inducción
04
Temple
05
Indexación
06
Templado por inducción
07
Enfriamiento
08
Descarga
La disposición exacta de las estaciones se configura según la pieza de trabajo real y los requisitos de tratamiento térmico..
Durante la etapa de endurecimiento, El calentamiento por inducción eleva rápidamente la sección requerida del perno de anclaje a la temperatura del proceso., seguido de enfriamiento controlado.
Luego, la pieza de trabajo pasa a través de la secuencia de indexación hasta la etapa de templado.. El templado se utiliza después del endurecimiento para obtener la combinación requerida de propiedades mecánicas..
El proceso final debe determinarse a partir del material del perno de anclaje., especificación y propiedades mecánicas requeridas en lugar de solo por la temperatura de calentamiento.
Ⅳ. Diseño de indexación rotativa de estaciones múltiples
La mesa indexadora giratoria es el centro mecánico de la máquina..
Varios grupos de piezas pueden ocupar diferentes posiciones alrededor de la mesa.. Una vez que se completa una operación programada, la mesa gira y transfiere las piezas a la siguiente posición del proceso.
La máquina puede integrar:
El movimiento mecánico y la secuencia de calentamiento por inducción se coordinan a través del sistema de control de la máquina..
La cantidad de estaciones y la disposición de los accesorios se seleccionan para el proceso de producción real y no deben tratarse como especificaciones fijas para cada aplicación..
Ⅴ. Potencia de inducción y control de procesos digitales
El endurecimiento y el revenido requieren diferentes condiciones de calentamiento.
Potencia, frecuencia de operación, Por lo tanto, el tiempo de calentamiento y las condiciones de carga se pueden ajustar según los requisitos de cada etapa del proceso..
Para tratamiento térmico de estaciones múltiples, Se puede utilizar una configuración de potencia de inducción multifrecuencia de tiempo compartido cuando el proceso requiere diferentes cargas para operar con diferentes configuraciones..
El disponible Plataforma de control basada en DSP admite la gestión digital del proceso de calentamiento por inducción y puede proporcionar funciones como el ajuste de potencia, monitoreo de corriente y voltaje, monitoreo de frecuencia, diferentes configuraciones para diferentes cargas, control local o remoto, indicación de adaptación de carga, grabación de alarma, y gestión de acceso a nivel de operador.
El poder de inducción y la frecuencia se seleccionan según el tamaño del perno de anclaje, material, Número de piezas procesadas simultáneamente y ciclo de producción requerido..
El objetivo no es simplemente utilizar potencia superior., pero para adaptar el sistema eléctrico al proceso real de endurecimiento y revenido.
Ⅵ. Sistema completo de máquina
El equipo es más que una fuente de alimentación por inducción y una mesa giratoria..
Un sistema completo de tratamiento térmico de pernos de anclaje puede incluir:
La bobina de inducción y el accesorio están diseñados alrededor del perno de anclaje real..
Diámetro de la pieza, área calentada, espacio entre pernos, El número de piezas en cada grupo y la velocidad de calentamiento requerida influyen en la disposición final del inductor..
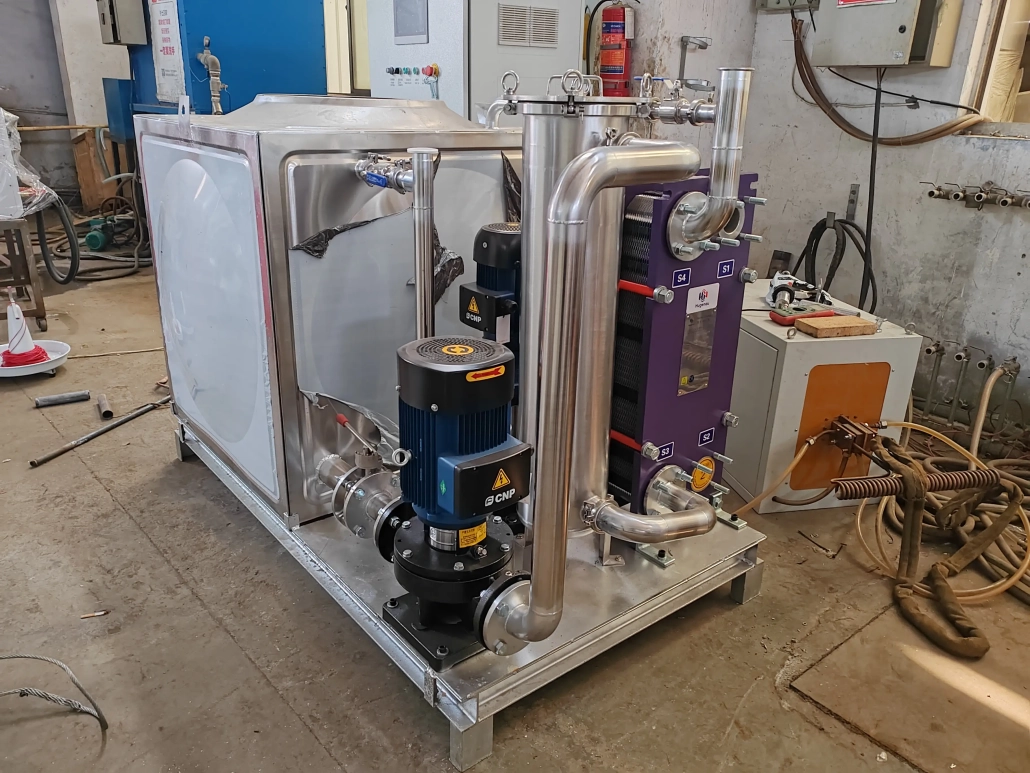
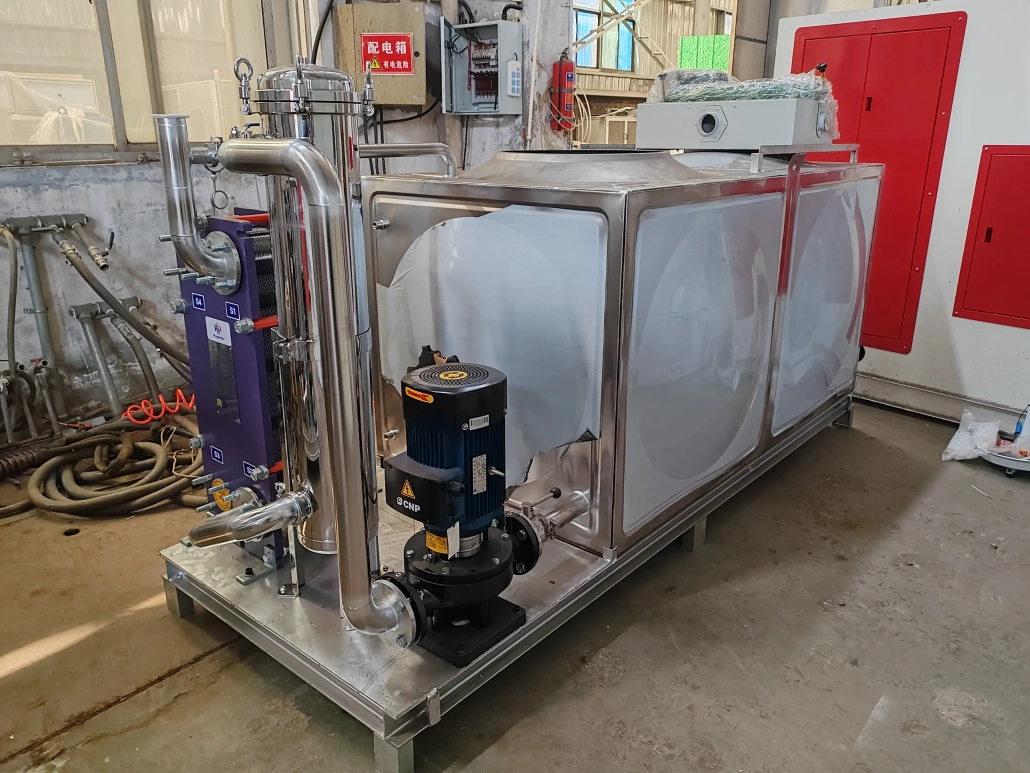
El sistema de enfriamiento también se adapta a la pieza de trabajo y al proceso de calentamiento.. El calentamiento y el enfriamiento deben considerarse juntos porque ambos afectan el resultado final del tratamiento térmico..
Ⅶ. Monitoreo y trazabilidad de procesos opcionales
Cuando se requieren registros de producción o trazabilidad del proceso, La máquina puede equiparse con un sistema de monitorización..
Dependiendo de la configuración seleccionada, información operativa como la corriente, voltaje, frecuencia, energía, El flujo y la temperatura se pueden recoger y almacenar..
Las funciones adicionales pueden incluir el registro de la curva del proceso., alarmas de límite superior e inferior, registros históricos del proceso, gestión de recetas de piezas de trabajo, identificación de ciclo anormal, y revisión de datos de producción.
Esto es particularmente útil para la producción repetida donde las condiciones de proceso establecidas deben monitorearse de un lote a otro..
El monitoreo del proceso se configura de acuerdo con los requisitos de control de calidad del cliente en lugar de ser tratado como una característica obligatoria para cada máquina..
Ⅷ. Configuración técnica
| Artículo | Configuración |
|---|---|
| Aplicación | Pernos de anclaje para tránsito ferroviario |
| Proceso | Endurecimiento y revenido por inducción |
| Estructura de la máquina | Indexación rotativa multiestación |
| Método de procesamiento | Múltiples pernos de anclaje procesados como un solo grupo |
| Fijación de la pieza de trabajo | Personalizado |
| Inductor | Personalizado |
| poder de inducción | Seleccionado según proceso |
| Frecuencia de operación | Seleccionado según proceso |
| Sistema de enfriamiento | Personalizado |
| Control | control digital DSP |
| Monitoreo de procesos | Opcional |
Las especificaciones finales se determinan a partir del perno de anclaje real y los requisitos de producción..
IX.. Lo que necesitamos para la selección de máquinas
Para preparar una configuración de máquina adecuada, proporcione el dibujo del perno de anclaje, material y grado, diámetro y longitud, requisito de tratamiento térmico, propiedades mecánicas o dureza requeridas, y tasa de producción requerida.
Si se van a procesar varios tamaños de pernos de anclaje en la misma máquina, Los dibujos para cada especificación son útiles..
De esta información, el diseño de la estación, cantidad de grupo, poder de inducción, frecuencia, inductor, La fijación y la secuencia del proceso se pueden evaluar juntas..
X.. Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Se pueden procesar varios pernos de anclaje al mismo tiempo??
Sí. La máquina está diseñada para procesar múltiples pernos de anclaje simultáneamente como un solo grupo..
¿Se completan el endurecimiento y el revenido en la misma máquina??
Sí. El sistema integra el templado y revenido por inducción dentro de un proceso automatizado de múltiples estaciones..
¿Puede una máquina procesar diferentes tamaños de pernos de anclaje??
Se pueden evaluar diferentes tamaños dentro del rango mecánico y eléctrico de la máquina.. Diferentes accesorios, Es posible que se requieran bobinas de inducción y programas de proceso..
¿Cómo se selecciona la potencia de inducción requerida??
La selección de potencia depende del material., dimensiones de la pieza de trabajo, número de pernos procesados simultáneamente, Requerimiento de calefacción y ciclo de producción.. El diámetro por sí solo no es suficiente para determinar la potencia correcta.
¿Se pueden registrar los datos del proceso??
Sí, cuando se selecciona la configuración de monitoreo correspondiente. Parámetros del proceso, Las alarmas y los registros históricos de producción se pueden almacenar para su posterior revisión..
Envíenos su dibujo de perno de anclaje
Para una propuesta técnica, Por favor envíe:
Dibujo + Material + Dimensiones + Requisito de tratamiento térmico + Propiedades mecánicas + Tasa de producción
En base a estos detalles, Podemos evaluar la estructura de la máquina., número de piezas por grupo, poder de inducción, frecuencia, inductor, fixture, método de enfriamiento y configuración de control.
Listo para configurar su línea de templado y endurecimiento de pernos de anclaje?
Envíe su dibujo de perno de anclaje →
Solicitar una propuesta técnica →