Línea de producción de cordón de acero pretensado con recubrimiento de epoxi
Ⅰ. Vea una línea real de hilos de acero recubiertos de epoxi
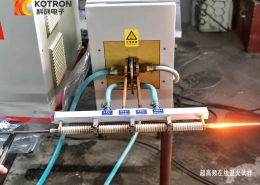
El vídeo muestra una línea de procesamiento de cordones de acero construida en torno a un requisito de producción específico.. Se puede ver el hilo continuo que pasa por la sección de calentamiento junto con las unidades de manipulación mecánica utilizadas a lo largo de la línea..
Para otro proyecto, la secuencia del equipo, La longitud de la línea y las estaciones individuales pueden ser diferentes.. Utilizamos los requisitos reales del producto y del proceso como punto de partida en lugar de pedir a cada cliente que utilice la misma línea estándar..
Una línea típica sigue un proceso continuo.:
1. Saldar
2. Preparación de la superficie
3. Calentamiento por inducción
4. Apertura de hebra
5. Revestimiento epoxi
6. Revarando
7. Curación / Enfriamiento
8. Inspección
9. Tracción
10. Comenzar
Ⅱ. Cómo funciona la línea de producción de filamentos de acero recubiertos de epoxi
Una línea típica sigue un proceso continuo.: Liquidación → Preparación de la superficie → Calentamiento por inducción → Apertura del hilo → Recubrimiento epoxi → Retrenado → Curado / Refrigeración → Inspección → Tracción → Recogida
La secuencia exacta depende del tipo de hilo recubierto de epoxi que se va a producir..
El hilo de PC entrante se libera primero bajo tensión controlada y se prepara para el recubrimiento.. La condición de la superficie es importante porque el aceite, óxido, Las incrustaciones u otra contaminación pueden afectar la adhesión del recubrimiento..
Luego, el hilo pasa continuamente a través del calentamiento por inducción sección. Las condiciones de calentamiento se ajustan a las especificaciones del cordón., velocidad de línea y proceso de recubrimiento en lugar de establecerse en una temperatura universal.
Cuando el proceso de recubrimiento requiere acceso entre los cables individuales, la hebra se abre antes o alrededor de la sección de recubrimiento. Luego se aplica polvo epoxi a la superficie de acero calentada.. La disposición de apertura y recubrimiento se puede desarrollar de acuerdo con la estructura de hebra requerida y el método de recubrimiento..
Después del recubrimiento, Los cables vuelven a la geometría de hilo requerida.. Luego, el cordón recubierto pasa por las etapas requeridas de curado y enfriamiento antes de la inspección y recogida final..
1
Saldar
2
Preparación de la superficie
3
Calentamiento por inducción
4
Apertura de hebra
5
Revestimiento epoxi
6
Revarando
7
Curación / Enfriamiento
8
Inspección
9
Tracción
10
Comenzar
Ⅲ. Equipo principal en la línea de producción
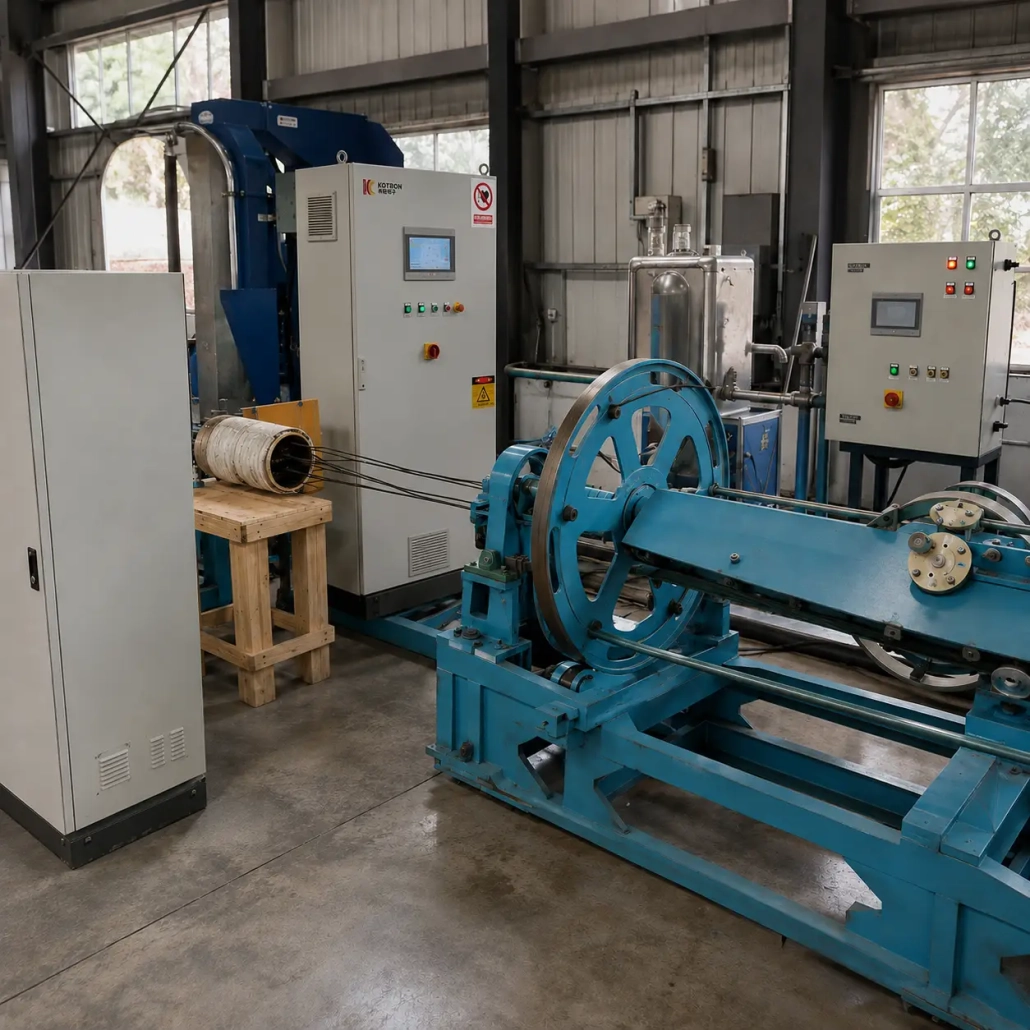
Se puede montar una línea completa a partir de varias secciones funcionales..
Control de amortizaciones y tensiones
Introduce el hilo en la línea mientras mantiene la tensión adecuada para el procesamiento continuo..
Preparación de la superficie
Limpia y prepara la superficie del hilo antes de calentarlo y recubrirlo.. El método final se selecciona según la condición del hilo entrante y los requisitos de recubrimiento..
Sistema de calentamiento por inducción
Calienta continuamente el hilo en movimiento antes de la aplicación del polvo epoxi.. el inductor, La fuente de alimentación y la frecuencia de funcionamiento se seleccionan en función del tamaño del hilo y la velocidad de producción..
Unidad de apertura de hilos
Controla la geometría del cordón donde los alambres individuales deben separarse para el proceso de recubrimiento.
Sección de recubrimiento en polvo epoxi
Aplica polvo epoxi al hilo de acero calentado.. La sección de recubrimiento se puede configurar según el producto y el proceso requeridos..
Unidad de reencallamiento
Devuelve los cables abiertos a la disposición de hilos requerida después del recubrimiento..
Sección de curado y enfriamiento
Proporciona el proceso térmico posterior necesario y reduce la temperatura del cordón antes de la inspección y el bobinado..
Tracción y recogida
Mantiene un movimiento continuo a través de la línea y rebobina el hilo terminado para su posterior manipulación..
Las estaciones individuales se pueden cambiar, agregado o integrado con el equipo existente del cliente.
Ⅳ. Calentamiento por inducción continua para filamentos de acero
El calentamiento por inducción es una de las secciones clave de la línea..
A diferencia del calentamiento por lotes, el hilo viaja continuamente a través de un tipo pasante bobina de inducción. El calor se genera directamente en el acero a medida que se mueve a través del campo electromagnético., Permitir que la sección de calentamiento funcione como parte del proceso de recubrimiento continuo..
Lo importante no es simplemente alcanzar rápidamente una temperatura alta.
Diámetro del hilo, masa de acero, velocidad de línea, temperatura requerida, longitud de calentamiento, frecuencia, potencia disponible y el diseño de la bobina tienen que trabajar juntos.
Por lo tanto, una línea que funcione con un diámetro de hebra diferente o a una velocidad diferente puede requerir una configuración de calentamiento por inducción diferente..
Nuestros sistemas de calentamiento por inducción utilizan Conversión de energía IGBT con control digital DSP. Dependiendo de la configuración seleccionada, valores de funcionamiento como el voltaje, la corriente, La potencia y la frecuencia se pueden monitorear., mientras que el sistema de calefacción puede comunicarse con el sistema de control de línea.
La medición de temperatura y el control de circuito cerrado también se pueden configurar cuando lo requiera el proceso..
La bobina de inducción en sí no se considera un componente universal.. Su diámetro interno, longitud efectiva de calentamiento, La estructura de aislamiento y la conexión a la fuente de alimentación se desarrollan de acuerdo con la disposición de los hilos y las líneas..
Para clientes que actualizan una línea de recubrimiento existente, La sección de calentamiento por inducción también se puede evaluar como un subsistema individual en lugar de requerir el reemplazo de toda la línea de producción..
Ⅴ. Personalizado según su hilo y objetivo de producción
La personalización no se limita a cambiar las dimensiones de la máquina..
El producto que se fabrica afecta directamente al diseño de la línea..
| Requisito del cliente | Configuración de línea afectada |
|---|---|
| Diámetro y estructura del hilo. | Guías, unidad de apertura, inductor y herramientas |
| Velocidad de la línea objetivo | Capacidad de calefacción, sección de recubrimiento y longitud de enfriamiento |
| Proceso de recubrimiento | Apertura de hebra, Recubrimiento y procesamiento posterior. |
| Capacidad de producción requerida | Velocidad de línea y configuración del equipo. |
| Tamaño de la bobina / peso de la bobina | Sistema de pago y recogida. |
| Espacio de fábrica | Disposición del equipo y longitud de la línea. |
| Equipo existente | Diseño de interfaz e integración. |
| Requisito de automatización | PLC, HMI, seguimiento y comunicación |
Por esta razón, Dos líneas que producen hilos de PC recubiertos de epoxi pueden verse bastante diferentes aunque el producto final pertenezca a la misma categoría general..
Es posible que un cliente con una línea de cables existente solo necesite preparación de la superficie., Equipos relacionados con el calentamiento por inducción y el recubrimiento.. Una nueva planta puede requerir una línea completa desde el desenrollado hasta la recogida de la hebra terminada..
Podemos configurar cualquiera de los dos enfoques según el proyecto..
Ⅵ. Configuración de línea adicional
Automatización y Control
El control PLC y HMI se puede utilizar para coordinar el movimiento del hilo., Calefacción y otras estaciones de producción.. Dependiendo del proyecto, parámetros de funcionamiento, alarmas, recetas de proceso, La información de temperatura y los registros de producción también se pueden incorporar al sistema de control..
Configuración técnica
No existe un único poder significativo, Especificación de frecuencia o velocidad de producción para cada línea de cordones recubiertos de epoxi.. poder de inducción, frecuencia de operación, velocidad de línea, tamaño de la bobina, La capacidad de pago y la capacidad de absorción se seleccionan después de conocer el producto requerido y el objetivo de producción..
Inspección de calidad
Las estaciones de inspección se pueden integrar según los requisitos del cordón terminado., incluida la inspección de la superficie del revestimiento, Medición del espesor del recubrimiento y detección de continuidad o poros cuando sea necesario..
Aplicaciones
El cordón de pretensado recubierto de epoxi se utiliza cuando se requiere protección contra la corrosión en estructuras pretensadas y ancladas.. Las aplicaciones pueden incluir puentes, Ingeniería civil, Anclaje al suelo y ciertos proyectos subterráneos o de apoyo a la minería., dependiendo de la especificación del hilo.
Ⅶ. Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Se puede personalizar la línea para diferentes diámetros de hilo??
Sí. El diámetro del hilo afecta a las guías., mecanismo de apertura, bobina de inducción, Requerimiento de calefacción y otras partes de la línea.. El rango de operación adecuado debe definirse antes del diseño mecánico final..
¿Puedes suministrar solo la sección de calentamiento por inducción??
Sí. Un proyecto no tiene por qué empezar necesariamente con una línea completamente nueva. La fuente de alimentación de calentamiento por inducción., Se puede desarrollar un sistema de combinación y un inductor de tipo pasante personalizado para su integración con un proceso de producción existente..
¿Cómo se selecciona la potencia de calentamiento por inducción??
La potencia no debe seleccionarse únicamente a partir del diámetro del hilo.. Masa del hilo, temperatura objetivo, longitud de calentamiento, La velocidad de línea requerida y las condiciones del proceso afectan el resultado..
¿Se puede actualizar una línea de producción existente??
En muchos casos, Las secciones de proceso individuales se pueden rediseñar o integrar con equipos existentes.. La solución práctica depende del diseño de línea existente., sistema de control y producto terminado requerido.
¿Todas las líneas de hilo recubiertas de epoxi son iguales??
No. La disposición de las líneas depende de la estructura de las hebras., proceso de recubrimiento, la velocidad de producción, Inspección requerida y grado de automatización.. La línea de producción que se muestra en nuestro vídeo debe tratarse como un ejemplo de proyecto., no es una configuración estándar fija.
Solicite una propuesta de línea de producción personalizada
Si estás planeando una nueva Línea de producción de hilos de PC recubiertos de epoxi. o actualizar una línea existente, envíanos tu especificación básica de hilo, Requisito de recubrimiento y capacidad de producción objetivo..
Podemos evaluar el diseño del proceso., sistema de calentamiento por inducción, Equipos de manipulación de hilos y configuración de automatización en torno a su proyecto..
Envíe la especificación de su hilo →
Discuta su línea de producción →