
Cómo la frecuencia afecta la calefacción por inducción: 5 Efectos críticos en la profundidad, Patrón & Eficiencia
Elija la frecuencia incorrecta para un trabajo de calentamiento por inducción, y la pieza se convierte en chatarra antes de que comience el enfriamiento. Cómo la frecuencia afecta el calentamiento por inducción no es un detalle teórico: es la primera decisión que gobierna todos los resultados que siguen: profundidad de la capa, el patrón de calentamiento, tiempo de ciclo, y el requisito de potencia. Hazlo bien, y ajusta el proceso rápidamente. La física detrás de esto es sencilla: el efecto de piel, y comprenderlo te permite tomar decisiones predecibles en lugar de adivinar los parámetros. Este artículo desglosa exactamente cómo la frecuencia controla el comportamiento del calentamiento y cómo adaptarlo a tu aplicación.
Índice de contenidos
1. El efecto piel: Por qué la frecuencia controla la profundidad de calentamiento
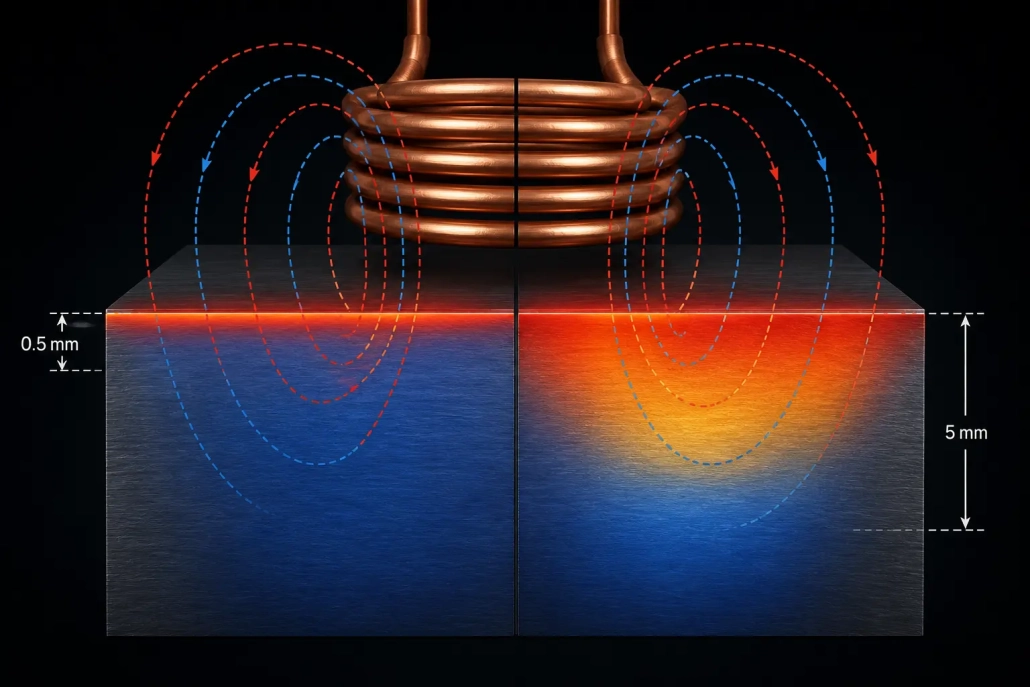
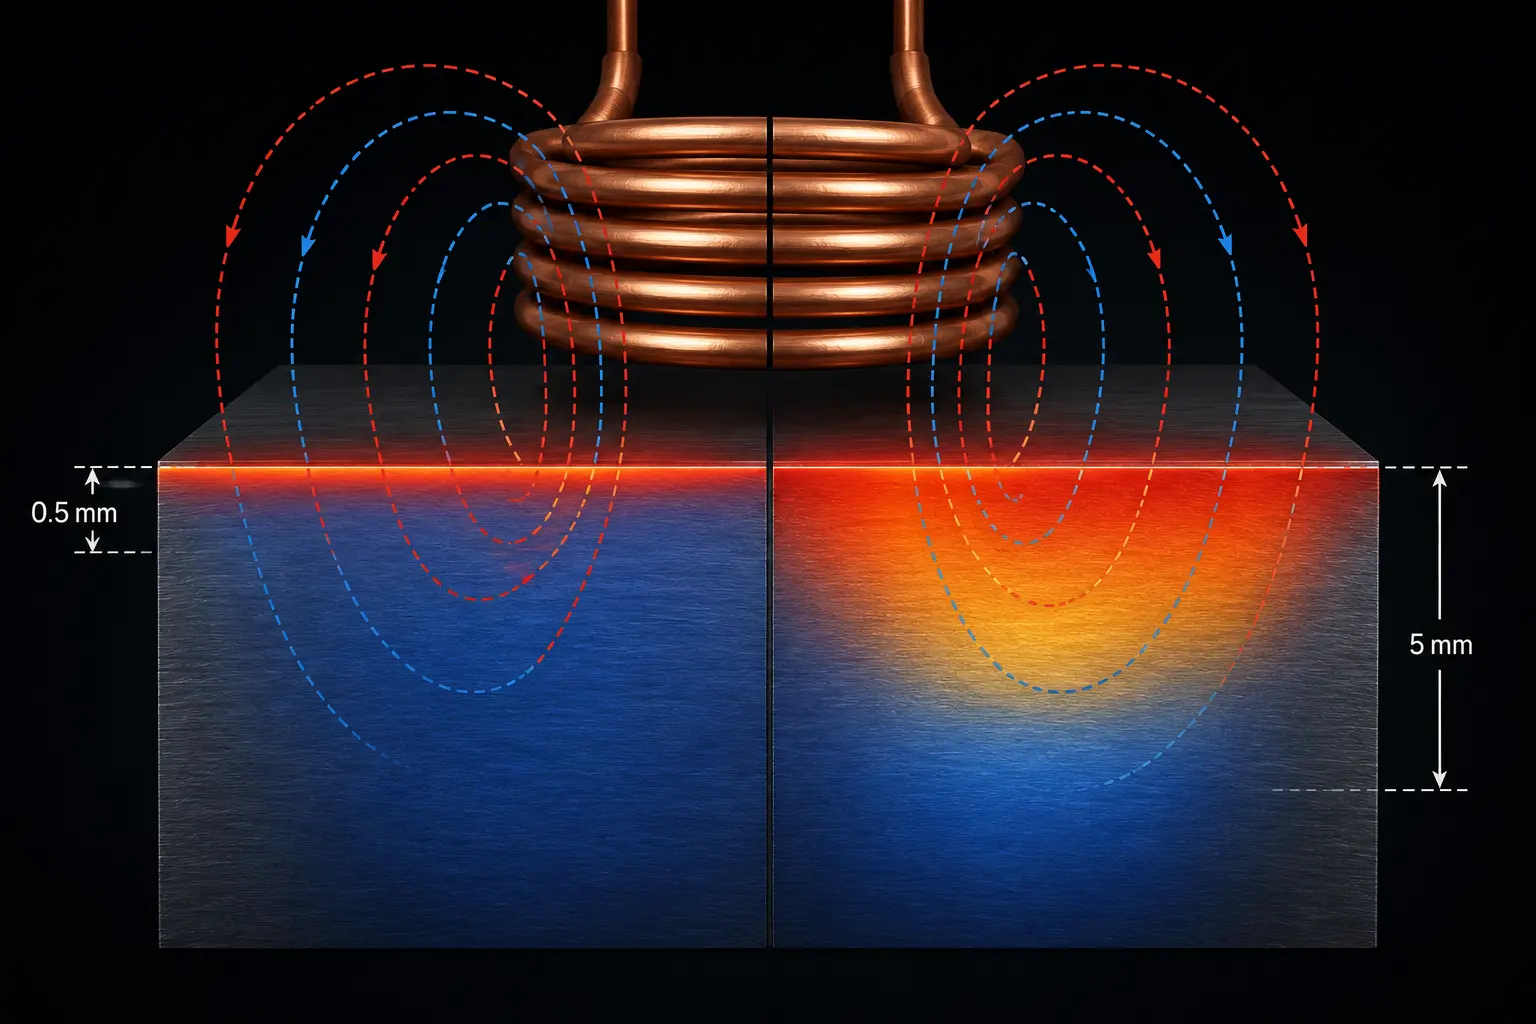
Cuando la corriente alterna fluye a través de un conductor — ya sea la bobina de cobre o la propia pieza — la corriente no se distribuye uniformemente a través de la sección transversal. Se amontona hacia la superficie. Este es el efecto piel, y es el mecanismo físico el que hace que la frecuencia sea el botón de control dominante para la profundidad de calentamiento en el calentamiento por inducción.
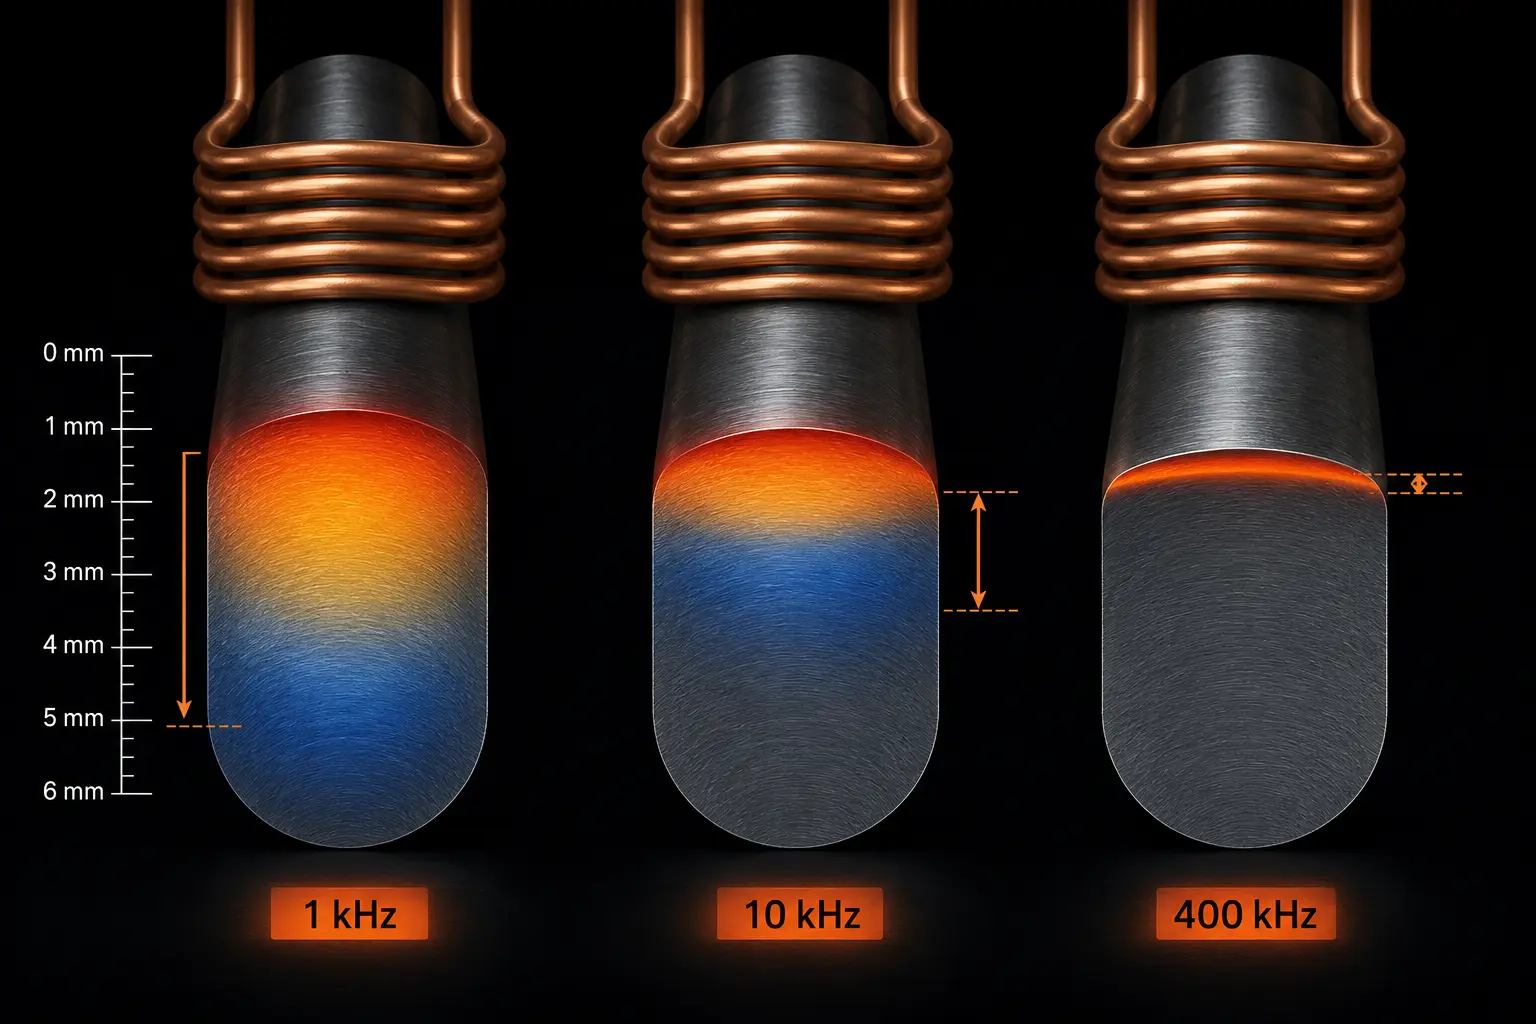
Cuanto mayor sea la frecuencia, más agresivamente se empuja la corriente hacia la superficie — y más superficial se vuelve la capa calentada. A 400 kHz, la profundidad de corriente en el acero a 800°C es aproximada 0.5 milímetros. A 3 kHz, esa misma profundidad se expande aproximadamente 5 milímetros un factor de 10 diferencia solo de frecuencia.
Esta relación se captura por la fórmula de profundidad de referencia (δ = √(ρ/πfμ)), pero la conclusión de ingeniería es más simple: frecuencia y profundidad están inversamente relacionadas. Doble la frecuencia, y la profundidad calentada se reduce aproximadamente 40%. Reducirla a la mitad, y la profundidad aumenta en la misma proporción. Por eso cómo funciona el calentamiento por inducción a un nivel fundamental es inseparable de la frecuencia — el efecto de piel no es un detalle secundario; es el mecanismo central.
para aceros magnéticos por debajo del punto de Curie (≈770°C), el efecto es aún más fuerte porque la permeabilidad magnética (μ) amplifica la concentración de corriente. Una vez que el acero supera la temperatura de Curie y se vuelve no magnético, la corriente penetra más profundamente, por lo que el patrón de calentamiento puede cambiar a mitad del ciclo en tiempos de calentamiento más largos.
2. Rangos de frecuencia y sus efectos prácticos
El equipo de calentamiento por inducción se agrupa en cuatro bandas de frecuencia. Cada banda produce una profundidad de calentamiento característica en el acero y se asocia con aplicaciones industriales específicas. El sistema completo de clasificación se cubre en nuestra guía de clasificación de la frecuencia de calefacción por inducción — aquí nos centramos en lo que cada rango realmente hace a la pieza de trabajo.
Baja frecuencia (50 Hz – 1 kHz): Penetración Profunda
En estas frecuencias, la corriente penetra 5 a 10+ milímetros en acero. El calentamiento es profundo y amplio, demasiado amplio para la mayoría de las aplicaciones de endurecimiento de superficies.. Esta gama se utiliza para el calentamiento continuo de palanquillas y barras grandes antes de la forja., y para hornos de inducción de frecuencia industrial donde el objetivo es fundir o calentar toda la sección transversal. Si utiliza baja frecuencia para endurecer la superficie, sobrecalentarás el núcleo antes de que la superficie alcance la temperatura.
Frecuencia Media (1-10 kHz): El caballo de batalla para el endurecimiento superficial
La frecuencia media produce 2 a 5 milímetros de profundidad de calentamiento en acero. Este es el punto ideal para la mayoría Trempeo de engranajes, endurecimiento de ejes, y el endurecimiento de anillos de rodamiento aplicaciones donde se especifican profundidades de cementación de 1,5–4 mm. Piezas con secciones transversales moderadas — engranajes sobre módulo 4, ejes por encima de 30 mm de diámetro, anillos de rodamiento — responden de manera predecible en este rango. La penetración es lo suficientemente profunda como para calentar la carcasa especificada, pero lo suficientemente superficial como para dejar el núcleo frío como soporte de autoapagado..
Superfrecuencia de audio (10-40 kHz): Profundidad superficial a media
La súper frecuencia de audio concentra la calefacción en el 0.8 a 2 milímetro rango. Es la opción predeterminada para lóbulos de levas, engranajes pequeños, anillos de rodamiento de paredes delgadas, y cambiar las horquillas — piezas en las que es fundamental mantener la carcasa endurecida pegada a la superficie. Esta gama también domina el endurecimiento de componentes automotrices porque equilibra una penetración razonable con un control de zona estricto..
Frecuencia alta (100–400 kHz): Calefacción sólo de superficie
La alta frecuencia limita el calentamiento a 0.3 a 0.8 milímetros - esencialmente la piel de la pieza. Se utiliza para pasadores de pequeño diámetro, bordes de corte delgados, piezas de instrumentos de precisión, y engranajes de módulo pequeño donde la profundidad del caso se especifica en 1 mm. ¿Qué es el calentamiento por inducción de alta frecuencia? mejor en? Entregando energía tan concentradamente a la superficie que el núcleo permanece completamente frío — lo que permite una dureza superficial muy alta sin riesgo de deformación. El compromiso: si tu especificación de profundidad de capa es mayor 1 mm, solo la alta frecuencia no lo logrará — necesitarás aumentar el tiempo del ciclo y confiar en la conducción térmica, lo que sacrifica la precisión que proporciona la alta frecuencia.
3. Cómo adaptar la frecuencia a tu aplicación
La regla inicial es sencilla: la profundidad de capa requerida debe ser al menos 2 a 3 veces la profundidad de referencia a la frecuencia elegida. Si tu especificación de profundidad de caja es 2 mm, necesitas una frecuencia que dé una profundidad de referencia de aproximadamente 0,7–1 mm — lo que te sitúa en el rango de 3–10 kHz (frecuencia media).
Pero la frecuencia no funciona de forma aislada. Está sincronizada con densidad de potencia y tiempo de calentamiento. Una potencia mayor a la misma frecuencia calienta la superficie más rápido, dejando menos tiempo para que el calor conduzca hacia dentro — produciendo una transición más marcada de caso a núcleo. Menor potencia con un ciclo más largo permite que la conducción lleve el calor más profundo, suavizando la transición pero aumentando la entrada total de energía y potencialmente sobrecalentando la superficie.
Esta interdependencia es la razón selección de potencia de calentamiento por inducción debe ocurrir junto con la selección de frecuencia, no después de ella. Una frecuencia que es teóricamente correcta aún producirá desechos si se combina con la densidad de potencia incorrecta. Los dos parámetros son una única decisión.
La geometría de la pieza también restringe la elección de la frecuencia. Para temple por inducción de ejes, la relación entre diámetro y frecuencia determina qué tan uniformemente se calienta la circunferencia: una frecuencia demasiado alta en un eje de gran diámetro produce un calentamiento desigual porque la trayectoria de la corriente alrededor de la circunferencia de la pieza se vuelve eléctricamente larga en relación con la profundidad de la piel.. Para Trempeo de engranajes, La frecuencia también controla si la punta del diente y la raíz alcanzan la temperatura.: demasiado alto, y la punta se sobrecalienta antes de que la raíz se caliente; demasiado bajo, y la raíz se ablanda esperando la punta.
4. Señales de que elegiste la frecuencia equivocada
Los problemas de frecuencia incorrecta no son sutiles. Aparecen como uno de los tres patrones en la producción..
Frecuencia demasiado alta: La superficie alcanza la temperatura rápidamente y tiene un aspecto correcto., pero la profundidad del caso es demasiado superficial. Usted responde aumentando el tiempo del ciclo para permitir que el calor se conduzca más profundamente., pero ahora el tiempo de ciclo no es competitivo y la superficie puede sobrecalentarse antes de que la profundidad objetivo alcance la temperatura. La carcasa endurecida también tiene una afilado, transición abrupta al núcleo — un concentrador de tensiones metalúrgicas que puede causar desconchamiento bajo carga.
Frecuencia demasiado baja: El calor penetra demasiado profundo — hacia el núcleo de la pieza. El núcleo se calienta, reduciendo su capacidad de autoenfriar la superficie durante el enfriamiento. Terminas con una carcasa más profunda de lo especificado, un núcleo más blando, y potencialmente endurecimiento a través del proceso en secciones delgadas. La distorsión aumenta porque toda la pieza está sometida a esfuerzo térmico en lugar de solo la superficie. Estos problemas se superponen con defectos comunes de temple por inducción en engranajes donde la frecuencia incorrecta es a menudo la causa oculta detrás de patrones de dureza desiguales.
Frecuencia no coincidente con la geometría de la pieza: Esto es lo más difícil de diagnosticar porque produce calentamiento desigual — algunas zonas están correctas, otras están poco- o sobrecalentadas. En los engranajes, la punta del diente está caliente mientras que la raíz está fría (frecuencia demasiado alta). En ejes grandes, el patrón de calentamiento se divide en nodos: bandas frías y calientes que se alternan alrededor de la circunferencia. La solución no es más potencia ni más tiempo; es una frecuencia diferente.
Problemas de frecuencia en temple por inducción de ejes son particularmente comunes porque los diámetros del eje varían ampliamente y la relación diámetro-frecuencia es implacable: una frecuencia que funciona para un 40 El eje de mm producirá un calentamiento desigual en un 80 eje mm del mismo material.
🔑 Punto clave
La frecuencia es el parámetro más importante en el diseño del proceso de calentamiento por inducción porque controla directamente qué tan profundo penetra la corriente — y por tanto dónde se genera el calor. El efecto piel hace que esta relación sea predecible: frecuencia más alta = calentamiento menos profundo, frecuencia más baja = calentamiento más profundo.
Elija la frecuencia primero, igualar el poder con él en segundo lugar, y verifique el resultado con la especificación de profundidad de su caso. Una frecuencia incorrecta en una banda de rango no se puede compensar ajustando la potencia., Tiempo, o geometría del inductor — es una descoordinación fundamental que se manifestará como chatarra, retrabajo, o fallo de campo.
Preguntas frecuentes
¿Cómo afecta la frecuencia a la profundidad de calentamiento por inducción??
La frecuencia y la profundidad de calentamiento están inversamente relacionadas a través del efecto piel. Frecuencias más altas empujan la corriente más cerca de la superficie, produciendo una capa caliente más superficial. A 400 kHz en acero caliente, la corriente está confinada aproximadamente a 0.5 mm desde la superficie. A 3 kHz, penetra aproximadamente 5 mm — diez veces más profundo. La relación sigue una ley de raíz cuadrada: Duplicar la frecuencia reduce la profundidad de penetración en aproximadamente 40%.
¿Qué frecuencia debo usar para el endurecimiento por inducción??
Elija la frecuencia de modo que la profundidad de la capa objetivo sea 2–3 veces la profundidad de penetración de referencia a esa frecuencia. Para profundidades de capa de 1,5–4 mm (engranajes, ejes, rodamientos), frecuencia media (1-10 kHz) es típico. Para 0,8–2 mm (lóbulos de levas, engranajes pequeños), la frecuencia superaudio (10-40 kHz) funciona mejor. Para profundidades de capa inferiores a 1 mm, alta frecuencia (100–400 kHz) es apropiado. Para calentamiento a través o capas muy profundas superiores a 5 mm, frecuencia baja (50 Hz–1 kHz) se requiere.
¿Qué sucede si elijo la frecuencia incorrecta??
Una frecuencia demasiado alta produce un caso que es demasiado superficial con una transición brusca hacia el núcleo, lo que implica un riesgo de descamación bajo carga. Una frecuencia demasiado baja calienta demasiado profundo, potencialmente ablandando el núcleo y causando distorsión. Una frecuencia que no coincide con la geometría de la pieza produce un calentamiento desigual (bandas calientes y frías alrededor de la circunferencia, o punta de diente caliente mientras la raíz está fría en engranajes). Ninguno de estos se puede corregir completamente ajustando solo la potencia o el tiempo: la frecuencia en sí debe cambiar.
Necesita ayuda para ajustar la frecuencia a su aplicación?
Nuestro equipo de ingeniería puede revisar la geometría de su pieza, los requisitos de profundidad de caso, y los objetivos de producción para recomendar la combinación correcta de frecuencia y potencia. Evaluación técnica rápida sin compromiso.


