Máquina de Endurecimiento por Inducción Multi-Estación con Pico
Endurecimiento simultáneo por inducción de ambos extremos de trabajo del pico
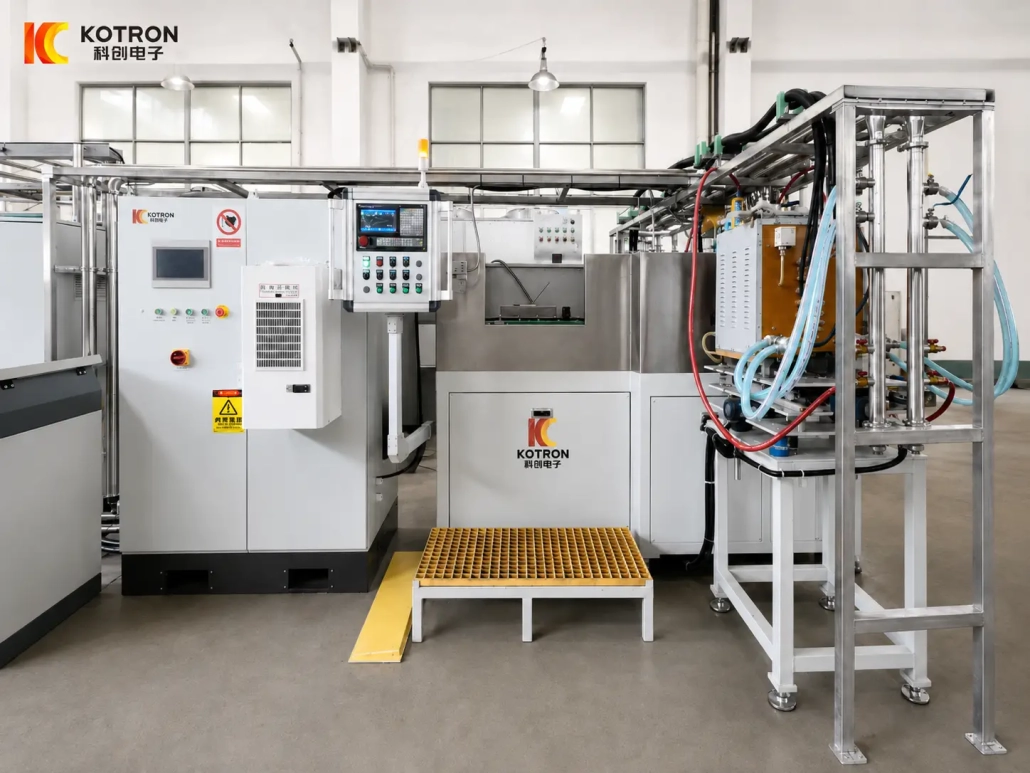
Esta máquina de endurecimiento por inducción de estaciones múltiples se utiliza para el tratamiento térmico por lotes de cabezas de pico.. Las piezas de trabajo se cargan manualmente y luego se transportan automáticamente a través del proceso de endurecimiento.. Ambos extremos de trabajo se calientan al mismo tiempo y se enfrían por pulverización en la máquina..
El sistema utiliza accesorios de posicionamiento dedicados y bobinas de inducción planas de múltiples vueltas para concentrar el calentamiento en las áreas requeridas del cabezal del pico..
Ⅰ. Vea el proceso de endurecimiento del pico
Video 1: Proceso de carga manual y endurecimiento automático del pico.
Video 2: Cabezas de pico que entran en la zona de calentamiento por inducción.
El primer vídeo muestra la máquina durante la producción normal.. Los cabezales de pico se cargan manualmente mientras las piezas de trabajo que ya están en la máquina continúan avanzando a través del proceso de calentamiento y enfriamiento..
El segundo video comienza antes en el ciclo.. Las cabezas del pico avanzan y entran en la zona de calentamiento por inducción., haciendo la relación entre la pieza de trabajo, El inductor y el sistema de transporte son más fáciles de ver..
Después de cargar, la máquina transfiere los cabezales del pico hacia adelante automáticamente. Ambos extremos de trabajo se calientan por inducción simultáneamente y luego se enfrían por pulverización como parte de la misma secuencia de producción..
No es necesario endurecer primero un extremo y luego girar la pieza de trabajo para el otro extremo..
Ⅱ. Endurecimiento localizado simultáneo de ambos extremos de trabajo
Los extremos de trabajo de un pico están expuestos a impactos y abrasión repetidos.. la sección central, incluyendo el ojo del mango, tiene una función diferente y no necesita ser tratado de la misma manera.
Calentamiento por inducción permite concentrar la zona de calentamiento en los dos extremos.
en esta maquina, ambos lados se procesan simultáneamente. El cuerpo central permanece fuera del área de calentamiento principal mientras los extremos de trabajo se llevan a la condición de calentamiento requerida y se enfrían..
Esto endurecimiento selectivo El principio también se utiliza para otras herramientas manuales y de impacto donde la superficie de trabajo requiere una mayor resistencia al desgaste mientras que el resto del componente conserva una dureza adecuada..
El patrón de calentamiento final depende de la geometría del cabezal del pico., Material y área endurecida especificada..
Ⅲ. Carga manual y transporte automático de piezas de trabajo
Las cabezas de pico se colocan manualmente en los dispositivos de posicionamiento.. Una vez cargado, Las piezas de trabajo se transportan automáticamente a través de la máquina..
Varias cabezas de pico permanecen dispuestas en secuencia durante la producción.. El mecanismo de transporte los transporta a través del área de calentamiento y enfriamiento por aspersión sin requerir transferencia manual entre estos pasos del proceso..
Esta disposición separa la carga manual del ciclo de endurecimiento.. Después de colocar la cabeza de un pico en el dispositivo, su movimiento de avance a través de la máquina se maneja automáticamente.
El posicionamiento consistente es importante porque ambos extremos de trabajo deben permanecer correctamente alineados con las áreas correspondientes de calentamiento por inducción y enfriamiento a medida que las piezas de trabajo pasan a través de la máquina..
Ⅳ. Posicionamiento de pico y bobina de inducción plana de múltiples vueltas
La máquina utiliza un bobina de inducción plana multivuelta en lugar de una bobina circular convencional que rodea la pieza de trabajo.
Varios paralelos refrigerado por agua Los conductores de cobre forman la sección de calentamiento activo.. el piso, La estructura abierta se adapta a los extremos de trabajo largos y relativamente planos de la cabeza del pico y permite que la pieza de trabajo se mueva a través del área de calentamiento como parte del proceso de transporte.
La geometría de la bobina se adapta a la posición y longitud del área endurecida requerida. Al mismo tiempo, el accesorio mantiene la cabeza del pico alineada para que los dos extremos de trabajo pasen por sus correspondientes zonas de calentamiento.
Los diferentes diseños de picos pueden variar en:
— Longitud total
— Forma del extremo de trabajo
- Sección transversal
— Longitud endurecida requerida
— Dimensiones del ojo del mango
Estas diferencias pueden afectar tanto al diseño de la bobina como al posicionamiento de la pieza de trabajo..
Para proyectos que involucran más de un tamaño de cabeza de pico, Los dibujos deben revisarse antes de decidir si se puede utilizar la misma bobina y accesorio..
Ⅴ. Control de procesos y enfriamiento por pulverización integrados
Los extremos de trabajo calentados son templado por aspersión directamente en la máquina.
Mantener el calentamiento y el enfriamiento en la misma secuencia de producción evita transferir manualmente los cabezales de pico calientes a una estación de enfriamiento separada..
El proceso básico es:
La sección de calentamiento por inducción puede utilizar control digital DSP para regulación de potencia y control de procesos. Cuando sea necesario, Funciones de monitorización como, por ejemplo, visualización de parámetros de funcionamiento., También se pueden configurar alarmas y registro de datos de producción..
poder de inducción, La frecuencia de funcionamiento y las condiciones de enfriamiento se seleccionan de acuerdo con el cabezal de pico real., material, área endurecida y requisito de producción.
El medio de enfriamiento y los parámetros de enfriamiento también deben confirmarse para el proceso de tratamiento térmico específico..
Ⅵ. Envíanos tu dibujo de cabeza de pico
Para la selección de equipos, proporcione los requisitos de dibujo y endurecimiento de la cabeza del pico.
La información útil incluye:
Las fotografías o muestras también son útiles cuando los dos extremos de trabajo tienen formas diferentes..
Basado en la información de la pieza de trabajo., el diseño de la máquina, bobina de inducción plana multivuelta, dispositivo de posicionamiento, La potencia de inducción y la disposición de enfriamiento se pueden evaluar juntas..
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Se pueden endurecer ambos extremos de trabajo del pico al mismo tiempo??
Sí. Ambos extremos de trabajo se calientan por inducción simultáneamente y se enfrían por pulverización en una secuencia de producción continua; no es necesario endurecer un extremo., luego gire la pieza de trabajo para el otro.
¿La sección central y el ojo del mango también se endurecen??
No. El calentamiento por inducción selectiva concentra la zona de calentamiento en los dos extremos de trabajo., dejando el cuerpo central fuera de la zona de calentamiento principal para que mantenga la dureza adecuada.
¿Qué es una bobina de inducción plana de múltiples vueltas?, y por qué se usa aquí?
es un piso, Bobina abierta formada por varios conductores de cobre paralelos refrigerados por agua.. Su forma se adapta al largo, Extremos de trabajo relativamente planos del pico y permite que la pieza de trabajo se mueva a través de la zona de calentamiento durante el transporte..
¿Qué necesitas de mí para preparar una propuesta??
El dibujo de la cabeza del pico más el material., dimensiones del extremo de trabajo, áreas endurecidas requeridas, dureza de la superficie objetivo y profundidad de la caja, y tasa de producción. Las fotos o muestras ayudan cuando los dos extremos tienen formas diferentes..
¿Puede la misma máquina manejar más de un tamaño de pico??
Eso depende. Longitud total, forma del extremo de trabajo, Las dimensiones de la sección transversal y del ojo del mango afectan el diseño de la bobina y del accesorio., por lo tanto, se revisan los dibujos de múltiples tamaños antes de decidir si se puede compartir una bobina y un accesorio..
Envíanos tu dibujo de cabeza de pico
Comparta sus requisitos de dibujo y endurecimiento de la cabeza de pico, y evaluaremos el diseño de la máquina., bobina, fixture, potencia de inducción y disposición de enfriamiento juntas.