
5 选择感应退火系统时的决定性因素
Bei der Auswahl einer Induktionsglühmaschine 并不是关于, die Stromversorgung mit der höchsten Wattzahl oder das günstigste Angebot zu finden. 关键在于, die Anlage auf drei Anforderungen abzustimmen, die konventionelles Ofenglühen nicht gleichzeitig erfüllen kann: 局部变暖, kontrollierte Abkühlung und Inline-Durchsatz. Eine gut spezifizierte Maschine macht kaltverformtes Metall weicher, baut Spannungen in der Schweißzone ab und stellt die Duktilität wieder her — in Sekunden pro Teil statt in Stunden pro Charge. 一台未充分校准的机器会导致不均匀的晶粒结构, 表面氧化和投资装置, 无法融入生产线其余部分.
退火与淬火和回火有根本区别. 它在更高的温度下工作, 需要控制冷却速率——不仅仅是加热速率——并服务于完全不同的生产流程: 拉丝, 管材成型, 焊接后的冷挤压和去应力退火. 以下五个因素是决定点, 一台机器, 适合您的工艺, 与之不同, 与其相反.
目录
| 1. 定义您的退火应用 | 2. 功率-, 频率- & 冷却控制 |
| 3. 温度精度 & 均匀性 | 4. 自动化 & 生产能力 |
| 5. 供应商经验 & 工艺知识 | 感应与. 炉内退火 |
| 最重要的发现 | 常见问题解答 |
1. 定义您的退火应用
退火不是单一工艺——它是一种工艺家族, 并且所需的机器完全取决于, 您采用哪种工艺. 与...相反 感应回火, 这几乎总是紧随硬化之后, 在生产链的多个位置出现退火: 在冷拉伸之后, 在成形工序之间, 在焊接之后或作为最终步骤在加工前的应力消除退火.
开始这样做, 来确定, 您正在处理的哪种应用类型:
— 钢丝- 和绞合线退火: 连续拉丝使材料硬化. Inline-Induktionsglühen zwischen den Ziehdurchgängen stellt die Duktilität wieder her, ohne die Linie anzuhalten. Das Spulendesign ist hier typischerweise eine mehrwindige Tunnelspule, durch die der Draht mit hoher Geschwindigkeit läuft.
— 罗尔- und Leitungsrohr-Glühen: Rohrumformung, Biegen und Schweißen erzeugen Eigenspannungen. Induktionsglühen kann gezielt bestimmte Zonen behandeln — die Schweißnaht, den Biegeradius oder den gesamten Querschnitt — und verursacht dabei deutlich weniger Oxidation als ein Ofen.
— 棒材- und Rundmaterial-Glühen: Kaltgestauchtes oder kaltgezogenes Stangenmaterial benötigt vor dem nächsten Umformvorgang häufig eine Erweichung über den gesamten Querschnitt. Mittelfrequenzsysteme liefern die erforderliche Eindringtiefe für Vollquerschnitte.
— Glühen der Schweißzone: Nach dem WIG-, 我- oder Laserschweißen enthält die Wärmeeinflusszone (WEZ) Eigenspannungen, die Rissbildung verursachen können. Lokalisiertes Induktionsglühen behandelt ausschließlich die WEZ und lässt den Rest des Bauteils unverändert — etwas, das ein Ofen nicht leisten kann.
— Kontinuierliches Glühen über die gesamte Länge: Langprodukte wie Draht, Band oder Rohrmaterial laufen mit konstanter Geschwindigkeit durch eine feste Spule. 这台机器必须在长时间连续运行中保持稳定的热特性.
一种 Induktionsglühmaschine, 适用于每分钟生产连续线材的 200 设计用于每分钟几米的连续线材, 与用于焊接后局部再处理按批次生产组件的机器是完全不同的系统. 首先定义应用,然后根据应用设计机器.
2. 功率, 频率 & 冷却调节
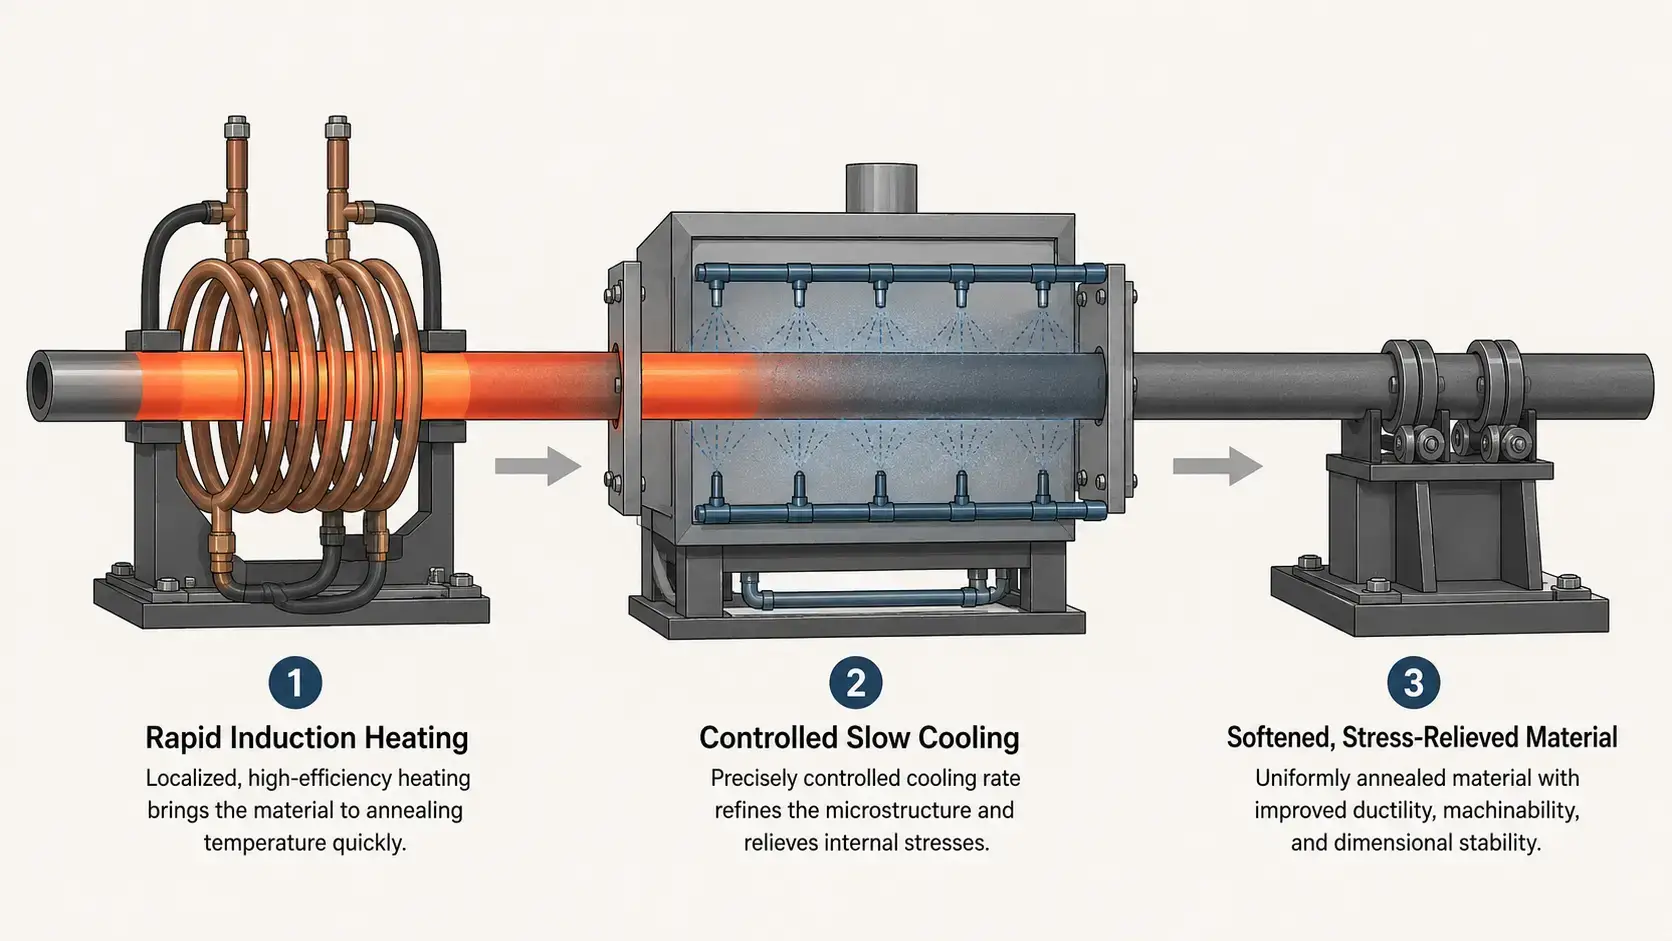
功率和频率决定, 工件加热的速度和深度. Beim Glühen gibt es jedoch eine dritte Variable, die ebenso wichtig ist: die Regelung der Abkühlrate. Anders als beim Härten — wo abgeschreckt wird — und beim Anlassen — wo in der Regel an Luft abgekühlt wird — erfordert das Glühen ein kontrolliertes langsames Abkühlen, damit sich die Kornstruktur richtig neu ausbilden kann. 一台机器, die perfekt erwärmt, aber zu schnell abkühlt, hinterlässt das Material härter als zu Beginn.
Die drei Parameter, die gemeinsam zu bewerten sind:
— 功率水平: Glühtemperaturen liegen höher als Anlasstemperaturen — typischerweise 700–900°C für Stähle, gegenüber 150–650°C beim Anlassen. Das bedeutet eine höhere spezifische Leistung pro Kilogramm Werkstück. Ziehen Sie die standardmäßigen Leistungsanforderungen heran, um Ihre Ausgangsbasis abzuschätzen, rechnen Sie jedoch bei Glühprozessen mit Lasten am oberen Ende des Bereichs für eine gegebene Bauteilmasse.
— 频率选择: 中频 (1–10 千赫) eignet sich für massive Querschnitte wie Stangen und dickwandige Rohre, 热量必须渗透到核心的情况. 较高的频率 (10–50 kHz) 适用于薄壁管, 金属丝以及表层退火. 规则与任何情况相同 感应加热: 截面积越小 → 频率越高.
— 受控冷却段: 在这一点上,感应退火装置与其他感应设备有根本区别. 工件在加热线圈之后必须通过一个受控冷却区 —— 一个隔离的隧道, einen temperaturgeregelten Mantel oder einen präzise getakteten Luftspalt — die die Temperatur langsam genug senkt, um eine vollständige Rekristallisation zu erreichen. Fragen Sie den Lieferanten, wie die Abkühlrate gesteuert wird, nicht nur, wie die Erwärmung erfolgt.
一个供应商, der nur über Kilowatt und Kilohertz spricht, ohne die Kühlungsregelung zu berücksichtigen, behandelt das Glühen wie Härten mit einem niedrigeren Temperatursollwert. Es ist nicht dasselbe.
3. 温度精度 & 均匀性
Die Temperaturregelung beim Glühen ist aus zwei Gründen anspruchsvoll, die nicht für das Härten oder Anlassen gelten. Erstens ist das Zieltemperaturfenster im Verhältnis zur absoluten Temperatur eng — das Halten bei 850°C ±10°C erfordert eine strengere proportionale Regelung als das Halten bei 400°C ±10°C, da Wärmeverluste an die Umgebung mit der vierten Potenz der absoluten Temperatur skalieren. Zweitens beschleunigt sich das Kornwachstum, wenn die Temperatur zu weit überschwingt, und die mechanischen Eigenschaften des Materials verschlechtern sich dauerhaft — grobe Körner lassen sich durch langsameres Abkühlen nicht wieder “zurückwachsen”.
Wichtige Funktionen zur Temperaturregelung, die bei einem Induktionsglühsystem zu bewerten sind:
— Zweiwellenlängen- oder Verhältnispyrometrie: Standard-IR-Pyrometer können bei Änderungen des Emissionsgrads driften, wenn die Bauteiloberfläche bei Glühtemperaturen oxidiert. Ein Zweiwellenlängensensor kompensiert dies und liefert genaue Messwerte, 即使在加热过程中表面状态发生变化.
— 具有快速反应的闭环功率控制: 系统必须在毫秒内调整输出功率, 以补偿线速波动, 输入材料的温度波动以及线圈阻抗的漂移, 当线圈在生产过程中加热时.
— 用于连续工艺的多区监控: 用于金属丝- oder Rohrglühlinien sollte die Temperatur am Spulenausgang und am Ausgang der Kühlzone gemessen werden. Die Differenz zwischen diesen beiden Messwerten zeigt, ob die Abkühlrate im Sollbereich liegt.
— Rezeptverwaltung mit materialspezifischen Profilen: Glühparameter für Rohre aus Edelstahl 304 unterscheiden sich vollständig von denen für Draht aus C1020-Kohlenstoffstahl. Die Maschine sollte validierte Profile speichern, abrufen und sperren können, damit Bediener nicht bei jedem Materialwechsel neu abstimmen müssen.
Wenn ein Lieferant die Temperaturgleichmäßigkeit an Ihrem spezifischen Werkstück mit Ihrem spezifischen Material nicht nachweisen kann, 继续寻找. Die Prozessvalidierung an Ihren tatsächlichen Teilen ist der einzige Nachweis, der zählt.
4. 自动化 & 生产能力
Glühlinien lassen sich in zwei große Kategorien einteilen, und die Automatisierungsanforderungen sind jeweils völlig unterschiedlich. Kontinuierliche Prozesslinien — Drahtziehen, Rohrwerk-Glühen, Bandverarbeitung — erfordern, 使感应系统与现有的线速度同步, 可能已经设定. 批量退火站——用于焊缝后处理的单元, 加工前的去应力退火站——需要快速更换零件和灵活的夹具.
根据您的生产状况调整自动化程度:
— 连续在线退火: 感应线圈和冷却段直接集成到拉丝-, 管道焊接- oder Bandwalzlinie integriert. Das Steuerungssystem muss mit der Linien-PLC kommunizieren, um die Leistung bei Änderungen der Liniengeschwindigkeit in Echtzeit anzupassen. Eine Kommunikationsverzögerung von zwei Sekunden bei 100 Metern pro Minute bedeutet drei Meter Ausschuss.
— Halbautomatische Batch-Zellen: Ein Bediener lädt das Teil in eine Vorrichtung, startet den Zyklus und entnimmt das fertige Teil. Geeignet für das Glühen von Schweißzonen an gefertigten Baugruppen oder das Spannungsarmglühen von Schmiedeteilen vor der Bearbeitung. Die Konstanz der Zykluszeit hängt von der Wiederholgenauigkeit der Teilepositionierung ab — die Vorrichtung sollte das Werkstück jedes Mal präzise relativ zur Spule positionieren.
— Vollautomatische Roboterzellen: Ein Roboter lädt Teile in die Spule, der Glühzyklus läuft, und der Roboter entlädt sie. Diese Konfiguration eignet sich gut für mittlere bis hohe Stückzahlen einzelner Teile, bei denen Arbeitskosten oder die Konstanz der Zykluszeit die Automatisierungsinvestition rechtfertigen. Dieselbe Konstruktionslogik gilt wie bei der Auswahl eines Induktionshärtesystems mit Roboterhandling.
— Schnellwechsel-Werkzeuge: Wenn Sie mehrere SKUs auf derselben Maschine glühen, sollten Spule, Führungen und Einsätze der Kühlzone innerhalb von Minuten und nicht erst nach Stunden austauschbar sein. Jede Minute Rüstzeit ist verlorene Produktionskapazität.
Bei kontinuierlichen Linien sollten Sie die Maschine für die höchste Liniengeschwindigkeit auslegen, die Sie in den nächsten drei Jahren erwarten, nicht für die Geschwindigkeit, mit der Sie heute fahren. Die spätere Nachrüstung einer schnelleren Stromversorgung ist teurer, als die richtige Kapazität von Anfang an zu kaufen.
5. 供应商经验 & 工艺知识
Glühen ist der Induktionsprozess, bei dem die Erfahrung des Lieferanten am meisten zählt. Härten ist vergleichsweise fehlertolerant: über die Umwandlungstemperatur erhitzen, abschrecken, fertig. Anlassen ist unkompliziert: auf eine niedrigere Zieltemperatur erhitzen, halten, an der Luft abkühlen. Beim Glühen kommt eine weitere Dimension hinzu — kontrolliertes Abkühlen — und dafür muss der Lieferant Metallurgie verstehen, nicht nur Elektrotechnik. 一个供应商, der sich mit Leistungselektronik auskennt, aber nicht mit der Kinetik von Phasenumwandlungen, wird eine Maschine spezifizieren, die hervorragend erhitzt und das Material beim Abkühlen ruiniert.
Bei der Bewertung von Lieferanten sollten Sie über den Gerätekatalog hinaus nachfragen:
— Materialspezifische Prozesserfahrung: Hat der Lieferant Glühanlagen für Ihre Werkstofffamilie gebaut — Kohlenstoffstähle, nichtrostende Stähle, Kupferlegierungen, 铝? Jede Werkstoffgruppe hat unterschiedliche Umwandlungstemperaturen, Emissionsgradeigenschaften und Empfindlichkeiten gegenüber Abkühlraten. Fragen Sie nach einer Referenz eines Kunden, der ein ähnliches Material verarbeitet.
— Spulendesign für das Glühen: 退火线圈通常在比硬化线圈更高的温度和更长的通电时间下运行. 线圈的冷却系统, 绝缘和机械支撑结构必须设计为承受持续的热负荷, 不适用于间歇操作. 改装为退火的硬化线圈会提前失效.
— 冷却区的工程设计: 这是一个 感应加热系统, 大多数普通供应商会忽略的部分. 让我们来演示, wie der Kühlabschnitt ausgelegt ist — Länge, Isolierung, Temperaturmesspunkte und ob er für unterschiedliche Materialien und Liniengeschwindigkeiten angepasst werden kann.
— Prozessvalidierung vor Ort: Der Lieferant sollte bereit sein, Ihr Material durch ein Testsystem laufen zu lassen und Zeit-Temperatur-Kurven, Härtemesswerte vor und nach der Behandlung sowie metallografische Bilder der Kornstruktur bereitzustellen. Ein Angebot ohne Prozessdaten ist ein Glücksspiel.
— After-Sales-Support und Ersatzteile: 退火线通常全天运行. 停机费用按分钟计算, 而不是按天计算. 请明确备件的交货时间,以及供应商是否提供电源和控制系统的远程诊断.
一个供应商, 合作是值得的, 询问您的退火应用, 在提供性能规格之前. 我们根据上述五个因素评估每个请求——应用类型, 性能- 和冷却要求, 温度控制, Automatisierungsbedarf und langfristige Prozessunterstützung — und liefern eine Konfiguration auf Basis Ihres Materials und Ihrer Produktionsziele, nicht auf Grundlage einer Katalogvoreinstellung.
感应与. 传统箱式退火
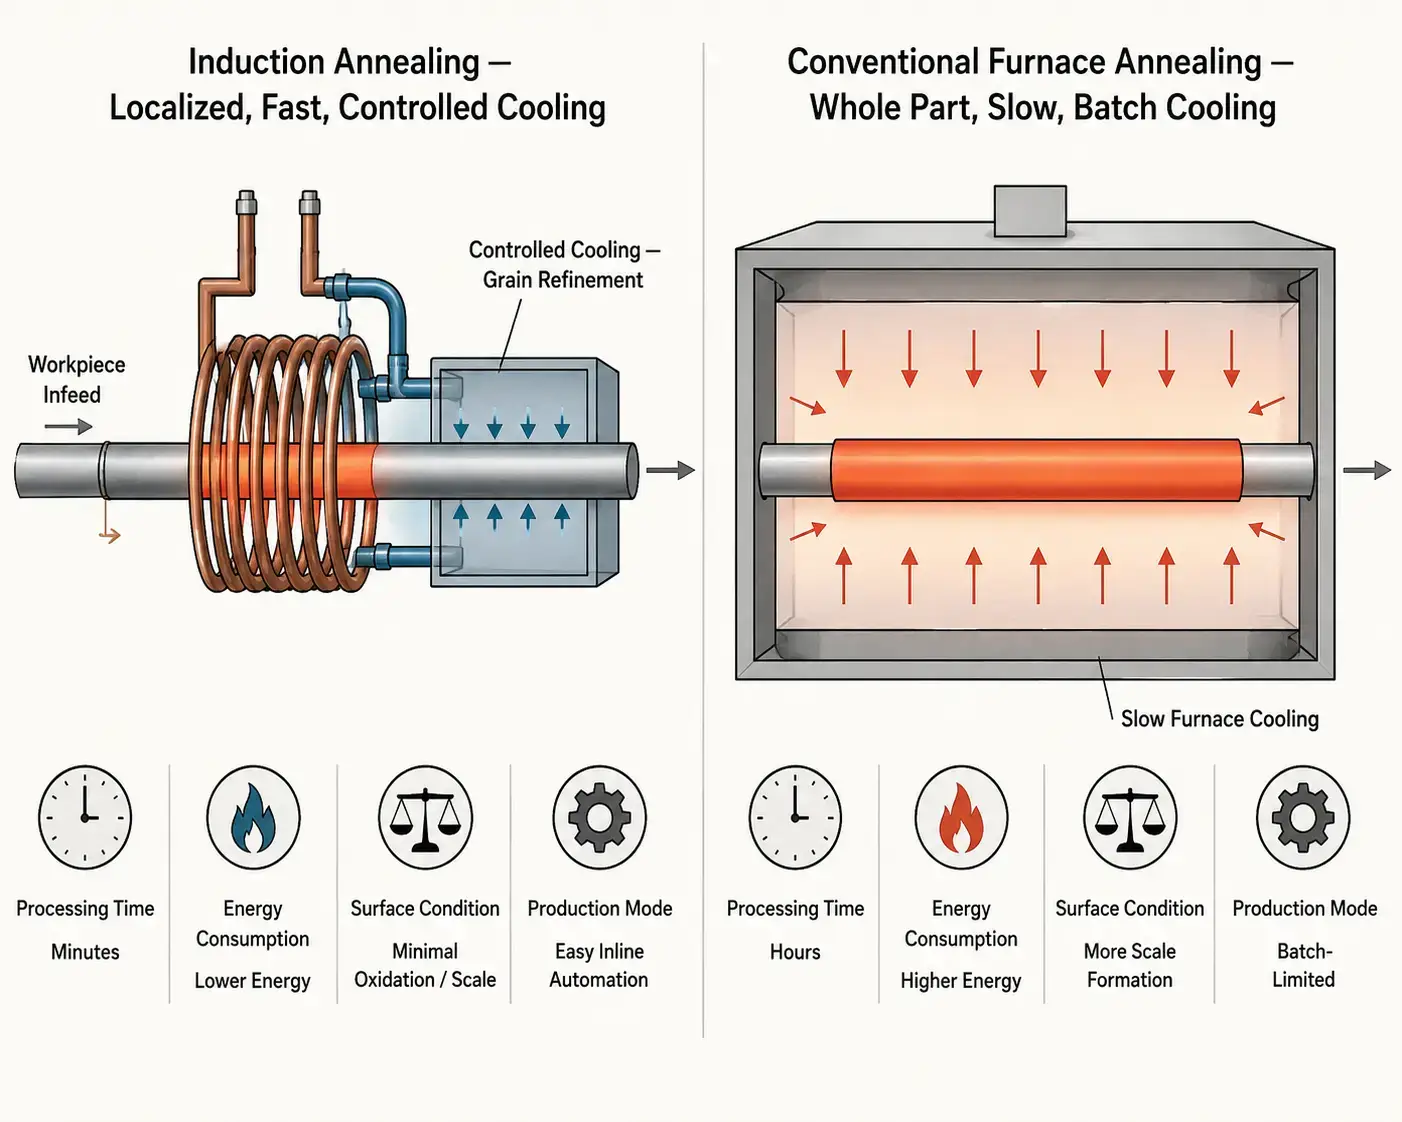
Für Hersteller, die derzeit Chargenöfen oder Durchlaufbandöfen zum Glühen verwenden, stellt sich die Frage, ob Induktion einen ausreichenden Vorteil bietet, um den Wechsel zu rechtfertigen. Die folgende Tabelle vergleicht die beiden Verfahren anhand der Aspekte, die in der Produktion am wichtigsten sind.
| 感应退火 | Konventionelles Ofenglühen |
|---|---|
| Schnelle lokale Erwärmung — Sekunden bis Minuten | Langsame Chargenerwärmung — typischerweise 1–6 Stunden |
| Kontrollierte Abkühlrate — programmierbare Langsamkühlzone | Passive Ofenabkühlung — begrenzte Kontrolle der Abkühlrate, abhängig von der thermischen Masse |
| Minimale Oxidation — kurze Hochtemperatureinwirkung, kompatibel mit Inertgas | Mehr Zunderbildung — längere Einwirkung bei Temperatur |
| Geringerer Energiebedarf pro Teil — nur die Zielzone wird erwärmt | Höherer Energieverbrauch — Ofen-Leerlauf, 热量损失到环境 |
| Inline-fähig — kontinuierliche Verarbeitung von Draht, Rohr und Band | Auf Chargen beschränkter Ablauf — beladen, halten, abkühlen, entladen |
| Konstante Kornfeinung — wiederholbarer thermischer Zyklus pro Teil | Temperaturgradienten im Ofen — variable Ergebnisse je nach Zone |
Induktionsglühen ist kein universeller Ersatz für den Ofen. Für Lohnfertiger, die Dutzende unterschiedlicher Teile-Geometrien in unvorhersehbaren Chargen glühen, bleibt ein konventioneller Ofen das vielseitigere Werkzeug — beladen, Profil einstellen und laufen lassen. Für dedizierte Produktionslinien, die Draht, 罗尔, Stabmaterial oder wiederkehrende Schweißbaugruppen bei mittleren bis hohen Stückzahlen glühen, bietet Induktion jedoch schnellere Zyklen, einen geringeren Energiebedarf pro Teil, deutlich weniger Oxidation und eine Kontrolle der Abkühlrate, die ein Chargenofen nicht erreichen kann. Der wirtschaftliche Kipppunkt ist am deutlichsten, wenn der Glühschritt der Engpass in einer ansonsten kontinuierlichen Linie ist.
最重要的发现
Die Auswahl einer Induktionsglühmaschine läuft auf fünf Entscheidungen hinaus, und die wichtigste ist die erste: 准确定义, was Sie glühen und warum. Die Anwendung — Draht, 罗尔, Stange oder Schweißzone — bestimmt Leistung, Frequenz und Spulengeometrie. Das Material bestimmt die Zieltemperatur und die Abkühlrate, die Sie einhalten müssen. Und das Produktionsvolumen bestimmt, ob Sie ein kontinuierliches Inline-System, eine halbautomatische Zelle oder eine vollrobotische Arbeitsstation benötigen. 一个供应商, der zunächst nach Ihrem Material und Ihrer Liniengeschwindigkeit fragt, statt einfach eine Maschine aus einem Katalog anzubieten, macht den Unterschied zwischen einem System, das vom ersten Tag an funktioniert, und einem, das sechs Monate Nachjustierung erfordert. 正确的, korrekt spezifizierte Maschine macht aus dem Glühen als Batch-and-Wait-Prozess einen kontinuierlichen, wiederholbaren Produktionsschritt.
常见问题解答
F: Was ist der Unterschied zwischen Induktionsglühen und Induktionsanlassen?
一个: Die drei wichtigsten Unterschiede sind Temperatur, Abkühlrate und Zweck. Glühen erfolgt bei höheren Temperaturen (typischerweise 700–900°C bei Stählen), um das Korngefüge vollständig zu rekristallisieren und maximale Weichheit und Duktilität zu erreichen. Anlassen erfolgt bei niedrigeren Temperaturen (150–650°C), um die Sprödigkeit nach dem Härten zu reduzieren und dabei den größten Teil der Härte zu erhalten. 退火需要控制的缓慢冷却, 以促进晶粒细化; 回火通常在空气中进行. 此外,它们在生产链的不同环节中有不同的作用: 退火常用于冷加工或焊接材料, 而回火总是紧随硬化步骤之后.
F: 哪些材料可以通过感应退火?
一个: 碳钢, 合金钢, 不锈钢, 铜及铜合金, 铝合金和钛也都可以进行感应退火, sofern Stromversorgung und Frequenz auf den elektrischen Widerstand und die Wärmeleitfähigkeit des Materials abgestimmt sind. Nichteisenmetalle wie Kupfer und Aluminium erfordern höhere Leistungsdichten, da ihr geringerer elektrischer Widerstand die Effizienz der induktiven Erwärmung reduziert. Spulendesign und Frequenz müssen für jede Materialfamilie angepasst werden — ein für Stahl eingerichtetes System wird Kupfer ohne Neukonstruktion nicht effektiv glühen.
F: Kann Induktionsglühen einen herkömmlichen Glühofen ersetzen?
一个: Für die kontinuierliche Produktion von Draht, 罗尔, Band und Stange: ja — Induktionsglühen kann den Ofen vollständig ersetzen und bietet schnellere Zykluszeiten, niedrigere Energiekosten, weniger Oxidation und eine deutlich bessere Kontrolle der Abkühlrate. Für das Chargenglühen großer, unregelmäßig geformter Konstruktionen oder gemischter Teileaufträge ist ein Ofen häufig weiterhin die praktischere Wahl. Viele Hersteller nutzen ein Hybridmodell: Induktion für dedizierte Hochvolumenlinien, Ofen für variable Kleinserienarbeiten.
Benötigen Sie Hilfe bei der Spezifikation eines Induktionsglühsystems?
Nennen Sie uns Ihr Material, die Werkstückabmessungen, die Ziel-Eigenschaften und das Produktionsvolumen. Wir empfehlen Ihnen eine Induktionsglühkonfiguration, die auf Ihre Anwendung abgestimmt ist.










