凸轮轴感应淬火机
凸轮凸角立式 CNC 感应淬火, 轴颈和选定的凸轮轴表面
凸轮轴在反复接触下工作, 摩擦和循环载荷. 他们的工作表面需要高耐磨性, 而零件的核心必须保持运行过程中所需的韧性.
感应淬火提供了一种加热和硬化凸轮轴选定区域的方法,而无需以相同的方式处理整个零件. 凸轮凸角表面, 可根据零件设计和硬化要求加工轴颈和其他指定工作区域.
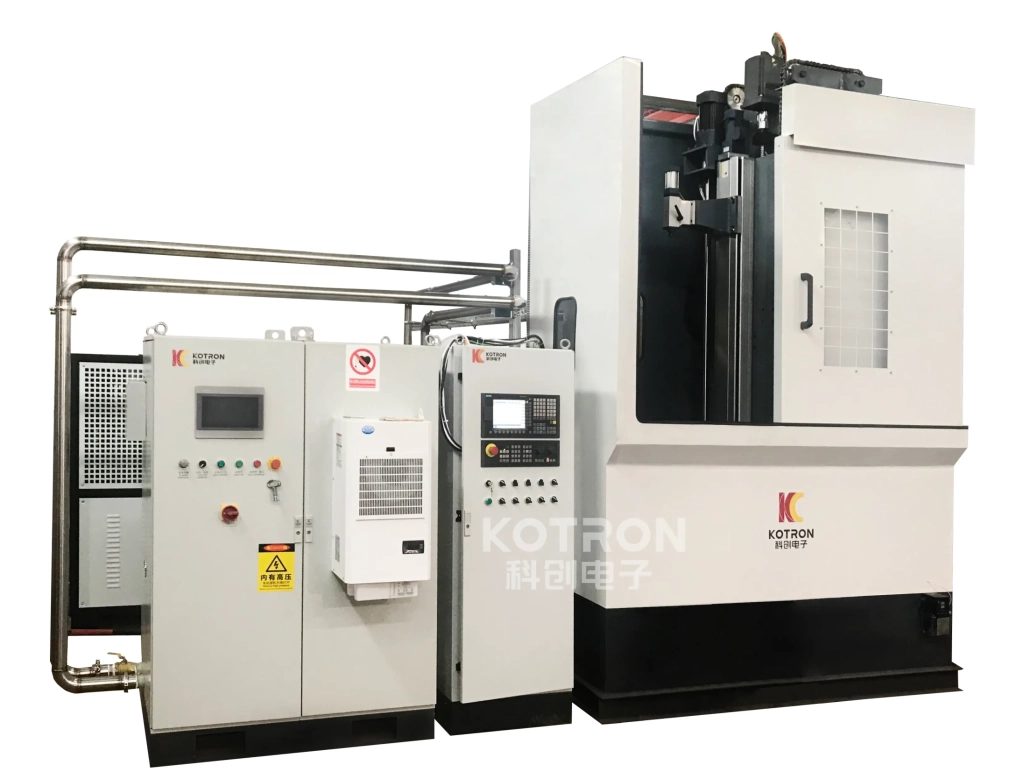
我们的凸轮轴感应淬火系统结合了立式数控淬火机, DSP控制的IGBT感应电源, 定制电感器和可选的过程监控系统.
Ⅰ. 为什么凸轮轴需要选择性硬化
凸轮轴与传统凸轮轴不同 圆柱轴. 其几何形状包括多个凸轮凸角和轴颈, 工作表面承受反复接触和机械载荷. 因此,硬化过程需要将热量集中在所需区域,同时使其他部分基本上不受影响.
感应淬火非常适合这种类型的选择性表面处理. 用于凸轮轴应用, 该工艺可用于生产硬质, 耐磨表面,同时保留更坚韧的核心. 它还可以提高硬化区域的循环载荷抵抗力.
取决于部分, 已选择 凸轮凸角工作面, 期刊或其他指定领域 可以加工. 这种选择性方法可以将热量集中在需要耐磨性的地方,而不是均匀加热整个部件. 凸轮凸角不具有与传统圆轴相同的圆柱形轮廓, 因此线圈需要与几何形状和预期加热区域相匹配.
硬化模式是通过几个相关因素控制的, 包括:
• 电感器几何形状
• 工作频率
• 输出功率
• 加热时间
• 加热区的位置
这些参数必须协同工作. 改变工件几何形状或硬化位置可能需要不同的线圈或工艺设置.
两个凸轮轴可能看起来相似,但需要不同的感应淬火条件. 差异在于 凸轮凸角几何形状, 期刊位置, 材料和所需的硬化区域可以改变零件与感应场的耦合方式. 这会影响电感器设计以及所需的频率, 输出功率和加热时间. 因此, 凸轮轴本身仍然是开发加热过程的起点.
Ⅱ. KCJC-500H立式数控机床
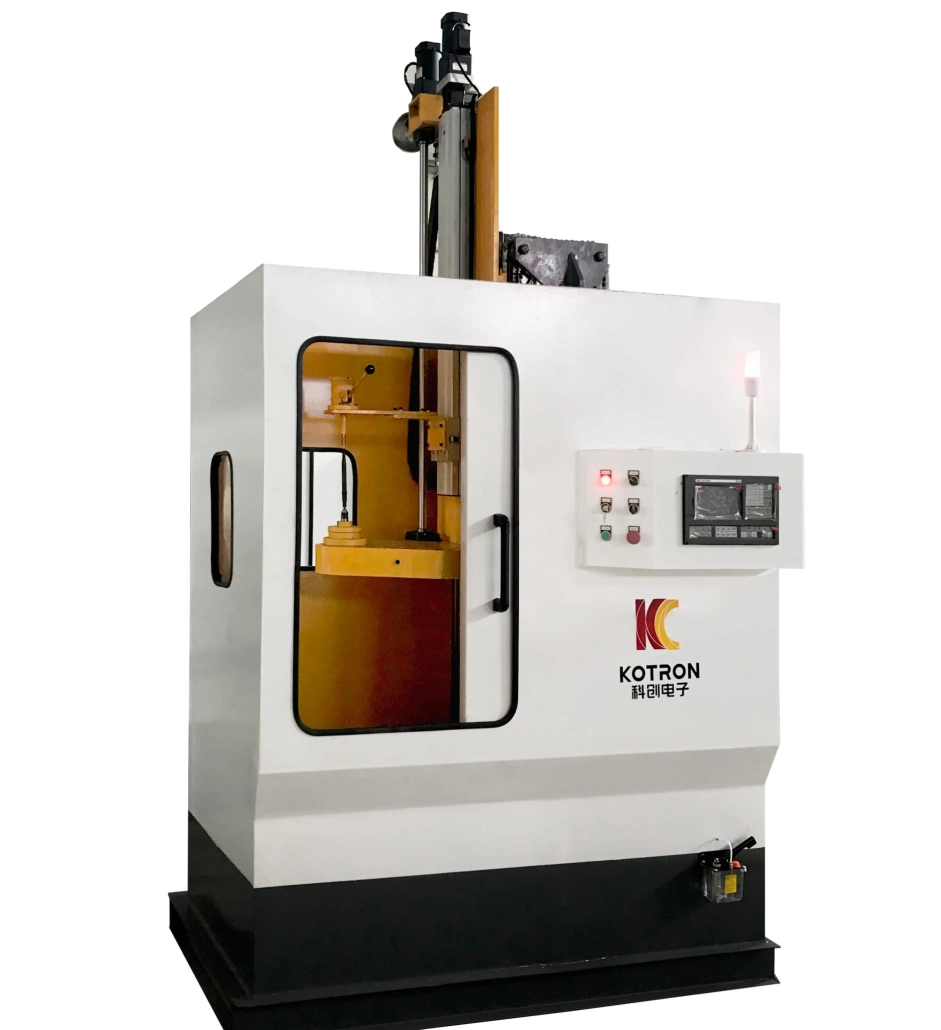
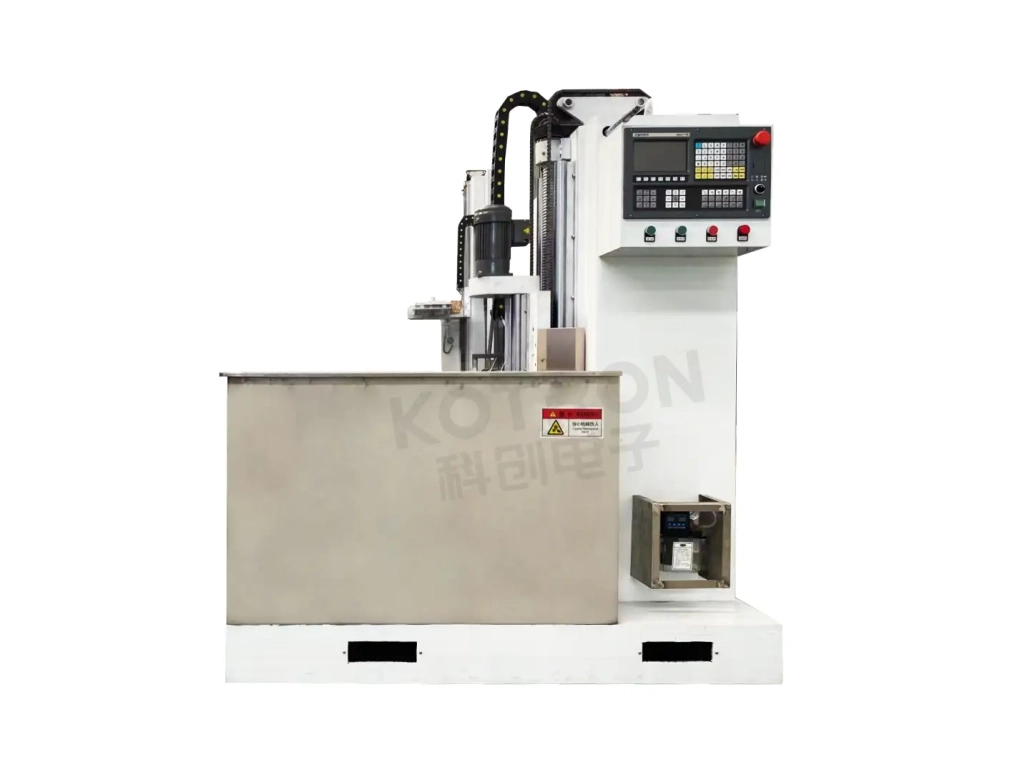
推荐的机器配置基于 KCJC-500H立式数控淬火机. 它是一个垂直的, 单轴, 适用于轴类部件感应淬火的单工位机床, 包括凸轮轴应用. 垂直布置在硬化循环期间提供受控的工件夹紧和旋转.
KCJC-500H 配备 GSK96数控系统. 工件旋转由异步电机通过减速机驱动, 主轴变频调速. 适用于不同长度的工件, 尾座位置可根据夹紧要求调整.
该机器可以执行不同的淬火操作, 包括:
• 连续浸入式淬火
• 喷淋淬火
其焊接床身经过去应力退火,以提高长期尺寸稳定性.
旋转是硬化过程的重要组成部分. 操作期间, 机器固定并旋转凸轮轴,同时按照编程顺序进行加热和淬火过程. 所需的移动取决于正在处理的表面. 圆柱形轴颈和凸轮凸角对于感应线圈来说并不具有相同的几何形状, 所以工件运动之间的关系, 电感位置, 需要根据实际凸轮轴确定功率和加热时间.
CNC 系统提供可重复运动和操作所需的机器端控制. 当批量生产中重复加工同一凸轮轴时,这特别有用.
Ⅲ. 针对凸轮轴几何形状的定制电感器
感应线圈决定电磁能集中在工件上的位置. 用于凸轮轴淬火, 感应器应围绕凸轮轴的形状和所需的硬化区域开发.
定制型材线圈可用于比通用圆形线圈更紧密地匹配凸轮凸角或其他选定表面. 目的不仅仅是向零件施加更多热量. 线圈几何形状, 频率, 功率和加热时间都会影响表面加热的位置和方式.
因此,即使在同一类型的机器上加工,不同的凸轮轴设计也可能需要不同的感应器.
Ⅳ. DSP IGBT 感应电源
加热系统可与 XZG系列超声波感应电源. 这些电源使用 DSP全数字控制 具有 IGBT 晶体管功率转换和并联谐振电路.
可用的控制模式包括:
• 恒流
• 恒定功率
• 恒温
合适的模式取决于所选设备配置和加热工艺. 数字监管 允许感应电源在硬化周期期间保持受控的电力输出,而不是仅依赖于固定的加热时间. 用于凸轮轴生产, 当不同的工作区域或不同的零件程序需要单独的过程设置时,这变得特别有用.
以下 XZG 电源可用作此类感应淬火系统的配置.
| 模型 | 内阁 | 方面 | 输入电压 | 输入电流 | 频率 | 输出功率 | 控制精度 | 功率范围 |
|---|---|---|---|---|---|---|---|---|
| XZG-80SCZ | 单门 | 800 × 600 × 1750 毫米 | 380 电压±10%, 50/60 赫兹 | ≤170A | 1–50 kHz | ≤80千瓦 | 1‰ | 5%–100% |
| XZG-100SCZ | 单门 | 800 × 600 × 1750 毫米 | 380 电压±10%, 50/60 赫兹 | ≤220A | 1–50 kHz | ≤100千瓦 | 1‰ | 5%–100% |
| XZG-120SCZ | 单门 | 800 × 600 × 1750 毫米 | 380 电压±10%, 50/60 赫兹 | ≤250A | 1–50 kHz | ≤120千瓦 | 1‰ | 5%–100% |
| XZG-160SCZ | 双门 | 1200 × 800 × 1750 毫米 | 380 电压±10%, 50/60 赫兹 | ≤350A | 1–50 kHz | ≤160千瓦 | 1‰ | 5%–100% |
指定功率因数为 ≥0.96.
这些型号的配置适用于凸轮轴和其他轴型硬化应用. 该表不应被理解为每个凸轮轴需要相同的功率或频率. 实际的加热设置取决于工件和硬化工艺.
Ⅴ. 加热控制 & 淬火
感应电源只是该过程的一部分. 对于凸轮轴, 由此产生的硬化区域受到以下组合的影响:
电感器几何形状 + 频率 + 功率 + 加热时间 + 工件位置 + 淬火
当必须在一个部件上处理多个凸轮凸角或轴颈时,这种关系变得更加重要. 为一种凸轮轴几何形状开发的工艺不能自动假定在另一个零件上产生相同的结果. 因此,加热系统和机器需要按以下方式运行 一个过程 而不是作为两个独立的设备.
加热后必须进行受控冷却以完成硬化过程. KCJC-500H 同时支持 喷淋淬火和连续浸入淬火. 合适的淬火布置取决于工件和工艺.
根据材质及硬化要求, 可使用PAG淬火液或合适的水基淬火介质. 淬火条件影响最终硬化结果,就像加热条件一样, 这就是为什么 冷却阶段 应与归纳过程一起考虑.
Ⅵ. 过程监控 & 可追溯性
用于重复生产, 仅检查机器是否完成循环只能提供有关加热过程中发生的情况的有限信息. 可选的 硬化质量分析及监控系统 可以记录和显示整个感应淬火周期的过程数据.
监控的参数可包括:
这为操作员提供了有关实际过程的更多信息,而不仅仅是最终的机器状态.
监控系统可以将实际过程曲线与既定的参考曲线进行比较. 还可以定义过程上限和下限. 如果受监控的过程超出指定限制, 系统可以生成欠热或过热警报.
可用的功能包括:
• 标准曲线与实际曲线对比
• 功率上限和下限监控
• 欠热报警
• 过热报警
• 历史过程数据存储
• 工件参数管理
• 生产数据可追溯
• 加工结果合格与不合格自动识别
• 对于识别出的不合格结果自动暂停并发出警报
工件数据库可存储大量零件的加工参数, 可以在需要时调用先前建立的生产数据. 用于重复凸轮轴生产, 这提供了一种实用的方法来检查各个加热循环是否保持在定义的工艺条件内.
监控系统为列出的过程参数提供以下显示精度:
| 参数 | 显示精度 |
|---|---|
| 当前的 | 1 一个 |
| 电压 | 1 V |
| 频率 | 1 赫兹 |
| 活力 | 1 科沃斯 |
| 淬火液流量 | 0.1 升/分钟 |
| 冷却水流量 | 0.1 升/分钟 |
| 温度 | 0.1℃ |
这些值描述的是监控系统显示精度,不应被解释为整机的加工精度或淬火精度.
Ⅶ. 主要系统配置
凸轮轴感应淬火系统可围绕四个主要部分构建. 这些组件在凸轮轴硬化过程中协同工作,而不是被选为不相关的独立单元.
KCJC-500H立式数控淬火机
提供工件夹紧, 硬化过程中的旋转和受控机器运动.
XZG系列DSP感应电源
提供数控感应加热功率, 具有可用的输出配置 80 千瓦至 160 所列型号中的 kW.
定制感应线圈
根据凸轮轴几何形状和所需硬化区域开发.
淬火质量分析监测系统
监控电气和冷却参数, 记录过程数据并在需要此配置时提供警报和可追溯性功能.
Ⅷ. 典型应用
凸轮轴作为关键零部件被广泛应用 汽车发动机 是感应表面淬火的典型应用. 该工艺用于选定的工作表面需要改进的地方:
• 耐磨性
• 表面硬度
• 耐循环负载
同时, 部件的核心保留了机械服役所需的韧性. 相同的感应淬火设备平台也可应用于其他合适的轴类部件, 取决于其几何形状和热处理要求.
Ⅸ. 常见问题解答
机器可以对凸轮凸角和轴颈进行淬火吗?
选定的凸轮凸角表面, 轴颈和其他指定区域可根据零件和工艺要求进行感应淬火. 感应器和工艺设置需要与正在处理的区域相匹配.
为什么凸轮轴需要定制感应线圈?
凸轮凸角不具有与传统圆轴相同的圆柱形轮廓. 因此,线圈的几何形状需要与工件和预期的加热区域相匹配.
可用的感应功率有哪些?
列出的 XZG 配置包括 80 千瓦, 100 千瓦, 120 千瓦和 160 千瓦型号, 工作频率范围为 1–50 kHz. 这些是可用的设备配置,而不是每个凸轮轴的固定要求.
感应电源有哪些控制方式?
恒流, 根据所选系统配置可选择恒功率和恒温控制模式.
机器可以采用喷淋淬火吗?
可以. KCJC-500H支持喷淋淬火以及连续浸没淬火.
硬化过程可以监控吗?
可以. 配备相应的监控系统, 电压, 电流, 功率, 频率, 可以显示和记录能源和制冷相关参数.
可以回顾以前的过程数据吗?
监控系统支持历史数据存储, 工件参数管理和过程追溯.
系统能否检测到加热循环异常?
监控配置支持过程上限和下限, 曲线比较和欠热/过热警报. 它还可以识别不合格的处理结果并通过警报暂停.
Ⅹ. 凸轮轴感应淬火系统
凸轮轴淬火系统不仅仅是一台附有感应线圈的立式机器. 机器控制工件. 感应电源控制加热能量. 定制的电感器决定能量如何耦合到选定的表面, 当淬火系统完成硬化循环时. 需要过程监控的地方, 电气和冷却参数也可以在生产过程中记录和比较.
对于凸轮凸角, 轴颈和其他选定的凸轮轴表面, 系统的这些部分需要一起考虑. 还可以为其他轴类部件配置相同的立式数控平台, 例如 自动齿轮感应淬火机.