Машина для индукционной закалки распредвала
Вертикальная индукционная закалка с ЧПУ для кулачков, Шестерни и выбранные поверхности распределительного вала
Распределительные валы работают при многократном контакте, трение и циклическое нагружение. Их рабочие поверхности требуют высокой износостойкости., при этом сердцевина детали должна сохранять необходимую в процессе эксплуатации вязкость.
Индукционная закалка позволяет нагреть и закалить отдельные участки распределительного вала без одинаковой обработки всей детали.. Поверхности кулачковых кулачков, журналы и другие указанные рабочие зоны могут быть обработаны в соответствии с конструкцией детали и требованиями к закалке..
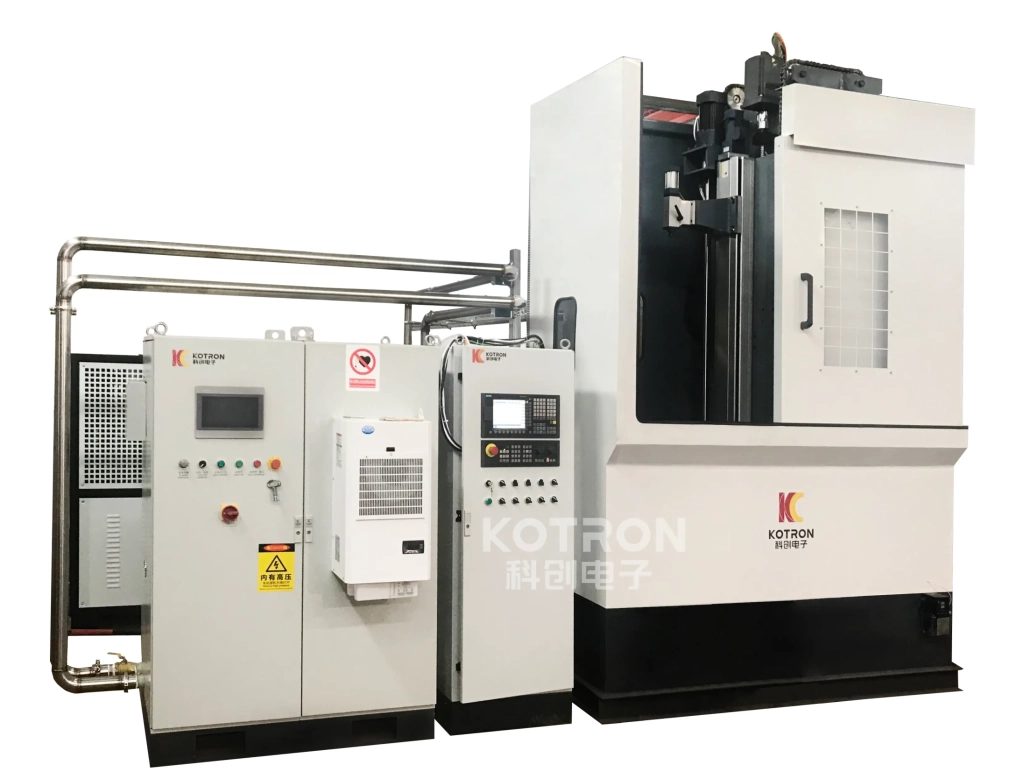
Наша система индукционной закалки распределительного вала сочетает в себе вертикальный закалочный станок с ЧПУ., Индукционный источник питания IGBT с DSP-управлением, индивидуальный индуктор и дополнительная система мониторинга процесса.
Ⅰ. Почему распределительные валы нуждаются в выборочной закалке
Распределительный вал отличается от обычного. цилиндрический вал. Его геометрия включает в себя несколько кулачков и шеек., а рабочие поверхности подвергаются многократным контактным и механическим нагрузкам.. Поэтому процесс закалки должен концентрировать тепло в необходимых областях, оставляя при этом другие участки практически незатронутыми..
Индукционная закалка хорошо подходит для этого вида выборочной обработки поверхности.. Для распределительных валов, этот процесс можно использовать для получения твердого, износостойкая поверхность, сохраняя при этом более прочную сердцевину. Это также может улучшить устойчивость к циклическим нагрузкам в закаленных областях..
В зависимости от детали, выбрано рабочие поверхности кулачка, журналы или другие указанные области может быть обработан. Такой избирательный подход позволяет концентрировать тепло там, где требуется износостойкость, вместо равномерного нагрева всего компонента.. Кулачки кулачка не имеют такого же цилиндрического профиля, как у обычного круглого вала., поэтому змеевик должен соответствовать геометрии и предполагаемой площади нагрева..
Характер упрочнения контролируется несколькими взаимосвязанными факторами., включая:
• Геометрия индуктора
• Рабочая частота
• Выходная мощность
• Время нагрева
• Положение зоны нагрева
Эти параметры должны работать вместе. Изменение геометрии заготовки или положения закалки может потребовать другой катушки или настройки процесса..
Два распределительных вала могут выглядеть одинаково, но требуют разных условий индукционной закалки.. Различия в геометрия кулачка, позиция журнала, материал и необходимая закаленная поверхность могут изменить способ взаимодействия детали с индукционным полем. Это влияет на конструкцию индуктора, а также на требуемую частоту., Выходная мощность и время нагрева. по этой причине, сам распределительный вал остается отправной точкой для развития процесса нагрева.
Ⅱ. KCJC-500H Вертикальный станок с ЧПУ
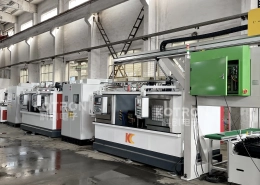
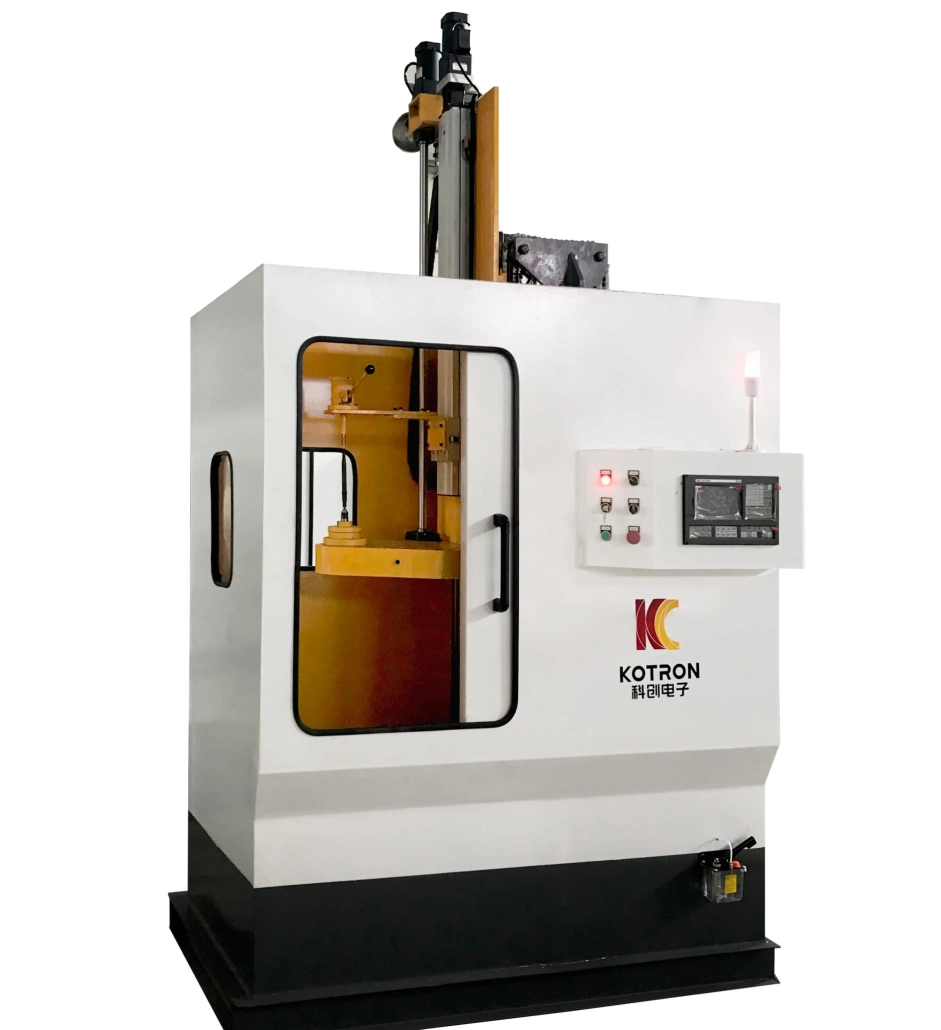
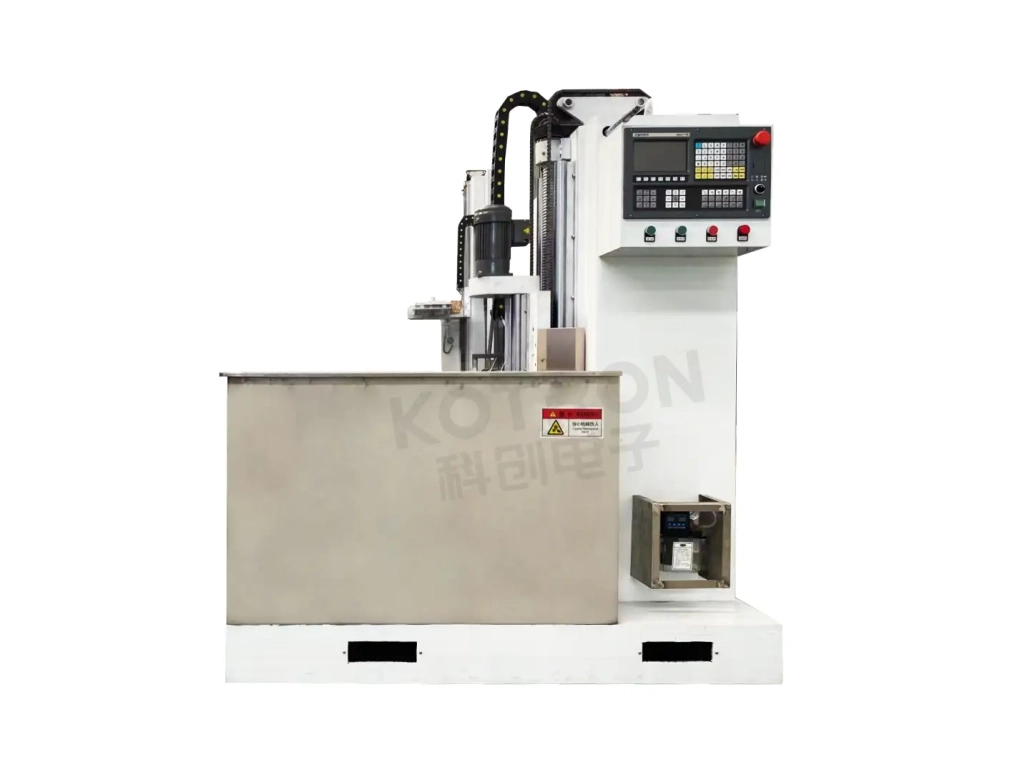
Рекомендуемая конфигурация машины основана на Вертикальный закалочный станок с ЧПУ KCJC-500H. Это вертикаль, с одноосевой, одностанционный станок, подходящий для индукционной закалки деталей валового типа, включая применение распределительного вала. Вертикальное расположение обеспечивает контролируемый зажим и вращение заготовки во время цикла закалки..
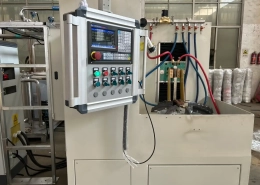
KCJC-500H оснащен Система ЧПУ GSK96. Вращение заготовки осуществляется асинхронным двигателем через редуктор., со скоростью шпинделя, регулируемой преобразованием частоты. Для заготовок разной длины, положение задней бабки можно регулировать в соответствии с требованиями зажима.
Машина может выполнять различные операции закалки., включая:
• Непрерывная закалка погружением
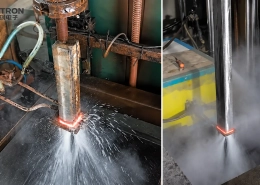
• Закалка распылением
Сварная станина отожжена для снятия напряжений для улучшения долгосрочной стабильности размеров..
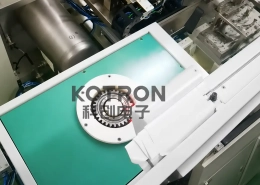
Вращение – важная часть процесса закалки.. Во время работы, машина удерживает и вращает распределительный вал, при этом процесс нагрева и закалки осуществляется в соответствии с запрограммированной последовательностью. Необходимое движение зависит от того, какая поверхность обрабатывается.. Цилиндрическая шейка и выступ кулачка не имеют одинаковой геометрии индукционной катушки., поэтому связь между движением заготовки, положение индуктора, мощность и время нагрева необходимо установить для фактического распределительного вала..
Система ЧПУ обеспечивает управление со стороны станка, необходимое для повторяемости движений и операций.. Это особенно полезно, когда один и тот же распределительный вал многократно обрабатывается в серийном производстве..
Ⅲ. Индивидуальный индуктор для геометрии распределительного вала
Индукционная катушка определяет, где на заготовке концентрируется электромагнитная энергия.. Для закалки распределительного вала, индуктор должен быть разработан с учетом формы распределительного вала и необходимой закаленной площади..
Катушку с индивидуальным профилем можно использовать для более точного соответствия выступу кулачка или другой выбранной поверхности, чем круглую катушку общего назначения.. Цель состоит не в том, чтобы просто нагреть деталь.. Геометрия катушки, частота, мощность и время нагрева влияют на то, где и как нагревается поверхность..
Поэтому для разных конструкций распределительных валов могут потребоваться разные индукторы, даже если они обрабатываются на станке одного и того же типа..
Ⅳ. Индукционный источник питания DSP IGBT
Систему отопления можно сочетать с Индукционный источник питания ультразвуковой частоты серии XZG. Эти источники питания используют Полностью цифровое управление DSP с преобразованием мощности транзистора IGBT и параллельным резонансным контуром.
Доступные режимы управления включают в себя:
• Постоянный ток
• Постоянная мощность
• Постоянная температура
Соответствующий режим зависит от выбранной конфигурации оборудования и процесса нагрева.. Цифровое регулирование позволяет индукционному источнику питания поддерживать контролируемую электрическую мощность во время цикла закалки, а не полагаться только на фиксированное время нагрева.. Для производства распределительных валов, это становится особенно полезным, когда разные рабочие зоны или разные программы обработки детали требуют отдельных настроек процесса..
Следующие источники питания XZG доступны в конфигурациях для этого типа системы индукционной закалки..
| Модель | Кабинет | Размеры | Входное напряжение | Входной ток | Частота | Выходная мощность | Точность управления | Диапазон мощности |
|---|---|---|---|---|---|---|---|---|
| XZG-80SCZ | Однодверный | 800 × 600 × 1750 мм | 380 В ±10%, 50/60 Гц | ≤170 А | 1–50 кГц | ≤80 кВт | 1‰ | 5%–100% |
| XZG-100SCZ | Однодверный | 800 × 600 × 1750 мм | 380 В ±10%, 50/60 Гц | ≤220 А | 1–50 кГц | ≤100 кВт | 1‰ | 5%–100% |
| XZG-120SCZ | Однодверный | 800 × 600 × 1750 мм | 380 В ±10%, 50/60 Гц | ≤250 А | 1–50 кГц | ≤120 кВт | 1‰ | 5%–100% |
| XZG-160SCZ | Двойная дверь | 1200 × 800 × 1750 мм | 380 В ±10%, 50/60 Гц | ≤350 А | 1–50 кГц | ≤160 кВт | 1‰ | 5%–100% |
Указанный коэффициент мощности ≥0,96.
Эти модели доступны в конфигурациях для закалки распределительного вала и других видов применения.. Таблицу не следует понимать как означающую, что для каждого распределительного вала требуется одинаковая мощность или частота.. Фактическая настройка нагрева зависит от заготовки и процесса закалки..
Ⅴ. Управление отоплением & закалка
Индукционная мощность — это только часть процесса. Для распределительного вала, на полученную закаленную область влияет комбинация:
Геометрия индуктора + Частота + Мощность + Время нагрева + Положение заготовки + закалка
Эта взаимосвязь становится более важной, когда на одном компоненте приходится обрабатывать несколько кулачков или шеек кулачка.. Нельзя автоматически предполагать, что процесс, разработанный для одной геометрии распределительного вала, приведет к такому же результату на другой детали.. Поэтому система отопления и машина должны работать так, как один процесс а не как две независимые части оборудования.
Нагрев должен сопровождаться контролируемым охлаждением для завершения процесса затвердевания.. KCJC-500H поддерживает оба закалка распылением и непрерывная закалка погружением. Подходящее устройство закалки зависит от заготовки и процесса..
В зависимости от материала и требований к закалке, Можно использовать закалочную жидкость PAG или подходящую закалочную среду на водной основе.. Условия закалки влияют на конечный результат закалки так же, как и условия нагрева., вот почему стадия охлаждения следует рассматривать вместе с процессом индукции.
Ⅵ. Мониторинг процессов & Прослеживаемость
Для повторяющегося производства, проверка только того, завершила ли машина цикл, дает ограниченную информацию о том, что произошло во время нагрева. Дополнительный система анализа и мониторинга качества закалки может записывать и отображать данные процесса на протяжении всего цикла индукционной закалки.
Контролируемые параметры могут включать в себя:
Это дает оператору больше информации о реальном процессе, а не только об окончательном состоянии машины..
Система мониторинга может сравнивать фактическую кривую процесса с установленной эталонной кривой.. Также можно определить верхние и нижние пределы процесса.. Если контролируемый процесс выходит за указанные пределы, система может генерировать сигналы тревоги о недогреве или перегреве.
Доступные функции включают в себя:
• Сравнение стандартной и фактической кривой
• Контроль верхнего и нижнего предела мощности
• Сигнализация перегрева
• Сигнализация перегрева
• Хранение исторических данных процесса
• Управление параметрами заготовки
• Прослеживаемость производственных данных
• Автоматическая идентификация квалифицированных и неквалифицированных результатов обработки.
• Автоматическая пауза и сигнализация при обнаружении несоответствующего результата.
В базе данных заготовок могут храниться параметры обработки большого количества деталей., возможность при необходимости вызвать ранее установленные производственные данные. Для периодического производства распределительных валов, это дает практический способ проверить, оставались ли отдельные циклы нагрева в пределах определенных условий процесса..
Система мониторинга обеспечивает следующую точность отображения перечисленных технологических параметров.:
| Параметр | Точность отображения |
|---|---|
| Текущий | 1 А |
| Напряжение | 1 V |
| Частота | 1 Гц |
| Энергия | 1 КВС |
| Поток закалочной жидкости | 0.1 л/мин |
| Расход охлаждающей воды | 0.1 л/мин |
| Температура | 0.1°C |
Эти значения описывают точность отображения системы мониторинга и не должны интерпретироваться как точность обработки или точности закалки всего станка..
Ⅶ. Основная конфигурация системы
Система индукционной закалки распределительного вала может быть построена на основе четырех основных секций.. Эти компоненты работают вместе в процессе закалки распределительного вала, а не выбираются как несвязанные автономные блоки..
KCJC-500H Вертикальный закалочный станок с ЧПУ
Обеспечивает фиксацию заготовки., вращение и контролируемое движение машины во время процесса закалки.
Индукционный источник питания DSP серии XZG
Обеспечивает мощность индукционного нагрева с цифровым управлением., с доступными конфигурациями вывода из 80 кВт до 160 кВт в перечисленных моделях.
Индивидуальная индукционная катушка
Разработано в соответствии с геометрией распределительного вала и необходимой закаленной площадью..
Укрепление системы анализа и мониторинга качества
Контролирует электрические параметры и параметры охлаждения, записывает данные процесса и обеспечивает функции сигнализации и отслеживания там, где требуется такая конфигурация..
Ⅷ. Типичное применение
Распределительные валы широко используются в качестве ключевых компонентов в автомобильные двигатели и являются типичным применением для индукционной поверхностной закалки.. Этот процесс используется там, где отдельные рабочие поверхности требуют улучшения.:
• Износостойкость
• Твердость поверхности
• Устойчивость к циклической нагрузке
В то же время, сердцевина компонента сохраняет прочность, необходимую для механического обслуживания. Эту же платформу оборудования для индукционной закалки можно применять и к другим подходящим компонентам типа вала., в зависимости от их геометрии и требований к термообработке.
Ⅸ. Часто задаваемые вопросы
Может ли машина закалить как кулачки, так и шейки кулачка?
Выбранные поверхности кулачка, шейки и другие указанные области могут быть подвергнуты индукционной закалке в соответствии с требованиями к детали и процессу.. Настройки индуктора и процесса должны соответствовать обрабатываемой области..
Почему распределительному валу нужна индивидуальная индукционная катушка?
Кулачки кулачка не имеют такого же цилиндрического профиля, как у обычного круглого вала.. Поэтому геометрия змеевика должна соответствовать заготовке и предполагаемой области нагрева..
Какая индукционная мощность доступна?
Перечисленные конфигурации XZG включают в себя 80 кВт, 100 кВт, 120 кВт и 160 модели кВт, с диапазоном рабочих частот 1–50 кГц. Это доступные конфигурации оборудования, а не фиксированные требования для каждого распределительного вала..
Какие режимы управления доступны для индукционного источника питания?
Постоянный ток, Доступны режимы управления постоянной мощностью и постоянной температурой в соответствии с выбранной конфигурацией системы..
Может ли машина использовать закалку распылением??
Да. KCJC-500H поддерживает закалку распылением, а также непрерывную закалку погружением..
Можно ли контролировать процесс затвердевания?
Да. С соответствующей системой мониторинга, напряжение, текущий, мощность, частота, Параметры, связанные с энергопотреблением и охлаждением, могут отображаться и записываться.
Можно ли просмотреть предыдущие данные процесса??
Система мониторинга поддерживает хранение исторических данных., управление параметрами деталей и отслеживание процесса.
Может ли система обнаружить ненормальный цикл нагрева??
Конфигурация мониторинга поддерживает верхние и нижние пределы процесса., сравнение кривых и сигнализация недогрева/перегрева. Он также может выявлять несоответствующие результаты обработки и приостанавливать обработку с помощью аварийного сигнала..
Ⅹ. Система индукционной закалки распределительного вала
Система закалки распределительного вала — это больше, чем вертикальная машина с прикрепленной к ней индукционной катушкой.. Станок контролирует заготовку. Индукционный источник питания контролирует энергию нагрева.. Настраиваемый индуктор определяет, как эта энергия передается на выбранную поверхность., пока система закалки завершает цикл закалки. Где требуется мониторинг процесса, электрические параметры и параметры охлаждения также можно записывать и сравнивать во время производства..
Для кулачков, шейки и другие выбранные поверхности распределительного вала, эти части системы необходимо рассматривать вместе. Та же вертикальная платформа с ЧПУ также может быть сконфигурирована для других компонентов типа вала., такие как автоматическая машина для индукционной закалки зубчатых колес.
Машина для индукционной закалки распредвала
Вертикальный станок с ЧПУ + Источник питания DSP IGBT + Индивидуальный индуктор + Мониторинг процессов