เครื่องชุบแข็งเพลาลูกเบี้ยวแบบเหนี่ยวนำ
การชุบแข็งด้วยการเหนี่ยวนำ CNC แนวตั้งสำหรับ Cam Lobes, บันทึกและพื้นผิวเพลาลูกเบี้ยวที่เลือก
เพลาลูกเบี้ยวทำงานภายใต้การสัมผัสซ้ำหลายครั้ง, แรงเสียดทานและการโหลดแบบวน. พื้นผิวการทำงานของพวกเขาต้องการความต้านทานการสึกหรอสูง, ในขณะที่แกนกลางของชิ้นส่วนจะต้องคงความเหนียวที่จำเป็นระหว่างการทำงาน.
การชุบแข็งแบบเหนี่ยวนำช่วยให้ความร้อนและความแข็งบริเวณที่เลือกของเพลาลูกเบี้ยวได้โดยไม่ต้องดำเนินการกับชิ้นส่วนทั้งหมดในลักษณะเดียวกัน. พื้นผิวกลีบลูกเบี้ยว, วารสารและพื้นที่ทำงานที่ระบุอื่น ๆ สามารถดำเนินการได้ตามการออกแบบชิ้นส่วนและข้อกำหนดในการชุบแข็ง.
ระบบชุบแข็งแบบเหนี่ยวนำเพลาลูกเบี้ยวของเรารวมเครื่องชุบแข็ง CNC แนวตั้งเข้าด้วยกัน, แหล่งจ่ายไฟเหนี่ยวนำ IGBT ที่ควบคุมด้วย DSP, ตัวเหนี่ยวนำที่กำหนดเองและระบบตรวจสอบกระบวนการเสริม.
Ⅰ. ทำไมเพลาลูกเบี้ยวจึงต้องมีการชุบแข็งแบบเลือกสรร
เพลาลูกเบี้ยวแตกต่างจากเพลาลูกเบี้ยวทั่วไป เพลาทรงกระบอก. รูปทรงเรขาคณิตประกอบด้วยกลีบลูกเบี้ยวและวารสารหลายอัน, และพื้นผิวการทำงานต้องสัมผัสซ้ำและรับภาระทางกล. กระบวนการชุบแข็งจึงต้องรวมความร้อนไว้ในบริเวณที่ต้องการโดยปล่อยให้ส่วนอื่นๆ ส่วนใหญ่ไม่ได้รับผลกระทบ.
การชุบแข็งแบบเหนี่ยวนำเหมาะอย่างยิ่งกับการรักษาพื้นผิวแบบเลือกประเภทนี้. สำหรับการใช้งานเพลาลูกเบี้ยว, กระบวนการนี้สามารถนำไปใช้ในการผลิตฮาร์ดได้, พื้นผิวที่ทนต่อการสึกหรอในขณะที่ยังคงแกนที่แข็งแกร่งไว้. นอกจากนี้ยังสามารถปรับปรุงความต้านทานต่อการโหลดแบบวนรอบในพื้นที่แข็งตัวได้อีกด้วย.
ขึ้นอยู่กับชิ้นส่วน, เลือกแล้ว พื้นผิวการทำงานของกลีบลูกเบี้ยว, วารสารหรือสาขาอื่นที่ระบุ สามารถประมวลผลได้. วิธีการเลือกนี้ช่วยให้ความร้อนมีความเข้มข้นในส่วนที่ต้องการความต้านทานการสึกหรอ แทนที่จะให้ความร้อนแก่ส่วนประกอบทั้งหมดอย่างสม่ำเสมอ. กลีบลูกเบี้ยวไม่มีโปรไฟล์ทรงกระบอกเหมือนกับเพลากลมทั่วไป, ดังนั้นขดลวดจะต้องสอดคล้องกับรูปทรงและพื้นที่ทำความร้อนที่ต้องการ.
รูปแบบการชุบแข็งจะถูกควบคุมโดยปัจจัยที่เกี่ยวข้องหลายประการ, รวมถึง:
• เรขาคณิตตัวเหนี่ยวนำ
• ความถี่ในการทำงาน
• กำลังขับ
• เวลาทำความร้อน
• ตำแหน่งของโซนทำความร้อน
พารามิเตอร์เหล่านี้ต้องทำงานร่วมกัน. การเปลี่ยนรูปทรงของชิ้นงานหรือตำแหน่งการชุบแข็งอาจต้องใช้การตั้งค่าคอยล์หรือกระบวนการที่แตกต่างออกไป.
เพลาลูกเบี้ยวสองตัวอาจดูคล้ายกันแต่ต้องมีเงื่อนไขการแข็งตัวด้วยการเหนี่ยวนำที่แตกต่างกัน. ความแตกต่างใน เรขาคณิตกลีบลูกเบี้ยว, ตำแหน่งวารสาร, วัสดุและพื้นที่ชุบแข็งที่ต้องการสามารถเปลี่ยนวิธีที่ชิ้นส่วนจับคู่กับสนามเหนี่ยวนำได้. สิ่งนี้ส่งผลต่อการออกแบบตัวเหนี่ยวนำตลอดจนความถี่ที่ต้องการ, กำลังขับและเวลาทำความร้อน. ด้วยเหตุนี้, เพลาลูกเบี้ยวยังคงเป็นจุดเริ่มต้นในการพัฒนากระบวนการทำความร้อน.
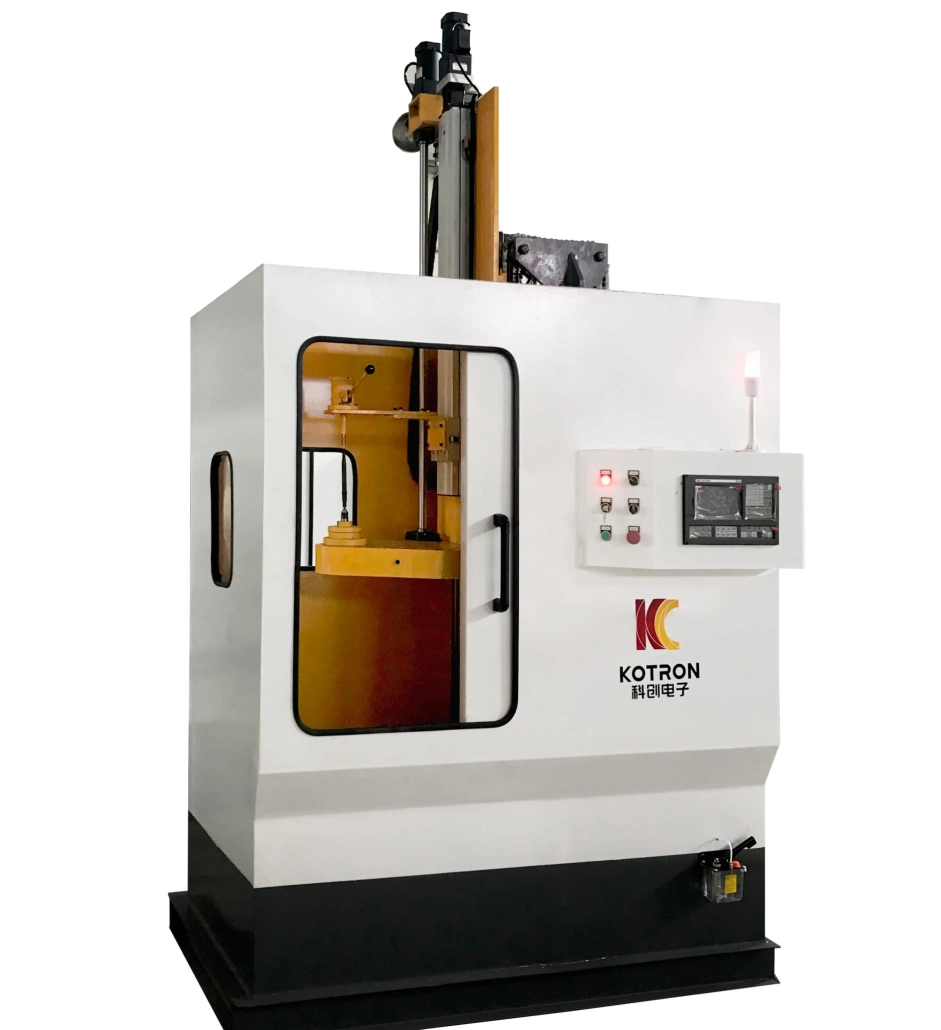
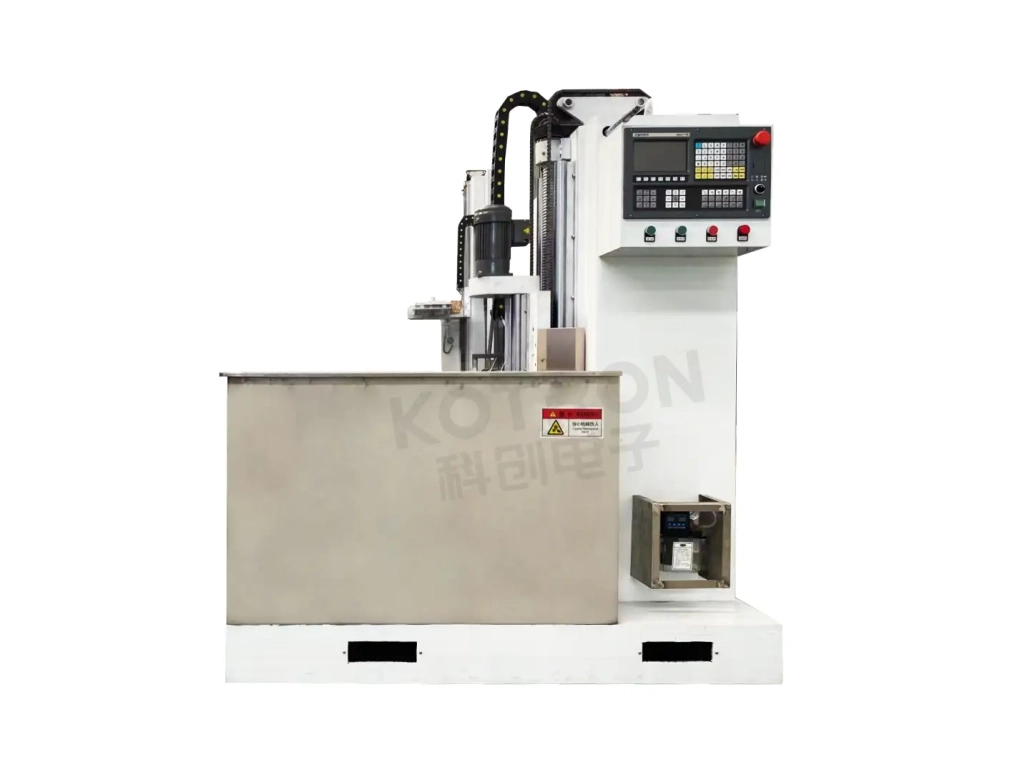
Ⅱ. เครื่องซีเอ็นซีแนวตั้ง KCJC-500H
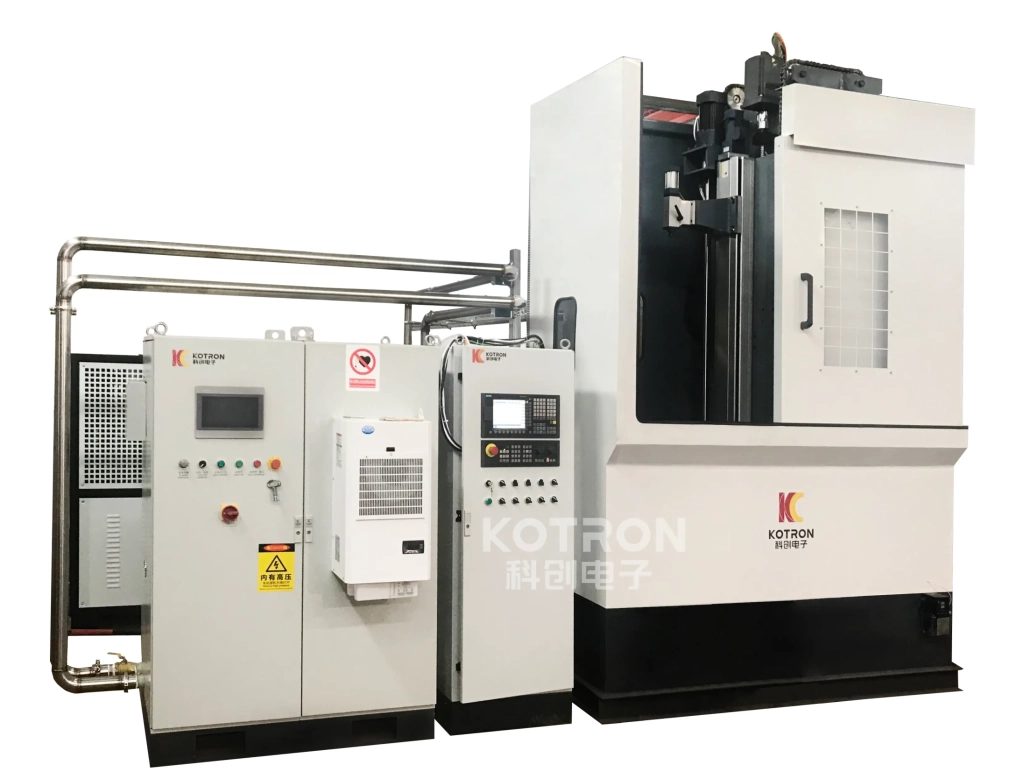
การกำหนดค่าเครื่องที่แนะนำจะขึ้นอยู่กับ เครื่องชุบแข็ง CNC แนวตั้ง KCJC-500H. มันเป็นแนวตั้ง, แกนเดียว, เครื่องสถานีเดียวเหมาะสำหรับการชุบแข็งแบบเหนี่ยวนำของส่วนประกอบประเภทเพลา, รวมถึงการใช้งานเพลาลูกเบี้ยว. การจัดเรียงแนวตั้งช่วยให้จับยึดและหมุนชิ้นงานได้ในระหว่างรอบการชุบแข็ง.
KCJC-500H มาพร้อมกับ ระบบซีเอ็นซี GSK96. การหมุนชิ้นงานถูกขับเคลื่อนโดยมอเตอร์อะซิงโครนัสผ่านตัวลดขนาด, ด้วยความเร็วแกนหมุนที่ปรับโดยการแปลงความถี่. สำหรับชิ้นงานที่มีความยาวต่างกัน, ตำแหน่ง tailstock สามารถปรับได้ตามข้อกำหนดในการหนีบ.
เครื่องสามารถดำเนินการดับที่แตกต่างกันได้, รวมถึง:
• ดับการแช่อย่างต่อเนื่อง
• สเปรย์ดับกลิ่น
เตียงเครื่องจักรแบบเชื่อมนั้นได้รับการอบอ่อนด้วยความเครียดเพื่อปรับปรุงความเสถียรของมิติในระยะยาว.
การหมุนเป็นส่วนสำคัญของกระบวนการชุบแข็ง. ระหว่างดำเนินการ, เครื่องจะยึดและหมุนเพลาลูกเบี้ยวในขณะที่กระบวนการทำความร้อนและดับจะดำเนินการตามลำดับที่ตั้งโปรแกรมไว้. การเคลื่อนไหวที่ต้องการขึ้นอยู่กับพื้นผิวที่กำลังรับการรักษา. เจอร์นัลทรงกระบอกและกลีบลูกเบี้ยวไม่มีรูปทรงเดียวกันกับขดลวดเหนี่ยวนำ, ดังนั้นความสัมพันธ์ระหว่างการเคลื่อนที่ของชิ้นงาน, ตำแหน่งตัวเหนี่ยวนำ, จำเป็นต้องกำหนดกำลังและเวลาทำความร้อนสำหรับเพลาลูกเบี้ยวจริง.
ระบบ CNC ให้การควบคุมด้านเครื่องจักรที่จำเป็นสำหรับการเคลื่อนไหวและการทำงานซ้ำ. สิ่งนี้มีประโยชน์อย่างยิ่งเมื่อมีการประมวลผลเพลาลูกเบี้ยวเดียวกันซ้ำๆ ในการผลิตเป็นชุด.
Ⅲ. ตัวเหนี่ยวนำที่กำหนดเองสำหรับเรขาคณิตเพลาลูกเบี้ยว
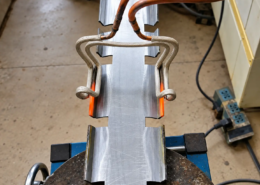
ขดลวดเหนี่ยวนำจะกำหนดว่าพลังงานแม่เหล็กไฟฟ้าจะเข้มข้นไปที่ชิ้นงานที่ใด. สำหรับการแข็งตัวของเพลาลูกเบี้ยว, ตัวเหนี่ยวนำควรได้รับการพัฒนาตามรูปทรงของเพลาลูกเบี้ยวและพื้นที่ชุบแข็งที่ต้องการ.
ขดลวดโปรไฟล์ที่ปรับแต่งเองสามารถใช้เพื่อจับคู่กลีบลูกเบี้ยวหรือพื้นผิวอื่นๆ ที่เลือกได้ใกล้ชิดกว่าขดลวดทรงกลมทั่วไป. จุดประสงค์ไม่ใช่เพียงเพื่อเพิ่มความร้อนให้กับชิ้นส่วนเท่านั้น. รูปทรงขดลวด, ความถี่, พลังงานและเวลาทำความร้อนล้วนส่งผลต่อตำแหน่งและวิธีที่พื้นผิวถูกให้ความร้อน.
การออกแบบเพลาลูกเบี้ยวที่แตกต่างกันจึงอาจต้องใช้ตัวเหนี่ยวนำที่แตกต่างกันแม้ว่าจะดำเนินการกับเครื่องจักรประเภทเดียวกันก็ตาม.
Ⅳ. แหล่งจ่ายไฟเหนี่ยวนำ DSP IGBT
ระบบทำความร้อนสามารถจับคู่กับ XZG ซีรีส์แหล่งจ่ายไฟเหนี่ยวนำความถี่อัลตราโซนิก. การใช้แหล่งจ่ายไฟเหล่านี้ การควบคุมแบบดิจิตอลเต็มรูปแบบ DSP ด้วยการแปลงกำลังทรานซิสเตอร์ IGBT และวงจรเรโซแนนซ์แบบขนาน.
โหมดการควบคุมที่มีให้เลือก ได้แก่:
• กระแสคงที่
• พลังคงที่
• อุณหภูมิคงที่
โหมดที่เหมาะสมขึ้นอยู่กับการกำหนดค่าอุปกรณ์ที่เลือกและกระบวนการทำความร้อน. การควบคุมแบบดิจิทัล ช่วยให้แหล่งจ่ายไฟเหนี่ยวนำรักษาเอาต์พุตไฟฟ้าที่ได้รับการควบคุมในระหว่างรอบการชุบแข็ง แทนที่จะอาศัยเฉพาะเวลาทำความร้อนคงที่เท่านั้น. สำหรับการผลิตเพลาลูกเบี้ยว, สิ่งนี้จะมีประโยชน์อย่างยิ่งเมื่อพื้นที่การทำงานที่แตกต่างกันหรือโปรแกรมชิ้นส่วนที่แตกต่างกันจำเป็นต้องมีการตั้งค่ากระบวนการที่แยกจากกัน.
แหล่งจ่ายไฟ XZG ต่อไปนี้มีให้เลือกใช้เป็นการกำหนดค่าสำหรับระบบชุบแข็งแบบเหนี่ยวนำประเภทนี้.
| แบบอย่าง | ตู้ | ขนาด | แรงดันไฟฟ้าขาเข้า | อินพุตปัจจุบัน | ความถี่ | กำลังขับ | ควบคุมความแม่นยำ | ช่วงกําลัง |
|---|---|---|---|---|---|---|---|---|
| XZG-80SCZ | ประตูเดียว | 800 × 600 × 1750 มม. | 380 โวลต์ ±10%, 50/60 Hz | ≤170ก | 1–50 kHz | ≤80กิโลวัตต์ | 1‰ | 5%–100% |
| XZG-100SCZ | ประตูเดียว | 800 × 600 × 1750 มม. | 380 โวลต์ ±10%, 50/60 Hz | ≤220ก | 1–50 kHz | ≤100กิโลวัตต์ | 1‰ | 5%–100% |
| XZG-120SCZ | ประตูเดียว | 800 × 600 × 1750 มม. | 380 โวลต์ ±10%, 50/60 Hz | ≤250 ก | 1–50 kHz | ≤120กิโลวัตต์ | 1‰ | 5%–100% |
| XZG-160SCZ | สองประตู | 1200 × 800 × 1750 มม. | 380 โวลต์ ±10%, 50/60 Hz | ≤350ก | 1–50 kHz | ≤160กิโลวัตต์ | 1‰ | 5%–100% |
ตัวประกอบกำลังที่กำหนดคือ ≥0.96.
รุ่นเหล่านี้มีการกำหนดค่าสำหรับเพลาลูกเบี้ยวและการชุบแข็งแบบเพลาอื่นๆ. ไม่ควรอ่านตารางหมายความว่าเพลาลูกเบี้ยวทุกอันต้องใช้กำลังหรือความถี่เท่ากัน. การตั้งค่าการให้ความร้อนจริงขึ้นอยู่กับชิ้นงานและกระบวนการชุบแข็ง.
Ⅴ. การควบคุมความร้อน & การดับร้อน
กำลังเหนี่ยวนำเป็นเพียงส่วนหนึ่งของกระบวนการเท่านั้น. สำหรับเพลาลูกเบี้ยว, พื้นที่แข็งตัวที่เกิดขึ้นนั้นได้รับอิทธิพลจากการรวมกันของ:
เรขาคณิตตัวเหนี่ยวนำ + ความถี่ + กำลังไฟ + เวลาในการให้ความร้อน + ตำแหน่งชิ้นงาน + การดับร้อน
ความสัมพันธ์นี้มีความสำคัญมากขึ้นเมื่อต้องประมวลผลกลีบลูกเบี้ยวหรือเจอร์นัลหลายชิ้นในส่วนประกอบเดียว. กระบวนการที่พัฒนาขึ้นสำหรับรูปทรงเพลาลูกเบี้ยวอันหนึ่งไม่สามารถสันนิษฐานได้โดยอัตโนมัติว่าให้ผลลัพธ์แบบเดียวกันในอีกส่วนหนึ่ง. ระบบทำความร้อนและเครื่องจึงต้องทำงานตามนี้ กระบวนการหนึ่ง แทนที่จะเป็นอุปกรณ์สองชิ้นที่แยกจากกัน.
การให้ความร้อนจะต้องตามด้วยการควบคุมความเย็นเพื่อให้กระบวนการชุบแข็งสมบูรณ์. KCJC-500H รองรับทั้งสองอย่าง การดับสเปรย์และการดับแช่อย่างต่อเนื่อง. การจัดเรียงดับที่เหมาะสมจะขึ้นอยู่กับชิ้นงานและกระบวนการ.
ตามความต้องการของวัสดุและการชุบแข็ง, สามารถใช้น้ำยาดับ PAG หรือตัวกลางดับแบบน้ำที่เหมาะสมได้. สภาวะการชุบแข็งจะส่งผลต่อผลลัพธ์การชุบแข็งขั้นสุดท้ายเช่นเดียวกับสภาวะการให้ความร้อน, ซึ่งเป็นเหตุผลว่าทำไม ขั้นตอนการทำความเย็น ควรพิจารณาร่วมกับกระบวนการเหนี่ยวนำ.
Ⅵ. การตรวจสอบกระบวนการ & การตรวจสอบย้อนกลับ
สำหรับการผลิตซ้ำ, ตรวจสอบเฉพาะว่าเครื่องเสร็จสิ้นวงจรแล้วหรือไม่ให้ข้อมูลที่จำกัดเกี่ยวกับสิ่งที่เกิดขึ้นระหว่างการทำความร้อน. ไม่จำเป็น ระบบการวิเคราะห์และติดตามคุณภาพการแข็งตัว สามารถบันทึกและแสดงข้อมูลกระบวนการตลอดวงจรการชุบแข็งแบบเหนี่ยวนำ.
พารามิเตอร์ที่ได้รับการตรวจสอบอาจรวมถึง:
ซึ่งจะช่วยให้ผู้ปฏิบัติงานได้รับข้อมูลเพิ่มเติมเกี่ยวกับกระบวนการจริง ไม่ใช่แค่สถานะของเครื่องจักรขั้นสุดท้ายเท่านั้น.
ระบบการตรวจสอบสามารถเปรียบเทียบกราฟกระบวนการจริงกับกราฟอ้างอิงที่กำหนดไว้ได้. สามารถกำหนดขีดจำกัดบนและล่างของกระบวนการได้. หากกระบวนการที่ถูกตรวจสอบเคลื่อนไปนอกขีดจำกัดที่ระบุ, ระบบสามารถสร้างสัญญาณเตือนความร้อนต่ำเกินไปหรือร้อนเกินไปได้.
ฟังก์ชั่นที่มีให้เลือก ได้แก่:
• การเปรียบเทียบเส้นโค้งมาตรฐานและเส้นโค้งจริง
• การตรวจสอบขีดจำกัดพลังงานบนและล่าง
• สัญญาณเตือนความร้อนต่ำเกินไป
• สัญญาณเตือนความร้อนสูงเกินไป
• การจัดเก็บข้อมูลกระบวนการในอดีต
• การจัดการพารามิเตอร์ชิ้นงาน
• การตรวจสอบย้อนกลับข้อมูลการผลิต
• การระบุผลการประมวลผลที่ผ่านการรับรองและไม่ผ่านการรับรองโดยอัตโนมัติ
• หยุดชั่วคราวและแจ้งเตือนอัตโนมัติสำหรับผลลัพธ์ที่ระบุไม่เป็นไปตามข้อกำหนด
ฐานข้อมูลชิ้นงานสามารถจัดเก็บพารามิเตอร์การประมวลผลสำหรับชิ้นส่วนจำนวนมากได้, ทำให้สามารถเรียกคืนข้อมูลการผลิตที่กำหนดไว้ก่อนหน้านี้ได้เมื่อจำเป็น. สำหรับการผลิตเพลาลูกเบี้ยวที่เกิดซ้ำ, นี่เป็นวิธีการที่ใช้ได้จริงในการตรวจสอบว่ารอบการให้ความร้อนแต่ละรอบยังคงอยู่ในสภาวะกระบวนการที่กำหนดไว้หรือไม่.
ระบบตรวจสอบให้ความแม่นยำในการแสดงผลต่อไปนี้สำหรับพารามิเตอร์กระบวนการที่ระบุไว้:
| Parameter | แสดงความแม่นยำ |
|---|---|
| ปัจจุบัน | 1 ก |
| แรงดันไฟฟ้า | 1 V |
| ความถี่ | 1 Hz |
| พลังงาน | 1 กวส |
| ดับการไหลของของเหลว | 0.1 ลิตร/นาที |
| การไหลของน้ำหล่อเย็น | 0.1 ลิตร/นาที |
| อุณหภูมิ | 0.1°C |
ค่าเหล่านี้อธิบายความแม่นยำในการแสดงผลของระบบตรวจสอบ และไม่ควรตีความว่าเป็นความแม่นยำในการตัดเฉือนหรือความแม่นยำในการชุบแข็งของเครื่องจักรทั้งเครื่อง.
Ⅶ. การกำหนดค่าระบบหลัก
ระบบการชุบแข็งแบบเหนี่ยวนำเพลาลูกเบี้ยวสามารถสร้างขึ้นได้โดยมีสี่ส่วนหลัก. ส่วนประกอบเหล่านี้ทำงานร่วมกันในกระบวนการชุบแข็งเพลาลูกเบี้ยว แทนที่จะถูกเลือกเป็นยูนิตแยกเดี่ยวที่ไม่เกี่ยวข้องกัน.
KCJC-500H เครื่องชุบแข็ง CNC แนวตั้ง
ช่วยจับยึดชิ้นงาน, การหมุนและควบคุมการเคลื่อนไหวของเครื่องจักรในระหว่างกระบวนการชุบแข็ง.
พาวเวอร์ซัพพลายเหนี่ยวนำ DSP ซีรีส์ XZG
ให้พลังงานความร้อนเหนี่ยวนำควบคุมแบบดิจิทัล, ด้วยการกำหนดค่าเอาต์พุตที่มีอยู่จาก 80 กิโลวัตต์ถึง 160 kW ในรุ่นที่ระบุไว้.
คอยล์เหนี่ยวนำแบบกำหนดเอง
พัฒนาตามรูปทรงของเพลาลูกเบี้ยวและพื้นที่ชุบแข็งที่ต้องการ.
ระบบการวิเคราะห์และติดตามคุณภาพการแข็งตัว
ตรวจสอบพารามิเตอร์ทางไฟฟ้าและการทำความเย็น, บันทึกข้อมูลการประมวลผลและจัดให้มีฟังก์ชันการแจ้งเตือนและการตรวจสอบย้อนกลับเมื่อจำเป็นต้องมีการกำหนดค่านี้.
Ⅷ. การใช้งานทั่วไป
เพลาลูกเบี้ยวถูกนำมาใช้กันอย่างแพร่หลายเป็นส่วนประกอบสำคัญใน เครื่องยนต์ยานยนต์ และเป็นการใช้งานทั่วไปสำหรับการชุบแข็งพื้นผิวแบบเหนี่ยวนำ. กระบวนการนี้ใช้เมื่อพื้นผิวการทำงานที่เลือกต้องได้รับการปรับปรุง:
• ทนต่อการสึกหรอ
• ความแข็งของพื้นผิว
• ความต้านทานต่อการโหลดแบบวน
ในเวลาเดียวกัน, แกนกลางของส่วนประกอบยังคงรักษาความแข็งแกร่งที่จำเป็นสำหรับการบริการทางกล. แท่นอุปกรณ์ชุบแข็งแบบเหนี่ยวนำเดียวกันนี้สามารถนำไปใช้กับส่วนประกอบประเภทเพลาอื่นๆ ที่เหมาะสมได้, ขึ้นอยู่กับข้อกำหนดทางเรขาคณิตและการรักษาความร้อน.
Ⅸ. คำถามที่พบบ่อย
เครื่องสามารถชุบแข็งทั้งกลีบลูกเบี้ยวและวารสารได้หรือไม่?
พื้นผิวกลีบลูกเบี้ยวที่เลือก, วารสารและพื้นที่ที่ระบุอื่นๆ สามารถชุบแข็งด้วยการเหนี่ยวนำได้ตามความต้องการของชิ้นส่วนและกระบวนการ. การตั้งค่าตัวเหนี่ยวนำและกระบวนการต้องตรงกับพื้นที่ที่กำลังรับการบำบัด.
เหตุใดเพลาลูกเบี้ยวจึงต้องมีคอยล์เหนี่ยวนำที่ปรับแต่งเอง?
กลีบลูกเบี้ยวไม่มีโปรไฟล์ทรงกระบอกเหมือนกับเพลากลมทั่วไป. รูปทรงของคอยล์จึงต้องสอดคล้องกับชิ้นงานและพื้นที่ให้ความร้อนที่ต้องการ.
มีกำลังเหนี่ยวนำอะไรบ้าง?
การกำหนดค่า XZG ที่ระบุไว้ประกอบด้วย 80 กิโลวัตต์ (kW), 100 กิโลวัตต์ (kW), 120 กิโลวัตต์และ 160 รุ่นกิโลวัตต์, ด้วยช่วงความถี่การทำงาน 1–50 kHz. สิ่งเหล่านี้คือการกำหนดค่าอุปกรณ์ที่พร้อมใช้งาน ไม่ใช่ข้อกำหนดคงที่สำหรับเพลาลูกเบี้ยวทุกอัน.
มีโหมดควบคุมใดบ้างสำหรับแหล่งจ่ายไฟแบบเหนี่ยวนำ?
กระแสคงที่, มีโหมดควบคุมกำลังไฟคงที่และอุณหภูมิคงที่ตามการกำหนดค่าระบบที่เลือก.
เครื่องสามารถใช้สเปรย์ดับกลิ่นได้?
ได้. KCJC-500H รองรับการดับสเปรย์และการดับแบบจุ่มอย่างต่อเนื่อง.
สามารถตรวจสอบกระบวนการชุบแข็งได้?
ได้. ด้วยระบบการตรวจสอบที่สอดคล้องกัน, แรงดันไฟฟ้า, กระแสไฟฟ้า, พลัง, ความถี่, พารามิเตอร์ที่เกี่ยวข้องกับพลังงานและการทำความเย็นสามารถแสดงและบันทึกได้.
สามารถตรวจสอบข้อมูลกระบวนการก่อนหน้านี้ได้?
ระบบตรวจสอบรองรับการจัดเก็บข้อมูลประวัติ, การจัดการพารามิเตอร์ชิ้นงานและการติดตามกระบวนการ.
ระบบสามารถตรวจจับรอบการทำความร้อนที่ผิดปกติได้หรือไม่?
การกำหนดค่าการตรวจสอบรองรับขีดจำกัดบนและล่างของกระบวนการ, การเปรียบเทียบเส้นโค้งและสัญญาณเตือนความร้อนต่ำ/ความร้อนสูงเกินไป. นอกจากนี้ยังสามารถระบุผลการประมวลผลที่ไม่เป็นไปตามข้อกำหนดและหยุดชั่วคราวพร้อมเสียงเตือนได้.
Ⅹ. ระบบชุบแข็งแบบเหนี่ยวนำเพลาลูกเบี้ยว
ระบบชุบแข็งเพลาลูกเบี้ยวเป็นมากกว่าเครื่องจักรแนวตั้งที่มีคอยล์เหนี่ยวนำติดอยู่. เครื่องควบคุมชิ้นงาน. แหล่งจ่ายไฟเหนี่ยวนำควบคุมพลังงานความร้อน. ตัวเหนี่ยวนำแบบกำหนดเองจะกำหนดว่าพลังงานนั้นจะถูกรวมเข้ากับพื้นผิวที่เลือกอย่างไร, ในขณะที่ระบบดับจะเสร็จสิ้นรอบการชุบแข็ง. ในกรณีที่จำเป็นต้องมีการตรวจสอบกระบวนการ, พารามิเตอร์ทางไฟฟ้าและการทำความเย็นสามารถบันทึกและเปรียบเทียบระหว่างการผลิตได้.
สำหรับแคมกลีบ, เจอร์นัลและพื้นผิวเพลาลูกเบี้ยวอื่น ๆ ที่เลือก, ต้องพิจารณาส่วนต่าง ๆ ของระบบเหล่านี้ร่วมกัน. แพลตฟอร์ม CNC แนวตั้งเดียวกันนี้สามารถกำหนดค่าให้กับส่วนประกอบประเภทเพลาอื่นๆ ได้, เช่น เครื่องชุบแข็งแบบเหนี่ยวนำเกียร์อัตโนมัติ.
เครื่องชุบแข็งเพลาลูกเบี้ยวแบบเหนี่ยวนำ
เครื่องซีเอ็นซีแนวตั้ง + พาวเวอร์ซัพพลาย DSP IGBT + ตัวเหนี่ยวนำที่กำหนดเอง + การตรวจสอบกระบวนการ