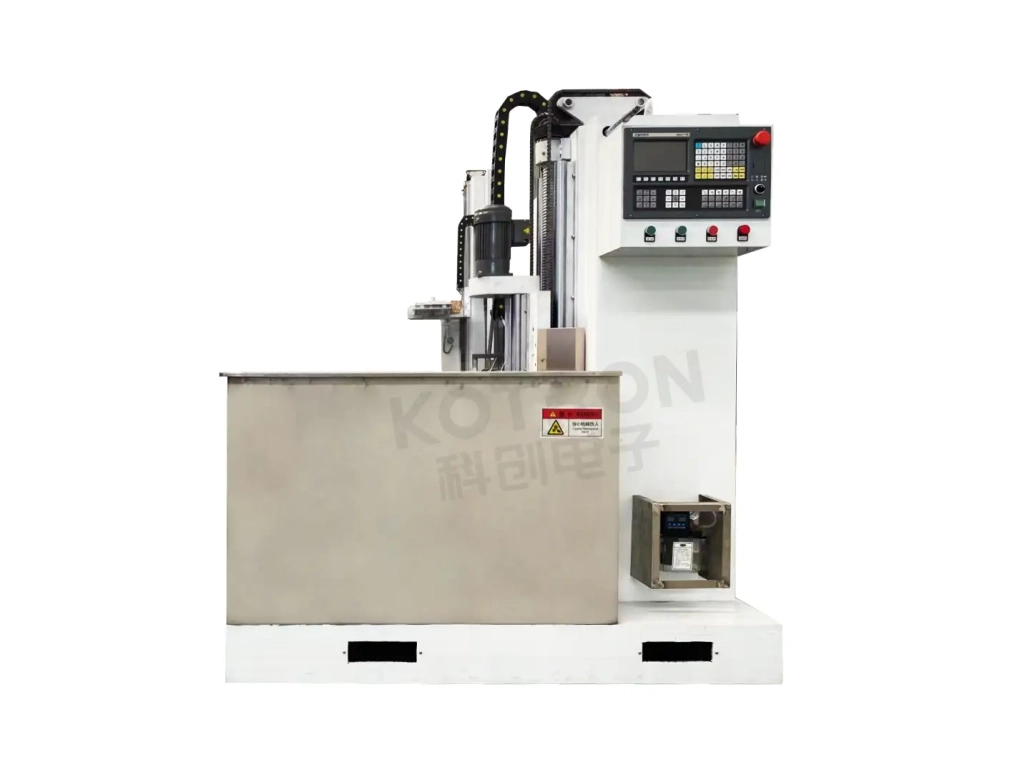
آلة تصلب كامشافت بالتردد
تصلب الحث العمودي باستخدام الحاسب الآلي لفصوص الكامة, المجلات وأسطح عمود الحدبات المحددة
تعمل أعمدة الكامات تحت الاتصال المتكرر, الاحتكاك والتحميل الدوري. تحتاج أسطح العمل الخاصة بهم إلى مقاومة تآكل عالية, بينما يجب أن يحتفظ قلب الجزء بالصلابة المطلوبة أثناء التشغيل.
يوفر التصلب الحثي طريقة لتسخين وتقوية مناطق محددة من عمود الكامات دون معالجة الجزء الكامل بنفس الطريقة. أسطح فص الكامة, يمكن معالجة المجلات ومناطق العمل المحددة الأخرى وفقًا لتصميم الأجزاء ومتطلبات التصلب.
يجمع نظام تصليب عمود الكامات الخاص بنا بين آلة تصلب CNC عمودية, مزود الطاقة التعريفي IGBT الذي يتحكم فيه DSP, مغو مخصص ونظام مراقبة العملية الاختيارية.
Ⅰ. لماذا تحتاج أعمدة الكامات إلى تصلب انتقائي؟
عمود الحدبات يختلف عن التقليدي رمح أسطواني. تشتمل هندستها على فصوص كامات ومجلات متعددة, وتتعرض أسطح العمل للاتصال المتكرر والتحميل الميكانيكي. ولذلك تحتاج عملية التصلب إلى تركيز الحرارة في المناطق المطلوبة مع ترك الأجزاء الأخرى دون أن تتأثر إلى حد كبير.
يعتبر التصلب الحثي مناسبًا تمامًا لهذا النوع من المعالجة السطحية الانتقائية. لتطبيقات عمود الحدبات, يمكن استخدام هذه العملية لإنتاج مادة صلبة, سطح مقاوم للتآكل مع الحفاظ على قلب أكثر صرامة. يمكنه أيضًا تحسين مقاومة التحميل الدوري في المناطق المتصلبة.
اعتمادا على الجزء, مختارة أسطح عمل فص الكامة, المجلات أو غيرها من المجالات المحددة يمكن معالجتها. يسمح هذا الأسلوب الانتقائي بتركيز الحرارة حيث تكون مقاومة التآكل مطلوبة بدلاً من تسخين المكون بالكامل بشكل موحد. لا تحتوي فصوص الكامة على نفس الشكل الأسطواني مثل العمود الدائري التقليدي, لذلك يجب أن يتوافق الملف مع الشكل الهندسي ومنطقة التسخين المقصودة.
يتم التحكم في نمط التصلب من خلال عدة عوامل ذات صلة, بما في ذلك:
• هندسة مغو
• تردد التشغيل
• انتاج الطاقة
• وقت التدفئة
• موقف منطقة التدفئة
هذه المعلمات يجب أن تعمل معا. قد يتطلب تغيير هندسة قطعة العمل أو موضع التصلب ملفًا مختلفًا أو إعداد عملية.
يمكن أن يبدو عمودا الكامات متشابهين بينما يتطلبان ظروف تصلب حثية مختلفة. الاختلافات في هندسة فص الكامة, موقف المجلة, يمكن للمواد والمنطقة الصلبة المطلوبة أن تغير الطريقة التي يقترن بها الجزء مع المجال التعريفي. يؤثر هذا على تصميم المحث وكذلك التردد المطلوب, انتاج الطاقة ووقت التدفئة. لهذا السبب, يظل عمود الكامات نفسه نقطة البداية لتطوير عملية التسخين.
Ⅱ. ماكينة CNC عمودية KCJC-500H
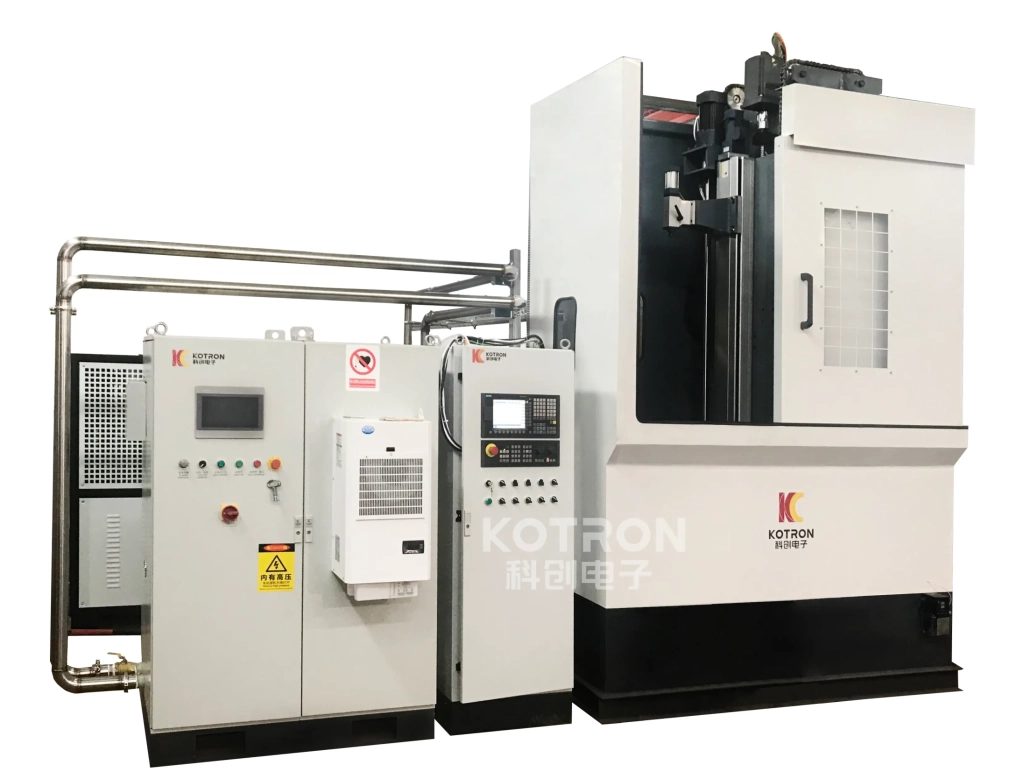
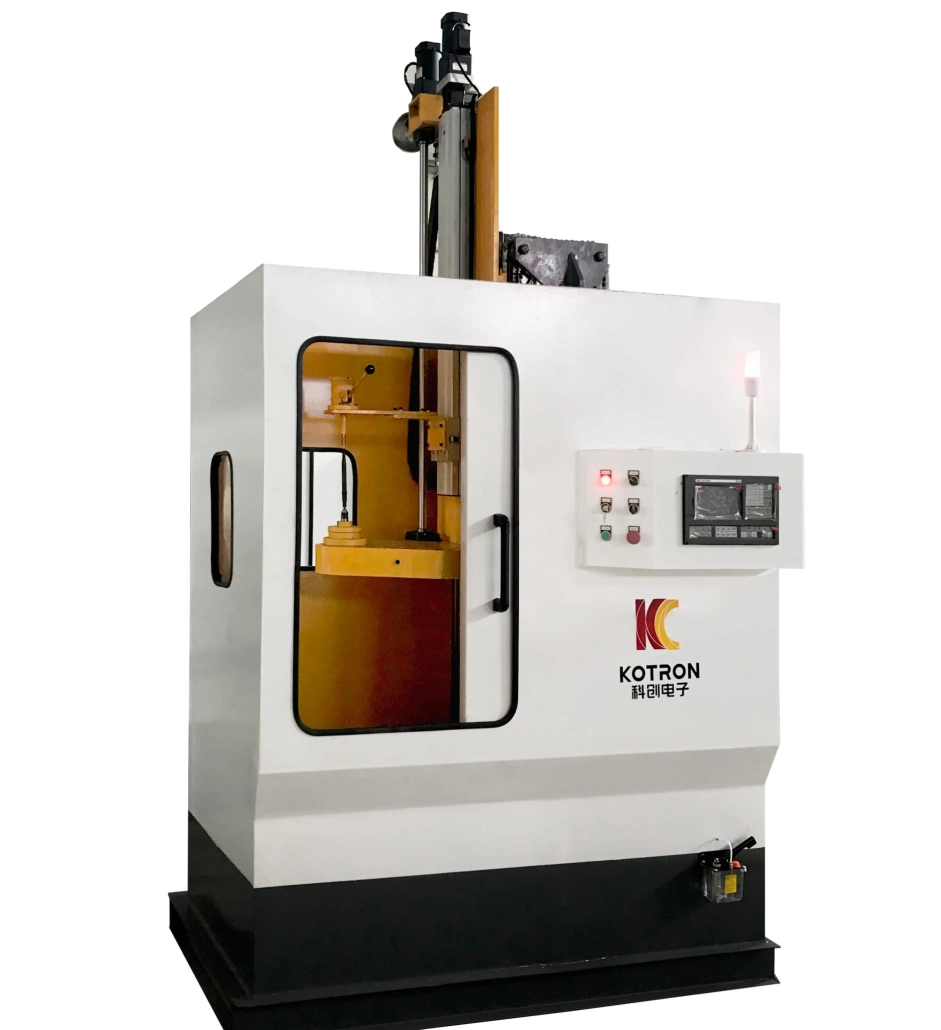
يعتمد تكوين الجهاز الموصى به على آلة تصليب CNC العمودية KCJC-500H. إنه عمودي, محور واحد, آلة ذات محطة واحدة مناسبة للتصلب التحريضي للمكونات من نوع العمود, بما في ذلك تطبيقات عمود الحدبات. يوفر الترتيب الرأسي تثبيتًا وتدويرًا متحكمًا لقطعة العمل أثناء دورة التصلب.
تم تجهيز KCJC-500H بـ نظام التصنيع باستخدام الحاسب الآلي GSK96. يتم تشغيل دوران قطعة العمل بواسطة محرك غير متزامن من خلال المخفض, مع سرعة المغزل تعديلها عن طريق تحويل التردد. لقطع العمل بأطوال مختلفة, يمكن تعديل موضع غراب الذيل وفقًا لمتطلبات التثبيت.
يمكن للآلة إجراء عمليات التبريد المختلفة, بما في ذلك:
• التبريد بالغمر المستمر
• التبريد بالرش
إن سرير الماكينة الملحوم الخاص بها يتم تلدينه لتخفيف الضغط لتحسين استقرار الأبعاد على المدى الطويل.
يعد التدوير جزءًا مهمًا من عملية التصلب. أثناء العملية, تقوم الآلة بإمساك عمود الكامات وتدويره بينما تتم عملية التسخين والتبريد حسب التسلسل المبرمج. تعتمد الحركة المطلوبة على السطح الذي تتم معالجته. لا تقدم المجلة الأسطوانية وفص الكامة نفس الشكل الهندسي لملف الحث, وبالتالي فإن العلاقة بين حركة الشغل, موقف مغو, يجب إنشاء وقت الطاقة والتدفئة لعمود الكامات الفعلي.
يوفر نظام CNC التحكم من جانب الماكينة المطلوب للحركة والتشغيل المتكرر. يعد هذا مفيدًا بشكل خاص عندما تتم معالجة نفس عمود الكامات بشكل متكرر في الإنتاج المجمع.
Ⅲ. محث مخصص لهندسة عمود الحدبات
يحدد الملف التعريفي مكان تركيز الطاقة الكهرومغناطيسية على قطعة العمل. لتصلب عمود الحدبات, يجب تطوير المحث حول شكل عمود الكامات والمنطقة الصلبة المطلوبة.
يمكن استخدام ملف جانبي مخصص لمطابقة فص الكامة أو أي سطح محدد آخر بشكل أقرب من الملف الدائري للأغراض العامة. والغرض ليس مجرد وضع المزيد من الحرارة في الجزء. هندسة الملف اللولبي, التردد, تؤثر الطاقة ووقت التسخين على مكان وكيفية تسخين السطح.
لذلك قد تتطلب تصميمات عمود الكامات المختلفة محاثات مختلفة حتى عند معالجتها على نفس النوع من الماكينة.
Ⅳ. DSP IGBT التيار الكهربائي التعريفي
يمكن مطابقة نظام التدفئة مع سلسلة XZG مصدر الطاقة التعريفي بالموجات فوق الصوتية. تستخدم مصادر الطاقة هذه DSP التحكم الرقمي الكامل مع تحويل طاقة ترانزستور IGBT ودائرة رنين متوازية.
تتضمن أوضاع التحكم المتوفرة:
• تيار مستمر
• قوة ثابتة
• درجة حرارة ثابتة
يعتمد الوضع المناسب على تكوين المعدات المحددة وعملية التسخين. التنظيم الرقمي يسمح لمصدر الطاقة التعريفي بالحفاظ على خرج كهربائي متحكم فيه أثناء دورة التصلب بدلاً من الاعتماد فقط على وقت التسخين الثابت. لإنتاج عمود الحدبات, يصبح هذا مفيدًا بشكل خاص عندما تتطلب مناطق العمل المختلفة أو البرامج الجزئية المختلفة إعدادات عملية منفصلة.
تتوفر مصادر الطاقة XZG التالية كتكوينات لهذا النوع من أنظمة التقوية بالحث.
| نموذج | مجلس الوزراء | أبعاد | جهد الإدخال | المدخلات الحالية | التردد | طاقة الإخراج | دقة التحكم | نطاق القدرة |
|---|---|---|---|---|---|---|---|---|
| XZG-80SCZ | باب واحد | 800 × 600 × 1750 مم | 380 الخامس ± 10%, 50/60 هرتز | ≥170 أ | 1-50 كيلو هرتز | ≥80 كيلوواط | 1‰ | 5%-100% |
| XZG-100SCZ | باب واحد | 800 × 600 × 1750 مم | 380 الخامس ± 10%, 50/60 هرتز | ≥220 أ | 1-50 كيلو هرتز | ≥100 كيلوواط | 1‰ | 5%-100% |
| XZG-120SCZ | باب واحد | 800 × 600 × 1750 مم | 380 الخامس ± 10%, 50/60 هرتز | ≥250 أ | 1-50 كيلو هرتز | ≥120 كيلوواط | 1‰ | 5%-100% |
| XZG-160SCZ | باب مزدوج | 1200 × 800 × 1750 مم | 380 الخامس ± 10%, 50/60 هرتز | ≥350 أ | 1-50 كيلو هرتز | ≥160 كيلوواط | 1‰ | 5%-100% |
عامل الطاقة المحدد هو ≥0.96.
هذه النماذج عبارة عن تكوينات متاحة لعمود الكامات وتطبيقات تصلب العمود الأخرى. لا ينبغي قراءة الجدول على أنه يعني أن كل عمود كامات يتطلب نفس القوة أو التردد. يعتمد إعداد التسخين الفعلي على قطعة العمل وعملية التصلب.
Ⅴ. التحكم في التدفئة & البرودة
قوة الحث ليست سوى جزء واحد من العملية. لعمود الحدبات, تتأثر المنطقة الصلبة الناتجة بمزيج من:
هندسة مغو + التردد + الطاقة + وقت التسخين + موقف الشغل + البرودة
تصبح هذه العلاقة أكثر أهمية عندما يتعين معالجة العديد من فصوص الكامة أو المجلات على مكون واحد. لا يمكن تلقائيًا افتراض أن العملية التي تم تطويرها لهندسة عمود الحدبات تنتج نفس النتيجة على جزء آخر. ولذلك يحتاج نظام التدفئة والآلة إلى العمل كما هو عملية واحدة بدلاً من أن تكونا قطعتين مستقلتين من المعدات.
يجب أن يتبع التسخين تبريد متحكم فيه لإكمال عملية التصلب. يدعم KCJC-500H كليهما التبريد بالرش والتبريد بالغمر المستمر. يعتمد ترتيب التبريد المناسب على قطعة العمل والعملية.
وفقا لمتطلبات المواد والتصلب, يمكن استخدام سائل التبريد PAG أو وسط التبريد المائي المناسب. تؤثر ظروف التبريد على نتيجة التصلب النهائية تمامًا كما تفعل ظروف التسخين, وهذا هو السبب مرحلة التبريد ينبغي النظر فيها جنبا إلى جنب مع عملية الحث.
Ⅵ. مراقبة العملية & إمكانية التتبع
للإنتاج المتكرر, التحقق فقط مما إذا كان الجهاز قد أكمل الدورة يوفر معلومات محدودة حول ما حدث أثناء التسخين. اختياري تصلب تحليل الجودة ونظام الرصد يمكن تسجيل وعرض بيانات العملية طوال دورة تصلب الحث.
يمكن أن تشمل المعلمات المراقبة:
وهذا يمنح المشغل مزيدًا من المعلومات حول العملية الفعلية بدلاً من الحالة النهائية للجهاز فقط.
يمكن لنظام المراقبة مقارنة منحنى العملية الفعلي بمنحنى مرجعي محدد. ويمكن أيضًا تحديد الحدود العليا والدنيا للعملية. إذا تحركت العملية المراقبة خارج الحدود المحددة, يمكن للنظام إنشاء إنذارات انخفاض درجة الحرارة أو ارتفاع درجة الحرارة.
تشمل الوظائف المتاحة:
• مقارنة المنحنى القياسي والفعلي
• مراقبة الحد العلوي والسفلي للطاقة
• إنذار انخفاض درجة الحرارة
• إنذار ارتفاع درجة الحرارة
• تخزين بيانات العملية التاريخية
• إدارة معلمات قطعة العمل
• إمكانية تتبع بيانات الإنتاج
• التعرف التلقائي على نتائج المعالجة المؤهلة وغير المؤهلة
• الإيقاف المؤقت والتنبيه التلقائي لنتيجة غير مطابقة تم تحديدها
يمكن لقاعدة بيانات قطع العمل تخزين معلمات المعالجة لعدد كبير من الأجزاء, مما يجعل من الممكن استدعاء بيانات الإنتاج المحددة مسبقًا عند الحاجة. لإنتاج عمود الحدبات المتكرر, وهذا يوفر طريقة عملية لمراجعة ما إذا كانت دورات التسخين الفردية قد بقيت ضمن ظروف العملية المحددة.
يوفر نظام المراقبة دقة العرض التالية لمعلمات العملية المدرجة:
| المعامل | دقة العرض |
|---|---|
| حاضِر | 1 أ |
| الجهد | 1 V |
| التردد | 1 هرتز |
| طاقة | 1 KWS |
| تبريد تدفق السائل | 0.1 L/min |
| تدفق مياه التبريد | 0.1 L/min |
| درجة الحرارة | 0.1درجة مئوية |
تصف هذه القيم دقة عرض نظام المراقبة ولا ينبغي تفسيرها على أنها دقة المعالجة أو دقة تصلب الآلة بأكملها.
Ⅶ. تكوين النظام الرئيسي
يمكن بناء نظام التقسية التعريفي لعمود الكامات حول أربعة أقسام رئيسية. تعمل هذه المكونات معًا حول عملية تصلب عمود الحدبات بدلاً من اختيارها كوحدات مستقلة غير مرتبطة.
آلة تصليب CNC العمودية KCJC-500H
يوفر لقط الشغل, الدوران والتحكم في حركة الماكينة أثناء عملية التصلب.
مصدر الطاقة التعريفي من سلسلة XZG DSP
يوفر طاقة تسخين حثية يتم التحكم فيها رقميًا, مع تكوينات الإخراج المتاحة من 80 كيلوواط ل 160 كيلوواط في النماذج المدرجة.
لفائف التعريفي المخصصة
تم تطويره وفقًا لهندسة عمود الكامات والمنطقة الصلبة المطلوبة.
تصلب نظام تحليل ومراقبة الجودة
يراقب المعلمات الكهربائية والتبريد, يقوم بتسجيل بيانات المعالجة ويوفر وظائف التنبيه والتتبع حيث يكون هذا التكوين مطلوبًا.
Ⅷ. تطبيق نموذجي
تُستخدم أعمدة الكامات على نطاق واسع كمكونات رئيسية في محركات السيارات وهي تطبيق نموذجي لتصلب السطح التعريفي. يتم استخدام هذه العملية حيث تتطلب أسطح العمل المحددة تحسينًا:
• مقاومة التآكل
• صلابة السطح
• مقاومة التحميل الدوري
وفي الوقت نفسه, يحتفظ قلب المكون بالصلابة المطلوبة للخدمة الميكانيكية. يمكن أيضًا تطبيق نفس منصة معدات التقسية بالحث على المكونات الأخرى المناسبة من نوع العمود, اعتمادا على هندستها ومتطلبات المعالجة الحرارية.
Ⅸ. الأسئلة المتداولة
هل يمكن للآلة تقوية فصوص الكامة والمجلات?
أسطح فص الكامة المختارة, يمكن تقوية المجلات والمناطق المحددة الأخرى وفقًا لمتطلبات الجزء والعملية. يجب أن تتوافق إعدادات المحث والعملية مع المنطقة التي تتم معالجتها.
لماذا يحتاج عمود الكامات إلى ملف تحريضي مخصص؟?
لا تحتوي فصوص الكامة على نفس الشكل الأسطواني مثل العمود الدائري التقليدي. لذلك يجب أن تتوافق هندسة الملف مع قطعة العمل ومنطقة التسخين المقصودة.
ما هي قوة الحث المتاحة?
تتضمن تكوينات XZG المدرجة 80 كيلوواط, 100 كيلوواط, 120 كيلوواط و 160 نماذج كيلوواط, مع نطاق تردد التشغيل من 1 إلى 50 كيلو هرتز. هذه هي تكوينات المعدات المتوفرة بدلاً من المتطلبات الثابتة لكل عمود كامات.
ما هي أوضاع التحكم المتاحة لإمدادات الطاقة التعريفي?
تيار مستمر, تتوفر أوضاع التحكم في الطاقة الثابتة ودرجة الحرارة الثابتة وفقًا لتكوين النظام المحدد.
هل يمكن للآلة استخدام التبريد بالرش?
نعم. يدعم KCJC-500H التبريد بالرش وكذلك التبريد بالغمر المستمر.
هل يمكن مراقبة عملية التصلب?
نعم. مع نظام الرصد المقابل, الجهد, التيار, الطاقة, التردد, يمكن عرض وتسجيل المعلمات المتعلقة بالطاقة والتبريد.
هل يمكن مراجعة بيانات العملية السابقة?
يدعم نظام المراقبة تخزين البيانات التاريخية, إدارة معلمات قطعة العمل وتتبع العملية.
هل يمكن للنظام اكتشاف دورة تسخين غير طبيعية?
يدعم تكوين المراقبة حدود العملية العلوية والسفلية, مقارنة المنحنى وإنذارات انخفاض درجة الحرارة/ارتفاع درجة الحرارة. ويمكنه أيضًا تحديد نتائج المعالجة غير المطابقة وإيقافها مؤقتًا باستخدام إنذار.
Ⅹ. نظام تصلب عمود الحدبات التعريفي
إن نظام تقوية عمود الكامات هو أكثر من مجرد آلة رأسية مزودة بملف تحريضي متصل بها. الآلة تتحكم في قطعة العمل. يتحكم مصدر الطاقة التعريفي في طاقة التسخين. يحدد المحث المخصص كيفية اقتران هذه الطاقة بالسطح المحدد, بينما يكمل نظام التبريد دورة التصلب. حيث تكون مراقبة العملية مطلوبة, ويمكن أيضًا تسجيل المعلمات الكهربائية والتبريد ومقارنتها أثناء الإنتاج.
لفصوص كام, المجلات وأسطح عمود الحدبات الأخرى المحددة, يجب النظر في هذه الأجزاء من النظام معًا. يمكن أيضًا تكوين نفس منصة CNC العمودية لمكونات أخرى من نوع العمود, مثل آلة تصلب الحث الأوتوماتيكية.
آلة تصلب كامشافت بالتردد
آلة CNC العمودية + DSP IGBT مزود الطاقة + محث مخصص + مراقبة العملية