Macchina per Tempra a Induzione degli Alberi a Camme
Tempra ad induzione CNC verticale per lobi di camme, Perni di banco e superfici selezionate dell'albero a camme
Gli alberi a camme funzionano a contatto ripetuto, attrito e carico ciclico. Le loro superfici di lavoro necessitano di un'elevata resistenza all'usura, mentre il nucleo del pezzo deve mantenere la tenacità richiesta durante il funzionamento.
La tempra a induzione consente di riscaldare e indurire aree selezionate di un albero a camme senza trattare l'intera parte allo stesso modo. Superfici dei lobi delle camme, i diari e altre aree di lavoro specificate possono essere elaborati in base alla progettazione della parte e ai requisiti di indurimento.
Il nostro sistema di tempra a induzione per alberi a camme combina una macchina di tempra CNC verticale, Alimentatore a induzione IGBT controllato da DSP, induttore personalizzato e sistema di monitoraggio del processo opzionale.
Ⅰ. Perché gli alberi a camme necessitano di un indurimento selettivo
Un albero a camme è diverso da un albero convenzionale albero cilindrico. La sua geometria include più lobi e diari delle camme, e le superfici di lavoro sono soggette a ripetuti contatti e carichi meccanici. Il processo di indurimento deve quindi concentrare il calore nelle aree richieste lasciando in gran parte inalterate le altre sezioni.
La tempra ad induzione si adatta bene a questo tipo di trattamento superficiale selettivo. Per applicazioni con alberi a camme, il processo può essere utilizzato per produrre un disco, superficie resistente all'usura pur mantenendo un nucleo più resistente. Può anche migliorare la resistenza al carico ciclico nelle aree temprate.
A seconda del pezzo, selezionato superfici di lavoro dei lobi delle camme, riviste o altre aree specificate può essere elaborato. Questo approccio selettivo consente di concentrare il calore dove è richiesta resistenza all'usura invece di riscaldare l'intero componente in modo uniforme. I lobi delle camme non hanno lo stesso profilo cilindrico di un albero tondo convenzionale, quindi la bobina deve essere adattata alla geometria e all'area di riscaldamento prevista.
Il modello di indurimento è controllato attraverso diversi fattori correlati, inclusi:
• Geometria dell'induttore
• Frequenza operativa
• Potenza in uscita
• Tempo di riscaldamento
• Posizione della zona di riscaldamento
Questi parametri devono lavorare insieme. La modifica della geometria del pezzo o della posizione di tempra potrebbe richiedere una diversa impostazione della bobina o del processo.
Due alberi a camme possono sembrare simili ma richiedono condizioni di tempra a induzione diverse. Differenze di geometria del lobo della camma, posizione del diario, il materiale e l'area indurita richiesta possono modificare il modo in cui la parte si accoppia con il campo di induzione. Ciò influisce sul design dell'induttore e sulla frequenza richiesta, potenza in uscita e tempo di riscaldamento. Per questa ragione, l'albero a camme stesso rimane il punto di partenza per lo sviluppo del processo di riscaldamento.
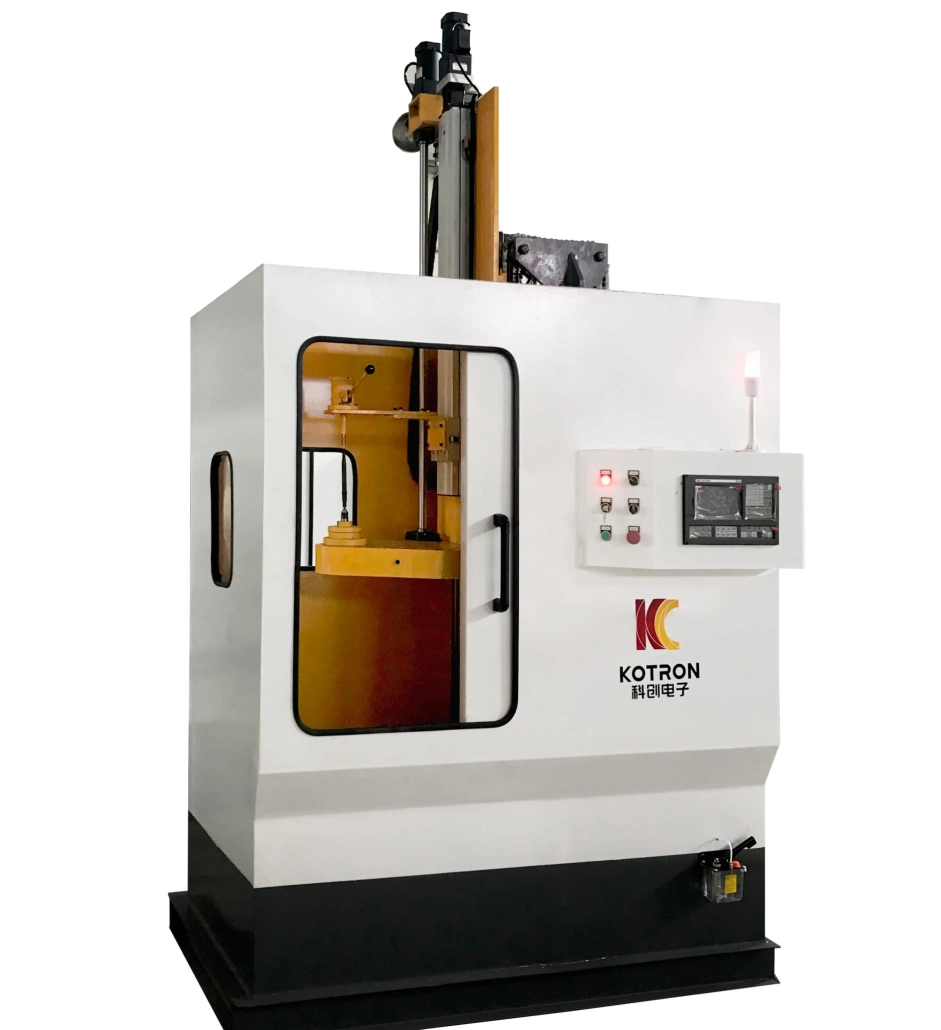
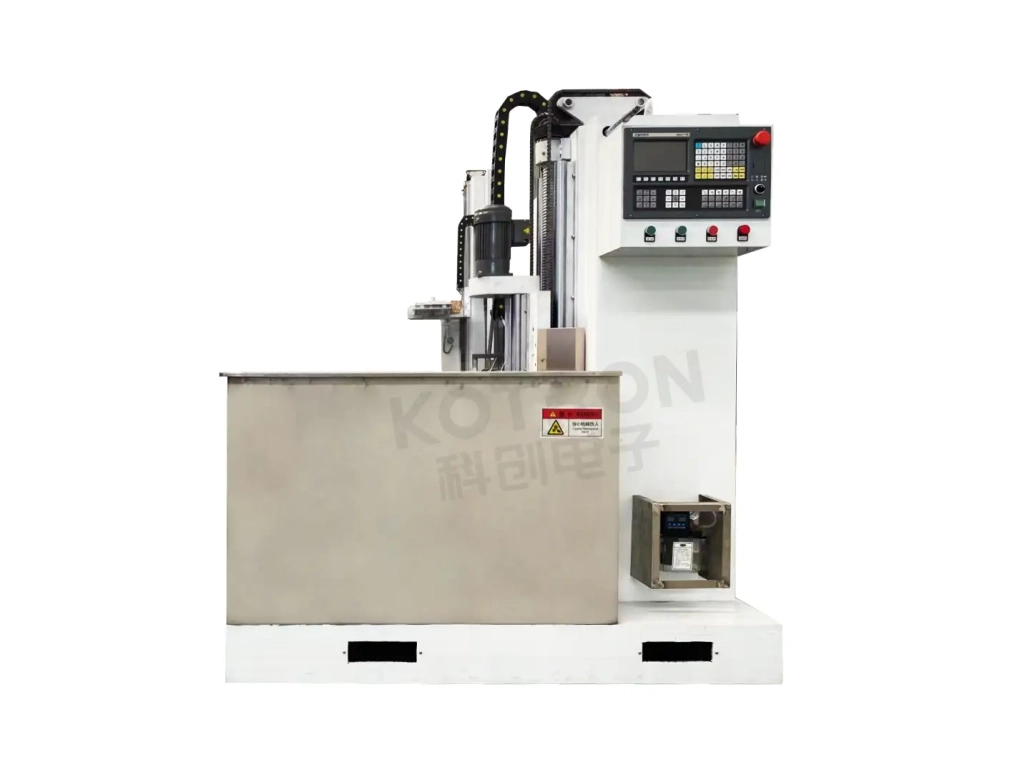
Ⅱ. Macchina CNC verticale KCJC-500H
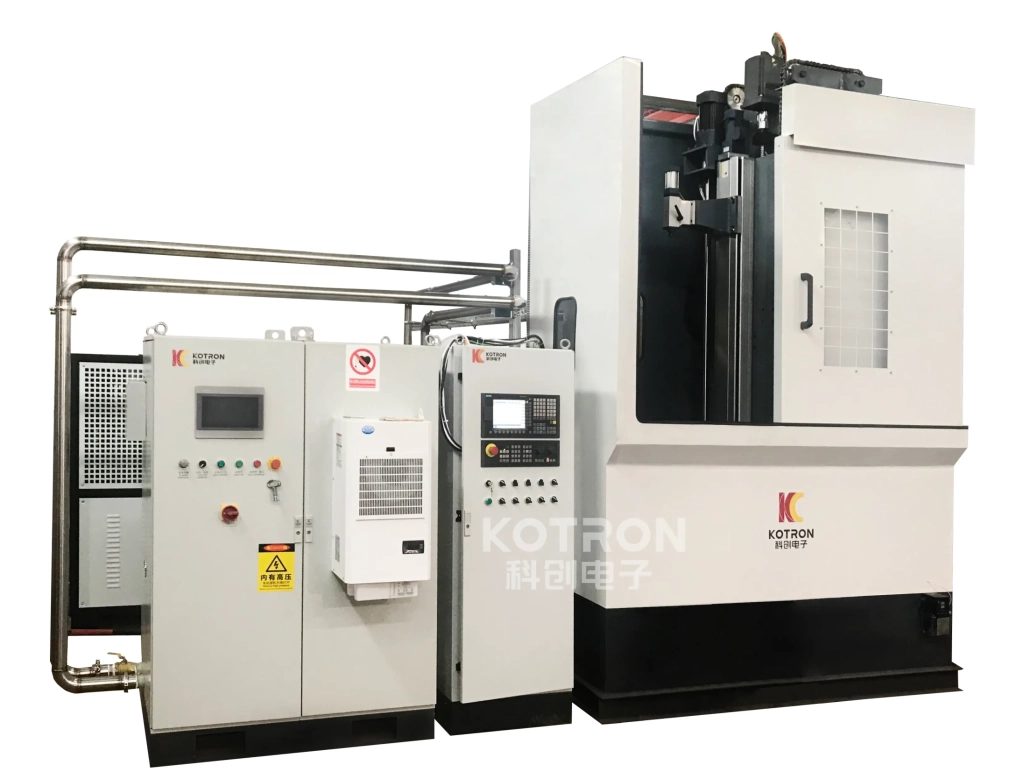
La configurazione della macchina consigliata si basa su Macchina per tempra CNC verticale KCJC-500H. È una verticale, monoasse, macchina a stazione singola adatta alla tempra ad induzione di componenti di tipo albero, comprese le applicazioni dell'albero a camme. La disposizione verticale garantisce il bloccaggio e la rotazione controllati del pezzo durante il ciclo di tempra.
Il KCJC-500H è dotato di a Sistema CNC GSK96. La rotazione del pezzo è azionata da un motore asincrono tramite un riduttore, con velocità del mandrino regolata mediante conversione di frequenza. Per pezzi di diversa lunghezza, la posizione della contropunta può essere regolata in base alle esigenze di bloccaggio.
La macchina può eseguire diverse operazioni di tempra, inclusi:
• Tempra per immersione continua
• Tempra a spruzzo
Il basamento della macchina saldato è ricotto per distensione per migliorare la stabilità dimensionale a lungo termine.
La rotazione è una parte importante del processo di indurimento. Durante il funzionamento, la macchina trattiene e ruota l'albero a camme mentre il processo di riscaldamento e tempra viene eseguito secondo la sequenza programmata. Il movimento richiesto dipende dalla superficie da trattare. Un perno cilindrico e un lobo della camma non presentano la stessa geometria alla bobina di induzione, quindi la relazione tra il movimento del pezzo, posizione dell'induttore, è necessario stabilire la potenza e il tempo di riscaldamento dell'albero a camme stesso.
Il sistema CNC fornisce il controllo lato macchina necessario per movimenti e operazioni ripetibili. Ciò è particolarmente utile quando lo stesso albero a camme viene lavorato ripetutamente nella produzione in serie.
Ⅲ. Induttore personalizzato per la geometria dell'albero a camme
La bobina di induzione determina dove si concentra l'energia elettromagnetica sul pezzo. Per l'indurimento dell'albero a camme, l'induttore dovrebbe essere sviluppato attorno alla forma dell'albero a camme e all'area indurita richiesta.
È possibile utilizzare una bobina con profilo personalizzato per adattarsi più fedelmente al lobo della camma o ad un'altra superficie selezionata rispetto a una bobina rotonda per uso generico. Lo scopo non è semplicemente quello di immettere più calore nella parte. Geometria della bobina, Frequenza, la potenza e il tempo di riscaldamento influiscono tutti su dove e come viene riscaldata la superficie.
Differenti modelli di alberi a camme possono quindi richiedere induttori diversi anche quando vengono lavorati sullo stesso tipo di macchina.
Ⅳ. Alimentatore a induzione DSP IGBT
L'impianto di riscaldamento può essere abbinato al Alimentatore a induzione a frequenza ultrasonica serie XZG. Questi alimentatori utilizzano Controllo DSP completamente digitale con conversione di potenza a transistor IGBT e circuito risonante parallelo.
Le modalità di controllo disponibili includono:
• Corrente costante
• Potenza costante
• Temperatura costante
La modalità appropriata dipende dalla configurazione dell'apparecchiatura selezionata e dal processo di riscaldamento. Regolazione digitale consente all'alimentatore a induzione di mantenere una potenza elettrica controllata durante il ciclo di indurimento anziché fare affidamento solo su un tempo di riscaldamento fisso. Per la produzione di alberi a camme, ciò diventa particolarmente utile quando diverse aree di lavoro o diversi part program richiedono impostazioni di processo separate.
I seguenti alimentatori XZG sono disponibili come configurazioni per questo tipo di sistema di tempra a induzione.
| Modello | Mobiletto | Dimensioni | Tensione in ingresso | Corrente in ingresso | Frequenza | Potenza in uscita | Precisione del controllo | Gamma di Potenza |
|---|---|---|---|---|---|---|---|---|
| XZG-80SCZ | Porta singola | 800 × 600 × 1750 mm | 380 V±10%, 50/60 Hz | ≤170A | 1–50 kHz | ≤80kW | 1‰ | 5%–100% |
| XZG-100SCZ | Porta singola | 800 × 600 × 1750 mm | 380 V±10%, 50/60 Hz | ≤220 A | 1–50 kHz | ≤100kW | 1‰ | 5%–100% |
| XZG-120SCZ | Porta singola | 800 × 600 × 1750 mm | 380 V±10%, 50/60 Hz | ≤250 A | 1–50 kHz | ≤120kW | 1‰ | 5%–100% |
| XZG-160SCZ | Doppia porta | 1200 × 800 × 1750 mm | 380 V±10%, 50/60 Hz | ≤350 A | 1–50 kHz | ≤160kW | 1‰ | 5%–100% |
Il fattore di potenza specificato è ≥0,96.
Questi modelli sono configurazioni disponibili per alberi a camme e altre applicazioni di tempra di tipo albero. La tabella non deve essere letta nel senso che ogni albero a camme richiede la stessa potenza o frequenza. L'effettiva configurazione del riscaldamento dipende dal pezzo e dal processo di tempra.
Ⅴ. Controllo del riscaldamento & tempra
La potenza di induzione è solo una parte del processo. Per un albero a camme, l'area indurita risultante è influenzata dalla combinazione di:
Geometria dell'induttore + Frequenza + Potenza + Tempo di Riscaldamento + Posizione del pezzo + tempra
Questa relazione diventa ancora più importante quando su un componente devono essere lavorati più lobi o perni di camma. Non si può presumere che un processo sviluppato per una geometria dell'albero a camme produca automaticamente lo stesso risultato su un'altra parte. L'impianto di riscaldamento e la macchina devono quindi funzionare come un processo piuttosto che come due apparecchiature indipendenti.
Il riscaldamento deve essere seguito da un raffreddamento controllato per completare il processo di indurimento. Il KCJC-500H supporta entrambi tempra a spruzzo e tempra per immersione continua. La soluzione di tempra adeguata dipende dal pezzo e dal processo.
Secondo il requisito del materiale e dell'indurimento, È possibile utilizzare il fluido di spegnimento PAG o un mezzo di spegnimento adeguato a base di acqua. Le condizioni di tempra influenzano il risultato finale dell'indurimento proprio come le condizioni di riscaldamento, ecco perché il fase di raffreddamento dovrebbero essere considerati insieme al processo di inserimento.
Ⅵ. Monitoraggio del processo & Tracciabilità
Per produzioni ripetute, controllare solo se la macchina ha completato il ciclo fornisce informazioni limitate su ciò che è accaduto durante il riscaldamento. Un facoltativo sistema di analisi e monitoraggio della qualità dell'indurimento può registrare e visualizzare i dati di processo durante tutto il ciclo di tempra ad induzione.
I parametri monitorati possono includere:
Ciò fornisce all'operatore maggiori informazioni sul processo effettivo piuttosto che solo sullo stato finale della macchina.
Il sistema di monitoraggio può confrontare la curva di processo effettiva con una curva di riferimento stabilita. È inoltre possibile definire i limiti di processo superiori e inferiori. Se il processo monitorato si sposta al di fuori dei limiti specificati, il sistema può generare allarmi di surriscaldamento o surriscaldamento.
Le funzioni disponibili includono:
• Confronto tra curve standard e effettive
• Monitoraggio del limite di potenza superiore e inferiore
• Allarme surriscaldamento
• Allarme surriscaldamento
• Archiviazione storica dei dati di processo
• Gestione dei parametri del pezzo
• Tracciabilità dei dati di produzione
• Identificazione automatica dei risultati di elaborazione qualificati e non qualificati
• Pausa e allarme automatici per un risultato non conforme identificato
La banca dati dei pezzi può memorizzare parametri di lavorazione per un gran numero di pezzi, consentendo di richiamare, quando richiesto, dati di produzione precedentemente stabiliti. Per la produzione ricorrente di alberi a camme, ciò fornisce un modo pratico per verificare se i singoli cicli di riscaldamento sono rimasti entro le condizioni di processo definite.
Il sistema di monitoraggio fornisce la seguente precisione di visualizzazione per i parametri di processo elencati:
| Parametro | Precisione di visualizzazione |
|---|---|
| Attuale | 1 Un |
| tensione | 1 V |
| Frequenza | 1 Hz |
| Energia | 1 KWS |
| Flusso del liquido di raffreddamento | 0.1 L/min |
| Flusso dell'acqua di raffreddamento | 0.1 L/min |
| Temperatura | 0.1°C |
Questi valori descrivono la precisione di visualizzazione del sistema di monitoraggio e non devono essere interpretati come precisione di lavorazione o precisione di tempra della macchina completa.
Ⅶ. Configurazione del sistema principale
Un sistema di tempra a induzione dell'albero a camme può essere costruito attorno a quattro sezioni principali. Questi componenti lavorano insieme attorno al processo di tempra dell'albero a camme invece di essere selezionati come unità indipendenti e indipendenti.
Macchina per tempra CNC verticale KCJC-500H
Fornisce il bloccaggio del pezzo, rotazione e movimento controllato della macchina durante il processo di tempra.
Alimentatore a induzione DSP serie XZG
Fornisce potenza di riscaldamento a induzione controllata digitalmente, con le configurazioni di output disponibili da 80 kW a 160 kW nei modelli elencati.
Bobina di induzione personalizzata
Sviluppato in base alla geometria dell'albero a camme e all'area temprata richiesta.
Sistema di analisi e monitoraggio della qualità di Hardening
Monitora i parametri elettrici e di raffreddamento, registra i dati di processo e fornisce funzioni di allarme e tracciabilità laddove questa configurazione è richiesta.
Ⅷ. Applicazione tipica
Gli alberi a camme sono ampiamente utilizzati come componenti chiave nel settore motori automobilistici e sono una tipica applicazione per la tempra superficiale ad induzione. Il processo viene utilizzato laddove è necessario migliorare le superfici di lavoro selezionate:
• Resistenza all'usura
• Durezza superficiale
• Resistenza al carico ciclico
Allo stesso tempo, il nucleo del componente conserva la tenacità richiesta per il servizio meccanico. La stessa piattaforma di apparecchiature per la tempra a induzione può essere applicata anche ad altri componenti idonei del tipo ad albero, a seconda della loro geometria e dei requisiti di trattamento termico.
Ⅸ. Domande frequenti
La macchina può indurire sia i lobi che i perni delle camme?
Superfici selezionate dei lobi delle camme, i perni e altre aree specificate possono essere temprati a induzione in base ai requisiti della parte e del processo. Le impostazioni dell'induttore e del processo devono corrispondere all'area da trattare.
Perché un albero a camme necessita di una bobina di induzione personalizzata?
I lobi delle camme non hanno lo stesso profilo cilindrico di un albero tondo convenzionale. La geometria della bobina deve quindi essere adattata al pezzo e all'area di riscaldamento prevista.
Quale potenza di induzione è disponibile?
Le configurazioni XZG elencate includono 80 kW, 100 kW, 120 kW e 160 modelli da kW, con una gamma di frequenza operativa compresa tra 1 e 50 kHz. Queste sono configurazioni di equipaggiamento disponibili piuttosto che requisiti fissi per ogni albero a camme.
Quali modalità di controllo sono disponibili per l'alimentazione a induzione?
Corrente costante, le modalità di controllo a potenza costante e temperatura costante sono disponibili in base alla configurazione del sistema selezionata.
La macchina può utilizzare la tempra a spruzzo?
Sì. Il KCJC-500H supporta sia la tempra a spruzzo che la tempra per immersione continua.
È possibile monitorare il processo di indurimento?
Sì. Con il relativo sistema di monitoraggio, tensione, corrente, energia, Frequenza, i parametri relativi all'energia e al raffreddamento possono essere visualizzati e registrati.
È possibile rivedere i dati del processo precedente?
Il sistema di monitoraggio supporta l'archiviazione dei dati storici, gestione dei parametri del pezzo e tracciabilità del processo.
Il sistema è in grado di rilevare un ciclo di riscaldamento anomalo?
La configurazione di monitoraggio supporta i limiti di processo superiore e inferiore, confronto curve e allarmi di surriscaldamento/sottoriscaldamento. Può anche identificare risultati di elaborazione non conformi e metterli in pausa con un allarme.
Ⅹ. Sistema di tempra ad induzione dell'albero a camme
Un sistema di tempra dell'albero a camme è più di una macchina verticale a cui è collegata una bobina di induzione. La macchina controlla il pezzo. L'alimentatore a induzione controlla l'energia di riscaldamento. L'induttore personalizzato determina il modo in cui l'energia viene accoppiata alla superficie selezionata, mentre il sistema di tempra completa il ciclo di indurimento. Dove è richiesto il monitoraggio del processo, i parametri elettrici e di raffreddamento possono anche essere registrati e confrontati durante la produzione.
Per lobi di camma, perni e altre superfici selezionate dell'albero a camme, queste parti del sistema devono essere considerate insieme. La stessa piattaforma CNC verticale può essere configurata anche per altri componenti di tipo albero, come il macchina automatica per la tempra ad induzione di ingranaggi.
Macchina per Tempra a Induzione degli Alberi a Camme
Macchina CNC verticale + Alimentatore IGBT DSP + Induttore personalizzato + Monitoraggio del processo