Mittelfrequenz-Induktionsrohrbiegungssystem
I. Basierend auf Ihren Rohrspezifikationen
Eine Induktions-Rohrbiegemaschine kann nicht allein nach dem Rohrdurchmesser ausgewählt werden.
Die erforderliche Leistung, Betriebsfrequenz, Schubkraft, Heizzone und Kühlleistung werden von mehreren Faktoren beeinflusst, einschließlich des Rohrmaterials, Wandstärke, Biegeradius, Zieltemperatur und Produktionsgeschwindigkeit.
Bevor Sie einen Vorschlag vorbereiten, wir bewerten:
Anschließend werden die endgültige mechanische Struktur und die Heizkonfiguration für das tatsächliche Werkstück entwickelt.
So funktioniert das Induktionsrohrbiegen
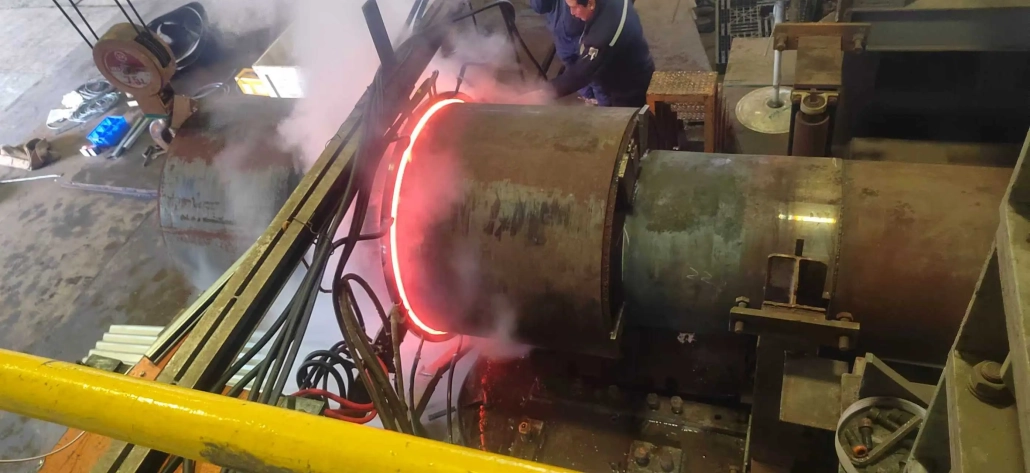
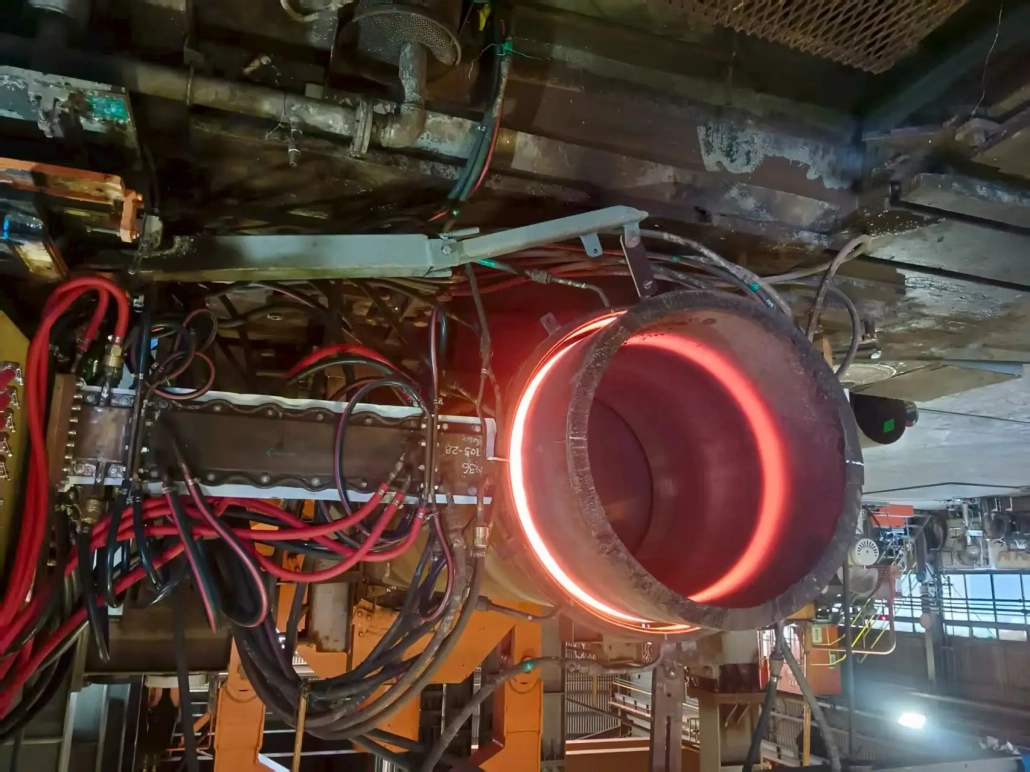
Das Rohr wird auf der Maschine positioniert und eingespannt. Eine Induktionsspule erhitzt einen schmalen Abschnitt des Rohres auf die für die Umformung erforderliche Temperatur.
Während sich das Rohr durch die Heizzone bewegt, Das Schubsystem übt eine kontrollierte Kraft aus und der Biegearm führt den erhitzten Abschnitt um den angegebenen Radius. Der geformte Abschnitt wird unmittelbar nach dem Verlassen der Induktionsspule abgekühlt.
Der Prozess läuft kontinuierlich:
Heizleistung, Rohrgeschwindigkeit und Temperatur müssen im gesamten Bogen koordiniert bleiben. Diese Einstellungen werden entsprechend der Rohrspezifikation und der geforderten Fertigteilqualität angepasst.
III. Hauptsystemkomponenten
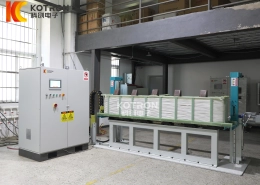
Die Ausrüstung kann als komplettes Produktionssystem und nicht als eigenständige Induktionsstromversorgung geliefert werden.
Biegeeinheit
Der mechanische Abschnitt hält, schiebt und führt das Rohr beim Formen. Seine Struktur und Schubkapazität werden entsprechend der Rohrgröße ausgewählt, Wandstärke und Biegeradius.
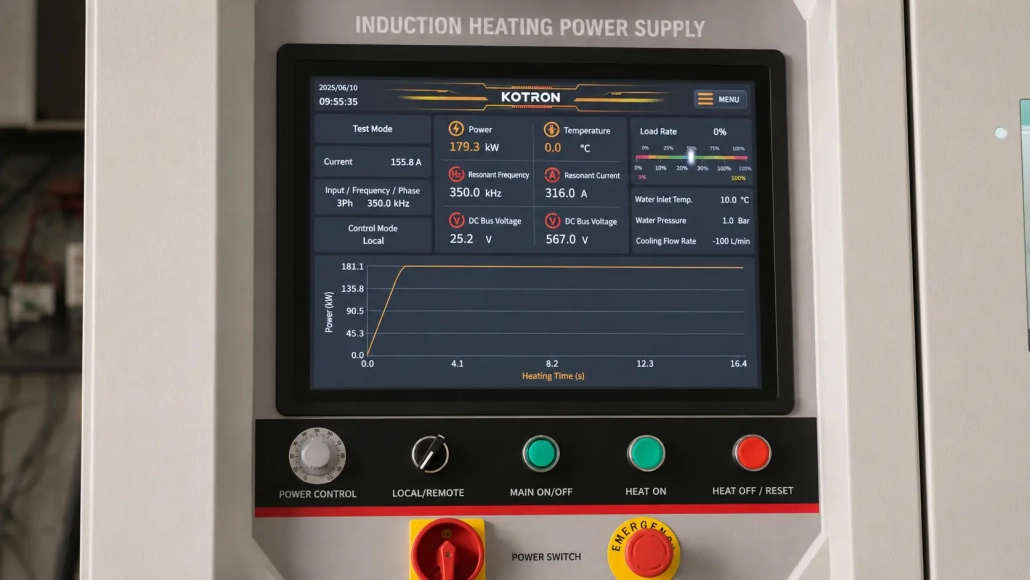
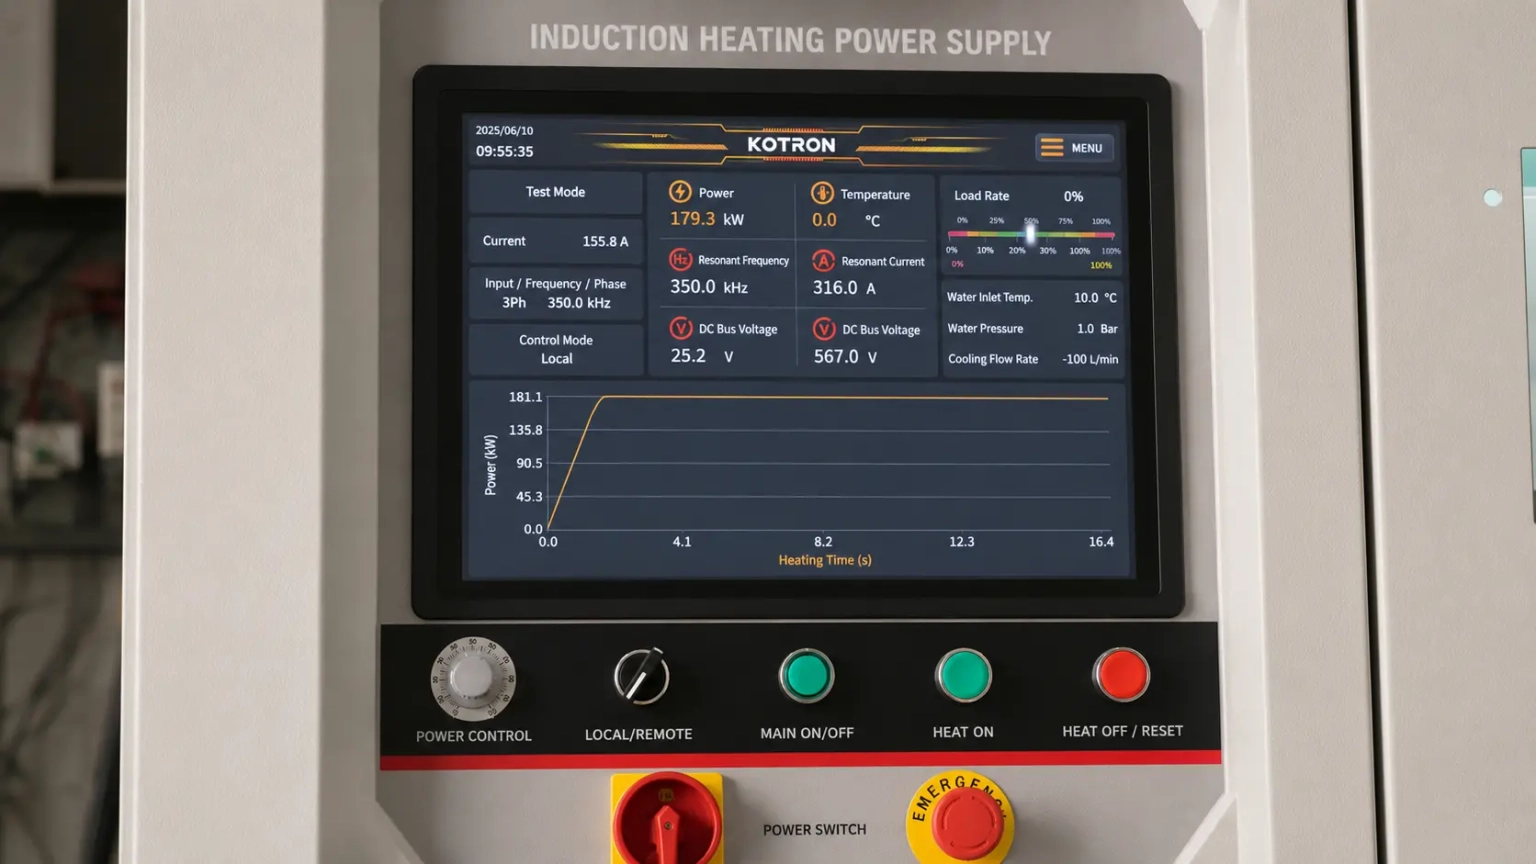
Induktionsheiznetzteil
Das Mittelfrequenznetzteil liefert Energie an die Induktionsspule. Leistung und Frequenz werden passend zu den Rohrdimensionen ausgewählt, Material und erforderliche Heizrate.
Induktionsspule
Die Spule erzeugt die lokalisierte Heizzone um das Rohr herum. Seine Abmessungen und sein Aufbau sind auf das Werkstück und die erforderliche Wärmeverteilung abgestimmt.
Temperaturmessung
Ein Infrarot-Pyrometer misst im Betrieb die Rohrtemperatur. Das Temperatursignal kann zur Prozessüberwachung und automatischen Leistungsanpassung genutzt werden.
Kühlsystem
Das Kühlsystem regelt die Rohrtemperatur nach dem Biegen und sorgt außerdem für die Kühlung des Induktionsnetzteils und der Spule. Die erforderliche Anordnung hängt vom Produktionsprozess ab.
SPS und Bedienerschnittstelle
Die SPS koordiniert die Rohrbewegung, Erwärmen, Temperaturregelung, Kühlung und Sicherheitsverriegelungen. Bediener können Produktionsparameter über das HMI einstellen und abrufen.
IV. Prozesssteuerung, die Bediener nutzen können
Das Steuerungssystem präsentiert die wichtigsten Produktionseinstellungen auf einer Schnittstelle, anstatt dass separate Anpassungen unabhängiger Geräte erforderlich sind.
Bediener können Parameter wie verwalten:
Genehmigte Einstellungen können für wiederkehrende Produkte gespeichert werden. Wenn die gleiche Rohrspezifikation erneut hergestellt wird, Das gespeicherte Rezept bietet einen praktischen Ausgangspunkt und reduziert unnötige Anpassungen.
V. DSP Digitale Prozessüberwachung
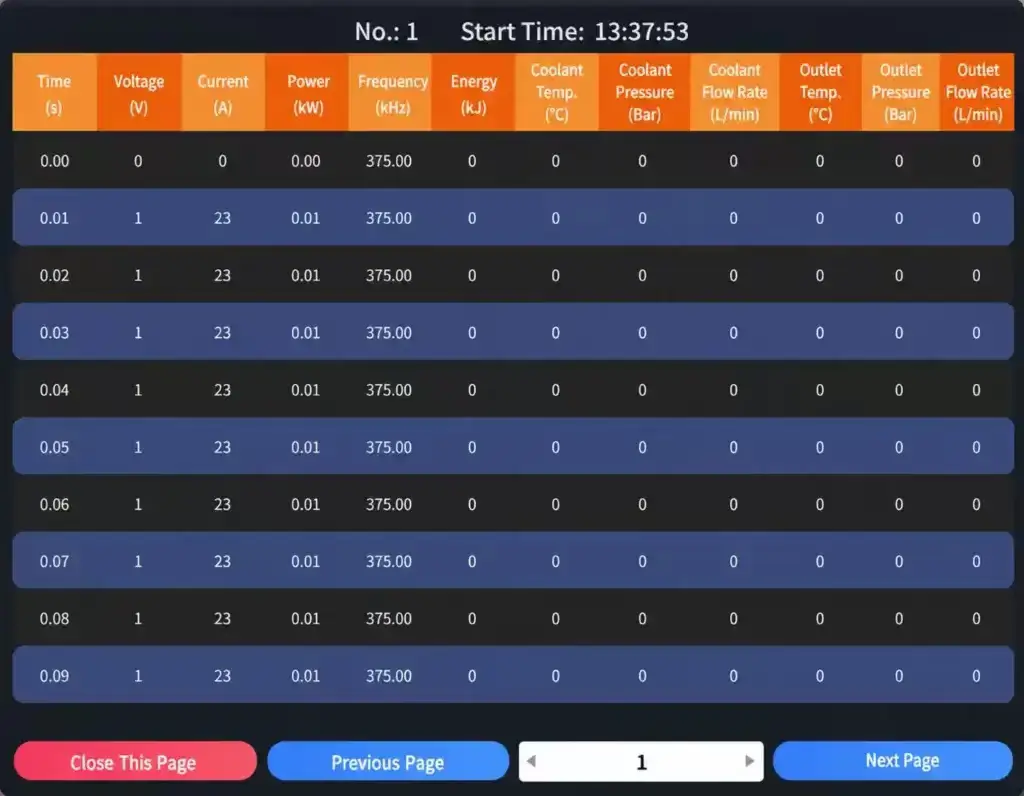
Das DSP-Überwachungssystem zeichnet auf, was während des Erwärmungs- und Biegezyklus passiert.
Mit den entsprechenden Sensoren installiert, der Bediener einsehen kann:
Wichtigen Parametern können Ober- und Untergrenzen zugeordnet werden. Wenn sich ein Wert außerhalb des zulässigen Bereichs bewegt, Das System generiert einen Alarm, sodass der Bediener den Prozess überprüfen kann.
Das System kann auch Werkstücknummern speichern, Betreiberinformationen, Produktionstermine, Chargenprotokolle und Prozessparameter. Historische Aufzeichnungen können später zur Produktionsüberprüfung oder zur Rückverfolgbarkeit der Qualität durchsucht werden.
Für die Temperaturüberwachung ist ein kompatibles Infrarot-Pyrometer oder ein anderer Temperatursensor erforderlich.
VI. Praktische Vorteile
Ein koordiniertes System
Die Biegemaschine, Induktionsstromversorgung, Temperaturregelung und Kühlsystem sind so konzipiert, dass sie zusammenarbeiten. Dies vermeidet Koordinationsprobleme, die auftreten können, wenn Hauptkomponenten separat ausgewählt werden.
Lokalisierte Erwärmung
Es wird nur der zu formende Abschnitt erhitzt. Der Rest des Rohres bleibt außerhalb der Hauptheizzone.
Anpassbare Prozesseinstellungen
Heizleistung, Temperatur, Schubgeschwindigkeit und Biegewinkel können an unterschiedliche Rohrspezifikationen angepasst werden.
Wiederholbare Produktionsrezepte
Prozessparameter können gespeichert und für wiederkehrende Produkte wiederverwendet werden, Reduzierung der Abhängigkeit von manuellen Einrichtungsaufzeichnungen.
Rückverfolgbarkeit von Produktionsdaten
Heizkurven, Alarme, Werkstückaufzeichnungen und Chargeninformationen können zur späteren Überprüfung aufbewahrt werden.
Projektbasierte Konfiguration
Die Maschine wird für das tatsächliche Rohr- und Produktionsziel konfiguriert, anstatt sich auf einen allgemeinen Parametersatz zu verlassen.
VII. Typische Anwendungen
Das System ist für Stahlrohrbiegeanwendungen in Branchen wie z:
Kohlenstoffstahl, Anwendungen aus Edelstahl und legiertem Stahl können je nach Materialqualität bewertet werden, Rohrabmessungen und erforderlicher Biegevorgang.
VIII. Gerätekonfiguration
Der Lieferumfang kann je nach Projekt zusammengestellt werden und umfasst ggf:
Mechanisch
Erhitzen & Spüren
Kühlung
Steuerung & Daten
Der genaue Umfang wird im technischen Vorschlag bestätigt.
IX.Häufig gestellte Fragen
Klicken Sie auf jede Frage, um die Antwort zu erweitern
Sie liefern das komplette Rohrbiegesystem?
Wie wählen Sie die Nennleistung aus??
Kann eine Maschine verschiedene Rohrgrößen verarbeiten??
Kann das System Produktionsaufzeichnungen speichern??
Ist eine Temperaturregelung im Lieferumfang enthalten??
Senden Sie uns Ihre Rohrspezifikation
Stellen Sie das Rohrmaterial bereit, Abmessungen, Biegewinkel, Radius und Produktionsrate. Basierend auf Ihren Werkstück- und Produktionsbedingungen erstellen unsere Ingenieure eine Anlagenkonfiguration.