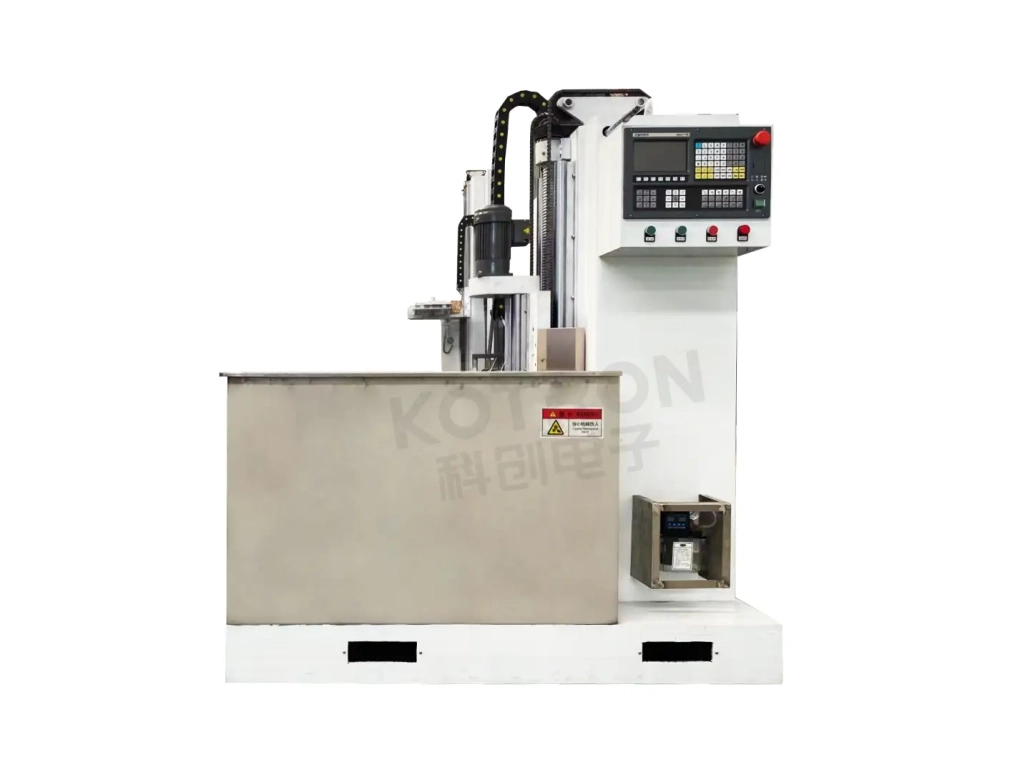
Maszyna do hartowania wałków rozrządu indukcyjnie
Pionowe hartowanie indukcyjne CNC dla krzywek, Czopy i wybrane powierzchnie wałków rozrządu
Wałki rozrządu pracują pod wielokrotnym kontaktem, tarcie i obciążenie cykliczne. Ich powierzchnie robocze wymagają dużej odporności na zużycie, podczas gdy rdzeń części musi zachować wytrzymałość wymaganą podczas pracy.
Hartowanie indukcyjne umożliwia podgrzanie i hartowanie wybranych obszarów wałka rozrządu bez konieczności jednoczesnej obróbki całej części. Powierzchnie krzywki, czopy i inne określone obszary robocze mogą być przetwarzane zgodnie z projektem części i wymaganiami dotyczącymi hartowania.
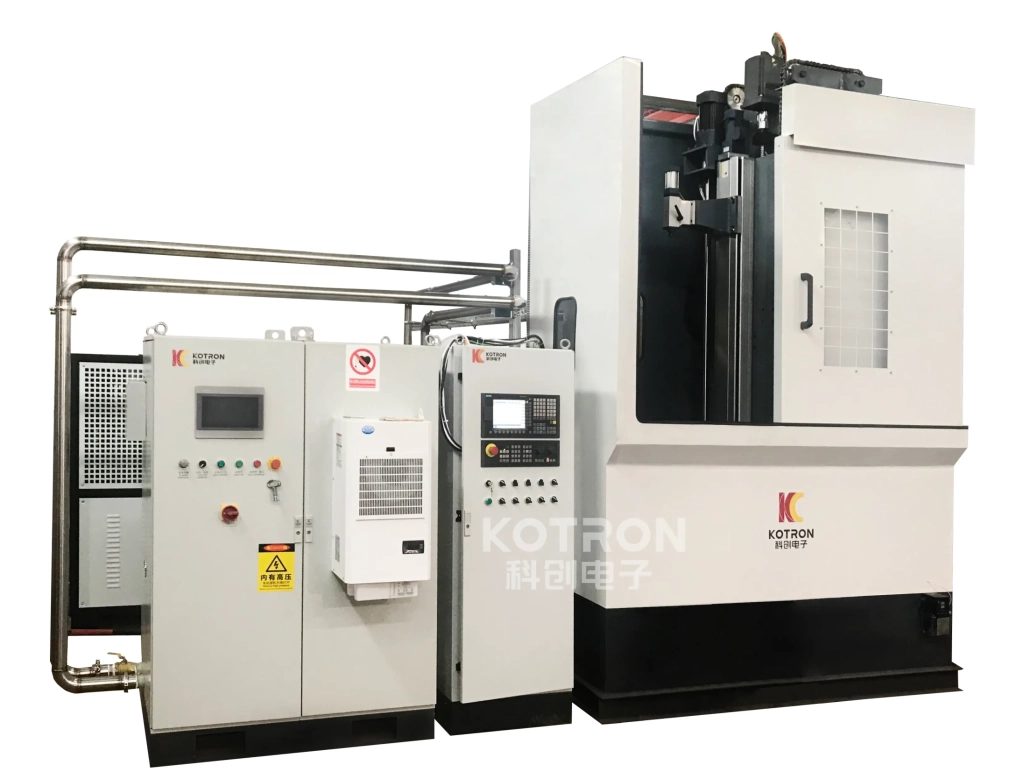
Nasz system hartowania indukcyjnego wałka rozrządu łączy w sobie pionową maszynę do hartowania CNC, Zasilacz indukcyjny IGBT sterowany DSP, dostosowany induktor i opcjonalny system monitorowania procesu.
Ⅰ. Dlaczego wałki rozrządu wymagają selektywnego hartowania
Wałek rozrządu różni się od konwencjonalnego wał cylindryczny. Jego geometria obejmuje wiele krzywek i czopów, a powierzchnie robocze poddawane są wielokrotnemu kontaktowi i obciążeniom mechanicznym. Dlatego proces hartowania musi skoncentrować ciepło w wymaganych obszarach, pozostawiając inne sekcje w dużej mierze nienaruszone.
Hartowanie indukcyjne dobrze nadaje się do tego typu selektywnej obróbki powierzchni. Do zastosowań z wałkiem rozrządu, proces ten można wykorzystać do wytworzenia twardego, odporna na zużycie powierzchnia, zachowując jednocześnie twardszy rdzeń. Może również poprawić odporność na obciążenia cykliczne w obszarach utwardzonych.
W zależności od części, wybrany powierzchnie robocze krzywki, czasopismach lub innych określonych obszarach można poddać obróbce. To selektywne podejście umożliwia koncentrację ciepła tam, gdzie wymagana jest odporność na zużycie, zamiast równomiernego ogrzewania całego elementu. Krzywki krzywkowe nie mają tego samego cylindrycznego profilu, co konwencjonalny wał okrągły, dlatego wężownicę należy dopasować do geometrii i zamierzonej powierzchni grzewczej.
Wzór utwardzania jest kontrolowany przez kilka powiązanych czynników, w tym:
• Geometria cewki indukcyjnej
• Częstotliwość robocza
• Moc wyjściowa
• Czas ogrzewania
• Położenie strefy grzewczej
Parametry te muszą ze sobą współdziałać. Zmiana geometrii przedmiotu obrabianego lub pozycji hartowania może wymagać innej cewki lub ustawienia procesu.
Dwa wałki rozrządu mogą wyglądać podobnie, ale wymagają różnych warunków hartowania indukcyjnego. Różnice w geometria płatka krzywki, stanowisko dziennika, materiał i wymagana powierzchnia hartowana mogą zmienić sposób łączenia części z polem indukcyjnym. Ma to wpływ na konstrukcję cewki indukcyjnej, a także na wymaganą częstotliwość, moc wyjściowa i czas nagrzewania. Z tego powodu, sam wałek rozrządu pozostaje punktem wyjścia do opracowania procesu nagrzewania.
Ⅱ. Pionowa maszyna CNC KCJC-500H
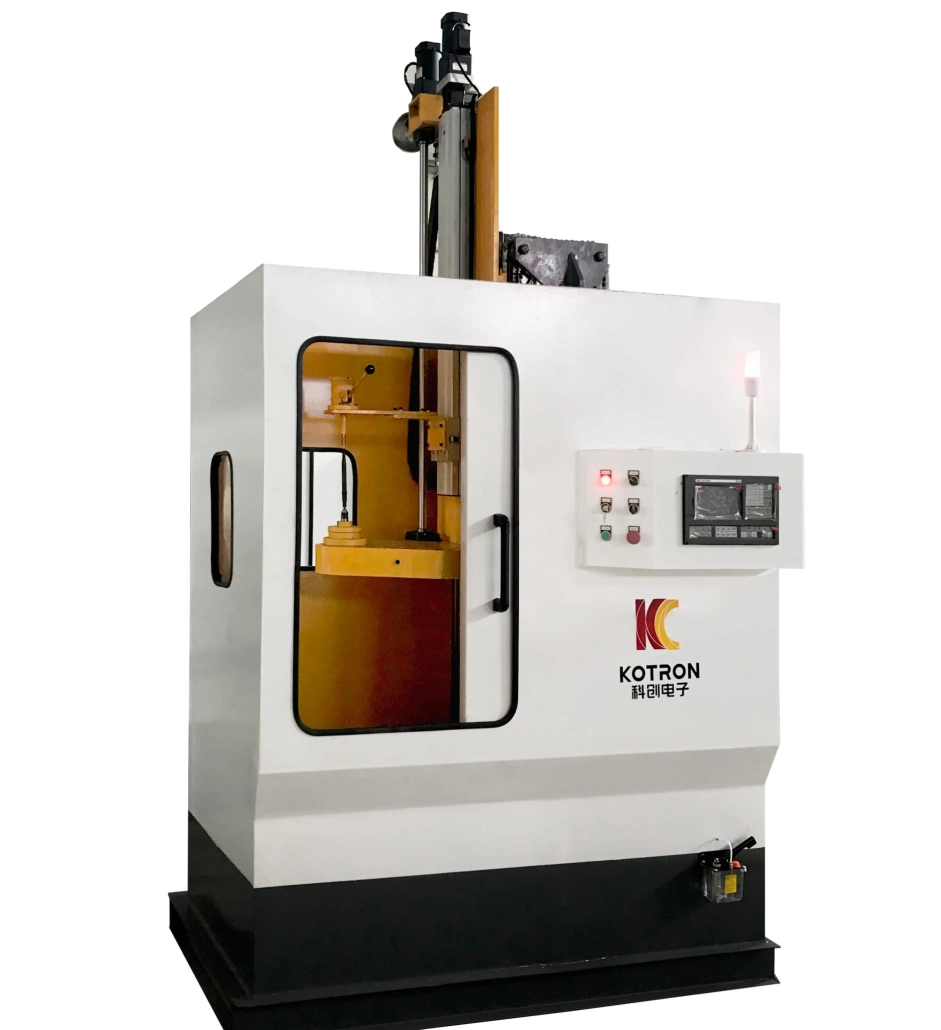
Zalecana konfiguracja komputera opiera się na Pionowa hartownica CNC KCJC-500H. To jest pion, jednoosiowy, maszyna jednostanowiskowa przeznaczona do hartowania indukcyjnego elementów typu wał, łącznie z zastosowaniami wałków rozrządu. Pionowy układ zapewnia kontrolowane mocowanie i obrót przedmiotu obrabianego podczas cyklu hartowania.
KCJC-500H jest wyposażony w System CNC GSK96. Obrót przedmiotu obrabianego napędzany jest silnikiem asynchronicznym poprzez reduktor, z prędkością obrotową wrzeciona dostosowaną poprzez konwersję częstotliwości. Do detali o różnej długości, położenie konika można regulować w zależności od wymagań mocowania.
Maszyna może wykonywać różne operacje hartowania, w tym:
• Ciągłe hartowanie zanurzeniowe
• Hartowanie natryskowe
Spawane łoże maszyny jest wyżarzane odprężająco, aby poprawić długoterminową stabilność wymiarową.
Rotacja jest ważną częścią procesu hartowania. Podczas pracy, maszyna przytrzymuje i obraca wałek rozrządu, a proces nagrzewania i hartowania przebiega według zaprogramowanej kolejności. Wymagany ruch zależy od obrabianej powierzchni. Cylindryczny czop i występ krzywki nie mają tej samej geometrii cewki indukcyjnej, więc związek między ruchem przedmiotu obrabianego, pozycja cewki indukcyjnej, moc i czas nagrzewania należy ustalić dla rzeczywistego wałka rozrządu.
System CNC zapewnia kontrolę po stronie maszyny wymaganą do powtarzalnego ruchu i działania. Jest to szczególnie przydatne, gdy ten sam wałek rozrządu jest wielokrotnie przetwarzany w produkcji seryjnej.
Ⅲ. Cewka dostosowana do geometrii wałka rozrządu
Cewka indukcyjna określa, gdzie energia elektromagnetyczna koncentruje się na przedmiocie obrabianym. Do hartowania wałków rozrządu, induktor powinien być opracowany wokół kształtu wałka rozrządu i wymaganej powierzchni hartowanej.
Można zastosować dostosowaną cewkę profilowaną, aby lepiej pasowała do krzywki lub innej wybranej powierzchni niż okrągła cewka ogólnego przeznaczenia. Celem nie jest po prostu dostarczenie większej ilości ciepła do części. Geometria cewki, częstotliwość, moc i czas nagrzewania wpływają na miejsce i sposób ogrzewania powierzchni.
Dlatego różne konstrukcje wałków rozrządu mogą wymagać różnych cewek, nawet jeśli są przetwarzane na maszynie tego samego typu.
Ⅳ. Zasilacz indukcyjny DSP IGBT
System ogrzewania można dopasować do Zasilacz indukcyjny o częstotliwości ultradźwiękowej serii XZG. Te zasilacze są używane W pełni cyfrowa kontrola DSP z tranzystorową konwersją mocy IGBT i równoległym obwodem rezonansowym.
Dostępne tryby sterowania obejmują:
• Prąd stały
• Stała moc
• Stała temperatura
Odpowiedni tryb zależy od wybranej konfiguracji sprzętu i procesu grzania. Regulacja cyfrowa pozwala zasilaczowi indukcyjnemu utrzymać kontrolowaną moc elektryczną podczas cyklu hartowania, zamiast polegać wyłącznie na ustalonym czasie nagrzewania. Do produkcji wałków rozrządu, staje się to szczególnie przydatne, gdy różne obszary robocze lub różne programy części wymagają oddzielnych ustawień procesu.
Następujące zasilacze XZG są dostępne jako konfiguracje dla tego typu systemu hartowania indukcyjnego.
| Model | Gabinet | Wymiary | Napięcie wejściowe | Prąd wejściowy | Częstotliwość | Moc wyjściowa | Dokładność kontroli | Zakres mocy |
|---|---|---|---|---|---|---|---|---|
| XZG-80SCZ | Jednodrzwiowe | 800 × 600 × 1750 mm | 380 V ±10%, 50/60 Hz | ≤170 A | 1–50 kHz | ≤80 kW | 1‰ | 5%–100% |
| XZG-100SCZ | Jednodrzwiowe | 800 × 600 × 1750 mm | 380 V ±10%, 50/60 Hz | ≤220 A | 1–50 kHz | ≤100 kW | 1‰ | 5%–100% |
| XZG-120SCZ | Jednodrzwiowe | 800 × 600 × 1750 mm | 380 V ±10%, 50/60 Hz | ≤250 A | 1–50 kHz | ≤120 kW | 1‰ | 5%–100% |
| XZG-160SCZ | Dwudrzwiowe | 1200 × 800 × 1750 mm | 380 V ±10%, 50/60 Hz | ≤350 A | 1–50 kHz | ≤160 kW | 1‰ | 5%–100% |
Określony współczynnik mocy wynosi ≥0,96.
Modele te są dostępne w konfiguracjach do zastosowań związanych z hartowaniem wałków rozrządu i innych zastosowań typu wał. Tabeli nie należy odczytywać w ten sposób, że każdy wałek rozrządu wymaga tej samej mocy i częstotliwości. Rzeczywista konfiguracja ogrzewania zależy od przedmiotu obrabianego i procesu hartowania.
V.. Sterowanie ogrzewaniem & Hartowanie
Moc indukcyjna to tylko jedna część procesu. Do wałka rozrządu, na powstały utwardzony obszar wpływa kombinacja:
Geometria cewki indukcyjnej + Częstotliwość + Moc + Czas nagrzewania + Pozycja przedmiotu obrabianego + Hartowanie
Zależność ta staje się jeszcze ważniejsza, gdy na jednym komponencie trzeba obrobić kilka krzywek lub czopów. Nie można automatycznie zakładać, że proces opracowany dla jednej geometrii wałka rozrządu da ten sam wynik w przypadku innej części. Dlatego system grzewczy i maszyna muszą działać tak, jak to możliwe jeden proces a nie jako dwa niezależne elementy wyposażenia.
Aby zakończyć proces utwardzania, po podgrzaniu musi nastąpić kontrolowane chłodzenie. KCJC-500H obsługuje oba hartowanie natryskowe i hartowanie ciągłe w zanurzeniu. Odpowiedni układ hartowania zależy od przedmiotu obrabianego i procesu.
Zgodnie z wymaganiami materiału i hartowania, Można zastosować płyn hartujący PAG lub odpowiedni środek hartujący na bazie wody. Warunki hartowania wpływają na końcowy wynik hartowania, podobnie jak warunki ogrzewania, dlatego etap chłodzenia należy rozpatrywać łącznie z procesem indukcyjnym.
Ⅵ. Monitorowanie procesu & Identyfikowalność
Przy powtarzalnej produkcji, sprawdzenie jedynie, czy maszyna zakończyła cykl, dostarcza ograniczonych informacji o tym, co wydarzyło się podczas ogrzewania. Opcja system analizy i monitorowania jakości hartowania może rejestrować i wyświetlać dane procesowe w całym cyklu hartowania indukcyjnego.
Monitorowane parametry mogą obejmować:
Daje to operatorowi więcej informacji o rzeczywistym procesie, a nie tylko o końcowym stanie maszyny.
System monitorowania może porównać rzeczywistą krzywą procesu z ustaloną krzywą odniesienia. Można również zdefiniować górną i dolną granicę procesu. Jeśli monitorowany proces wykracza poza określone limity, system może generować alarmy dotyczące niedogrzania lub przegrzania.
Dostępne funkcje obejmują:
• Porównanie krzywej standardowej i rzeczywistej
• Monitorowanie górnego i dolnego limitu mocy
• Alarm niedogrzania
• Alarm przegrzania
• Przechowywanie historycznych danych procesowych
• Zarządzanie parametrami przedmiotu obrabianego
• Możliwość śledzenia danych produkcyjnych
• Automatyczna identyfikacja kwalifikowanych i niekwalifikowanych wyników przetwarzania
• Automatyczna przerwa i alarm w przypadku zidentyfikowanego wyniku niezgodnego
W bazie danych detali można przechowywać parametry obróbki dużej liczby części, umożliwiając w razie potrzeby przywołanie wcześniej ustalonych danych produkcyjnych. Do powtarzalnej produkcji wałków rozrządu, zapewnia to praktyczny sposób sprawdzenia, czy poszczególne cykle ogrzewania mieściły się w zdefiniowanych warunkach procesu.
System monitorowania zapewnia następującą dokładność wyświetlania wymienionych parametrów procesu:
| Parametry | Dokładność wyświetlania |
|---|---|
| Aktualny | 1 A |
| Napięcie | 1 V |
| Częstotliwość | 1 Hz |
| Energia | 1 KWS |
| Hamowanie przepływu cieczy | 0.1 L/min |
| Przepływ wody chłodzącej | 0.1 L/min |
| Temperatura | 0.1°C |
Wartości te opisują dokładność wyświetlania systemu monitorującego i nie należy ich interpretować jako dokładność obróbki lub dokładność hartowania całej maszyny.
Ⅶ. Główna konfiguracja systemu
System hartowania indukcyjnego wałka rozrządu można zbudować wokół czterech głównych sekcji. Komponenty te współpracują ze sobą w procesie hartowania wałka rozrządu, zamiast być wybierane jako niepowiązane, samodzielne jednostki.
Pionowa maszyna do hartowania CNC KCJC-500H
Zapewnia mocowanie przedmiotu obrabianego, obrót i kontrolowany ruch maszyny podczas procesu hartowania.
Zasilacz indukcyjny DSP serii XZG
Zapewnia cyfrowo sterowaną moc grzania indukcyjnego, z dostępnymi konfiguracjami wyjściowymi z 80 kW do 160 kW w wymienionych modelach.
Dostosowana cewka indukcyjna
Opracowany zgodnie z geometrią wałka rozrządu i wymaganą powierzchnią hartowaną.
System analizy i monitorowania jakości hartowania
Monitoruje parametry elektryczne i chłodzące, rejestruje dane procesowe i zapewnia funkcje alarmowe i identyfikowalności, gdy wymagana jest taka konfiguracja.
Ⅷ. Typowe zastosowanie
Wałki rozrządu są szeroko stosowane jako kluczowe elementy w silniki samochodowe i są typowym zastosowaniem indukcyjnego hartowania powierzchniowego. Proces stosowany jest tam, gdzie wybrane powierzchnie robocze wymagają ulepszenia:
• Odporność na zużycie
• Twardość powierzchni
• Odporność na obciążenia cykliczne
Jednocześnie, rdzeń elementu zachowuje wytrzymałość wymaganą do pracy mechanicznej. Tę samą platformę sprzętu do hartowania indukcyjnego można również zastosować do innych odpowiednich elementów typu wał, w zależności od ich geometrii i wymagań dotyczących obróbki cieplnej.
Ⅸ. Często zadawane pytania
Czy maszyna może utwardzać zarówno krzywki, jak i czopy?
Wybrane powierzchnie krzywek, czopy i inne określone obszary mogą być hartowane indukcyjnie zgodnie z wymaganiami części i procesu. Ustawienia induktora i procesu muszą być dopasowane do leczonego obszaru.
Dlaczego wałek rozrządu potrzebuje dostosowanej cewki indukcyjnej?
Krzywki krzywkowe nie mają tego samego cylindrycznego profilu, co konwencjonalny wał okrągły. Dlatego geometrię cewki należy dopasować do przedmiotu obrabianego i planowanej powierzchni nagrzewania.
Jaka moc indukcyjna jest dostępna?
Wymienione konfiguracje XZG obejmują 80 kW, 100 kW, 120 kW i 160 Modele kW, o zakresie częstotliwości roboczej 1–50 kHz. Są to dostępne konfiguracje wyposażenia, a nie stałe wymagania dla każdego wałka rozrządu.
Jakie tryby sterowania są dostępne dla zasilacza indukcyjnego?
Prąd stały, tryby regulacji ze stałą mocą i ze stałą temperaturą są dostępne w zależności od wybranej konfiguracji systemu.
Czy w maszynie można zastosować hartowanie natryskowe?
Tak. KCJC-500H obsługuje hartowanie natryskowe, a także ciągłe hartowanie zanurzeniowe.
Czy można monitorować proces utwardzania??
Tak. Z odpowiednim systemem monitorowania, napięcie, aktualne, moc, częstotliwość, Można wyświetlać i rejestrować parametry związane z energią i chłodzeniem.
Czy można przejrzeć dane z poprzedniego procesu??
System monitorowania wspiera przechowywanie danych historycznych, zarządzanie parametrami przedmiotu obrabianego i identyfikowalność procesu.
Czy system może wykryć nieprawidłowy cykl ogrzewania??
Konfiguracja monitorowania obsługuje górne i dolne limity procesu, porównanie krzywych i alarmy przegrzania/przegrzania. Może także identyfikować niezgodne wyniki przetwarzania i wstrzymywać je z alarmem.
Ⅹ. System hartowania indukcyjnego wałka rozrządu
Układ do hartowania wałków rozrządu to coś więcej niż pionowa maszyna z dołączoną do niej cewką indukcyjną. Maszyna steruje obrabianym przedmiotem. Zasilacz indukcyjny kontroluje energię grzewczą. Dostosowany induktor określa, w jaki sposób energia jest przekazywana na wybraną powierzchnię, podczas gdy system hartowania kończy cykl hartowania. Tam, gdzie wymagane jest monitorowanie procesu, Parametry elektryczne i chłodzące można również rejestrować i porównywać podczas produkcji.
Do krzywek krzywkowych, czopów i innych wybranych powierzchni wałków rozrządu, te części systemu należy rozpatrywać łącznie. Tę samą pionową platformę CNC można również skonfigurować dla innych elementów typu wał, takie jak automatyczna maszyna do hartowania indukcyjnego przekładni.
Maszyna do hartowania wałków rozrządu indukcyjnie
Pionowa maszyna CNC + Zasilacz DSP IGBT + Dostosowana cewka indukcyjna + Monitorowanie procesu