
Nockenwellenloben Induktionshärtung: Risse verhindern, Fehler beseitigen & Den richtigen Induktor auswählen
Nockenwellenlobe und Schaltgabel Induktionshärtung stellt eine eigene Kategorie innerhalb der Induktionswärmebehandlung dar — eine, bei der die Bauteilgeometrie, Vorrichtungsdesign, und die Induktorauswahl überschneidet sich auf Weise, die direkt den Prozesserfolg oder -scheitern bestimmt. Nockenlöcken erfordern Einzelschusspräzision mit integriertem Abschrecken; Shift-Gabeln zwingen die Wahl zwischen Heizeffizienz und Zonenkontrolle. Dieser Leitfaden analysiert beide Prozesse, diagnostiziert die häufigsten Mängel, und vergleicht die beiden Induktoransätze, die die Härtungspraxis der Shift-Fork definieren.
Inhaltsverzeichnis
1. Was ist Induktionshärtung von Nockenbolzen und Schalthebeln?
Nocken und Schaltgabeln sind zwei funktionell unterschiedliche Automobilkomponenten, die eine gemeinsame Anforderung haben: Lokalisierte Oberflächenhärtung bei präzise kontrollierten Einsatztiefen. In beiden Fällen ist das Induktionshärten das vorherrschende Verfahren, Die Herangehensweise unterscheidet sich jedoch jeweils grundlegend.
Nockenlappen
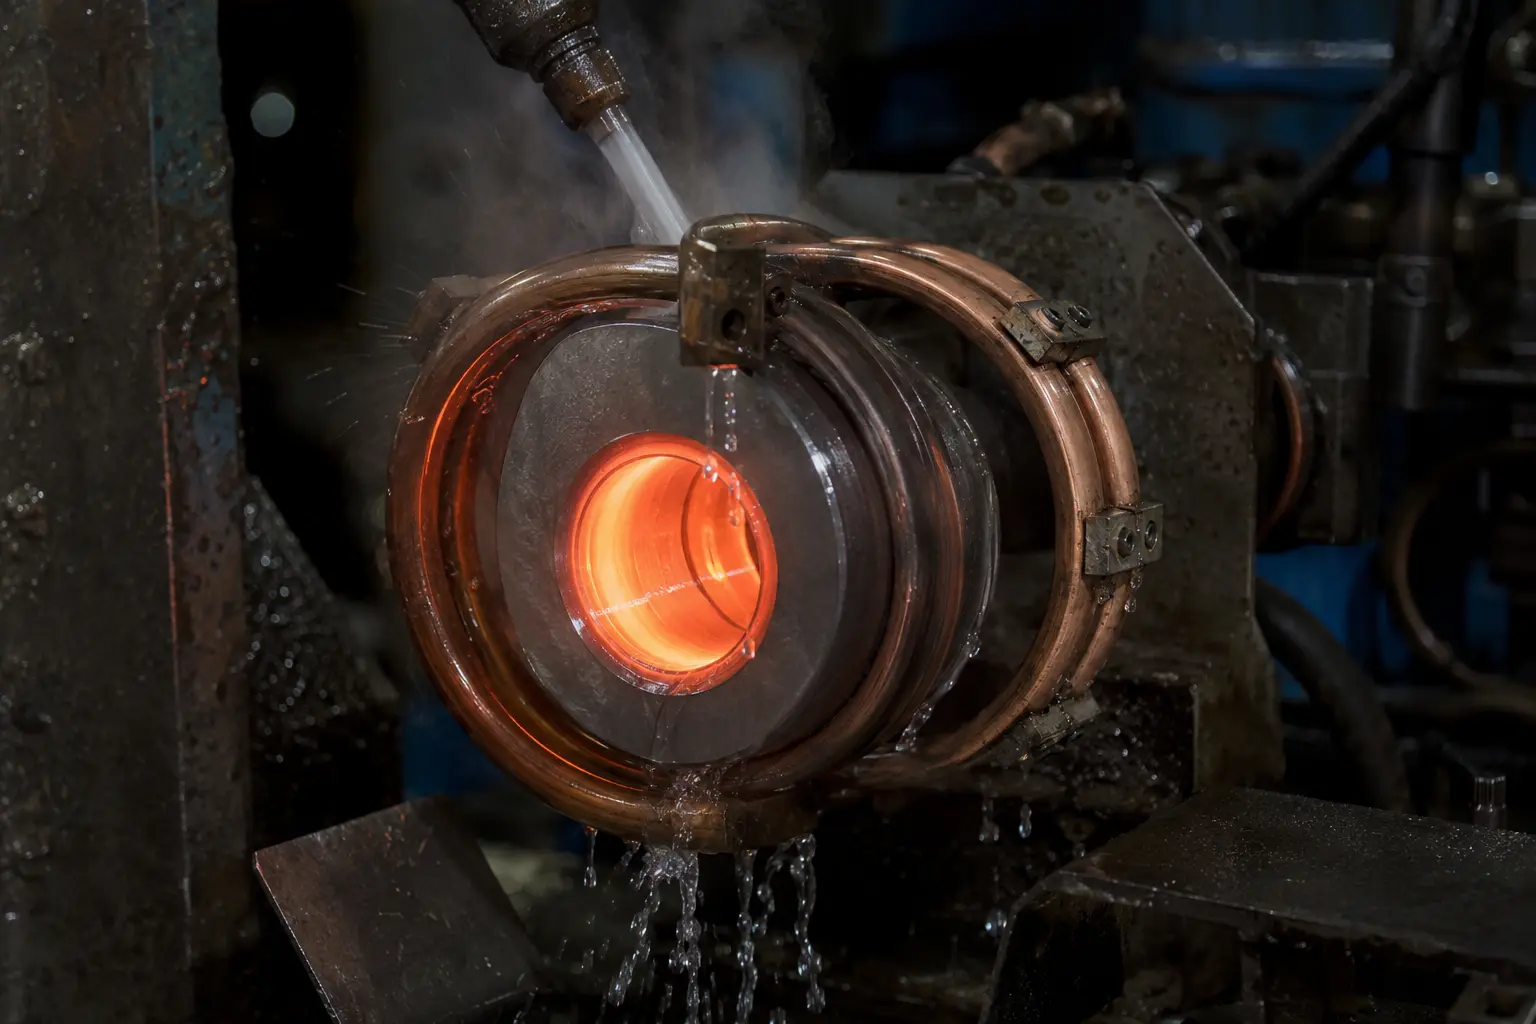
Nockenerhebungen – auch Nockenscheiben genannt – sind einzelne kreisförmige Platten, die im Einlass verwendet werden, Abgas, und Ölpumpennockenanwendungen. Material ist typischerweise GCr15 oder 100Cr6 Lagerstahl. Die Standard-Härtungskonfiguration ist a Ringförmiger Einzelimpuls-Induktor mit integriertem Abschrecksystem: Die gesamte Nockenwellenlappen-Peripherie wird in einem Zyklus erhitzt und abgeschreckt. Super-Audiofrequenz (10–40 kHz) wird für die meisten Nockenlappen verwendet; mittlerer Frequenz (1–10 kHz) ist für Schwerlasttypen mit größerer Einsatzhärtetiefe reserviert.
Produktionsanlagen reichen von manuell beladenen Zwei-Station-Maschinen bis zu vollautomatischen Rundtischlinien – die Wahl hängt von Stückzahl und Zykluszeit ab.
Schaltgabeln
Materialien für Schaltgabeln umfassen 45 Stahl, duktiles Gusseisen, und legierte Baustähle. Die Härtungsanforderung zielt auf die Gabelstirnflächen ab – die Kontaktbereiche, die mit der Synchronmuffe in Eingriff kommen. Die Spezifikationen für Oberflächenhärte und Einsatztiefe variieren je nach Getriebedesign, In der Regel sind Hochfrequenz- oder Superaudiofrequenzgeräte erforderlich. Im Gegensatz zu Nockennocken, Die unregelmäßige Geometrie der Gabel macht das Induktordesign zur zentralen technischen Herausforderung.
2. Wie funktioniert der Induktionshärtungsprozess?
Cam Lobe-Prozess
Der Nockenhärtungszyklus ist im Prinzip unkompliziert, in der Ausführung jedoch anspruchsvoll. Das Teil ist konzentrisch in einem ringförmigen Kupferinduktor positioniert. Wenn Strom angelegt wird, Das Magnetfeld des Induktors induziert Wirbelströme um den gesamten Außenumfang der Nockennase, Erhitzen der Oberfläche auf Austenitisierungstemperatur. Integrierte Abschrecksprays liefern sofort nach dem Erhitzen Kühlmittel – und das alles innerhalb eines sekundenlangen Einzelschusszyklus.
Diese Konfiguration sorgt für eine gleichmäßige Härtetiefe rund um den Nockenumfang, vorausgesetzt, die Induktivität ist mit enger Konzentrizität bearbeitet und das Bauteil korrekt fixiert. Der Einzelschussansatz ist von Natur aus wiederholbar, weshalb er die Produktion von Nockenlappen dominiert. Verstehen Klassifikation der Induktionsheizungsfrequenz ist essenziell, um die Stromversorgung an die erforderliche Gehäusetiefe anzupassen – Super-Audio für Standardkeulen, mittlere Frequenz, wenn eine tiefere Härtung angegeben ist.
Schaltgabelprozess
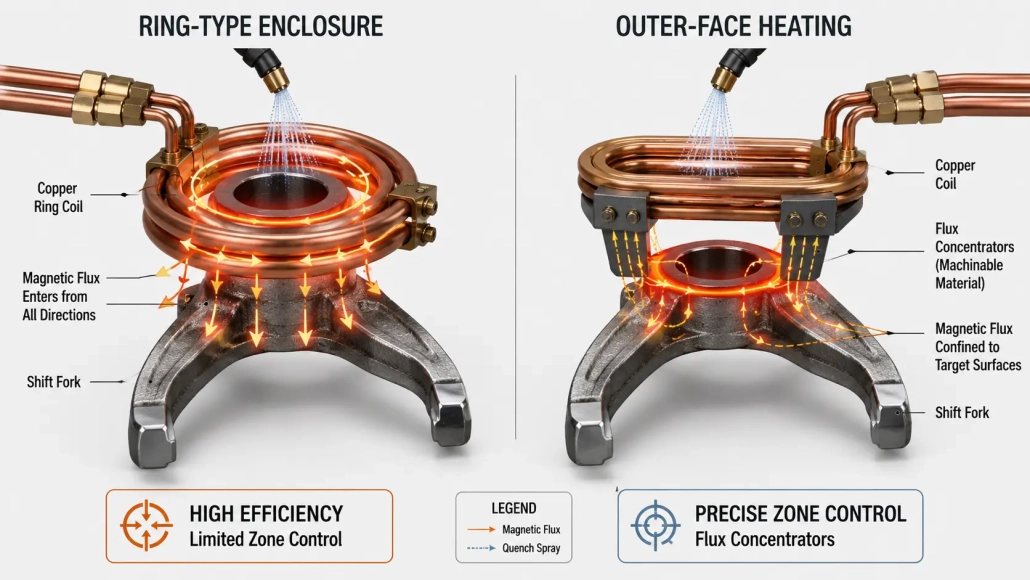
Das Härten von Schaltgabeln ist weniger standardisiert als das Härten von Nocken. Aufgrund der asymmetrischen Form der Gabel muss der Induktor für jede Teilenummer speziell entwickelt werden. Es gibt zwei unterschiedliche Ansätze – Ringgehäuse und Außenflächenheizung – und die Wahl zwischen ihnen ist die wichtigste Entscheidung bei der Prozessentwicklung. Beides beleuchten wir ausführlich in Abschnitt 4.
Die Prozessgrundlagen haben vieles gemeinsam mit anderen Präzisions-Induktionsanwendungen. Prinzipien rund um Auswahl der Induktionsheizleistung und die Effizienz der Spule werden direkt angewendet – insbesondere der Kompromiss zwischen Heizgeschwindigkeit und thermischer Leitungstiefe, der die Gleichmäßigkeit der endgültigen Gehäusetiefe bestimmt.
3. Häufige Defekte und wie man sie verhindert
Die am häufigsten auftretenden Probleme beim Härtungsverfahren von Nockenwellenzapfen sind Risse und Kantenabplatzungen. Diese Defekte haben eine gemeinsame Ursache, die bei der Fehlersuche im Prozess oft übersehen wird.
Das Grat-Problem
Risse und Kantenabplatzungen werden überwiegend verursacht durch Grate am Werkstück aus früheren Bearbeitungsoperationen. Während der Induktionserwärmung, Grate wirken als Spannungskonzentratoren – sie erwärmen sich schneller als das umliegende Material aufgrund ihres höheren Flächen-Volumen-Verhältniss, Erzeugen lokalisierte thermische Spannungsgradienten, die Risse an der Teilkante auslösen.
Lösung: Hinzufügen von einem Dreh- oder Vibrationsverschluss (Vibrationsentgratung) Schritt bevor das Induktionshärten dies in der überwiegenden Mehrheit der Fälle löst. Der Schritt ist kostengünstig, leicht in die Produktionslinie integriert, und beseitigt die eigentliche Ursache, anstatt sie durch Anpassungen der Prozessparameter zu kompensieren.
Was ist kein Wärmebehandlungsproblem
Zwei Fehlermodi werden häufig der Induktionshärtung zugeschrieben:
Risse durch Schleifen oder Presspassung: Nachhärtendes Schleifen mit ungeeigneten Parametern (übermäßige Vorschubgeschwindigkeit, abgenutztes Schleifrad, unzureichendes Kühlschmiermittel) kann Schleifverbrennungen und Risse verursachen. Ebenso, Montage mit Presspassung unter übermäßiger Presskraft kann Risse an Spannungskonzentrationen auslösen. Keines von beiden sollte ohne Beweise dem Härtungsprozess zugeschrieben werden. Dieses Prinzip gilt auch für Fehlern beim Induktionshärten von Zahnrädern — die fehlerhafte Zuschreibung von Schleifschäden zur Wärmebehandlung ist ein wiederkehrendes Problem bei vielen Bauteiltypen.
Magnetpulverprüfungsanzeigen innerhalb 0.3 mm: Lineare Anzeigen von 0.3 mm oder weniger, die während der MT-Prüfung gefunden werden, sind im Allgemeinen Schmiedefalten — vorbestehende Materialunregelmäßigkeiten aus dem Schmiedeprozess — und stehen in keinem Zusammenhang mit Induktionshärtung. Die Unterscheidung von Schmiedeüberlappungen von Abschreckrissen erfordert Querschnittsmetallographie.
4. Ringförmiger vs. Außenseiten-Induktor: Vergleich der beiden Ansätze für Schalthebel
Das Design von Shift-Gabelinduktoren stellt einen echten ingenieurtechnischen Kompromiss ohne universelle Antwort dar. Zwei Konfigurationen dominieren die Praxis, jede mit unterschiedlichen Vorteilen und Ausfallmodi.
Ansatz A: Ringgehäuse
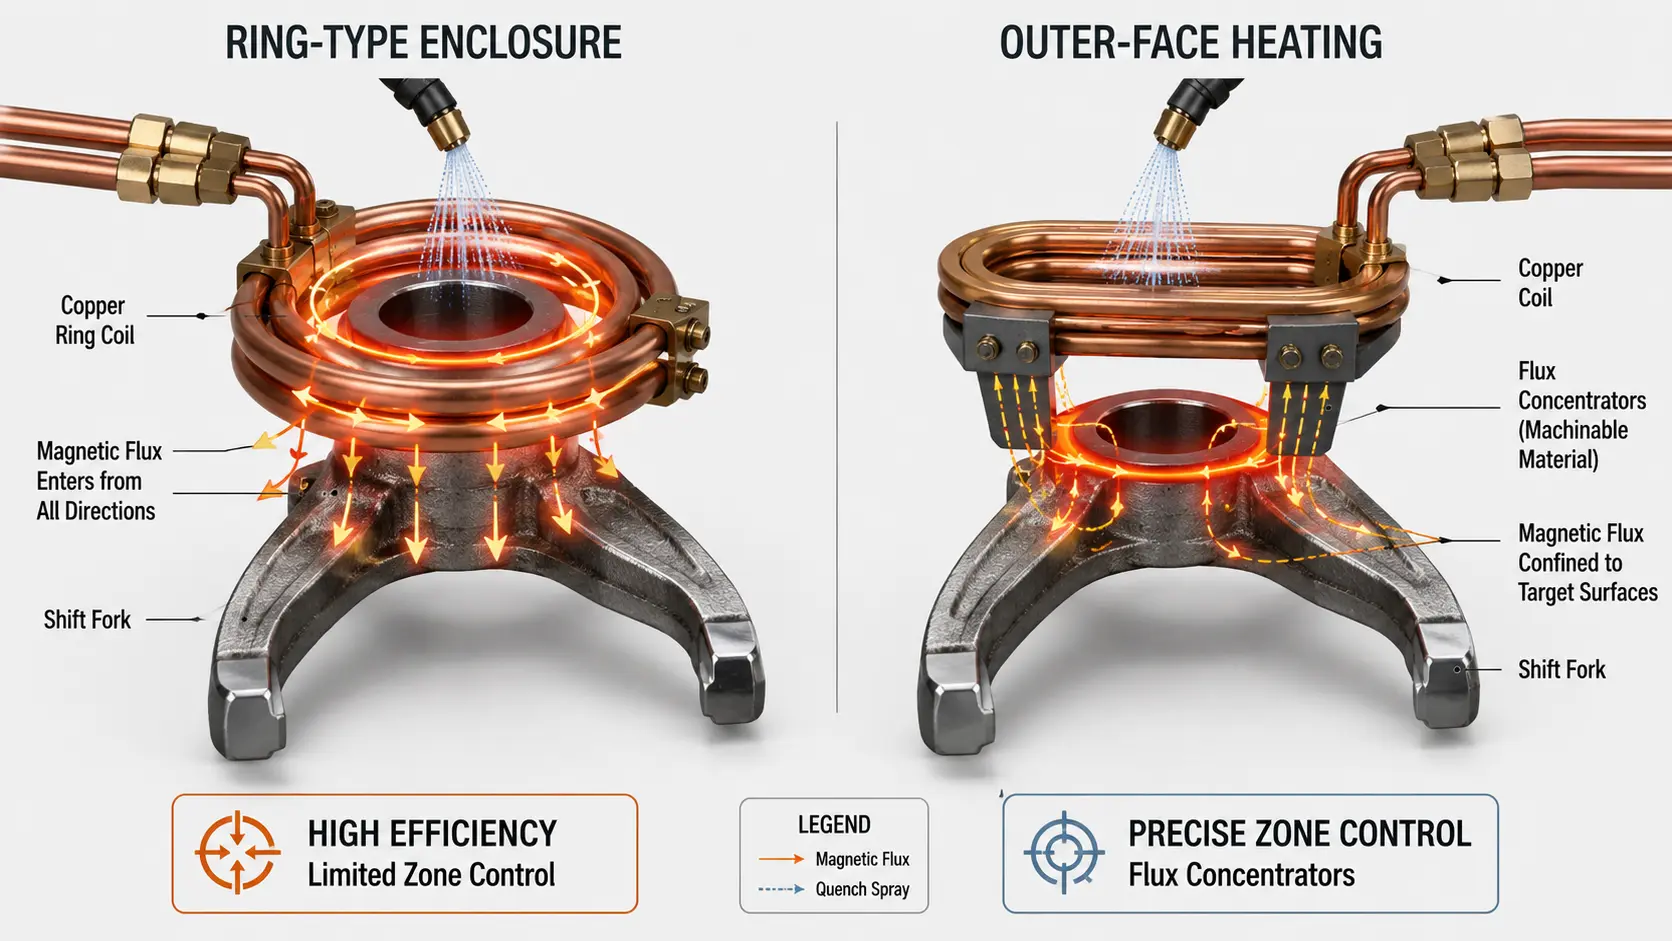
Eine ringförmige Spule umschließt den Gabelkopf, erhitzt ihn von allen Seiten in einer ähnlichen Konfiguration wie beim Nockenlappenansatz.
Vorteile: Hohe Heizeffizienz – die geschlossene Geometrie leitet den magnetischen Fluss aus mehreren Richtungen in das Bauteil, minimiert Energieverluste. Die Zykluszeiten sind kurz, und das Induktordesign ist relativ einfach herzustellen.
Nachteile: Begrenzte Zonenkontrolle. Die geschlossene Spule erhitzt den gesamten Gabelkopf, was es schwierig macht, die gehärtete Zone auf bestimmte Oberflächen zu beschränken. Das Risiko, Durchhärtung (den gesamten Querschnitt zu härten, anstatt nur die Oberfläche) oder Risse ist höher, insbesondere bei Gabeln mit dünnem Querschnitt.
Ansatz B: Außenflächenheizung mit Flusskonzentratoren
Anstatt das Teil einzuschließen, verwendet die Spule ihre Außenfläche um die Gabeloberflächen zu erhitzen. Flusskonzentratoren werden zum Induktorgehäuse hinzugefügt, um das Magnetfeld auf die Zielzonen zu lenken und zu konzentrieren.
Vorteile: Präzise Zonensteuerung — der gehärtete Bereich kann genau auf die Gabeloberflächen begrenzt werden, die es benötigen, während angrenzende Bereiche unberührt bleiben. Dieser Ansatz ermöglicht auch mehrere in Reihe geschaltete Spulen für gleichzeitiges Härten an mehreren Punkten, einen erheblichen Produktivitätsvorteil bei Hochvolumenlinien. Das Risiko des Durchhärtens wird praktisch eliminiert.
Nachteile: Geringere Heizleistung im Vergleich zum Ring-Ansatz, erfordert höhere Frequenz zur Kompensation. Die Entwicklung des Induktors ist komplexer, und die Auswahl und Bearbeitung des Materials für den Flusskonzentrator erhöhen die Werkzeugkosten.
Welchen Ansatz wählen?
Die Außenflächen-Methode mit Flusskonzentratoren ist die häufig verwendeterer Ansatz in der Produktion organisiert ist, insbesondere für Schaltgabeln im Getriebe, bei denen Zonenpräzision unverhandelbar ist. Der Ring-Ansatz wird bevorzugt, wenn die Gabelgeometrie einfach genug ist, dass eine vollständige Einschluss-Erwärmung keine Überhärtungsrisiken erzeugt, und wenn die Verkürzung der Zykluszeit das Hauptziel ist.
Die Entscheidung sollte während der Prozessentwicklung getroffen werden, nicht auf dem Produktionsboden. Die Kosten für ein falsches Induktor-Design — verschrottete Teile, Ausfälle im Feld, oder chronische Prozessinstabilität – übersteigt bei weitem die Kosten für eine ordnungsgemäße Vorabentwicklung. Für Anwendungen, die eine präzise Kontrolle der Gehäusetiefe erfordern, Die in unserem Leitfaden besprochenen Prinzipien Herausforderungen der Welleninduktionsehärtung rund um die Frequenz-zu-Tiefe-Zuordnung sind direkt auf die Schaltgabelverarbeitung anwendbar.
🔑 Wichtige Erkenntnis
Das Induktionshärten von Nockenkeulen ist ein reifen, standardisierter Prozess: Ringförmiger Einzelimpuls-Induktor mit integriertem Abschrecksystem, Super-Audiodurch Frequenz, und einen Vibrationsentgratungsschritt vor dem Härten, um die häufigste Grundursache für Risse zu beseitigen.
Das Härten von Schaltgabeln ist grundsätzlich eine Induktor-Designproblem: die Wahl zwischen Ringgehäuse (Effizienz auf Kosten der Zonenkontrolle) und äußerer Erhitzung mit Flusskonzentratoren (Präzision auf Kosten der Komplexität) muss Teil für Teil durchgeführt werden, wobei die Zonenpräzision in der Produktion typischerweise überwiegt.
Benötigen Sie Hilfe bei der Entwicklung von Nockenwellen- oder Schaltgabel-Prozessen?
Kontaktieren Sie unser Ingenieurteam für anwendungsspezifische Unterstützung beim Design von Induktoren, Fehlerbehebung, und Prozessqualifikation für Nockenwellen, Schaltgabeln, und verwandte Automobilkomponenten.


