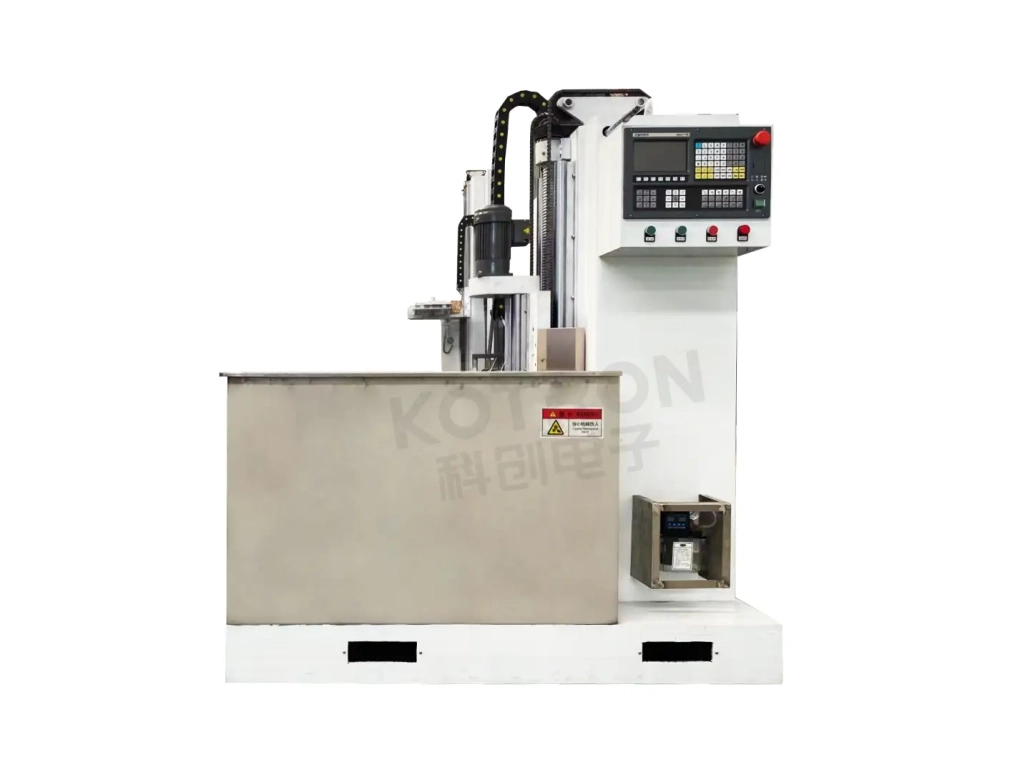
Máquina de Endurecimento por Indução de Árvores de Cames
Endurecimento por indução CNC vertical para lóbulos de came, Diários e superfícies selecionadas da árvore de cames
As árvores de cames funcionam sob contacto repetido, fricção e carregamento cíclico. Suas superfícies de trabalho precisam de alta resistência ao desgaste, enquanto o núcleo da peça deve reter a tenacidade necessária durante a operação.
O endurecimento por indução fornece uma maneira de aquecer e endurecer áreas selecionadas de uma árvore de cames sem tratar toda a peça da mesma maneira. Superfícies do lóbulo do came, diários e outras áreas de trabalho especificadas podem ser processados de acordo com o projeto da peça e os requisitos de endurecimento.
Nosso sistema de têmpera por indução de eixo de comando combina uma máquina de têmpera CNC vertical, Fonte de alimentação de indução IGBT controlada por DSP, indutor personalizado e sistema opcional de monitoramento de processo.
Ⅰ. Por que as árvores de cames precisam de endurecimento seletivo
Uma árvore de cames é diferente de uma árvore de cames convencional eixo cilíndrico. Sua geometria inclui vários lóbulos e munhões de came, e as superfícies de trabalho estão sujeitas a contato repetido e carga mecânica. O processo de endurecimento, portanto, precisa concentrar o calor nas áreas necessárias, deixando outras seções praticamente inalteradas..
O endurecimento por indução é adequado para este tipo de tratamento de superfície seletivo. Para aplicações de eixo de comando, o processo pode ser usado para produzir um disco rígido, superfície resistente ao desgaste, mantendo um núcleo mais resistente. Também pode melhorar a resistência ao carregamento cíclico nas áreas endurecidas.
Dependendo da peça, selecionado superfícies de trabalho do lóbulo da came, periódicos ou outras áreas específicas pode ser processado. Esta abordagem seletiva permite que o calor seja concentrado onde a resistência ao desgaste é necessária, em vez de aquecer todo o componente uniformemente. Os lóbulos do came não têm o mesmo perfil cilíndrico de um eixo redondo convencional, portanto, a bobina precisa ser compatível com a geometria e a área de aquecimento pretendida.
O padrão de endurecimento é controlado através de vários fatores relacionados, incluindo:
• Geometria do indutor
• Frequência operacional
• Potência de saída
• Tempo de aquecimento
• Posição da zona de aquecimento
Esses parâmetros precisam funcionar juntos. Alterar a geometria da peça ou a posição de endurecimento pode exigir uma bobina ou configuração de processo diferente.
Duas árvores de cames podem parecer semelhantes, embora exijam diferentes condições de endurecimento por indução. Diferenças em geometria do lóbulo da câmera, posição do diário, o material e a área endurecida necessária podem alterar a forma como a peça se acopla ao campo de indução. Isso afeta o projeto do indutor, bem como a frequência necessária, potência de saída e tempo de aquecimento. Por esta razão, a própria árvore de cames continua a ser o ponto de partida para o desenvolvimento do processo de aquecimento.
Ⅱ. Máquina CNC vertical KCJC-500H
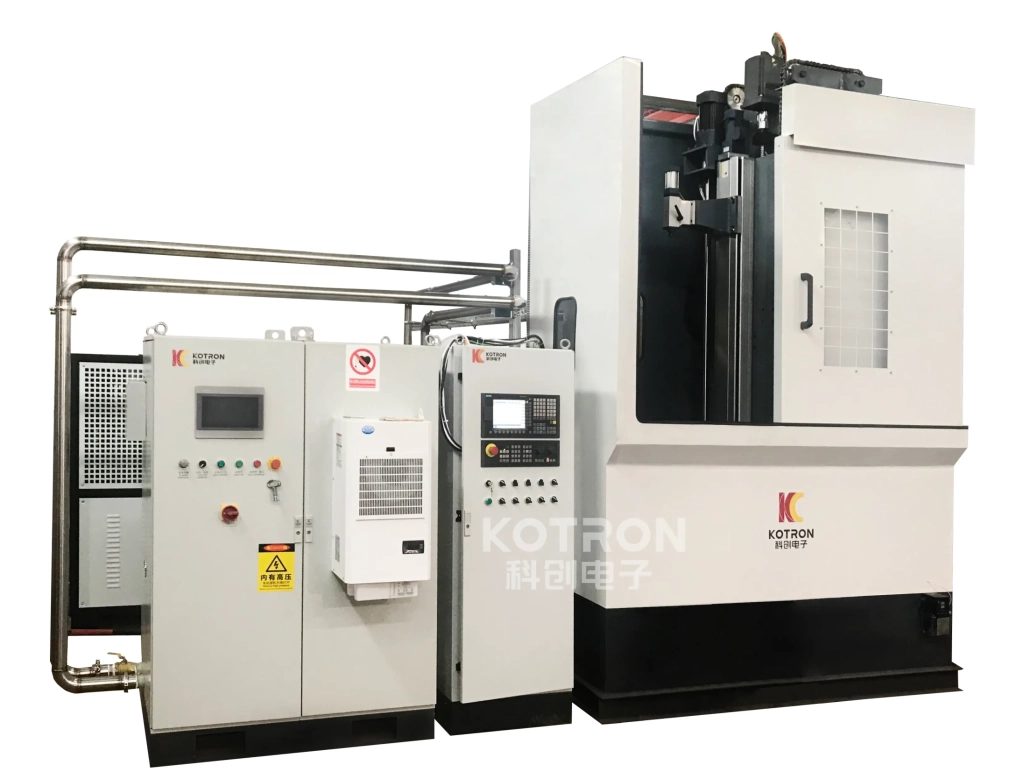
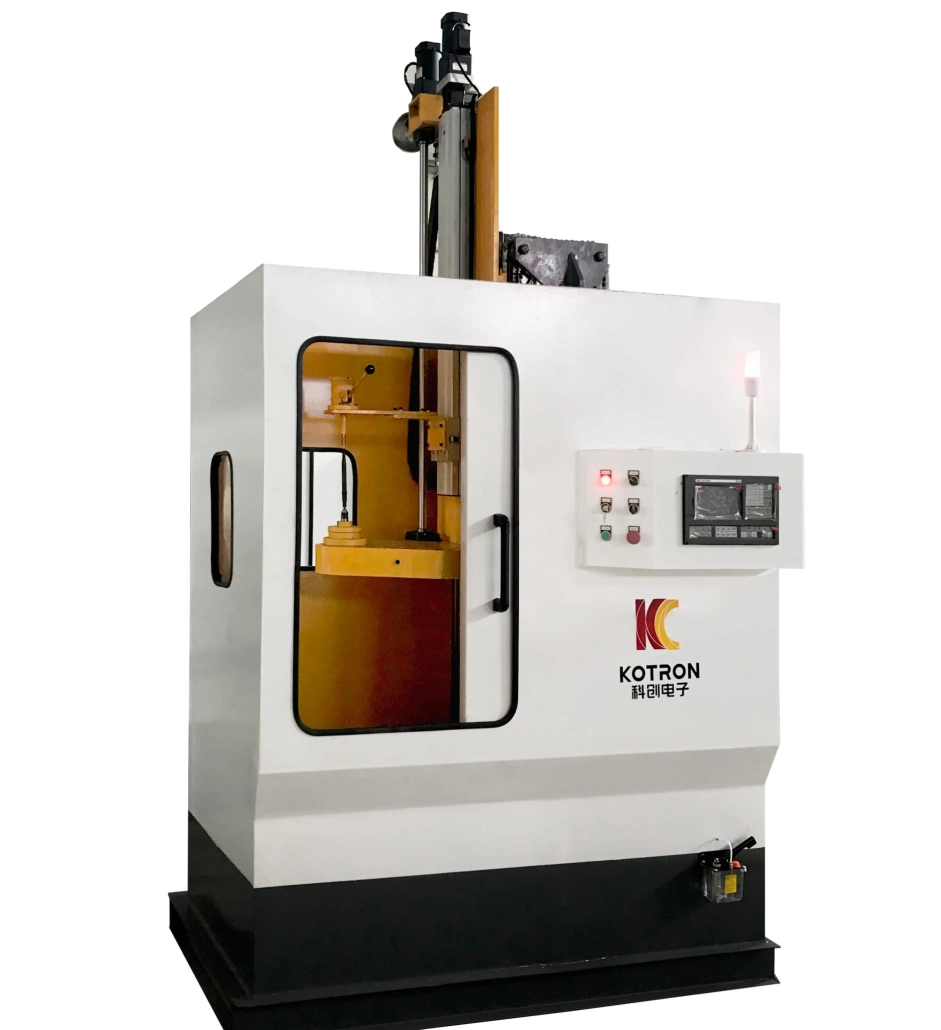
A configuração recomendada da máquina é baseada no Máquina de endurecimento CNC vertical KCJC-500H. É uma vertical, eixo único, máquina de estação única adequada para endurecimento por indução de componentes do tipo eixo, incluindo aplicações de eixo de comando. O arranjo vertical proporciona fixação e rotação controladas da peça durante o ciclo de endurecimento.
O KCJC-500H está equipado com um Sistema CNC GSK96. A rotação da peça é acionada por um motor assíncrono através de um redutor, com velocidade do fuso ajustada por conversão de frequência. Para peças de diferentes comprimentos, a posição do contraponto pode ser ajustada de acordo com o requisito de fixação.
A máquina pode realizar diferentes operações de têmpera, incluindo:
• Têmpera por imersão contínua
• Têmpera por pulverização
Sua base de máquina soldada é recozida com alívio de tensão para melhorar a estabilidade dimensional a longo prazo.
A rotação é uma parte importante do processo de endurecimento. Durante a operação, a máquina segura e gira a árvore de cames enquanto o processo de aquecimento e têmpera é realizado de acordo com a sequência programada. O movimento necessário depende de qual superfície está sendo tratada. Um munhão cilíndrico e um lóbulo de came não apresentam a mesma geometria para a bobina de indução, então a relação entre o movimento da peça, posição do indutor, a potência e o tempo de aquecimento precisam ser estabelecidos para a árvore de cames real.
O sistema CNC fornece o controle do lado da máquina necessário para movimentos e operações repetíveis. Isto é particularmente útil quando a mesma árvore de cames é processada repetidamente na produção em lote.
Ⅲ. Indutor personalizado para geometria da árvore de cames
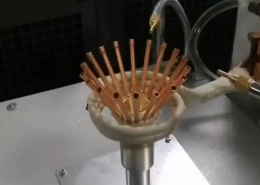
A bobina de indução determina onde a energia eletromagnética está concentrada na peça de trabalho. Para endurecimento da árvore de cames, o indutor deve ser desenvolvido em torno do formato da árvore de cames e da área endurecida necessária.
Uma bobina de perfil personalizada pode ser usada para combinar melhor com o lóbulo do came ou outra superfície selecionada do que uma bobina redonda de uso geral. O objetivo não é simplesmente colocar mais calor na peça. A geometria da bobina, frequência, a potência e o tempo de aquecimento influenciam onde e como a superfície é aquecida.
Diferentes projetos de eixo de comando podem, portanto, exigir diferentes indutores, mesmo quando processados no mesmo tipo de máquina.
Ⅳ. Fonte de alimentação de indução DSP IGBT
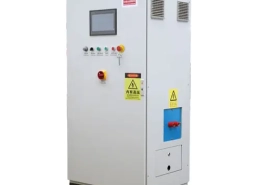
O sistema de aquecimento pode ser combinado com o Fonte de alimentação de indução de frequência ultrassônica série XZG. Essas fontes de alimentação usam Controle DSP totalmente digital com conversão de potência do transistor IGBT e um circuito ressonante paralelo.
Os modos de controle disponíveis incluem:
• Corrente constante
• Potência constante
• Temperatura constante
O modo apropriado depende da configuração do equipamento selecionado e do processo de aquecimento. Regulamentação digital permite que a fonte de alimentação de indução mantenha a saída elétrica controlada durante o ciclo de endurecimento, em vez de depender apenas de um tempo de aquecimento fixo. Para produção de árvores de cames, isso se torna particularmente útil quando diferentes áreas de trabalho ou diferentes programas de peças exigem configurações de processo separadas.
As seguintes fontes de alimentação XZG estão disponíveis como configurações para este tipo de sistema de endurecimento por indução.
| Modelo | Gabinete | Dimensões | Tensão de entrada | Corrente de entrada | Frequência | Potência de saída | Precisão de controle | Faixa de potência |
|---|---|---|---|---|---|---|---|---|
| XZG-80SCZ | Porta única | 800 × 600 × 1750 mm | 380 V±10%, 50/60 Hz | ≤170A | 1–50 kHz | ≤80 kW | 1‰ | 5%–100% |
| XZG-100SCZ | Porta única | 800 × 600 × 1750 mm | 380 V±10%, 50/60 Hz | ≤220A | 1–50 kHz | ≤100 kW | 1‰ | 5%–100% |
| XZG-120SCZ | Porta única | 800 × 600 × 1750 mm | 380 V±10%, 50/60 Hz | ≤250A | 1–50 kHz | ≤120 kW | 1‰ | 5%–100% |
| XZG-160SCZ | Porta dupla | 1200 × 800 × 1750 mm | 380 V±10%, 50/60 Hz | ≤350A | 1–50 kHz | ≤160 kW | 1‰ | 5%–100% |
O fator de potência especificado é ≥0,96.
Esses modelos estão disponíveis em configurações para eixo de comando e outras aplicações de endurecimento do tipo eixo. A tabela não deve ser interpretada como significando que cada árvore de cames requer a mesma potência ou frequência. A configuração real do aquecimento depende da peça de trabalho e do processo de endurecimento.
Ⅴ. Controle de aquecimento & Têmpera
A energia de indução é apenas uma parte do processo. Para uma árvore de cames, a área endurecida resultante é influenciada pela combinação de:
Geometria do Indutor + Frequência + Potência + Tempo de Aquecimento + Posição da peça + Têmpera
Esta relação torna-se mais importante quando vários lóbulos de cames ou munhões precisam ser processados em um componente. Não se pode presumir automaticamente que um processo desenvolvido para uma geometria de eixo de comando produza o mesmo resultado em outra peça. O sistema de aquecimento e a máquina precisam, portanto, funcionar como um processo em vez de dois equipamentos independentes.
O aquecimento deve ser seguido de resfriamento controlado para completar o processo de endurecimento. O KCJC-500H suporta ambos têmpera por pulverização e têmpera por imersão contínua. O arranjo de têmpera adequado depende da peça e do processo.
De acordo com o material e exigência de endurecimento, Fluido de têmpera PAG ou um meio de têmpera adequado à base de água pode ser usado. As condições de têmpera influenciam o resultado final do endurecimento, assim como as condições de aquecimento., é por isso que estágio de resfriamento deve ser considerado em conjunto com o processo de indução.
Ⅵ. Monitorização de Processo & Rastreabilidade
Para produção em série, verificar apenas se a máquina completou o ciclo fornece informações limitadas sobre o que aconteceu durante o aquecimento. Um opcional endurecendo o sistema de análise e monitoramento de qualidade pode registrar e exibir dados do processo durante todo o ciclo de endurecimento por indução.
Os parâmetros monitorados podem incluir:
Isto dá ao operador mais informações sobre o processo real, em vez de apenas sobre o status final da máquina..
O sistema de monitoramento pode comparar a curva real do processo com uma curva de referência estabelecida. Os limites superior e inferior do processo também podem ser definidos. Se o processo monitorado sair dos limites especificados, o sistema pode gerar alarmes de subaquecimento ou superaquecimento.
As funções disponíveis incluem:
• Comparação de curva padrão e real
• Monitoramento de limite de potência superior e inferior
• Alarme de subaquecimento
• Alarme de superaquecimento
• Armazenamento histórico de dados de processo
• Gerenciamento de parâmetros da peça
• Rastreabilidade dos dados de produção
• Identificação automática de resultados de processamento qualificados e não qualificados
• Pausa e alarme automáticos para um resultado não conforme identificado
O banco de dados de peças pode armazenar parâmetros de processamento para um grande número de peças, tornando possível recuperar dados de produção previamente estabelecidos quando necessário. Para produção recorrente de árvores de cames, isso fornece uma maneira prática de revisar se os ciclos de aquecimento individuais permaneceram dentro das condições de processo definidas.
O sistema de monitoramento fornece a seguinte precisão de exibição para os parâmetros de processo listados:
| Parameter | Precisão de exibição |
|---|---|
| Atual | 1 A |
| Tensão | 1 V |
| Frequência | 1 Hz |
| Energia | 1 KWS |
| Extinguindo o Fluxo Líquido | 0.1 L/min |
| Fluxo de água de resfriamento | 0.1 L/min |
| Temperatura | 0.1°C |
Esses valores descrevem a precisão da exibição do sistema de monitoramento e não devem ser interpretados como a precisão da usinagem ou a precisão do endurecimento da máquina completa..
Ⅶ. Configuração principal do sistema
Um sistema de endurecimento por indução da árvore de cames pode ser construído em torno de quatro seções principais. Esses componentes trabalham juntos no processo de endurecimento da árvore de cames em vez de serem selecionados como unidades autônomas não relacionadas.
Máquina de endurecimento CNC vertical KCJC-500H
Fornece fixação da peça de trabalho, rotação e movimento controlado da máquina durante o processo de endurecimento.
Fonte de alimentação de indução DSP série XZG
Fornece potência de aquecimento por indução controlada digitalmente, com configurações de saída disponíveis de 80 kW a 160 kW nos modelos listados.
Bobina de indução personalizada
Desenvolvido de acordo com a geometria da árvore de cames e a área endurecida necessária.
Sistema de análise e monitoramento de qualidade de endurecimento
Monitora parâmetros elétricos e de refrigeração, registra dados do processo e fornece funções de alarme e rastreabilidade onde esta configuração é necessária.
Ⅷ. Aplicação Típica
As árvores de cames são amplamente utilizadas como componentes chave em motores automotivos e são uma aplicação típica para endurecimento superficial por indução. O processo é usado onde superfícies de trabalho selecionadas requerem melhor:
• Resistência ao desgaste
• Dureza superficial
• Resistência ao carregamento cíclico
Ao mesmo tempo, o núcleo do componente mantém a resistência necessária para serviço mecânico. A mesma plataforma de equipamento de endurecimento por indução também pode ser aplicada a outros componentes do tipo eixo adequados, dependendo de sua geometria e requisitos de tratamento térmico.
IX.. Perguntas frequentes
A máquina pode endurecer os lóbulos do came e os munhões?
Superfícies de lóbulo de came selecionadas, diários e outras áreas especificadas podem ser endurecidos por indução de acordo com os requisitos da peça e do processo. As configurações do indutor e do processo precisam corresponder à área que está sendo tratada.
Por que uma árvore de cames precisa de uma bobina de indução personalizada?
Os lóbulos do came não têm o mesmo perfil cilíndrico de um eixo redondo convencional. A geometria da bobina, portanto, precisa ser adaptada à peça de trabalho e à área de aquecimento pretendida.
Que potência de indução está disponível?
As configurações XZG listadas incluem 80 kW, 100 kW, 120 kW e 160 modelos kW, com uma faixa de frequência operacional de 1–50 kHz. Estas são configurações de equipamentos disponíveis, em vez de requisitos fixos para cada árvore de cames.
Quais modos de controle estão disponíveis para a fonte de alimentação de indução?
Corrente constante, modos de controle de potência constante e temperatura constante estão disponíveis de acordo com a configuração do sistema selecionada.
A máquina pode usar têmpera por spray?
Sim. O KCJC-500H suporta têmpera por pulverização, bem como têmpera por imersão contínua.
O processo de endurecimento pode ser monitorado?
Sim. Com o sistema de monitoramento correspondente, tensão, corrente, potência, frequência, parâmetros relacionados à energia e ao resfriamento podem ser exibidos e registrados.
Os dados de processos anteriores podem ser revisados?
O sistema de monitoramento suporta armazenamento de dados históricos, gerenciamento de parâmetros de peças e rastreabilidade de processos.
O sistema pode detectar um ciclo de aquecimento anormal?
A configuração de monitoramento suporta limites de processo superiores e inferiores, comparação de curvas e alarmes de subaquecimento/superaquecimento. Ele também pode identificar resultados de processamento não conformes e pausar com um alarme.
Ⅹ. Sistema de endurecimento por indução da árvore de cames
Um sistema de endurecimento de eixo de comando é mais do que uma máquina vertical com uma bobina de indução acoplada a ela. A máquina controla a peça de trabalho. A fonte de alimentação de indução controla a energia de aquecimento. O indutor personalizado determina como essa energia é acoplada à superfície selecionada, enquanto o sistema de têmpera completa o ciclo de endurecimento. Onde o monitoramento do processo é necessário, parâmetros elétricos e de resfriamento também podem ser registrados e comparados durante a produção.
Para lóbulos de came, munhões e outras superfícies selecionadas da árvore de cames, essas partes do sistema precisam ser consideradas em conjunto. A mesma plataforma CNC vertical também pode ser configurada para outros componentes do tipo eixo, como o máquina automática de endurecimento por indução de engrenagem.
Máquina de Endurecimento por Indução de Árvores de Cames
Máquina CNC vertical + Fonte de alimentação DSP IGBT + Indutor Personalizado + Monitorização de Processo