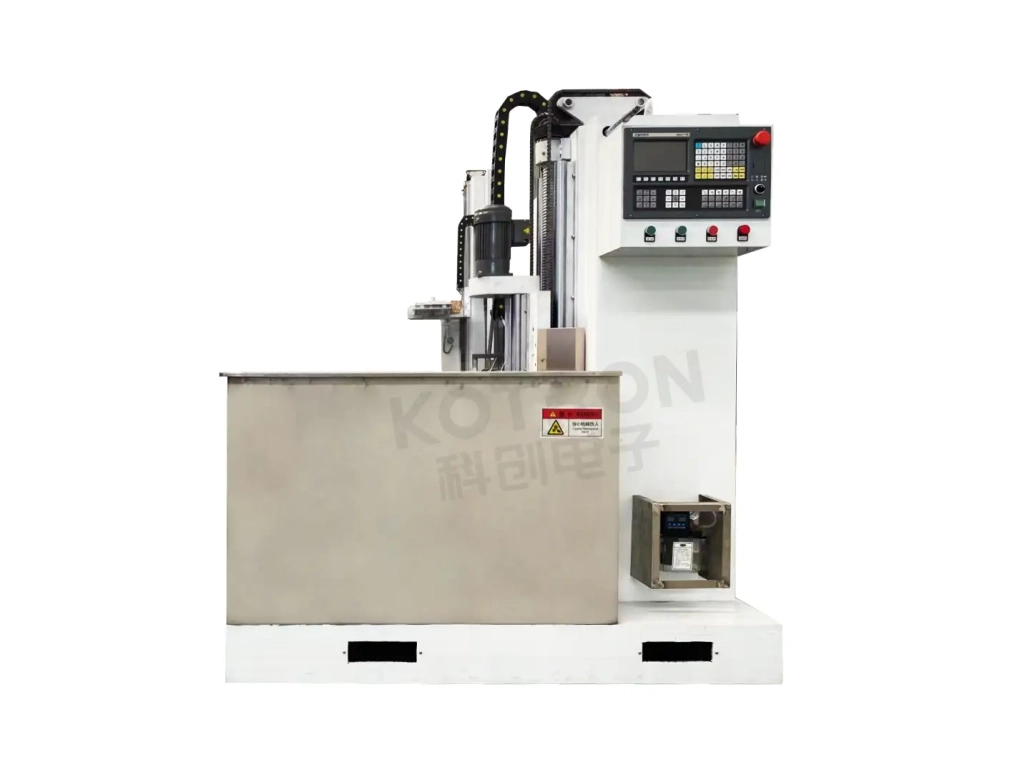
Máquina de endurecimiento por inducción de árbol de levas
Endurecimiento por inducción CNC vertical para lóbulos de leva, Muñones y superficies seleccionadas del árbol de levas
Los árboles de levas funcionan bajo contacto repetido., fricción y carga cíclica. Sus superficies de trabajo necesitan una alta resistencia al desgaste., mientras que el núcleo de la pieza debe conservar la dureza requerida durante la operación.
El endurecimiento por inducción proporciona una forma de calentar y endurecer áreas seleccionadas de un árbol de levas sin tratar toda la pieza de la misma manera.. Superficies del lóbulo de leva, Los muñones y otras áreas de trabajo especificadas se pueden procesar de acuerdo con el diseño de la pieza y los requisitos de endurecimiento..
Nuestro sistema de endurecimiento por inducción de árboles de levas combina una máquina de endurecimiento vertical CNC, Fuente de alimentación de inducción IGBT controlada por DSP, Inductor personalizado y sistema de monitoreo de procesos opcional..
Ⅰ. Por qué los árboles de levas necesitan un endurecimiento selectivo
Un árbol de levas es diferente de un convencional. eje cilíndrico. Su geometría incluye múltiples lóbulos de leva y muñones., y las superficies de trabajo están sujetas a contactos repetidos y cargas mecánicas. Por lo tanto, el proceso de endurecimiento debe concentrar el calor en las áreas requeridas sin afectar en gran medida otras secciones..
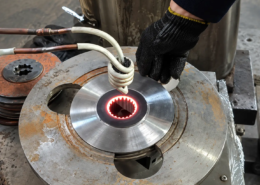
El endurecimiento por inducción es muy adecuado para este tipo de tratamiento superficial selectivo.. Para aplicaciones de árbol de levas, El proceso se puede utilizar para producir un disco duro., Superficie resistente al desgaste manteniendo un núcleo más resistente.. También puede mejorar la resistencia a cargas cíclicas en las áreas endurecidas..
Dependiendo de la pieza, seleccionado superficies de trabajo del lóbulo de leva, revistas u otras áreas específicas puede ser procesado. Este enfoque selectivo permite concentrar el calor donde se requiere resistencia al desgaste en lugar de calentar todo el componente de manera uniforme.. Los lóbulos de leva no tienen el mismo perfil cilíndrico que un eje redondo convencional, por lo que la bobina debe adaptarse a la geometría y al área de calentamiento prevista.
El patrón de endurecimiento se controla a través de varios factores relacionados., incluyendo:
• Geometría del inductor
• Frecuencia de funcionamiento
• Potencia de salida
• Tiempo de calentamiento
• Posición de la zona de calentamiento
Estos parámetros tienen que trabajar juntos.. Cambiar la geometría de la pieza de trabajo o la posición de endurecimiento puede requerir una configuración de proceso o bobina diferente.
Dos árboles de levas pueden parecer similares pero requieren diferentes condiciones de endurecimiento por inducción. Diferencias en geometría del lóbulo de leva, posición de la revista, El material y el área endurecida requerida pueden cambiar la forma en que la pieza se acopla con el campo de inducción.. Esto afecta el diseño del inductor así como la frecuencia requerida., potencia de salida y tiempo de calentamiento. Por esta razón, el propio árbol de levas sigue siendo el punto de partida para desarrollar el proceso de calentamiento.
Ⅱ. Máquina CNC vertical KCJC-500H
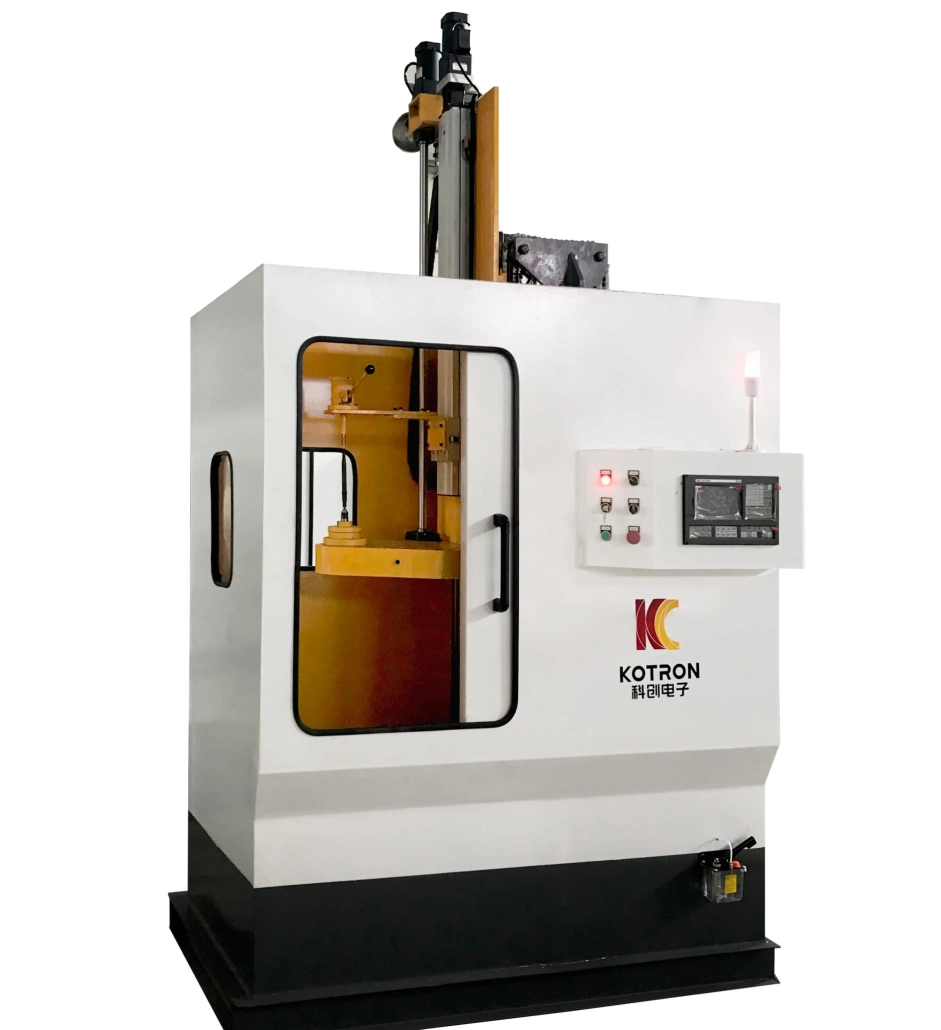
La configuración recomendada de la máquina se basa en el Máquina de endurecimiento CNC vertical KCJC-500H. es una vertical, un solo eje, Máquina de una sola estación adecuada para el templado por inducción de componentes tipo eje., incluyendo aplicaciones de árbol de levas. La disposición vertical proporciona sujeción y rotación controladas de la pieza de trabajo durante el ciclo de endurecimiento..
El KCJC-500H está equipado con un Sistema CNC GSK96. La rotación de la pieza de trabajo es impulsada por un motor asíncrono a través de un reductor., con velocidad del husillo ajustada mediante conversión de frecuencia. Para piezas de diferentes longitudes, La posición del contrapunto se puede ajustar según el requisito de sujeción..
La máquina puede realizar diferentes operaciones de enfriamiento., incluyendo:
• Enfriamiento por inmersión continua
• Enfriamiento por pulverización
Su bancada de máquina soldada está recocida para aliviar tensiones para mejorar la estabilidad dimensional a largo plazo..
La rotación es una parte importante del proceso de endurecimiento.. Durante la operación, la máquina sostiene y gira el árbol de levas mientras se realiza el proceso de calentamiento y enfriamiento según la secuencia programada. El movimiento requerido depende de qué superficie se esté tratando.. Un muñón cilíndrico y un lóbulo de leva no presentan la misma geometría a la bobina de inducción., entonces la relación entre el movimiento de la pieza de trabajo, posición del inductor, Es necesario establecer el tiempo de potencia y calentamiento para el árbol de levas real..
El sistema CNC proporciona el control del lado de la máquina necesario para un movimiento y operación repetibles.. Esto es particularmente útil cuando el mismo árbol de levas se procesa repetidamente en la producción por lotes..
Ⅲ. Inductor personalizado para geometría de árbol de levas
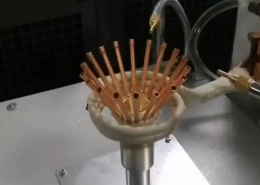
La bobina de inducción determina dónde se concentra la energía electromagnética en la pieza de trabajo.. Para endurecer el árbol de levas, El inductor debe desarrollarse alrededor de la forma del árbol de levas y el área endurecida requerida..
Se puede utilizar una bobina de perfil personalizado para que coincida más estrechamente con el lóbulo de la leva u otra superficie seleccionada que una bobina redonda de uso general.. El propósito no es simplemente poner más calor en la pieza.. La geometría de la bobina, frecuencia, La potencia y el tiempo de calentamiento influyen en dónde y cómo se calienta la superficie..
Por lo tanto, diferentes diseños de árboles de levas pueden requerir diferentes inductores incluso cuando se procesan en el mismo tipo de máquina..
Ⅳ. Fuente de alimentación de inducción DSP IGBT
El sistema de calefacción se puede combinar con el Fuente de alimentación por inducción de frecuencia ultrasónica serie XZG. Estas fuentes de alimentación utilizan Control DSP totalmente digital con conversión de potencia de transistor IGBT y un circuito resonante paralelo.
Los modos de control disponibles incluyen:
• Corriente constante
• Potencia constante
• Temperatura constante
El modo apropiado depende de la configuración del equipo seleccionado y del proceso de calentamiento.. Regulación digital permite que la fuente de alimentación por inducción mantenga una salida eléctrica controlada durante el ciclo de endurecimiento en lugar de depender únicamente de un tiempo de calentamiento fijo. Para la producción de árboles de levas, Esto resulta particularmente útil cuando diferentes áreas de trabajo o diferentes programas de piezas requieren configuraciones de proceso separadas..
Las siguientes fuentes de alimentación XZG están disponibles como configuraciones para este tipo de sistema de endurecimiento por inducción..
| Modelo | Gabinete | Dimensiones | Voltaje de entrada | Corriente de entrada | Frecuencia | Potencia de salida | Controlar la precisión | Rango de potencia |
|---|---|---|---|---|---|---|---|---|
| XZG-80SCZ | Puerta única | 800 × 600 × 1750 mm | 380 ±10%, 50/60 Hz | ≤170A | 1–50 kHz | ≤80 kilovatios | 1‰ | 5%–100% |
| XZG-100SCZ | Puerta única | 800 × 600 × 1750 mm | 380 ±10%, 50/60 Hz | ≤220A | 1–50 kHz | ≤100 kilovatios | 1‰ | 5%–100% |
| XZG-120SCZ | Puerta única | 800 × 600 × 1750 mm | 380 ±10%, 50/60 Hz | ≤250A | 1–50 kHz | ≤120 kilovatios | 1‰ | 5%–100% |
| XZG-160SCZ | Puerta doble | 1200 × 800 × 1750 mm | 380 ±10%, 50/60 Hz | ≤350A | 1–50 kHz | ≤160 kilovatios | 1‰ | 5%–100% |
El factor de potencia especificado es ≥0,96.
Estos modelos están disponibles en configuraciones para árboles de levas y otras aplicaciones de endurecimiento de tipo eje.. La tabla no debe interpretarse en el sentido de que cada árbol de levas requiere la misma potencia o frecuencia.. La configuración de calentamiento real depende de la pieza de trabajo y del proceso de endurecimiento..
Ⅴ. Control de calefacción & Temple
La potencia de inducción es sólo una parte del proceso.. para un arbol de levas, El área endurecida resultante está influenciada por la combinación de:
Geometría del inductor + Frecuencia + Potencia + Tiempo de Calentamiento + Posición de la pieza de trabajo + Temple
Esta relación se vuelve más importante cuando se deben procesar varios lóbulos de levas o muñones en un componente.. No se puede suponer automáticamente que un proceso desarrollado para una geometría de árbol de levas produzca el mismo resultado en otra parte.. Por lo tanto, el sistema de calefacción y la máquina deben funcionar como un proceso en lugar de dos equipos independientes.
El calentamiento debe ir seguido de un enfriamiento controlado para completar el proceso de endurecimiento.. El KCJC-500H admite ambos enfriamiento por aspersión y enfriamiento por inmersión continua. La disposición de enfriamiento adecuada depende de la pieza de trabajo y del proceso..
Según el material y el requisito de endurecimiento., Se puede utilizar un fluido de enfriamiento PAG o un medio de enfriamiento adecuado a base de agua.. Las condiciones de enfriamiento influyen en el resultado final del endurecimiento al igual que las condiciones de calentamiento., es por eso que el etapa de enfriamiento debe considerarse junto con el proceso de inducción.
Ⅵ. Monitoreo del Proceso & Trazabilidad
Para producción repetida, comprobar solo si la máquina completó el ciclo proporciona información limitada sobre lo que sucedió durante el calentamiento. Un opcional Sistema de seguimiento y análisis de calidad de endurecimiento. Puede registrar y mostrar datos del proceso durante todo el ciclo de endurecimiento por inducción..
Los parámetros monitoreados pueden incluir:
Esto le brinda al operador más información sobre el proceso real en lugar de solo el estado final de la máquina..
El sistema de monitoreo puede comparar la curva del proceso real con una curva de referencia establecida.. También se pueden definir límites de proceso superiores e inferiores.. Si el proceso monitoreado se mueve fuera de los límites especificados, El sistema puede generar alarmas de subcalentamiento o sobrecalentamiento..
Las funciones disponibles incluyen:
• Comparación de curvas estándar y reales
• Monitoreo del límite de potencia superior e inferior
• Alarma de subcalentamiento
• Alarma de sobrecalentamiento
• Almacenamiento histórico de datos de proceso
• Gestión de parámetros de piezas de trabajo
• Trazabilidad de los datos de producción
• Identificación automática de resultados de procesamiento calificados y no calificados.
• Pausa y alarma automáticas para un resultado no conforme identificado
La base de datos de piezas de trabajo puede almacenar parámetros de procesamiento para una gran cantidad de piezas., permitiendo recuperar datos de producción previamente establecidos cuando sea necesario. Para la producción recurrente de árboles de levas, Esto proporciona una manera práctica de revisar si los ciclos de calentamiento individuales se mantuvieron dentro de las condiciones de proceso definidas..
El sistema de monitoreo proporciona la siguiente precisión de visualización para los parámetros de proceso enumerados:
| Parameter | Precisión de visualización |
|---|---|
| Actual | 1 A |
| Voltaje | 1 V |
| Frecuencia | 1 Hz |
| Energía | 1 KWS |
| Flujo de líquido de enfriamiento | 0.1 L/min |
| Flujo de agua de refrigeración | 0.1 L/min |
| Temperatura | 0.1°C |
Estos valores describen la precisión de visualización del sistema de monitoreo y no deben interpretarse como la precisión de mecanizado o la precisión de endurecimiento de la máquina completa..
Ⅶ. Configuración del sistema principal
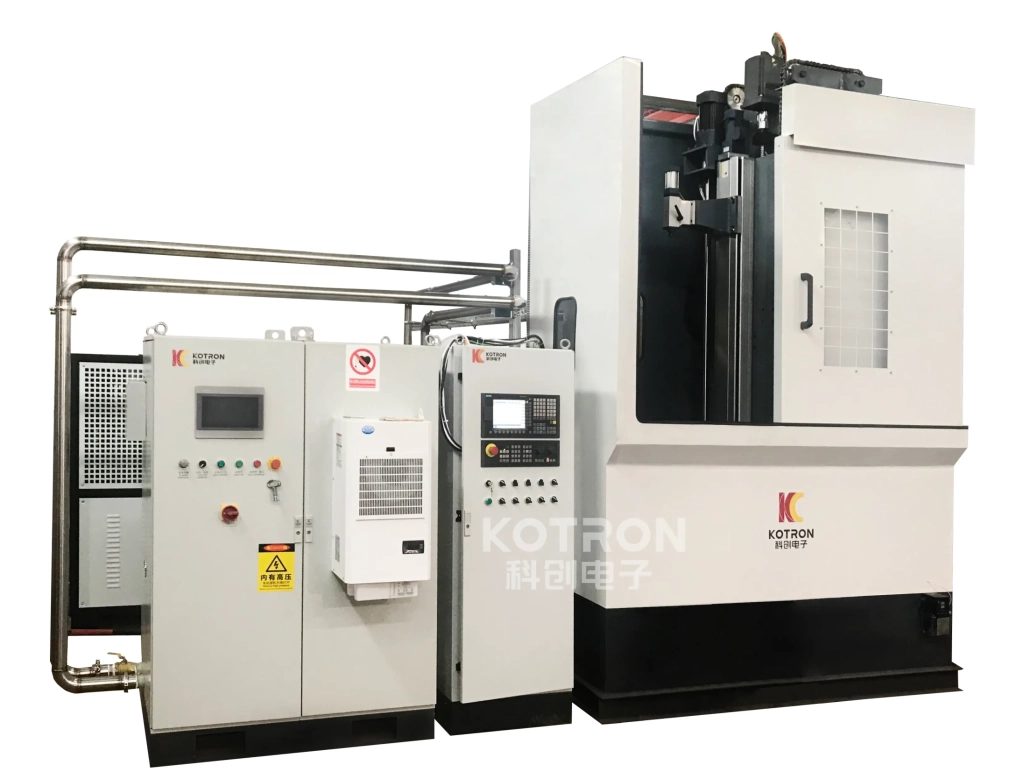
Un sistema de endurecimiento por inducción del árbol de levas se puede construir alrededor de cuatro secciones principales.. Estos componentes trabajan juntos en torno al proceso de endurecimiento del árbol de levas en lugar de ser seleccionados como unidades independientes no relacionadas..
Máquina de endurecimiento CNC vertical KCJC-500H
Proporciona sujeción de la pieza de trabajo., Rotación y movimiento controlado de la máquina durante el proceso de endurecimiento..
Fuente de alimentación de inducción DSP serie XZG
Proporciona potencia de calentamiento por inducción controlada digitalmente., con configuraciones de salida disponibles desde 80 kW a 160 kW en los modelos listados.
Bobina de inducción personalizada
Desarrollado según la geometría del árbol de levas y el área endurecida requerida.
Sistema de seguimiento y análisis de calidad del endurecimiento
Supervisa los parámetros eléctricos y de refrigeración., registra datos de proceso y proporciona funciones de alarma y trazabilidad cuando se requiere esta configuración.
Ⅷ. Aplicación típica
Los árboles de levas se utilizan ampliamente como componentes clave en motores automotrices y son una aplicación típica para el endurecimiento de superficies por inducción.. El proceso se utiliza cuando las superficies de trabajo seleccionadas requieren mejoras.:
• Resistencia al desgaste
• Dureza superficial
• Resistencia a la carga cíclica
Al mismo tiempo, El núcleo del componente conserva la dureza necesaria para el servicio mecánico.. La misma plataforma del equipo de endurecimiento por inducción también se puede aplicar a otros componentes de tipo eje adecuados., dependiendo de su geometría y requisitos de tratamiento térmico.
IX.. Preguntas frecuentes
¿Puede la máquina endurecer tanto los lóbulos de las levas como los muñones??
Superficies de lóbulos de levas seleccionadas, Los muñones y otras áreas especificadas se pueden endurecer por inducción de acuerdo con los requisitos de la pieza y del proceso.. La configuración del inductor y del proceso debe coincidir con el área que se está tratando..
¿Por qué un árbol de levas necesita una bobina de inducción personalizada??
Los lóbulos de leva no tienen el mismo perfil cilíndrico que un eje redondo convencional. Por lo tanto, la geometría de la bobina debe adaptarse a la pieza de trabajo y al área de calentamiento prevista..
¿Qué potencia de inducción está disponible??
Las configuraciones XZG enumeradas incluyen 80 kW, 100 kW, 120 kW y 160 modelos kW, con un rango de frecuencia de funcionamiento de 1 a 50 kHz. Estas son configuraciones de equipos disponibles en lugar de requisitos fijos para cada árbol de levas..
¿Qué modos de control están disponibles para la fuente de alimentación por inducción??
corriente constante, Los modos de control de potencia constante y temperatura constante están disponibles según la configuración del sistema seleccionada..
¿Puede la máquina utilizar enfriamiento por pulverización??
Sí. El KCJC-500H admite enfriamiento por pulverización así como enfriamiento por inmersión continua.
¿Se puede controlar el proceso de endurecimiento??
Sí. Con el correspondiente sistema de seguimiento, voltaje, la corriente, potencia, frecuencia, Los parámetros relacionados con la energía y la refrigeración se pueden visualizar y registrar..
¿Se pueden revisar los datos de procesos anteriores??
El sistema de monitoreo admite el almacenamiento de datos históricos., Gestión de parámetros de piezas y trazabilidad de procesos..
¿Puede el sistema detectar un ciclo de calentamiento anormal??
La configuración de monitoreo admite límites de proceso superiores e inferiores., comparación de curvas y alarmas de subcalentamiento/sobrecalentamiento. También puede identificar resultados de procesamiento no conformes y pausar con una alarma..
X.. Sistema de endurecimiento por inducción del árbol de levas
Un sistema de endurecimiento de árboles de levas es más que una máquina vertical con una bobina de inducción adjunta. La máquina controla la pieza de trabajo.. La fuente de alimentación por inducción controla la energía de calefacción.. El inductor personalizado determina cómo se acopla esa energía a la superficie seleccionada., mientras el sistema de enfriamiento completa el ciclo de endurecimiento. Donde se requiere monitoreo de procesos, Los parámetros eléctricos y de refrigeración también se pueden registrar y comparar durante la producción..
Para lóbulos de leva, muñones y otras superficies seleccionadas del árbol de levas, estas partes del sistema deben considerarse juntas. La misma plataforma CNC vertical también se puede configurar para otros componentes tipo eje., como el máquina automática de endurecimiento por inducción de engranajes.
Máquina de endurecimiento por inducción de árbol de levas
Máquina CNC vertical + Fuente de alimentación DSP IGBT + Inductor personalizado + Monitoreo del Proceso
Discuta su aplicación de endurecimiento del árbol de levas →