Машина для индукционной закалки тормозных колодок для барабанных тормозов легковых и коммерческих автомобилей
Ⅰ. См. процесс индукционной закалки тормозных колодок.
Индукционная закалка тормозных колодок
Локальный нагрев и закалка
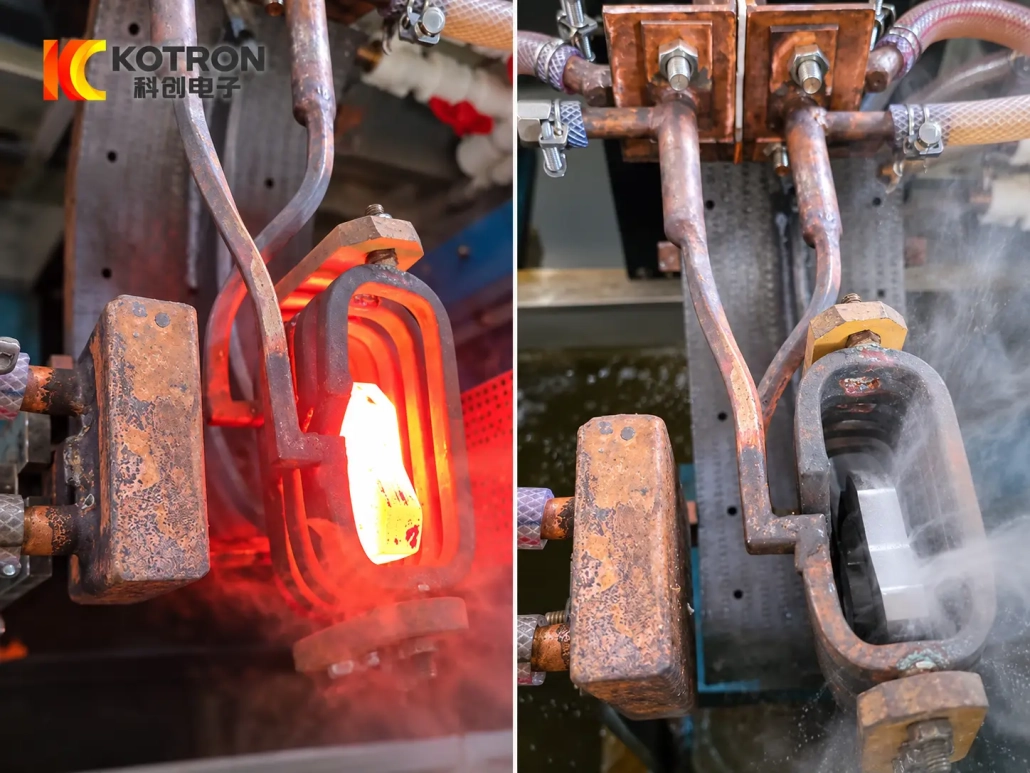
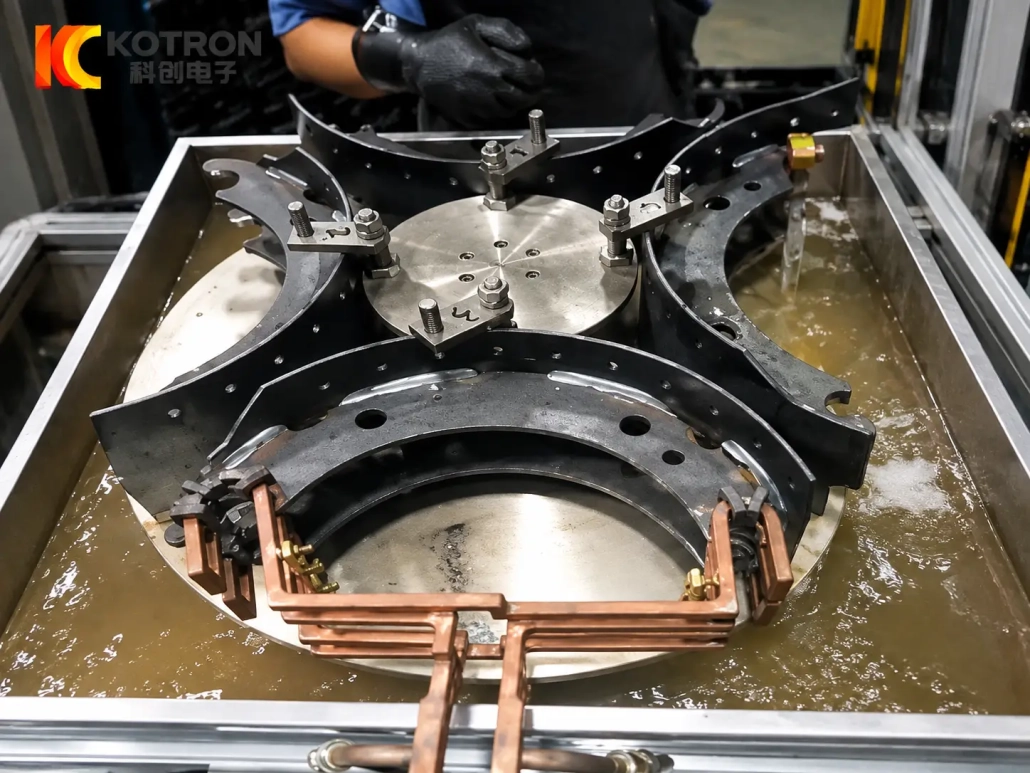
Это приложение показывает локальный индукционный нагрев на изогнутом профиле тормозной колодки. Контурный индуктор следует за необходимой областью лечения., и нагретая зона закаливается в рамках цикла закалки.
Точное положение нагрева и порядок перемещения выбираются в соответствии с геометрией тормозной колодки и областью, указанной для закалки..
Ⅱ. Локальное упрочнение тормозных колодок различной конструкции
Геометрия тормозных колодок может значительно различаться в зависимости от модели.. Изменения радиуса, длина дуги, ширина, толщина сечения, Расположение отверстий или геометрия торца могут влиять как на инструмент, так и на процесс нагрева..
Оборудование может быть разработано для тормозных колодок с различными:
•Изогнутые профили и радиусы
•Ширина и размеры сечения
•Расположение отверстий и пазов
•Концевые геометрии
•Требуемые закаленные участки
•Требования к погрузке и транспортировке
Зону закалки следует определять по чертежу заказчика или спецификации термообработки..
В некоторых конструкциях тормозных колодок, может потребоваться локальное закаливание вокруг конца, контактная зона, область, связанная с камерой, область, связанная с якорем, или другое указанное положение. Эти местоположения различаются в зависимости от компонента, и их не следует предполагать только по названию тормозной колодки..
Вот почему оборудование для индукционной закалки тормозных колодок обычно разрабатывается на основе фактических требований к детали и обработке, а не выбирается только по размеру заготовки.
Ⅲ. Индивидуальная конструкция индуктора и приспособления
Индуктор и приспособление имеют прямую связь с геометрией тормозной колодки..
Проектирование индуктивности
Для изогнутых или неправильных профилей тормозных колодок., а контурный индуктор можно спроектировать вокруг необходимой площади обогрева. Форма катушки, рабочий зазор и положение подбираются в соответствии с локальной зоной обработки.
Другой радиус или закаленное положение могут потребовать другого индуктора., даже если обе детали классифицируются как тормозные колодки.
Если необходимо обработать несколько связанных моделей тормозных колодок, Совместимость оснастки можно оценить по чертежам. В некоторых случаях, на одной машине можно использовать разные индукторы; в других, механическое устройство также может потребоваться изменить.
Дизайн светильника
Крепление удерживает тормозную колодку в определенном положении относительно индуктора и системы закалки..
Его конструкция учитывает:
•Профиль заготовки
•Доступные точки локации
•Положение закалки
•Направление загрузки
•Требуемое движение
•Переключение между моделями деталей
Для повторяющегося производства, расположение приспособлений также может быть спроектировано с учетом требуемого метода нагрузки и цикла..
Ⅳ. Контролируемый нагрев и закалка
Цикл закалки тормозных колодок определяется не только силой индукции.. Положение нагрева, мощность и частота, время нагрева, относительное движение и гашение необходимо рассматривать вместе.
Процесс обычно следующий:
Позиционирование → Локальный индукционный нагрев → закалка → Завершение цикла
Движение машины выбирается таким образом, чтобы получить необходимую схему нагрева.. В некоторых применениях, индуктор перемещается относительно тормозной колодки; в других проектах может использоваться другое расположение позиционирования.
Таким образом, метод перемещения является частью конфигурации процесса., не является фиксированным требованием для каждой машины.
The закалка Система также проектируется с учетом обрабатываемой площади и геометрии заготовки.. Положение распыления, время и последовательность координируются с циклом нагрева в соответствии с применением.
Целевая твердость, эффективная глубина корпуса и закаленный рисунок должны быть определены на основе технических требований заказчика и подтверждены в ходе разработки процесса..
Ⅴ. Автоматическая индукционная закалка тормозных колодок для производства
Автоматическая индукционная закалка тормозных колодок
Автоматизированный процесс термообработки
Для повторяющегося производства, сама машина для индукционной закалки тормозных колодок можно настроить с автоматическим позиционированием, контроль цикла и закалка.
Организация производства может быть разработана в соответствии с:
•Требуемый объем производства
•Количество моделей тормозных колодок
•Метод загрузки и разгрузки
•Расположение светильников
•Требования к переналадке
•Доступная производственная площадь
•Существующее состояние производственной линии
Ручное, могут быть рассмотрены полуавтоматические и автоматические конфигурации..
При необходимости, автоматическая индексация, нагрузка, Функции разгрузки или передачи также могут быть интегрированы в компоновку машины. Эти функции выбираются на основе фактических производственных требований, а не рассматриваются как стандартное оборудование для каждого проекта..
Ⅵ. Конфигурация машины и цифровое управление процессами
Полный система индукционной закалки тормозных колодок сочетает в себе индукционный источник питания с механическим, системы закалки и контроля, необходимые для заготовки.
Проект можно настроить с помощью:
•Источник питания индукционного нагрева
•Индукционный трансформатор
•Индивидуальный индуктор
•Крепление тормозной колодки
•Механизм позиционирования или перемещения
•Система закалки
•Система охлаждающей воды
•Управление ПЛК или ЧПУ
•Рабочий интерфейс ЧМИ
•Система электрической защиты
•Дополнительное автоматизированное погрузочно-разгрузочное оборудование
Индукционная мощность и рабочая частота выбираются вместе с материалом заготовки., размеры сечения, отапливаемая зона, требуемый результат закалки и производственный цикл.
Технология индукционной мощности IGBT и DSP-цифровое управление может использоваться в соответствии с выбранной конфигурацией системы.
Параметры процесса могут включать:
•Время нагрева
•Выходная мощность
•Последовательность позиционирования
•Параметры движения
•Время закалки
•Последовательность цикла
Если конфигурация управления поддерживает это, хранение рецептов, записями аварий, Также могут быть включены функции мониторинга процесса и производственных данных.
Эти функции полезны, когда необходимо вызвать установленные условия закалки для разных моделей тормозных колодок или повторяющихся производственных партий..
Ⅶ. Что определяет правильный станок для закалки тормозных колодок?
Наиболее полезной отправной точкой является фактическая тормозная колодка, а не номер модели машины..
| Информация о проекте | Используется для определения |
|---|---|
| Чертеж тормозной колодки | Общая концепция оборудования и инструментов |
| Радиус и профиль | Конструкция индуктора и приспособления |
| Материал и марка | Разработка процесса отопления |
| Размеры сечения | Мощность, частота и конфигурация катушки |
| Требуемая закаленная площадь | Положение нагрева и инструменты |
| Целевая твердость | Требование к разработке процесса |
| Эффективная глубина корпуса, если указано | Процесс нагрева и закалки |
| Количество вариантов детали | Оснастка и механизм переналадки |
| Производственное требование | Цикл и уровень автоматизации |
| Метод загрузки | Конструкция приспособления и манипуляций |
| Действующая производственная линия | Интеграция оборудования |
| Требование проверки | План проверки процесса |
Чертеж, на котором отмечена необходимая закаленная область, особенно полезен, поскольку для двух тормозных колодок с одинаковыми габаритными размерами все равно могут потребоваться разные индукционные инструменты или настройки процесса..
Если задействовано несколько моделей тормозных колодок, их чертежи можно просмотреть вместе, чтобы определить, могут ли они использовать одну и ту же станочную платформу с разными инструментами и программами..
Ⅷ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Может ли одна машина обрабатывать разные модели тормозных колодок??
Это возможно, если детали попадают в расчетный механический и технологический диапазон.. Для разных моделей могут потребоваться разные индукторы., приспособления или программы обработки, поэтому чертежи следует просмотреть перед выбором окончательной конфигурации машины..
Требуется ли для каждой тормозной колодки своя индукционная катушка??
Не обязательно. Подобные детали могут иметь возможность использовать общие инструменты., но меняется радиус, для профиля или закаленной зоны может потребоваться другой индуктор. Совместимость катушек должна быть подтверждена на основе фактической геометрии детали..
Можно ли настроить машину для автоматического производства??
Да. Позиционирование, контроль цикла, закалка, индексирование и погрузочно-разгрузочные работы могут быть автоматизированы в соответствии с производственными требованиями. Конечный уровень автоматизации зависит от номенклатуры заготовок и организации производства..
Какая информация необходима перед проектированием машины?
Самая полезная информация — чертеж тормозной колодки., Материал, основные размеры, необходимая площадь закалки и производственные требования. Если твердость, глубина корпуса или требования к проверке уже определены, они также должны быть предоставлены.
Отправьте нам чертеж тормозной колодки
Чтобы оценить правильность машина для индукционной закалки тормозных колодок, отправьте нам фактическую информацию о заготовке:
Чертеж или фотографии тормозной колодки + Материал + Основные размеры + Требуемая защищенная зона + Производственные требования
Если доступно, также включить:
Целевая твердость + Эффективная глубина корпуса + Требования к проверке
Из этих деталей, мощность индукции, частота, индуктор, светильник, движение, метод закалки и конфигурацию автоматизации можно оценивать вместе.