Máquina de endurecimento por indução de sapata de freio para freios a tambor de veículos automotivos e comerciais
Ⅰ. Veja o processo de endurecimento por indução da sapata de freio
Endurecimento por indução da sapata de freio
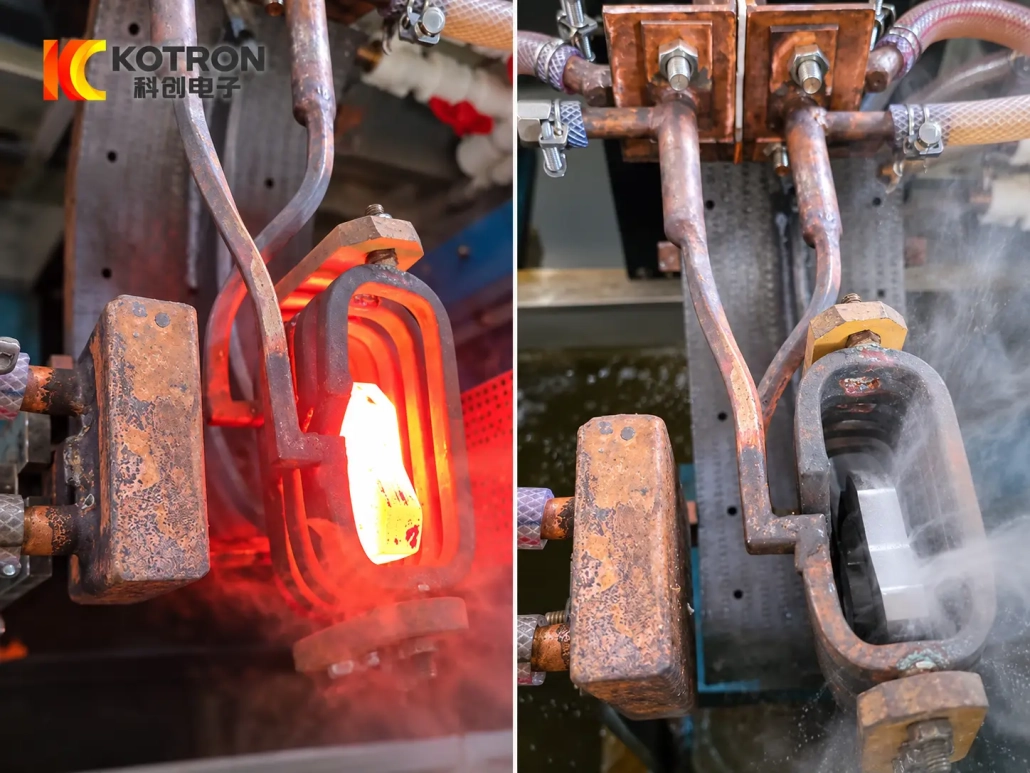
Aquecimento e têmpera localizados
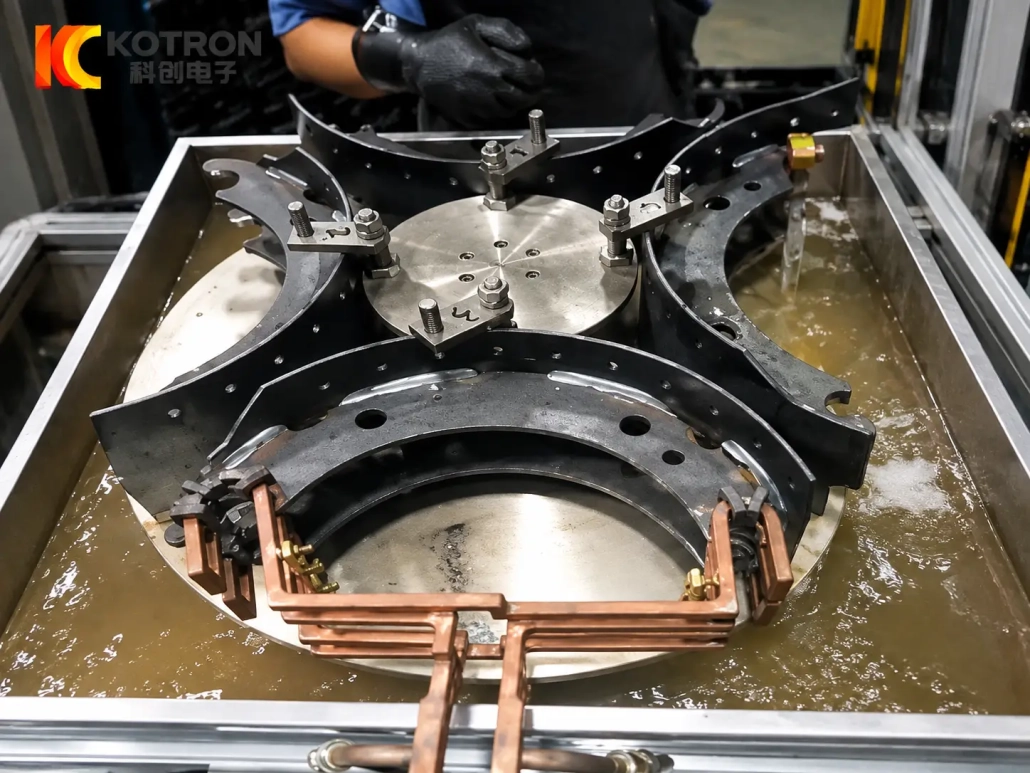
Este aplicativo mostra aquecimento por indução localizado em um perfil de sapata de freio curvo. Um indutor contornado segue a área de tratamento necessária, e a zona aquecida é temperada como parte do ciclo de endurecimento.
A posição exata do aquecimento e a disposição do movimento são selecionadas de acordo com a geometria da sapata do freio e a área especificada para endurecimento.
Ⅱ. Endurecimento localizado para diferentes designs de sapatas de freio
A geometria da sapata de freio pode variar consideravelmente entre diferentes modelos. Mudanças no raio, comprimento do arco, largura, espessura da seção, o padrão do furo ou a geometria final podem afetar tanto o ferramental quanto o processo de aquecimento.
O equipamento pode ser desenvolvido para sapatas de freio com diferentes:
•Perfis e raios curvos
•Larguras e dimensões de seção
•Arranjos de furos e ranhuras
•Geometrias finais
•Áreas endurecidas necessárias
•Requisitos de carregamento e manuseio
A zona de endurecimento deve ser definida a partir do desenho do cliente ou especificação de tratamento térmico.
Em alguns designs de sapatas de freio, endurecimento localizado pode ser necessário em torno de uma extremidade, área de contato, área relacionada à câmera, área relacionada à âncora ou outra posição especificada. Essas localizações variam de acordo com o componente e não devem ser presumidas apenas pelo nome da sapata do freio..
É por isso que equipamento de endurecimento por indução de sapata de freio normalmente é projetado a partir da peça real e dos requisitos de tratamento, em vez de ser selecionado apenas pelo tamanho da peça.
Ⅲ. Design personalizado de indutores e acessórios
O indutor e o acessório têm uma relação direta com a geometria da sapata do freio.
Projeto de Indutores
Para perfis de sapatas de freio curvas ou irregulares, um indutor contornado pode ser projetado em torno da área de aquecimento necessária. A forma da bobina, a folga e a posição de trabalho são selecionadas para corresponder à zona de tratamento local.
Um raio diferente ou posição endurecida pode exigir um indutor diferente, mesmo quando as peças são classificadas como sapatas de freio.
Onde vários modelos de sapatas de freio relacionados precisam ser processados, a compatibilidade das ferramentas pode ser avaliada a partir dos desenhos. Em alguns casos, diferentes indutores podem ser usados na mesma máquina; em outros, o arranjo mecânico também pode precisar mudar.
Projeto de luminária
O acessório mantém a sapata do freio em uma posição definida em relação ao indutor e ao sistema de extinção.
Seu design considera:
•Perfil da peça
•Pontos de localização disponíveis
•Posição de endurecimento
•Direção de carregamento
•Movimento necessário
•Mudança entre modelos de peças
Para produção em série, o arranjo do acessório também pode ser projetado em torno do método de carregamento e ciclo necessário.
Ⅳ. Aquecimento e têmpera controlados
Um ciclo de endurecimento da sapata de freio não é determinado apenas pela potência de indução. Posição de aquecimento, potência e frequência, tempo de aquecimento, movimento relativo e extinção precisam ser considerados juntos.
O processo geralmente segue:
Posicionamento → Aquecimento por indução localizado → Têmpera → Conclusão do Ciclo
O movimento da máquina é selecionado para obter o padrão de aquecimento necessário. Em algumas aplicações, o indutor se move em relação à sapata de freio; outros projetos podem usar um arranjo de posicionamento diferente.
O método de movimento é, portanto, parte da configuração do processo, não é um requisito fixo para todas as máquinas.
O têmpera O sistema também é projetado em torno da área tratada e da geometria da peça. Posição de pulverização, o tempo e a sequência são coordenados com o ciclo de aquecimento de acordo com a aplicação.
Dureza alvo, a profundidade efetiva da camada e o padrão endurecido devem ser definidos a partir dos requisitos técnicos do cliente e confirmados durante o desenvolvimento do processo.
Ⅴ. Endurecimento automático por indução da sapata de freio para produção
Endurecimento automático por indução da sapata de freio
Processo automatizado de tratamento térmico
Para produção em série, o máquina de endurecimento por indução de sapata de freio pode ser configurado com posicionamento automatizado, controle de ciclo e têmpera.
O arranjo de produção pode ser desenvolvido de acordo com:
•Volume de produção necessário
•Número de modelos de sapatas de freio
•Método de carga e descarga
•Arranjo de luminária
•Requisitos de mudança
•Espaço disponível na fábrica
•Condições existentes da linha de produção
Manual, configurações semiautomáticas e automáticas podem ser consideradas.
Onde necessário, indexação automática, carregando, funções de descarga ou transferência também podem ser integradas ao layout da máquina. Estas funções são selecionadas a partir dos requisitos reais de produção, em vez de serem tratadas como equipamento padrão em cada projeto..
Ⅵ. Configuração de máquinas e controle digital de processos
Um completo sistema de endurecimento por indução de sapata de freio combina o fonte de alimentação por indução com a mecânica, sistemas de têmpera e controle necessários para a peça de trabalho.
Um projeto pode ser configurado com:
•Fonte de alimentação de aquecimento por indução
•Transformador de indução
•Indutor personalizado
•Fixação da sapata de freio
•Mecanismo de posicionamento ou movimento
•Sistema de têmpera
•Sistema de água de resfriamento
•Controle PLC ou CNC
•Interface operacional IHM
•Sistema de proteção elétrica
•Equipamento de manuseio automatizado opcional
A potência de indução e a frequência operacional são selecionadas juntamente com o material da peça, dimensões da seção, área aquecida, resultado de endurecimento necessário e ciclo de produção.
Tecnologia de energia de indução IGBT e Controle digital DSP pode ser usado de acordo com a configuração do sistema selecionada.
Os parâmetros do processo podem incluir:
•Tempo de aquecimento
•Saída de energia
•Sequência de posicionamento
•Parâmetros de movimento
•Tempo de extinção
•Sequência de ciclo
Onde a configuração de controle suporta isso, armazenamento de receitas, registros de alarme, funções de monitoramento de processo e dados de produção também podem ser incluídas.
Estas funções são úteis quando as condições de endurecimento estabelecidas precisam ser recuperadas para diferentes modelos de sapatas de freio ou lotes de produção repetidos.
Ⅶ. O que determina a máquina certa para endurecer sapatas de freio?
O ponto de partida mais útil é a sapata de freio real, em vez do número do modelo da máquina.
| Informações do projeto | Usado para determinar |
|---|---|
| Desenho de sapata de freio | Conceito geral de equipamentos e ferramentas |
| Raio e perfil | Projeto de indutores e acessórios |
| Material e grau | Desenvolvimento do processo de aquecimento |
| Dimensões da seção | Potência, configuração de frequência e bobina |
| Área endurecida necessária | Posição de aquecimento e ferramentas |
| Dureza alvo | Requisito de desenvolvimento de processo |
| Profundidade efetiva da camada, se especificado | Processo de aquecimento e têmpera |
| Número de variantes de peças | Arranjo de ferramentas e troca |
| Requisitos de produção | Nível de ciclo e automação |
| Método de carregamento | Projeto de fixação e manuseio |
| Linha de produção existente | Integração de equipamentos |
| Requisito de inspeção | Plano de validação de processo |
Um desenho marcando a área endurecida necessária é particularmente útil porque duas sapatas de freio com dimensões gerais semelhantes ainda podem exigir ferramentas de indução ou configurações de processo diferentes.
Se vários modelos de sapatas de freio estiverem envolvidos, seus desenhos podem ser revisados em conjunto para determinar se eles podem compartilhar a mesma plataforma de máquina com diferentes ferramentas e programas.
Ⅷ. Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Uma máquina pode processar diferentes modelos de sapatas de freio?
Pode ser possível quando as peças estiverem dentro da faixa mecânica e de processo projetada. Modelos diferentes podem exigir indutores diferentes, acessórios ou programas de processo, portanto, os desenhos devem ser revisados antes que a configuração final da máquina seja selecionada.
Cada sapata de freio requer uma bobina de indução diferente?
Não necessariamente. Peças semelhantes podem compartilhar ferramentas, mas mudanças no raio, perfil ou área endurecida pode exigir outro indutor. A compatibilidade da bobina deve ser confirmada a partir da geometria real da peça.
A máquina pode ser configurada para produção automática?
Sim. Posicionamento, controle de ciclo, têmpera, indexação e manuseio de materiais podem ser automatizados de acordo com a necessidade de produção. O nível final de automação depende da gama de peças e do arranjo de produção.
Quais informações são necessárias antes de projetar a máquina?
A informação mais útil é o desenho da sapata do freio, material, dimensões principais, área endurecida necessária e exigência de produção. Se dureza, profundidade do caso ou requisitos de inspeção já foram definidos, eles também devem ser fornecidos.
Envie-nos o desenho da sapata de freio
Para avaliar o correto máquina de endurecimento por indução de sapata de freio, envie-nos as informações reais da peça de trabalho:
Desenho ou fotos da sapata de freio + Material + Dimensões Principais + Área endurecida necessária + Requisito de produção
Se disponível, também inclui:
Dureza Alvo + Profundidade Efetiva do Caso + Requisitos de inspeção
A partir desses detalhes, a potência de indução, frequência, indutor, luminária, movimento, método de têmpera e configuração de automação podem ser avaliados juntos.