Maszyna do hartowania indukcyjnego szczęk hamulcowych do hamulców bębnowych samochodów osobowych i pojazdów użytkowych
Ⅰ. Zobacz proces hartowania indukcyjnego szczęk hamulcowych
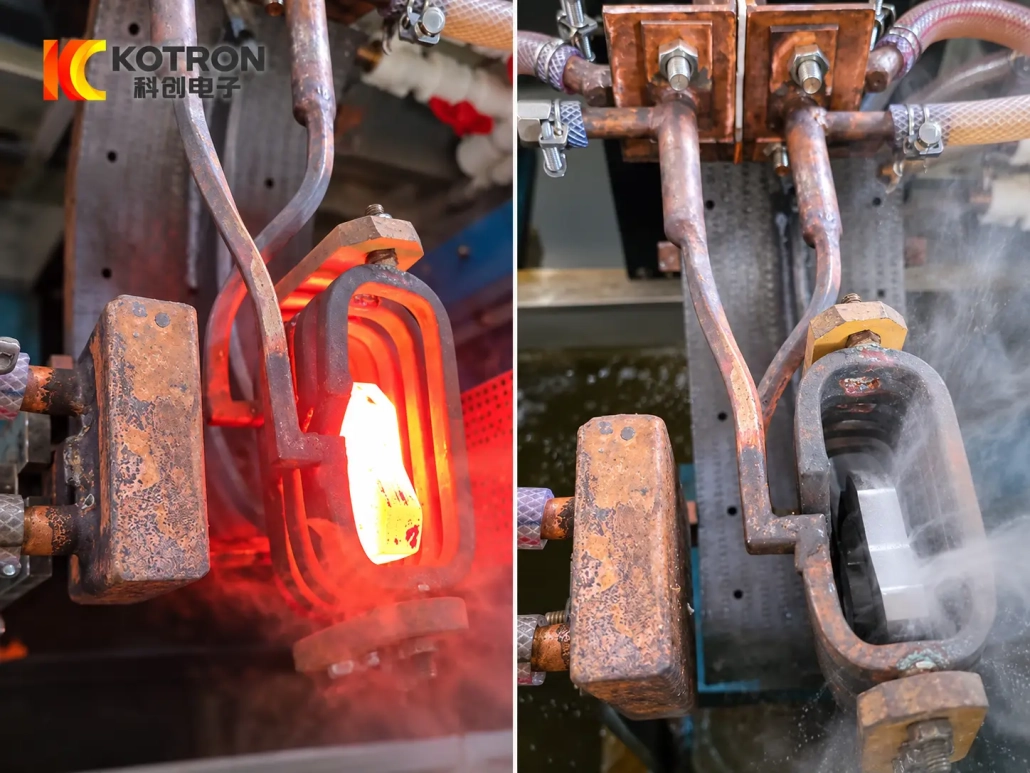
Hartowanie indukcyjne szczęk hamulcowych
Miejscowe ogrzewanie i hartowanie
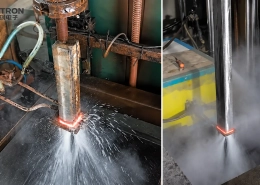
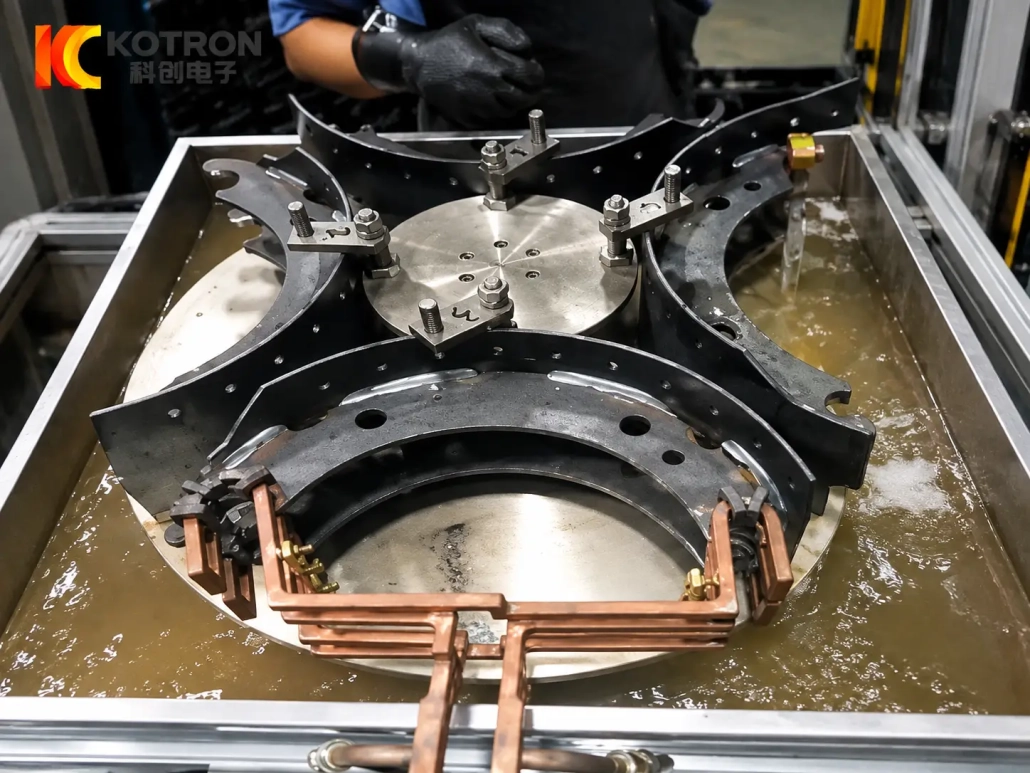
Ta aplikacja pokazuje miejscowe ogrzewanie indukcyjne na zakrzywionym profilu szczęki hamulcowej. Wyprofilowany induktor podąża za wymaganym obszarem leczenia, a strefa podgrzewana jest hartowana w ramach cyklu hartowania.
Dokładna pozycja nagrzewania i układ ruchu dobierane są w zależności od geometrii szczęk hamulcowych i obszaru przeznaczonego do hartowania.
Ⅱ. Miejscowe hartowanie dla różnych konstrukcji szczęk hamulcowych
Geometria szczęk hamulcowych może się znacznie różnić w zależności od modelu. Zmiany promienia, długość łuku, szerokość, grubość przekroju, układ otworów lub geometria końcówki mogą mieć wpływ zarówno na oprzyrządowanie, jak i proces nagrzewania.
Można opracować wyposażenie dla szczęk hamulcowych o różnych średnicach:
•Zakrzywione profile i promienie
•Szerokości i wymiary przekroju
•Układy otworów i szczelin
•Końcowe geometrie
•Wymagane obszary utwardzone
•Wymagania dotyczące załadunku i obsługi
Strefę hartowania należy określić na podstawie rysunku klienta lub specyfikacji obróbki cieplnej.
W niektórych konstrukcjach szczęk hamulcowych, wokół końca może być wymagane miejscowe utwardzenie, obszar kontaktu, obszar związany z kamerą, obszar związany z kotwicą lub inną określoną pozycję. Położenia te różnią się w zależności od elementu i nie należy ich określać na podstawie samej nazwy szczęki hamulcowej.
Oto dlaczego sprzęt do indukcyjnego hartowania szczęk hamulcowych jest zwykle projektowany na podstawie rzeczywistej części i wymagań dotyczących obróbki, a nie wybierany wyłącznie na podstawie rozmiaru przedmiotu obrabianego.
Ⅲ. Indywidualna konstrukcja cewki i uchwytu
Cewka indukcyjna i uchwyt mają bezpośredni związek z geometrią szczęk hamulcowych.
Projekt cewek
Do zakrzywionych lub nieregularnych profili szczęk hamulcowych, A profilowana cewka indukcyjna można zaprojektować wokół wymaganej powierzchni grzewczej. Kształt cewki, prześwit roboczy i położenie dobierane są tak, aby odpowiadały lokalnej strefie leczenia.
Inny promień lub pozycja hartowana może wymagać innej cewki indukcyjnej, nawet jeśli obie części są sklasyfikowane jako szczęki hamulcowe.
Tam, gdzie należy przetworzyć kilka powiązanych modeli szczęk hamulcowych, kompatybilność narzędzi można ocenić na podstawie rysunków. W niektórych przypadkach, w tej samej maszynie można używać różnych cewek; w innych, może zaistnieć potrzeba zmiany układu mechanicznego.
Projekt oprawy
Uchwyt utrzymuje szczękę hamulcową w określonym położeniu względem cewki indukcyjnej i układu hartującego.
Jego projekt uwzględnia:
•Profil przedmiotu obrabianego
•Dostępne punkty lokalizacji
•Pozycja hartowania
•Kierunek ładowania
•Wymagany ruch
•Przełączanie między modelami części
Przy powtarzalnej produkcji, rozmieszczenie osprzętu można również zaprojektować w oparciu o wymaganą metodę ładowania i cyklu.
Ⅳ. Kontrolowane ogrzewanie i hartowanie
Cykl utwardzania szczęk hamulcowych nie jest wyznaczany wyłącznie na podstawie mocy indukcji. Pozycja grzewcza, moc i częstotliwość, czas nagrzewania, ruch względny i hartowanie należy rozpatrywać łącznie.
Proces jest na ogół następujący:
Pozycjonowanie → Miejscowe ogrzewanie indukcyjne → Hartowanie → Zakończenie cyklu
Ruch maszyny dobierany jest w celu uzyskania wymaganego wzorca ogrzewania. W niektórych zastosowaniach, cewka porusza się względem szczęki hamulcowej; inne projekty mogą wykorzystywać inny układ pozycjonowania.
Metoda ruchu jest zatem częścią konfiguracji procesu, nie jest to stały wymóg dla każdej maszyny.
Dla hartowanie System jest również zaprojektowany pod kątem obszaru poddanego obróbce i geometrii przedmiotu obrabianego. Pozycja natryskowa, czas i kolejność są skoordynowane z cyklem ogrzewania w zależności od zastosowania.
Twardość docelowa, Efektywną głębokość obudowy i wzór utwardzania należy określić na podstawie wymagań technicznych klienta i potwierdzić podczas opracowywania procesu.
V.. Automatyczne hartowanie indukcyjne szczęk hamulcowych do produkcji
Automatyczne hartowanie indukcyjne szczęk hamulcowych
Zautomatyzowany proces obróbki cieplnej
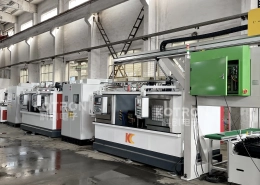
Przy powtarzalnej produkcji, to maszyna do hartowania indukcyjnego szczęk hamulcowych można skonfigurować z automatycznym pozycjonowaniem, kontrola cyklu i hartowanie.
Układ produkcji można opracować według:
•Wymagana wielkość produkcji
•Liczba modeli szczęk hamulcowych
•Sposób załadunku i rozładunku
•Układ opraw
•Wymagania dotyczące zmiany
•Dostępna powierzchnia fabryki
•Istniejące warunki linii produkcyjnej
Podręcznik, można rozważyć konfiguracje półautomatyczne i automatyczne.
Gdzie jest to wymagane, automatyczne indeksowanie, załadunek, Funkcje rozładunku lub przenoszenia można również zintegrować z układem maszyny. Funkcje te są wybierane na podstawie rzeczywistych wymagań produkcyjnych, a nie traktowane jako standardowe wyposażenie każdego projektu.
Ⅵ. Konfiguracja maszyny i cyfrowa kontrola procesu
Kompletny indukcyjny system hartowania szczęk hamulcowych łączy w zasilacz indukcyjny z mechanicznym, systemy hartowania i kontroli wymagane dla przedmiotu obrabianego.
Projekt można skonfigurować za pomocą:
•Zasilanie ogrzewania indukcyjnego
•Transformator indukcyjny
•Dostosowana cewka indukcyjna
•Mocowanie szczęk hamulcowych
•Mechanizm pozycjonowania lub ruchu
•System hartowania
•Układ wody chłodzącej
•Sterowanie PLC lub CNC
•Interfejs operacyjny HMI
•System ochrony elektrycznej
•Opcjonalny zautomatyzowany sprzęt do obsługi
Moc indukcyjną i częstotliwość pracy dobiera się odpowiednio do materiału obrabianego przedmiotu, wymiary sekcji, ogrzewany obszar, wymagany wynik hartowania i cykl produkcyjny.
Technologia zasilania indukcyjnego IGBT i Sterowanie cyfrowe DSP można używać zgodnie z wybraną konfiguracją systemu.
Parametry procesu mogą obejmować:
•Czas ogrzewania
•Moc wyjściowa
•Sekwencja pozycjonowania
•Parametry ruchu
•Czas wygaszania
•Sekwencja cyklu
Tam, gdzie obsługuje to konfiguracja sterowania, przechowywanie przepisów, zapisy alarmowe, Można również uwzględnić funkcje monitorowania procesów i danych produkcyjnych.
Funkcje te są przydatne w przypadku konieczności przypomnienia ustalonych warunków hartowania dla różnych modeli szczęk hamulcowych lub powtarzających się partii produkcyjnych.
Ⅶ. Co decyduje o właściwej maszynie do hartowania szczęk hamulcowych?
Najbardziej przydatnym punktem wyjścia jest rzeczywisty klocek hamulcowy, a nie numer modelu maszyny.
| Informacje o projekcie | Używane do określenia |
|---|---|
| Rysunek szczęk hamulcowych | Ogólna koncepcja wyposażenia i narzędzi |
| Promień i profil | Projekt cewki i osprzętu |
| Materiał i gatunek | Rozwój procesu grzewczego |
| Wymiary przekroju | Moc, konfiguracja częstotliwości i cewki |
| Wymagany obszar utwardzony | Pozycja grzewcza i oprzyrządowanie |
| Twardość docelowa | Wymóg rozwoju procesu |
| Efektywna głębokość obudowy, jeśli określono | Proces nagrzewania i hartowania |
| Liczba wariantów części | Układ oprzyrządowania i wymiany |
| Wymaganie produkcyjne | Cykl i poziom automatyzacji |
| Metoda ładowania | Projekt mocowania i obsługi |
| Istniejąca linia produkcyjna | Integracja sprzętu |
| Wymóg inspekcji | Plan walidacji procesu |
Rysunek oznaczający wymaganą powierzchnię utwardzoną jest szczególnie przydatny, ponieważ dwie szczęki hamulcowe o podobnych wymiarach całkowitych mogą nadal wymagać innego oprzyrządowania indukcyjnego lub ustawień procesu.
Jeśli w grę wchodzi kilka modeli szczęk hamulcowych, ich rysunki można przeglądać razem w celu ustalenia, czy mogą współużytkować tę samą platformę maszynową z różnymi narzędziami i programami.
Ⅷ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy jedna maszyna może przetwarzać różne modele szczęk hamulcowych??
Może to być możliwe, gdy części mieszczą się w zaprojektowanym zakresie mechanicznym i procesowym. Różne modele mogą wymagać różnych cewek, osprzętu lub programów procesowych, dlatego też rysunki należy przejrzeć przed wyborem ostatecznej konfiguracji maszyny.
Czy każdy klocek hamulcowy wymaga innej cewki indukcyjnej??
Niekoniecznie. Podobne części mogą mieć możliwość wspólnego oprzyrządowania, ale zmiany promienia, profil lub obszar hartowany może wymagać zastosowania innej cewki indukcyjnej. Kompatybilność cewki należy potwierdzić na podstawie rzeczywistej geometrii części.
Czy maszynę można skonfigurować do produkcji automatycznej??
Tak. Pozycjonowanie, kontrola cyklu, hartowanie, indeksowanie i obsługę materiałów można zautomatyzować zgodnie z wymaganiami produkcyjnymi. Ostateczny poziom automatyzacji zależy od zakresu obrabianego przedmiotu i układu produkcji.
Jakie informacje są potrzebne przed zaprojektowaniem maszyny?
Najbardziej przydatną informacją jest rysunek szczęk hamulcowych, materiał, główne wymiary, wymagana powierzchnia utwardzona i wymagania produkcyjne. Jeśli twardość, zdefiniowano już głębokość obudowy lub wymagania dotyczące inspekcji, należy je również zapewnić.
Prześlij nam rysunek szczęk hamulcowych
Aby ocenić prawidłowo maszyna do hartowania indukcyjnego szczęk hamulcowych, prześlij nam aktualne informacje o przedmiocie obrabianym:
Rysunek lub zdjęcia szczęk hamulcowych + Materiał + Główne wymiary + Wymagany obszar utwardzony + Wymagania produkcyjne
Jeśli jest dostępny, także zawierać:
Twardość docelowa + Efektywna głębokość obudowy + Wymagania dotyczące inspekcji
Z tych szczegółów, moc indukcyjna, częstotliwość, induktor, przyrząd, ruch, metodę hartowania i konfigurację automatyki można ocenić łącznie.