เครื่องชุบแข็งแบบชักนำรองเท้าเบรกสำหรับดรัมเบรกยานยนต์และรถยนต์เพื่อการพาณิชย์
Ⅰ. ดูกระบวนการชุบแข็งด้วยการชักนำยางเบรก
การแข็งตัวของรองเท้าเบรกด้วยการเหนี่ยวนำ
การทำความร้อนและการดับเฉพาะที่
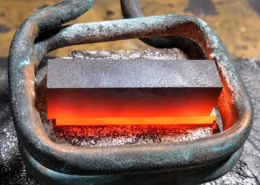
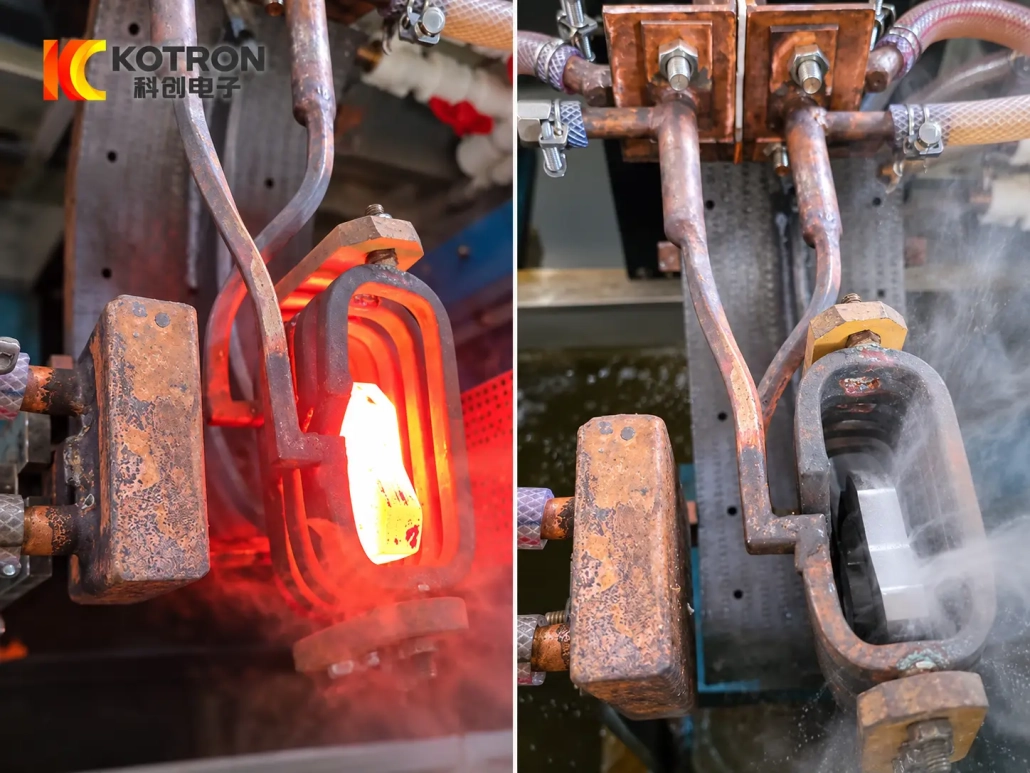
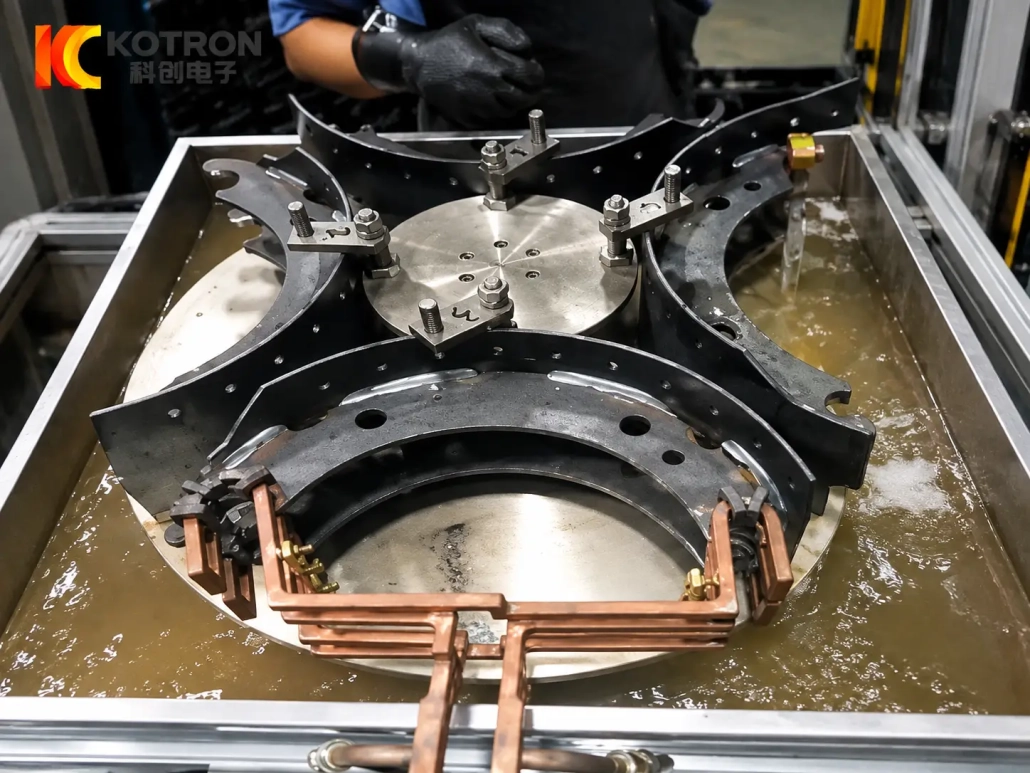
แอปพลิเคชั่นนี้แสดง เครื่องทำความร้อนแบบเหนี่ยวนำที่มีการแปล บนโปรไฟล์ยางเบรกแบบโค้ง. ตัวเหนี่ยวนำแบบโค้งจะติดตามพื้นที่การรักษาที่ต้องการ, และโซนความร้อนจะถูกดับลงโดยเป็นส่วนหนึ่งของวงจรการชุบแข็ง.
ตำแหน่งการทำความร้อนและการจัดเรียงการเคลื่อนที่ที่แน่นอนจะถูกเลือกตามรูปทรงของยางเบรกและพื้นที่ที่ระบุสำหรับการชุบแข็ง.
Ⅱ. การชุบแข็งแบบเฉพาะจุดสำหรับการออกแบบยางเบรกที่แตกต่างกัน
รูปทรงของยางเบรกอาจแตกต่างกันอย่างมากในรุ่นต่างๆ. การเปลี่ยนแปลงรัศมี, ความยาวส่วนโค้ง, ความกว้าง, ความหนาของส่วน, รูปแบบรูหรือรูปทรงส่วนปลายอาจส่งผลต่อทั้งเครื่องมือและกระบวนการให้ความร้อน.
โดยสามารถพัฒนาอุปกรณ์สำหรับก้ามเบรกที่แตกต่างกันออกไป:
•โปรไฟล์โค้งและรัศมี
•ความกว้างและขนาดส่วน
•การจัดเรียงรูและช่อง
•ปลายเรขาคณิต
•พื้นที่แข็งที่จำเป็น
•ข้อกำหนดในการบรรทุกและการจัดการ
ควรกำหนดโซนการชุบแข็งตามแบบของลูกค้าหรือข้อกำหนดการอบชุบด้วยความร้อน.
ในการออกแบบรองเท้าเบรกบางรุ่น, อาจจำเป็นต้องมีการชุบแข็งเฉพาะที่บริเวณส่วนท้าย, พื้นที่ติดต่อ, พื้นที่ที่เกี่ยวข้องกับลูกเบี้ยว, บริเวณที่เกี่ยวข้องกับสมอหรือตำแหน่งอื่นที่ระบุ. ตำแหน่งเหล่านี้แตกต่างกันไปตามส่วนประกอบ และไม่ควรสันนิษฐานจากชื่อยางเบรกเพียงอย่างเดียว.
นี่คือเหตุผลว่าทำไม อุปกรณ์ชุบแข็งแบบเหนี่ยวนำรองเท้าเบรก โดยปกติจะได้รับการออกแบบจากชิ้นส่วนและข้อกำหนดการรักษาจริง แทนที่จะเลือกตามขนาดชิ้นงานเท่านั้น.
Ⅲ. การออกแบบตัวเหนี่ยวนำและฟิกซ์เจอร์แบบกำหนดเอง
ตัวเหนี่ยวนำและฟิกซ์เจอร์มีความสัมพันธ์โดยตรงกับรูปทรงของยางเบรก.
การออกแบบตัวเหนี่ยวนำ
สำหรับโปรไฟล์ยางเบรกโค้งหรือไม่สม่ำเสมอ, ก ตัวเหนี่ยวนำโค้ง สามารถออกแบบให้เหมาะกับพื้นที่ทำความร้อนที่ต้องการได้. รูปทรงคอยล์, มีการเลือกระยะห่างในการทำงานและตำแหน่งเพื่อให้ตรงกับโซนการรักษาในพื้นที่.
รัศมีหรือตำแหน่งชุบแข็งที่แตกต่างกันอาจต้องใช้ตัวเหนี่ยวนำที่แตกต่างกัน, แม้ว่าชิ้นส่วนทั้งสองจะจัดอยู่ในประเภทยางเบรกก็ตาม.
ในกรณีที่จำเป็นต้องประมวลผลยางเบรกที่เกี่ยวข้องหลายรุ่น, ความเข้ากันได้ของเครื่องมือสามารถประเมินได้จากแบบร่าง. ในบางกรณี, สามารถใช้ตัวเหนี่ยวนำที่แตกต่างกันในเครื่องเดียวกันได้; ในผู้อื่น, การจัดเรียงเชิงกลอาจจำเป็นต้องเปลี่ยนแปลงด้วย.
การออกแบบฟิกซ์เจอร์
ฟิกซ์เจอร์ยึดยางเบรกไว้ในตำแหน่งที่กำหนดโดยสัมพันธ์กับตัวเหนี่ยวนำและระบบดับ.
การออกแบบคำนึงถึง:
•โปรไฟล์ชิ้นงาน
•จุดระบุตำแหน่งที่มีอยู่
•ตำแหน่งการแข็งตัว
•กำลังโหลดทิศทาง
•การเคลื่อนไหวที่จำเป็น
•การเปลี่ยนระหว่างรุ่นชิ้นส่วน
สำหรับการผลิตซ้ำ, การจัดวางฟิกซ์เจอร์สามารถออกแบบได้ตามวิธีการโหลดและรอบที่ต้องการ.
Ⅳ. ควบคุมความร้อนและการดับ
รอบการแข็งตัวของยางเบรกไม่ได้ถูกกำหนดโดยกำลังเหนี่ยวนำเพียงอย่างเดียว. ตำแหน่งเครื่องทำความร้อน, กำลังและความถี่, เวลาในการให้ความร้อน, จำเป็นต้องพิจารณาการเคลื่อนไหวและการดับสัมพัทธ์ร่วมกัน.
โดยทั่วไปกระบวนการดังต่อไปนี้:
การจัดวาง → เครื่องทำความร้อนเหนี่ยวนำเฉพาะที่ → การดับร้อน → เสร็จสิ้นวงจร
การเคลื่อนที่ของเครื่องจักรถูกเลือกเพื่อให้ได้รูปแบบการทำความร้อนที่ต้องการ. ในบางการใช้งาน, ตัวเหนี่ยวนำเคลื่อนที่สัมพันธ์กับยางเบรก; โครงการอื่นๆ อาจใช้การจัดตำแหน่งที่แตกต่างกัน.
วิธีการเคลื่อนย้ายจึงเป็นส่วนหนึ่งของการกำหนดค่ากระบวนการ, ไม่ใช่ข้อกำหนดตายตัวสำหรับทุกเครื่อง.
หลักการ การชุบเย็น ระบบยังได้รับการออกแบบรอบๆ พื้นที่บำบัดและรูปทรงของชิ้นงานด้วย. ตำแหน่งสเปรย์, เวลาและลำดับจะประสานกับวงจรการทำความร้อนตามการใช้งาน.
ความแข็งเป้าหมาย, ความลึกของเคสที่มีประสิทธิภาพและรูปแบบที่แข็งขึ้นควรถูกกำหนดจากข้อกำหนดทางเทคนิคของลูกค้า และได้รับการยืนยันในระหว่างการพัฒนากระบวนการ.
Ⅴ. การแข็งตัวของก้ามเบรกอัตโนมัติสำหรับการผลิต
การแข็งตัวของรองเท้าเบรกอัตโนมัติแบบเหนี่ยวนำ
กระบวนการบำบัดความร้อนอัตโนมัติ
สำหรับการผลิตซ้ำ, การจัดเรียง เครื่องชุบแข็งแบบเหนี่ยวนำรองเท้าเบรก สามารถกำหนดค่าด้วยการวางตำแหน่งอัตโนมัติ, การควบคุมวงจรและการดับ.
การจัดการผลิตสามารถพัฒนาได้ตาม:
•ปริมาณการผลิตที่ต้องการ
•จำนวนรุ่นยางเบรก
•วิธีการขนถ่าย
•การจัดตารางการแข่งขัน
•ข้อกำหนดการเปลี่ยนแปลง
•พื้นที่โรงงานที่มีอยู่
•เงื่อนไขสายการผลิตที่มีอยู่
คู่มือ, สามารถพิจารณาการกำหนดค่ากึ่งอัตโนมัติและอัตโนมัติได้.
ในกรณีที่จำเป็น, การจัดทำดัชนีอัตโนมัติ, การโหลด, ฟังก์ชันการขนถ่ายหรือถ่ายโอนสามารถรวมเข้ากับโครงร่างเครื่องได้. ฟังก์ชั่นเหล่านี้ถูกเลือกจากความต้องการการผลิตจริง แทนที่จะถือเป็นอุปกรณ์มาตรฐานในทุกโครงการ.
Ⅵ. การกำหนดค่าเครื่องจักรและการควบคุมกระบวนการแบบดิจิทัล
ครบชุด ระบบชุบแข็งแบบเหนี่ยวนำยางเบรก รวม แหล่งจ่ายไฟเหนี่ยวนำ กับเครื่องกล, ระบบดับและควบคุมที่จำเป็นสำหรับชิ้นงาน.
สามารถกำหนดค่าโครงการได้ด้วย:
•แหล่งจ่ายไฟความร้อนเหนี่ยวนำ
•หม้อแปลงไฟฟ้าเหนี่ยวนำ
•ตัวเหนี่ยวนำที่กำหนดเอง
•อุปกรณ์ยึดยางเบรก
•กลไกการวางตำแหน่งหรือการเคลื่อนไหว
•ระบบดับ
•ระบบน้ำหล่อเย็น
•การควบคุม PLC หรือ CNC
•อินเตอร์เฟซการดำเนินงาน HMI
•ระบบป้องกันไฟฟ้า
•อุปกรณ์เสริมการจัดการอัตโนมัติ
กำลังไฟฟ้าเหนี่ยวนำและความถี่ในการทำงานจะถูกเลือกพร้อมกับวัสดุชิ้นงาน, ขนาดส่วน, พื้นที่อุ่น, ต้องการผลการชุบแข็งและรอบการผลิต.
เทคโนโลยีพลังงานเหนี่ยวนำ IGBT และ การควบคุมแบบดิจิตอล DSP สามารถใช้งานได้ตามการกำหนดค่าระบบที่เลือก.
พารามิเตอร์กระบวนการอาจรวมถึง:
•เวลาทำความร้อน
•กำลังขับ
•ลำดับการวางตำแหน่ง
•พารามิเตอร์การเคลื่อนไหว
•ช่วงเวลาดับ
•ลำดับวงจร
ในกรณีที่การกำหนดค่าการควบคุมรองรับ, การจัดเก็บสูตร, บันทึกการเตือนภัย, นอกจากนี้ยังสามารถรวมฟังก์ชันการตรวจสอบกระบวนการและข้อมูลการผลิตได้อีกด้วย.
ฟังก์ชันเหล่านี้มีประโยชน์เมื่อจำเป็นต้องเรียกคืนสภาวะการชุบแข็งที่กำหนดไว้สำหรับยางเบรกรุ่นต่างๆ หรือชุดการผลิตซ้ำ.
Ⅶ. สิ่งที่กำหนดเครื่องชุบแข็งยางเบรกด้านขวา?
จุดเริ่มต้นที่มีประโยชน์มากที่สุดคือยางเบรกจริง ไม่ใช่หมายเลขรุ่นเครื่องจักร.
| ข้อมูลโครงการ | ใช้เพื่อกำหนด |
|---|---|
| การวาดรองเท้าเบรก | แนวคิดอุปกรณ์และเครื่องมือโดยรวม |
| รัศมีและโปรไฟล์ | การออกแบบตัวเหนี่ยวนำและฟิกซ์เจอร์ |
| วัสดุและเกรด | การพัฒนากระบวนการทำความร้อน |
| ขนาดส่วน | กำลังไฟ, การกำหนดค่าความถี่และคอยล์ |
| พื้นที่แข็งที่ต้องการ | ตำแหน่งเครื่องทำความร้อนและเครื่องมือ |
| ความแข็งเป้าหมาย | ข้อกำหนดการพัฒนากระบวนการ |
| ความลึกของเคสที่มีประสิทธิภาพ, ถ้าระบุไว้ | กระบวนการทำความร้อนและการดับ |
| จำนวนรุ่นชิ้นส่วน | การจัดเตรียมเครื่องมือและการเปลี่ยนแปลง |
| ความต้องการในการผลิต | ระดับวงจรและระบบอัตโนมัติ |
| วิธีการโหลด | การออกแบบอุปกรณ์จับยึดและการจัดการ |
| สายการผลิตที่มีอยู่ | บูรณาการอุปกรณ์ |
| ข้อกำหนดการตรวจสอบ | แผนการตรวจสอบกระบวนการ |
ภาพวาดที่ทำเครื่องหมายบริเวณชุบแข็งที่ต้องการนั้นมีประโยชน์อย่างยิ่ง เนื่องจากยางเบรกสองตัวที่มีขนาดโดยรวมใกล้เคียงกันยังคงต้องใช้เครื่องมือเหนี่ยวนำหรือการตั้งค่ากระบวนการที่แตกต่างกัน.
หากมียางเบรกหลายรุ่นเข้ามาเกี่ยวข้อง, สามารถตรวจสอบแบบร่างร่วมกันเพื่อพิจารณาว่าพวกเขาสามารถแชร์แพลตฟอร์มเครื่องจักรเดียวกันกับเครื่องมือและโปรแกรมที่แตกต่างกันได้หรือไม่.
Ⅷ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
เครื่องจักรเครื่องหนึ่งสามารถประมวลผลยางเบรกรุ่นต่างๆ ได้?
อาจเป็นไปได้เมื่อชิ้นส่วนอยู่ในช่วงกลไกและกระบวนการที่ออกแบบไว้. รุ่นต่างๆ อาจต้องใช้ตัวเหนี่ยวนำที่แตกต่างกัน, โปรแกรมติดตั้งหรือกระบวนการ, ดังนั้นควรตรวจสอบแบบร่างก่อนเลือกการกำหนดค่าเครื่องจักรขั้นสุดท้าย.
ยางเบรกทุกอันต้องใช้คอยล์เหนี่ยวนำที่แตกต่างกันหรือไม่?
ไม่จำเป็น. ชิ้นส่วนที่คล้ายกันอาจใช้อุปกรณ์ร่วมกันได้, แต่รัศมีเปลี่ยนแปลงไป, โปรไฟล์หรือพื้นที่ชุบแข็งอาจต้องใช้ตัวเหนี่ยวนำอื่น. ความเข้ากันได้ของคอยล์ควรได้รับการยืนยันจากรูปทรงของชิ้นส่วนจริง.
สามารถกำหนดค่าเครื่องจักรสำหรับการผลิตแบบอัตโนมัติได้หรือไม่?
ได้. การจัดวาง, การควบคุมวงจร, การชุบเย็น, การจัดทำดัชนีและการจัดการวัสดุสามารถดำเนินการได้โดยอัตโนมัติตามความต้องการในการผลิต. ระดับการทำงานอัตโนมัติขั้นสุดท้ายขึ้นอยู่กับช่วงชิ้นงานและการจัดการการผลิต.
ข้อมูลอะไรบ้างที่จำเป็นก่อนการออกแบบเครื่องจักร?
ข้อมูลที่เป็นประโยชน์ที่สุดคือการวาดยางเบรก, วัสดุ, มิติข้อมูลหลัก, ต้องการพื้นที่ชุบแข็งและข้อกำหนดการผลิต. ถ้าความแข็ง, ความลึกของกรณีหรือข้อกำหนดในการตรวจสอบได้ถูกกำหนดไว้แล้ว, ควรจัดให้มีไว้ด้วย.
ส่งแบบวาดรองเท้าเบรกของคุณมาให้เรา
เพื่อประเมินความถูกต้อง เครื่องชุบแข็งแบบเหนี่ยวนำรองเท้าเบรก, ส่งข้อมูลชิ้นงานจริงมาให้เรา:
การวาดรองเท้าเบรกหรือรูปถ่าย + วัสดุ + ขนาดหลัก + พื้นที่แข็งตัวที่ต้องการ + ข้อกำหนดการผลิต
ถ้ามี, รวมถึง:
ความแข็งเป้าหมาย + ความลึกของเคสที่มีประสิทธิภาพ + ข้อกำหนดในการตรวจสอบ
จากรายละเอียดเหล่านี้, กำลังเหนี่ยวนำ, ความถี่, ตัวเหนี่ยวนำ, อุปกรณ์จับยึด, ความเคลื่อนไหว, สามารถประเมินวิธีการดับและการกำหนดค่าอัตโนมัติร่วมกันได้.