Automatische Kugelzapfen-Induktionshärtungsmaschine für Lenkungs- und Aufhängungskomponenten im Automobilbereich
Ⅰ. Sehen Sie sich den Härtungsprozess für Kugelzapfen an
Automatisches Induktionshärten für Kugelzapfen
Konturierte Spule · Rotation mit konstanter Geschwindigkeit · Oberflächenhärtung
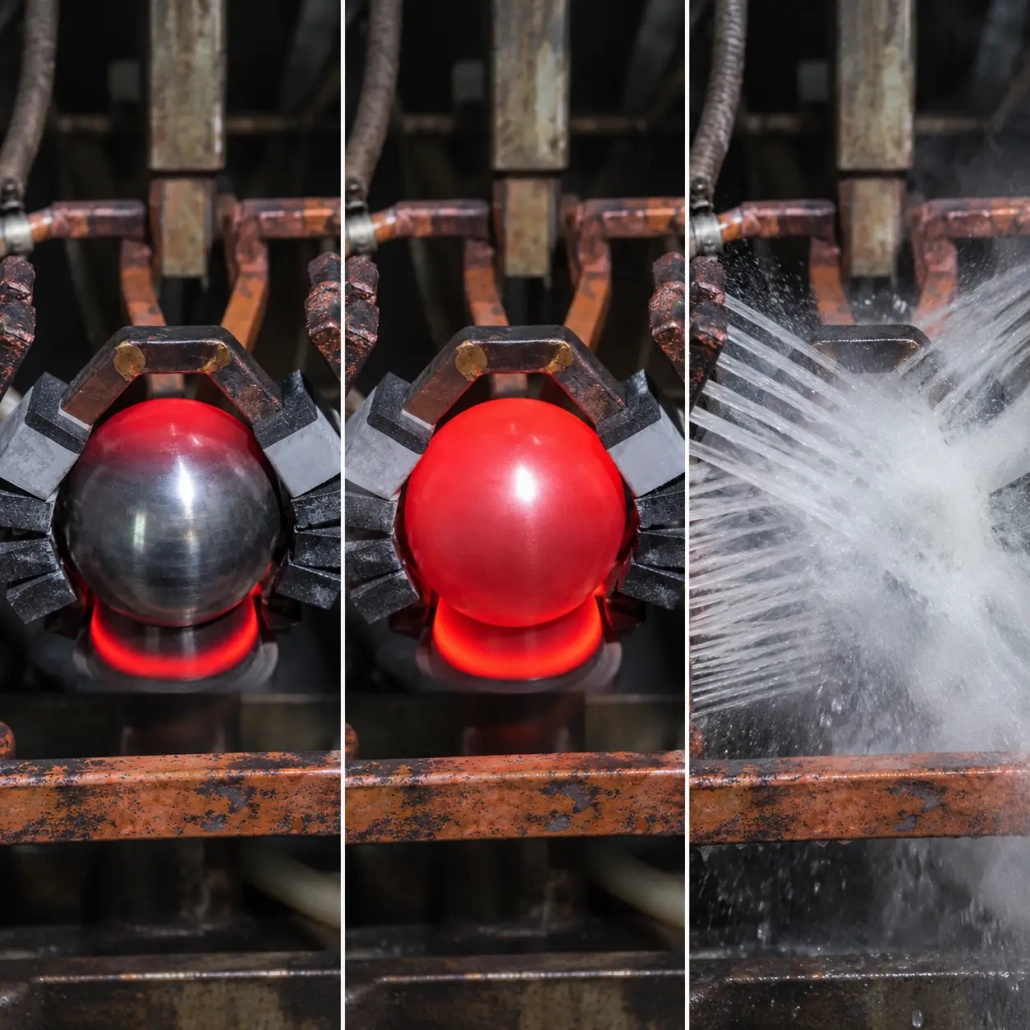
Das Video zeigt, wie sich der Kugelkopf während der Induktionserwärmung dreht. Der Induktor folgt der erforderlichen Heizfläche, anstatt eine Allzweck-Rundspule zu verwenden.
Durch die kontrollierte Rotation können verschiedene Bereiche der Kugeloberfläche wiederholt durch die effektive Heizzone gelangen, Hilft dabei, Umfangsunterschiede vor dem Abschrecken zu reduzieren.
Ⅱ. Warum Kugelbolzen eine spezielle Härtungsanlage benötigen
Ein Kugelzapfen vereint eine kugelförmige Arbeitsfläche, einen Übergangsbereich und einen Schaft. Diese Geometrie erzeugt einen anderen Zustand der Induktionserwärmung als ein gerader zylindrischer Schaft.
Wenn der Induktor nicht zum Kugelprofil passt, Einige Bereiche können stärker mit dem elektromagnetischen Feld gekoppelt sein als andere. Ungleichmäßiges Erhitzen, Es kann zu örtlicher Überhitzung oder einem unregelmäßigen Härtungsbild kommen.
Der Härteprozess muss daher die Werkstückgeometrie berücksichtigen:
•Form der Induktionsspule
•Abstand zwischen Spule und Werkstück
•Werkstückdrehung
•Heizleistung und Zeit
•Erforderlicher Härtebereich
•Abschreckzustand
Die Maschine und der Prozess basieren auf den tatsächlichen Zieh- und Wärmebehandlungsanforderungen und nicht nur auf dem Kugeldurchmesser.
Ⅲ. Individuell geformte Induktionsspule
Die Induktionsspule ist um den kugelförmigen Bereich herum konzipiert, der gehärtet werden muss.
Seine Geometrie kann an den Kugeldurchmesser angepasst werden, Übergangsprofil und erforderliche Härtezone, damit die elektromagnetische Kopplung besser zum Werkstück passt.
Abhängig von der Komponente, Das Spulendesign muss möglicherweise berücksichtigt werden:
•Kugeldurchmesser
•Übergang von der Kugel zum Schaft
•Erforderliches Fallmuster
•Verfügbarer Spulenabstand
•Löschanordnung
Für deutlich unterschiedliche Kugelzapfengrößen, Es reicht möglicherweise nicht aus, nur die Maschineneinstellungen zu ändern. Möglicherweise ist auch eine andere Induktionsspule oder Halterung erforderlich.
Ⅳ. Kontrollierte Rotation für gleichmäßigere Erwärmung
Der Kugelbolzen rotiert mit kontrollierter Geschwindigkeit während des Erhitzens.
Für eine sphärische Oberfläche, Dies ermöglicht, dass verschiedene Umfangsbereiche wiederholt die effektive Heizzone durchlaufen, anstatt in einer festen Beziehung zur Induktionsspule zu bleiben.
Das Heizergebnis hängt von der Kombination ab:
Kundenspezifische Spule + Kontrollierte Rotation + Heizparameter
Die Rotationsgeschwindigkeit ist daher Teil des Härteprozesses und nicht nur eine mechanische Maschineneinstellung.
Zusammen mit der Spulenkonstruktion wird die erforderliche Geschwindigkeit ermittelt, Erwärmungszeit, Leistung und Werkstückgeometrie.
Ⅴ. Lokalisierte Oberflächenhärtung unter Berücksichtigung von Verformungen
Ziel des Verfahrens ist es, den vorgegebenen Oberflächenbereich zu härten, ohne den gesamten Kugelzapfen unnötig zu erhitzen.
Die lokalisierte Induktionserwärmung konzentriert den Wärmekreislauf auf den erforderlichen Bereich. Die ausgehärtete Schicht sorgt für die für das Teil spezifizierten Oberflächeneigenschaften, während der thermische Einfluss auf Kern und Schaft durch den gewählten Prozess begrenzt werden kann.
Endhärte und wirksame Einsatzhärtetiefe hängen vom Material ab, vorheriger Zustand des Werkstücks und die Wärmebehandlungsspezifikation.
Auch die Dimensionskontrolle ist wichtig, da es sich bei der sphärischen Oberfläche um eine funktionale Geometrie handelt. Übermäßig Verzerrungen kann die spätere Bearbeitung beeinträchtigen, Montage oder Kontakt mit der Gegenbuchse.
Die Prozessentwicklung muss daher berücksichtigt werden:
•Heizungssymmetrie
•Übergang von der Kugel zum Schaft
•Rotation während des Erhitzens
•Löschverteilung
•Erforderliches Fallmuster
•Rundheit oder Maßtoleranz nach dem Härten
Induktionserwärmung kann dazu beitragen, unnötige thermische Belastung zu begrenzen, Die endgültige Verzerrung und Rundheit hängt jedoch von der tatsächlichen Komponente und dem tatsächlichen Prozess ab. Sie sollten anhand der Zeichnung bewertet und nicht als feste Maschinenspezifikationen behandelt werden.
Ⅵ. Automatische Verarbeitung für die Serienproduktion
Die Maschine kann Teilehandling kombinieren, Positionierung, Drehung, Induktionserwärmung und Abschrecken in einem automatischen Zyklus.
Eine typische Sequenz ist:
→
→
→
→
→
Die genaue Beladungsanordnung und Maschinenauslegung wird je nach Werkstück und Produktionsanforderung ausgewählt.
Die CNC-Steuerung koordiniert die Maschinenbewegung und den Härtezyklus. Eine IGBT-Induktionsstromversorgung stellt die für den Prozess benötigte Heizenergie bereit.
Das automatische Be- und Entladen kann die wiederholte manuelle Handhabung reduzieren und eignet sich für die Produktion, bei der Kugelzapfen kontinuierlich in Chargen verarbeitet werden.
Ⅶ. Lenkung, Spurstangenkopf- und Aufhängungskugelbolzen
Die Maschine kann für verschiedene Zwecke entwickelt werden Automobilindustrie Kugelzapfenanwendungen, einschließlich:
•Lenkkugelbolzen
•Kugelbolzen am Spurstangenkopf
•Aufhängungskugelbolzen
Diese Komponenten können sich im Kugeldurchmesser unterscheiden, Schaftgeometrie, Gesamtlänge und erforderlicher Härtebereich.
Eine für mehrere Produktvarianten vorgesehene Maschine kann anpassbare Prozesseinstellungen und austauschbare Werkzeuge verwenden. Abhängig vom Unterschied zwischen den Teilen, kann eine Produktumstellung erforderlich sein:
•Auswahl der entsprechenden CNC-Einstellungen
•Anpassen der Werkstückposition
•Wechsel der Vorrichtung
•Wechsel der Induktionsspule
•Anpassen des Heizzyklus
Bei der Maschinenkonstruktion sollte das praxistaugliche Produktspektrum definiert werden. Die Möglichkeit mehrerer Größen bedeutet nicht, dass eine Spule oder eine Vorrichtung für jeden Kugelzapfen geeignet ist.
VIII.. Was bestimmt die Maschinenkonfiguration??
Die richtige Konfiguration beginnt beim eigentlichen Kugelzapfen und dessen Härtespezifikation.
| Information | Warum sie wichtig ist |
|---|---|
| Kugeldurchmesser und Geometrie | Beeinflusst das Spulendesign und die elektromagnetische Kopplung |
| Schaftabmessungen | Beeinflusst das Design und die Positionierung der Vorrichtung |
| Material | Beeinflusst die Verhärtungsreaktion |
| Erforderlicher Härtebereich | Definiert die Zielheizzone |
| Anforderung an die Oberflächenhärte | Definiert das Wärmebehandlungsziel |
| Effektive Gehäusetiefe | Beeinflusst Frequenz und Heizbedingungen |
| Rundheits- oder Verzerrungsanforderungen | Beeinflusst die Prozessentwicklung und -prüfung |
| Produktvarianten | Bestimmt Werkzeug- und Umrüstanforderungen |
| Erforderliche Produktionsrate | Beeinflusst Automatisierung und Maschinenkonfiguration |
Keine universelle Macht, Frequenz, Die Angabe der Drehzahl bzw. Taktzeit erfolgt, da diese Werte vom tatsächlichen Werkstück und Produktionsziel abhängen.
IX.. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Warum dreht sich der Kugelzapfen während der Induktionserwärmung??
Die sphärische Oberfläche interagiert nicht auf die gleiche Weise mit dem Induktionsfeld wie eine gerade zylindrische Oberfläche. Durch die kontrollierte Rotation gelangen verschiedene Bereiche des Balls durch die Heizzone und können die gleichmäßige Erwärmung in Umfangsrichtung verbessern.
Benötigt jeder Kugelbolzen eine andere Induktionsspule??
Nicht unbedingt. Teile mit ähnlicher Geometrie können dieselbe Maschinenkonfiguration verwenden, aber erhebliche Änderungen im Kugeldurchmesser, Je nach Übergangsform oder Aushärtungsbereich ist möglicherweise eine andere Spule oder Vorrichtung erforderlich.
Wird der gesamte Kugelzapfen gehärtet??
Das Verfahren ist zur örtlich begrenzten Oberflächenhärtung gemäß Zeichnung vorgesehen. Das erforderliche Fallmuster, Härte und Tiefe sollten für das tatsächliche Bauteil angegeben werden.
Kann eine Maschine mehrere Kugelzapfengrößen verarbeiten??
Es kann für einen definierten Produktbereich konfiguriert werden. Die Umstellung kann CNC-Einstellungen zusammen mit dem Austausch von Vorrichtungen oder Spulen umfassen, Abhängig vom Unterschied zwischen den Teilen.
Wie wird die benötigte Induktionsleistung gewählt??
Die Leistung kann nicht allein anhand des Kugeldurchmessers ausgewählt werden. Material, Geometrie, erforderliche Einsatzhärtetiefe, Erwärmungszeit, Spulendesign und Produktionsanforderungen wirken sich alle auf die endgültige Auswahl aus.
X.. Senden Sie uns Ihre Kugelbolzenzeichnung
Für eine erste technische Bewertung, Die nützlichsten Informationen sind:
•Kugelzapfenzeichnung oder Anmaße
•Material
•Zu härtender Bereich
•Erforderliche Härte und Einsatztiefe, falls angegeben
•Erforderliche Produktionsrate
Aus diesen Details, die Induktionsspule, Maschinenanordnung, Heizvorgang, Die Werkzeug- und Automatisierungskonfiguration kann für die Anwendung ausgewertet werden.