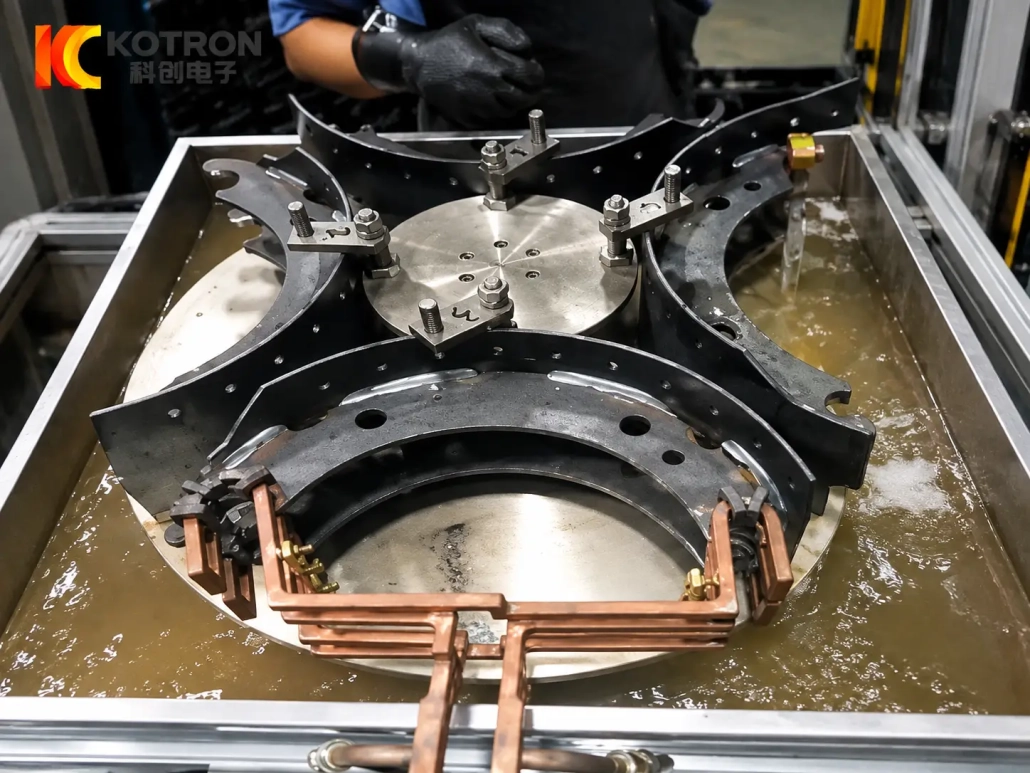
Macchina per tempra ad induzione per ganasce freno per freni a tamburo di automobili e veicoli commerciali
Ⅰ. Vedere il processo di tempra ad induzione delle ganasce del freno
Indurimento ad induzione delle ganasce dei freni
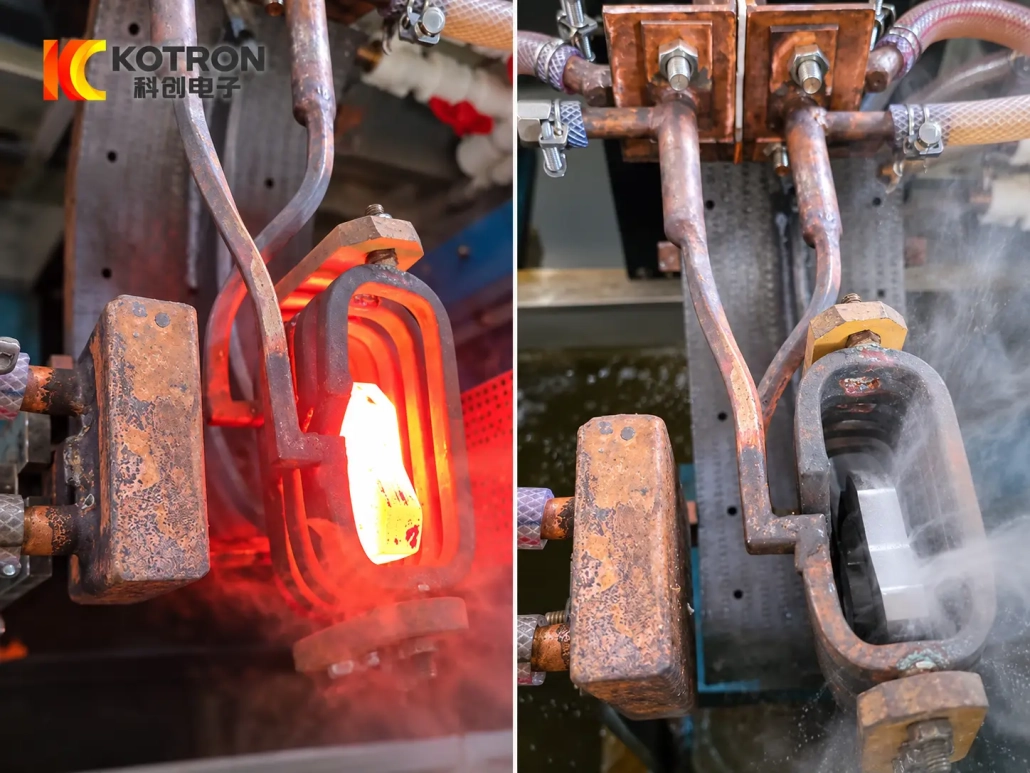
Riscaldamento e spegnimento localizzato
Questa applicazione mostra riscaldamento ad induzione localizzato su un profilo curvo della ganascia del freno. Un induttore sagomato segue l'area di trattamento richiesta, e la zona riscaldata viene raffreddata come parte del ciclo di tempra.
L'esatta posizione di riscaldamento e la disposizione del movimento vengono selezionate in base alla geometria della ganascia del freno e all'area specificata per la tempra.
Ⅱ. Indurimento localizzato per diversi modelli di ganasce freno
La geometria delle ganasce del freno può variare considerevolmente tra i diversi modelli. Cambiamenti nel raggio, lunghezza dell'arco, larghezza, spessore della sezione, la disposizione dei fori o la geometria finale possono influenzare sia l'utensileria che il processo di riscaldamento.
L'attrezzatura può essere sviluppata per ganasce freno con diverse caratteristiche:
•Profili e raggi curvi
•Larghezze e dimensioni della sezione
•Disposizioni di fori e asole
•Fine delle geometrie
•Aree indurite richieste
•Requisiti di carico e movimentazione
La zona di indurimento deve essere definita dal disegno del cliente o dalle specifiche del trattamento termico.
In alcuni modelli di ganasce freno, potrebbe essere necessario un indurimento localizzato attorno a un'estremità, zona di contatto, area relativa alla camma, area relativa all'ancora o un'altra posizione specificata. Queste posizioni variano in base al componente e non dovrebbero essere desunte solo dal nome della ganascia del freno.
Ecco perché apparecchiature per la tempra a induzione delle ganasce dei freni viene normalmente progettato in base al pezzo effettivo e ai requisiti di trattamento anziché essere selezionato solo in base alle dimensioni del pezzo.
Ⅲ. Progettazione personalizzata di induttori e dispositivi
L'induttore e l'attrezzatura hanno una relazione diretta con la geometria della ganascia del freno.
Progettazione dell'induttore
Per profili di ganasce freno curvi o irregolari, un induttore sagomato può essere progettato attorno all'area di riscaldamento richiesta. La forma della bobina, La distanza di lavoro e la posizione sono selezionate per corrispondere alla zona di trattamento locale.
Un raggio diverso o una posizione indurita potrebbero richiedere un induttore diverso, anche quando le parti sono entrambe classificate come ganasce freno.
Dove è necessario elaborare diversi modelli di ganasce freno correlati, la compatibilità degli utensili può essere valutata dai disegni. In alcuni casi, è possibile utilizzare induttori diversi sulla stessa macchina; in altri, potrebbe anche essere necessario modificare la disposizione meccanica.
Progettazione degli apparecchi
Il dispositivo mantiene la ganascia del freno in una posizione definita rispetto all'induttore e al sistema di spegnimento.
Il suo design considera:
•Profilo del pezzo
•Punti di localizzazione disponibili
•Posizione di indurimento
•Direzione di caricamento
•Movimento richiesto
•Passaggio tra modelli di parti
Per produzioni ripetute, la disposizione delle attrezzature può anche essere progettata in base al carico richiesto e al metodo di ciclo.
Ⅳ. Riscaldamento e spegnimento controllati
Un ciclo di indurimento delle ganasce del freno non è determinato solo dalla potenza di induzione. Posizione di riscaldamento, potenza e frequenza, tempo di riscaldamento, il movimento relativo e l'estinzione devono essere considerati insieme.
Il processo generalmente segue:
Posizionamento → Riscaldamento ad induzione localizzata → tempra → Completamento del ciclo
Il movimento della macchina viene selezionato per ottenere il modello di riscaldamento richiesto. In alcune applicazioni, l'induttore si muove rispetto alla ganascia del freno; altri progetti potrebbero utilizzare una disposizione di posizionamento diversa.
Il metodo di movimento è quindi parte della configurazione del processo, non è un requisito fisso per ogni macchina.
Il tempra il sistema è inoltre progettato in base all'area trattata e alla geometria del pezzo. Posizione dello spruzzo, tempi e sequenza sono coordinati con il ciclo di riscaldamento a seconda dell'applicazione.
Durezza target, la profondità effettiva del case e il modello rinforzato dovrebbero essere definiti in base ai requisiti tecnici del cliente e confermati durante lo sviluppo del processo.
Ⅴ. Tempra ad induzione automatica delle ganasce dei freni per la produzione
Indurimento automatico a induzione delle ganasce dei freni
Processo di trattamento termico automatizzato
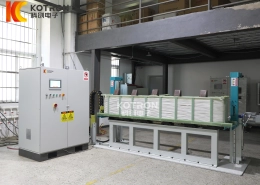
Per produzioni ripetute, la macchina per tempra ad induzione per ganasce freno può essere configurato con posizionamento automatizzato, controllo del ciclo e tempra.
L'accordo di produzione può essere sviluppato secondo:
•Volume di produzione richiesto
•Numero di modelli di ganasce freno
•Metodo di carico e scarico
•Disposizione degli apparecchi
•Requisiti per il passaggio all'euro
•Spazio disponibile in fabbrica
•Condizioni esistenti della linea di produzione
Manuale, si possono prendere in considerazione configurazioni semiautomatiche ed automatiche.
Dove richiesto, indicizzazione automatica, carico, nel layout della macchina possono essere integrate anche funzioni di scarico o trasferimento. Queste funzioni vengono selezionate in base alle effettive esigenze di produzione anziché essere trattate come apparecchiature standard in ogni progetto.
Ⅵ. Configurazione della macchina e controllo digitale del processo
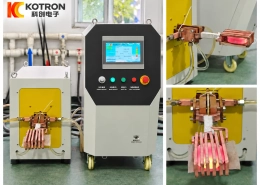
Un completo sistema di tempra a induzione delle ganasce dei freni combina il alimentatore a induzione con la meccanica, sistemi di tempra e controllo necessari per il pezzo.
È possibile configurare un progetto con:
•Alimentazione per riscaldamento a induzione
•Trasformatore di induzione
•Induttore personalizzato
•Dispositivo per ganasce del freno
•Meccanismo di posizionamento o movimento
•Sistema di tempra
•Sistema di raffreddamento ad acqua
•Controllo PLC o CNC
•Interfaccia operativa HMI
•Sistema di protezione elettrica
•Attrezzatura di movimentazione automatizzata opzionale
La potenza di induzione e la frequenza operativa vengono selezionate insieme al materiale del pezzo da lavorare, dimensioni della sezione, zona riscaldata, risultato di indurimento richiesto e ciclo produttivo.
Tecnologia di potenza a induzione IGBT e controllo digitale DSP può essere utilizzato in base alla configurazione di sistema selezionata.
I parametri di processo possono includere:
•Tempo di riscaldamento
•Potenza in uscita
•Sequenza di posizionamento
•Parametri di movimento
•Tempi di spegnimento
•Sequenza del ciclo
Dove la configurazione del controllo lo supporta, memorizzazione delle ricette, registrazioni degli allarmi, possono essere incluse anche funzioni di monitoraggio del processo e di dati di produzione.
Queste funzioni sono utili quando è necessario richiamare condizioni di tempra stabilite per diversi modelli di ganasce freno o lotti di produzione ripetuti.
Ⅶ. Cosa determina la giusta macchina per indurire le ganasce dei freni?
Il punto di partenza più utile è la ganascia del freno effettiva piuttosto che il numero di modello della macchina.
| Informazioni sul progetto | Utilizzato per determinare |
|---|---|
| Disegno della ganascia del freno | Concetto generale di attrezzature e utensili |
| Raggio e profilo | Progettazione di induttori e dispositivi |
| Materiale e qualità | Sviluppo del processo di riscaldamento |
| Dimensioni della sezione | Potenza, frequenza e configurazione della bobina |
| Area indurita richiesta | Posizione e attrezzatura del riscaldamento |
| Durezza target | Requisito di sviluppo del processo |
| Profondità effettiva del caso, se specificato | Processo di riscaldamento e tempra |
| Numero di varianti della parte | Disposizione degli strumenti e del cambio |
| Requisito di produzione | Livello di ciclo e automazione |
| Metodo di caricamento | Progettazione di attrezzature e movimentazione |
| Linea di produzione esistente | Integrazione delle apparecchiature |
| Requisito di ispezione | Piano di validazione del processo |
Un disegno che indichi l'area temprata richiesta è particolarmente utile perché due ganasce del freno con dimensioni complessive simili possono comunque richiedere utensili a induzione o impostazioni di processo diverse.
Se sono coinvolti più modelli di ganasce freno, i loro disegni possono essere esaminati insieme per determinare se possono condividere la stessa piattaforma macchina con utensili e programmi diversi.
Ⅷ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
Una macchina può elaborare diversi modelli di ganasce freno?
Potrebbe essere possibile quando le parti rientrano nell'intervallo meccanico e di processo progettato. Modelli diversi possono richiedere induttori diversi, dispositivi o programmi di processo, pertanto è necessario rivedere i disegni prima di selezionare la configurazione finale della macchina.
Ogni ganascia del freno richiede una bobina di induzione diversa?
Non necessariamente. Parti simili potrebbero essere in grado di condividere gli strumenti, ma cambia il raggio, il profilo o l'area indurita possono richiedere un altro induttore. La compatibilità della bobina deve essere confermata dalla geometria effettiva della parte.
La macchina può essere configurata per la produzione automatica?
Sì. Posizionamento, controllo del ciclo, tempra, l'indicizzazione e la movimentazione dei materiali possono essere automatizzate in base alle esigenze di produzione. Il livello di automazione finale dipende dalla gamma di pezzi e dalla disposizione della produzione.
Quali informazioni sono necessarie prima di progettare la macchina?
L'informazione più utile è il disegno della ganascia del freno, materiale, dimensioni principali, area indurita richiesta e requisiti di produzione. Se durezza, sono già stati definiti l'approfondimento del caso o i requisiti di ispezione, dovrebbero anche essere forniti.
Inviaci il tuo disegno della ganascia del freno
Per valutare il corretto macchina per tempra ad induzione per ganasce freno, inviaci le informazioni effettive sul pezzo:
Disegni o foto delle ganasce dei freni + Materiale + Dimensioni principali + Area rinforzata richiesta + Requisiti di produzione
Se disponibile, includere anche:
Durezza obiettivo + Profondità effettiva della custodia + Requisiti di ispezione
Da questi dettagli, la potenza di induzione, Frequenza, induttore, supporto, movimento, il metodo di tempra e la configurazione dell'automazione possono essere valutati insieme.