
Warum erscheinen weiche Zonen zu Beginn und am Ende der Scan-Härtung??
So scannen Sie Start-/Stoppbedingungen, Erhitzung und Abschrecken wirken sich auf die Härte im Endbereich aus
Weiche Zonen beim Scan-Hardening treten manchmal am Anfang oder Ende der behandelten Länge auf, selbst wenn die Mitte einer Welle ihre Anforderungen an Härte und Härtetiefe erfüllt.
Bei diesen Regionen handelt es sich nicht zwangsläufig um Defekte. Einige Komponenten sind mit ungehärteten Enden ausgeführt, während andere eine unzureichende Härte oder Härtetiefe entwickeln, weil sich die Heiz- und Abschreckbedingungen beim Starten oder Herunterfahren des Scans ändern.
Zum linearen Scanhärten von Stahlwellen und ähnlichen zylindrischen Bauteilen, Die erste Frage ist, ob der fertig ausgehärtete Bereich den in der Zeichnung angegebenen Grenzen und Eigenschaften entspricht.
2. Was ändert sich beim Start und Stopp des Scans??
3. Wie kann Erhitzen und Abschrecken einen untergehärteten Endbereich hinterlassen??
4. Wie sollten Soft Zones im Endbereich überprüft und gesteuert werden??
1. Sind weiche Zonen an Scan-Enden immer defekt??
Ein weicherer Bereich in der Nähe einer Scangrenze weist nicht automatisch auf eine erfolglose Aushärtung hin. Seine Lage muss zunächst mit dem erforderlichen Hartschalenmuster verglichen werden.
Absichtliche weiche Enden
Bei manchen Wellen muss nur ein definierter Teil ihrer Länge gehärtet werden. Endet, Verzahnung, Gewindebereiche oder andere Merkmale können andere Härteanforderungen als die Hauptarbeitsfläche haben.
In der veröffentlichten Studie von Fluxtrol, Verwendung der Frequenzsteuerung zur Optimierung der Induktionsachsen-Scan-Härtung, Bei einer bestimmten Konstruktion mit Vollschwimmachse muss die gehärtete Schicht vor dem Ende des Keilverzahnungsbereichs anhalten, Lassen Sie dieses Ende weich.
Eine Ausweitung des gehärteten Gehäuses über diese Grenze hinaus würde die Komponente nicht unbedingt verbessern. Stattdessen könnte der gehärtete Bereich außerhalb der angegebenen Grenzen platziert werden.
Wenn eine weiche Zone zum Defekt wird
Eine andere Situation ergibt sich, wenn das Ziehen eine Härtung bis zu einer bestimmten axialen Position erfordert, aber der eigentliche Fall endet zu früh oder wird unzureichend gehärtet in der Nähe dieser Grenze.
Das Ergebnis kann ein verkürzter verhärteter Bereich sein, eine zu breite Übergangszone oder eine unzureichende effektive Einsatztiefe.
Diese Bedingungen sind nicht identisch. Ein Teil kann gegen Ende seine Anforderungen an die Oberflächenhärte erfüllen, die angegebene Härtetiefe jedoch nicht erreichen. Ein niedriger Wert für die Oberflächenhärte, in der Zwischenzeit, Es lässt sich nicht feststellen, ob das Problem durch Erhitzen oder Abschrecken verursacht wurde.
Fuji Electronics Industry beschreibt eine spezifische Anwendung, bei der konventionelle Scan-Härtung erzeugt wird weiche Zonen am Anfang und Ende des Zielbereichs. Das Unternehmen nutzte eine andere Härtungsanordnung, um die Einschränkungen dieses Prozesses auszugleichen.
Dieses Beispiel zeigt, dass weiche Zonen am Scan-Ende ein praktisches Herstellungsproblem darstellen können. Es wird nicht nachgewiesen, dass sie bei jedem Scanvorgang entstehen.
Es wird unterschieden zwischen einem zulässigen Übergang in ungehärtetes Material und einem Bereich, der die festgelegten Härtungsanforderungen nicht erfüllt.
2. Was ändert sich beim Start und Stopp des Scans??
Während des Hauptscanabschnitts eines Zyklus, Werkstück und Induktor relativ zueinander bewegen gemäß einer festgelegten Heiz- und Abschrecksequenz.
Der Anfang und das Ende dieser Sequenz funktionieren möglicherweise unterschiedlich. Erstes Aufheizen, Bewegungsübergänge, Das Abschalten der Stromversorgung und der Sprühzeitpunkt können sich alle auf den thermischen Verlauf des Materials in der Nähe der erforderlichen Gehäusegrenzen auswirken.
Erster Aufheiz- und Scan-Start
Einige Prozesse beginnen mit stationärem Induktor, während der Startbereich eine anfängliche Erwärmungsperiode erhält, allgemein als anfängliche Verweildauer bezeichnet.
Der Zweck besteht darin, den erforderlichen Heizzustand festzulegen, bevor der Scanvorgang fortgesetzt wird. Ob eine Verweildauer nötig ist, und wie es angeordnet ist, hängt von der Komponente und dem Prozess ab.
Wenn der Startbereich nicht ausreichend erwärmt wird, Ein Teil der erforderlichen gehärteten Schicht ist möglicherweise zu flach oder entwickelt nach dem Abschrecken nicht die gewünschte Härte.
Eine übermäßige Hitzeeinwirkung ist ebenfalls unerwünscht. Dadurch kann sich der erhitzte Bereich über seine vorgesehene Grenze hinaus erstrecken oder eine andere Temperaturverteilung als die für den Prozess erforderliche erzeugen.
Besondere Aufmerksamkeit verdient der Wandel von der Standheizung zur Bewegung. Während der Beschleunigung, Das Werkstück durchläuft den Induktor nicht unbedingt mit der programmierten konstanten Scangeschwindigkeit. Die lokale Erwärmungsbelastung hängt vom tatsächlichen Bewegungs- und Kraftablauf ab.
Ein Sanftanlaufbereich sollte dies nicht tun, Jedoch, allein auf die Beschleunigung zurückzuführen. Eine langsamere Bewegung führt nicht automatisch zu einer geringeren Härte; Das Ergebnis hängt von den Heiz- und anschließenden Kühlbedingungen ab.
Endgültige Heizabdeckung und Scan-Abschaltung
Am anderen Ende der Welle, Der letzte Abschnitt der angegebenen gehärteten Länge muss ausreichend erhitzt werden, bevor der Zyklus endet.
Wenn die effektive Heizzone diesen Teil unter geeigneten Bedingungen nicht erreicht, Der verhärtete Fall könnte zu früh beendet werden.
Der Punkt, an dem die Induktionsleistung abgeschaltet wird, ist nicht notwendigerweise derselbe wie die resultierende Fallgrenze. Der Induktor hat eine endliche Heizzone, und die Temperaturverteilung innerhalb des Werkstücks ändert sich weiterhin, da die Wärme durch den Stahl geleitet wird.
Bei einigen Prozessen wird die Erwärmung vor dem physischen Ende des Werkstücks absichtlich gestoppt, da dieser Bereich ungehärtet bleiben muss.
Der relevante Vergleich erfolgt daher zwischen der tatsächlichen Heizsequenz und der erforderlichen gehärteten Grenze—nicht einfach zwischen der endgültigen Spulenposition und dem Ende der Welle.
Abschreckung beim An- und Abfahren
In vielen Scan-Hardening-Anordnungen, Auf die Induktionsheizzone folgt ein Abschreckring oder ein Sprühsystem.
Beim Start des Scanvorgangs, Der erste beheizte Bereich muss die erforderlichen Kühlbedingungen erhalten. Dies hängt von der Sprühanordnung ab, seine Aktivierungssequenz und die Relativbewegung zwischen Werkstück und Werkzeug.
Beim Herunterfahren, Der zuletzt erhitzte Bereich muss möglicherweise noch abgeschreckt werden, nachdem die Induktionsleistung abgeschaltet wurde.
Wenn die Abkühlung zu spät beginnt, endet vorzeitig oder erreicht nicht die erforderliche Oberfläche, Die endgültige Härte kann von der im Hauptscanbereich erzielten Härte abweichen.
Die Beziehung zwischen Erhitzen und Abschrecken kann nicht allein anhand des Abstands zwischen Induktor und Spray beurteilt werden. Tatsächliche Bewegung, Auch der Sprühbetrieb und die Abkühlbedingungen an der Werkstückoberfläche müssen berücksichtigt werden.
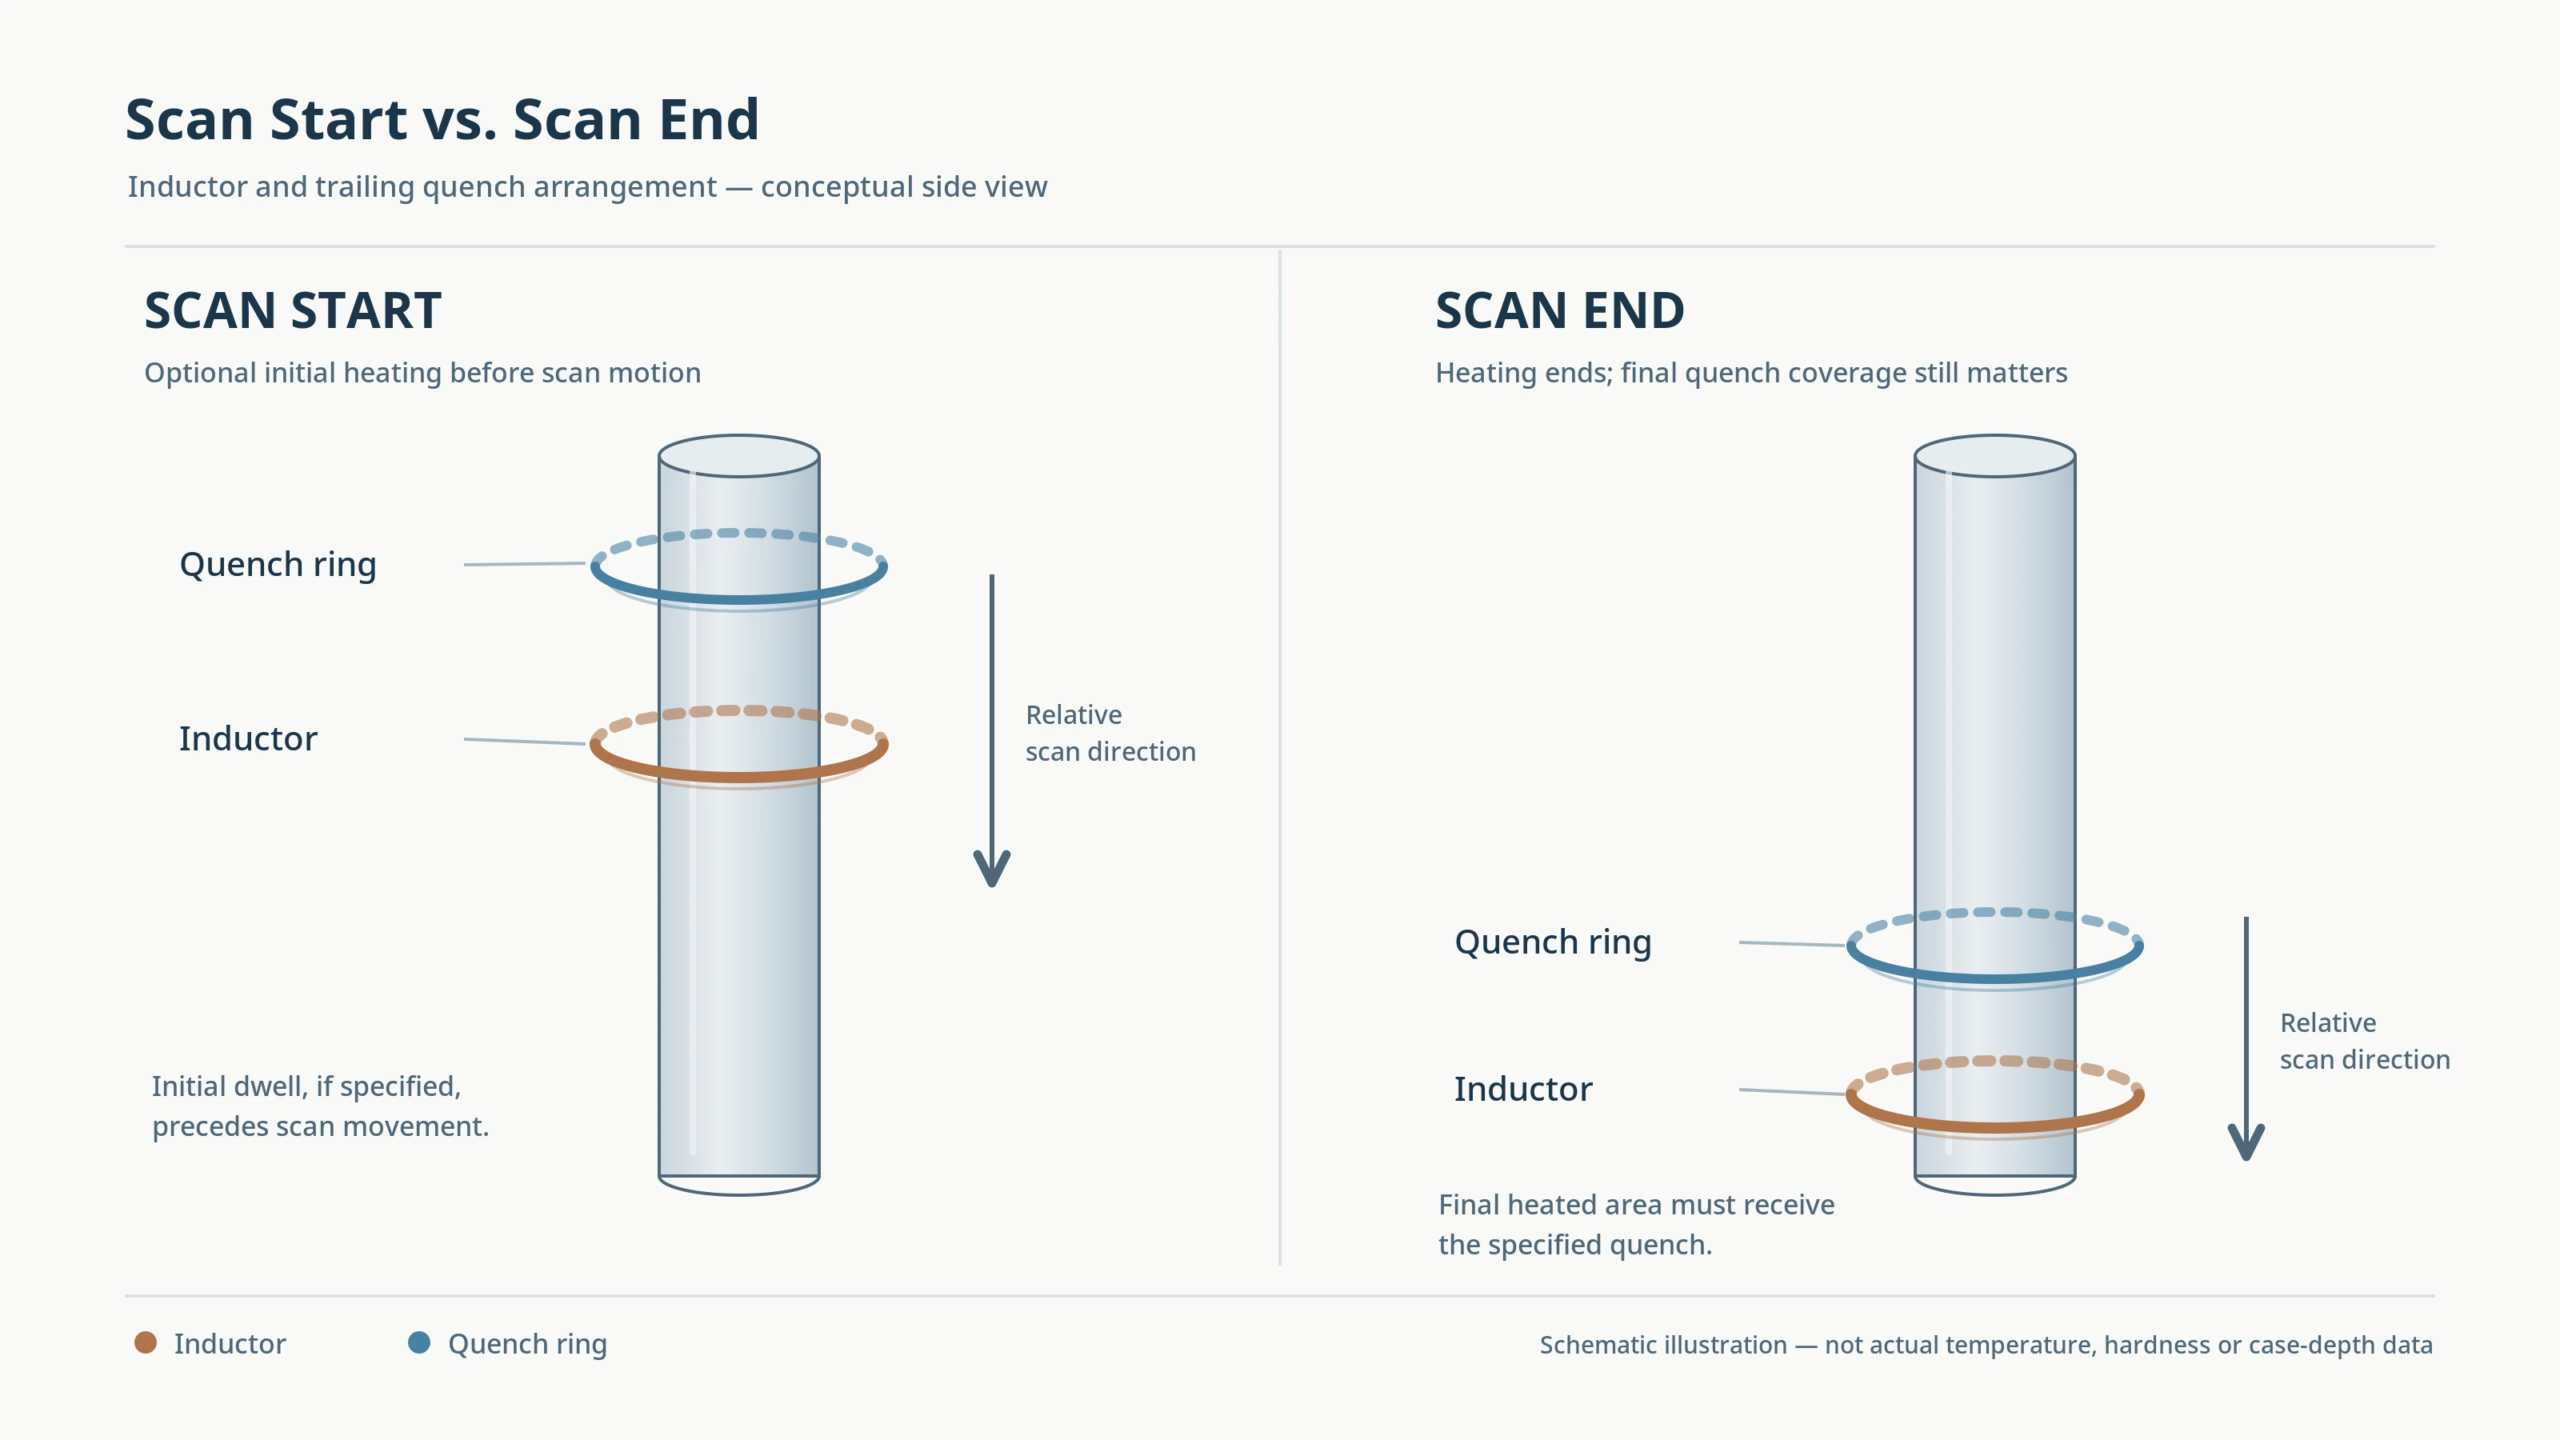
Induktor- und Abschreckposition am Anfang und Ende einer scangehärteten Länge.
Der umfassendere Einfluss der Scanbewegung auf die Erwärmungsbelastung und die Einhärtetiefe wird in behandelt Wie sich die Scangeschwindigkeit auf die Einsatztiefe und Härte beim Induktionshärten auswirkt.
3. Wie kann Erhitzen und Abschrecken einen untergehärteten Endbereich hinterlassen??
Ähnlich aussehende Weichzonen können aus unterschiedlichen thermischen Vorgeschichten resultieren. Die nützlichste Unterscheidung besteht darin, ob das Problem die Position des verhärteten Gehäuses betrifft, unzureichende Einhärtetiefe oder unzureichende Härte im vorgesehenen Bereich.
Unzureichende Erwärmung nahe der Gehäusegrenze
Wenn der Stahl in der Nähe einer erforderlichen Grenze keine geeigneten Austenitisierungsbedingungen erreicht, Durch anschließendes Abschrecken kann in diesem Bereich nicht die gewünschte gehärtete Struktur erzeugt werden.
Dies kann bei der Position des Induktors auftreten, Die anfängliche Erwärmungssequenz oder die abschließende Erwärmungsabdeckung bieten keine ausreichende lokale Erwärmungsbelastung.
Der resultierende Fall könnte in der Nähe des Scan-Endes zu kurz oder zu flach sein.
Eine Erhöhung der Induktionsleistung ist nicht unbedingt die geeignete Korrektur. Wenn die Heizzone falsch positioniert ist, Eine höhere Leistung kann die Erwärmung an anderer Stelle erhöhen, ohne dass die Position der Gehäusegrenze korrigiert wird.
Unzureichende Kühlung nach dem Erhitzen
Ein Bereich kann zwar ausreichend erhitzt werden, erfüllt aber dennoch nicht die erforderliche Härte, wenn die anschließende Abkühlung für den Stahl ungeeignet ist.
In der Nähe der Scangrenzen, Zu den möglichen Bedenken gehört die Sprühaktivierung, Sprühabdeckung und ob das Abschrecken lange genug andauert, um den zuletzt erhitzten Bereich zu behandeln.
Eine geringe Oberflächenhärte allein kann eine unzureichende Kühlung nicht zuverlässig von einer unzureichenden Austenitisierung unterscheiden.
Wenn die Ursache ungewiss bleibt, Härtemessungen in relevanten Tiefen und metallografische Untersuchungen eines geeigneten Abschnitts können zusätzliche Beweise liefern. Die beobachtete Struktur muss in Bezug auf den Stahl und seinen vorherigen Zustand interpretiert werden.
Allgemeine Probleme im Zusammenhang mit dem Abschreckzustand, Sprühabgabe und Kühlgleichmäßigkeit werden in separat besprochen Abschreckkontrolle beim Induktionshärten.
Die Auswirkung benachbarter Schultern und Durchmesseränderungen
Der Anfang oder das Ende eines gehärteten Bereichs kann mit a zusammenfallen eine Schulter, Rundung oder Durchmesserübergang.
Solche Merkmale können die lokale elektromagnetische Kopplung verändern, Wärmeverteilung und Kühlbedingungen. Ein Unterschied in der Einsatztiefe in der Nähe einer Schulter kann daher eher auf die Werkstückgeometrie als auf die Start-/Stopp-Sequenz allein zurückzuführen sein.
Wenn an einem geometrischen Übergang wiederholt eine weiche Zone im Endbereich auftritt, Sowohl die lokale Induktoranordnung als auch die programmierte Scangrenze verdienen eine Untersuchung.
4. Wie sollten Soft Zones im Endbereich überprüft und gesteuert werden??
Die Untersuchung soll den beobachteten Härteverlauf mit den geforderten Fallgrenzen und dem tatsächlichen Maschinenablauf in Verbindung bringen.
Lokalisieren Sie den weichen Bereich, bevor Sie den Prozess ändern
Beginnen Sie mit der Festlegung der axialen Position und Ausdehnung der weichen Region.
Vergleichen Sie die gemessene Härte und, wo erforderlich, effektive Einsatztiefe bei der angegebenen gehärteten Länge. Dies hilft, einen zulässigen Übergang von einem unvollständigen Fall zu unterscheiden.
Möglicherweise sind Messungen an mehreren Stellen in der Nähe der Grenze erforderlich, um festzustellen, wo der verhärtete Bereich beginnt oder endet. Wenn das Ergebnis am Umfang unterschiedlich ist, Diese Variation sollte ebenfalls aufgezeichnet werden, anstatt das gesamte Ende als einheitlich weich zu behandeln.
Das beobachtete Muster kann als Leitfaden für die nächste Prüfung dienen:
| Beobachtung | Erste Untersuchung |
|---|---|
| Der Härtefall beginnt später als angegeben | Ausgangsposition des Induktors, Verweil- und Startsequenz |
| Der gehärtete Fall endet früher als angegeben | Endgültige Heizungsabdeckung, Scanposition und Ausschaltsequenz |
| Geringe Härte im geforderten Endbereich | Angemessenheit der Heizung, Abschreckbedingungen und metallurgische Beweise |
| Akzeptable Oberflächenhärte, aber unzureichende Härtetiefe | Lokale Erwärmung und Härte-Tiefen-Verteilung |
| Inkonsistente Ergebnisse im Endbereich zwischen den Zyklen | Tatsächliche Bewegung, Aufzeichnungen über Erwärmungs- und Sprühereignisse |
Dabei handelt es sich um Untersuchungsschwerpunkte, keine endgültigen Diagnosen.
Vergleichen Sie tatsächliche Zyklusereignisse mit dem gehärteten Muster
Wo Maschinenaufzeichnungen verfügbar sind, Überprüfen Sie die anfängliche Heizperiode, tatsächliche Scanposition und -geschwindigkeit, Heizkraftübergänge, und Löschaktivierung und -abschaltung.
Der Zeitpunkt sollte mit der Werkstückposition in Zusammenhang stehen. Ein zu einem bestimmten Zeitpunkt aufgezeichnetes Sprüh- oder Stromereignis hat nur begrenzten diagnostischen Wert, es sei denn, seine Beziehung zur betroffenen Region kann hergestellt werden.
Für ein wiederkehrendes Problem, Vergleichen Sie einen betroffenen Zyklus mit einem akzeptierten Zyklus, der unter vergleichbaren Bedingungen durchgeführt wurde.
Wenn die Änderung nach einer Programmrevision aufgetreten ist, Austausch des Induktors oder Anpassung der Vorrichtung, Untersuchen Sie, was sich in der Beziehung zwischen dem Werkstück geändert hat, Heizzone und Abschreckanordnung.
Programmierte Einstellungen allein beweisen nicht, dass der erforderliche Wärmezyklus an der Oberfläche stattgefunden hat.
Überprüfen Sie die korrigierte Fallgrenze
Sobald eine wahrscheinliche Ursache identifiziert wurde, Prozessanpassungen sollten anhand der vollständigen Härtespezifikation bewertet werden.
Eine Verlängerung der anfänglichen Verweildauer oder eine Änderung der endgültigen Ausschaltposition kann die Fallgrenze verschieben, Es kann aber auch die Erwärmung in angrenzenden Regionen verändern. Änderungen an der Abschrecksequenz können sich auf die Härte auswirken, ohne dass die durch Erhitzen verursachte unzureichende Härtetiefe korrigiert wird.
Der Nachweis sollte sich daher auf die erforderliche Oberflächenhärte erstrecken, effektive Einsatztiefe und gehärtete Einsatzgrenzen nach dem gesamten Prozess.
Die anwendbaren Prüfmethoden sind in beschrieben So prüfen Sie induktionsgehärtete Teile.
Schlüssel zum Mitnehmen
Eine weiche Zone am Anfang oder Ende der Scanhärtung stellt nur dann einen Mangel dar, wenn sie im Widerspruch zu den spezifizierten Anforderungen des Bauteils steht. Wenn der Fall vorzeitig endet oder die Härte nicht ausreicht, Die Untersuchung sollte der tatsächlichen Erwärmung folgen, Bewegungs- und Abschrecksequenz an diesem Ort. Ziel ist es, die korrekten gehärteten Grenzen und Eigenschaften festzulegen—nicht jeden Übergang zwischen gehärtetem und ungehärtetem Stahl zu beseitigen.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Sind weiche Zonen am Anfang und Ende des Scans immer ein Defekt??
Nein. Einige Komponenten sind mit ungehärteten Enden ausgeführt, Splines oder Gewindebereiche. Ein weicher Bereich stellt nur dann einen Mangel dar, wenn das Ziehen eine Aushärtung bis zu einer bestimmten axialen Position erfordert und der eigentliche Fall zu früh endet, ist zu flach, oder die Härteanforderung nicht erfüllt.
Was verursacht eine weiche Zone zu Beginn eines Scans??
Der übliche Ausgangspunkt ist eine unzureichende Anfangserwärmung. Wenn die Verweildauer des Induktors zu kurz ist, oder das Werkstück erreicht beim Beschleunigen nicht die programmierte Scangeschwindigkeit, Der Ausgangsbereich erreicht vor dem Abschrecken möglicherweise keine geeigneten Austenitisierungsbedingungen.
Durch das Abschrecken können an den Scanenden weiche Zonen entstehen?
Ja. Wenn die Sprühaktivierung verzögert ist, Die Berichterstattung verfehlt die Grenze, oder die Kühlung stoppt nach dem Ausschalten zu früh, Der endgültig erhitzte Bereich kühlt möglicherweise mit einer anderen Geschwindigkeit ab und erfüllt seine Härteanforderungen nicht, selbst wenn die Erwärmung ausreichend war.
Wie überprüfe ich eine korrigierte Scan-Grenze??
Vergleichen Sie das Ergebnis mit der vollständigen Spezifikation—Oberflächenhärte, effektive Falltiefe und Fallgrenzen—und nicht nur die Härte. Vergleichen Sie die Bewegung eines betroffenen Zyklus, Heiz- und Sprühaufzeichnungen mit einem akzeptierten Zyklus, der unter vergleichbaren Bedingungen verarbeitet wurde.
Benötigen Sie Hilfe beim Auflösen von Soft Zones beim Scan Hardening??
Senden Sie Ihre Teilezeichnungs- und Härtemusteranforderungen. Unser Technikteam kann das Scanprogramm überprüfen, Induktorposition und Löschanordnung für Ihre Anwendung.


