
Por que as zonas suaves aparecem no início e no final do endurecimento de varredura?
Como as condições de início/parada da digitalização, A exposição ao aquecimento e a têmpera afetam a dureza da região final
Zonas suaves no endurecimento de varredura às vezes aparecem perto do início ou final do comprimento tratado, mesmo quando o meio de um eixo atende aos requisitos de dureza e profundidade da caixa.
Essas regiões não são necessariamente defeitos. Alguns componentes são projetados com extremidades não endurecidas, enquanto outros desenvolvem dureza ou profundidade de revestimento insuficientes porque as condições de aquecimento e têmpera mudam durante a inicialização ou desligamento da varredura.
Para endurecimento linear de eixos de aço e componentes cilíndricos semelhantes, a primeira questão é se a região endurecida acabada atende aos limites e propriedades especificados no desenho.
2. O que muda no início e no fim da digitalização?
3. Como o aquecimento e a têmpera podem deixar uma região final pouco endurecida?
4. Como as zonas flexíveis da região final devem ser verificadas e controladas?
1. As zonas suaves nas extremidades da digitalização são sempre defeitos?
Uma área mais suave perto de um limite de varredura não indica automaticamente um endurecimento malsucedido. Sua localização deve primeiro ser comparada com o padrão de caixa endurecida exigido.
Extremidades suaves intencionais
Alguns eixos requerem que apenas uma porção definida de seu comprimento seja endurecida. Termina, estrias, regiões roscadas ou outras características podem ter requisitos de dureza diferentes da superfície de trabalho principal.
No estudo publicado da Fluxtrol, Uso de controle de frequência para otimizar o endurecimento de varredura do eixo de indução, um projeto específico de eixo totalmente flutuante exige que a camada endurecida pare antes do final da região estriada, deixando esse final suave.
Estender o caso endurecido além deste limite não melhoraria necessariamente o componente. Em vez disso, poderia colocar a região endurecida fora dos limites especificados.
Quando uma zona suave se torna um defeito
Uma situação diferente surge quando o desenho requer endurecimento até uma determinada posição axial, mas o caso real termina muito cedo ou se torna insuficientemente endurecido perto desse limite.
O resultado pode ser uma região endurecida encurtada, uma zona de transição excessivamente ampla ou profundidade efetiva insuficiente do caso.
Estas condições não são idênticas. Uma peça pode atender ao seu requisito de dureza superficial perto da extremidade, mas falha na profundidade de caixa especificada. Uma leitura de baixa dureza superficial, enquanto isso, não estabelece se o problema veio do aquecimento ou da têmpera.
A Fuji Electronics Industry descreve uma aplicação específica na qual o endurecimento por varredura convencional produzido zonas suaves no início e no final da área alvo. A empresa usou um arranjo de endurecimento diferente para lidar com as limitações desse processo.
Este exemplo demonstra que as zonas suaves no final da digitalização podem ser uma preocupação prática de fabricação. Não estabelece que todo processo de digitalização os produza.
A distinção é entre uma transição permitida para um material não endurecido e uma região que não cumpre os requisitos de endurecimento especificados..
2. O que muda no início e no fim da digitalização?
Durante a parte principal de varredura de um ciclo, a peça de trabalho e o indutor mover-se um em relação ao outro de acordo com uma sequência estabelecida de aquecimento e têmpera.
O início e o fim dessa sequência podem operar de forma diferente. Aquecimento inicial, transições de movimento, o desligamento de energia e o tempo de pulverização podem afetar o histórico térmico do material próximo aos limites exigidos da caixa.
Aquecimento inicial e inicialização da varredura
Alguns processos começam com o indutor estacionário enquanto a região inicial recebe um período inicial de aquecimento., comumente chamado de permanência inicial.
O objetivo é estabelecer a condição de aquecimento necessária antes da digitalização prosseguir. Se uma habitação é necessária, e como está organizado, depende do componente e do processo.
Se a região inicial receber aquecimento insuficiente, parte do revestimento endurecido necessário pode ser muito rasa ou não desenvolver a dureza pretendida após a têmpera.
A exposição excessiva ao calor também é indesejável. Pode estender a região aquecida além do limite pretendido ou produzir uma distribuição de temperatura diferente daquela exigida pelo processo..
A mudança do aquecimento estacionário para o movimento merece atenção especial. Durante a aceleração, a peça de trabalho não passa necessariamente pelo indutor na velocidade de varredura constante programada. A exposição ao aquecimento local depende do movimento real e da sequência de potência.
Uma região de partida suave não deve, no entanto, ser atribuído apenas à aceleração. O movimento mais lento não produz automaticamente menor dureza; o resultado depende do aquecimento e das condições de resfriamento subsequentes.
Cobertura final de aquecimento e desligamento de varredura
Na outra extremidade do eixo, a última porção do comprimento endurecido especificado deve receber aquecimento suficiente antes do ciclo terminar.
Se a zona de aquecimento efetiva não conseguir atingir essa porção sob condições adequadas, o caso endurecido pode terminar muito cedo.
O ponto onde a energia de indução é desligada não é necessariamente o mesmo que o limite do caso resultante. O indutor tem uma zona de aquecimento finita, e a distribuição de temperatura dentro da peça continua a mudar à medida que o calor conduz através do aço.
Alguns processos interrompem deliberadamente o aquecimento antes do final físico da peça porque essa região deve permanecer não endurecida.
A comparação relevante é, portanto, entre a sequência de aquecimento real e o limite endurecido necessário—não simplesmente entre a posição final da bobina e a extremidade do eixo.
Têmpera durante inicialização e desligamento
Em muitos arranjos de endurecimento de varredura, um anel de têmpera ou sistema de pulverização segue a zona de aquecimento por indução.
Na inicialização da verificação, a primeira região aquecida deve receber as condições de resfriamento exigidas. Isso depende do arranjo de pulverização, sua sequência de ativação e o movimento relativo entre a peça e a ferramenta.
No desligamento, a região final aquecida ainda pode exigir resfriamento após a energia de indução ter sido desligada.
Se o resfriamento começar tarde demais, termina prematuramente ou não consegue atingir a superfície necessária, a dureza final pode diferir daquela obtida na região principal de digitalização.
A relação aquecimento-extinção não pode ser avaliada apenas pela distância entre o indutor e o spray. Movimento real, a operação de pulverização e as condições de resfriamento na superfície da peça também devem ser consideradas.
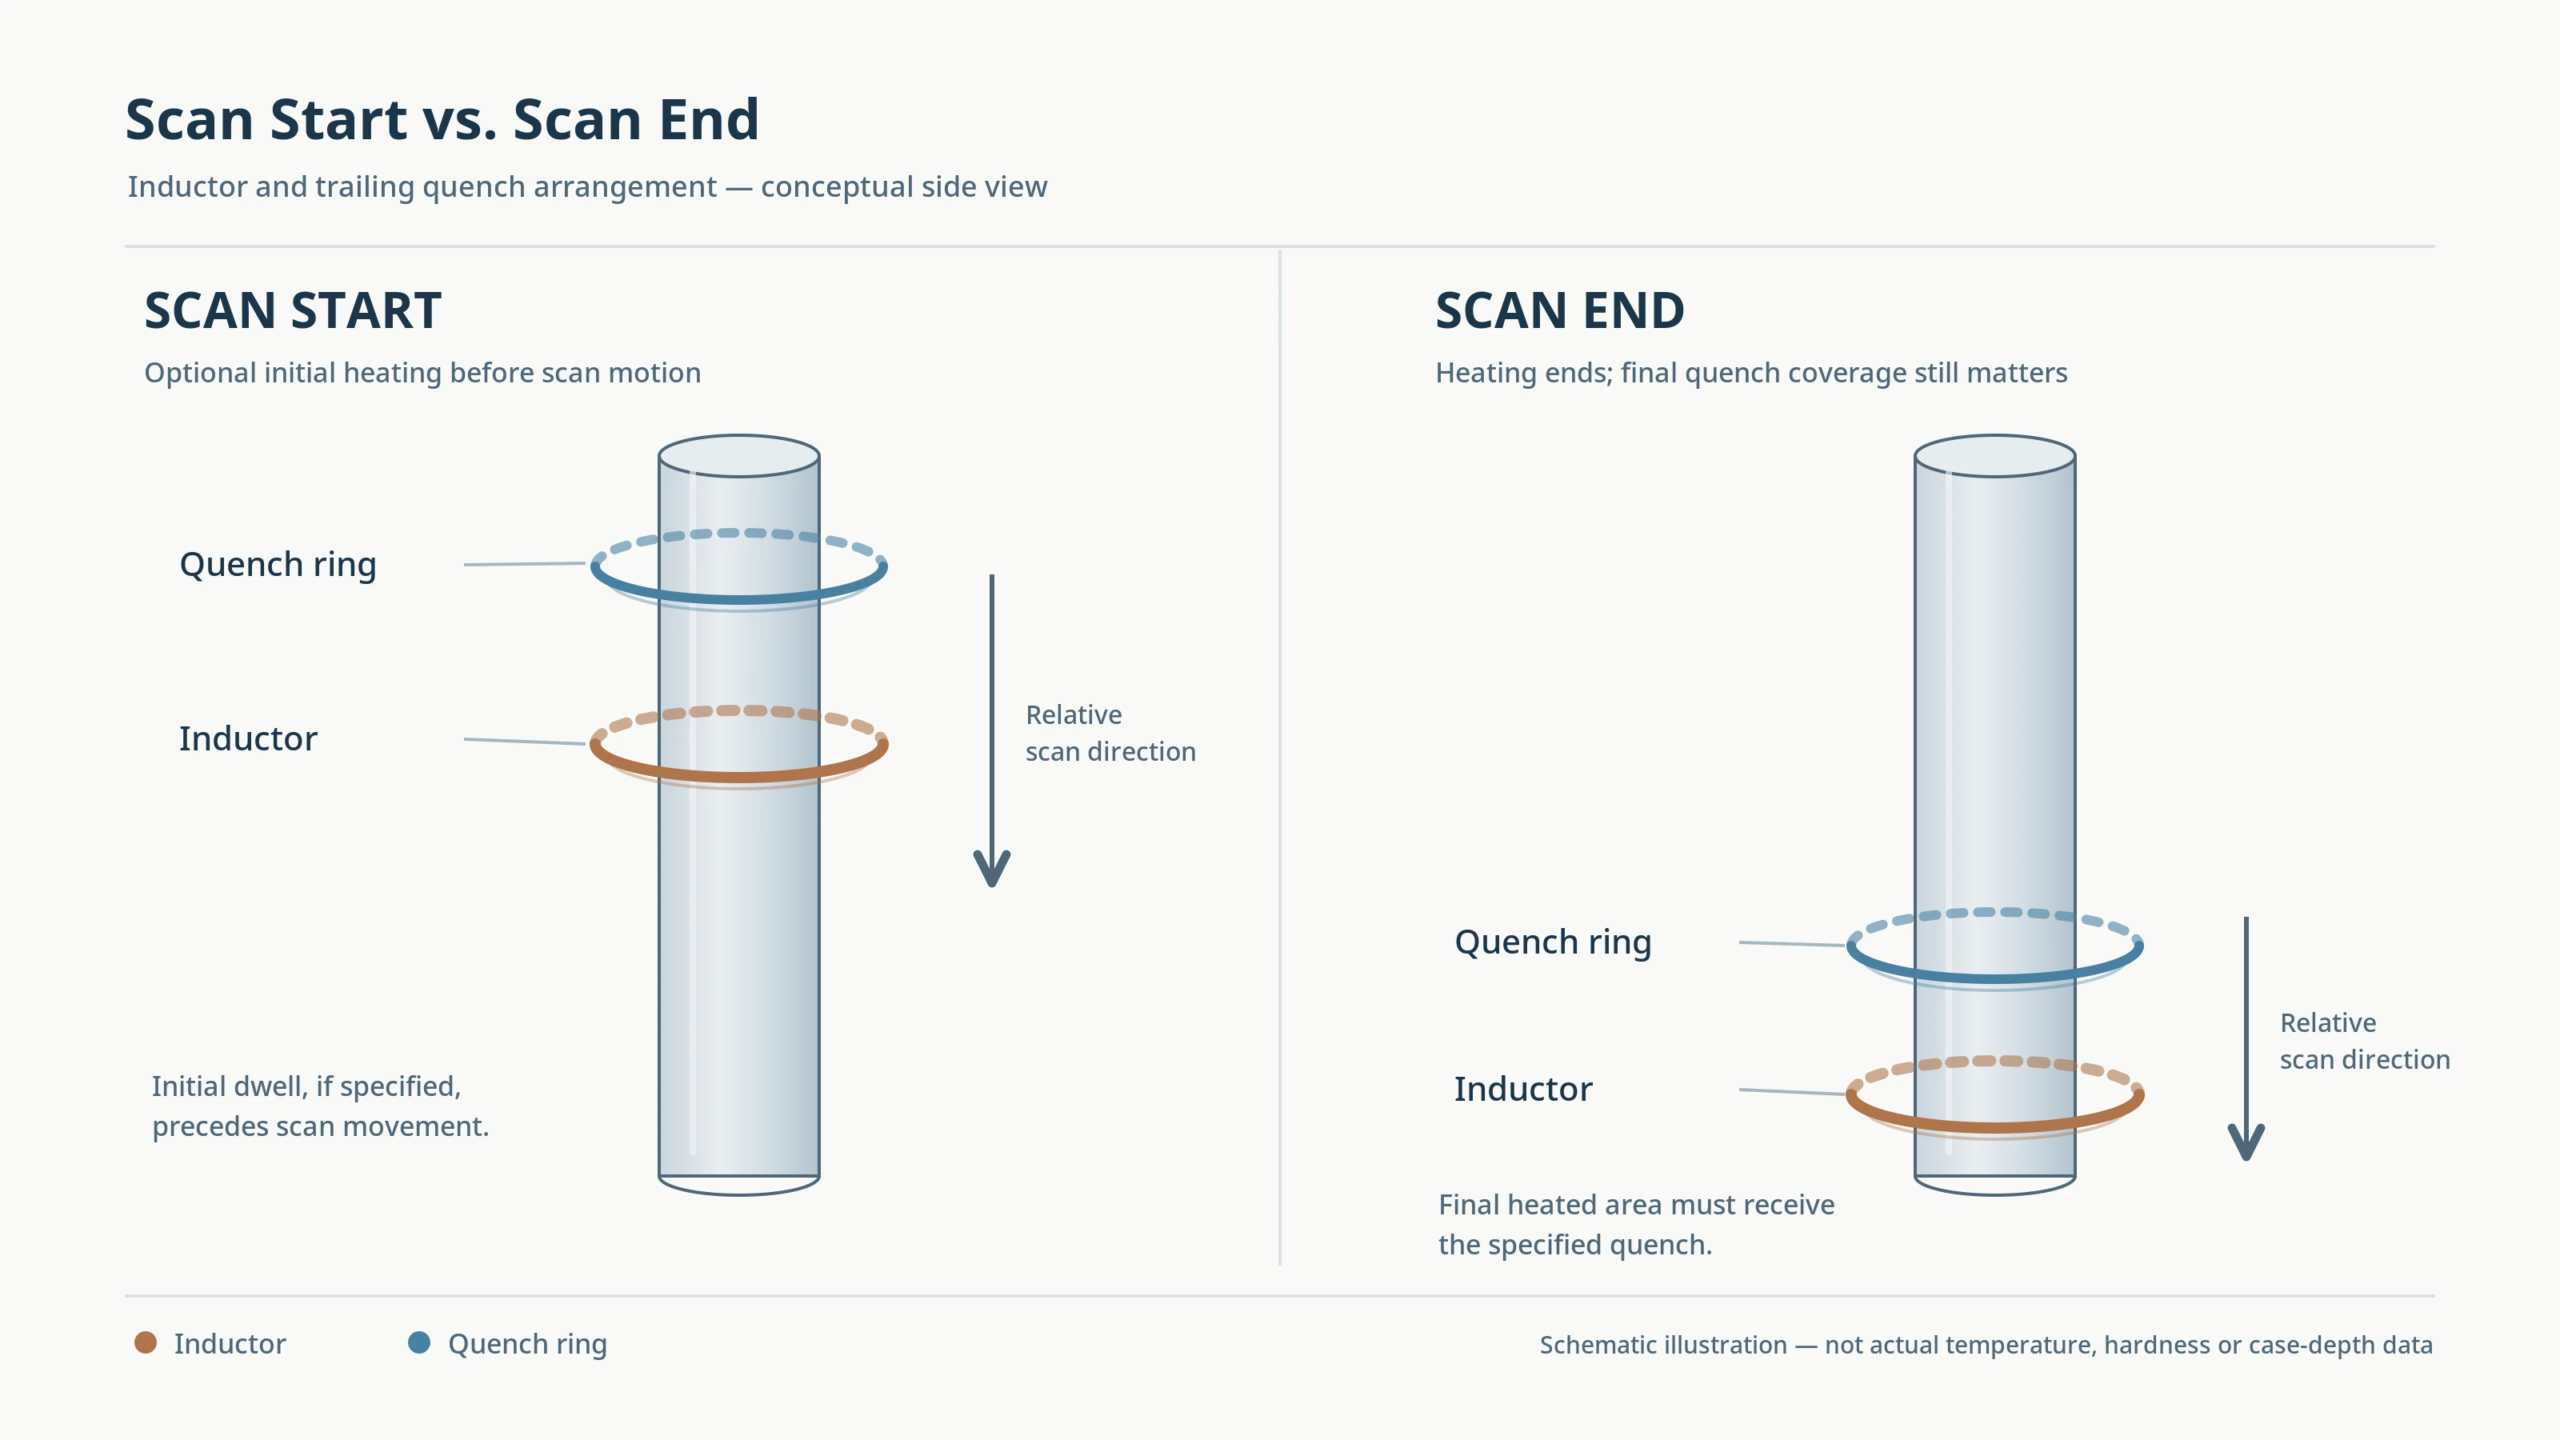
Posição do indutor e da têmpera no início e no final de um comprimento endurecido por varredura.
A influência mais ampla do movimento de varredura na exposição ao calor e na profundidade da caixa é abordada em Como a velocidade de digitalização afeta a profundidade e a dureza da caixa no endurecimento por indução.
3. Como o aquecimento e a têmpera podem deixar uma região final pouco endurecida?
Zonas suaves de aparência semelhante podem resultar de diferentes históricos térmicos. A distinção mais útil é se o problema diz respeito à posição do caso endurecido, profundidade de endurecimento insuficiente ou dureza inadequada dentro da região pretendida.
Aquecimento insuficiente perto do limite da caixa
Se o aço próximo a um limite exigido não atingir condições de austenitização adequadas, a têmpera subsequente não pode produzir a estrutura endurecida pretendida em toda aquela região.
Isto pode ocorrer quando a posição do indutor, sequência de aquecimento inicial ou cobertura de aquecimento final não fornece exposição suficiente ao aquecimento local.
O caso resultante pode ser muito curto ou muito raso próximo ao final da varredura.
Aumentar a potência de indução não é necessariamente a correção apropriada. Se a zona de aquecimento estiver posicionada incorretamente, potência mais alta pode aumentar o aquecimento em outro lugar sem corrigir a localização do limite da caixa.
Resfriamento insuficiente após aquecimento
Uma região pode ser adequadamente aquecida, mas ainda assim falhar no seu requisito de dureza se o resfriamento subsequente for inadequado para o aço..
Perto dos limites da digitalização, possíveis preocupações incluem ativação de spray, cobertura de pulverização e se a têmpera continua por tempo suficiente para tratar a região final aquecida.
A baixa dureza superficial por si só não pode distinguir com segurança o resfriamento inadequado da austenitização insuficiente.
Quando a causa permanece incerta, medições de dureza em profundidades relevantes e exame metalográfico de uma seção apropriada podem fornecer evidências adicionais. A estrutura observada deve ser interpretada em relação ao aço e sua condição anterior.
Problemas gerais envolvendo condição de têmpera, distribuição de pulverização e uniformidade de resfriamento são discutidas separadamente em Controle de têmpera no endurecimento por indução.
O efeito de ombros próximos e mudanças de diâmetro
O início ou o fim de uma região endurecida pode coincidir com um ombro, transição de filete ou diâmetro.
Tais características podem alterar o acoplamento eletromagnético local, distribuição de aquecimento e condições de resfriamento. Uma diferença de profundidade perto de um ressalto pode, portanto, envolver a geometria da peça em vez da sequência de início/parada apenas.
Quando uma zona suave da região final aparece repetidamente em uma transição geométrica, tanto o arranjo local do indutor quanto o limite da varredura programada merecem exame.
4. Como as zonas flexíveis da região final devem ser verificadas e controladas?
A investigação deve conectar o padrão de dureza observado com os limites de caso exigidos e a sequência real da máquina.
Localize a região suave antes de alterar o processo
Comece estabelecendo a posição axial e a extensão da região mole.
Compare a dureza medida e, onde necessário, profundidade efetiva da caixa com o comprimento endurecido especificado. Isto ajuda a distinguir uma transição permitida de um caso incompleto.
Podem ser necessárias medições em vários locais próximos ao limite para estabelecer onde começa ou termina a região endurecida. Se o resultado for diferente em toda a circunferência, essa variação também deve ser registrada em vez de tratar toda a extremidade como uniformemente macia.
O padrão observado pode orientar a próxima verificação:
| Observação | Investigação Inicial |
|---|---|
| O caso endurecido começa depois do especificado | Posição inicial do indutor, sequência de permanência e inicialização |
| O caso endurecido termina antes do especificado | Cobertura final de aquecimento, posição de varredura e sequência de desligamento |
| Baixa dureza dentro da região final exigida | Adequação de aquecimento, condições de têmpera e evidências metalúrgicas |
| Dureza superficial aceitável, mas profundidade insuficiente da caixa | Exposição ao aquecimento local e distribuição de profundidade de dureza |
| Resultados inconsistentes da região final entre os ciclos | Movimento real, registros de eventos de aquecimento e pulverização |
Estas são prioridades de investigação, diagnósticos não definitivos.
Compare os eventos reais do ciclo com o padrão reforçado
Onde os registros da máquina estão disponíveis, revisar o período de aquecimento inicial, posição e velocidade reais da varredura, transições de potência de aquecimento, e extingue a ativação e o desligamento.
O tempo deve estar relacionado à posição da peça de trabalho. Um evento de pulverização ou de energia registrado em um determinado momento tem valor diagnóstico limitado, a menos que sua relação com a região afetada possa ser estabelecida.
Para um problema recorrente, comparar um ciclo afetado com um ciclo aceito processado em condições comparáveis.
Se a alteração apareceu após uma revisão do programa, substituição de indutor ou ajuste de fixação, examinar o que mudou na relação entre a peça de trabalho, zona de aquecimento e arranjo de têmpera.
As configurações programadas por si só não provam que o ciclo térmico necessário ocorreu na superfície.
Verifique o limite do caso corrigido
Uma vez identificada uma causa provável, os ajustes do processo devem ser avaliados em relação à especificação completa de endurecimento.
Estender o tempo de espera inicial ou alterar a posição de desligamento final pode alterar o limite do caso, mas também pode alterar o aquecimento em regiões adjacentes. Alterações na sequência de têmpera podem afetar a dureza sem corrigir a profundidade insuficiente da camada causada pelo aquecimento.
A verificação deve, portanto, cobrir a dureza superficial exigida, profundidade efetiva da caixa e limites reforçados da caixa após o processo completo.
Os métodos de inspeção aplicáveis estão descritos em Como inspecionar peças endurecidas por indução.
Principal vantagem
Uma zona flexível no início ou no final do endurecimento de varredura só é um defeito quando entra em conflito com os requisitos especificados do componente. Quando o caso termina prematuramente ou a dureza é insuficiente, a investigação deve seguir o aquecimento real, sequência de movimento e extinção naquele local. O objetivo é estabelecer o limite e as propriedades endurecidas corretas—não eliminar todas as transições entre aço temperado e não endurecido.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
As zonas suaves no início e no final da varredura são sempre um defeito?
Não. Alguns componentes são projetados com extremidades não endurecidas, splines ou regiões encadeadas. Uma área mole só é um defeito quando o desenho requer endurecimento até uma posição axial específica e o caso real termina muito cedo, é muito raso, ou falha em seu requisito de dureza.
O que causa uma zona suave no início de uma varredura?
O aquecimento inicial insuficiente é o ponto de partida habitual. Se o tempo de permanência do indutor for muito curto, ou a peça de trabalho não atinge a velocidade de varredura programada durante a aceleração, a região inicial pode não atingir condições de austenitização adequadas antes da têmpera.
A extinção pode causar zonas suaves no final da varredura?
Sim. Se a ativação do spray for atrasada, cobertura perde o limite, ou o resfriamento para muito cedo após o desligamento, a região final aquecida pode esfriar a uma taxa diferente e falhar no requisito de dureza, mesmo quando o aquecimento foi adequado.
Como verifico um limite de digitalização corrigido?
Verifique o resultado em relação à especificação completa—dureza da superfície, profundidade efetiva do caso e limites do caso—em vez de apenas dureza. Compare o movimento de um ciclo afetado, registros de aquecimento e pulverização com um ciclo aceito processado em condições comparáveis.
Precisa de ajuda para resolver zonas flexíveis no endurecimento de varredura?
Envie o desenho da sua peça e os requisitos do padrão reforçado. Nossa equipe de engenharia pode revisar o programa de digitalização, posição do indutor e arranjo de têmpera para sua aplicação.


