
Perché vengono visualizzate zone morbide all'inizio e alla fine del rafforzamento della scansione?
Come Condizioni di avvio/arresto della scansione, L'esposizione al riscaldamento e la tempra influiscono sulla durezza della regione finale
Zone morbide nell'indurimento della scansione talvolta compaiono vicino all'inizio o alla fine della lunghezza trattata, anche quando la parte centrale dell'albero soddisfa i requisiti di durezza e profondità della cassa.
Queste regioni non sono necessariamente difetti. Alcuni componenti sono progettati con estremità non temprate, mentre altri sviluppano una durezza o una profondità della cassa insufficienti perché le condizioni di riscaldamento e raffreddamento cambiano durante l'avvio o l'arresto della scansione.
Per la tempra a scansione lineare di alberi in acciaio e componenti cilindrici simili, la prima domanda è se la regione indurita finita soddisfa i confini e le proprietà specificate nel disegno.
2. Cosa cambia all'avvio e all'arresto della scansione?
3. In che modo il riscaldamento e la tempra possono lasciare una regione terminale non indurita??
4. Come dovrebbero essere controllate e controllate le zone morbide della regione finale?
1. Le zone morbide al termine della scansione sono sempre difetti?
Un'area più morbida vicino al limite di scansione non indica automaticamente un indurimento non riuscito. La sua posizione deve essere prima confrontata con il modello di cassa temprata richiesto.
Estremità morbide intenzionali
Alcuni alberi richiedono l'indurimento solo di una parte definita della loro lunghezza. Finisce, scanalature, le regioni filettate o altre caratteristiche possono avere requisiti di durezza diversi dalla superficie di lavoro principale.
Nello studio pubblicato da Fluxtrol, Utilizzo del controllo della frequenza per ottimizzare l'indurimento della scansione dell'asse a induzione, un particolare design dell'asse completamente flottante richiede che lo strato indurito si fermi prima della fine della regione della scanalatura, lasciando quella fine morbida.
Estendere il case rinforzato oltre questo limite non migliorerebbe necessariamente il componente. Potrebbe invece posizionare la regione indurita al di fuori dei limiti specificati.
Quando una zona morbida diventa un difetto
Una situazione diversa si presenta quando il trafilato necessita di indurimento fino ad una particolare posizione assiale, ma il caso reale finisce troppo presto o diventa non sufficientemente indurito vicino a quel confine.
Il risultato potrebbe essere una regione indurita accorciata, una zona di transizione eccessivamente ampia o una profondità effettiva della cassa insufficiente.
Queste condizioni non sono identiche. Una parte può soddisfare i requisiti di durezza superficiale verso l'estremità ma non raggiungere la profondità della custodia specificata. Una lettura di durezza superficiale bassa, Nel frattempo, non stabilisce se il problema provenisse dal riscaldamento o dalla tempra.
Fuji Electronics Industry descrive un'applicazione specifica in cui è stato prodotto il rafforzamento della scansione convenzionale zone morbide all'inizio e alla fine dell'area target. L'azienda ha utilizzato un diverso accordo di rafforzamento per affrontare i limiti di tale processo.
Questo esempio dimostra che le zone morbide al termine della scansione possono costituire un problema pratico di produzione. Non stabilisce che ogni processo di scansione li produca.
La distinzione è tra una transizione consentita in materiale non indurito e una regione che non soddisfa i requisiti di indurimento specificati.
2. Cosa cambia all'avvio e all'arresto della scansione?
Durante la parte di scansione principale di un ciclo, il pezzo e l'induttore muoversi l'uno rispetto all'altro secondo una sequenza di riscaldamento e raffreddamento stabilita.
L'inizio e la fine di quella sequenza possono funzionare diversamente. Riscaldamento iniziale, transizioni di movimento, l'interruzione dell'alimentazione e i tempi di spruzzatura possono influenzare la storia termica del materiale vicino ai limiti del caso richiesto.
Riscaldamento iniziale e avvio della scansione
Alcuni processi iniziano con l'induttore fermo mentre la regione iniziale riceve un periodo di riscaldamento iniziale, comunemente chiamato sosta iniziale.
Lo scopo è stabilire la condizione di riscaldamento richiesta prima di procedere con la scansione. Se è necessaria una sosta, e come è organizzato, dipende dal componente e dal processo.
Se la regione di partenza riceve un riscaldamento insufficiente, parte della cassa temprata richiesta potrebbe essere troppo superficiale o non riuscire a sviluppare la durezza prevista dopo la tempra.
Anche un'eccessiva esposizione al riscaldamento è indesiderabile. Potrebbe estendere la regione riscaldata oltre il confine previsto o produrre una distribuzione della temperatura diversa da quella richiesta dal processo.
Il passaggio dal riscaldamento stazionario al movimento merita un'attenzione particolare. Durante l'accelerazione, il pezzo non passa necessariamente attraverso l'induttore alla velocità di scansione costante programmata. L'esposizione al riscaldamento locale dipende dal movimento effettivo e dalla sequenza di alimentazione.
Una regione con avvio graduale non dovrebbe, tuttavia, essere attribuita solo all'accelerazione. Un movimento più lento non produce automaticamente una durezza inferiore; il risultato dipende dalle condizioni di riscaldamento e successivo raffreddamento.
Copertura finale del riscaldamento e arresto della scansione
All'altra estremità del pozzo, l'ultima porzione della lunghezza temprata specificata deve ricevere un riscaldamento sufficiente prima della fine del ciclo.
Se la zona di riscaldamento effettiva non riesce a raggiungere quella porzione in condizioni adeguate, il caso indurito potrebbe terminare troppo presto.
Il punto in cui l'alimentazione di induzione viene disattivata non è necessariamente lo stesso del limite del caso risultante. L'induttore ha una zona di riscaldamento finita, e la distribuzione della temperatura all'interno del pezzo continua a cambiare mentre il calore conduce attraverso l'acciaio.
Alcuni processi interrompono deliberatamente il riscaldamento prima dell'estremità fisica del pezzo perché quella regione deve rimanere non indurita.
Il confronto rilevante è quindi tra la sequenza di riscaldamento effettiva e il limite rinforzato richiesto—non semplicemente tra la posizione finale della bobina e l'estremità dell'albero.
Quenching durante l'avvio e lo spegnimento
In molti accordi di rafforzamento della scansione, un anello di raffreddamento o un sistema di spruzzatura segue la zona di riscaldamento a induzione.
All'avvio della scansione, la prima regione riscaldata deve ricevere le condizioni di raffreddamento richieste. Ciò dipende dalla disposizione dello spruzzo, la sua sequenza di attivazione e il movimento relativo tra pezzo e utensile.
Allo spegnimento, la regione riscaldata finale potrebbe ancora richiedere un raffreddamento dopo che l'alimentazione di induzione è stata disattivata.
Se il raffreddamento inizia troppo tardi, termina prematuramente o non riesce a raggiungere la superficie richiesta, la durezza finale può differire da quella ottenuta nella regione di scansione principale.
La relazione riscaldamento-raffreddamento non può essere valutata solo dalla distanza tra l'induttore e lo spray. Movimento reale, È inoltre necessario considerare il funzionamento a spruzzo e le condizioni di raffreddamento sulla superficie del pezzo.
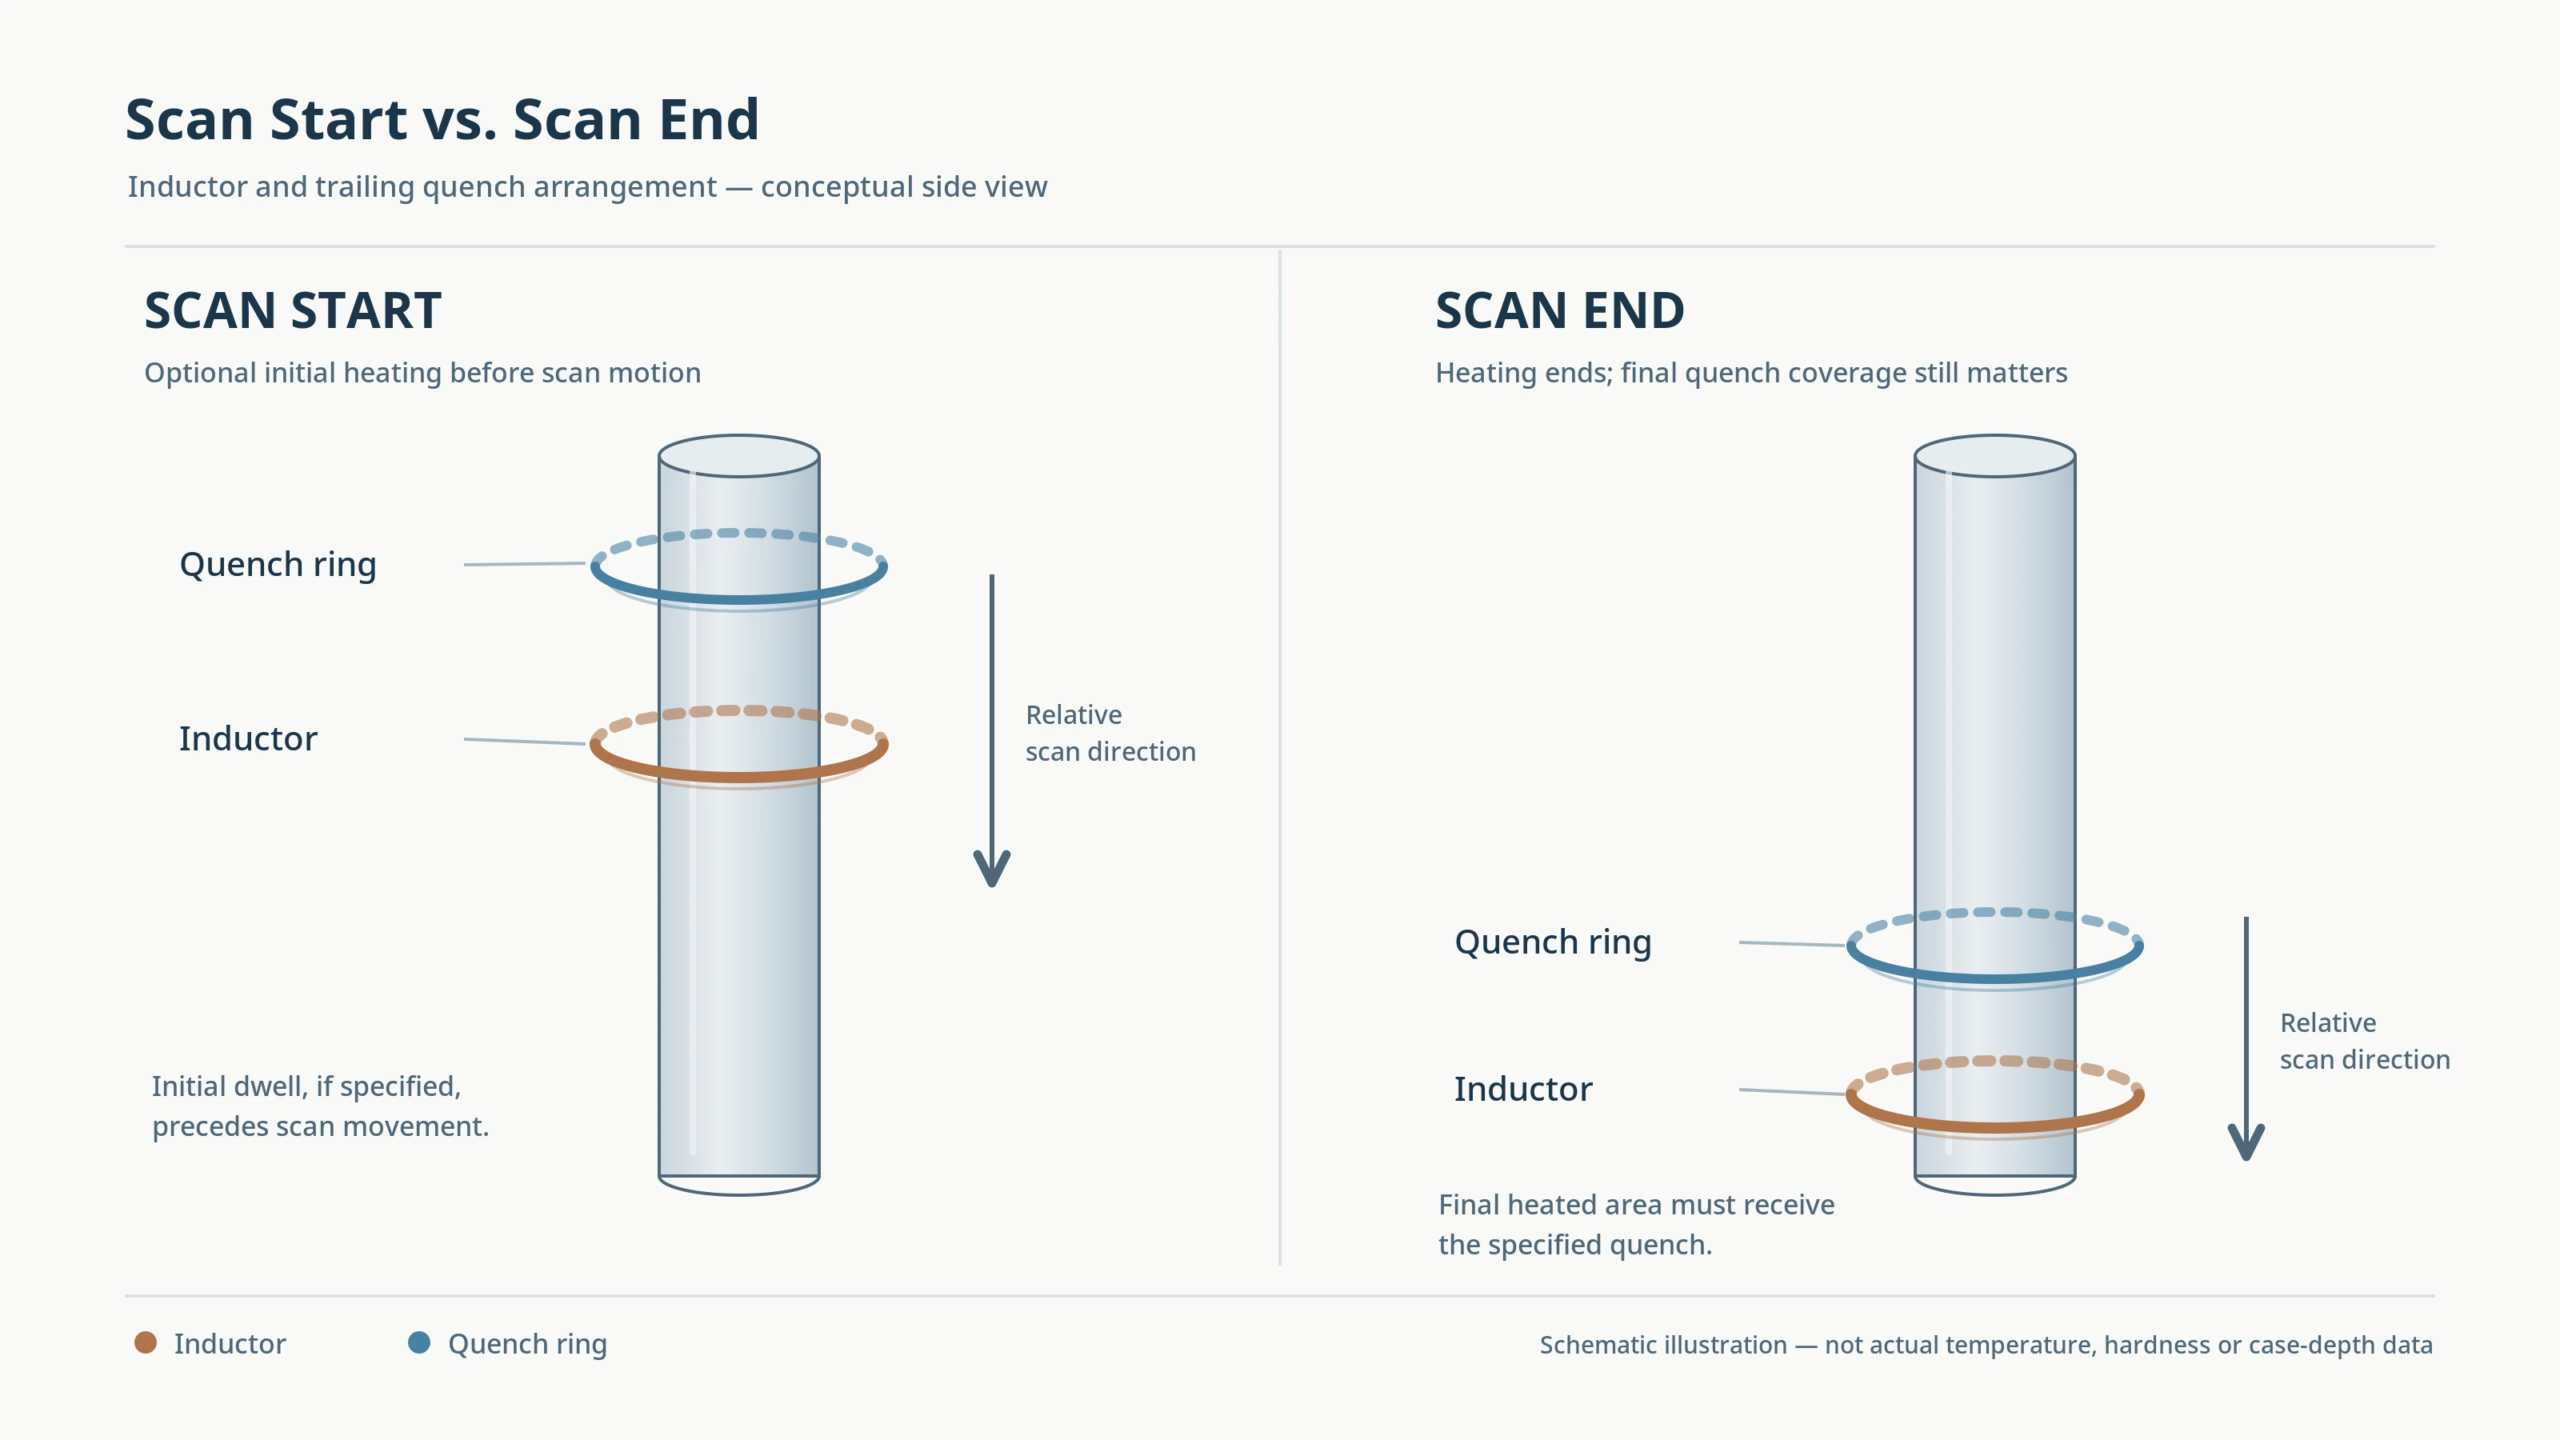
Posizione dell'induttore e del quench all'inizio e alla fine di un tratto scan-hardened.
Viene trattata l'influenza più ampia del movimento di scansione sull'esposizione al riscaldamento e sulla profondità della custodia In che modo la velocità di scansione influisce sulla profondità e sulla durezza della custodia nella tempra a induzione.
3. In che modo il riscaldamento e la tempra possono lasciare una regione terminale non indurita??
Zone morbide dall'aspetto simile possono derivare da storie termiche diverse. La distinzione più utile è se il problema riguardi la posizione della causa indurita, Profondità di tempra insufficiente o durezza inadeguata nella regione prevista.
Riscaldamento insufficiente vicino al confine della custodia
Se l'acciaio vicino al confine richiesto non raggiunge condizioni di austenitizzazione adeguate, il successivo raffreddamento non può produrre la struttura indurita desiderata in tutta quella regione.
Ciò può verificarsi quando la posizione dell'induttore, la sequenza di riscaldamento iniziale o la copertura di riscaldamento finale non forniscono un’esposizione al riscaldamento locale sufficiente.
Il caso risultante potrebbe essere troppo corto o troppo superficiale vicino all'estremità della scansione.
Aumentare la potenza di induzione non è necessariamente la correzione appropriata. Se la zona riscaldante è posizionata in modo errato, una potenza maggiore può aumentare il riscaldamento altrove senza correggere la posizione del confine della cassa.
Raffreddamento insufficiente dopo il riscaldamento
Una regione può essere adeguatamente riscaldata ma non soddisfare i requisiti di durezza se il successivo raffreddamento non è adatto all'acciaio.
Vicino ai confini della scansione, le possibili preoccupazioni includono l'attivazione dello spray, copertura dello spruzzo e se l'estinzione continua abbastanza a lungo per trattare la regione riscaldata finale.
Una bassa durezza superficiale da sola non può distinguere in modo affidabile un raffreddamento inadeguato da un’austenitizzazione insufficiente.
Quando la causa rimane incerta, le misurazioni della durezza a profondità rilevanti e l'esame metallografico di una sezione appropriata possono fornire ulteriori prove. La struttura osservata deve essere interpretata in relazione all'acciaio e alla sua condizione precedente.
Problemi generali che coinvolgono la condizione quechant, l'erogazione dello spruzzo e l'uniformità del raffreddamento sono discussi separatamente in Controllo del raffreddamento nella tempra ad induzione.
L'effetto delle spalle vicine e dei cambiamenti di diametro
L'inizio o la fine di una regione indurita può coincidere con a spalla, raccordo o transizione del diametro.
Tali caratteristiche possono modificare l'accoppiamento elettromagnetico locale, condizioni di distribuzione del riscaldamento e di raffreddamento. Una differenza di profondità vicino ad una spalla può quindi coinvolgere la geometria del pezzo piuttosto che la sola sequenza di avvio/arresto.
Quando una zona morbida della regione finale appare ripetutamente in corrispondenza di una transizione geometrica, meritano di essere esaminati sia la disposizione locale dell'induttore che il confine di scansione programmato.
4. Come dovrebbero essere controllate e controllate le zone morbide della regione finale?
L'indagine dovrebbe collegare il modello di durezza osservato con i limiti del caso richiesto e l'effettiva sequenza della macchina.
Individuare la regione morbida prima di modificare il processo
Iniziare stabilendo la posizione assiale e l'estensione della regione morbida.
Confrontare la durezza misurata e, dove richiesto, profondità effettiva della cassa con la lunghezza temprata specificata. Ciò aiuta a distinguere una transizione consentita da un caso incompleto.
Potrebbero essere necessarie misurazioni in diversi punti vicino al confine per stabilire dove inizia o finisce la regione indurita. Se il risultato differisce attorno alla circonferenza, anche quella variazione dovrebbe essere registrata anziché trattare l'intera estremità come uniformemente morbida.
Il modello osservato può guidare il controllo successivo:
| Osservazione | Indagine iniziale |
|---|---|
| Il caso rinforzato inizia più tardi di quanto specificato | Posizione iniziale dell'induttore, sosta e sequenza di avvio |
| La custodia rinforzata termina prima di quanto specificato | Copertura finale del riscaldamento, posizione di scansione e sequenza di spegnimento |
| Bassa durezza all'interno della regione terminale richiesta | Adeguatezza del riscaldamento, Condizioni di tempra e prove metallurgiche |
| Durezza superficiale accettabile ma profondità della cassa insufficiente | Esposizione al riscaldamento locale e distribuzione della durezza in profondità |
| Risultati incoerenti della regione finale tra i cicli | Movimento reale, registrazioni di eventi di riscaldamento e spruzzatura |
Queste sono le priorità dell'indagine, diagnosi non definitive.
Confrontare gli eventi del ciclo reale con il modello consolidato
Dove sono disponibili i registri della macchina, rivedere il periodo di riscaldamento iniziale, posizione e velocità di scansione effettive, transizioni di potenza termica, e attivazione e spegnimento del quench.
I tempi dovrebbero essere correlati alla posizione del pezzo. Un evento di spruzzo o di energia registrato in un momento particolare ha un valore diagnostico limitato a meno che non sia possibile stabilirne la relazione con la regione interessata.
Per un problema ricorrente, confrontare un ciclo interessato con un ciclo accettato elaborato in condizioni comparabili.
Se la modifica è apparsa dopo una revisione del programma, sostituzione dell'induttore o regolazione del dispositivo, esaminare cosa è cambiato nel rapporto tra il pezzo, zona di riscaldamento e disposizione di raffreddamento.
Le impostazioni programmate da sole non dimostrano che in superficie si sia verificato il ciclo termico richiesto.
Verificare il limite del caso corretto
Una volta identificata una probabile causa, le modifiche al processo dovrebbero essere valutate rispetto alla specifica di indurimento completa.
L'estensione della pausa iniziale o la modifica della posizione di spegnimento finale potrebbero spostare il confine del case, ma può anche alterare il riscaldamento nelle regioni adiacenti. Le modifiche alla sequenza di raffreddamento possono influire sulla durezza senza correggere l'insufficiente profondità del rivestimento causata dal riscaldamento.
La verifica dovrebbe pertanto riguardare la durezza superficiale richiesta, profondità effettiva del caso e limiti del caso rafforzati dopo il processo completo.
I metodi di ispezione applicabili sono descritti in Come ispezionare le parti temprate ad induzione.
Chiave da asporto
Una zona morbida all'inizio o alla fine dello scan hardening è un difetto solo quando è in conflitto con i requisiti specificati del componente. Quando il caso si conclude prematuramente o la durezza è insufficiente, l'indagine dovrebbe seguire il riscaldamento effettivo, movimento e sequenza di raffreddamento in quella posizione. Lo scopo è stabilire il confine e le proprietà rinforzati corretti—di non eliminare ogni transizione tra acciaio temprato e non temprato.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Le zone morbide all'inizio e alla fine della scansione sono sempre un difetto?
No. Alcuni componenti sono progettati con estremità non temprate, spline o regioni filettate. Una zona morbida è un difetto solo quando il disegno richiede un indurimento fino ad una determinata posizione assiale e il caso vero e proprio termina troppo presto, è troppo superficiale, o non soddisfa i requisiti di durezza.
Cosa provoca una zona morbida all'inizio di una scansione?
Il punto di partenza abituale è un riscaldamento iniziale insufficiente. Se la permanenza dell'induttore è troppo breve, oppure il pezzo non raggiunge la velocità di scansione programmata durante l'accelerazione, la regione di partenza potrebbe non raggiungere condizioni di austenitizzazione adeguate prima della tempra.
Il quenching può causare zone morbide al termine della scansione?
Sì. Se l'attivazione dello spray è ritardata, la copertura non raggiunge il confine, oppure il raffreddamento si interrompe troppo presto dopo lo spegnimento, la regione riscaldata finale potrebbe raffreddarsi a una velocità diversa e non soddisfare i requisiti di durezza anche quando il riscaldamento era adeguato.
Come posso verificare un limite di scansione corretto?
Confrontare il risultato con la specifica completa—durezza superficiale, profondità effettiva del caso e confini del caso—piuttosto che la sola durezza. Confronta il movimento di un ciclo interessato, registrazioni di riscaldamento e spruzzatura con un ciclo accettato elaborato in condizioni comparabili.
Hai bisogno di aiuto per risolvere le zone deboli in Scan Hardening?
Invia il disegno della parte e i requisiti del modello rafforzato. Il nostro team tecnico può rivedere il programma di scansione, posizione dell'induttore e disposizione di spegnimento per la vostra applicazione.


