
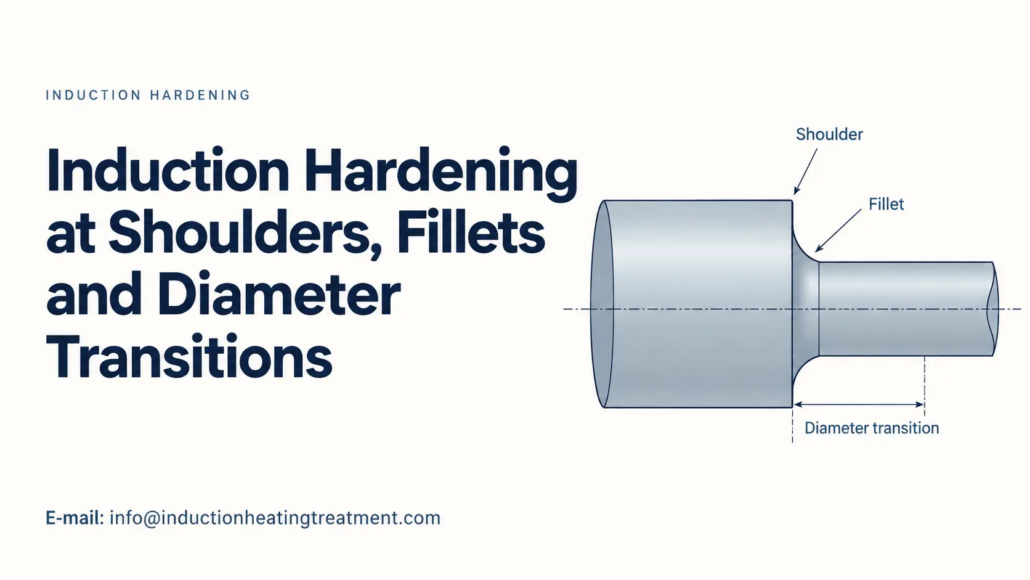
Induktionshärtung an den Schultern, Verrundungen und Durchmesserübergänge
Warum die abgestufte Wellengeometrie die lokalen Erwärmungs- und Härtefallmuster verändert
Induktionshärten einer Stufenwelle stellt Herausforderungen dar, die auf einer gleichmäßigen zylindrischen Oberfläche weniger ausgeprägt sind. Schultern, Verrundungen und Durchmesserübergänge verändern die lokale elektromagnetische Kopplung und Wärmeverteilung, Dies kann die Tiefe und Form der gehärteten Hülle beeinflussen.
Eine Schwierigkeit besteht darin, eine ausreichende Aushärtung an einer Kehle zu erreichen, ohne die angrenzende Schulter zu überhitzen. Es ist wichtig zu verstehen, wie diese benachbarten Bereiche auf die Induktionserwärmung reagieren, wenn der spezifizierte gehärtete Einsatz einer Änderung des Wellendurchmessers folgen muss.
2. Wie Durchmesserübergänge das Muster der gehärteten Hülle verändern
3. Wie sich Induktordesign und Härtungsmethode auf den Übergang auswirken
4. So bewerten Sie die Ergebnisse der Härtung an Schultern und Hohlkehlen
1. Warum sich Schaftschultern und Filets unterschiedlich erwärmen
Ein gerader zylindrischer Schaft bietet eine relativ gleichmäßige Oberflächengeometrie für eine richtig positionierte Induktionsspule. An einem Durchmesserübergang, Die Oberfläche ändert ihre Richtung, Ändern der induzierten Strompfade und ihrer Beziehung zum Induktor.
Die daraus resultierenden Erwärmungsunterschiede umfassen mehr als nur Schwankungen im Abstand zwischen Spule und Teil.
Stromverteilung in der Nähe der Schachtschultern
An geometrischen Diskontinuitäten, Elektromagnetische Rand- und Endeffekte können die Verteilung des induzierten Stroms verändern. Abhängig von der Stromflussrichtung und der Induktorkonfiguration, Bestimmte Bereiche einer hervorstehenden Schulter können einer konzentrierten Erwärmung ausgesetzt sein.
Frequenz, Schultergeometrie und Induktorposition beeinflussen, wo diese Konzentration auftritt. Auch die Wärmeleitung in den umgebenden Stahl beeinflusst die lokale Temperatur, Daher ist die Region, die die größte elektromagnetische Leistungsdichte empfängt, während des gesamten Heizzyklus nicht unbedingt die heißeste.
Dies ist wichtig, wenn eine Wellenschulter unmittelbar neben einer Kehle liegt, die ebenfalls gehärtet werden muss.
Warum das Filet möglicherweise weniger Hitze erhält
Die Hohlkehle bildet einen geschwungenen Übergang zwischen zwei Schaftdurchmessern. Aufgrund seiner vertieften Geometrie kann es schwieriger sein, ihn zu erhitzen als die benachbarte zylindrische Oberfläche oder die vorstehende Schulter.
In einigen Induktionshärtungsanordnungen, Die Verteilung des induzierten Stroms begünstigt die Schulter, während weniger Energie die Filetwurzel erreicht. Die Auskehlung kann dann einen flacheren austenitisierten Bereich entwickeln, obwohl die angrenzende Wellenoberfläche den vorgesehenen Erwärmungszustand erreicht.
Eine Erhöhung der Gesamtleistung kann dieses Ungleichgewicht verschlimmern. Das Filet kann zusätzliche Hitze erhalten, Die Schulter kann jedoch übermäßig heiß werden, bevor die erforderliche Austenitisierungstiefe an der Kehle erreicht ist.
Die Herausforderung besteht darin, die örtliche Wärmeverteilung zu ändern, anstatt einfach nur die insgesamt bereitgestellte Energie zu erhöhen.
Dr. Valery Rudnev diskutiert diese geometriebedingten Schwierigkeiten in Auswahl der Ausrüstung für das Induktionshärten: Einzelschusshärtung, Teil 1, einschließlich der unterschiedlichen Erwärmungsreaktionen, die im Schulterbereich auftreten können, Filets und Hinterschneidungen.
2. Wie Durchmesserübergänge das Muster der gehärteten Hülle verändern
Das Härtefallmuster beschreibt die Lage und Form des gehärteten Bereichs. Auf einem abgesetzter Schaft, Dieser Bereich muss sich möglicherweise entlang einer zylindrischen Lagerfläche erstrecken, durch ein Filet und in Richtung einer Schulter.
Ein Prozess, der eine akzeptable Harthärtung am Hauptwellendurchmesser erzeugt, kann dennoch dazu führen, dass der Übergang nicht ausreichend gehärtet ist.
Durchmesseränderungen wirken sich auf die Heizbedingungen aus
beim Scan-Härten, Ein Induktor bewegt sich relativ zur Welle entlang der erforderlichen Heizstrecke.
Wenn die Welle wesentlich unterschiedliche Durchmesser hat, Ein Induktor, der den größeren Abschnitt freigibt, kann mit einem größeren Kopplungsspalt um den kleineren Abschnitt herum arbeiten. Dadurch verändert sich die lokale elektromagnetische Kopplung und kann die Heizrate beeinflussen.
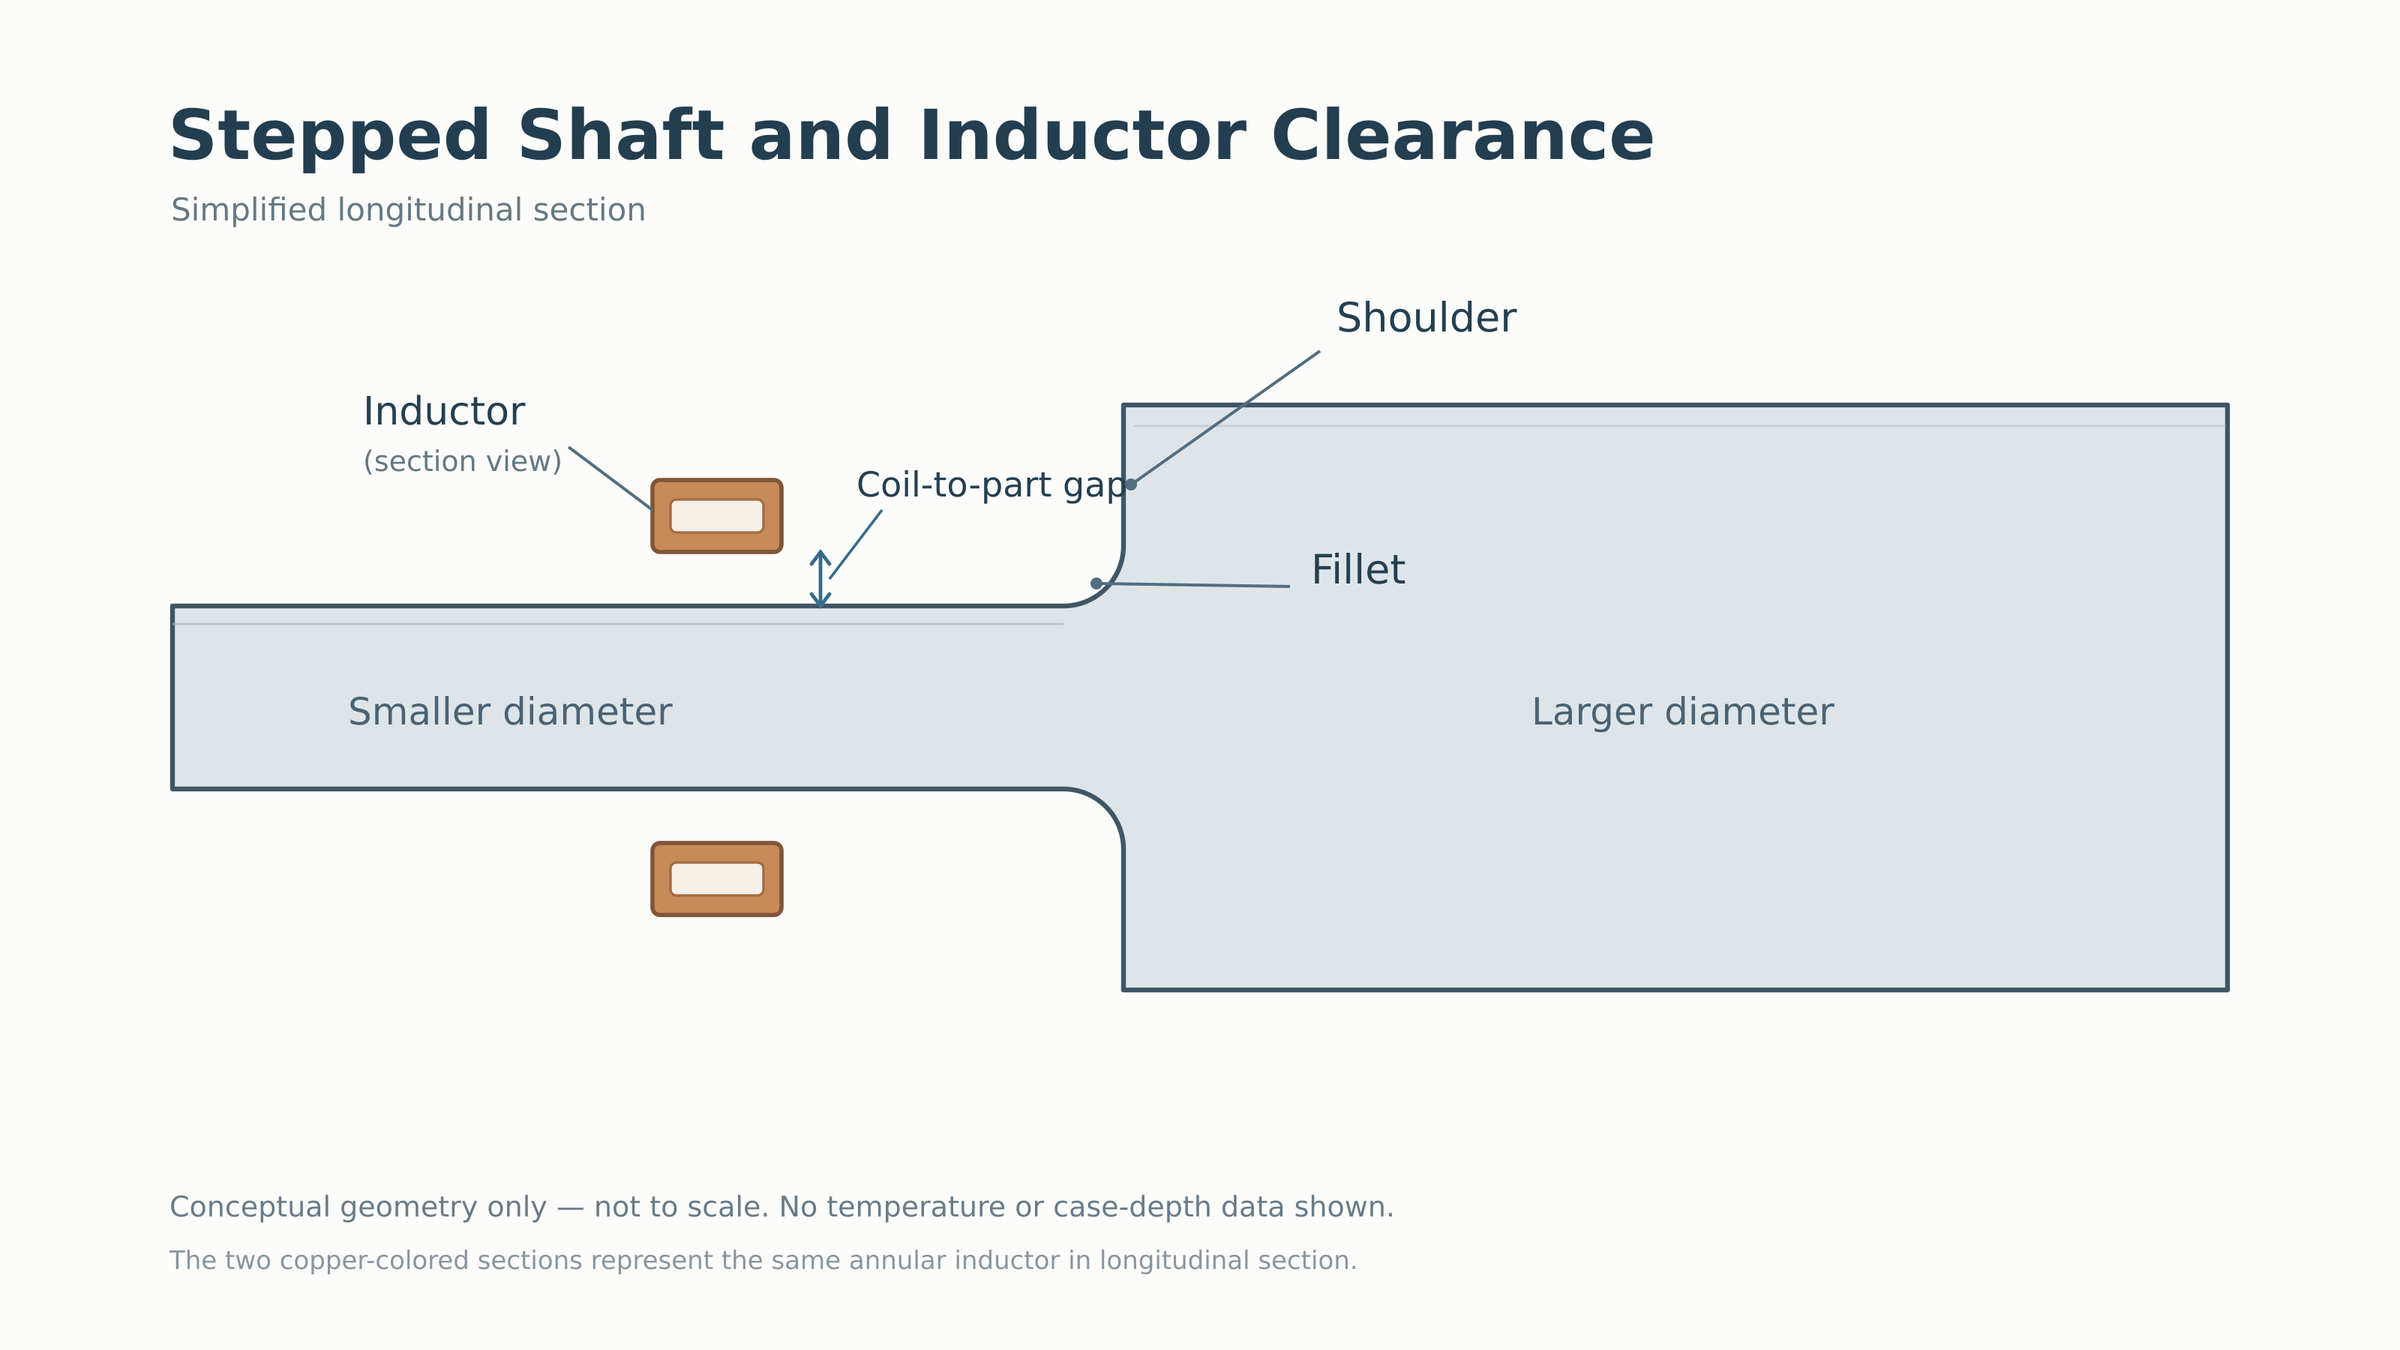
In der Nähe einer Schulter, Der Induktor kann sowohl mit der zylindrischen Oberfläche als auch mit der radialen Fläche des Übergangs interagieren. Unterschiede in der Querschnittsgeometrie und der Wärmeleitung wirken sich zusätzlich auf die Temperaturverteilung aus.
Folglich, Die gleiche programmierte Leistung und Scangeschwindigkeit erzeugt möglicherweise nicht an jeder Position entlang einer abgestuften Welle die gleiche Wärmebelastung.
Die Austenitisierungstiefe ist nicht dasselbe wie die effektive Härtetiefe
Der vorgesehene Bereich muss ausreichend austenitisiert sein, bevor durch Abschrecken die erforderliche martensitische Struktur erzeugt werden kann.
Wenn die Kehle in der angegebenen Tiefe nicht ausreichend austenitisiert ist, der endgültige Härtefall wird dort begrenzt sein, unabhängig davon, wie effektiv die Oberfläche abgeschreckt wird.
Jedoch, Eine ausreichende Austenitisierung allein bestimmt nicht das endgültige Härteprofil. Der Stahl Härtbarkeit und lokale Abkühlungsbedingungen bestimmen, wie sich die erhitzte Region umwandelt.
Die Schachtgeometrie kann sich auch auf den Zugang zum Löschmittel auswirken. Eine Schulter kann den Sprühstrahl umleiten oder einen Bereich erzeugen, in dem sich der direkte Aufprall von dem auf einer freiliegenden zylindrischen Oberfläche unterscheidet.
Diese Effekte müssen unterschieden werden, wenn eine unzureichende Härtetiefe in der Nähe eines Übergangs untersucht wird. Ein flaches Gehäuse kann auf eine unzureichende Erwärmung hinweisen, ein ungeeignetes Löschreaktion oder eine Kombination aus beidem.
Das Gehäuse muss der Zeichnung folgen, keine angenommene einheitliche Tiefe
Bei einer abgestuften Welle können unterschiedliche Härteanforderungen für den Wellenkörper und die Hohlkehle gelten. Bei einigen Konstruktionen muss sich der gehärtete Bereich durch die Hohlkehle erstrecken; andere geben an, wo die Verhärtung aufhören muss.
Fluxtrols Optimierung von Axle-Scan-Hardening-Induktoren untersucht eine Achsanwendung mit separaten Anforderungen an den Wellenkörper und den Kehlbereich. Das Beispiel veranschaulicht, warum die Fallmusterentwicklung mit der spezifizierten gehärteten Geometrie der Komponente beginnen muss.
Eine Härtemessung an der geraden Wellenoberfläche kann nicht feststellen, ob die Hohlkehle ihre eigenen Anforderungen an die Härtetiefe erfüllt.
3. Wie sich Induktordesign und Härtungsmethode auf den Übergang auswirken
Stellen Sie sich eine abgestufte Welle vor, die entlang ihrer Hauptlagerfläche eine ausreichende Härtetiefe entwickelt, an der Kehlung jedoch untergehärtet bleibt. Durch die Erhöhung der Heizleistung steigt die Temperatur in der gesamten Region, Doch die Schulter beginnt zu überhitzen, bevor das Filet seine Anforderungen erfüllt.
Dies ist in erster Linie ein Problem, wo elektromagnetische Energie abgegeben wird.
Änderung der Wärmeverteilung
Ein profilierter Induktor kann dazu beitragen, mehr Wärme auf die Hohlkehle zu richten, ohne die angrenzende Wellenoberfläche in gleicher Weise zu erhöhen.
Seine Form und Lage müssen dem größeren Wellendurchmesser Rechnung tragen, erforderliche Freiraum und die örtliche Stromverteilung. In bestimmten Induktorkonstruktionen können auch Magnetflusskonzentratoren verwendet werden, um das Heizmuster zu modifizieren.
Solche Veränderungen müssen gemeinsam evaluiert werden. Eine Verbesserung der Kopplung in der Nähe der Verrundung kann die Erwärmung an der Schulter oder einem anderen Teil des Übergangs verändern.
Auch die Betriebsfrequenz beeinflusst die Stromverteilung und -durchdringung. Seine Wirkung hängt von der Induktoranordnung und der Werkstückgeometrie ab, Daher ist die Frequenz allein nicht eine zuverlässige Anpassung für jedes Fileterhitzungsproblem.
Die Scan-Hardening-Sequenz
beim Scan-Härten, Die Position des Übergangs relativ zur sich bewegenden Heizzone ist wichtig.
Für eine Verrundung am Anfang eines Scans, Die anfängliche Erwärmungsperiode kann Einfluss darauf haben, wie viel Energie den gekrümmten Bereich erreicht, bevor sich der Induktor entlang der Welle bewegt.
Je nach Vereinbarung, Änderungen an der anfänglichen Heizsequenz, Ein Induktorprofil oder eine lokale Wärmeeinwirkung können das Gehäusemuster verbessern.
Jedoch, Eine Anpassung, die die Kehlungshärtetiefe erhöht, kann auch dazu führen, dass sich die Härtung weiter entlang der Schulter oder des angrenzenden Schafts ausdehnt als beabsichtigt.
Die Achsscan-Studie von Fluxtrol ist ein Beispiel für die geometriespezifische Induktorentwicklung, wobei die Erwärmung der Hohlkehle und der benachbarten Schachtoberfläche gemeinsam berücksichtigt werden musste.
Wann eine Einzelschusshärtung eine Überlegung wert ist
Einmalhärtung erwärmt den gewünschten Bereich, ohne schrittweise eine kurze Heizzone entlang seiner Länge abzutasten. Dies kann bei einigen abgestuften Wellen mit ausgeprägten Schultern oder Durchmesseränderungen nützlich sein.
Die induzierten Strompfade in vielen Single-Shot-Anordnungen unterscheiden sich von denen in herkömmlichen Abtastsystemen. Dieser Unterschied kann eine weitere Möglichkeit bieten, die Wärme rund um den Übergang zu verteilen.
Ob dieser Ansatz geeignet ist, hängt von der Länge des gehärteten Bereichs ab, Wellengeometrie, erforderliches Gehäusemuster und Löschanordnung. Für andere Komponenten bleibt möglicherweise ein entsprechend entwickelter Scanprozess die bessere Option.
Die Wahl sollte sich an den Härteanforderungen orientieren und nicht an der Annahme, dass eine Methode alle abgestuften Wellen effektiver handhaben kann.
A 2021 Studie zur Induktionserwärmung einer Stufenwelle untersuchte eine spezifische Konfiguration, bei der lokale Temperaturüberschreitungen an der Schulter und unzureichende Austenitisierung in der Nähe der Hohlkehle durch Optimierung des Heizsystems und der Betriebsbedingungen behoben wurden.
Die Studie zeigt, wie wichtig es ist, den Übergang als Ganzes zu bewerten, anstatt Filet und Schulter separat zu korrigieren.
4. So bewerten Sie die Ergebnisse der Härtung an Schultern und Hohlkehlen
Durch die Inspektion einer abgestuften Welle sollte festgestellt werden, ob die gehärtete Schale der erforderlichen Geometrie folgt und an jeder kritischen Stelle die angegebene Tiefe erreicht.
Wenn man die Oberflächenhärte nur am geraden zylindrischen Abschnitt prüft, kann man einen unvollständigen Fall an der Verrundung übersehen.
Identifizieren Sie den erforderlichen gehärteten Bereich
In der Zeichnung ist festzulegen, wo die Aushärtung beginnen und enden muss, ob die Ausrundung eine vollständige Abdeckung erfordert und welche Kriterien für Härte oder effektive Härtetiefe gelten.
Messort und -richtung sind bei einer gekrümmten Verrundung besonders wichtig.
Eine radiale Härtetiefenmessung von der angrenzenden zylindrischen Oberfläche aus gibt nicht unbedingt die Härtetiefe durch die Hohlkehle selbst wieder. Wo eine bestimmte Messrichtung erforderlich ist, Die Inspektion sollte dieser Definition folgen.
Nutzen Sie das Fallmuster als Leitfaden für die Untersuchung
Die Verteilung des gehärteten Bereichs kann dabei helfen, zu erkennen, welche Prozessbedingungen Beachtung verdienen.
| Beobachtetes Ergebnis | Erste zu untersuchende Bereiche |
|---|---|
| Ausreichende Einsatztiefe am Schaftkörper, aber unzureichende Tiefe an der Ausrundung | Lokale Erwärmungseinwirkung, Austenitisierung an der Kehle und Abschreckreaktion |
| Übermäßige Verhärtungstiefe in der Nähe der Schulter | Lokale elektromagnetische Erwärmungsverteilung und Ausmaß der Austenitisierung |
| Unterschiedliche Fallmuster bei Durchmesseränderungen | Induktorgeometrie, Kopplungsbedingungen und Heizsequenz |
| Akzeptable Oberflächenhärte, aber unvollständige Aushärtung durch den Übergang | Härte-Tiefen-Verteilung und -Bedeckung an den angegebenen Stellen |
Diese Beobachtungen leiten die Untersuchung; Sie begründen selbst keine Ursache.
Wo nötig, Ein vorbereiteter Querschnitt und Härtemessungen an den vorgegebenen Stellen können zeigen, ob der Härtefall dem geforderten Übergang folgt.
Detaillierte Verfahren zur Härte- und Einsatztiefenbewertung werden separat in behandelt So prüfen Sie induktionsgehärtete Teile.
Überprüfen Sie nach einer Anpassung die Umgebung
Das Korrigieren einer unterhärteten Verrundung kann das Ergebnis an der angrenzenden Schulter oder dem Wellenkörper verändern.
Nach dem Anpassen der Induktorposition, Heizsequenz oder andere Prozessbedingungen, Das überarbeitete Fallmuster sollte während des gesamten Übergangs untersucht werden.
Für die Produktion, Der Prozess muss auch die erwarteten Schwankungen in der Werkstückpositionierung und im Materialzustand tolerieren, ohne den gehärteten Bereich über seine spezifizierten Grenzen hinaus zu bewegen.
Das praktische Ziel ist ein gehärtetes Gehäuse, das der vorgesehenen Wellengeometrie folgt. Auf abgestuften Schäften, Um dieses Ergebnis zu erreichen, ist eine lokale Wärmeverteilung erforderlich, Abschreckreaktion und Prüforte müssen zusammen betrachtet werden – nicht nur die auf der Hauptzylinderfläche erzielte Härte.
Schlüssel zum Mitnehmen
Induktionshärtung an den Schultern, Verrundungen und Durchmesserübergänge hängt mehr von der örtlichen Stromverteilung als von der Gesamtleistung ab. Die gehärtete Hülse muss an jeder kritischen Stelle der Zeichnung folgen, und eine flache Verrundung kann sich hinter einem akzeptablen Schaft-Körper-Wert verbergen. Korrigieren Sie den Übergang insgesamt, Überprüfen Sie dann noch einmal das vollständige Gehäusemuster.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Warum ist die Hohlkehle schwerer zu härten als der Schaftkörper??
Das Filet ist vertieft, Die gekrümmte Geometrie erhält eine geringere induzierte Stromdichte als die benachbarte zylindrische Oberfläche oder die vorstehende Schulter. Es kann auch dann unteraustenitisiert bleiben, wenn der angrenzende Schacht die vorgesehene Temperatur erreicht, an der Filetwurzel eine flache Hülle hinterlassen.
Behebt das Erhöhen der Leistung ein unzureichend ausgehärtetes Filet??
Selten. Eine höhere Gesamtleistung sorgt überall für zusätzliche Wärme, Daher überhitzt die Schulter normalerweise, bevor die Kehle die angegebene Austenitisierungstiefe erreicht. Die Lösung besteht darin, den Ort der Energiezufuhr zu ändern – durch das Induktorprofil, Flusskonzentratoren, Position oder Frequenz – und nicht wie viel angewendet wird.
Wann sollte ich Single-Shot-Hardening anstelle von Scan-Hardening in Betracht ziehen??
Single-Shot kann bei abgestuften Wellen mit ausgeprägten Schultern oder Durchmesseränderungen hilfreich sein, weil sich seine induzierten Strompfade von denen eines Scanaufbaus unterscheiden und den Übergang möglicherweise gleichmäßiger abdecken. Es kommt auf die ausgehärtete Länge an, Wellengeometrie, erforderliches Gehäusemuster und Löschanordnung.
Wie soll ich die Härte an einer Verrundung prüfen??
Befolgen Sie die Messorte und -richtungen in der Zeichnung. Eine radiale Ablesung vom angrenzenden Zylinder stellt nicht die Tiefe durch die gekrümmte Verrundung dar, und Oberflächenhärte auf dem geraden Abschnitt kann ein unvollständiges Gehäuse übersehen. Ein vorbereiteter Querschnitt mit Härteprüfungen an den vorgegebenen Stellen ist die zuverlässige Methode.
Benötigen Sie ein gehärtetes Gehäuse, das Ihrer Wellengeometrie folgt?
Senden Sie uns Ihre Zeichnungs- und Härtungsspezifikation für Stufenwellen, und wir helfen bei der Entwicklung eines Induktors und Prozesses, der die Schultern stärkt, Verrundungen und Durchmesserübergänge an das gewünschte Gehäusemuster anpassen.


