
스캔 강화의 시작과 끝 부분에 소프트 존이 나타나는 이유?
스캔 시작/중지 조건 방법, 가열 노출 및 담금질은 끝 영역 경도에 영향을 미칩니다
스캔 강화의 소프트 존 때로는 치료 길이의 시작이나 끝 근처에 나타납니다., 샤프트 중앙이 경도 및 케이스 깊이 요구 사항을 충족하는 경우에도.
이러한 영역은 반드시 결함이 있는 것은 아닙니다.. 일부 구성요소는 끝부분이 경화되지 않은 상태로 설계되었습니다., 다른 것들은 스캔 시작 또는 종료 중에 가열 및 담금질 조건이 변경되기 때문에 경도나 케이스 깊이가 부족해집니다..
강철 샤프트 및 유사한 원통형 부품의 선형 스캔 경화용, 첫 번째 질문은 완성된 경화 영역이 도면에 지정된 경계와 특성을 충족하는지 여부입니다..
2. What Changes at Scan Start and Stop?
3. How Can Heating and Quenching Leave an Underhardened End Region?
4. How Should End-Region Soft Zones Be Checked and Controlled?
1. 스캔 종료 시 소프트 존은 항상 결함이 있습니까??
A softer area near a scan boundary does not automatically indicate unsuccessful hardening. Its location must first be compared with the required hardened case pattern.
Intentional soft ends
Some shafts require only a defined portion of their length to be hardened. Ends, 스플라인, threaded regions or other features may have different hardness requirements from the main working surface.
In Fluxtrol’s published study, Use of Frequency Control to Optimize Induction Axle Scan Hardening, a particular full-float axle design requires the hardened layer to stop before the end of the spline region, leaving that end soft.
이 경계를 넘어 강화된 케이스를 확장한다고 해서 반드시 구성 요소가 개선되는 것은 아닙니다.. 대신 지정된 제한 외부에 강화된 영역을 배치할 수 있습니다..
소프트존이 불량이 되는 경우
도면에 특정 축 위치까지 경화가 필요한 경우 다른 상황이 발생합니다., 하지만 실제 사건은 너무 일찍 끝나거나 충분히 경화되지 않은 그 경계 근처.
그 결과 경화 영역이 단축될 수 있습니다., 과도하게 넓은 전환 영역 또는 불충분한 유효 케이스 깊이.
이 조건은 동일하지 않습니다.. 부품은 지정된 케이스 깊이를 충족하지 못하면서 끝 부분 근처에서 표면 경도 요구 사항을 충족할 수 있습니다.. 낮은 표면 경도 판독, 그 동안에, 문제가 가열 또는 담금질로 인해 발생했는지 여부는 확인되지 않습니다..
Fuji Electronics Industry는 기존의 스캔 경화가 생성되는 특정 응용 분야를 설명합니다. 대상 영역의 시작과 끝 부분에 있는 소프트 존. 회사는 해당 프로세스의 한계를 해결하기 위해 다른 강화 방식을 사용했습니다..
이 예는 스캔 엔드 소프트 존이 제조상의 실질적인 문제가 될 수 있음을 보여줍니다.. 모든 스캐닝 프로세스에서 이러한 오류가 발생한다는 사실은 확립되지 않았습니다..
경화되지 않은 재료로의 허용된 전환과 지정된 경화 요구 사항을 충족하지 못하는 영역을 구별합니다..
2. What Changes at Scan Start and Stop?
사이클의 주 스캔 부분 동안, 공작물과 인덕터 서로 상대적으로 움직인다 설정된 가열 및 담금질 순서에 따라.
해당 시퀀스의 시작과 끝은 다르게 작동할 수 있습니다.. 초기 가열, 움직임 전환, 전원 차단 및 스프레이 타이밍은 모두 필요한 케이스 경계 근처의 재료의 열 이력에 영향을 미칠 수 있습니다..
초기 가열 및 스캔 시작
일부 프로세스는 인덕터가 정지된 상태에서 시작하는 반면 시작 영역은 초기 가열 기간을 받습니다., 일반적으로 초기 체류라고 함.
스캔을 진행하기 전에 필요한 가열 조건을 설정하는 것이 목적입니다.. 거주가 필요한지 여부, 그리고 그것이 어떻게 배열되어 있는지, 구성 요소와 프로세스에 따라 다릅니다..
시작 지역의 난방이 충분하지 않은 경우, 필요한 경화 케이스의 일부가 너무 얕거나 담금질 후 의도한 경도를 개발하지 못할 수 있습니다..
과도한 열 노출도 바람직하지 않습니다.. 가열된 영역을 의도한 경계 이상으로 확장하거나 프로세스에서 요구하는 온도 분포와 다른 온도 분포를 생성할 수 있습니다..
고정식 가열에서 이동으로의 변화는 특히 주목할 만합니다.. 가속 중, 공작물이 프로그래밍된 일정한 스캔 속도로 반드시 인덕터를 통과하는 것은 아닙니다.. 국지적 가열 노출은 실제 움직임과 전원 순서에 따라 달라집니다..
소프트 스타트 지역은, 하지만, 가속에만 기인한다. 움직임이 느리다고 해서 자동으로 경도가 낮아지지는 않습니다.; 결과는 가열 및 후속 냉각 조건에 따라 달라집니다..
최종 가열 범위 및 스캔 종료
샤프트의 다른 쪽 끝에서, 지정된 경화 길이의 마지막 부분은 사이클이 끝나기 전에 충분한 가열을 받아야 합니다..
If the effective heating zone fails to reach that portion under suitable conditions, the hardened case may terminate too early.
The point where induction power is switched off is not necessarily the same as the resulting case boundary. The inductor has a finite heating zone, and the temperature distribution within the workpiece continues to change as heat conducts through the steel.
Some processes deliberately stop heating before the physical end of the workpiece because that region must remain unhardened.
The relevant comparison is therefore between the actual heating sequence and the required hardened boundary—not simply between the final coil position and the end of the shaft.
Quenching during startup and shutdown
In many scan-hardening arrangements, a quench ring or spray system follows the induction heating zone.
At scan startup, the first heated region must receive the required cooling conditions. This depends on the spray arrangement, its activation sequence and the relative movement between the workpiece and tooling.
At shutdown, the final heated region may still require quenching after induction power has been switched off.
If cooling begins too late, ends prematurely or fails to reach the required surface, the final hardness may differ from that obtained in the main scanning region.
The heating-to-quench relationship cannot be assessed from the distance between the inductor and spray alone. Actual motion, spray operation and the cooling conditions at the workpiece surface must also be considered.
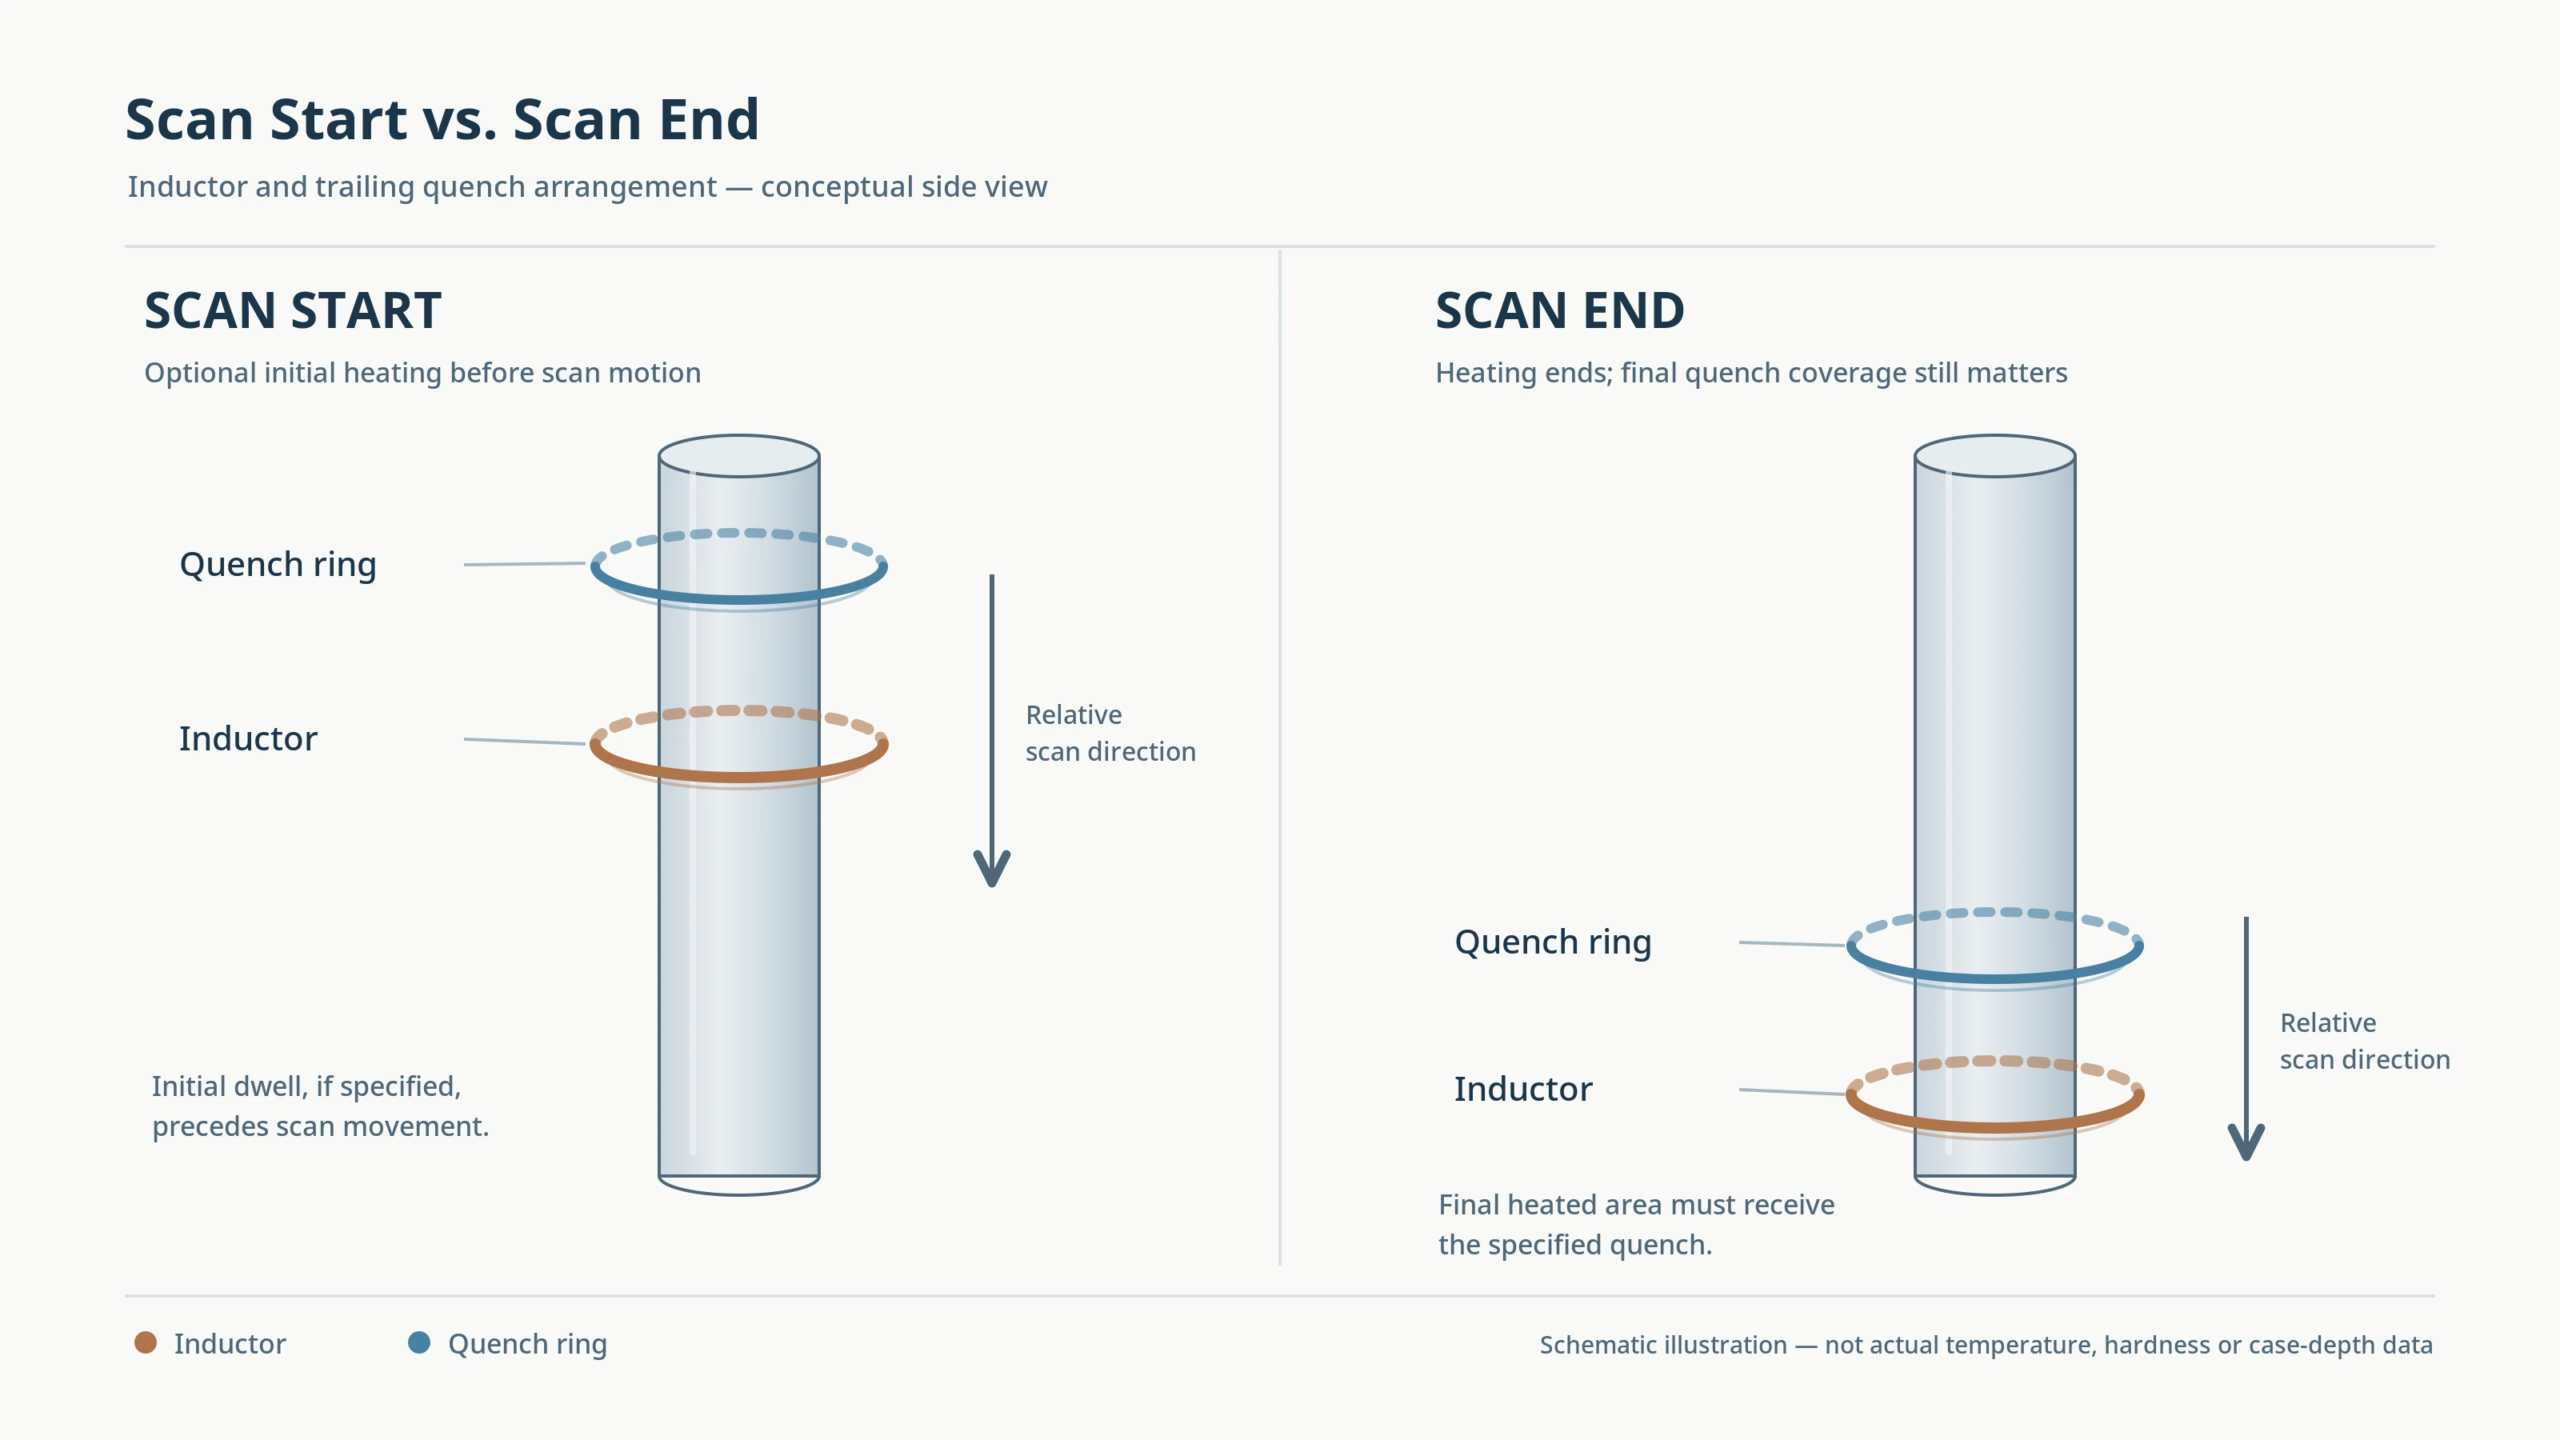
스캔 경화 길이의 시작과 끝의 인덕터 및 급랭 위치.
가열 노출 및 케이스 깊이에 대한 스캐닝 움직임의 광범위한 영향은 다음에서 다룹니다. 스캔 속도가 유도 경화에서 케이스 깊이와 경도에 미치는 영향.
3. How Can Heating and Quenching Leave an Underhardened End Region?
유사하게 보이는 소프트 존은 다양한 열 이력으로 인해 발생할 수 있습니다.. 가장 유용한 구별은 문제가 강화된 케이스의 위치와 관련이 있는지 여부입니다., 경화 깊이가 충분하지 않거나 의도한 영역 내 경도가 부적절함.
케이스 경계 근처의 가열이 부족함
필요한 경계 근처의 강철이 적합한 오스테나이트화 조건에 도달하지 못하는 경우, 후속 담금질은 해당 영역 전체에 의도된 경화 구조를 생성할 수 없습니다..
이는 인덕터 위치가, initial heating sequence or final heating coverage does not provide sufficient local heating exposure.
The resulting case may be too short or too shallow near the scan end.
Increasing induction power is not necessarily the appropriate correction. If the heating zone is incorrectly positioned, higher power may increase heating elsewhere without correcting the location of the case boundary.
Insufficient cooling after heating
A region can be adequately heated but still fail its hardness requirement if subsequent cooling is unsuitable for the steel.
Near the scan boundaries, possible concerns include spray activation, spray coverage and whether quenching continues long enough to treat the final heated region.
Low surface hardness alone cannot reliably distinguish inadequate cooling from insufficient austenitization.
원인이 불확실할 때, 관련 깊이에서의 경도 측정 및 해당 부분의 금속 조직 검사를 통해 추가적인 증거를 얻을 수 있습니다.. 관찰된 구조는 강철 및 이전 상태와 관련하여 해석되어야 합니다..
담금질 조건과 관련된 일반적인 문제, 스프레이 전달 및 냉각 균일성은 에서 별도로 논의됩니다. 유도 경화의 담금질 제어.
가까운 어깨와 직경 변화의 영향
경화 영역의 시작 또는 끝은 다음과 일치할 수 있습니다. 어깨, 필렛 또는 직경 전환.
이러한 기능은 로컬 전자기 결합을 변경할 수 있습니다., 난방 분포 및 냉각 조건. 따라서 숄더 근처의 케이스 깊이 차이는 시작/중지 시퀀스보다는 공작물 형상과 관련될 수 있습니다..
기하학적 전이에서 끝 영역 소프트 존이 반복적으로 나타나는 경우, 로컬 인덕터 배열과 프로그래밍된 스캔 경계 모두 검토할 가치가 있습니다..
4. How Should End-Region Soft Zones Be Checked and Controlled?
조사에서는 관찰된 경도 패턴을 필요한 케이스 경계 및 실제 기계 시퀀스와 연결해야 합니다..
프로세스를 변경하기 전에 소프트 영역을 찾으십시오.
부드러운 영역의 축 위치와 범위를 설정하는 것부터 시작합니다..
측정된 경도를 비교하고, 필요한 경우, 지정된 경화 길이의 유효 케이스 깊이. 이는 허용되는 전환과 불완전한 전환을 구별하는 데 도움이 됩니다..
경화된 영역이 시작되거나 끝나는 위치를 설정하려면 경계 근처의 여러 위치에서 측정이 필요할 수 있습니다.. 둘레를 따라 결과가 다른 경우, 전체 끝을 균일하게 부드러운 것으로 처리하기보다는 변화도 기록해야 합니다..
관찰된 패턴은 다음 점검의 지침이 될 수 있습니다:
| Observation | 초기 조사 |
|---|---|
| Hardened case begins later than specified | Initial inductor position, dwell and startup sequence |
| Hardened case ends earlier than specified | Final heating coverage, scan position and power-off sequence |
| Low hardness within the required end region | Heating adequacy, quenching conditions and metallurgical evidence |
| Acceptable surface hardness but insufficient case depth | Local heating exposure and hardness-depth distribution |
| Inconsistent end-region results between cycles | Actual motion, heating and spray-event records |
These are investigation priorities, 확정적인 진단은 아님.
Compare actual cycle events with the hardened pattern
Where machine records are available, review the initial heating period, actual scan position and speed, heating-power transitions, and quench activation and shutdown.
The timing should be related to the workpiece position. 특정 시간에 기록된 분무 또는 전력 이벤트는 영향을 받은 지역과의 관계가 확립되지 않는 한 진단 가치가 제한적입니다..
반복되는 문제의 경우, 비슷한 조건에서 처리된 승인된 주기와 영향을 받은 주기를 비교합니다..
프로그램 개정 후 변경사항이 나타난 경우, 인덕터 교체 또는 고정 장치 조정, 공작물 간의 관계에 어떤 변화가 있었는지 조사, 가열 구역 및 담금질 배열.
프로그래밍된 설정만으로는 표면에서 필요한 열 주기가 발생했음을 증명할 수 없습니다..
수정된 사례 경계 확인
가능한 원인이 확인되면, 공정 조정은 전체 경화 사양에 대해 평가되어야 합니다..
초기 체류 시간을 연장하거나 최종 전원 끄기 위치를 변경하면 케이스 경계가 바뀔 수 있습니다., 하지만 인접한 지역의 난방도 변경할 수 있습니다.. 담금질 순서를 변경하면 가열로 인해 불충분한 케이스 깊이를 수정하지 않고도 경도에 영향을 미칠 수 있습니다..
따라서 검증은 필요한 표면 경도를 포괄해야 합니다., 전체 프로세스 후 효과적인 케이스 깊이 및 강화된 케이스 경계.
적용 가능한 검사 방법은 다음에 설명되어 있습니다. 유도 경화 부품을 검사하는 방법.
핵심 내용
스캔 강화 시작 또는 끝 부분의 소프트 존은 구성 요소의 지정된 요구 사항과 충돌하는 경우에만 결함입니다.. 케이스가 조기에 종료되거나 경도가 부족한 경우, 조사는 실제 가열을 따라야합니다, 해당 위치에서의 이동 및 담금질 순서. 목표는 올바른 강화된 경계와 특성을 설정하는 것입니다.—경화강과 경화되지 않은 강철 사이의 모든 전환을 제거하는 것은 아닙니다..
자주 묻는 질문
답변을 펼치려면 질문을 클릭하세요..
스캔 시작 및 끝 부분의 소프트 존은 항상 결함입니까??
아니요. 일부 구성요소는 끝부분이 경화되지 않은 상태로 설계되었습니다., 스플라인 또는 스레드 영역. 부드러운 영역은 도면에서 특정 축 위치까지 경화가 필요하고 실제 케이스가 너무 일찍 끝나는 경우에만 결함입니다., 너무 얕다, 또는 경도 요구 사항에 실패합니다..
스캔 시작 시 소프트 존의 원인?
불충분한 초기 가열이 일반적인 출발점입니다.. 인덕터 지속 시간이 너무 짧은 경우, 또는 가속 중에 공작물이 프로그래밍된 스캔 속도에 도달하지 않습니다., 시작 영역은 담금질 전에 적합한 오스테나이트화 조건에 도달하지 못할 수 있습니다..
담금질로 인해 스캔 끝 부분에 소프트 존이 발생할 수 있음?
네. 스프레이 활성화가 지연되는 경우, 적용 범위가 경계를 벗어났습니다., 또는 전원을 끈 후 냉각이 너무 일찍 중지됨, 최종 가열된 영역은 다른 속도로 냉각될 수 있으며 가열이 적절하더라도 경도 요구 사항을 충족하지 못할 수 있습니다..
수정된 스캔 경계를 확인하는 방법?
전체 사양과 비교하여 결과를 확인하세요.—표면 경도, 효과적인 사례 깊이 및 사례 경계—딱딱함보다는. 영향을 받은 주기의 동작 비교, 비슷한 조건에서 처리된 승인된 사이클의 가열 및 스프레이 기록.
스캔 강화의 소프트 존을 해결하는 데 도움이 필요합니다?
부품 도면 및 강화 패턴 요구 사항 보내기. 우리 엔지니어링 팀이 스캔 프로그램을 검토할 수 있습니다., 애플리케이션을 위한 인덕터 위치 및 급랭 배열.


