
Почему мягкие зоны появляются в начале и в конце сканирования??
Как сканировать условия запуска/остановки, Нагрев и закалка влияют на твердость конечной области
Мягкие зоны при усилении сканирования иногда появляются в начале или конце обработанной длины, даже если середина вала соответствует требованиям по твердости и глубине корпуса.
Эти области не обязательно являются дефектами.. Некоторые компоненты имеют незакаленные концы., в то время как у других развивается недостаточная твердость или глубина корпуса из-за изменения условий нагрева и закалки во время запуска или остановки сканирования..
Для линейной закалки стальных валов и аналогичных цилиндрических компонентов., первый вопрос - соответствует ли готовая закаленная область границам и свойствам, указанным на чертеже.
2. Что меняется при запуске и остановке сканирования?
3. Как нагрев и закалка могут привести к недостаточной закалке концевой области??
4. Как следует проверять и контролировать мягкие зоны конечной области?
1. Всегда ли мягкие зоны на концах сканирования являются дефектами??
Более мягкая область возле границы сканирования не означает автоматически неудачную закалку.. Его расположение необходимо предварительно сравнить с требуемым рисунком закаленного корпуса..
Намеренные мягкие концы
Некоторые валы требуют закалки только определенной части их длины.. Заканчивается, шлицы, Резьбовые области или другие элементы могут иметь требования к твердости, отличные от основной рабочей поверхности..
В опубликованном исследовании Fluxtrol, Использование управления частотой для оптимизации усиления сканирования индукционной оси, особая конструкция полнопоплавковой оси требует, чтобы закаленный слой остановился до конца области шлицев., оставив этот конец мягким.
Расширение закаленного корпуса за пределы этой границы не обязательно улучшит компонент.. Вместо этого он мог бы поместить укреплённую область за пределы указанных пределов..
Когда мягкая зона становится дефектом
Иная ситуация возникает, когда рисунок требует закалки до определенного осевого положения., но реальное дело заканчивается слишком рано или становится недостаточно закаленный возле этой границы.
Результатом может стать укороченная затвердевшая область., слишком широкая переходная зона или недостаточная эффективная глубина корпуса.
Эти условия не тождественны. Деталь может соответствовать требованиям к поверхностной твердости ближе к концу, но при этом не соответствовать указанной глубине корпуса.. Низкое показание поверхностной твердости, тем временем, не устанавливает, возникла ли проблема из-за нагрева или закалки.
Fuji Electronics Industry описывает конкретное применение, в котором обычное упрочнение сканирования обеспечивает мягкие зоны в начале и конце целевой области. Компания использовала другую схему ужесточения, чтобы устранить ограничения этого процесса..
Этот пример демонстрирует, что мягкие зоны на конце сканирования могут представлять собой практическую проблему производства.. Он не устанавливает, что каждый процесс сканирования производит их..
Различают допустимый переход в незакаленный материал и область, не соответствующую установленным требованиям к закалке..
2. Что меняется при запуске и остановке сканирования?
Во время основной части цикла сканирования, заготовка и индуктор двигаться относительно друг друга по установленной последовательности нагрева и закалки.
Начало и конец этой последовательности могут работать по-разному.. Начальный нагрев, переходы движения, отключение питания и время распыления могут повлиять на тепловую историю материала вблизи требуемых границ корпуса..
Первоначальный нагрев и запуск сканирования
Некоторые процессы начинаются при неподвижном индукторе, а стартовая область получает начальный период нагрева., обычно называется начальной остановкой.
Цель состоит в том, чтобы установить необходимый режим нагрева перед продолжением сканирования.. Нужен ли приют, и как это устроено, зависит от компонента и процесса.
Если стартовый регион получает недостаточный нагрев, часть требуемой закаленной оболочки может оказаться слишком мелкой или не достичь требуемой твердости после закалки..
Чрезмерное нагревание также нежелательно.. Это может расширить нагретую область за пределы ее предполагаемой границы или создать распределение температуры, отличное от того, которое требуется для процесса..
Переход от стационарного отопления к движению заслуживает особого внимания.. Во время ускорения, заготовка не обязательно проходит через индуктор с запрограммированной постоянной скоростью сканирования. Воздействие местного нагрева зависит от фактического движения и последовательности сил..
Область плавного запуска не должна, однако, можно отнести только к ускорению. Более медленное движение не приводит автоматически к снижению твердости.; результат зависит от условий нагрева и последующего охлаждения.
Окончательное покрытие нагрева и отключение сканирования
На другом конце вала, последняя часть указанной закаленной длины должна получить достаточный нагрев до окончания цикла.
Если эффективная зона нагрева не достигает этой части при подходящих условиях, закаленный случай может закончиться слишком рано.
Точка, в которой отключается индукционная мощность, не обязательно совпадает с полученной границей случая.. Индуктор имеет конечную зону нагрева., и распределение температуры внутри заготовки продолжает меняться по мере прохождения тепла через сталь..
Некоторые процессы намеренно прекращают нагрев до физического конца заготовки, поскольку эта область должна оставаться незакаленной..
Таким образом, соответствующее сравнение проводится между фактической последовательностью нагрева и требуемой закаленной границей.—не просто между конечным положением катушки и концом вала.
Гашение во время запуска и остановки
Во многих устройствах усиления сканирования, закалочное кольцо или система распыления следуют за зоной индукционного нагрева.
При запуске сканирования, первая нагретая область должна получить необходимые условия охлаждения. Это зависит от схемы распыления., последовательность его активации и относительное движение между заготовкой и инструментом.
При выключении, последняя нагретая область может все еще нуждаться в закалке после отключения индукционного питания.
Если охлаждение начинается слишком поздно, заканчивается преждевременно или не достигает необходимой поверхности, итоговая твердость может отличаться от полученной в основной области сканирования.
Взаимосвязь нагрева и закалки нельзя оценить только по расстоянию между индуктором и распылением.. Фактическое движение, также необходимо учитывать режим распыления и условия охлаждения на поверхности заготовки..
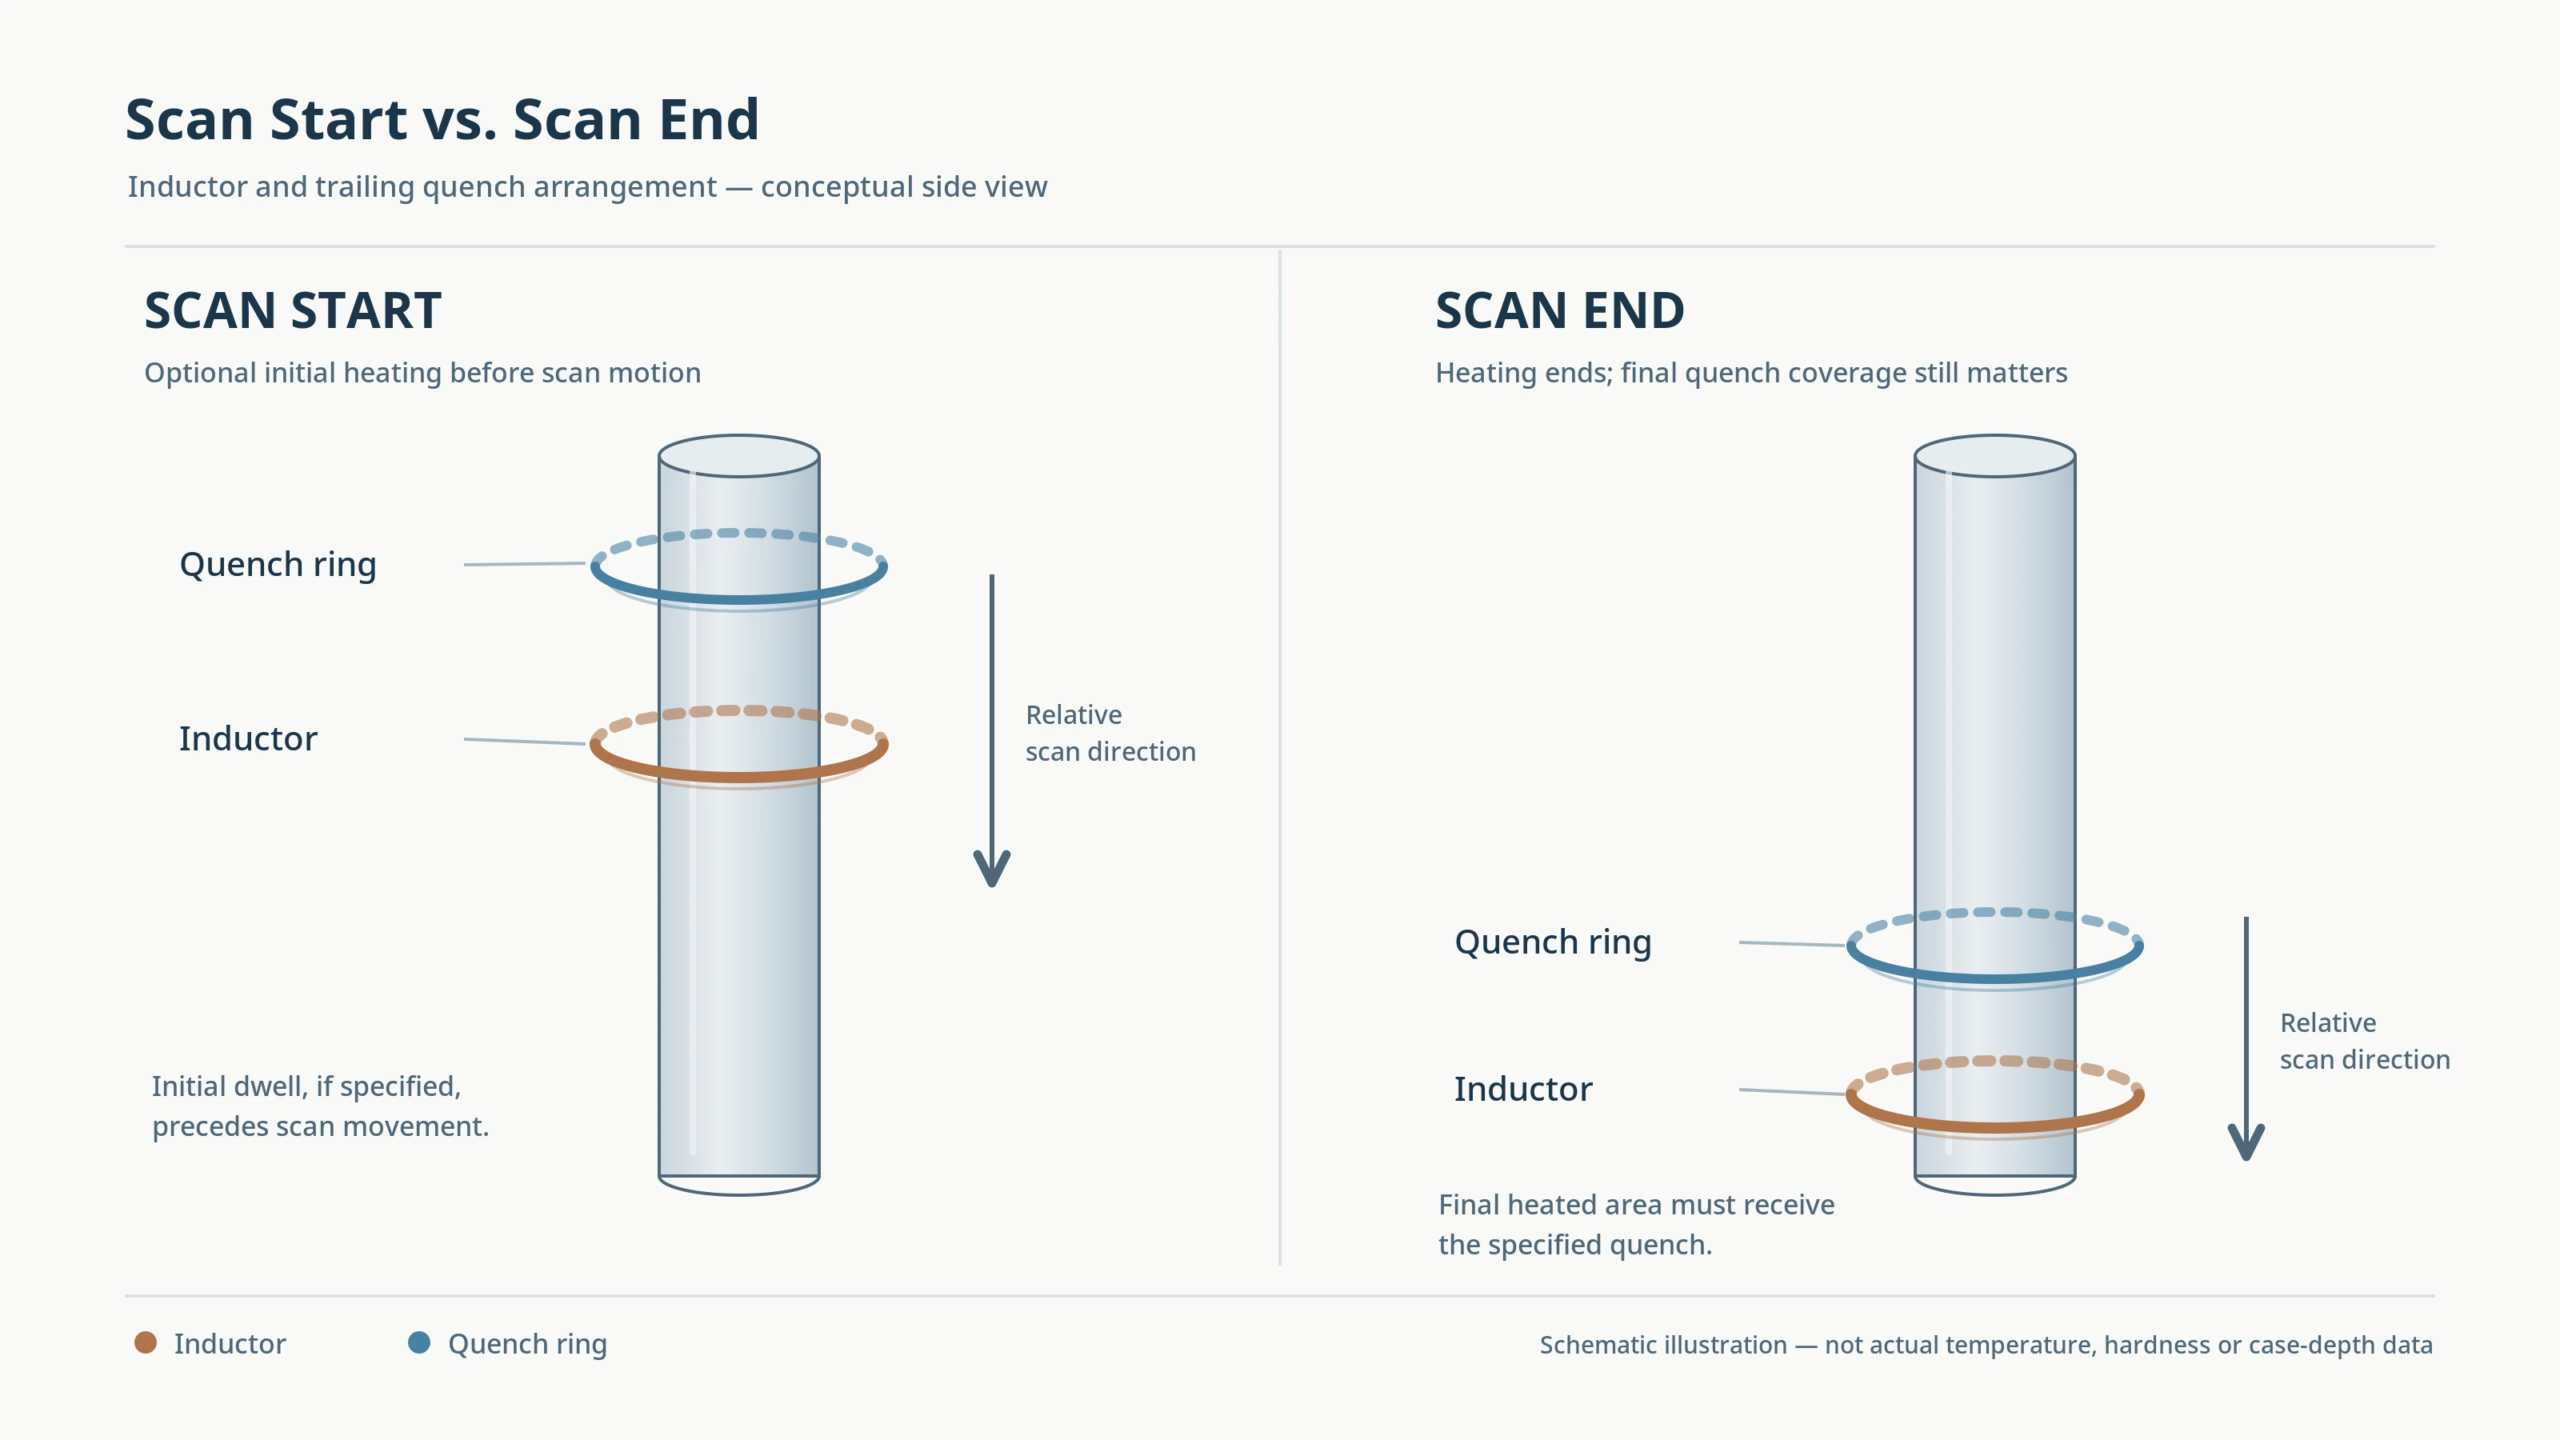
Положение индуктора и закалки в начале и конце закалённого от сканирования участка..
Более широкое влияние сканирующего движения на воздействие нагрева и глубину корпуса описано в Как скорость сканирования влияет на глубину слоя и твердость при индукционной закалке.
3. Как нагрев и закалка могут привести к недостаточной закалке концевой области??
Похожие на вид мягкие зоны могут возникать в результате разных термических историй.. Самое полезное различие заключается в том, касается ли проблема положения закаленного корпуса., недостаточная глубина закалки или недостаточная твердость в намеченной области.
Недостаточный нагрев вблизи границы корпуса
Если сталь вблизи требуемой границы не достигает подходящих условий аустенизации, последующая закалка не может создать желаемую закаленную структуру во всей этой области..
Это может произойти, когда положение индуктора, начальная последовательность нагрева или окончательное покрытие нагрева не обеспечивают достаточного локального воздействия тепла.
Полученный случай может оказаться слишком коротким или слишком неглубоким вблизи конца сканирования..
Увеличение индукционной мощности не обязательно является подходящей коррекцией.. Если зона нагрева расположена неправильно, более высокая мощность может увеличить нагрев в других местах без исправления положения границы корпуса..
Недостаточное охлаждение после нагрева.
Область может быть достаточно нагрета, но при этом не соответствовать требованиям по твердости, если последующее охлаждение не подходит для стали..
Рядом с границами сканирования, возможные проблемы включают активацию спрея, покрытие распылением и продолжается ли закалка достаточно долго для обработки последней нагретой области..
Сама по себе низкая твердость поверхности не может надежно отличить недостаточное охлаждение от недостаточной аустенизации..
Когда причина остается неясной, измерения твердости на соответствующих глубинах и металлографическое исследование соответствующего сечения могут предоставить дополнительные доказательства. Наблюдаемую структуру необходимо интерпретировать в зависимости от стали и ее предыдущего состояния..
Общие проблемы, связанные с состоянием закалки, Подача распыления и равномерность охлаждения обсуждаются отдельно в разделе Контроль закалки при индукционной закалке.
Эффект близлежащих плеч и изменения диаметра
Начало или конец закаленной области может совпадать с плечо, переход скругления или диаметра.
Такие особенности могут изменить локальную электромагнитную связь., условия распределения тепла и охлаждения. Таким образом, разница в глубине гильзы возле уступа может зависеть от геометрии заготовки, а не только от последовательности запуска/остановки..
Когда мягкая зона конечной области появляется неоднократно при геометрическом переходе, как расположение локального индуктора, так и запрограммированная граница сканирования заслуживают рассмотрения..
4. Как следует проверять и контролировать мягкие зоны конечной области?
Исследование должно связать наблюдаемую картину твердости с требуемыми границами корпуса и фактической последовательностью машин..
Найдите мягкую область, прежде чем менять процесс
Начните с определения осевого положения и протяженности мягкой области..
Сравните измеренную твердость и, где это необходимо, эффективная глубина корпуса при указанной закаленной длине. Это помогает отличить допустимый переход от неполного случая..
Могут потребоваться измерения в нескольких местах вблизи границы, чтобы определить, где начинается или заканчивается затвердевшая область.. Если результат отличается по окружности, это изменение также следует фиксировать, а не рассматривать весь конец как равномерно мягкий..
Наблюдаемая закономерность может помочь в следующей проверке.:
| Наблюдение | Первоначальное расследование |
|---|---|
| Закаленный случай начинается позже, чем указано | Начальное положение индуктора, последовательность остановки и запуска |
| Закаленный корпус заканчивается раньше, чем указано | Окончательное покрытие отопления, положение сканирования и последовательность отключения питания |
| Низкая твердость в пределах требуемой конечной области | Достаточность отопления, условия закалки и металлургические данные |
| Приемлемая твердость поверхности, но недостаточная глубина корпуса | Локальное нагревание и распределение твердости по глубине |
| Непоследовательные результаты конечной области между циклами | Фактическое движение, записи событий нагрева и распыления |
Это приоритеты расследования, не окончательный диагноз.
Сравните фактические события цикла с закреплённым шаблоном.
Где доступны записи о машинах, пересмотрите первоначальный период отопления, фактическое положение и скорость сканирования, переходы тепло-мощность, и гашение активации и выключения.
Время должно быть связано с положением заготовки.. Событие распыления или мощности, зарегистрированное в определенное время, имеет ограниченную диагностическую ценность, если не может быть установлена его связь с пораженным регионом..
Для повторяющейся проблемы, сравнить затронутый цикл с принятым циклом, обработанным в сопоставимых условиях.
Если изменение появилось после доработки программы, замена индуктора или регулировка крепления, изучить, что изменилось во взаимоотношениях между заготовками, зона нагрева и устройство закалки.
Сами по себе программные настройки не доказывают, что на поверхности произошел требуемый термический цикл..
Проверьте исправленную границу регистра
Как только вероятная причина будет определена, корректировки процесса должны оцениваться на основе полной спецификации закалки..
Увеличение начальной задержки или изменение конечного положения отключения питания может сместить границу корпуса., но он также может изменить отопление в соседних регионах.. Изменения в последовательности закалки могут повлиять на твердость без исправления недостаточной глубины гильзы, вызванной нагревом..
Поэтому проверка должна охватывать требуемую твердость поверхности., эффективная глубина гильзы и затвердевшие границы гильзы после завершения процесса.
Применимые методы проверки описаны в Как проверить детали, подвергнутые индукционной закалке.
Ключевой вывод
Мягкая зона в начале или конце сканирования является дефектом только в том случае, если она противоречит указанным требованиям компонента.. Если корпус заканчивается преждевременно или твердость недостаточна, расследование должно следовать за фактическим нагревом, движение и последовательность закалки в этом месте. Цель состоит в том, чтобы установить правильную закаленную границу и свойства.—не устранять каждый переход между закаленной и незакаленной сталью.
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Всегда ли мягкие зоны в начале и конце сканирования являются дефектом??
Нет. Некоторые компоненты имеют незакаленные концы., сплайны или области с резьбой. Мягкая область является дефектом только в том случае, когда чертеж требует закалки до определенного осевого положения, а реальный корпус заканчивается слишком рано., слишком мелко, или не соответствует требованиям по твердости.
Что вызывает мягкую зону в начале сканирования?
Недостаточный начальный нагрев является обычной отправной точкой.. Если выдержка индуктора слишком мала, или заготовка не достигает запрограммированной скорости сканирования во время ускорения, исходная область может не достичь подходящих условий аустенизации перед закалкой.
Может ли гашение вызвать появление мягких зон на концах сканирования?
Да. Если активация спрея задерживается, покрытие выходит за рамки, или охлаждение прекращается слишком рано после выключения питания, конечная нагретая область может охлаждаться с другой скоростью и не соответствовать требованиям по твердости, даже если нагрев был достаточным..
Как проверить исправленную границу сканирования?
Проверьте результат на соответствие полной спецификации.—твердость поверхности, эффективная глубина корпуса и границы корпуса—а не только твердость. Сравните движение затронутого цикла, записи о нагреве и распылении с принятым циклом, обработанные в сопоставимых условиях.
Нужна помощь в разрешении мягких зон при усилении сканирования?
Отправьте чертеж детали и требования к усиленному образцу.. Наша команда инженеров может просмотреть программу сканирования., положение индуктора и устройство закалки для вашего применения.


