
Tại sao các vùng mềm xuất hiện khi bắt đầu và kết thúc quá trình tăng cường quét?
Cách điều kiện bắt đầu/dừng quét, Tiếp xúc với nhiệt và làm nguội ảnh hưởng đến độ cứng vùng cuối
Vùng mềm trong quá trình tăng cường quét đôi khi xuất hiện ở gần đầu hoặc cuối chiều dài được xử lý, ngay cả khi phần giữa của trục đáp ứng các yêu cầu về độ cứng và chiều sâu vỏ.
Những khu vực này không nhất thiết là khiếm khuyết. Một số thành phần được thiết kế với các đầu không được làm cứng, trong khi một số khác phát triển không đủ độ cứng hoặc độ sâu vỏ vì điều kiện gia nhiệt và làm nguội thay đổi trong quá trình khởi động hoặc tắt máy quét.
Để làm cứng quét tuyến tính các trục thép và các bộ phận hình trụ tương tự, câu hỏi đầu tiên là liệu vùng đã được làm cứng hoàn thiện có đáp ứng các ranh giới và tính chất được chỉ định trên bản vẽ hay không.
2. Những thay đổi khi bắt đầu và dừng quét?
3. Làm thế nào việc sưởi ấm và làm nguội có thể để lại một vùng cuối chưa được làm cứng?
4. Các vùng mềm cuối vùng nên được kiểm tra và kiểm soát như thế nào?
1. Các vùng mềm ở đầu quét luôn bị lỗi?
Vùng mềm hơn gần ranh giới quét không tự động biểu thị quá trình làm cứng không thành công. Vị trí của nó trước tiên phải được so sánh với mẫu vỏ cứng được yêu cầu.
Kết thúc mềm có chủ ý
Một số trục chỉ yêu cầu một phần chiều dài xác định của chúng được làm cứng. Kết thúc, răng then, các vùng có ren hoặc các đặc điểm khác có thể có các yêu cầu về độ cứng khác với bề mặt làm việc chính.
Trong nghiên cứu được công bố của Fluxtrol, Sử dụng Kiểm soát Tần số để Tối ưu hóa Độ cứng Quét Trục Cảm ứng, một thiết kế trục nổi hoàn toàn cụ thể yêu cầu lớp cứng phải dừng trước khi kết thúc vùng trục, để lại phần cuối mềm mại.
Việc mở rộng vỏ cứng ra ngoài ranh giới này không nhất thiết sẽ cải thiện thành phần. Thay vào đó, nó có thể đặt vùng cứng ngoài giới hạn quy định.
Khi một vùng mềm trở thành một khiếm khuyết
Một tình huống khác phát sinh khi bản vẽ yêu cầu làm cứng đến một vị trí trục cụ thể, nhưng vụ việc thực tế kết thúc quá sớm hoặc trở thành không đủ cứng gần ranh giới đó.
Kết quả có thể là vùng cứng bị rút ngắn, vùng chuyển tiếp quá rộng hoặc độ sâu trường hợp hiệu quả không đủ.
Những điều kiện này không giống nhau. Một bộ phận có thể đáp ứng yêu cầu về độ cứng bề mặt ở gần cuối trong khi không đạt được độ sâu vỏ được chỉ định. Chỉ số độ cứng bề mặt thấp, trong khi đó, không xác định liệu vấn đề xuất phát từ việc làm nóng hay làm nguội.
Fuji Electronics Industry mô tả một ứng dụng cụ thể trong đó tạo ra quá trình làm cứng quét thông thường vùng mềm ở đầu và cuối vùng mục tiêu. Công ty đã sử dụng một thỏa thuận tăng cường khác để giải quyết những hạn chế của quy trình đó.
Ví dụ này chứng minh rằng vùng mềm cuối quá trình quét có thể là mối quan tâm thực tế trong sản xuất. Nó không chứng minh rằng mọi quá trình quét đều tạo ra chúng.
Sự khác biệt giữa sự chuyển đổi được phép thành vật liệu không cứng và vùng không đáp ứng các yêu cầu về độ cứng đã chỉ định..
2. Những thay đổi khi bắt đầu và dừng quét?
Trong phần quét chính của chu kỳ, phôi và cuộn cảm chuyển động tương đối với nhau theo trình tự gia nhiệt và làm nguội đã được thiết lập.
Phần đầu và phần cuối của chuỗi đó có thể hoạt động khác nhau. Gia nhiệt ban đầu, chuyển tiếp chuyển động, thời gian tắt nguồn và phun đều có thể ảnh hưởng đến lịch sử nhiệt của vật liệu gần ranh giới trường hợp yêu cầu.
Khởi động quét và làm nóng ban đầu
Một số quy trình bắt đầu với cuộn cảm đứng yên trong khi vùng khởi động nhận được khoảng thời gian gia nhiệt ban đầu, thường được gọi là lần dừng đầu tiên.
Mục đích là để thiết lập điều kiện gia nhiệt cần thiết trước khi tiến hành quét.. Liệu có cần ở lại không, và nó được sắp xếp như thế nào, phụ thuộc vào thành phần và quá trình.
Nếu vùng bắt đầu nhận được hệ thống sưởi không đủ, một phần của vỏ cứng cần thiết có thể quá nông hoặc không đạt được độ cứng như mong muốn sau khi tôi.
Tiếp xúc với nhiệt độ quá cao cũng là điều không mong muốn. Nó có thể mở rộng vùng được làm nóng ra ngoài ranh giới dự định của nó hoặc tạo ra sự phân bố nhiệt độ khác với yêu cầu của quy trình..
Sự thay đổi từ sưởi ấm cố định sang chuyển động đáng được quan tâm đặc biệt. Trong quá trình tăng tốc, phôi không nhất thiết phải đi qua cuộn cảm ở tốc độ quét ổn định đã được lập trình. Sự tiếp xúc với nhiệt độ cục bộ phụ thuộc vào chuyển động thực tế và trình tự công suất.
Vùng khởi động mềm không nên, tuy nhiên, chỉ được quy cho gia tốc. Chuyển động chậm hơn không tự động tạo ra độ cứng thấp hơn; kết quả phụ thuộc vào điều kiện gia nhiệt và làm mát tiếp theo.
Bảo hiểm hệ thống sưởi cuối cùng và tắt máy quét
Ở đầu kia của trục, phần cuối cùng của chiều dài cứng được chỉ định phải được gia nhiệt đủ trước khi chu trình kết thúc.
Nếu vùng gia nhiệt hiệu quả không đạt được phần đó trong điều kiện thích hợp, trường hợp cứng rắn có thể kết thúc quá sớm.
Điểm tại đó nguồn điện cảm ứng bị tắt không nhất thiết phải giống với ranh giới trường hợp thu được. Cuộn cảm có vùng gia nhiệt hữu hạn, và sự phân bố nhiệt độ trong phôi tiếp tục thay đổi khi nhiệt truyền qua thép.
Một số quy trình cố tình dừng gia nhiệt trước khi phôi gia công kết thúc về mặt vật lý vì vùng đó phải không bị cứng..
Do đó, sự so sánh có liên quan là giữa trình tự gia nhiệt thực tế và ranh giới cứng cần thiết.—không chỉ đơn giản là giữa vị trí cuộn dây cuối cùng và đầu trục.
Làm nguội trong quá trình khởi động và tắt máy
Trong nhiều thỏa thuận tăng cường quét, một vòng làm nguội hoặc hệ thống phun đi theo vùng gia nhiệt cảm ứng.
Khi khởi động quét, vùng được làm nóng đầu tiên phải nhận được các điều kiện làm mát cần thiết. Điều này phụ thuộc vào cách bố trí phun, trình tự kích hoạt của nó và chuyển động tương đối giữa phôi và dụng cụ.
Khi tắt máy, vùng được làm nóng cuối cùng có thể vẫn cần được làm nguội sau khi tắt nguồn cảm ứng.
Nếu quá trình làm mát bắt đầu quá muộn, kết thúc sớm hoặc không đạt được bề mặt cần thiết, độ cứng cuối cùng có thể khác với độ cứng thu được ở vùng quét chính.
Không thể đánh giá mối quan hệ làm nóng và làm nguội chỉ từ khoảng cách giữa cuộn cảm và phun. Chuyển động thực tế, Hoạt động phun và điều kiện làm mát trên bề mặt phôi cũng phải được xem xét.
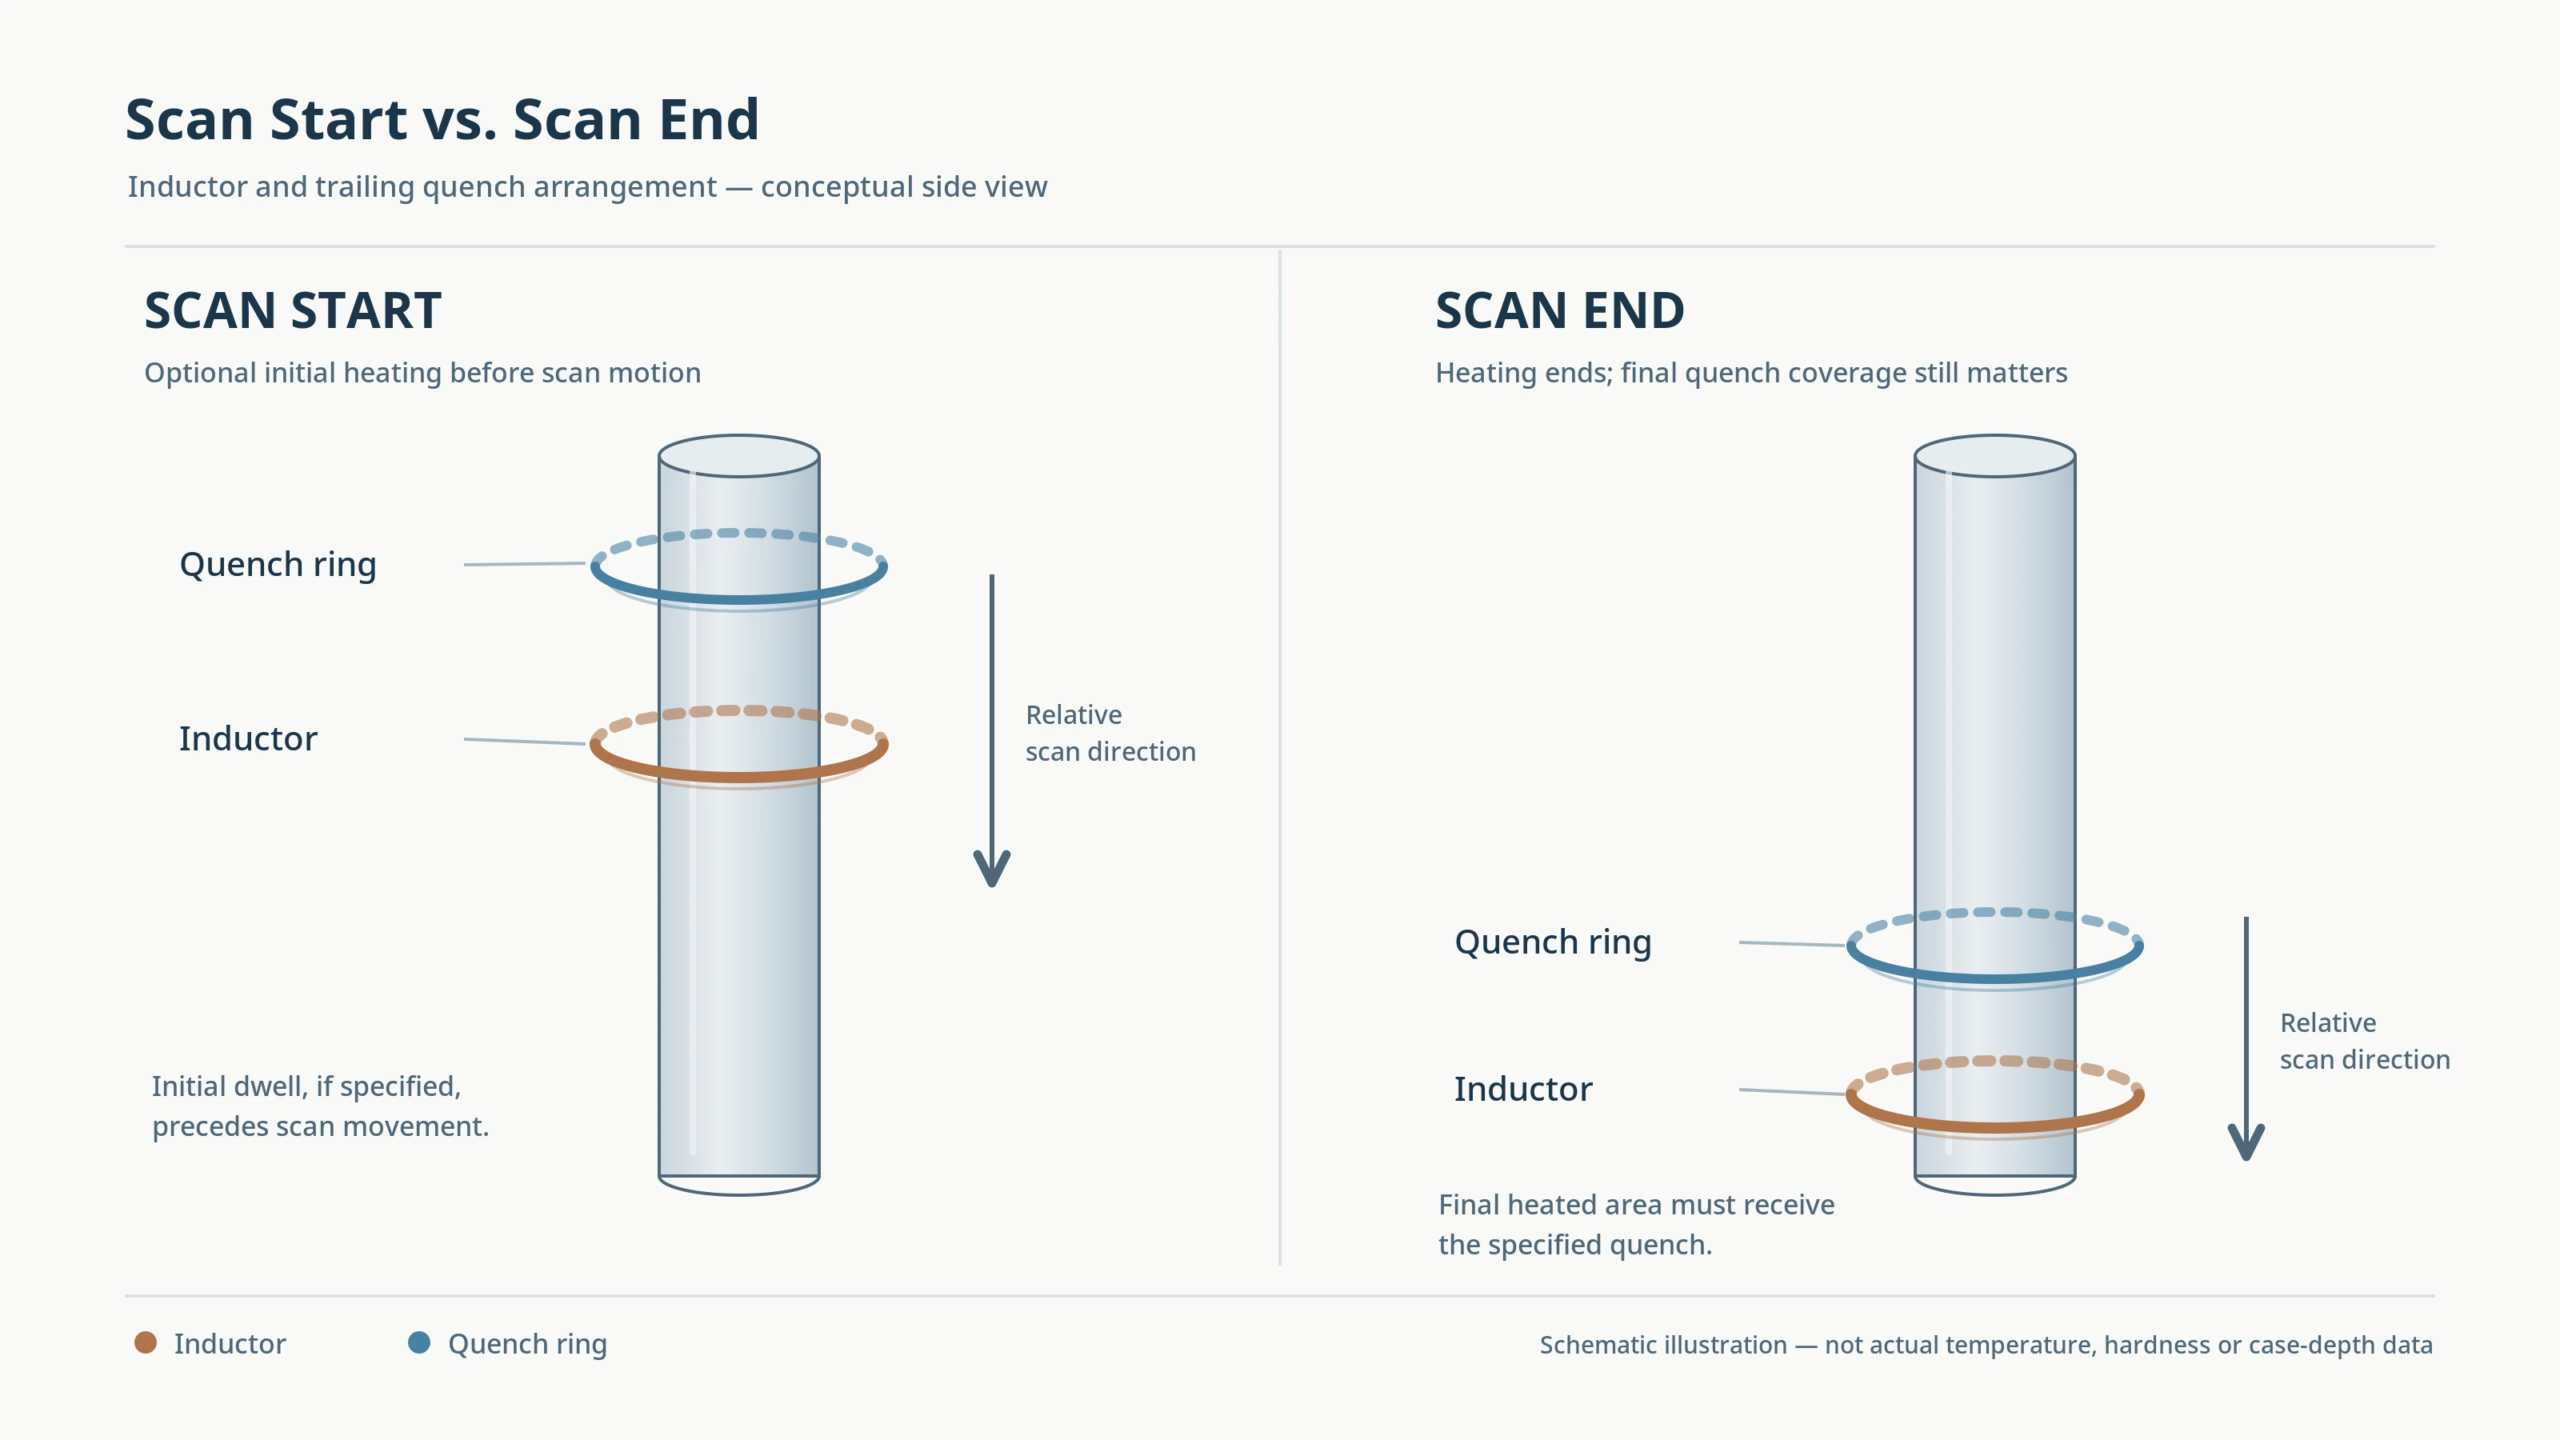
Vị trí cuộn cảm và dập tắt ở đầu và cuối của chiều dài được quét cứng.
Ảnh hưởng rộng hơn của chuyển động quét đến khả năng tiếp xúc với nhiệt và độ sâu trường hợp được đề cập trong Tốc độ quét ảnh hưởng như thế nào đến độ sâu và độ cứng của vỏ trong quá trình gia nhiệt cảm ứng.
3. Làm thế nào việc sưởi ấm và làm nguội có thể để lại một vùng cuối chưa được làm cứng?
Các vùng mềm trông giống nhau có thể là kết quả của lịch sử nhiệt khác nhau. Sự khác biệt hữu ích nhất là liệu vấn đề có liên quan đến vị trí của vỏ cứng hay không, độ sâu làm cứng không đủ hoặc độ cứng không đủ trong khu vực dự định.
Hệ thống sưởi không đủ gần ranh giới trường hợp
Nếu thép gần ranh giới yêu cầu không đạt được điều kiện austenit hóa thích hợp, quá trình làm nguội tiếp theo không thể tạo ra cấu trúc cứng như dự kiến trên toàn khu vực đó.
Điều này có thể xảy ra khi vị trí cuộn cảm, trình tự gia nhiệt ban đầu hoặc phạm vi gia nhiệt cuối cùng không cung cấp đủ khả năng tiếp xúc với nhiệt cục bộ.
Trường hợp kết quả có thể quá ngắn hoặc quá nông ở gần điểm cuối quét.
Tăng công suất cảm ứng chưa hẳn là cách điều chỉnh phù hợp. Nếu vùng sưởi ấm được đặt không đúng vị trí, công suất cao hơn có thể làm tăng nhiệt độ ở nơi khác mà không cần điều chỉnh vị trí của ranh giới vỏ máy.
Làm mát không đủ sau khi sưởi ấm
Một vùng có thể được gia nhiệt đầy đủ nhưng vẫn không đạt yêu cầu về độ cứng nếu việc làm nguội tiếp theo không phù hợp với thép..
Gần ranh giới quét, mối quan tâm có thể bao gồm kích hoạt phun, phạm vi phun và liệu quá trình làm nguội có tiếp tục đủ lâu để xử lý vùng được làm nóng cuối cùng hay không.
Chỉ riêng độ cứng bề mặt thấp không thể phân biệt một cách đáng tin cậy việc làm mát không đủ với quá trình austenit hóa không đủ..
Khi nguyên nhân vẫn chưa chắc chắn, phép đo độ cứng ở độ sâu liên quan và kiểm tra kim loại của một phần thích hợp có thể cung cấp bằng chứng bổ sung. Cấu trúc được quan sát phải được giải thích liên quan đến thép và tình trạng trước đó của nó.
Các vấn đề chung liên quan đến điều kiện dập tắt, phân phối phun và tính đồng nhất làm mát được thảo luận riêng trong Kiểm soát tôi trong quá trình làm cứng cảm ứng.
Ảnh hưởng của sự thay đổi đường kính và vai gần đó
Điểm bắt đầu hoặc kết thúc của vùng cứng có thể trùng với vai, chuyển đổi phi lê hoặc đường kính.
Các tính năng như vậy có thể thay đổi khớp nối điện từ cục bộ, điều kiện phân phối nhiệt và làm mát. Do đó, sự khác biệt về độ sâu trường hợp gần vai có thể liên quan đến hình dạng phôi thay vì chỉ trình tự bắt đầu/dừng.
Khi vùng mềm vùng cuối xuất hiện liên tục ở quá trình chuyển đổi hình học, cả sự sắp xếp cuộn cảm cục bộ và ranh giới quét được lập trình đều đáng được kiểm tra.
4. Các vùng mềm cuối vùng nên được kiểm tra và kiểm soát như thế nào?
Việc điều tra phải kết nối mẫu độ cứng quan sát được với các ranh giới trường hợp được yêu cầu và trình tự máy thực tế..
Xác định vị trí vùng mềm trước khi thay đổi quy trình
Bắt đầu bằng cách thiết lập vị trí trục và phạm vi của vùng mềm.
So sánh độ cứng đo được và, khi cần thiết, độ sâu trường hợp hiệu quả với chiều dài cứng được chỉ định. Điều này giúp phân biệt sự chuyển đổi được phép với trường hợp chưa hoàn thành.
Có thể cần phải đo tại một số vị trí gần ranh giới để xác định nơi bắt đầu hoặc kết thúc vùng cứng. Nếu kết quả khác nhau xung quanh chu vi, sự thay đổi đó cũng nên được ghi lại thay vì coi toàn bộ phần cuối là mềm đồng nhất.
Mẫu được quan sát có thể hướng dẫn lần kiểm tra tiếp theo:
| Quan sát | Điều tra ban đầu |
|---|---|
| Trường hợp cứng bắt đầu muộn hơn quy định | Vị trí cuộn cảm ban đầu, trình tự dừng và khởi động |
| Trường hợp cứng kết thúc sớm hơn quy định | Bảo hiểm sưởi ấm cuối cùng, vị trí quét và trình tự tắt nguồn |
| Độ cứng thấp trong vùng cuối yêu cầu | Hệ thống sưởi đầy đủ, điều kiện dập tắt và bằng chứng luyện kim |
| Độ cứng bề mặt chấp nhận được nhưng độ sâu vỏ không đủ | Tiếp xúc với nhiệt cục bộ và phân bố độ sâu độ cứng |
| Kết quả vùng cuối không nhất quán giữa các chu kỳ | Chuyển động thực tế, hồ sơ sự kiện sưởi ấm và phun |
Đây là những ưu tiên điều tra, chẩn đoán không xác định.
So sánh các sự kiện chu kỳ thực tế với mẫu cứng
Nơi có sẵn hồ sơ máy, xem lại thời gian gia nhiệt ban đầu, vị trí và tốc độ quét thực tế, chuyển đổi năng lượng sưởi ấm, và dập tắt kích hoạt và tắt máy.
Thời gian phải liên quan đến vị trí phôi. Một sự kiện phun nước hoặc điện được ghi lại tại một thời điểm cụ thể có giá trị chẩn đoán hạn chế trừ khi có thể thiết lập được mối quan hệ của nó với khu vực bị ảnh hưởng.
Đối với một vấn đề tái diễn, so sánh chu trình bị ảnh hưởng với chu trình được chấp nhận được xử lý trong các điều kiện tương đương.
Nếu thay đổi xuất hiện sau khi sửa đổi chương trình, thay thế cuộn cảm hoặc điều chỉnh vật cố định, kiểm tra những gì đã thay đổi trong mối quan hệ giữa phôi, khu vực sưởi ấm và sắp xếp dập tắt.
Chỉ riêng các cài đặt được lập trình không chứng minh được rằng chu trình nhiệt cần thiết đã xảy ra trên bề mặt.
Xác minh ranh giới trường hợp đã sửa
Khi một nguyên nhân có khả năng đã được xác định, việc điều chỉnh quy trình phải được đánh giá dựa trên thông số kỹ thuật làm cứng hoàn chỉnh.
Việc kéo dài thời gian dừng ban đầu hoặc thay đổi vị trí tắt nguồn cuối cùng có thể làm thay đổi ranh giới trường hợp, nhưng nó cũng có thể làm thay đổi hệ thống sưởi ở những vùng lân cận. Những thay đổi trong trình tự dập tắt có thể ảnh hưởng đến độ cứng mà không điều chỉnh độ sâu vỏ không đủ do gia nhiệt.
Do đó, việc xác minh phải bao gồm độ cứng bề mặt cần thiết, độ sâu trường hợp hiệu quả và ranh giới trường hợp cứng hơn sau khi quá trình hoàn tất.
Các phương pháp kiểm tra áp dụng được mô tả trong Cách kiểm tra các bộ phận được làm cứng bằng cảm ứng.
Chìa khóa mang đi
Vùng mềm khi bắt đầu hoặc kết thúc quá trình tăng cường quét chỉ là khiếm khuyết khi nó xung đột với các yêu cầu đã chỉ định của thành phần. Trường hợp vỏ máy kết thúc sớm hoặc độ cứng không đủ, việc điều tra nên theo dõi hệ thống sưởi thực tế, trình tự chuyển động và dập tắt tại vị trí đó. Mục đích là để thiết lập ranh giới và đặc tính cứng chính xác—không loại bỏ mọi chuyển tiếp giữa thép cứng và thép không cứng.
Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Các vùng mềm khi bắt đầu và kết thúc quá trình quét luôn có lỗi?
KHÔNG. Một số thành phần được thiết kế với các đầu không được làm cứng, các đường nối hoặc các vùng có luồng. Vùng mềm chỉ là khiếm khuyết khi bản vẽ yêu cầu làm cứng đến một vị trí trục cụ thể và trường hợp thực tế kết thúc quá sớm, quá nông cạn, hoặc không đạt yêu cầu về độ cứng của nó.
Nguyên nhân gây ra vùng mềm khi bắt đầu quét?
Gia nhiệt ban đầu không đủ là điểm khởi đầu thông thường. Nếu thời gian dừng của cuộn cảm quá ngắn, hoặc phôi không đạt tốc độ quét đã lập trình trong quá trình tăng tốc, vùng bắt đầu có thể không đạt được điều kiện austenit hóa thích hợp trước khi làm nguội.
Quá trình dập tắt có thể gây ra các vùng mềm ở đầu quét?
Có. Nếu kích hoạt phun bị trì hoãn, phạm vi bảo hiểm bỏ lỡ ranh giới, hoặc ngừng làm mát quá sớm sau khi tắt nguồn, Vùng được gia nhiệt cuối cùng có thể nguội đi ở tốc độ khác và không đạt yêu cầu về độ cứng ngay cả khi gia nhiệt đủ.
Làm cách nào để xác minh ranh giới quét đã sửa?
Kiểm tra kết quả so với thông số kỹ thuật hoàn chỉnh—độ cứng bề mặt, độ sâu trường hợp hiệu quả và ranh giới trường hợp—thay vì chỉ độ cứng. So sánh chuyển động của chu kỳ bị ảnh hưởng, hồ sơ gia nhiệt và phun với chu trình được chấp nhận được xử lý trong các điều kiện tương đương.
Cần trợ giúp giải quyết các vùng mềm trong quá trình tăng cường quét?
Gửi bản vẽ phần của bạn và các yêu cầu về mẫu cứng. Đội ngũ kỹ thuật của chúng tôi có thể xem lại chương trình quét, vị trí cuộn cảm và sắp xếp dập tắt cho ứng dụng của bạn.


