
เหตุใดโซนอ่อนจึงปรากฏขึ้นที่จุดเริ่มต้นและจุดสิ้นสุดของการสแกนแข็งตัว?
วิธีการสแกนเงื่อนไขการเริ่ม/หยุด, การได้รับความร้อนและการชุบแข็งส่งผลต่อความแข็งของบริเวณปลาย
โซนอ่อนในการชุบแข็งด้วยการสแกน บางครั้งอาจปรากฏใกล้จุดเริ่มต้นหรือจุดสิ้นสุดของความยาวที่ทำการรักษา, แม้ว่าจุดกึ่งกลางของเพลาจะตรงตามข้อกำหนดด้านความแข็งและความลึกของตัวเรือนก็ตาม.
ภูมิภาคเหล่านี้ไม่จำเป็นต้องมีข้อบกพร่อง. ส่วนประกอบบางอย่างได้รับการออกแบบให้มีปลายที่ไม่แข็งตัว, ขณะที่บางกรณีมีความแข็งหรือความลึกของเคสไม่เพียงพอ เนื่องจากสภาวะการให้ความร้อนและการดับเปลี่ยนแปลงระหว่างการเริ่มต้นหรือปิดการสแกน.
สำหรับการชุบแข็งการสแกนเชิงเส้นของเพลาเหล็กและส่วนประกอบทรงกระบอกที่คล้ายกัน, คำถามแรกคือว่าบริเวณที่ชุบแข็งเสร็จแล้วนั้นตรงตามขอบเขตและคุณสมบัติที่ระบุไว้ในแบบร่างหรือไม่.
2. การเปลี่ยนแปลงอะไรบ้างเมื่อสแกนเริ่มและหยุด?
3. การทำความร้อนและการชุบแข็งจะปล่อยให้บริเวณจุดสิ้นสุดที่แข็งกระด้างได้อย่างไร?
4. ควรตรวจสอบและควบคุม Soft Zone ของภูมิภาคปลายอย่างไร?
1. Soft Zone ที่การสแกนสิ้นสุดมีข้อบกพร่องเสมอหรือไม่?
พื้นที่อ่อนกว่าใกล้กับขอบเขตการสแกนไม่ได้บ่งชี้ว่าการชุบแข็งไม่สำเร็จโดยอัตโนมัติ. จะต้องเปรียบเทียบตำแหน่งของมันกับรูปแบบเคสแข็งที่ต้องการก่อน.
ตั้งใจปลายอ่อน
เพลาบางอันต้องการเพียงส่วนที่กำหนดของความยาวเท่านั้นจึงจะแข็งตัวได้. สิ้นสุด, สไปรัล, บริเวณที่เป็นเกลียวหรือคุณสมบัติอื่นๆ อาจมีข้อกำหนดด้านความแข็งที่แตกต่างจากพื้นผิวการทำงานหลัก.
ในการศึกษาที่ตีพิมพ์ของ Fluxtrol, การใช้การควบคุมความถี่เพื่อเพิ่มประสิทธิภาพการสแกนการแข็งตัวของแกนเหนี่ยวนำ, การออกแบบเพลาลอยเต็มโดยเฉพาะต้องใช้ชั้นแข็งเพื่อหยุดก่อนที่จะสิ้นสุดบริเวณร่องฟัน, ปล่อยให้ปลายนั้นนุ่มนวล.
การขยายเคสที่แข็งแล้วให้เกินขอบเขตนี้ไม่ได้ช่วยปรับปรุงส่วนประกอบเสมอไป. มันสามารถวางบริเวณที่แข็งตัวไว้นอกขอบเขตที่ระบุแทนได้.
เมื่อโซนอ่อนกลายเป็นข้อบกพร่อง
สถานการณ์ที่แตกต่างกันเกิดขึ้นเมื่อการดึงแบบต้องมีการชุบแข็งจนถึงตำแหน่งแกนเฉพาะ, แต่กรณีจริงจบลงเร็วเกินไปหรือกลายเป็น แข็งตัวไม่เพียงพอ ใกล้เขตแดนนั้น.
ผลที่ได้อาจเป็นบริเวณที่แข็งตัวสั้นลง, โซนการเปลี่ยนแปลงที่กว้างเกินไปหรือความลึกของเคสที่มีประสิทธิภาพไม่เพียงพอ.
เงื่อนไขเหล่านี้ไม่เหมือนกัน. ชิ้นส่วนอาจเป็นไปตามข้อกำหนดด้านความแข็งของพื้นผิวเมื่อใกล้ถึงจุดสิ้นสุด ในขณะที่ไม่ผ่านความลึกของเคสที่ระบุ. การอ่านค่าความแข็งพื้นผิวต่ำ, ในขณะเดียวกัน, ไม่ได้ระบุว่าปัญหาเกิดจากการให้ความร้อนหรือการดับ.
Fuji Electronics Industry อธิบายถึงการใช้งานเฉพาะที่ผลิตการชุบแข็งด้วยการสแกนแบบทั่วไป โซนอ่อนที่จุดเริ่มต้นและจุดสิ้นสุดของพื้นที่เป้าหมาย. บริษัทใช้การเตรียมการชุบแข็งแบบอื่นเพื่อแก้ไขข้อจำกัดของกระบวนการดังกล่าว.
ตัวอย่างนี้แสดงให้เห็นว่าซอฟต์โซนปลายสแกนอาจเป็นข้อกังวลด้านการผลิตในทางปฏิบัติ. ไม่ได้กำหนดว่าทุกกระบวนการสแกนจะสร้างสิ่งเหล่านี้ขึ้นมา.
ความแตกต่างคือระหว่างการเปลี่ยนผ่านที่ได้รับอนุญาตไปเป็นวัสดุที่ไม่ชุบแข็งและบริเวณที่ไม่ผ่านข้อกำหนดการชุบแข็งที่ระบุ.
2. การเปลี่ยนแปลงอะไรบ้างเมื่อสแกนเริ่มและหยุด?
ระหว่างส่วนการสแกนหลักของรอบ, ชิ้นงานและตัวเหนี่ยวนำ เคลื่อนที่สัมพันธ์กัน ตามลำดับการให้ความร้อนและการดับที่กำหนดไว้.
จุดเริ่มต้นและจุดสิ้นสุดของลำดับนั้นอาจทำงานแตกต่างออกไป. การทำความร้อนเบื้องต้น, การเปลี่ยนการเคลื่อนไหว, การปิดเครื่องและจังหวะการพ่นสามารถส่งผลต่อประวัติความร้อนของวัสดุใกล้กับขอบเขตกรณีที่ต้องการ.
การทำความร้อนเบื้องต้นและการเริ่มต้นการสแกน
กระบวนการบางอย่างเริ่มต้นด้วยตัวเหนี่ยวนำนิ่งในขณะที่บริเวณเริ่มต้นได้รับช่วงการให้ความร้อนเริ่มต้น, โดยทั่วไปเรียกว่าการอยู่อาศัยครั้งแรก.
จุดประสงค์คือเพื่อสร้างสภาวะการทำความร้อนที่ต้องการก่อนดำเนินการสแกน. ไม่ว่าจะจำเป็นต้องมีที่อยู่อาศัย, และจะจัดอย่างไร, ขึ้นอยู่กับองค์ประกอบและกระบวนการ.
หากบริเวณเริ่มต้นได้รับความร้อนไม่เพียงพอ, ส่วนหนึ่งของกล่องชุบแข็งที่ต้องการอาจตื้นเกินไปหรือไม่สามารถพัฒนาความแข็งที่ต้องการได้หลังจากการดับ.
การสัมผัสกับความร้อนที่มากเกินไปก็ไม่เป็นที่พึงปรารถนาเช่นกัน. อาจขยายบริเวณที่ได้รับความร้อนเกินขอบเขตที่กำหนดไว้หรือทำให้เกิดการกระจายอุณหภูมิที่แตกต่างจากที่กำหนดโดยกระบวนการ.
การเปลี่ยนจากการทำความร้อนแบบอยู่กับที่ไปเป็นการเคลื่อนไหวสมควรได้รับความสนใจเป็นพิเศษ. ในระหว่างการเร่งความเร็ว, ชิ้นงานไม่จำเป็นต้องผ่านตัวเหนี่ยวนำด้วยความเร็วสแกนคงที่ที่ตั้งโปรแกรมไว้. การเปิดรับความร้อนในท้องถิ่นขึ้นอยู่กับการเคลื่อนไหวจริงและลำดับพลังงาน.
ขอบเขตการเริ่มต้นแบบนุ่มนวลไม่ควร, อย่างไรก็ตาม, เกิดจากการเร่งความเร็วเพียงอย่างเดียว. การเคลื่อนไหวที่ช้าลงไม่ได้ทำให้ความแข็งลดลงโดยอัตโนมัติ; ผลลัพธ์ที่ได้ขึ้นอยู่กับความร้อนและสภาวะความเย็นที่ตามมา.
ครอบคลุมการทำความร้อนขั้นสุดท้ายและการปิดเครื่องสแกน
ที่ปลายอีกด้านหนึ่งของเพลา, ส่วนสุดท้ายของความยาวชุบแข็งที่ระบุจะต้องได้รับความร้อนเพียงพอก่อนสิ้นสุดรอบ.
หากโซนทำความร้อนที่มีประสิทธิภาพไม่สามารถเข้าถึงส่วนนั้นได้ภายใต้สภาวะที่เหมาะสม, กรณีที่แข็งตัวอาจยุติเร็วเกินไป.
จุดที่ปิดกำลังเหนี่ยวนำไม่จำเป็นต้องเหมือนกับขอบเขตเคสผลลัพธ์. ตัวเหนี่ยวนำมีโซนความร้อนจำกัด, และการกระจายอุณหภูมิภายในชิ้นงานยังคงเปลี่ยนแปลงตามความร้อนที่พาผ่านเหล็ก.
กระบวนการบางอย่างจงใจหยุดการให้ความร้อนก่อนถึงจุดสิ้นสุดทางกายภาพของชิ้นงาน เนื่องจากบริเวณนั้นจะต้องไม่แข็งตัว.
ดังนั้นการเปรียบเทียบที่เกี่ยวข้องจึงอยู่ระหว่างลำดับการให้ความร้อนจริงกับขอบเขตการชุบแข็งที่ต้องการ—ไม่ใช่แค่ระหว่างตำแหน่งคอยล์สุดท้ายกับปลายเพลาเท่านั้น.
การดับระหว่างการเริ่มต้นและการปิดระบบ
ในการจัดเตรียมการชุบแข็งด้วยการสแกนหลายรูปแบบ, วงแหวนดับหรือระบบสเปรย์ตามโซนทำความร้อนแบบเหนี่ยวนำ.
เมื่อเริ่มต้นการสแกน, บริเวณที่ได้รับความร้อนแรกจะต้องได้รับสภาวะการทำความเย็นที่ต้องการ. ขึ้นอยู่กับการจัดเรียงสเปรย์, ลำดับการเปิดใช้งานและการเคลื่อนที่สัมพัทธ์ระหว่างชิ้นงานกับเครื่องมือ.
เมื่อปิดเครื่อง, บริเวณที่ได้รับความร้อนขั้นสุดท้ายอาจยังต้องมีการดับหลังจากปิดเครื่องเหนี่ยวนำแล้ว.
หากการระบายความร้อนเริ่มช้าเกินไป, สิ้นสุดก่อนเวลาอันควรหรือไปไม่ถึงพื้นผิวที่ต้องการ, ความแข็งสุดท้ายอาจแตกต่างจากที่ได้รับในพื้นที่การสแกนหลัก.
ไม่สามารถประเมินความสัมพันธ์ระหว่างความร้อนกับการดับได้จากระยะห่างระหว่างตัวเหนี่ยวนำและสเปรย์เพียงอย่างเดียว. การเคลื่อนไหวที่แท้จริง, ต้องพิจารณาการทำงานของสเปรย์และสภาวะการทำความเย็นที่พื้นผิวชิ้นงานด้วย.
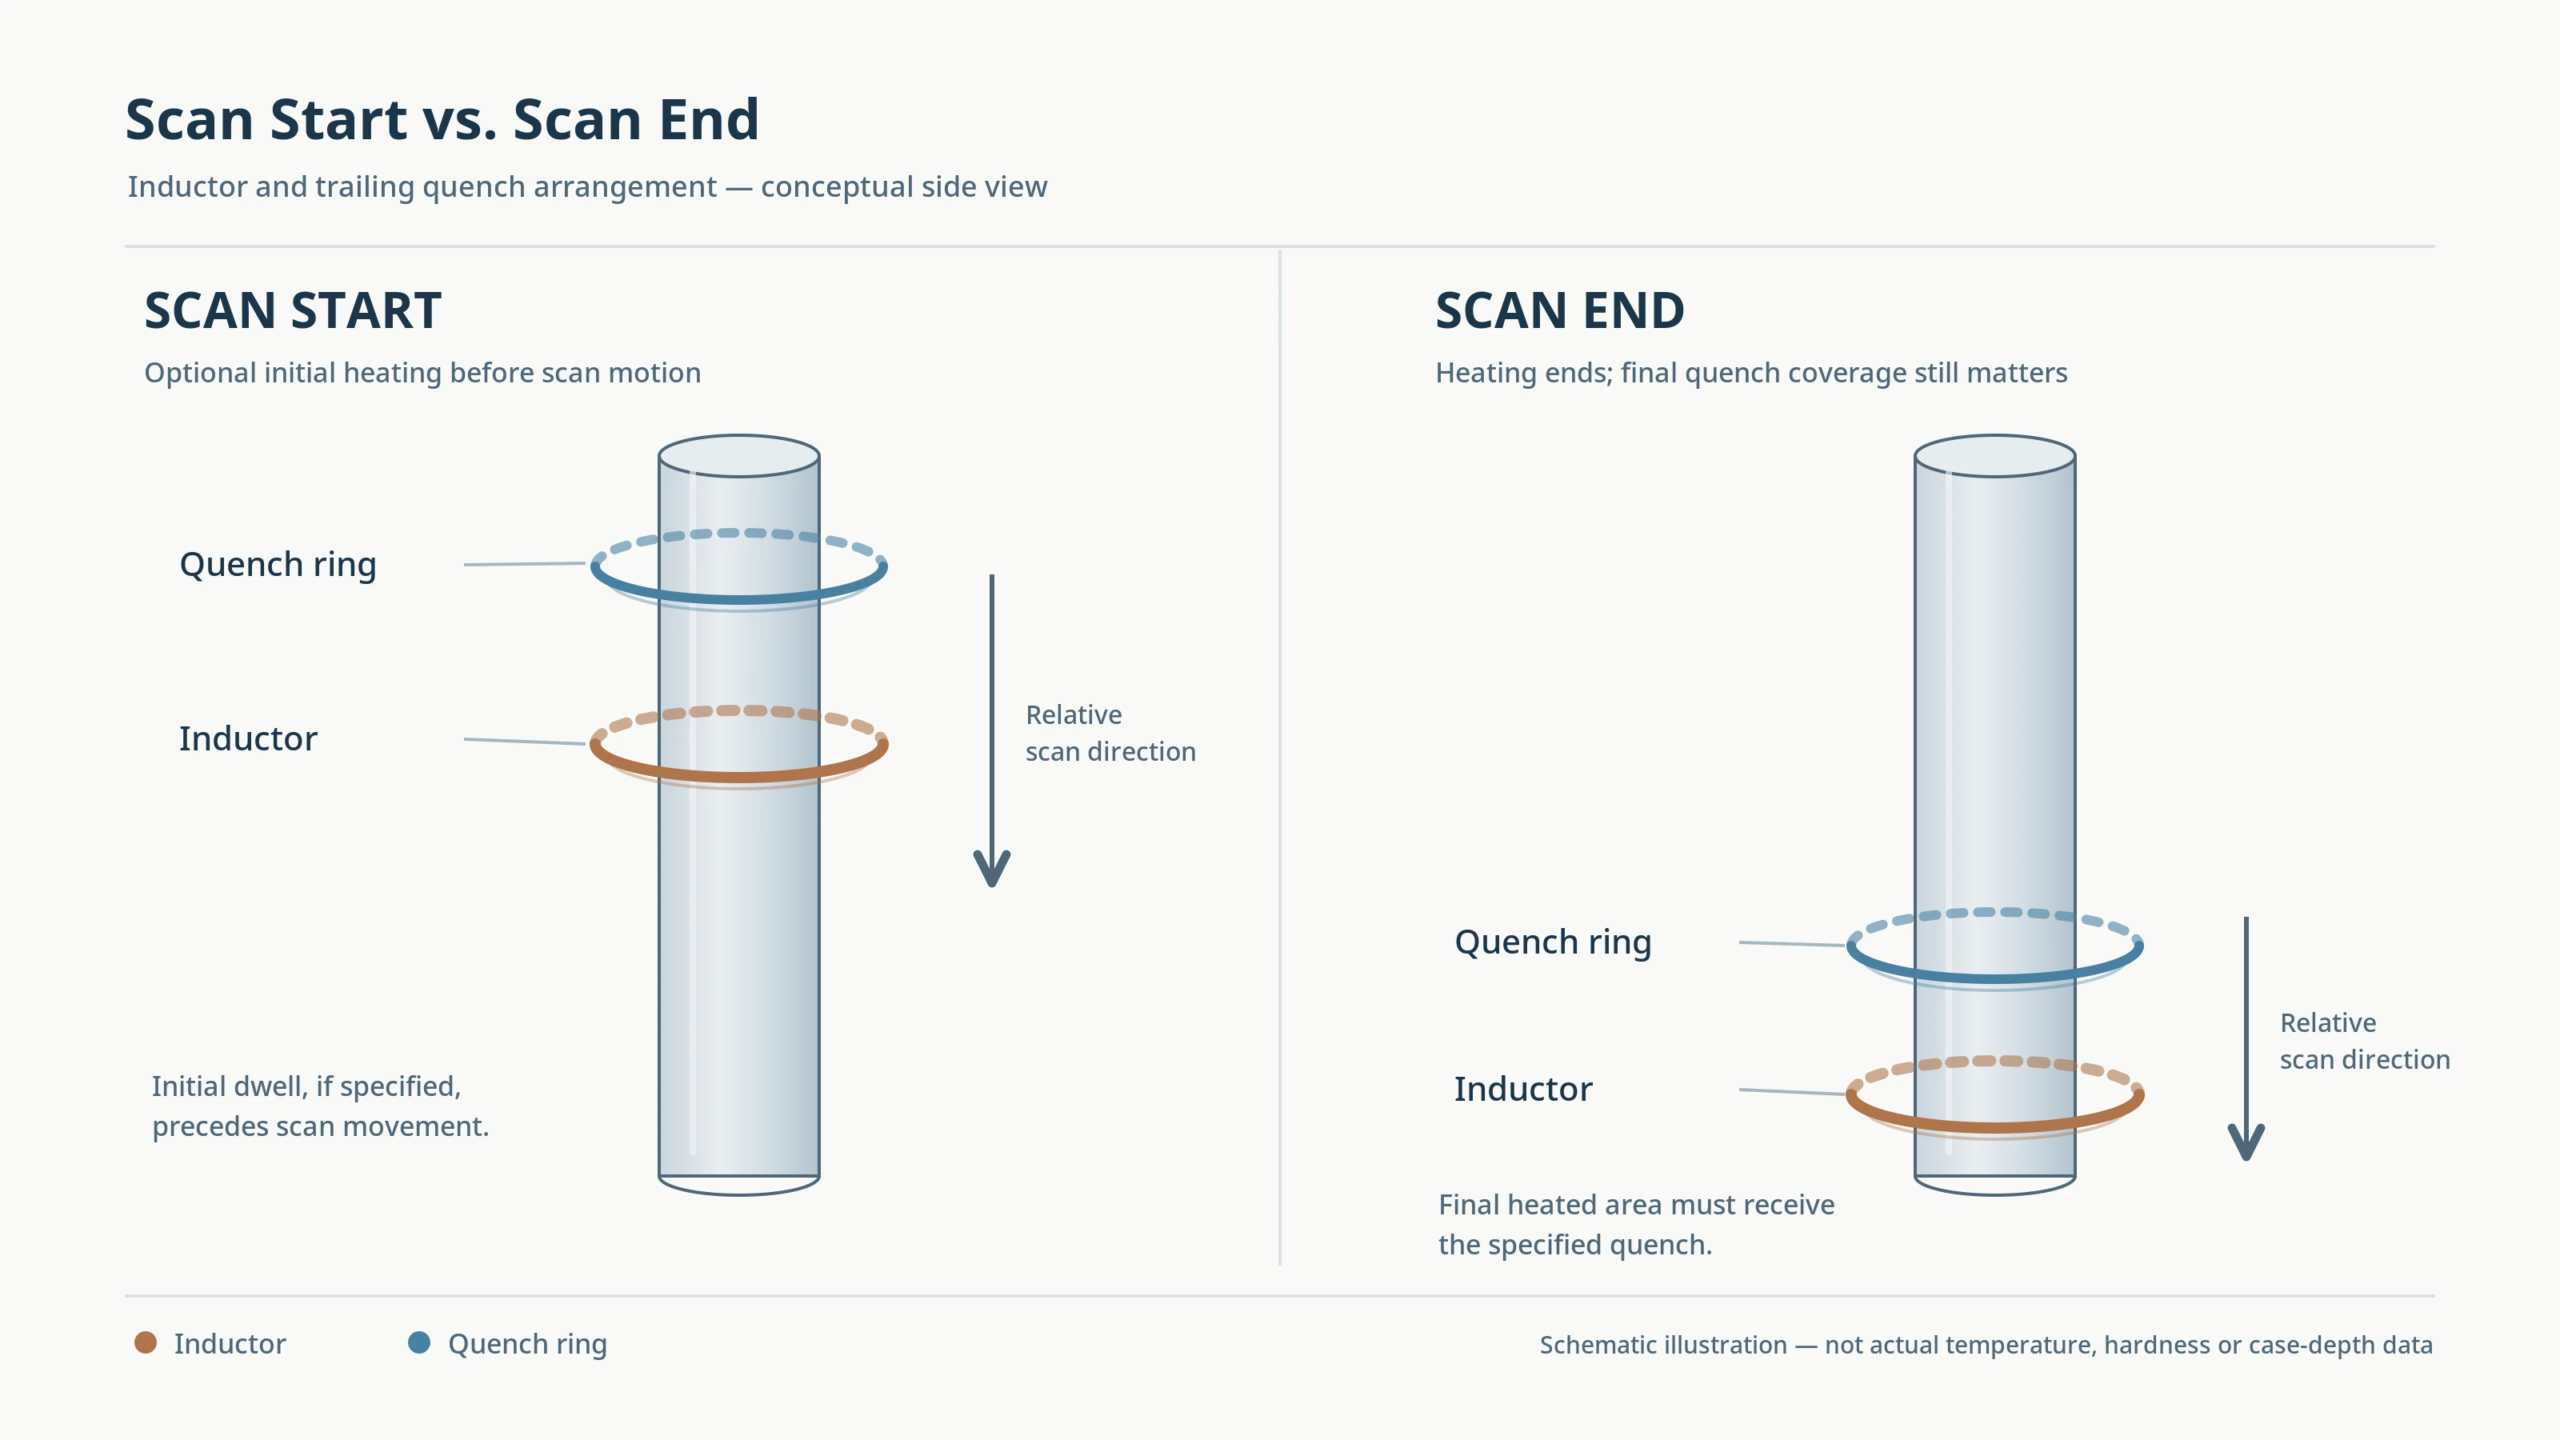
ตำแหน่งตัวเหนี่ยวนำและดับที่จุดเริ่มต้นและจุดสิ้นสุดของความยาวที่ชุบแข็งด้วยการสแกน.
ครอบคลุมถึงอิทธิพลที่กว้างขึ้นของการเคลื่อนที่ของการสแกนต่อการสัมผัสความร้อนและความลึกของเคส ความเร็วในการสแกนส่งผลต่อความลึกของเคสและความแข็งในการชุบแข็งแบบเหนี่ยวนำอย่างไร.
3. การทำความร้อนและการชุบแข็งจะปล่อยให้บริเวณจุดสิ้นสุดที่แข็งกระด้างได้อย่างไร?
โซนอ่อนที่ดูคล้ายกันอาจเป็นผลมาจากประวัติความร้อนที่แตกต่างกัน. ความแตกต่างที่เป็นประโยชน์มากที่สุดคือปัญหาเกี่ยวข้องกับตำแหน่งของเคสที่แข็งตัวหรือไม่, ความลึกในการชุบแข็งไม่เพียงพอหรือมีความแข็งไม่เพียงพอภายในขอบเขตที่ต้องการ.
ความร้อนไม่เพียงพอใกล้กับขอบเขตเคส
หากเหล็กใกล้ขอบเขตที่ต้องการไม่ถึงสภาวะออสเทนไนซ์ที่เหมาะสม, การดับในภายหลังไม่สามารถสร้างโครงสร้างแข็งตามที่ตั้งใจไว้ได้ทั่วทั้งบริเวณนั้น.
นี้สามารถเกิดขึ้นได้เมื่อตำแหน่งตัวเหนี่ยวนำ, ลำดับการให้ความร้อนเริ่มต้นหรือการครอบคลุมการให้ความร้อนขั้นสุดท้ายไม่ได้ให้การสัมผัสความร้อนเฉพาะที่เพียงพอ.
กรณีผลลัพธ์อาจสั้นหรือตื้นเกินไปใกล้กับจุดสิ้นสุดการสแกน.
การเพิ่มกำลังเหนี่ยวนำไม่จำเป็นต้องเป็นการแก้ไขที่เหมาะสม. หากโซนทำความร้อนอยู่ในตำแหน่งที่ไม่ถูกต้อง, พลังงานที่สูงขึ้นอาจเพิ่มความร้อนที่อื่นโดยไม่ต้องแก้ไขตำแหน่งของขอบเขตเคส.
การระบายความร้อนไม่เพียงพอหลังจากทำความร้อน
พื้นที่สามารถให้ความร้อนได้อย่างเพียงพอ แต่ยังคงไม่ผ่านข้อกำหนดด้านความแข็ง หากการระบายความร้อนในภายหลังไม่เหมาะกับเหล็ก.
ใกล้ขอบเขตการสแกน, ข้อกังวลที่เป็นไปได้ ได้แก่ การเปิดใช้งานสเปรย์, การครอบคลุมของสเปรย์และการดับอย่างต่อเนื่องนานพอที่จะบำบัดบริเวณที่ได้รับความร้อนขั้นสุดท้ายหรือไม่.
ความแข็งผิวต่ำเพียงอย่างเดียวไม่สามารถแยกความแตกต่างระหว่างการทำความเย็นที่ไม่เพียงพอกับออสเทนไนซ์ที่ไม่เพียงพอได้อย่างน่าเชื่อถือ.
เมื่อสาเหตุยังไม่แน่ชัด, การวัดความแข็งที่ความลึกที่เกี่ยวข้องและการตรวจสอบทางโลหะวิทยาของส่วนที่เหมาะสมสามารถให้หลักฐานเพิ่มเติมได้. โครงสร้างที่สังเกตต้องตีความโดยสัมพันธ์กับเหล็กและสภาพเดิม.
ปัญหาทั่วไปเกี่ยวกับสภาวะความคลาดเคลื่อน, การส่งสเปรย์และความสม่ำเสมอในการทำความเย็นจะกล่าวถึงแยกกันใน การควบคุมการดับในการชุบแข็งแบบเหนี่ยวนำ.
ผลกระทบของการเปลี่ยนแปลงไหล่และเส้นผ่านศูนย์กลางใกล้เคียง
จุดเริ่มต้นหรือจุดสิ้นสุดของบริเวณที่แข็งตัวอาจเกิดขึ้นพร้อมกับ ไหล่, การเปลี่ยนเนื้อหรือเส้นผ่านศูนย์กลาง.
คุณสมบัติดังกล่าวสามารถเปลี่ยนการเชื่อมต่อแม่เหล็กไฟฟ้าในพื้นที่ได้, การกระจายความร้อนและสภาวะความเย็น. ดังนั้น ความแตกต่างของความลึกเคสใกล้กับบ่างานจึงอาจเกี่ยวข้องกับรูปทรงของชิ้นงานมากกว่าลำดับการเริ่ม/หยุดเพียงอย่างเดียว.
เมื่อซอฟต์โซนส่วนท้ายปรากฏขึ้นซ้ำๆ ที่การเปลี่ยนทางเรขาคณิต, ทั้งการจัดเรียงตัวเหนี่ยวนำเฉพาะที่และขอบเขตการสแกนที่ตั้งโปรแกรมไว้สมควรได้รับการตรวจสอบ.
4. ควรตรวจสอบและควบคุม Soft Zone ของภูมิภาคปลายอย่างไร?
การตรวจสอบควรเชื่อมโยงรูปแบบความแข็งที่สังเกตได้กับขอบเขตเคสที่ต้องการและลำดับเครื่องจักรจริง.
ค้นหาพื้นที่อ่อนก่อนที่จะเปลี่ยนกระบวนการ
เริ่มต้นด้วยการกำหนดตำแหน่งตามแนวแกนและขอบเขตของบริเวณอ่อน.
เปรียบเทียบความแข็งที่วัดได้และ, ในกรณีที่จำเป็น, ความลึกของเคสที่มีประสิทธิภาพพร้อมความยาวชุบแข็งที่ระบุ. ซึ่งช่วยแยกแยะการเปลี่ยนแปลงที่ได้รับอนุญาตจากกรณีที่ไม่สมบูรณ์.
อาจจำเป็นต้องมีการวัดในหลายตำแหน่งใกล้กับขอบเขตเพื่อกำหนดว่าบริเวณที่แข็งตัวจะเริ่มต้นหรือสิ้นสุดที่ใด. ถ้าผลออกมาต่างกันตามเส้นรอบวง, การเปลี่ยนแปลงนั้นควรได้รับการบันทึกแทนที่จะถือว่าปลายทั้งหมดมีความนุ่มนวลสม่ำเสมอ.
รูปแบบที่สังเกตได้สามารถเป็นแนวทางในการตรวจสอบครั้งต่อไปได้:
| การสังเกต | การสอบสวนเบื้องต้น |
|---|---|
| เคสแข็งเริ่มช้ากว่าที่ระบุไว้ | ตำแหน่งตัวเหนี่ยวนำเริ่มต้น, ลำดับการอยู่และการเริ่มต้น |
| เคสแข็งจบเร็วกว่ากำหนด | ความคุ้มครองความร้อนขั้นสุดท้าย, ตำแหน่งการสแกนและลำดับการปิดเครื่อง |
| ความแข็งต่ำภายในขอบเขตสุดท้ายที่ต้องการ | ความเพียงพอของความร้อน, สภาพการดับและหลักฐานทางโลหะวิทยา |
| ความแข็งของพื้นผิวที่ยอมรับได้แต่ความลึกของตัวเรือนไม่เพียงพอ | การสัมผัสกับความร้อนในท้องถิ่นและการกระจายความลึกของความแข็ง |
| ผลลัพธ์ของภูมิภาคปลายไม่สอดคล้องกันระหว่างรอบ | การเคลื่อนไหวที่แท้จริง, บันทึกเหตุการณ์ความร้อนและสเปรย์ |
สิ่งเหล่านี้คือลำดับความสำคัญของการสืบสวน, ไม่ใช่การวินิจฉัยขั้นสุดท้าย.
เปรียบเทียบเหตุการณ์รอบจริงกับรูปแบบที่แข็งขึ้น
ในกรณีที่มีบันทึกของเครื่อง, ตรวจสอบระยะเวลาการให้ความร้อนเริ่มแรก, ตำแหน่งและความเร็วการสแกนจริง, การเปลี่ยนผ่านของพลังงานความร้อน, และดับการเปิดใช้งานและการปิดระบบ.
ระยะเวลาควรสัมพันธ์กับตำแหน่งชิ้นงาน. เหตุการณ์สเปรย์หรือพลังงานที่บันทึกไว้ในช่วงเวลาหนึ่งมีค่าการวินิจฉัยที่จำกัด เว้นแต่สามารถสร้างความสัมพันธ์กับภูมิภาคที่ได้รับผลกระทบได้.
สำหรับปัญหาที่เกิดซ้ำ, เปรียบเทียบวงจรที่ได้รับผลกระทบกับวงจรที่ยอมรับซึ่งประมวลผลภายใต้เงื่อนไขที่เทียบเคียงได้.
หากมีการเปลี่ยนแปลงเกิดขึ้นหลังการแก้ไขโปรแกรม, การเปลี่ยนตัวเหนี่ยวนำหรือการปรับฟิกซ์เจอร์, ตรวจสอบการเปลี่ยนแปลงความสัมพันธ์ระหว่างชิ้นงาน, โซนความร้อนและการจัดเรียงดับ.
การตั้งค่าที่ตั้งโปรแกรมไว้เพียงอย่างเดียวไม่ได้พิสูจน์ว่าวงจรความร้อนที่ต้องการเกิดขึ้นที่พื้นผิว.
ตรวจสอบขอบเขตกรณีแก้ไขแล้ว
เมื่อระบุสาเหตุที่เป็นไปได้แล้ว, การปรับกระบวนการควรได้รับการประเมินตามข้อกำหนดการชุบแข็งที่สมบูรณ์.
การขยายระยะเวลาเริ่มต้นหรือการเปลี่ยนตำแหน่งการปิดเครื่องขั้นสุดท้ายอาจทำให้ขอบเขตของเคสเปลี่ยน, แต่ยังสามารถเปลี่ยนความร้อนในบริเวณที่อยู่ติดกันได้อีกด้วย. การเปลี่ยนแปลงลำดับการดับอาจส่งผลต่อความแข็งโดยไม่ต้องแก้ไขความลึกของเคสที่ไม่เพียงพอซึ่งเกิดจากการให้ความร้อน.
การตรวจสอบจึงควรครอบคลุมความแข็งของพื้นผิวที่ต้องการ, ความลึกของเคสที่มีประสิทธิภาพและขอบเขตเคสที่แข็งตัวหลังจากกระบวนการเสร็จสมบูรณ์.
วิธีการตรวจสอบที่เกี่ยวข้องมีอธิบายไว้ใน วิธีตรวจสอบชิ้นส่วนที่แข็งตัวด้วยการเหนี่ยวนำ.
คีย์ Takeaway
โซนอ่อนที่จุดเริ่มต้นหรือสิ้นสุดของการชุบแข็งการสแกนเป็นเพียงข้อบกพร่องเท่านั้น เมื่อขัดแย้งกับข้อกำหนดที่ระบุของส่วนประกอบ. ในกรณีที่คดีสิ้นสุดก่อนเวลาอันควรหรือมีความแข็งไม่เพียงพอ, การตรวจสอบควรเป็นไปตามการให้ความร้อนที่เกิดขึ้นจริง, ลำดับการเคลื่อนไหวและการดับที่ตำแหน่งนั้น. จุดมุ่งหมายคือการสร้างขอบเขตและคุณสมบัติที่เสริมความแข็งแกร่งให้ถูกต้อง—เพื่อไม่ให้ขจัดการเปลี่ยนผ่านระหว่างเหล็กชุบแข็งและไม่ชุบแข็ง.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
ซอฟต์โซนที่การสแกนเริ่มต้นและสิ้นสุดถือเป็นข้อบกพร่องเสมอหรือไม่?
ไม่ใช่. ส่วนประกอบบางอย่างได้รับการออกแบบให้มีปลายที่ไม่แข็งตัว, เส้นโค้งหรือบริเวณที่เป็นเกลียว. พื้นที่อ่อนเป็นเพียงข้อบกพร่องเมื่อการวาดต้องมีการชุบแข็งจนถึงตำแหน่งแกนที่กำหนด และกรณีจริงสิ้นสุดเร็วเกินไป, ตื้นเกินไป, หรือไม่ผ่านข้อกำหนดด้านความแข็ง.
What causes a soft zone at the start of a scan?
Insufficient initial heating is the usual starting point. If the inductor dwell is too short, or the workpiece does not reach the programmed scan speed during acceleration, the starting region may not reach suitable austenitizing conditions before quenching.
Can quenching cause soft zones at scan ends?
ได้. If spray activation is delayed, coverage misses the boundary, or cooling stops too early after power-off, the final heated region may cool at a different rate and fail its hardness requirement even when heating was adequate.
How do I verify a corrected scan boundary?
Check the result against the complete specification—ความแข็งผิว, effective case depth and case boundaries—rather than hardness alone. Compare an affected cycle’s motion, บันทึกความร้อนและสเปรย์ด้วยวงจรที่ยอมรับซึ่งประมวลผลภายใต้สภาวะที่เทียบเคียงได้.
ต้องการความช่วยเหลือในการแก้ไขโซนอ่อนในการสแกนแข็งตัว?
ส่งแบบร่างชิ้นส่วนและข้อกำหนดรูปแบบการชุบแข็งของคุณ. ทีมวิศวกรของเราสามารถตรวจสอบโปรแกรมสแกนได้, ตำแหน่งตัวเหนี่ยวนำและการจัดเรียงดับสำหรับการใช้งานของคุณ.


