
为什么扫描硬化开始和结束时会出现软区?
如何扫描开始/停止条件, 加热暴露和淬火影响端部硬度
扫描硬化中的软区 有时出现在处理长度的开头或结尾附近, 即使轴的中部满足其硬度和渗层深度要求.
这些区域不一定是缺陷. 一些部件设计有未硬化的端部, 而另一些则由于扫描启动或关闭期间加热和淬火条件发生变化而导致硬度或表面深度不足.
用于钢轴和类似圆柱形部件的线性扫描淬火, 第一个问题是完成的硬化区域是否符合图纸上指定的边界和属性.
1. 扫描末端的软区是否总是缺陷?
扫描边界附近较软的区域不会自动表明硬化不成功. 其位置必须首先与所需的硬化情况模型进行比较.
有意设计的软端
有些轴仅需要其长度的限定部分进行硬化. 结束, 花键, 螺纹区域或其他特征可能具有与主工作表面不同的硬度要求.
在 Fluxtrol 发表的研究中, 使用频率控制来优化感应轴扫描淬火, 特定的全浮轴设计要求硬化层在花键区域末端之前停止, 让那一端变得柔软.
将硬化层延伸到此边界之外并不一定会改善组件. 它可以将硬化区域置于指定限制之外.
当软区成为缺陷时
当图纸需要硬化到特定的轴向位置时,会出现不同的情况, 但实际案件结束得太早或者变成 硬化不足 靠近该边界.
结果可能是硬化区域缩短, 过渡区过宽或有效硬化层深度不足.
这些条件并不相同. 零件可能在接近末端时满足其表面硬度要求,但未达到指定的硬化层深度. 表面硬度读数低, 同时, 无法确定问题是来自加热还是淬火.
富士电子工业描述了一种特定的应用,其中传统的扫描硬化产生 目标区域起点和终点的软区. 该公司使用了不同的强化安排来解决该过程的局限性.
此示例表明扫描端软区可能是一个实际的制造问题. 它并没有确定每个扫描过程都会产生它们.
区别在于允许过渡到未硬化材料和未达到指定硬化要求的区域之间.
2. 扫描开始和停止时发生什么变化?
在一个周期的主扫描部分期间, 工件和感应器 相对移动 根据既定的加热和淬火顺序.
该序列的开头和结尾可能会以不同的方式运行. 初始加热, 运动转换, 电源关闭和喷涂时间都会影响所需外壳边界附近材料的热历史.
初始加热和扫描启动
一些过程从感应器静止开始,而起始区域接收初始加热期, 通常称为初始驻留.
目的是在扫描进行之前建立所需的加热条件. 是否需要驻留, 以及它是如何安排的, 取决于组件和过程.
如果起始区域加热不足, 部分所需的硬化层可能太浅或淬火后无法达到预期硬度.
过度受热也是不可取的. 它可能会将加热区域延伸到其预期边界之外,或产生与过程所需不同的温度分布.
从固定加热到移动加热的转变值得特别关注. 加速时, 工件不一定以编程的稳定扫描速度穿过感应器. 局部加热暴露取决于实际运动和电源顺序.
软启动区域不应该, 然而, 仅归因于加速度. 较慢的运动不会自动产生较低的硬度; 结果取决于加热和随后的冷却条件.
最终加热覆盖和扫描关闭
在轴的另一端, 在循环结束之前,指定硬化长度的最后部分必须接受足够的加热.
如果在合适的条件下有效加热区未能到达该部分, 案件可能会过早终止.
感应电源关闭的点不一定与结果情况边界相同. 感应器具有有限的加热区域, 随着热量通过钢材传导,工件内的温度分布不断变化.
一些工艺故意在工件的物理末端之前停止加热,因为该区域必须保持未硬化状态.
因此,相关比较是在实际加热顺序和所需的硬化边界之间进行的。—不仅仅是在最终线圈位置和轴末端之间.
启动和停机时淬火
在许多扫描硬化布置中, 淬火环或喷雾系统位于感应加热区之后.
扫描启动时, 第一个加热区域必须获得所需的冷却条件. 这取决于喷雾布置, 其激活顺序以及工件和工具之间的相对运动.
关机时, 关闭感应电源后,最终加热区域可能仍需要淬火.
如果冷却开始得太晚, 过早结束或未能达到所需表面, 最终硬度可能与主扫描区域获得的硬度不同.
加热与淬火的关系不能仅从感应器和喷雾之间的距离来评估. 实际运动, 还必须考虑喷涂操作和工件表面的冷却条件.
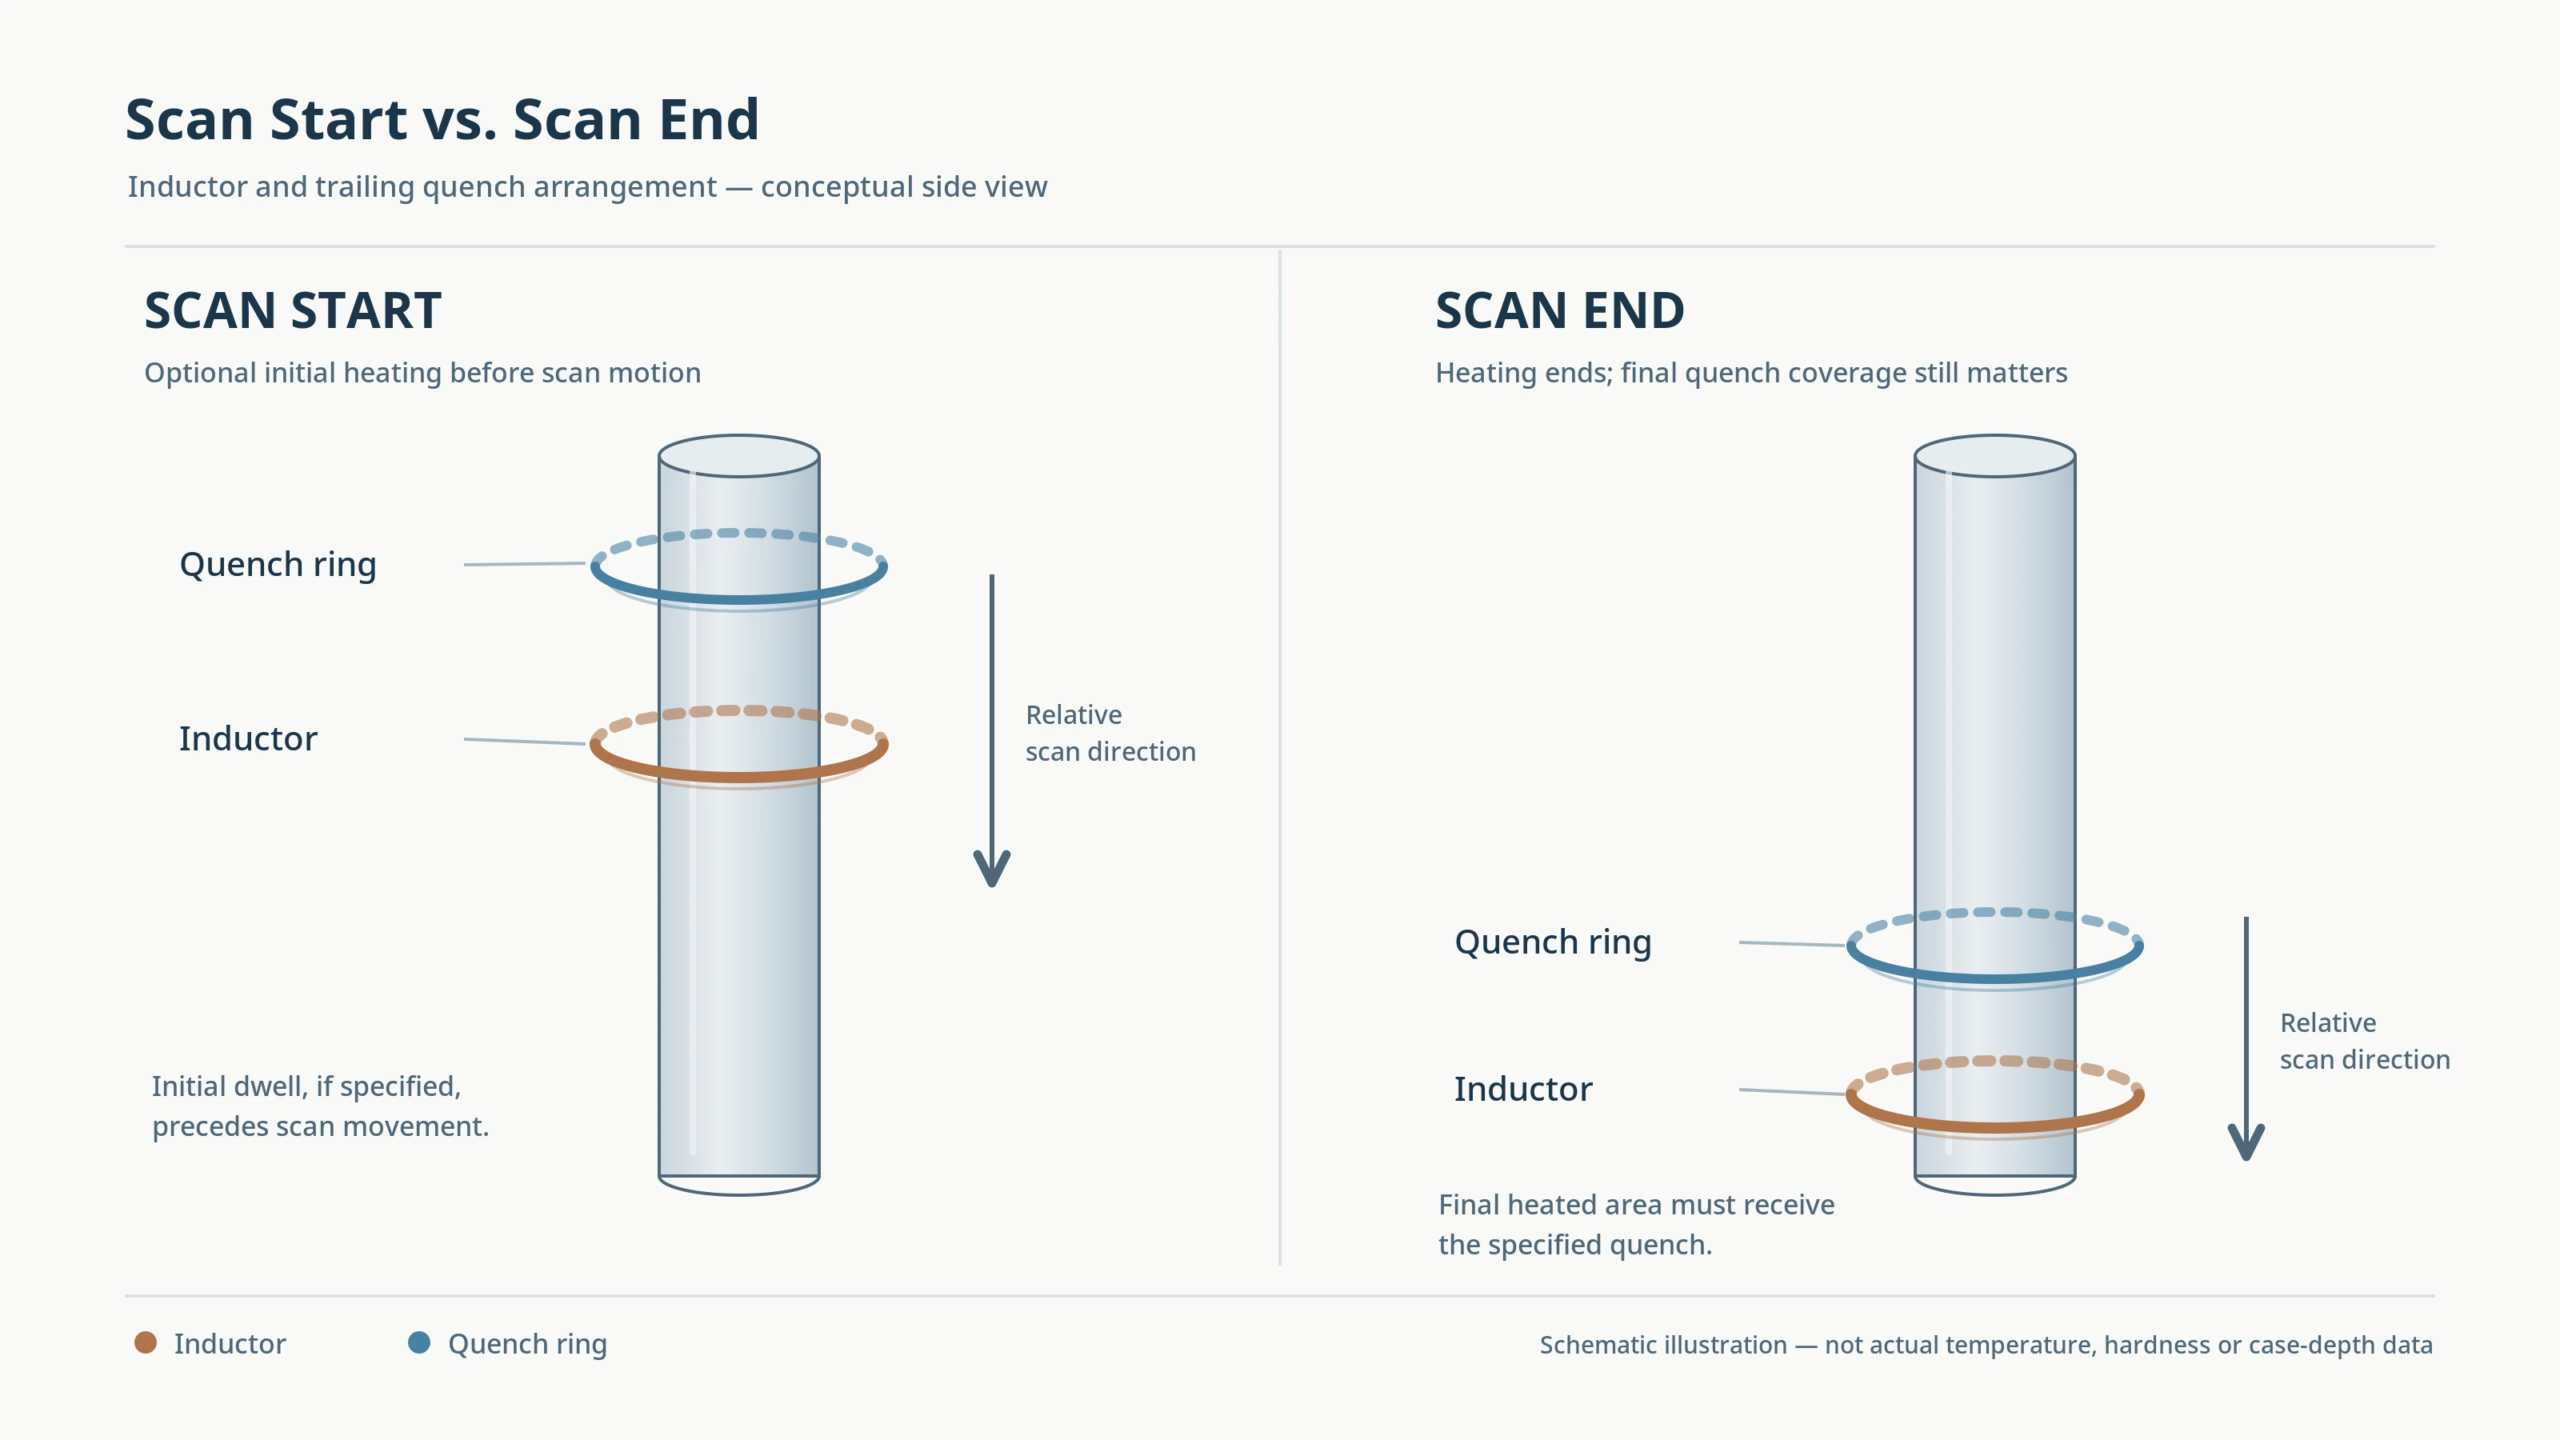
扫描硬化长度起点和终点处的感应器和淬火位置.
扫描运动对加热暴露和渗层深度的更广泛影响参见 扫描速度如何影响感应淬火中的表面深度和硬度.
3. 加热和淬火如何留下未硬化的端部区域?
不同的热历史可能会产生看起来相似的软区. 最有用的区别是问题是否涉及硬化案例的位置, 预期区域内硬化深度不足或硬度不足.
壳边界附近加热不足
如果靠近所需边界的钢未达到合适的奥氏体化条件, 随后的淬火无法在整个区域产生预期的硬化结构.
当电感器位置, 初始加热顺序或最终加热覆盖范围不能提供足够的局部加热暴露.
生成的情况在扫描末端附近可能太短或太浅.
增加感应功率不一定是适当的修正. 如果加热区位置不正确, 较高的功率可能会增加其他地方的热量,而无需纠正外壳边界的位置.
加热后冷却不充分
一个区域可以被充分加热,但如果随后的冷却不适合钢,仍然达不到其硬度要求.
靠近扫描边界, 可能的问题包括喷雾激活, 喷雾覆盖范围以及淬火是否持续足够长的时间以处理最终加热区域.
仅低表面硬度无法可靠地区分冷却不足与奥氏体化不足.
当原因仍不确定时, 相关深度的硬度测量和适当部分的金相检查可以提供额外的证据. 观察到的结构必须根据钢材及其之前的状况进行解释.
涉及淬火条件的一般问题, 喷雾输送和冷却均匀性单独讨论 感应淬火中的淬火控制.
附近肩部和直径变化的影响
硬化区域的开始或结束可能与 肩膀, 圆角或直径过渡.
这些特性可以改变局部电磁耦合, 供热分布和制冷条件. 因此,台肩附近的渗层深度差异可能涉及工件几何形状,而不仅仅是启动/停止顺序.
当末端区域软区在几何过渡处重复出现时, 局部电感器布置和编程扫描边界都值得检查.
4. 端区软区应如何检查和控制?
研究应将观察到的硬度模式与所需的情况边界和实际的机器序列联系起来.
更改流程之前找到软区域
首先确定软区域的轴向位置和范围.
比较测量的硬度和, 如有需要, 指定硬化长度的有效硬化层深度. 这有助于区分允许的转换和不完整的情况.
可能需要在边界附近的多个位置进行测量以确定硬化区域的开始或结束位置. 如果圆周上的结果不同, 还应该记录这种变化,而不是将整个末端视为均匀柔软.
观察到的模式可以指导下一步检查:
| 观察 | 初步调查 |
|---|---|
| 硬化情况开始时间晚于指定时间 | 初始电感位置, 驻留和启动顺序 |
| 硬化情况早于指定时间结束 | 最终供暖覆盖范围, 扫描位置和断电顺序 |
| 所需端部区域内的硬度较低 | 供暖充足, 淬火条件和冶金证据 |
| 表面硬度可接受,但硬化层深度不足 | 局部加热暴露和硬度深度分布 |
| 周期之间的末端区域结果不一致 | 实际运动, 加热和喷雾事件记录 |
这些是调查重点, 不是明确的诊断.
将实际循环事件与硬化模式进行比较
哪里有机器记录, 审查初始供暖期, 实际扫描位置和速度, 加热-功率转换, 以及淬灭激活和关闭.
计时应与工件位置有关. 在特定时间记录的喷雾或电源事件的诊断价值有限,除非可以确定其与受影响区域的关系.
对于反复出现的问题, 将受影响的周期与在可比条件下处理的可接受的周期进行比较.
如果更改是在程序修订后出现的, 更换电感或调整夹具, 检查工件之间的关系发生了什么变化, 加热区和淬火布置.
仅编程设置并不能证明所需的热循环发生在表面.
验证更正后的案例边界
一旦确定了可能的原因, 应根据完整的硬化规范评估工艺调整.
延长初始停留时间或更改最终断电位置可能会改变案例边界, 但它也会改变邻近地区的供暖. 淬火顺序的改变可能会影响硬度,而不纠正加热引起的硬化层深度不足.
因此,验证应涵盖所需的表面硬度, 完成工艺后的有效硬化层深度和硬化硬化层边界.
适用的检查方法描述于 如何检查感应淬火零件.
要点
扫描硬化开始或结束时的软区仅在与组件的指定要求相冲突时才是缺陷. 案件提前结束或硬度不够的情况, 调查应根据实际供暖情况进行, 该位置的运动和淬火顺序. 目的是建立正确的硬化边界和属性—不消除硬化钢和未硬化钢之间的每一个过渡.
常见问题解答
单击问题以展开答案.
扫描开始和结束时的软区是否始终是缺陷?
不. 一些部件设计有未硬化的端部, 花键或螺纹区域. 当图纸要求硬化到特定的轴向位置并且实际情况过早结束时,软区域只是一种缺陷, 太浅, 或未达到硬度要求.
扫描开始时出现软区的原因是什么?
初始加热不足是通常的起点. 如果电感驻留时间太短, 或者工件在加速过程中没有达到编程的扫描速度, 淬火前起始区域可能无法达到合适的奥氏体化条件.
淬火会在扫描末端产生软区吗?
可以. 如果喷雾激活延迟, 覆盖范围超出了边界, 或断电后冷却过早停止, 即使加热足够,最终加热区域也可能以不同的速率冷却并达不到其硬度要求.
如何验证正确的扫描边界?
根据完整规格检查结果—表面硬度, 有效渗层深度和渗层边界—而不仅仅是硬度. 比较受影响的周期的运动, 在可比条件下处理的具有可接受循环的加热和喷涂记录.


