
¿Por qué aparecen zonas blandas al inicio y al final del endurecimiento del escaneo??
Cómo las condiciones de inicio/detención del escaneo, La exposición al calentamiento y el enfriamiento afectan la dureza de la región final
Zonas blandas en el endurecimiento por escaneo A veces aparecen cerca del principio o el final de la longitud tratada., incluso cuando la mitad de un eje cumple con sus requisitos de dureza y profundidad de caja.
Estas regiones no son necesariamente defectos.. Algunos componentes están diseñados con extremos no endurecidos., mientras que otros desarrollan una dureza o profundidad de carcasa insuficientes porque las condiciones de calentamiento y enfriamiento cambian durante el inicio o el apagado del escaneo..
Para el endurecimiento por escaneo lineal de ejes de acero y componentes cilíndricos similares, La primera pregunta es si la región endurecida terminada cumple con los límites y propiedades especificados en el dibujo..
2. Qué cambia al iniciar y detener el escaneo?
3. ¿Cómo puede el calentamiento y el enfriamiento dejar una región final poco endurecida??
4. ¿Cómo se deben verificar y controlar las zonas blandas de la región final??
1. ¿Las zonas blandas en los extremos del escaneo siempre tienen defectos??
Un área más blanda cerca de un límite de escaneo no indica automáticamente un endurecimiento fallido. Primero se debe comparar su ubicación con el patrón de carcasa endurecida requerido..
Extremos suaves intencionales
Algunos ejes sólo requieren que se endurezca una parte definida de su longitud.. Termina, estrías, Las regiones roscadas u otras características pueden tener requisitos de dureza diferentes a los de la superficie de trabajo principal..
En el estudio publicado de Fluxtrol, Uso del control de frecuencia para optimizar el endurecimiento del escaneo del eje por inducción, un diseño particular de eje completamente flotante requiere que la capa endurecida se detenga antes del final de la región estriada, dejando ese final suave.
Extender el caso reforzado más allá de este límite no necesariamente mejoraría el componente.. En cambio, podría colocar la región endurecida fuera de los límites especificados..
Cuando una zona blanda se convierte en un defecto
Una situación diferente surge cuando el embutido requiere endurecerse hasta una posición axial particular., pero el caso real termina demasiado pronto o se vuelve insuficientemente endurecido cerca de ese límite.
El resultado puede ser una región endurecida y acortada., una zona de transición excesivamente amplia o una profundidad de caja efectiva insuficiente.
Estas condiciones no son idénticas.. Una pieza puede cumplir con su requisito de dureza superficial cerca del final y no alcanzar la profundidad de caja especificada.. Una lectura de dureza superficial baja, mientras tanto, no establece si el problema se debió al calentamiento o enfriamiento.
Fuji Electronics Industry describe una aplicación específica en la que el endurecimiento por escaneo convencional produce zonas blandas al inicio y al final del área objetivo. La empresa utilizó un acuerdo de endurecimiento diferente para abordar las limitaciones de ese proceso..
Este ejemplo demuestra que las zonas blandas al final del escaneo pueden ser un problema práctico de fabricación.. No establece que cada proceso de escaneo los produzca.
La distinción es entre una transición permitida a un material no endurecido y una región que no cumple con los requisitos de endurecimiento especificados..
2. Qué cambia al iniciar y detener el escaneo?
Durante la parte principal de escaneo de un ciclo, la pieza de trabajo y el inductor moverse uno respecto del otro según una secuencia establecida de calentamiento y enfriamiento.
El principio y el final de esa secuencia pueden funcionar de manera diferente.. Calentamiento inicial, transiciones de movimiento, el corte de energía y el tiempo de pulverización pueden afectar el historial térmico del material cerca de los límites requeridos del caso..
Calentamiento inicial y inicio de escaneo
Algunos procesos comienzan con el inductor estacionario mientras la región de inicio recibe un período de calentamiento inicial., comúnmente llamado permanencia inicial.
El propósito es establecer la condición de calentamiento requerida antes de continuar con el escaneo.. Si se necesita una permanencia, y como esta arreglado, Depende del componente y del proceso..
Si la región de partida no recibe suficiente calefacción, Parte de la carcasa endurecida requerida puede ser demasiado superficial o no desarrollar la dureza deseada después del enfriamiento..
La exposición excesiva al calor también es indeseable.. Puede extender la región calentada más allá de su límite previsto o producir una distribución de temperatura diferente a la requerida por el proceso..
Especial atención merece el paso de la calefacción estacionaria a la calefacción en movimiento. Durante la aceleración, la pieza de trabajo no necesariamente pasa a través del inductor a la velocidad de escaneo constante programada. La exposición al calentamiento local depende del movimiento real y de la secuencia de energía..
Una región de arranque suave no debería, sin embargo, atribuirse únicamente a la aceleración. Un movimiento más lento no produce automáticamente una menor dureza; El resultado depende de las condiciones de calentamiento y enfriamiento posterior..
Cobertura final de calefacción y apagado del escaneo.
En el otro extremo del eje, La última porción de la longitud endurecida especificada debe recibir suficiente calentamiento antes de que finalice el ciclo..
Si la zona de calentamiento efectiva no alcanza esa porción en condiciones adecuadas, el caso reforzado puede terminar demasiado pronto.
El punto donde se apaga la energía de inducción no es necesariamente el mismo que el límite del caso resultante.. El inductor tiene una zona de calentamiento finita., y la distribución de temperatura dentro de la pieza de trabajo continúa cambiando a medida que el calor se conduce a través del acero..
Algunos procesos dejan deliberadamente de calentar antes del final físico de la pieza de trabajo porque esa región debe permanecer sin endurecer..
Por lo tanto, la comparación relevante es entre la secuencia de calentamiento real y el límite endurecido requerido.—no simplemente entre la posición final de la bobina y el extremo del eje.
Extinción durante el arranque y el apagado
En muchos arreglos de endurecimiento por escaneo, un anillo de enfriamiento o un sistema de pulverización sigue la zona de calentamiento por inducción.
Al iniciar el escaneo, la primera región calentada debe recibir las condiciones de enfriamiento requeridas. Esto depende de la disposición del rociador., su secuencia de activación y el movimiento relativo entre la pieza de trabajo y la herramienta.
Al apagar, Es posible que la región calentada final aún requiera enfriamiento después de que se haya apagado la energía de inducción..
Si el enfriamiento comienza demasiado tarde, termina prematuramente o no alcanza la superficie requerida, la dureza final puede diferir de la obtenida en la región de escaneo principal.
La relación entre calentamiento y enfriamiento no se puede evaluar únicamente a partir de la distancia entre el inductor y el rociador.. movimiento real, También se deben considerar la operación de pulverización y las condiciones de enfriamiento en la superficie de la pieza de trabajo..
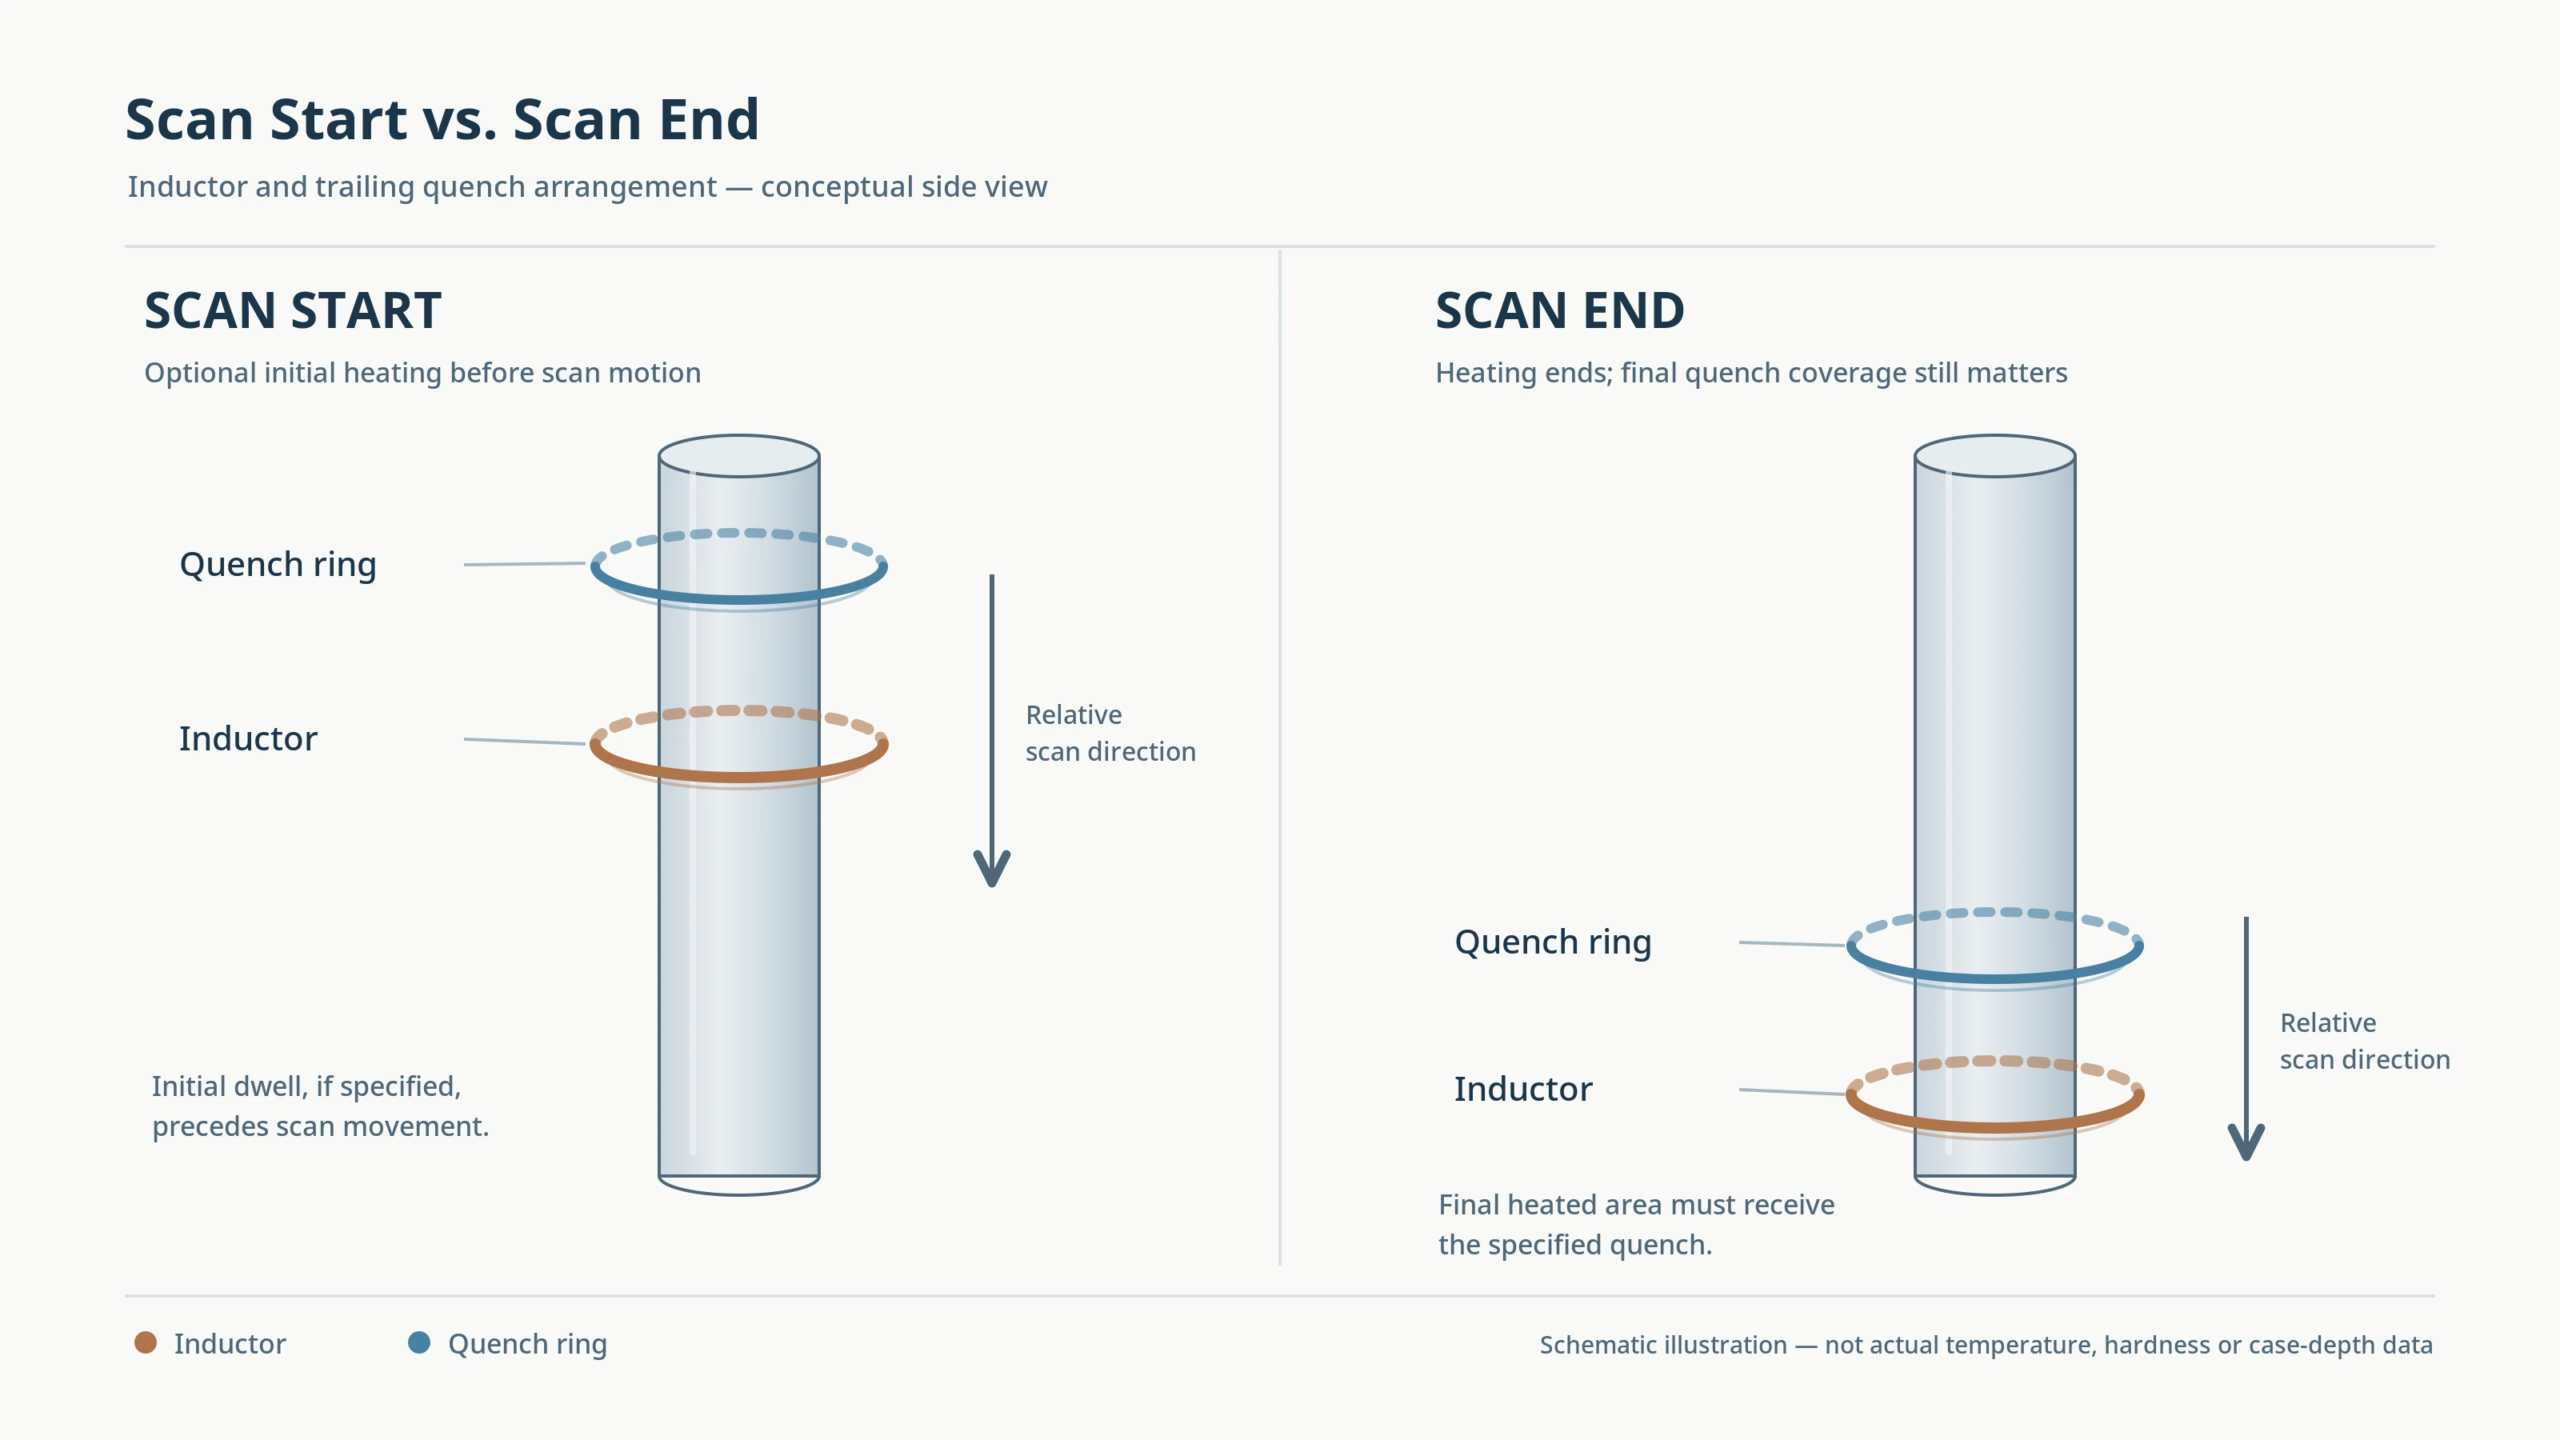
Posición del inductor y del enfriamiento al inicio y al final de una longitud endurecida por escaneo.
La influencia más amplia del movimiento de escaneo en la exposición al calor y la profundidad del caso se trata en Cómo la velocidad de escaneo afecta la profundidad y la dureza de la caja en el endurecimiento por inducción.
3. ¿Cómo puede el calentamiento y el enfriamiento dejar una región final poco endurecida??
Las zonas blandas de apariencia similar pueden resultar de diferentes historias térmicas. La distinción más útil es si el problema se refiere a la posición del caso reforzado., profundidad de endurecimiento insuficiente o dureza inadecuada dentro de la región prevista.
Calentamiento insuficiente cerca del límite del caso
Si el acero cerca de un límite requerido no alcanza las condiciones de austenitización adecuadas, El enfriamiento posterior no puede producir la estructura endurecida deseada en toda esa región..
Esto puede ocurrir cuando la posición del inductor, La secuencia de calentamiento inicial o la cobertura de calentamiento final no proporcionan suficiente exposición al calor local..
El caso resultante puede ser demasiado corto o demasiado superficial cerca del final del escaneo..
Aumentar la potencia de inducción no es necesariamente la corrección adecuada. Si la zona de calentamiento está colocada incorrectamente, Una potencia más alta puede aumentar el calentamiento en otros lugares sin corregir la ubicación del límite de la caja..
Enfriamiento insuficiente después del calentamiento
Una región se puede calentar adecuadamente pero aun así no cumple con los requisitos de dureza si el enfriamiento posterior no es adecuado para el acero..
Cerca de los límites de escaneo, posibles preocupaciones incluyen la activación del spray, cobertura de aspersión y si el enfriamiento continúa el tiempo suficiente para tratar la región calentada final.
La baja dureza de la superficie por sí sola no puede distinguir de manera confiable un enfriamiento inadecuado de una austenitización insuficiente.
Cuando la causa sigue siendo incierta, Las mediciones de dureza a profundidades relevantes y el examen metalográfico de una sección apropiada pueden proporcionar evidencia adicional.. La estructura observada debe interpretarse en relación con el acero y su estado anterior..
Problemas generales relacionados con la condición de extinción., La entrega de aspersión y la uniformidad de enfriamiento se analizan por separado en Control de enfriamiento en el endurecimiento por inducción.
El efecto de los hombros cercanos y los cambios de diámetro.
El inicio o el final de una región endurecida puede coincidir con un hombro, transición de filete o diámetro.
Estas características pueden cambiar el acoplamiento electromagnético local., Distribución de calefacción y condiciones de refrigeración.. Por lo tanto, una diferencia en la profundidad de la caja cerca de un hombro puede involucrar la geometría de la pieza de trabajo en lugar de solo la secuencia de inicio/parada..
Cuando una zona blanda de región final aparece repetidamente en una transición geométrica, Tanto la disposición del inductor local como el límite de escaneo programado merecen un examen..
4. ¿Cómo se deben verificar y controlar las zonas blandas de la región final??
La investigación debe conectar el patrón de dureza observado con los límites requeridos del caso y la secuencia real de la máquina..
Localice la región blanda antes de cambiar el proceso.
Comience estableciendo la posición axial y la extensión de la región blanda..
Compare la dureza medida y, donde sea necesario, Profundidad efectiva de la caja con la longitud endurecida especificada.. Esto ayuda a distinguir una transición permisible de un caso incompleto..
Es posible que sea necesario realizar mediciones en varios lugares cerca del límite para establecer dónde comienza o termina la región endurecida.. Si el resultado difiere alrededor de la circunferencia, esa variación también debe registrarse en lugar de tratar todo el extremo como si fuera uniformemente suave..
El patrón observado puede guiar la siguiente verificación.:
| Observación | Investigación inicial |
|---|---|
| El caso reforzado comienza más tarde de lo especificado | Posición inicial del inductor, secuencia de permanencia y arranque |
| El caso reforzado termina antes de lo especificado | Cobertura de calefacción final, posición de escaneo y secuencia de apagado |
| Baja dureza dentro de la región final requerida | Adecuación de la calefacción, Condiciones de enfriamiento y evidencia metalúrgica. |
| Dureza superficial aceptable pero profundidad de caja insuficiente | Exposición al calentamiento local y distribución de dureza-profundidad. |
| Resultados inconsistentes de la región final entre ciclos | movimiento real, registros de eventos de calentamiento y pulverización |
Estas son las prioridades de investigación, diagnósticos no definitivos.
Compare los eventos del ciclo real con el patrón reforzado
Dónde están disponibles los registros de la máquina, revisar el período de calentamiento inicial, posición y velocidad de escaneo reales, transiciones de potencia de calefacción, y apagar la activación y el apagado.
La sincronización debe estar relacionada con la posición de la pieza de trabajo.. Un evento de rociado o de energía registrado en un momento particular tiene un valor de diagnóstico limitado a menos que se pueda establecer su relación con la región afectada..
Para un problema recurrente, comparar un ciclo afectado con un ciclo aceptado procesado en condiciones comparables.
Si el cambio apareció después de una revisión del programa, reemplazo del inductor o ajuste del accesorio, examinar qué cambió en la relación entre la pieza de trabajo, zona de calentamiento y disposición de enfriamiento.
Los ajustes programados por sí solos no prueban que el ciclo térmico requerido haya ocurrido en la superficie.
Verificar el límite del caso corregido
Una vez que se ha identificado una causa probable, Los ajustes del proceso deben evaluarse frente a la especificación de endurecimiento completa..
Extender la permanencia inicial o cambiar la posición de apagado final puede cambiar el límite del caso, pero también puede alterar el calentamiento en regiones adyacentes. Los cambios en la secuencia de enfriamiento pueden afectar la dureza sin corregir la profundidad insuficiente de la carcasa causada por el calentamiento..
Por lo tanto, la verificación debe cubrir la dureza superficial requerida., Profundidad efectiva del caso y límites del caso reforzados después del proceso completo..
Los métodos de inspección aplicables se describen en Cómo inspeccionar piezas endurecidas por inducción.
Conclusión clave
Una zona blanda al inicio o al final del endurecimiento por escaneo solo es un defecto cuando entra en conflicto con los requisitos especificados del componente.. Cuando el caso termina prematuramente o la dureza es insuficiente, La investigación debe seguir el calentamiento real., secuencia de movimiento y enfriamiento en ese lugar. El objetivo es establecer los límites y las propiedades endurecidos correctos.—no eliminar todas las transiciones entre acero endurecido y no endurecido.
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Las zonas blandas al inicio y al final del escaneo son siempre un defecto??
No. Algunos componentes están diseñados con extremos no endurecidos., splines o regiones roscadas. Una zona blanda sólo es un defecto cuando el embutido requiere endurecerse hasta una posición axial determinada y el caso real termina demasiado pronto, es demasiado superficial, o no cumple con el requisito de dureza.
¿Qué causa una zona blanda al inicio de una exploración??
El punto de partida habitual es un calentamiento inicial insuficiente. Si la permanencia del inductor es demasiado corta, o la pieza de trabajo no alcanza la velocidad de escaneo programada durante la aceleración, Es posible que la región inicial no alcance las condiciones de austenización adecuadas antes del enfriamiento..
¿La extinción puede causar zonas blandas al final del escaneo??
Sí. Si la activación del spray se retrasa, la cobertura pierde el límite, o el enfriamiento se detiene demasiado pronto después del apagado, la región calentada final puede enfriarse a un ritmo diferente y no cumplir con el requisito de dureza incluso cuando el calentamiento fue adecuado.
¿Cómo verifico un límite de escaneo corregido??
Verifique el resultado con la especificación completa.—dureza superficial, profundidad efectiva del caso y límites del caso—en lugar de dureza sola. Comparar el movimiento de un ciclo afectado, registros de calentamiento y pulverización con un ciclo aceptado procesados en condiciones comparables.
Necesita ayuda para resolver zonas blandas en Scan Hardening?
Envíe el dibujo de su pieza y los requisitos de patrón reforzado. Nuestro equipo de ingeniería puede revisar el programa de escaneo., Posición del inductor y disposición de enfriamiento para su aplicación..


