
Dlaczego miękkie strefy pojawiają się na początku i na końcu utwardzania skaningowego?
Jak skanować warunki rozpoczęcia/zatrzymania, Ekspozycja na ogrzewanie i hartowanie wpływają na twardość w obszarze końcowym
Miękkie strefy w hartowaniu skaningowym czasami pojawiają się na początku lub na końcu leczonej długości, nawet wtedy, gdy środek wału spełnia wymagania dotyczące twardości i głębokości obudowy.
Regiony te niekoniecznie są defektami. Niektóre elementy mają niehartowane końcówki, podczas gdy inne wykazują niewystarczającą twardość lub głębokość obudowy, ponieważ warunki nagrzewania i hartowania zmieniają się podczas uruchamiania lub wyłączania skanowania.
Do liniowego hartowania metodą skanowania wałów stalowych i podobnych elementów cylindrycznych, pierwsze pytanie brzmi, czy gotowy, utwardzony obszar spełnia granice i właściwości określone na rysunku.
2. What Changes at Scan Start and Stop?
3. How Can Heating and Quenching Leave an Underhardened End Region?
4. How Should End-Region Soft Zones Be Checked and Controlled?
1. Czy miękkie strefy na końcach skanowania są zawsze wadami??
A softer area near a scan boundary does not automatically indicate unsuccessful hardening. Its location must first be compared with the required hardened case pattern.
Intentional soft ends
Some shafts require only a defined portion of their length to be hardened. Ends, pióra walcowe, threaded regions or other features may have different hardness requirements from the main working surface.
In Fluxtrol’s published study, Use of Frequency Control to Optimize Induction Axle Scan Hardening, a particular full-float axle design requires the hardened layer to stop before the end of the spline region, leaving that end soft.
Wydłużenie hartowanej obudowy poza tę granicę niekoniecznie poprawiłoby komponent. Zamiast tego mógłby umieścić utwardzony obszar poza określonymi granicami.
Kiedy miękka strefa staje się wadą
Odmienna sytuacja ma miejsce, gdy rysunek wymaga hartowania do określonego położenia osiowego, ale faktyczna sprawa kończy się zbyt wcześnie lub staje się niewystarczająco utwardzony w pobliżu tej granicy.
Rezultatem może być skrócony, utwardzony obszar, zbyt szeroka strefa przejściowa lub niewystarczająca efektywna głębokość obudowy.
Warunki te nie są tożsame. Część może spełniać wymagania dotyczące twardości powierzchniowej pod koniec, nie osiągając jednak określonej głębokości obudowy. Niski odczyt twardości powierzchni, Tymczasem, nie ustala, czy problem wynikał z ogrzewania, czy hartowania.
Fuji Electronics Industry opisuje specyficzne zastosowanie, w którym wytwarzane jest konwencjonalne hartowanie skaningowe miękkie strefy na początku i na końcu obszaru docelowego. Aby wyeliminować ograniczenia tego procesu, firma zastosowała inny sposób hartowania.
Ten przykład pokazuje, że miękkie strefy na końcu skanowania mogą stanowić praktyczny problem produkcyjny. Nie ustalono, że powstają one w każdym procesie skanowania.
Rozróżnia się pomiędzy dozwolonym przejściem w materiał nieutwardzony a obszarem, który nie spełnia określonych wymagań dotyczących hartowania.
2. What Changes at Scan Start and Stop?
Podczas głównej części cyklu skanowania, przedmiotu obrabianego i cewki indukcyjnej poruszać się względem siebie zgodnie z ustaloną sekwencją ogrzewania i hartowania.
Początek i koniec tej sekwencji mogą działać inaczej. Wstępne ogrzewanie, przejścia ruchowe, wyłączenie zasilania i czas natryskiwania mogą mieć wpływ na historię termiczną materiału w pobliżu wymaganych granic obudowy.
Pierwsze uruchomienie ogrzewania i skanowania
Niektóre procesy rozpoczynają się, gdy cewka jest nieruchoma, podczas gdy obszar początkowy podlega początkowemu okresowi nagrzewania, powszechnie nazywany pobytem początkowym.
Celem jest ustalenie wymaganych warunków ogrzewania przed przystąpieniem do skanowania. Czy potrzebne jest zamieszkanie, i jak to jest zorganizowane, zależy od komponentu i procesu.
Jeśli obszar początkowy nie jest wystarczająco nagrzany, część wymaganej hartowanej obudowy może być zbyt płytka lub po hartowaniu nie osiągnąć zamierzonej twardości.
Nadmierne narażenie na ciepło jest również niepożądane. Może rozszerzyć ogrzewany obszar poza jego zamierzoną granicę lub spowodować inny rozkład temperatury niż wymagany w procesie.
Na szczególną uwagę zasługuje przejście od ogrzewania stacjonarnego do ruchu. Podczas przyspieszania, przedmiot obrabiany niekoniecznie przechodzi przez cewkę indukcyjną z zaprogramowaną stałą prędkością skanowania. Lokalne narażenie na ciepło zależy od rzeczywistego ruchu i kolejności zasilania.
Region miękkiego startu nie powinien, jednak, można przypisać wyłącznie przyspieszeniu. Wolniejszy ruch nie powoduje automatycznie niższej twardości; wynik zależy od warunków ogrzewania i późniejszego chłodzenia.
Końcowe pokrycie ogrzewania i wyłączenie skanowania
Na drugim końcu wału, ostatnia część określonej długości hartowanej musi zostać dostatecznie podgrzana przed zakończeniem cyklu.
Jeżeli efektywna strefa grzewcza nie osiągnie tej części w odpowiednich warunkach, utwardzona obudowa może zakończyć się zbyt wcześnie.
Punkt, w którym moc indukcyjna jest wyłączana, niekoniecznie jest taki sam, jak wynikowa granica przypadku. Cewka indukcyjna ma skończoną strefę grzewczą, a rozkład temperatury w przedmiocie obrabianym stale się zmienia w miarę przewodzenia ciepła przez stal.
Niektóre procesy celowo zatrzymują nagrzewanie przed fizycznym końcem przedmiotu obrabianego, ponieważ obszar ten musi pozostać nieutwardzony.
Odpowiednie porównanie odbywa się zatem pomiędzy rzeczywistą sekwencją nagrzewania a wymaganą utwardzoną granicą—nie tylko pomiędzy końcowym położeniem cewki a końcem wału.
Hartowanie podczas uruchamiania i wyłączania
W wielu układach wzmacniających skanowanie, pierścień hartujący lub system natryskowy podążają za strefą ogrzewania indukcyjnego.
Podczas uruchamiania skanowania, pierwszy ogrzewany obszar musi otrzymać wymagane warunki chłodzenia. Zależy to od układu natryskowego, jego kolejność aktywacji i względny ruch pomiędzy przedmiotem obrabianym a narzędziem.
Przy wyłączeniu, końcowy nagrzany obszar może nadal wymagać hartowania po wyłączeniu zasilania indukcyjnego.
Jeśli chłodzenie rozpocznie się za późno, kończy się przedwcześnie lub nie osiąga wymaganej powierzchni, ostateczna twardość może różnić się od uzyskanej w głównym obszarze skanowania.
Zależności między nagrzewaniem a hartowaniem nie można ocenić na podstawie odległości pomiędzy cewką indukcyjną a samą natryskiem. Rzeczywisty ruch, Należy również wziąć pod uwagę operację natryskiwania i warunki chłodzenia na powierzchni przedmiotu obrabianego.
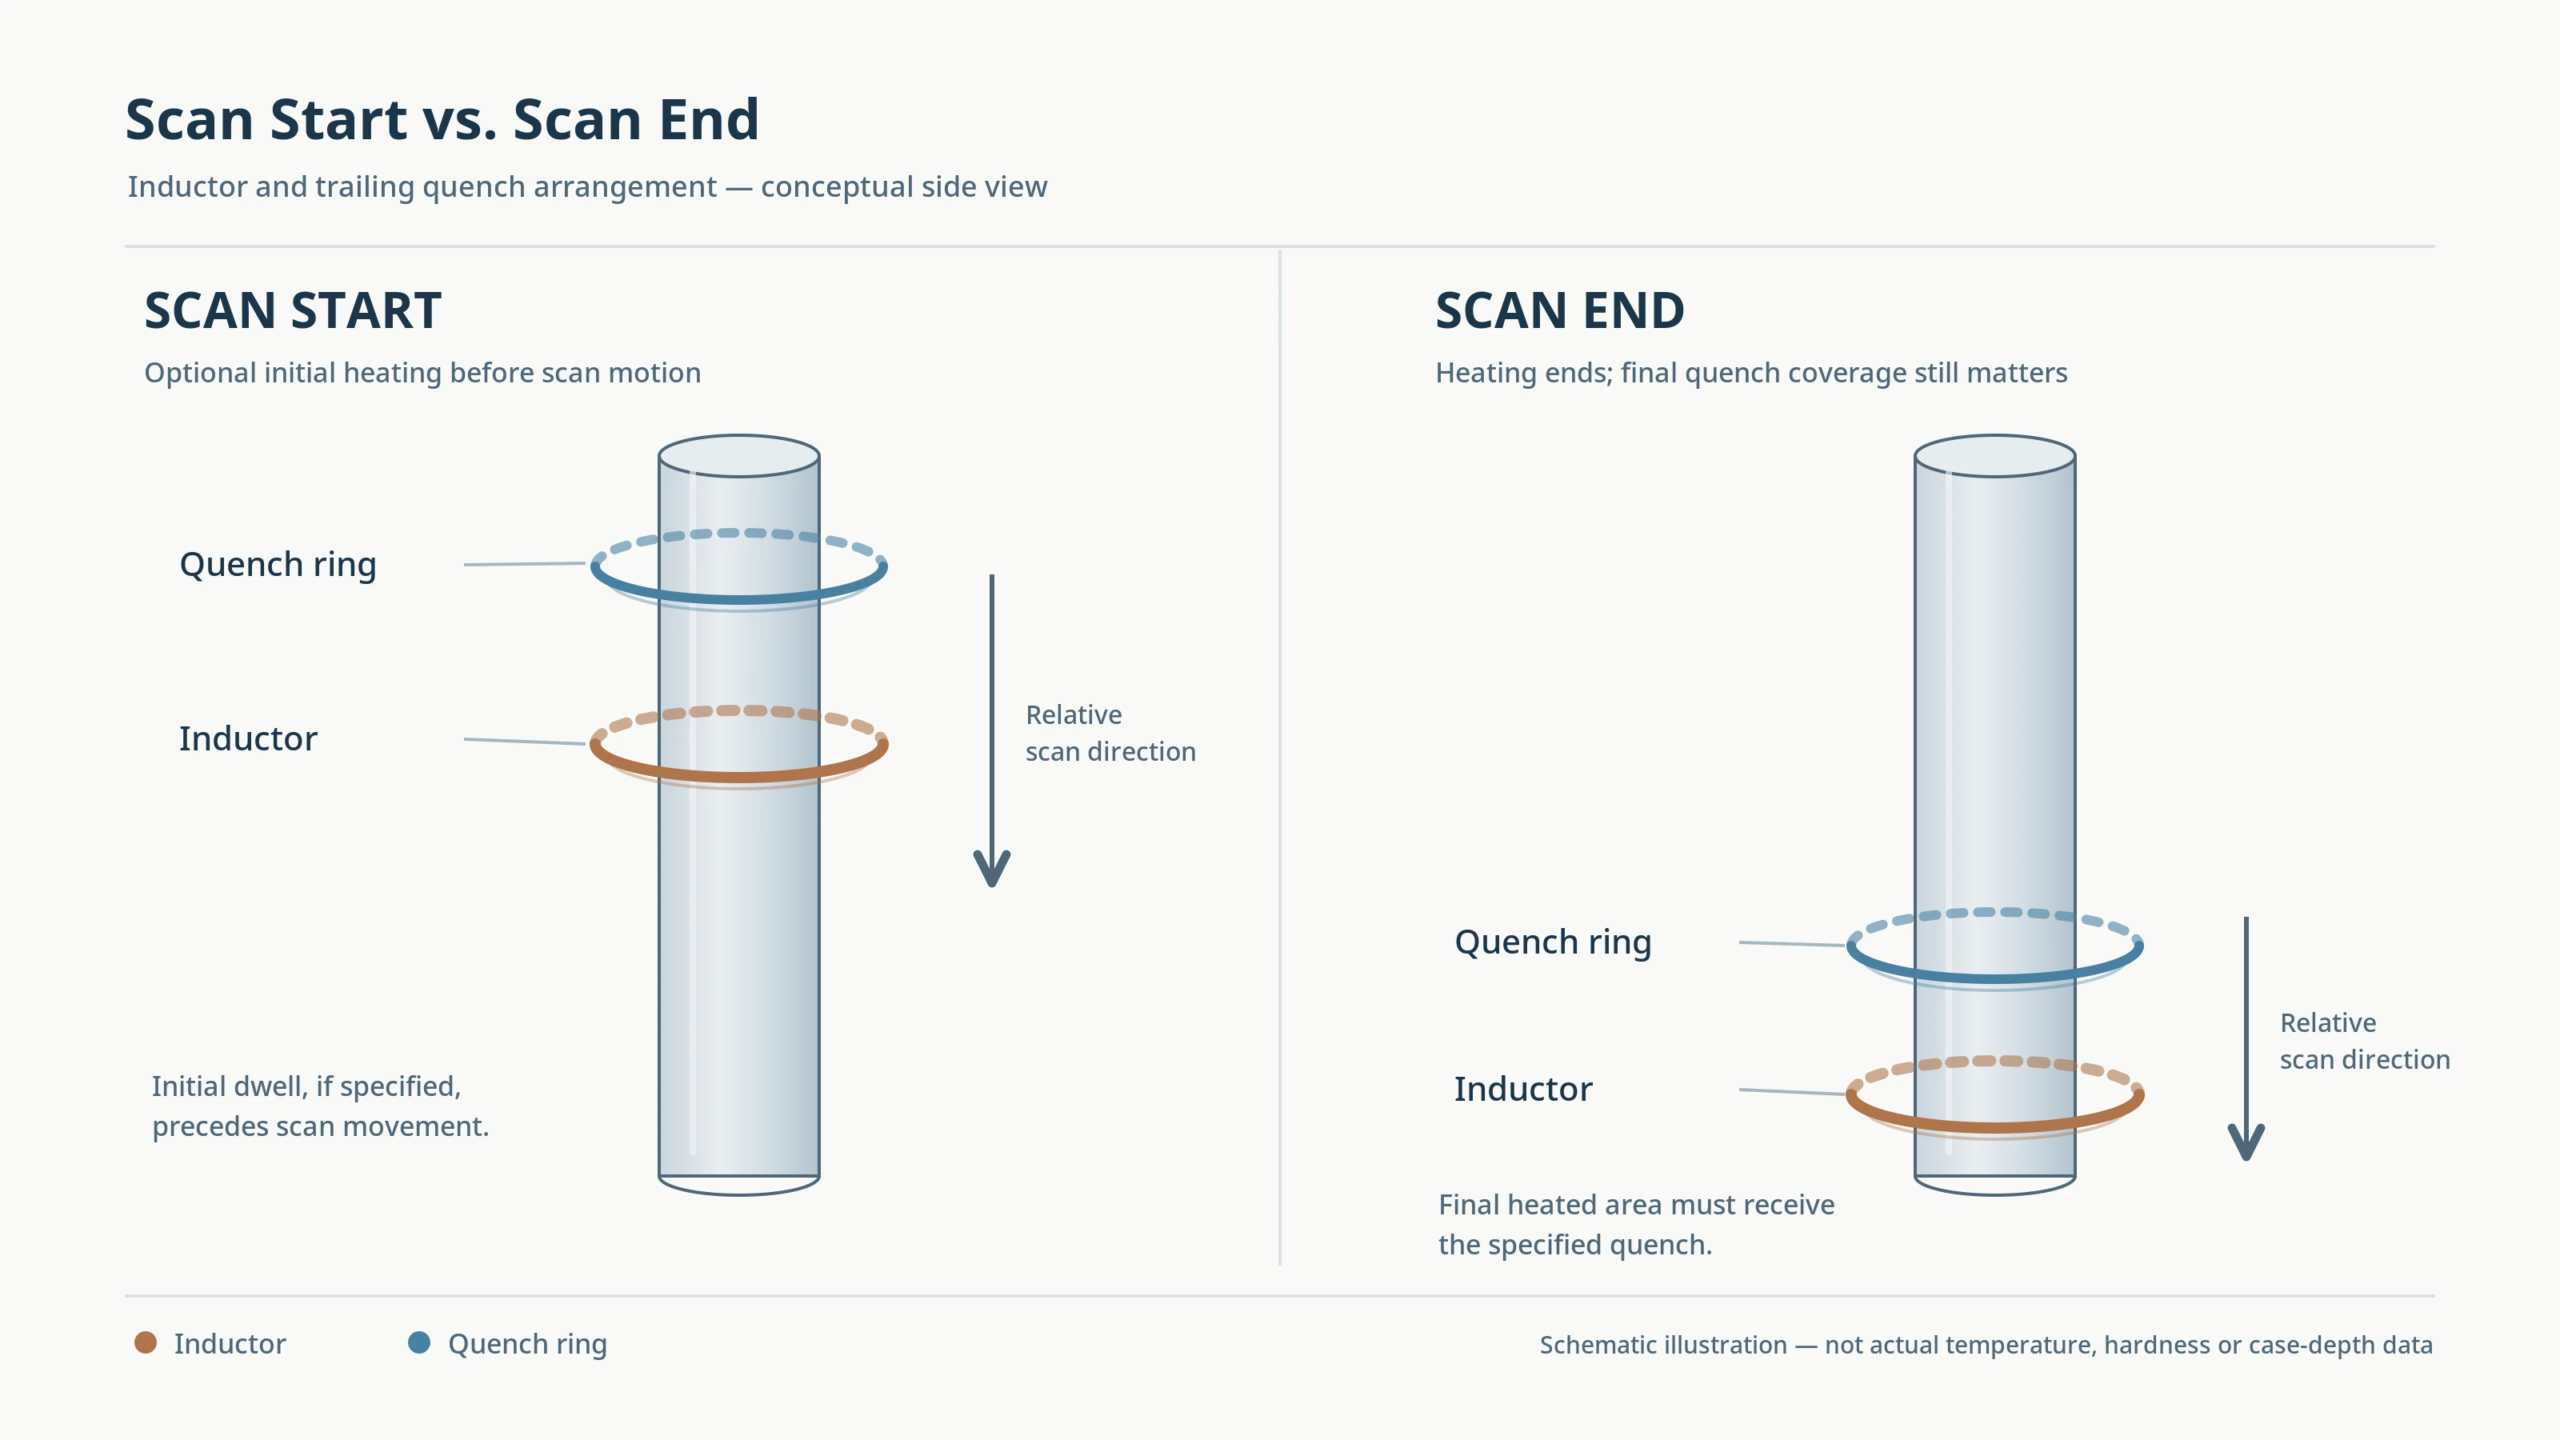
Pozycja cewki indukcyjnej i hartowania na początku i na końcu długości hartowanej skaningowo.
W artykule omówiono szerszy wpływ ruchu skanującego na narażenie na ciepło i głębokość obudowy Jak prędkość skanowania wpływa na głębokość i twardość obudowy podczas hartowania indukcyjnego.
3. How Can Heating and Quenching Leave an Underhardened End Region?
Podobnie wyglądające miękkie strefy mogą wynikać z różnych historii termicznych. Najbardziej użytecznym rozróżnieniem jest to, czy problem dotyczy położenia hartowanej obudowy, niewystarczająca głębokość hartowania lub niewystarczająca twardość w przewidzianym obszarze.
Niewystarczające ogrzewanie w pobliżu granicy obudowy
Jeżeli stal w pobliżu wymaganej granicy nie osiąga odpowiednich warunków austenityzacji, późniejsze hartowanie nie może wytworzyć zamierzonej utwardzonej struktury w całym tym obszarze.
Może się to zdarzyć, gdy pozycja cewki indukcyjnej, początkowa sekwencja ogrzewania lub końcowe pokrycie ogrzewania nie zapewniają wystarczającej lokalnej ekspozycji na ciepło.
Powstała obudowa może być za krótka lub zbyt płytka w pobliżu końca skanowania.
Zwiększanie mocy indukcyjnej niekoniecznie jest odpowiednią korektą. Jeśli strefa grzewcza jest nieprawidłowo umiejscowiona, wyższa moc może zwiększyć ogrzewanie w innym miejscu bez korygowania położenia granicy obudowy.
Niewystarczające chłodzenie po podgrzaniu
Obszar może zostać odpowiednio ogrzany, ale nadal nie spełnia wymagań dotyczących twardości, jeśli późniejsze chłodzenie jest nieodpowiednie dla stali.
W pobliżu granic skanowania, możliwe problemy obejmują aktywację sprayu, pokrycie natryskiem i czy hartowanie trwa wystarczająco długo, aby poddać obróbce końcowy ogrzewany obszar.
Sama niska twardość powierzchni nie pozwala na niezawodne odróżnienie niedostatecznego chłodzenia od niedostatecznej austenityzacji.
Gdy przyczyna pozostaje niepewna, Dodatkowych dowodów mogą dostarczyć pomiary twardości na odpowiednich głębokościach i badania metalograficzne odpowiedniego przekroju. Obserwowaną strukturę należy interpretować w odniesieniu do stali i jej wcześniejszego stanu.
Ogólne problemy związane ze stanem hartowania, Dostarczanie natrysku i równomierność chłodzenia omówiono osobno w Kontrola hartowania w hartowaniu indukcyjnym.
Wpływ pobliskich występów i średnicy się zmienia
Początek lub koniec utwardzonego obszaru może pokrywać się z a bark, zaokrąglenie lub przejście średnicy.
Takie cechy mogą zmieniać lokalne sprzężenie elektromagnetyczne, warunki dystrybucji ciepła i chłodzenia. Różnica w głębokości obudowy w pobliżu występu może zatem dotyczyć geometrii przedmiotu obrabianego, a nie samej sekwencji start/stop.
Kiedy miękka strefa końcowa pojawia się wielokrotnie przy przejściu geometrycznym, zarówno lokalny układ cewki indukcyjnej, jak i zaprogramowana granica skanowania zasługują na zbadanie.
4. How Should End-Region Soft Zones Be Checked and Controlled?
Badanie powinno powiązać zaobserwowany wzór twardości z wymaganymi granicami przypadku i rzeczywistą sekwencją maszyn.
Przed zmianą procesu zlokalizuj miękki obszar
Rozpocznij od ustalenia położenia osiowego i zasięgu miękkiego obszaru.
Porównaj zmierzoną twardość i, gdzie jest to wymagane, efektywna głębokość obudowy przy określonej długości hartowanej. Pomaga to odróżnić dopuszczalne przejście od przypadku niekompletnego.
Konieczne mogą być pomiary w kilku miejscach w pobliżu granicy, aby ustalić, gdzie zaczyna się lub kończy utwardzony obszar. Jeśli wynik różni się na obwodzie, tę zmianę również należy rejestrować, zamiast traktować cały koniec jako jednolicie miękki.
Zaobserwowany wzór może pomóc w kolejnej kontroli:
| Obserwacja | Wstępne dochodzenie |
|---|---|
| Utwardzona obudowa rozpoczyna się później niż określono | Początkowa pozycja cewki indukcyjnej, sekwencja zatrzymania i uruchomienia |
| Utwardzona obudowa kończy się wcześniej niż podano | Ostateczne pokrycie ogrzewania, pozycję skanowania i sekwencję wyłączania |
| Niska twardość w wymaganym obszarze końcowym | Wystarczalność ogrzewania, warunki hartowania i dowody metalurgiczne |
| Dopuszczalna twardość powierzchni, ale niewystarczająca głębokość obudowy | Lokalna ekspozycja na ciepło i rozkład twardości na głębokość |
| Niespójne wyniki dla regionu końcowego pomiędzy cyklami | Rzeczywisty ruch, zapisy dotyczące ogrzewania i natryskiwania |
To są priorytety śledztwa, nie ostateczne diagnozy.
Porównaj rzeczywiste zdarzenia cyklu z utrwalonym wzorcem
Gdzie dostępne są zapisy maszyn, sprawdź początkowy okres grzewczy, rzeczywista pozycja i prędkość skanowania, przejścia mocy grzewczej, oraz wygaszanie aktywacji i wyłączania.
Czas powinien być powiązany z pozycją przedmiotu obrabianego. Zdarzenie oprysku lub zasilania zarejestrowane w określonym czasie ma ograniczoną wartość diagnostyczną, chyba że można ustalić jego związek z dotkniętym regionem.
W przypadku powtarzającego się problemu, porównać cykl, którego to dotyczy, z cyklem zaakceptowanym, przetworzonym w porównywalnych warunkach.
Jeżeli zmiana pojawiła się po rewizji programu, wymiana cewki indukcyjnej lub regulacja mocowania, sprawdzić, co zmieniło się w relacji pomiędzy przedmiotem obrabianym, strefa grzewcza i układ chłodzenia.
Same zaprogramowane ustawienia nie dowodzą, że na powierzchni nastąpił wymagany cykl termiczny.
Sprawdź poprawioną granicę przypadku
Po zidentyfikowaniu prawdopodobnej przyczyny, korekty procesu należy oceniać w odniesieniu do pełnej specyfikacji hartowania.
Wydłużenie początkowej przerwy lub zmiana ostatecznej pozycji wyłączenia może przesunąć granicę obudowy, ale może również zmienić ogrzewanie w sąsiednich regionach. Zmiany w sekwencji hartowania mogą wpływać na twardość bez korygowania niewystarczającej głębokości obudowy spowodowanej nagrzewaniem.
Weryfikacja powinna zatem obejmować wymaganą twardość powierzchni, efektywna głębokość obudowy i utwardzone granice obudowy po zakończeniu procesu.
Stosowane metody kontroli opisano w Jak sprawdzać części hartowane indukcyjnie.
Klucz na wynos
Miękka strefa na początku lub na końcu utwardzania skaningowego jest wadą tylko wtedy, gdy jest sprzeczna z określonymi wymaganiami komponentu. Gdy obudowa kończy się przedwcześnie lub twardość jest niewystarczająca, badanie powinno następować po rzeczywistym nagrzewaniu, sekwencję ruchu i gaszenia w tym miejscu. Celem jest ustalenie prawidłowej utwardzonej granicy i właściwości—nie eliminować każdego przejścia pomiędzy stalą hartowaną i niehartowaną.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy miękkie strefy na początku i na końcu skanowania są zawsze wadą??
Nie. Niektóre elementy mają niehartowane końcówki, wypusty lub obszary gwintowane. Miękki obszar jest wadą tylko wtedy, gdy rysunek wymaga hartowania do określonego położenia osiowego, a sama obudowa kończy się zbyt wcześnie, jest zbyt płytkie, lub nie spełnia wymagań dotyczących twardości.
Co powoduje miękką strefę na początku skanowania?
Zwykle punktem wyjścia jest niewystarczające ogrzewanie początkowe. Jeśli przerwa cewki jest zbyt krótka, lub przedmiot obrabiany nie osiąga zaprogramowanej prędkości skanowania podczas przyspieszania, obszar początkowy może nie osiągnąć odpowiednich warunków austenityzacji przed hartowaniem.
Czy wygaszanie może powodować powstawanie miękkich stref na końcach skanowania?
Tak. Jeśli aktywacja sprayu jest opóźniona, zasięg przekracza granicę, lub chłodzenie zatrzymuje się zbyt wcześnie po wyłączeniu zasilania, końcowy ogrzewany obszar może schładzać się z różną szybkością i nie spełniać wymagań dotyczących twardości, nawet jeśli ogrzewanie było odpowiednie.
Jak zweryfikować poprawioną granicę skanowania?
Porównaj wynik z pełną specyfikacją—twardość powierzchni, Efektywna głębokość przypadku i granice przypadku—a nie samą twardość. Porównaj ruch cyklu, którego to dotyczy, zapisy ogrzewania i natryskiwania z przyjętym cyklem obróbki w porównywalnych warunkach.
Potrzebujesz pomocy w rozwiązaniu miękkich stref podczas hartowania skanującego?
Wyślij rysunek części i wymagania dotyczące wzoru hartowanego. Nasz zespół inżynierów może przejrzeć program skanowania, położenie cewki indukcyjnej i układ tłumienia dla danego zastosowania.


