
Induktionsheizung für Superlegierungen: 6 Kritische Faktoren für die Prozesskontrolle
Induktionsheizung für Superlegierungen ist nicht das Erhitzen von Stahl bei einer höheren Solltemperatur. Nickel- und kobaltbasierte Superlegierungen behalten die mechanische Festigkeit bei Temperaturen, bei denen Kohlenstoffstahl bereits die Hälfte seiner Steifigkeit verloren hat, und dieselbe Hitzebeständigkeit macht sie während der Verarbeitung unnachgiebig. Das Temperaturfenster zwischen „heiß genug, um zu bilden“ und „heiß genug, um die Mikrostruktur zu beschädigen“ kann nur 30°C betragen. Induktion funktioniert hier, weil sie Energie schnell liefert, lokal, und unter geschlossenem Regelkreis – aber nur, wenn die Frequenz, Spule, Atmosphäre, und das Rampenprofil für die spezifische Legierung ausgelegt sind. Sechs Faktoren bestimmen, ob der Prozess wiederholbar abläuft oder teuren Ausschuss erzeugt.
1. Warum Superlegierungen sich unterschiedlich erwärmen
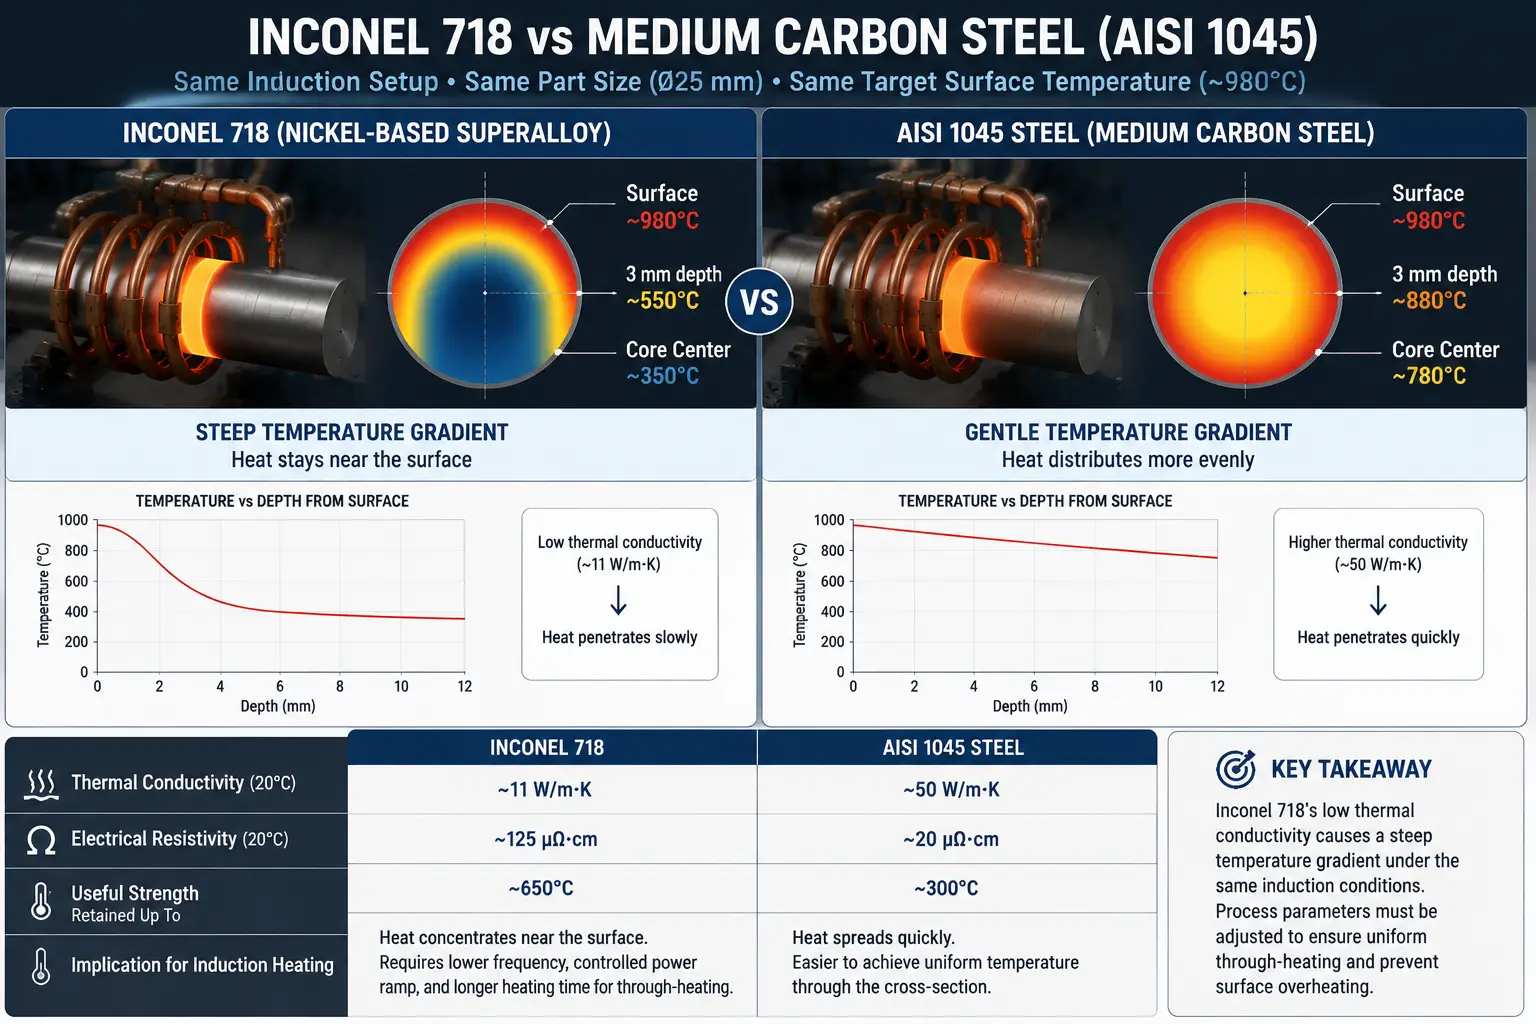
Superlegierungen existieren, weil sie ihre Festigkeit bei Temperaturen behalten, die gewöhnliche Stähle erweichen. Inconel 718 hält nützliche mechanische Eigenschaften über 650°C hinaus. AISI 1045 beginnt über 300°C an Festigkeit zu verlieren. Diese Hochtemperaturleistung resultiert aus sorgfältig ausbalancierter Chemie und Ausscheidungshärtung – und genau das macht die thermische Verarbeitung schwierig. Überhitzt man eine Superlegierung um einige zehn Grad über ihr Lösungsglühfenster, beginnt die Kornrandverflüssigung. Unterschreitet man sie, verdoppelt sich die Umformkraft. Das Prozessfenster ist eng, und es verzeiht keine Vermutungen.
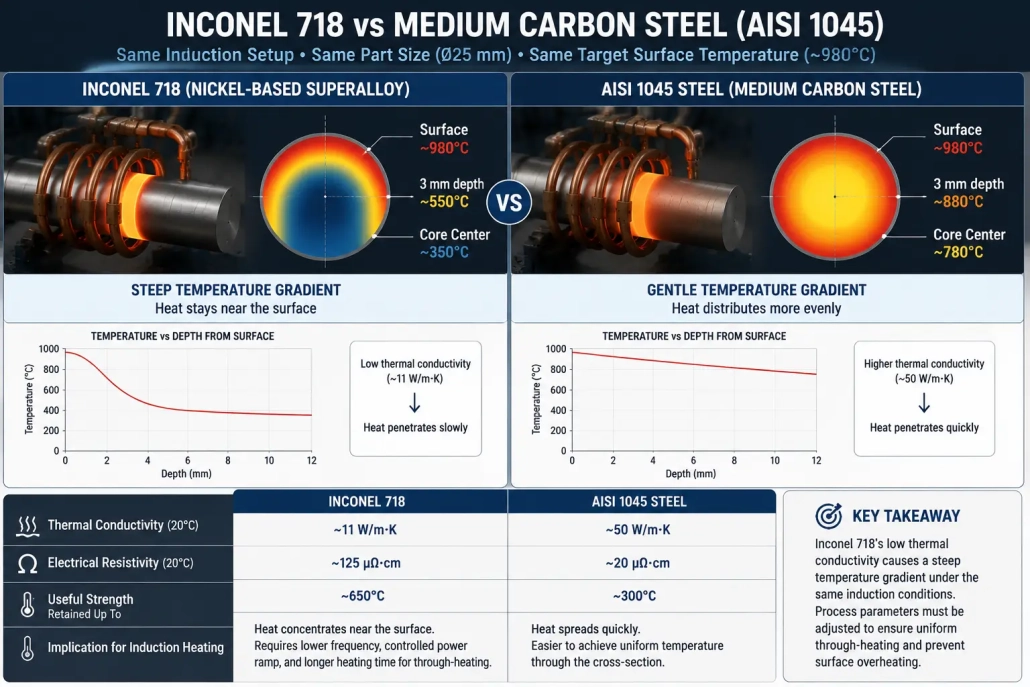
Die Wärmeleitfähigkeit fügt eine zweite Einschränkung hinzu. Inconel 718 leitet Wärme ungefähr bei 11 W/m·K – etwa ein Fünftel der Rate von Mittel-Kohlenstoff-Stahl. Induktionsenergie auf die Oberfläche anwenden und der Temperaturgradient durch die Wand bleibt steil. Das ist wichtig für jede Operation, die Durchwärmen erfordert: Schmiedeblöcke, Rundwalz-Vorformlinge, Stab-Enderwärmung. Die Zahlen zeigen die Lücke.
| Eigenschaft | Inconel 718 | AISI 1045 Stahl |
|---|---|---|
| Wärmeleitfähigkeit bei 20°C | ~11 W/m·K | ~50 W/m·K |
| Elektrischer Widerstand | ~125 µΩ·cm | ~20 µΩ·cm |
| Nützliche Festigkeit bis zu | ~650°C | ~300°C |
| Typischer Lösungsglühbereich | 940–980°C | N/A |
| Oxidationsgrenze | ~980°C | ~500°C |
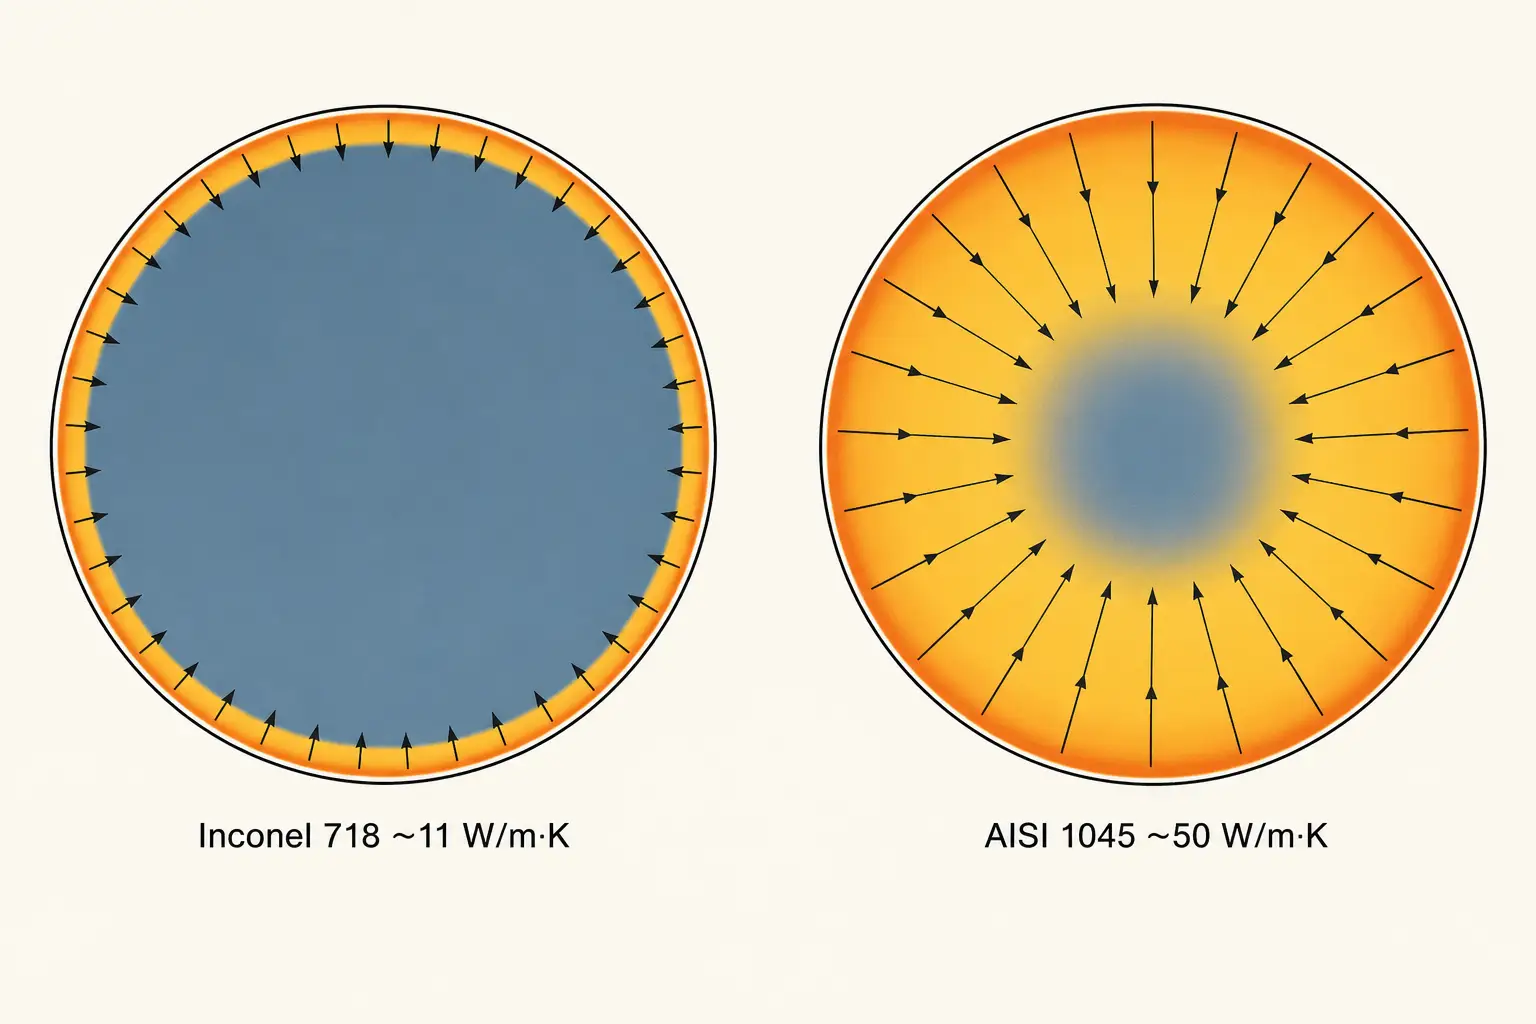
Höhere elektrische Widerstandsfähigkeit ist in einer Hinsicht von Vorteil: Superlegierungen koppeln effizienter mit dem Induktionsfeld als Stahl gleichen Durchmessers, dadurch geht weniger Energie in der Spule verloren. Der Nachteil ist, dass die Wärme an der Oberfläche konzentriert bleibt. Für lokale Arbeiten – Löten einer Rohrverbindung, Erwärmen einer Nabe zum Schrumpfen – dies wirkt zu Ihren Gunsten. Für Durchheizen eines Schmiedeblocks, Der Gradient muss durch Frequenz, Leistungsanstieg, und Teilerotation gesteuert werden.
Die Geschwindigkeit der Induktion ist hierbei ein Vorteil. Kürzere Zeit bei der Temperatur bedeutet weniger Kornwachstum, weniger Oxidation, und geringere Wahrscheinlichkeit, aus dem Prozessfenster zu geraten. Die Physik, wie elektromagnetische Felder Wärme in einem leitfähigen Werkstück erzeugen, gilt für alle Legierungsfamilien – siehe wie Induktionsheizung funktioniert für die Grundlagen. Für eine parallele Diskussion, die sich auf Titan konzentriert, das das Niedrigleitfähigkeitsproblem teilt, sich aber in Chemie und Fehlerarten unterscheidet, siehe Induktionswärmebehandlung für Titanlegierungen.
2. Frequenz- und Leistungswahl
Frequenz und Leistung sind keine unabhängigen Regler. Zusammen steuern sie die Eindringtiefe des Stroms, Heizrate, und Temperaturdifferenz von Oberfläche zu Kern. Wenn man die Kombination falsch wählt, ist das Bauteil Schrott, bevor es die Umformpresse oder Lötstation erreicht.
Die Frequenzauswahl für Superlegierungen folgt derselben Physik wie bei anderen leitfähigen Materialien, aber die Zahlen verschieben sich. Höhere Resistivität bei Nickelbasislegierungen bedeutet, dass der induzierte Strom bei einer gegebenen Frequenz etwas tiefer eindringt als es bei Stahl desselben Durchmessers der Fall wäre. A 25 mm Inconel 718 Die Stange erhitzt sich akzeptabel bei 10 kHz, während eine 25 mm 1045 Stange 3 kHz für dasselbe Tiefenprofil benötigt. Aber der Unterschied in der Wärmeleitfähigkeit wirkt in die andere Richtung – eine tiefere Stromdurchdringung nützt nichts, wenn die Wärme sich nicht schnell genug ausbreiten kann, um den Kern zu erreichen. Das Testen mit repräsentativen Teilen ist der einzige Weg, dies zu bestätigen. Zur Auswahlmethodik, siehe wie Frequenz die Induktionsheizung beeinflusst.
Leistungsdichte ist wichtiger als die Kilowattzahl auf dem Typenschild. A 150 Die kW-Versorgung könnte für ein Stahl-Bolzenstück mit einem bestimmten Durchmesser richtig dimensioniert sein und für ein Inconel-Bolzenstück desselben Durchmessers völlig falsch. Das Symptom ist dasselbe wie bei Titan: Pyrometer zeigt 980°C auf der Oberfläche an, Kontakt-Thermoelement in 3 mm Tiefe zeigt 550°C an. Die Lösung ist niedrigere Leistungsdichte, längere Heizzeit, oder Teilerotation – manchmal alle drei.
Kontrolliertes Leistungsanstieg übertrifft maximale Leistung bei den meisten Anwendungen mit Superlegierungen. Ein gestuftes Profil – moderate Leistung, um das Bauteil auf Temperatur zu bringen, Reduzierte Leistung für den letzten Anstieg und Einweichphase – gibt der Wärme Zeit, sich durch den Querschnitt zu verteilen und verhindert Überschwingen. Superlegierungen mit engem Lösungsgitterbehandlungsfenster (Inconel 718: 940–980°C) profitieren besonders von diesem Ansatz. Für die vollständige Ausrüstungsbemessungsmethode, siehe Induktionsheizungsleistungsberechnung.
3. Spulendesign für Superlegierungsteile
Die Geometrie der Spule bestimmt das Heizmuster. Eine nicht angepasste Spule erzeugt an den Rändern heiße Stellen und in der Mitte kalte Bereiche – selbst wenn das Netzteil korrekt dimensioniert ist. Superlegierungskomponenten neigen zu komplexen Geometrien: Turbinenräder mit variabler Stegdicke, Ringe mit Flanschen, Rohre mit geschweißten Ansätzen. Jedes Merkmal interagiert unterschiedlich mit dem elektromagnetischen Feld. Höhere Widerstandsfähigkeit verbessert die Kopplungseffizienz im Vergleich zu Stahl, aber geringe Wärmeleitfähigkeit bedeutet, dass die Wärme dort bleibt, wo das Feld sie erzeugt. Eine Spule, die eine akzeptable Gleichmäßigkeit an einem Stahlteil erzeugt, erzeugt Hotspots an derselben Geometrie in Inconel oder Hastelloy. Grundlegende Spulentypen und Konstruktionsprinzipien sind materialunabhängig – siehe wie Induktionsspulen funktionieren für die Grundlagen.
- Flusskonzentratoren lenken Feldlinien auf das Bauteil und von umgebendem Metall weg. Sie sind besonders nützlich um Schultern, Rillen, und Querschnittsänderungen, wo sich das elektromagnetische Feld sonst an der scharfen Kante konzentrieren würde.
- Die Rotation eines Teils bei 60–120 U/min mittelt die Temperaturschwankung des Umfangs. Ein Superlegierungsring oder -rohr, das sich in einer stationären Spule dreht, verteilt die Wärme viel gleichmäßiger als ein statisches Setup.
- Der Spulen-zu-Teil-Spalt muss die thermische Ausdehnung berücksichtigen. Inconel 718 dehnt sich grob aus 1.3% von Raumtemperatur bis 980°C. A 2 mm-Lücke schrumpft am Umgebungsunter 1.5 mm bei Prozesstemperatur auf einem 50 mm-Durchmesser-Teil.
- Die Wahl des Fixiermaterials ist wichtiger als bei Stahl. Leitende Vorrichtungen in der Nähe der Spule nehmen Energie auf und verzerren das Heizmuster. Keramik, wassergekühlter Edelstahl, oder Verbundwerkstoff-Werkzeugplatten isolieren das Bauteil thermisch und elektrisch. Ein stabiler Induktionsheizungs-Wasserkühlsystem hält die Spulenimpedanz über die Schicht hinweg stabil und verhindert die Drift, die Bauteil-zu-Bauteil-Variationen verursacht.
4. Temperaturmessung und Atmosphärenkontrolle
Die Temperaturmessung bei Superlegierungen ist schwieriger als es aussieht. Eine frisch bearbeitete Inconel-Oberfläche ist hell und reflektierend. Nach zehn Sekunden bei 900°C unter Argon, ist sie stumpf grau. Die gleiche Pyrometer-Einstellung kann beide Oberflächen nicht genau messen. Ein Prozess, der an sauberen, polierten Entwicklungsmustern validiert wurde, weicht ab, sobald er auf Produktionsbauteile mit Restformschuppen oder Oxidation aus der vorherigen Operation trifft.
Die Lösung ist Korrelation, nicht ein besseres Pyrometer. Während der Prozessentwicklung, Instrumentieren Sie ein Testteil mit Kontaktthermoelementen in mehreren Tiefen und Oberflächenpositionen. Führen Sie den Induktionszyklus durch und zeichnen Sie den Pyrometerausgang im Vergleich zu den Thermoelementmesswerten auf. Verwenden Sie diese Korrelation, um die Emissionsgradeinstellung festzulegen, Wellenlänge, Sichtpfad, und Zielpunkt. Einmal validiert, Die berührungslose Pyrometrie hält bei Produktionsteilen ±10 °C. Die Regelung mit geschlossenem Regelkreis passt die Leistung dann in Echtzeit auf der Grundlage der gemessenen Temperatur an, anstatt blind nach Zeit und Leistung zu verfahren. Für Superlegierungsteile mit einem Prozessfenster von 30 °C, Die Regelung im geschlossenen Regelkreis ist nicht optional – sie ist der Unterschied zwischen einem validierten Prozess und einem Ratespiel.
Die Atmosphärenkontrolle folgt der gleichen Logik wie bei Titan, aber die Temperatur ist höher und die Einsätze sind anders. Superlegierungen oxidieren oberhalb von etwa 980 °C, Bildung komplexer Oxidschuppen, die das Löten beeinträchtigen, Schweißen, Beschichtung, und Inspektion. Argonabschirmung, die auf die Heizzone gerichtet ist, verdrängt Luft und ist für die meisten Anwendungen unterhalb dieses Schwellenwerts ausreichend. Für Lötoperationen, bei denen oxidfreie Oberflächen erforderlich sind, befindet sich der gesamte Verbindungsbereich in einem argongespülten Gehäuse oder Vakuumkammer. Flussmittel schützt Lötverbindungen bei niedrigeren Temperaturen, zersetzt sich aber oberhalb von etwa 1.000°C. Für allgemeinere Oxidationskontrollprinzipien, siehe Reduktion der Oxidation während der Induktionsheizung.
5. Gängige industrielle Anwendungen
Die Induktionserwärmung dient der Herstellung von Superlegierungen überall dort, wo die Wärme schnell sein muss, lokal, und wiederholbar. Fünf Anwendungskategorien machen den größten Produktionsbedarf aus.
- Hartlöten von Baugruppen aus Superlegierungen. Induktionslöten von Inconel- und Hastelloy-Rohren, Armaturen, Wabendichtungen, und Sensorgehäuse. Der Prozess erhitzt nur den Verbindungsbereich, reduziert die thermische Belastung benachbarter Bauteile. Spaltmaß der Verbindung, Füllmetalllegierung, Gleichmäßigkeit der Erwärmung, und Atmosphäre bestimmen die Lötqualität. Für Luft- und Raumfahrt- und Energieerzeugungsteile, validieren destruktive Tests und metallographische Inspektionen den Prozess vor Produktionsbeginn.
- Vorheizen vor Schweißen und Reparatur. Kontrollierte Vorwärmung auf eine definierte Zone vor TIG-Schweißen, Laserverkleidung, oder Reparaturschweißen. Induktion ersetzt manuelles Brennerhitzen, wo die Konsistenz von Teil zu Teil zählt und die Brennervariation ein Qualitätsproblem wird. Vorheiztemperatur und Rampenrate folgen der Schweißvorgangsspezifikation für die Legierungsqualität.
- Heißumformung und Schmiedevorbereitung. Superlegierung-Barren, Ringe, und Vorformen widerstehen bei niedriger Temperatur der Verformung. Induktion bringt den Arbeitsbereich in Sekunden auf die Umformtemperatur, statt in Ofenminuten. Temperaturgleichmäßigkeit durch den Querschnitt ist die entscheidende Anforderung—niedrigere Frequenz, gestufte Erwärmung, und Teilerotation begegnen dem Gradienten bei größeren Sektionen.
- Schrumpffügen für Hochleistungsbaugruppen. Kontrollierte Ausdehnung von Superlegierungsringen, Hülsen, und -kragen für Passfeder- oder Übermaßmontage. Induktion erhitzt nur die Komponente, die wachsen muss, schützt benachbarte temperaturempfindliche Teile vor unnötiger Belastung.
- Luft- und Raumfahrt- sowie Energieerzeugungskomponenten. Turbinenräder, Schaufeln, Brennkammerteile, und strukturelle Superlegierungsbaugruppen machen den größten Anteil der Produktionsinduktionserwärmung aus. Diese Teile sind teuer, die Prozessfenster sind eng, und die Anforderungen an die Qualitätsdokumentation sind umfangreich. Für den weiteren Kontext der Luft- und Raumfahrtfertigung, siehe Induktionserwärmung in der Luft- und Raumfahrtfertigung.
6. Verarbeitungsrisiken und wie man sie kontrolliert
Superlegierungskomponenten sind teuer. Die Schrottpreise einer einzigen unsachgemäß behandelten Turbinenscheibe rechtfertigen eine sorgfältige Prozessplanung. Vier Ausfallarten verursachen die meisten Induktionserwärmungsprobleme.
- Beginnendes Schmelzen und Kornrandverflüssigung. Einige Superlegierungen enthalten niedrigschmelzende Phasen an den Korngrenzen. Überschreitet man die Lösungsglüh-Temperatur um 20–30°C, schmelzen diese Phasen lokal, die mechanischen Eigenschaften dauerhaft verschlechternd. Der Schaden ist mit bloßem Auge unsichtbar und besteht eine Sichtprüfung. Nur Metallographie bestätigt dies – und bis dahin ist das Teil Schrott. Prävention: validierte Temperaturmessung, konservative Stromrampe, und die thermische Gleichmäßigkeit an Testteilen vor der Produktion überprüft.
- Thermisches Rissen durch steile Steigungen. Dünne zu dicke Übergänge, scharfe Ecken, und Gussflächen konzentrieren sich auf thermische Belastung. Ein 300°C Temperaturgradient von der Oberfläche zum Kern bei einem Superlegierungsring mit einem abrupten Querschnittswechsel erzeugt genügend Spannung, um Risse zu initiieren, bevor das Bauteil überhaupt die Umformpresse erreicht. Prävention: Kontrollieren der Anfahrkurve, Teilrotation verwenden, Die Spule an die Geometrie anpassen, Größere Bereiche vorwärmen, wenn das Bauteildesign es erlaubt.
- Oxidation und Oberflächenverunreinigungen. Oxidschichten, die bei hohen Temperaturen entstehen, stören das Löten, Schweißen, Beschichtungsadhäsion, und fluoreszierende Eindringprüfung. Induktion verkürzt die Expositionszeit im Vergleich zu Ofenzyklen, aber eine Superlegierungsoberfläche oxidiert bei 1.000°C innerhalb von Sekunden. Prävention: Argonabschirmung, lokaler Inertgasstrom, oder Vakuumgehäuse für kritische Arbeiten.
- Pyrometerfehler. Die Emissivität ändert sich, wenn die Superlegierungsoberfläche während des Erhitzens oxidiert. Eine Messung, die auf einer hellen bearbeiteten Oberfläche genau war, driftet, wenn die Oberfläche stumpf wird. Das Ergebnis: der Regler denkt, dass das Teil 20°C kühler ist, als es tatsächlich ist, und fährt fort, Leistung zuzuführen. Prävention: Emissivität gegenüber Kontaktthermoelementen an Teilen mit Produktionsoberflächenzustand validiert, nicht an polierten Laborproben.
Jede dieser Ausfallarten lässt sich auf dieselbe Grundursache zurückführen: Annahmen zur Stahlerwärmung wurden auf Superlegierungsteile angewendet. Wenn man die Annahmen korrigiert, stabilisiert sich der Prozess.
Schlüssel zum Mitnehmen
Induktionsheizung für Superlegierungen funktioniert, wenn der Prozess auf das Material ausgerichtet ist – nicht von einem Stahldrezept übernommen. Validieren Sie die Frequenz anhand des tatsächlichen Teiledurchmessers. Reguliere die Rampenrate, um den Gradient zwischen Oberfläche und Kern innerhalb der Prozessgrenze zu halten. Sichere die Pyrometer-Korrelation gegen Kontaktthermoelemente ab, Nicht Labor-Oberflächen Annahmen. Schütze die Heizzone oder akzeptiere die Nacharbeit. Superlegierungs-Schrott ist zu teuer für Vermutungen.
FAQ
Q: Welche Superlegierungen können induktiv erhitzt werden?
A: Die meisten elektrisch leitfähigen Nickel-, Kobalt-, und Eisen-basierte Superlegierungen reagieren auf Induktionshitzung. Gängige Sorten sind Inconel 718 und 625, Hastelloy C-276 und X, Waspaloy, und verschiedene Haynes- und Rene-Legierungen. Jede Legierungsklasse erfordert validierte Frequenz, Leistungsdichte, und Temperaturparameter. Gehen Sie nicht davon aus, dass ein für Inconel entwickeltes Verfahren entwickelt wurde 718 überträgt sich direkt auf Hastelloy X.
Q: Benötigt die Superlegierungs-Induktionserwärmung eine Argonabschirmung?
A: Unterhalb von etwa 980°C und mit kurzen Belichtungszeiten, Freiluftheizung ist oft akzeptabel. Über 980°C, oder für Lötarbeiten, bei denen oxidfreie Oberflächen erforderlich sind, Argonabschirmung oder eine kontrollierte Atmosphäre ist Standardpraxis. Die Entscheidung hängt von der Legierung ab, Temperatur, Belichtungszeit, und was die Bauteilspezifikation oder der nachgelagerte Prozess von der Oberfläche erfordert.
Q: warum reißt Inconel 718 während der Induktionsheizung, wenn dasselbe Verfahren auf Stahl arbeitet?
A: drei mögliche Ursachen, allein oder in Kombination. Erste, thermischer Gradient: Inconel leitet Wärme etwa mit einem Fünftel der Rate von Stahl, also erzeugt eine Leistungssteigerung, die in Stahl einen sanften Temperaturgradienten erzeugt, in Inconel einen steilen, und die daraus resultierenden thermischen Spannungen reißen Übergänge von dünn zu dick. Zweitens, angehendes Schmelzen: niedrigschmelzende Phasen an Korngrenzen verflüssigen sich, wenn das Bauteil das Lösungsglühfenster um mehr als 20–30°C überschreitet. Drittens, Pyrometerfehler: Die Emissivität verschiebt sich, während die Oberfläche oxidiert, was dazu führt, dass der Regler überschießt. Leistungsdichte reduzieren, die Steigerung verlangsamen, validiere Pyrometer-Korrelation auf Produktionsbedingungsflächen, und überprüfe die thermische Gleichmäßigkeit an einem Testteil.
Brauchen eine Bewertung des Superlegierungs-Erhitzungsprozesses?
Sende uns deine Legierungsqualität, Teilgeometrie, Zieltemperatur, und Produktionsrate. Unser Ingenieurteam wird einen Induktionsheizungssystem-Ansatz empfehlen, der auf Ihre Material- und Prozessanforderungen abgestimmt ist.


