
Induktionserwärmung von Titanlegierungen: 6 Schlüsselfaktoren für präzise Temperaturkontrolle und zuverlässige Ergebnisse
Induktionserwärmung für Titanlegierungen erfordert einen anderen Ansatz als das Erwärmen von Stahl. Tieniums geringe Wärmeleitfähigkeit, hohe Reaktivität über 500°C, und enges Beta-Transus-Fenster machen es zu einem der anspruchsvolleren Materialien für vorhersehbares Erhitzen. Stellen Sie die Frequenz, Atmosphäre, und die Anstiegsrate richtig ein und Sie halten enge Toleranzen bei einem sechssekündigen Zyklus. Wenn Sie einen falsch einstellen, oxidiert das Teil, entwickelt eine Alpha-Schicht, oder Risse beim nächsten Formschritt. Dieser Artikel erläutert sechs Prozessfaktoren, die bestimmen, ob Ihre Titan-Induktionswärmebehandlung zuverlässige Teile oder konstant Ausschuss liefert.
1. Warum Titanlegierungen sich unterschiedlich erwärmen
Titan leitet Wärme ungefähr siebenmal langsamer als Stahl mit mittlerem Kohlenstoffgehalt. Induktionsenergie auf die Oberfläche anwenden und der Temperaturgradient durch die Wand bleibt steil. Die Oberfläche kann 950°C erreichen, während der Kern noch unter 400°C liegt. Bei Stahl, bewirkt derselbe Energieeintrag ein wesentlich flacheres Temperaturgefälle, da sich die Wärme schneller durch den Querschnitt ausbreitet. Diese einzelne physikalische Tatsache bestimmt nahezu jede Prozessentscheidung für Induktionswärmebehandlung für Titanlegierungen.
Die Zahlen machen den Unterschied greifbar.
| Eigenschaft | Ti-6Al-4V | AISI 1045 Stahl |
|---|---|---|
| Wärmeleitfähigkeit | ~7 W/m·K | ~50 W/m·K |
| Elektrischer Widerstand | ~170 µΩ·cm | ~20 µΩ·cm |
| Reaktivität über 500°C | Hoch — O, N, H-Aufnahme, Alpha-Schicht-Risiko | Moderat — Oxidschichtbildung |
| Beta-Übergang (Ti-6Al-4V) | ~980°C | N/A |
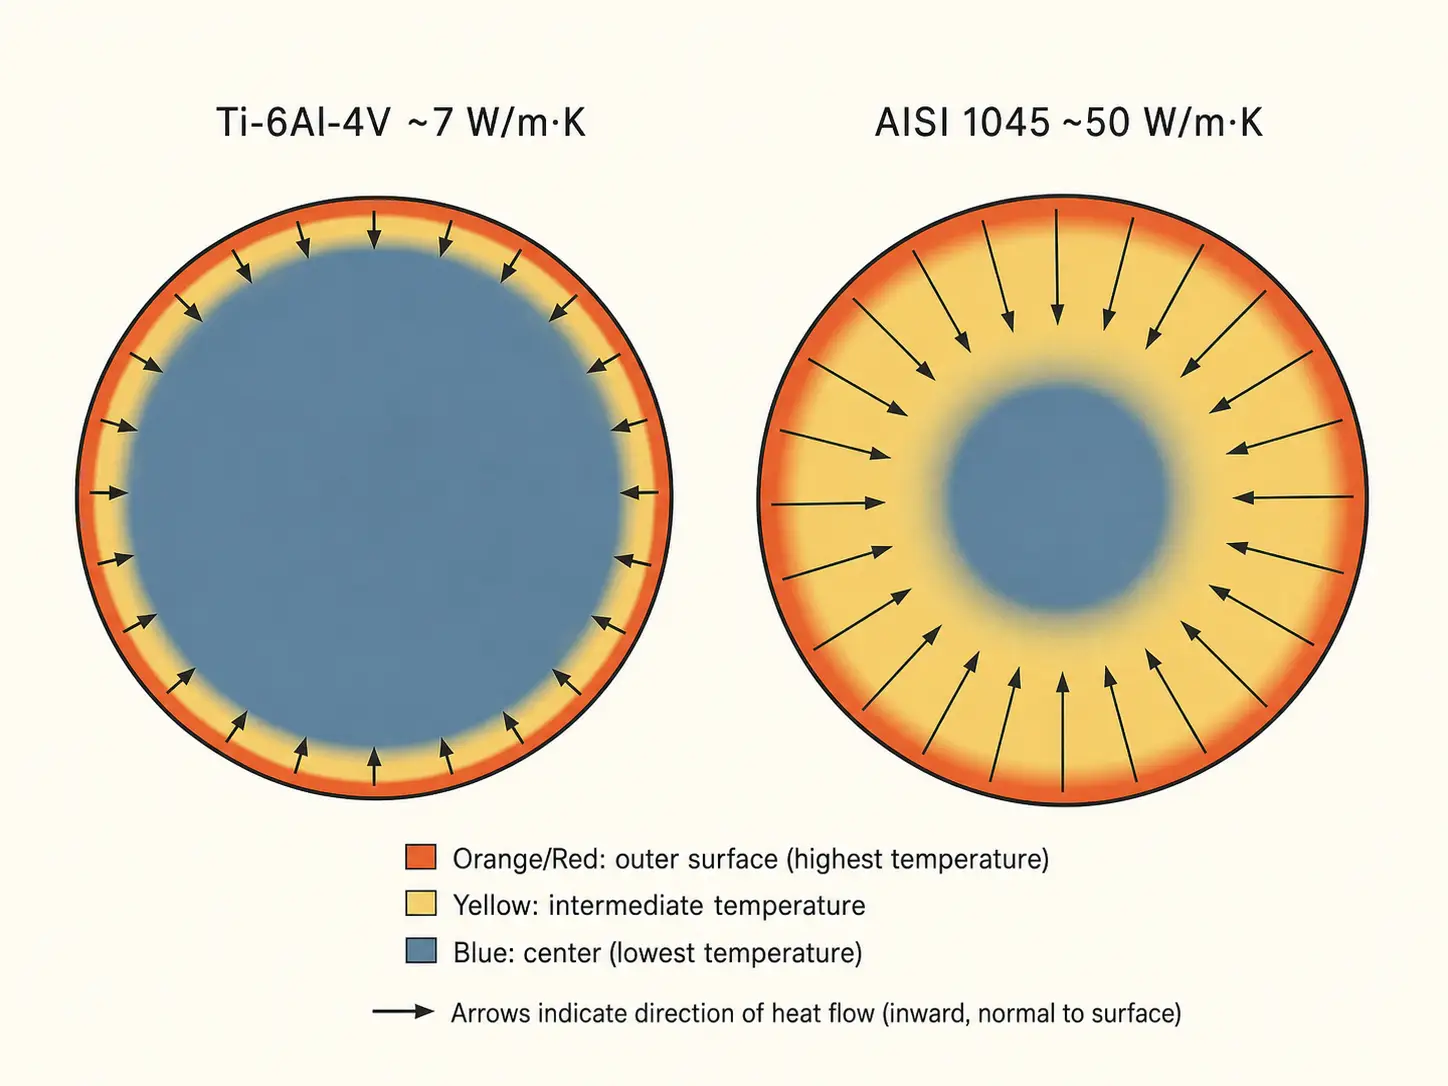
Höhere elektrische Resistivität ist ein kleiner Silberstreif am Horizont. Titan koppelt sich effizienter mit dem Induktionsfeld als Stahl mit demselben Durchmesser, daher wird weniger Energie in der Spule verschwendet. Der Nachteil ist, dass die erzeugte Wärme nahe der Oberfläche konzentriert bleibt. Für Anwendungen, die Durcherwärmung erfordern – Schmieden von Blocken, dickwandige Ringe, Enden mit großem Durchmesser – müssen Sie diesen Gradienten bewusst managen. Für lokale Erhitzung – Rohrenden, Lötverbindungen, Schrumpfzonen – das funktioniert zu deinen Gunsten.
Die metallurgischen Einsätze sind höher als bei Stahl, auch. Überschreite den Beta-Durchgang um 30°C für mehr als ein paar Sekunden, und das Kornwachstum wird irreversibel. Halte das Teil über 500°C in der freien Luft und du wächst eine sauerstoffangereicherte Alpha-Schicht, die später abgearbeitet werden muss. Die Induktionsgeschwindigkeit hilft hier: kürzere Zeit bei Temperatur bedeutet weniger Oxidation und weniger Korngrobung. Aber die Geschwindigkeit allein löst das Problem nicht – sie schrumpft nur das Zeitfenster, das du brauchst, um alles andere richtig zu machen. Für einen tieferen Blick auf die zugrundeliegende Physik, siehe wie Induktionsheizung funktioniert.
2. Frequenz- und Leistungswahl
Frequenz und Leistung sind keine unabhängigen Regler. Gemeinsam bestimmen sie, wie tief der Strom eindringt, wie schnell sich das Teil erwärmt, und ob der Temperaturunterschied von Oberfläche zu Kern innerhalb deiner Prozessgrenze bleibt.
Höhere Frequenzen konzentrieren den Strom in einer dünneren Oberflächenschicht. Für einen 12 mm Titanstangenende könntest du 30–100 kHz laufen und nur den letzten erhitzen 30 mm für die Formung. A 100 Ein Schmiede-Rohling von mm, der gleichmäßiges Durchheizen benötigt, könnte 1–3 kHz und eine langsamere Steigerung benötigen. Zwischen diesen Extremen, passt die richtige Frequenz zum Teildurchmesser, Wandstärke, Zieltiefe, und zulässiger Gradienten. Detaillierte Hinweise zum Anpassen der Frequenz an Ihre Teilegeometrie werden behandelt in wie Frequenz die Induktionsheizung beeinflusst.
Die Leistungsdichte ist wichtiger als die Gesamt-kW auf dem Typenschild. Die schlechte Wärmeleitfähigkeit von Titan bedeutet, dass eine Oberflächenüberhitzung schnell eintritt, wenn die Leistungsdichte zu hoch ist. A 100 Die kW-Versorgung könnte die richtige Größe für einen Stahlrohling eines bestimmten Durchmessers haben, und völlig falsch für ein Titan-Barren desselben Durchmessers, weil die Wärme die Oberfläche nicht schnell genug verlassen kann. Das Symptom: Das Pyrometer zeigt an der Oberfläche 960°C an, aber ein Kontaktthermoelement bei 3 mm Tiefe zeigt 600°C. Die Fixierung: Niedrigere Leistungsdichte, längere Aufheizzeit, oder Teilerotation – manchmal alle drei.
Zur Produktionsdimensionierung, Beginnen Sie mit der Teilmasse, spezifische Wärme, Zieltemperaturanstieg, und die erforderliche Zykluszeit. Dann reduzieren Sie die Leistung für Titan. Eine konservative Rampe, die pro Teil zwei Sekunden länger dauert, erzeugt weit weniger Ausschuss als eine aggressive Rampe, die bei jedem zehnten Zyklus die Temperatur überschreitet. Siehe Induktionsheizungsleistungsberechnung für die vollständige Größenbestimmungsmethodik.
3. Spulendesign für Titanbauteile
Die Geometrie der Spule bestimmt das Heizmuster, und das Heizprofil bestimmt die Ausschussrate. Eine schlecht abgestimmte Spule erzeugt Hotspots an den Kanten und kalte Bänder in der Mitte, selbst wenn das Netzteil richtig dimensioniert ist.
Runde Mehrfachwicklungen eignen sich gut für Wellen, Rohre, und Stangen, wenn der Durchmesser des Teils konstant ist. Pancake-Spulen funktionieren für flache Flächen und Flanschflächen. Ein-Dreh-Spulen liefern konzentrierte Wärme an enge Zonen, koppeln aber weniger effizient auf Titan als auf Stahl derselben Abmessung, weil der höhere Widerstand des Titans das elektromagnetische Kopplungsverhalten verschiebt. Flusskonzentratoren können Feldlinien zum Teil umleiten und die Gleichmäßigkeit verbessern – besonders nützlich um Schultern, Rillen, und Schnittwechsel an Stellen ändern, wo das elektromagnetische Feld sonst die scharfe Kante begünstigen und überhitzen würde.
Der Spalt zwischen Spule und Teil verdient mehr Aufmerksamkeit als normalerweise. Ein gleichmäßiger Spalt von 2–4 mm am Umfang sorgt für eine gleichmäßige Kopplung. Allerdings dehnen sich Titanteile beim Erhitzen aus. Ein bei Raumtemperatur korrekter Spalt schließt sich bei 900 °C so weit, dass es zu einem Kurzschluss oder einer Reibung kommt. Berücksichtigen Sie die Wärmeausdehnung im Spulen-Innendurchmesser, und genug Spielraum für Teile-Toleranzen und Lastschwankungen einbauen. In automatisierten Zellen, Spulenschäden werden häufiger durch Teilefehlstellung als durch elektrische Überlast verursacht. Grundlegende Spulenprinzipien gelten für alle Materialien—siehe wie Induktionsspulen funktionieren für die Grundlagen.
Die Rotation des Teils löst viele Gleichmäßigkeitsprobleme zu relativ geringen Kosten. Ein Titanrohr oder -stab, der sich mit 60–120 U/min innerhalb einer stationären Spule dreht, gleicht die Umfangstemperaturunterschiede aus. Für komplexe Geometrien—exzentrische Flansche, rechteckige Querschnitte, asymmetrische Ansätze—Spulenprofilierung in Kombination mit Rotation übertrifft in der Regel jede Methode für sich allein.
4. Atmosphäre- und Oxidationskontrolle
Über 500 °C, Titan löst Sauerstoff, Stickstoff, und Wasserstoff in seiner Oberfläche auf. Das Ergebnis ist Alpha-Fall – eine harte, spröde, sauerstoffangereicherte Schicht, die die Ermüdungsfestigkeit verringert und durch Bearbeiten oder chemisches Ätzen entfernt werden muss. Induktionsheizung verkürzt die Expositionszeit im Vergleich zu Ofenzyklen, aber die Temperaturen sind die gleichen, also spielt die Atmosphäre immer noch eine Rolle.
Argonschutz ist die gebräuchlichste industrielle Lösung. Ein kontinuierlicher Argonstrom, der auf die Heizzone gerichtet ist, verdrängt die Luft und hält Sauerstoff von der heißen Oberfläche fern. Für kritische Luft- und Raumfahrt- sowie medizinische Teile, Die gesamte Heizzone befindet sich in einer argonüberströmten Kammer mit Sauerstoffüberwachung. Einige Werkstätten verwenden argongeflutete Spulenbaugruppen, bei denen das Gas direkt durch den Spulenkörper strömt, das Teil genau dort im inertem Gas badet, wo es am heißesten ist.
Offene Luftheizung hat ihren Platz. Wenn die Expositionszeit unter 10–15 Sekunden liegt, die Temperatur unter 700°C bleibt, und das Teil anschließend bearbeitet wird, fällt die Alphahauttiefe typischerweise innerhalb der Bearbeitungszugabe. Die Entscheidung hängt davon ab, was die Bauteilspezifikation erlaubt und welche nachgelagerten Vorgänge Material entfernen können. Für eine eingehendere Diskussion der Oxidationsmechanismen über verschiedene Materialien hinweg, siehe Reduktion der Oxidation während der Induktionsheizung.
5. Temperaturkontrolle und Prozesswiederholbarkeit
Visuelle Temperaturbeurteilung funktioniert bei Titan nicht. Die Oberflächenfarbe verschiebt sich von Silber zu Stroh zu Blau zu Grau über einen Temperaturbereich, der für das menschliche Auge zu eng ist, um ihn zuverlässig wahrzunehmen, und die Werkstattbeleuchtung ändert alles. Geschlossener Pyrometer-Regelkreis ist das Minimum für Produktionswiederholbarkeit.
Pyrometer-Einstellung auf Titan ist schwieriger als auf Stahl, da die Emissivität von der Oberflächenbeschaffenheit abhängt. Eine polierte, bearbeitete Titanoberfläche und eine oxidierte von einem vorherigen Erwärmungsschritt können bei derselben Pyrometer-Einstellung 40–60°C auseinanderliegen. Während der Prozessentwicklung, korrelieren Pyrometerwerte mit Kontakt-Thermoelementen bei verschiedenen Temperaturen und Oberflächenbedingungen. Fixieren Sie die validierte Emissivitätseinstellung, Sichtpfad, und Zielpunktposition. Sobald die Korrelation festgestellt ist, kann kontaktlose Pyrometrie ±10°C bei Produktionsteilen halten.
Rezeptbasierte Steuerung verwandelt das beste Urteilsvermögen eines erfahrenen Bedieners in einen wiederholbaren Prozess. Ein Rezept speichert das Leistungsprofil, Zieltemperatur, Haltezeit, Drehzahl, Gasdurchfluss, und Alarmgrenzen für jede Teilenummer. Wenn der Bediener einen Barcode scannt oder eine Teilenummer auswählt, lädt das System die validierten Parameter. Manuelles Drehen zwischen den Schichten verschwindet. Für Systeme mit mehreren Stationen, Rezeptsteuerung vereinfacht außerdem die Integration mit Induktionsheizungssystemkomponenten an wie SPS, Teilpräsenzsensoren, und Refusgattern.
Kühlstabilität liegt der elektrischen Stabilität zugrunde. Eine treibende Kühlmitteltemperatur ändert die Spulenimpedanz, was die Leistungsabgabe verschiebt, selbst wenn der Generator-Sollwert gleich bleibt. Geschlossener Kreislauf Induktionsheizungs-Wasserkühlsystem Design – mit temperaturreguliertem Durchfluss, Leitfähigkeitsüberwachung, und Filterung – hält die elektrischen Parameter über eine achtstündige Schicht hinweg stabil.
6. Gängige industrielle Anwendungen
Die Induktionserwärmung verdient ihren Platz in der Titanverarbeitung überall dort, wo die Wärme schnell sein muss, lokal, und wiederholbar. Fünf Anwendungskategorien machen den größten Produktionseinsatz aus.
- Schmieden und Umformen vorwärmen. Titanknüppel, Stangen, und Vorformlinge vor dem Pressformen inline erhitzt. Die Induktion verkürzt die Aufheizzeit des Ofens von Minuten auf Sekunden und lässt sich direkt in automatisierte Pressenzuführsysteme integrieren. Die größte Herausforderung: Vermeiden eines übermäßigen Gradienten von der Oberfläche zum Kern in größeren Abschnitten. Niedrigere Frequenz, gestufte Erwärmung, oder Teilerotation behebt dieses Problem.
- Rohr- und Rohrenendheizung. Lokalisierte Erwärmung zum Fackeln, Swaging, Biegen, oder Endformung. Induktion erwärmt nur die Arbeitszone, damit der Rest des Rohrs kühl bleibt. Weniger Verzerrung, schnellerer Zyklus, und keine offene Flamme auf dem Werkstattboden.
- Hartlöten und Fügen. Das Induktions-Löten von Titan erfordert präzise Temperaturregelung und Argon- oder Vakuumatmosphäre. Das Füllmetall wird zuverlässig nur dann feucht, wenn die Verbindungsfläche gleichmäßig Temperatur erreicht und vor Sauerstoff geschützt bleibt. Induktion liefert die lokale Wärme; Der Prozessingenieur liefert die Atmosphäre und das Gelenkdesign.
- Schrumpfpassen und Übermaßmontage. Erwärmen einer Titannabe oder eines Rings für die Lagerinstallation oder Präzisionswellenmontage. Die Induktion dehnt nur die Komponente aus, die wachsen muss, nicht die gesamte Baugruppe. Schneller als ein Ofen und schonender für benachbarte temperaturempfindliche Teile.
- Struktur- und Motorkomponenten der Luft- und Raumfahrt. Titan dominiert Anwendungen im heißen Bereich der Luft- und Raumfahrt. Induktion übernimmt die lokale Spannungsfreisetzung, Vorwärmen vor dem Schweißen, und thermisches Umformen von Blechen und Platten. Der Prozess eignet sich für automatisierte Produktionszellen in der Luft- und Raumfahrt, in denen Rückverfolgbarkeit und Wiederholbarkeit nicht verhandelbar sind. Für eine umfassendere Sicht, siehe Induktionserwärmung in der Luft- und Raumfahrtfertigung.
Schlüssel zum Mitnehmen
Induktionserwärmung für Titanlegierungen funktioniert, wenn der Prozess auf der Physik von Titan basiert – niedrige Leitfähigkeit, hohe Reaktivität, enges Temperaturfenster. Wählen Sie die Frequenz für Ihren Teiledurchmesser, nicht deine Erfahrung mit Stahl. Kontrollieren Sie die Atmosphäre oder das Budget für die Bearbeitung des Alpha-Gehäuses. Sichern Sie validierte Rezepte und hören Sie auf, zwischen den Schichten an den Reglern zu drehen. Die Stromversorgung ist weniger wichtig als die Integration von Spule, Gas, Pyrometer, und Teilehandhabung in ein wiederholbares System.
FAQ
Q: Können alle Titanlegierungen induktiv erwärmt werden?
A: Ja. Kommerziell reines Titan, Ti-6Al-4V, Ti-6Al-4V ELI, und die meisten Beta- und nahezu alpha-Titanlegierungen reagieren auf Induktionsheizung. Die Prozessparameter – Frequenz, Leistungsdichte, Steiggeschwindigkeit, und Atmosphäre – müssen für jede Legierungsstufe validiert werden. Was bei Ti-6Al-4V bei 950°C funktioniert, kann eine Beta-Legierung bei derselben Temperatur überaltern.
Q: Erfordert die Titan-Induktionsheizung immer eine Argonabschirmung?
A: Nicht immer, aber das hängt von der Temperatur ab, Zeit, und davon, was die Bauteilspezifikation erlaubt. unter 500°C, Die Oxidation ist so langsam, dass die Erwärmung im Freien oft akzeptabel ist. Über 700°C für mehr als ein paar Sekunden, Argonabschirmung oder eine kontrollierte Atmosphäre verhindert die Bildung von Alpha-Gehäusen. Für Luft- und Raumfahrt, Abschirmung ist Standardpraxis.
Q: Warum zeigt mein Titanteil einen Gradienten von 300°C von der Oberfläche bis zum Kern?
A: Die Wärmeleitfähigkeit von Titan beträgt etwa ein Siebtel der von Stahl. Die durch den induzierten Strom erzeugte Wärme an der Oberfläche breitet sich nicht schnell nach innen aus. Wenn Ihr Prozess eine dichtere Gleichmäßigkeit erfordert, Versuchen Sie, die Leistungsdichte zu reduzieren, auf eine niedrigere Frequenz für eine tiefere Stromdurchdringung umzuschalten, Teilrotation hinzuzufügen, oder eine gestufte Erhitzung mit kurzem Einweichen zwischen den Rampenstufen.
Titan-Heizprozess muss überprüft werden?
Sende uns deine Legierungsqualität, Teilzeichnung, Zieltemperatur, und Produktionsrate. Unser Ingenieurteam wird die Anwendung evaluieren und einen Induktionsheizsystemansatz empfehlen, der auf Ihren Prozess abgestimmt ist.


