การตีและการหล่อ: ความแข็งแรง, ค่าใช้จ่าย, ข้อบกพร่อง & การใช้งาน
วิธีการเลือกระหว่างชิ้นส่วนโลหะฟอร์จและชิ้นส่วนโลหะหล่อ
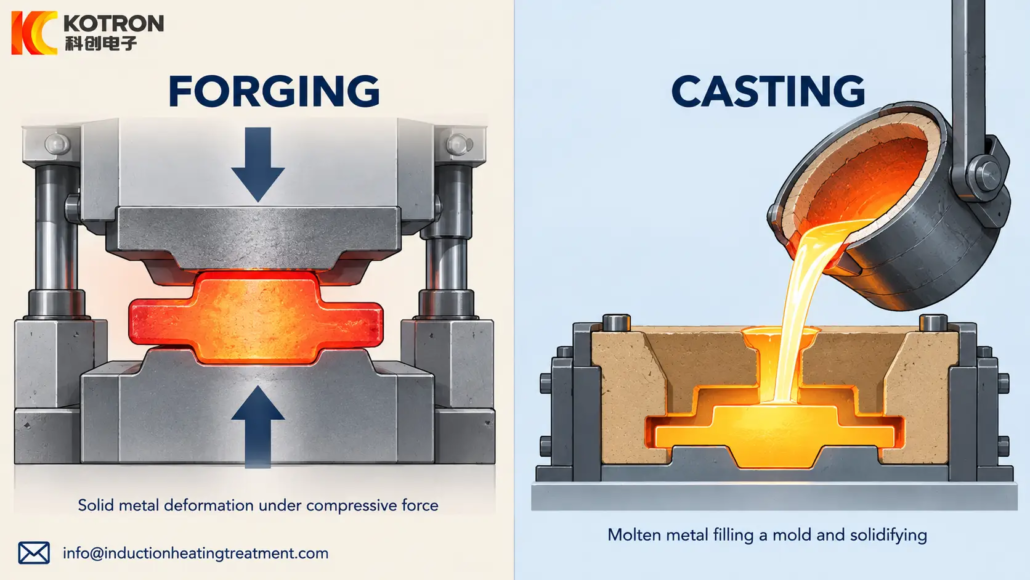
การตีขึ้นรูป รูปร่างโลหะแข็งผ่านการเสียรูปพลาสติก, ในขณะที่ การหล่อ สร้างชิ้นส่วนโดยการนำโลหะหลอมเหลวเข้าไปในแม่พิมพ์แล้วปล่อยให้แข็งตัว. ความแตกต่างพื้นฐานนี้ส่งผลต่อโครงสร้างภายใน, เรขาคณิตที่ทำได้, คุณสมบัติทางกลและต้นทุนการผลิตของส่วนประกอบ.
การตีมักเลือกสำหรับของแข็ง, ชิ้นส่วนรับน้ำหนักสูงซึ่งความต้านทานต่อความล้าและคุณสมบัติของวัสดุควบคุมเป็นสิ่งสำคัญ. การหล่อมีประโยชน์อย่างยิ่งสำหรับรูปทรงที่ซับซ้อน, ทางเดินภายในและส่วนประกอบที่ต้องอาศัยการตัดเฉือนอย่างกว้างขวางหากผลิตจากสต็อกที่เป็นของแข็ง. อย่างไรก็ตาม, ไม่มีวิธีการใดที่เหนือกว่าสำหรับทุกการใช้งาน.
การเปรียบเทียบที่มีประโยชน์ที่สุดจะพิจารณาจากเกรดวัสดุจริง, โหลดบริการ, รูปทรงชิ้นส่วน, ข้อกำหนดด้านคุณภาพและต้นทุนรวมในการผลิตส่วนประกอบสำเร็จรูปที่ยอมรับได้.
2. ความแข็งแรง, ประสิทธิภาพการไหลของเกรนและความล้า
3. ข้อบกพร่องทั่วไปและการตรวจสอบคุณภาพ
4. รูปทรง, เครื่องมือและต้นทุนการผลิตรวม
5. วิธีการเลือกระหว่างการตีและการหล่อ
6. การเหนี่ยวนำความร้อนในการผลิตการตีและการหล่อ
1. การตีและการหล่อ: ความแตกต่างที่สำคัญ
การตีทำงานอย่างไร
การตีขึ้นรูปใช้แรงอัดจากการกด, ค้อนหรืออุปกรณ์ขึ้นรูปอื่น ๆ เพื่อทำให้โลหะเปลี่ยนรูปในสถานะของแข็ง.
ในการตีขึ้นรูปร้อน, เหล็กแท่งหรือแท่งจะถูกให้ความร้อนจนถึงอุณหภูมิการขึ้นรูปที่เหมาะสมก่อนที่จะเสียรูป. ชิ้นงานยังคงแข็ง. การตีขึ้นรูปด้วยความร้อนและการตีขึ้นรูปเย็นยังใช้เมื่อเหมาะสมกับข้อกำหนดด้านวัสดุและส่วนประกอบ.
วิธีการทั่วไป ได้แก่ การตีขึ้นรูปแบบเปิดและการตีแบบปิด. ตัวเลือกส่งผลต่อความสามารถด้านมิติ, ข้อกำหนดด้านเครื่องมือ, เศรษฐศาสตร์การไหลของวัสดุและการผลิต.
การหล่อทำงานอย่างไร
การคัดเลือกนักแสดงเกี่ยวข้องกับ โลหะหลอมละลาย, เติมโพรงแม่พิมพ์และปล่อยให้โลหะแข็งตัวเป็นรูปร่างที่ต้องการ.
วิธีการหล่อที่แตกต่างกันมีความสามารถที่แตกต่างกัน. การหล่อทรายถูกนำมาใช้กันอย่างแพร่หลายสำหรับชิ้นส่วนขนาดและปริมาณการผลิตที่หลากหลาย. การหล่อการลงทุนสามารถสร้างรูปทรงที่ซับซ้อนและมีรายละเอียดที่ค่อนข้างละเอียด, ในขณะที่การหล่อแบบตายตัวมักใช้สำหรับการผลิตโลหะผสมที่ไม่ใช่เหล็กที่เหมาะสมในปริมาณมาก.
วิธีการที่เลือกส่งผลต่อผิวสำเร็จ, ความแม่นยำของมิติ, ความสมบูรณ์ภายในและการลงทุนด้านเครื่องมือ.
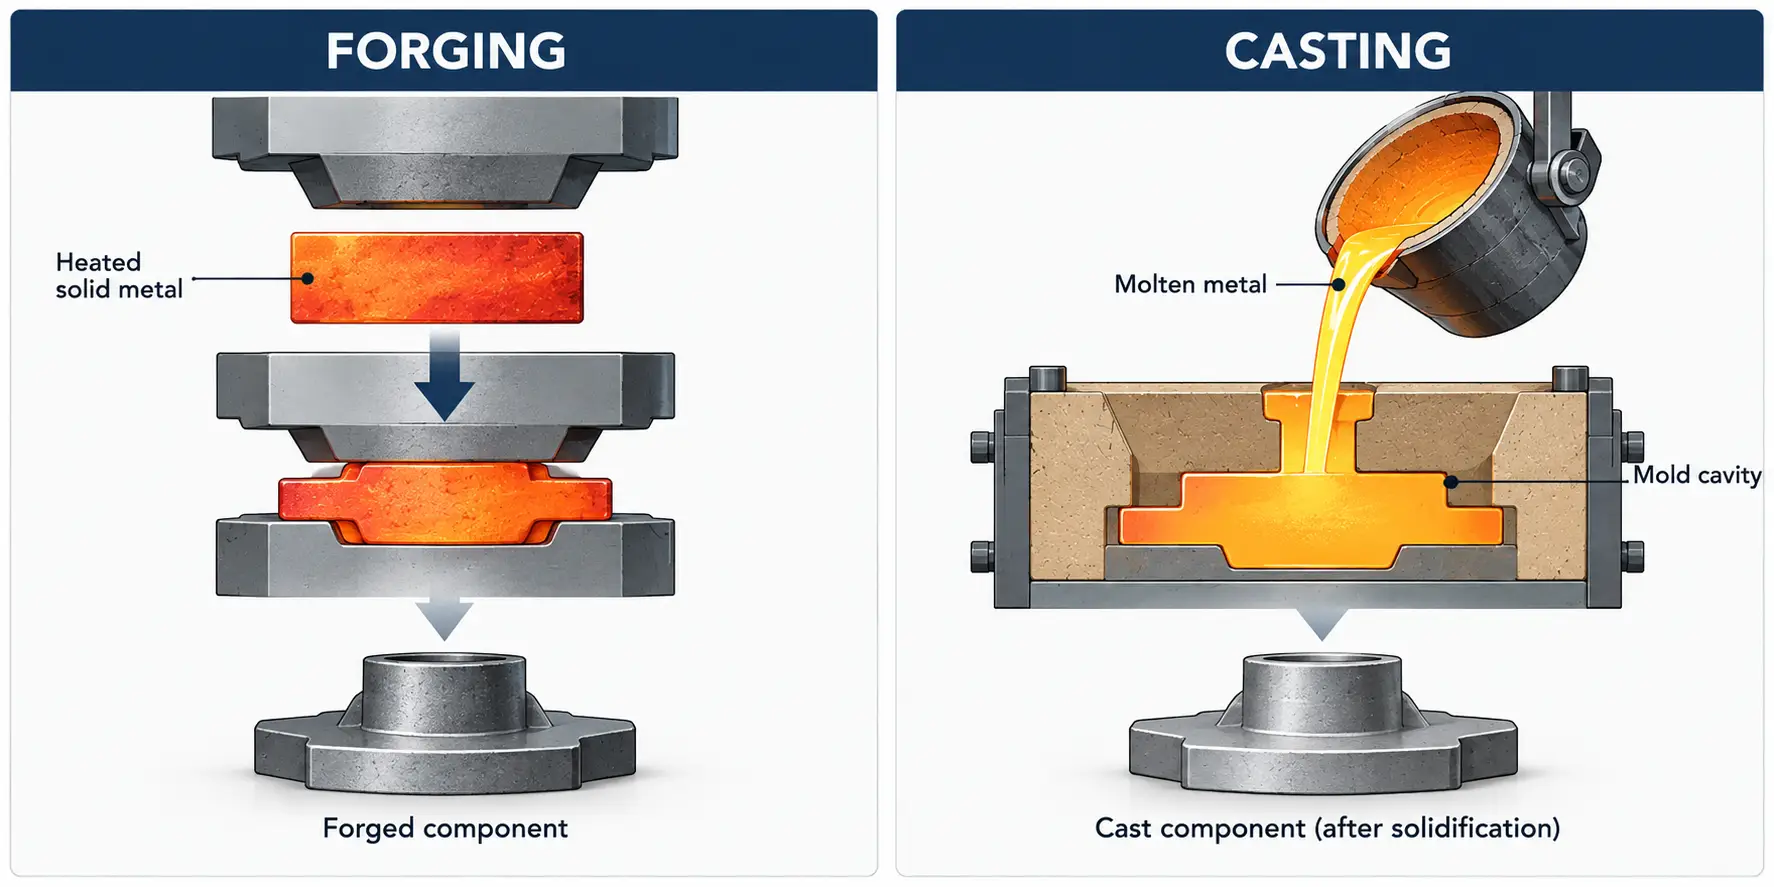
การตีขึ้นรูปจะทำให้โลหะแข็งเปลี่ยนรูป, ในขณะที่การหล่อจะทำให้โลหะหลอมเหลวแข็งตัวในแม่พิมพ์.
ความแตกต่างที่สำคัญโดยสรุป
| ปัจจัย | การตีขึ้นรูป | กำลังหล่อ |
|---|---|---|
| กระบวนการขึ้นรูป | การเสียรูปพลาสติกของโลหะแข็ง | การแข็งตัวของโลหะหลอมเหลวในแม่พิมพ์ |
| เรขาคณิตของชิ้นส่วน | เหมาะมากกับของแข็งหลายอย่าง, รูปร่างรับน้ำหนัก | เหมาะอย่างยิ่งสำหรับรูปร่างที่ซับซ้อนและโพรงภายใน |
| โครงสร้างวัสดุ | การเสียรูปสามารถปรับเปลี่ยนโครงสร้างจุลภาคและพัฒนาการไหลของเกรนในทิศทางได้ | โครงสร้างจุลภาคพัฒนาผ่านการแข็งตัวและการประมวลผลในภายหลัง |
| ประสิทธิภาพทางกล | สามารถเสนอข้อได้เปรียบสำหรับสภาวะการโหลดที่มีความต้องการสูง | สามารถตอบสนองข้อกำหนดเฉพาะด้วยโลหะผสมที่เหมาะสม, การประมวลผลและการควบคุมคุณภาพ |
| ข้อบกพร่องทั่วไป | รอบ, พับ, การตีรอยแตกและการเติมน้อยเกินไป | ความพรุน, ข้อบกพร่องการหดตัว, การรวมตัวและน้ำตาอันร้อนแรง |
| เศรษฐศาสตร์การผลิต | ได้รับอิทธิพลจากการขึ้นรูปอุปกรณ์, เครื่องมือ และ, การเสียรูปและการตัดเฉือน | ได้รับอิทธิพลจากประเภทของแม่พิมพ์, การละลาย, ผลผลิต, ปริมาณเครื่องจักรและการผลิต |
| ชิ้นส่วนทั่วไป | เพลา, ก้านสูบและช่องว่างเกียร์ | ตัวเรือนปั๊ม, ตัววาล์วที่ซับซ้อนและตัวเรือนเครื่องจักร |
ความแตกต่างเหล่านี้สร้างความสามารถทั่วไปของแต่ละกระบวนการ. ตัวเลือกสุดท้ายจำเป็นต้องประเมินส่วนประกอบ แทนที่จะคิดว่าวิธีการผลิตแบบใดแบบหนึ่งจะให้ผลลัพธ์ที่ดีกว่าเสมอ.
2. ความแข็งแรง, ประสิทธิภาพการไหลของเกรนและความล้า
เหตุใดส่วนประกอบที่ปลอมแปลงจึงมักจะทำงานได้ดีภายใต้น้ำหนักบรรทุก
การตีขึ้นรูปจะเปลี่ยนรูปร่างและโครงสร้างภายในของโลหะโดยการเสียรูปแบบพลาสติก. ขึ้นอยู่กับโลหะผสม, หุ้นเริ่มต้น, อุณหภูมิการเปลี่ยนรูปและการลดลง, กระบวนการนี้สามารถปรับโครงสร้างจุลภาคและเปลี่ยนแปลงการกระจายและการวางแนวของคุณสมบัติโครงสร้างได้.
ซึ่งจะเป็นประโยชน์สำหรับส่วนประกอบที่ต้องมีการดัดงอ, แรงบิด, กระแทกหรือโหลดซ้ำ.
อย่างไรก็ตาม, สมรรถนะทางกลไม่ได้ถูกกำหนดโดยการปลอมเพียงอย่างเดียว. องค์ประกอบของวัสดุ, การชุบความร้อน, ความไม่ต่อเนื่องภายใน, สภาพพื้นผิวและรูปทรงของส่วนประกอบยังคงมีความสำคัญ.
การไหลของเกรนและคุณสมบัติทิศทาง
ในการตีขึ้นรูป, การไหลของเกรนโดยทั่วไปหมายถึงรูปแบบทิศทางที่เกิดขึ้นเมื่อวัสดุเปลี่ยนรูป, รวมถึงการจัดตำแหน่งคุณสมบัติและการรวมโครงสร้างจุลภาค.
การตีขึ้นรูปที่ได้รับการออกแบบมาอย่างดีอาจพัฒนารูปแบบการไหลที่ดีต่อทิศทางการรับแรงหลัก. สิ่งนี้สามารถช่วยปรับปรุงประสิทธิภาพในบางแอปพลิเคชันได้.
การไหลของเกรนไม่เหมือนกับการปรับแต่งเกรน. การปรับแต่งเกรนเกี่ยวข้องกับขนาดของเกรน, ในขณะที่การไหลของเกรนอธิบายลักษณะทิศทางที่เกี่ยวข้องกับการเสียรูป. ทั้งสองสามารถมีอิทธิพลต่อคุณสมบัติได้หลายวิธี.
ควบคุมการเสียรูปได้ไม่ดี, รูปแบบการไหลที่ไม่เอื้ออำนวยหรือข้อบกพร่องในการปลอมอาจลดผลประโยชน์ที่คาดหวัง. ดังนั้นส่วนประกอบที่ปลอมแปลงจึงควรได้รับการประเมินโดยเทียบกับข้อกำหนดทางกลที่เกิดขึ้นจริง.
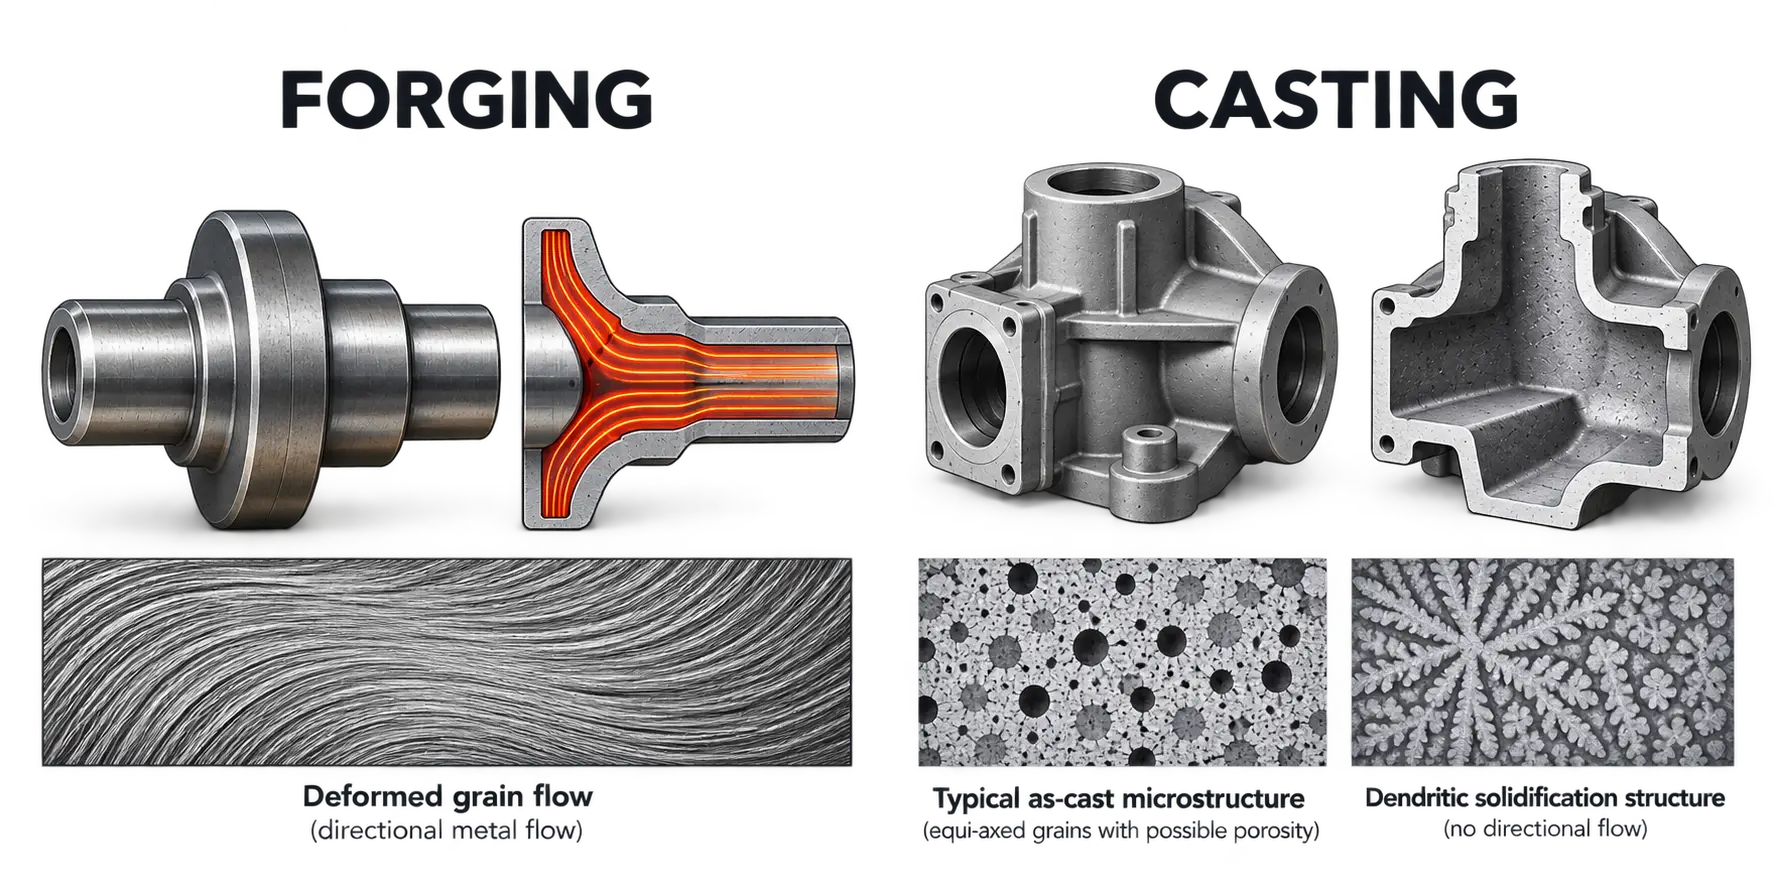
ทิศทางการไหลของเกรนที่เกิดจากการปลอมแปลงรูป.
ฟอร์จ vs หล่อความเหนื่อยล้า
ความล้มเหลวของความล้าเกิดขึ้นภายใต้ความเครียดซ้ำๆ หรือที่ผันผวน และได้รับอิทธิพลอย่างมากจากการเริ่มต้นและการแพร่กระจายของรอยแตกร้าว.
ความไม่ต่อเนื่องภายใน, ข้อบกพร่องของพื้นผิว, ความเค้นตกค้างและความเข้มข้นของความเค้นทางเรขาคณิตอาจส่งผลต่ออายุความล้าในชิ้นงานทั้งแบบหล่อและแบบหล่อ.
การตีขึ้นรูปอาจมีข้อได้เปรียบเมื่อการควบคุมการเสียรูปและคุณภาพของวัสดุช่วยลดความไม่ต่อเนื่องที่สำคัญและให้คุณสมบัติทิศทางที่ดี.
การหล่อยังสามารถผลิตส่วนประกอบที่มีประสิทธิภาพความล้าที่เพียงพอ. การเลือกโลหะผสม, การควบคุมการแข็งตัว, การชุบความร้อน, การตัดเฉือนและการตรวจสอบล้วนส่งผลต่อผลลัพธ์.
สำหรับการใช้งานที่สำคัญ, ควรกำหนดข้อกำหนดด้านความล้าตามข้อกำหนดที่เกี่ยวข้อง, การทดสอบและการประเมินระดับส่วนประกอบ แทนที่จะเป็นสมมติฐานทั่วไปว่าการตีขึ้นรูปทั้งหมดมีประสิทธิภาพเหนือกว่าการหล่อทั้งหมด.
3. ข้อบกพร่องทั่วไปและการตรวจสอบคุณภาพ
เส้นทางการผลิตมีอิทธิพลต่อประเภทของข้อบกพร่องที่อาจเกิดขึ้น, แต่การตีหรือการหล่อไม่รับประกันวัสดุที่ปราศจากข้อบกพร่อง.
การทำความเข้าใจว่ารูปแบบความไม่ต่อเนื่องมีประโยชน์อย่างไรมากกว่าการคิดว่าข้อบกพร่องเฉพาะเจาะจงเป็นของกระบวนการเดียวเท่านั้น.
ข้อบกพร่องในการหล่อทั่วไป
คุณภาพการหล่อขึ้นอยู่กับการเตรียมการหลอม, เติมแม่พิมพ์, การให้อาหารและการแข็งตัว.
ข้อบกพร่องทั่วไป ได้แก่:
ความพรุนของก๊าซ: ช่องว่างที่เกี่ยวข้องกับก๊าซที่ติดอยู่หรือปล่อยออกมาระหว่างการแข็งตัว.
โพรงหดตัวและความพรุนของการหดตัว: ช่องว่างที่เกิดจากการป้อนไม่เพียงพอเนื่องจากโลหะหดตัวระหว่างการแข็งตัว.
น้ำตาร้อน: รอยแตกที่เกิดขึ้นเมื่อหดตัวถูกจำกัดในระหว่างขั้นตอนสุดท้ายของการแข็งตัว.
การรวมอโลหะ: วัสดุที่ไม่พึงประสงค์รวมอยู่ในการหล่อ.
การทำงานผิดพลาดและการปิดเครื่องแบบเย็น: ข้อบกพร่องที่เกี่ยวข้องกับการเติมแม่พิมพ์ที่ไม่สมบูรณ์หรือการหลอมรวมไม่เพียงพอระหว่างกระแสโลหะที่ก้าวหน้า.
การเกิดขึ้นของพวกเขาขึ้นอยู่กับโลหะผสม, วิธีการหล่อ, การออกแบบแม่พิมพ์และการควบคุมกระบวนการ.
ข้อบกพร่องการตีทั่วไป
ข้อบกพร่องในการปลอมอาจเกิดจากวัสดุเริ่มต้นหรือเกิดขึ้นระหว่างการให้ความร้อนและการเสียรูป.
ตัวอย่างได้แก่:
รอบและพับ: วัสดุพับเข้าหาตัวเองระหว่างการเปลี่ยนรูป, อาจสร้างความไม่ต่อเนื่องของพื้นผิว.
รอยแตกร้าวจากการตีขึ้นรูป: รอยแตกที่เกี่ยวข้องกับความเครียดในท้องถิ่นมากเกินไป, อุณหภูมิการขึ้นรูปไม่เหมาะสม, ข้อจำกัดด้านวัสดุหรือเงื่อนไขการประมวลผลอื่นๆ.
การบรรจุน้อยเกินไป: การเติมช่องแม่พิมพ์ที่ตั้งใจไว้ไม่สมบูรณ์.
ความไม่ต่อเนื่องของพื้นผิว: ข้อบกพร่องที่สืบทอดมาจากสต็อกเริ่มต้นหรือที่เกิดขึ้นระหว่างการประมวลผล.
ความไม่ต่อเนื่องภายใน: ข้อบกพร่องที่อาจยังคงอยู่จากวัสดุตั้งต้นหรือพัฒนาภายใต้สภาวะการประมวลผลที่ไม่เอื้ออำนวย.
การปลอมแปลงรูปสามารถปิดช่องว่างภายในบางอย่างได้ภายใต้สภาวะที่เหมาะสม, แต่การปิดไม่ได้หมายความว่าจะเกิดการยึดเกาะทางโลหะหรือการกำจัดข้อบกพร่องโดยสมบูรณ์.
การรวมอโลหะ, รอยแตกร้าวและความไม่ต่อเนื่องอื่นๆ อาจยังคงอยู่แม้ว่าจะเสียรูปไปมากก็ตาม.
ข้อกำหนดการตรวจสอบและการยอมรับ
ควรเลือกการตรวจสอบคุณภาพตามวัสดุ, รูปทรงเรขาคณิต, ประเภทของข้อบกพร่องที่คาดหวังและเกณฑ์การยอมรับที่เกี่ยวข้อง.
การตรวจสอบด้วยภาพและมิติมักใช้เพื่อประเมินคุณลักษณะภายนอก. การทดสอบอัลตราโซนิกและการทดสอบด้วยภาพรังสีอาจถูกนำมาใช้เพื่อตรวจสอบความไม่ต่อเนื่องภายในที่วัสดุและรูปทรงเรขาคณิตอนุญาต.
การทดสอบอนุภาคแม่เหล็กสามารถเปิดเผยความไม่ต่อเนื่องของพื้นผิวและใกล้พื้นผิวในวัสดุเฟอร์โรแมกเนติกที่เหมาะสม, ในขณะที่การทดสอบการแทรกซึมของของเหลวนั้นใช้สำหรับความไม่ต่อเนื่องของการแตกพื้นผิวในวัสดุที่เข้ากันได้.
ความสามารถในการตรวจสอบชิ้นส่วนปลอมแปลงหรือหล่อทุกชิ้นไม่เหมือนกัน. โครงสร้างจุลภาคหยาบ, ความหนาของส่วน, สภาพพื้นผิว, รูปทรงที่ซับซ้อนและการวางแนวของข้อบกพร่องอาจส่งผลต่อการตรวจจับ.
สำหรับชิ้นส่วนที่สำคัญ, ขั้นตอนการตรวจสอบและขีดจำกัดการยอมรับควรกำหนดขึ้นจากข้อกำหนดเฉพาะของวัสดุและส่วนประกอบที่เกี่ยวข้อง.
คุณสามารถระบุชิ้นส่วนที่ปลอมแปลงหรือหล่อตามลักษณะที่ปรากฏได้หรือไม่?
พื้นผิว, เส้นแยกและเครื่องหมายการผลิตอื่นๆ อาจให้ข้อมูลเบาะแส, แต่ก็ไม่ใช่หลักฐานที่แน่ชัด.
เครื่องจักรกล, การระเบิด, การเคลือบและการตกแต่งขั้นสุดท้ายอื่นๆ สามารถลบหรือบดบังคุณสมบัติเหล่านี้ได้. วิธีการตีและการหล่อบางวิธีสามารถสร้างรูปลักษณ์ภายนอกที่คล้ายกันได้.
บันทึกการผลิต, การจัดทำเอกสารวัสดุและการตรวจสอบทางโลหะวิทยาที่เหมาะสมทำให้มีพื้นฐานที่เชื่อถือได้มากขึ้นในการระบุเส้นทางการผลิต.
4. รูปทรง, เครื่องมือและต้นทุนการผลิตรวม
ควรประเมินต้นทุนการผลิตสำหรับผลิตภัณฑ์สำเร็จรูป, ส่วนประกอบที่ได้รับการยอมรับมากกว่าการตีหรือการหล่อครั้งแรกเท่านั้น.
เรขาคณิตและความเป็นไปได้ในการผลิต
การหล่อมักได้เปรียบเมื่อชิ้นส่วนต้องมีการผ่านภายใน, โพรงที่ซับซ้อนหรือลักษณะภายนอกที่ยากต่อการขึ้นรูปด้วยการตีแบบธรรมดา.
ตัวเรือนปั๊มและตัววาล์วบางตัวเป็นตัวอย่างทั่วไป. การหล่อสามารถสร้างเส้นทางการไหลภายในส่วนประกอบได้, ลดปริมาณการตัดเฉือนหรือการประกอบที่อาจจำเป็น.
การตีขึ้นรูปมักเหมาะสำหรับส่วนประกอบที่เป็นของแข็ง ซึ่งการเสียรูปของวัสดุและคุณสมบัติด้านทิศทางให้ประโยชน์ในทางปฏิบัติ.
อย่างไรก็ตาม, รูปทรงเรขาคณิตเพียงอย่างเดียวไม่สามารถกำหนดตัวเลือกได้. ขนาด, อัลลอย, ต้องพิจารณาความคลาดเคลื่อนที่จำเป็นและกระบวนการผลิตที่มีอยู่ด้วย.
เครื่องมือและปริมาณการผลิต
การตีขึ้นรูปแบบปิดอาจต้องใช้เงินลงทุนจำนวนมาก. เพื่อการผลิตในปริมาณมากที่เหมาะสม, ต้นทุนนั้นสามารถกระจายไปยังองค์ประกอบต่างๆ ได้.
ต้นทุนเครื่องมือหล่อขึ้นอยู่กับกระบวนการที่เลือกเป็นอย่างมาก.
การหล่อทรายสามารถประหยัดได้สำหรับการใช้งานที่มีปริมาณน้อยหรือส่วนประกอบขนาดใหญ่บางประเภท, ในขณะที่การหล่อด้วยแรงดันสูงโดยทั่วไปต้องใช้เงินลงทุนด้านเครื่องมือมากกว่า แต่ก็สามารถได้เปรียบเมื่อมีปริมาณการผลิตสูง.
การตีหรือการหล่อมีราคาถูกกว่าในทุกสภาวะการผลิตอย่างสม่ำเสมอ.
เครื่องจักรกล, ต้นทุนผลผลิตและคุณภาพ
ต้นทุนการผลิตทั้งหมดอาจรวมถึง:
— การสูญเสียวัสดุเริ่มต้นและวัสดุ.
— การหลอมละลายหรือการให้ความร้อนด้วยแท่งเหล็ก.
— การดำเนินการขึ้นรูปหรือการหล่อ.
— ตาย, แม่พิมพ์และเครื่องมือที่เกี่ยวข้อง.
— ตัดแต่ง, การทำความสะอาดและการตัดเฉือน.
— การรักษาความร้อนและการตกแต่งพื้นผิว.
— การตรวจสอบ, การทำงานซ้ำและชิ้นส่วนที่ถูกปฏิเสธ.
การตีขึ้นรูปใกล้ตาข่ายและการหล่อที่แม่นยำสามารถลดความต้องการในการตัดเฉือนได้เมื่อรูปทรงของส่วนประกอบและพิกัดความเผื่อมีความเหมาะสม.
การใช้วัสดุก็แตกต่างกันไป. การตีขึ้นรูปอาจทำให้เกิดประกายไฟและเศษตัดแต่งได้, ในขณะที่การหล่ออาจต้องใช้ประตู, นักวิ่งและไรเซอร์ที่ต้องถอดหรือรีไซเคิล.
การเปรียบเทียบทางเศรษฐกิจที่สำคัญคือต้นทุนต่อชิ้นส่วนสำเร็จรูปที่ยอมรับในปริมาณการผลิตที่ต้องการ.
5. วิธีการเลือกระหว่างการตีและการหล่อ
การเลือกใช้งานจริงจะเริ่มต้นจากข้อกำหนดในการให้บริการของส่วนประกอบและย้อนกลับไปในกระบวนการผลิต.
ขั้นตอน 1: กำหนดข้อกำหนดด้านวัสดุและการโหลด
ระบุโลหะผสมที่ต้องการ, คุณสมบัติทางกลและสภาพการทำงาน.
ส่วนประกอบที่ต้องสัมผัสกับการโค้งงอหรือแรงบิดซ้ำๆ อาจได้รับประโยชน์จากเส้นทางการตีขึ้นรูปที่ให้คุณภาพวัสดุและคุณสมบัติทิศทางที่เหมาะสม.
การหล่ออาจยอมรับได้หากคุณสมบัติที่ระบุไว้, ระดับคุณภาพและการออกแบบเป็นไปตามข้อกำหนดการบริการ.
การตัดสินใจควรได้รับการสนับสนุนจากข้อกำหนดทางวิศวกรรมมากกว่าวิธีการผลิตเพียงอย่างเดียว.
ขั้นตอน 2: ประเมินเรขาคณิตของชิ้นส่วน
ตรวจสอบว่าส่วนประกอบมีช่องภายในหรือไม่, ทางเดินไหล, ผนังบางหรือคุณสมบัติอื่น ๆ ที่มีอิทธิพลอย่างมากต่อความสามารถในการผลิต.
เพลาแข็งอาจเหมาะสำหรับการตีขึ้นรูป.
ตัวเรือนปั๊มที่ซับซ้อนซึ่งมีทางไหลภายในอาจเหมาะกับการหล่อมากกว่า.
เมื่อทำได้ทั้งสองเส้นทาง, เปรียบเทียบปริมาณของการตัดเฉือนและการประกอบในภายหลังที่ต้องการ.
ขั้นตอน 3: กำหนดข้อกำหนดด้านคุณภาพและการตรวจสอบ
พิจารณาประเภทต่างๆ, ขนาดและตำแหน่งของความไม่ต่อเนื่องที่อาจส่งผลต่อประสิทธิภาพของส่วนประกอบ.
สำหรับชิ้นส่วนที่มีความสำคัญต่อความล้า, ข้อบกพร่องใกล้กับบริเวณที่มีความเครียดสูงอาจมีความสำคัญเป็นพิเศษ.
สำหรับส่วนประกอบที่มีแรงดัน, ข้อกำหนดด้านความสมบูรณ์อาจส่งผลต่อการเลือกใช้วัสดุ, เส้นทางการผลิตและการตรวจสอบ.
การยอมรับคุณภาพควรถูกกำหนดผ่านข้อกำหนดเฉพาะและเงื่อนไขการบริการที่เกี่ยวข้อง, ไม่ใช่เพียงแค่การติดป้ายกำกับกระบวนการหนึ่งว่าแข็งแกร่งกว่าหรือเชื่อถือได้มากกว่า.
ขั้นตอน 4: เปรียบเทียบปริมาณการผลิตและต้นทุนรวม
ประมาณการการลงทุนด้านเครื่องมือ, อัตราการผลิต, การใช้วัสดุ, การกลึง, การชุบความร้อน, ค่าใช้จ่ายในการตรวจสอบและการปฏิเสธ.
กระบวนการที่มีต้นทุนเครื่องมือเริ่มแรกต่ำกว่าอาจไม่ทำให้ต้นทุนต่อชิ้นส่วนที่ยอมรับต่ำที่สุดในปริมาณมาก.
ในทางกลับกัน, เส้นทางการปลอมที่เป็นไปได้ทางเทคนิคอาจไม่ประหยัดสำหรับคอมเพล็กซ์, ส่วนประกอบที่มีปริมาณต่ำ.
ตัวอย่างจากการผลิตภาคอุตสาหกรรม
| ส่วนประกอบ | ปัจจัยการคัดเลือกที่สำคัญ | ข้อควรพิจารณาในการผลิต |
|---|---|---|
| เพลาข้อเหวี่ยง | กำลังโหลดความเมื่อยล้า, คุณสมบัติของวัสดุและปริมาณการผลิต | การตีขึ้นรูปเป็นเรื่องปกติในการใช้งานที่มีความต้องการสูง; เส้นทางการหล่อที่เหมาะสมสำหรับการออกแบบบางอย่างก็ใช้เช่นกัน |
| เกียร์ว่าง | คุณภาพของวัสดุ, การโหลด, การตัดเฉือนและการบำบัดความร้อนในภายหลัง | การตีมักใช้กับส่วนประกอบเกียร์ที่รับน้ำหนักมาก, ขึ้นอยู่กับข้อกำหนดด้านการออกแบบและวัสดุ |
| ตัวเรือนปั๊ม | ช่องทางการไหลภายใน, ข้อกำหนดทางเรขาคณิตและความดัน | การหล่อสามารถสร้างทางเดินภายในที่ซับซ้อนได้อย่างมีประสิทธิภาพ |
| ตัววาล์ว | ความสมบูรณ์ของความดัน, สภาพแวดล้อมการบริการ, โลหะผสมและเรขาคณิตภายใน | ใช้ทั้งแบบฟอร์จและแบบหล่อ, ขึ้นอยู่กับข้อกำหนดที่เกี่ยวข้อง |
การตัดสินใจครั้งสุดท้าย
เลือกเส้นทางการผลิตที่สามารถตอบสนองประสิทธิภาพที่ต้องการได้อย่างสม่ำเสมอ, ข้อกำหนดทางเรขาคณิตและคุณภาพในราคารวมที่ยอมรับได้.
สำหรับการใช้งานที่มีความต้องการสูง, การตัดสินใจนี้ควรได้รับการสนับสนุนจากข้อมูลที่เป็นสาระสำคัญ, ความสามารถของกระบวนการ, ข้อกำหนดในการตรวจสอบและการหารือกับผู้ผลิตที่มีคุณสมบัติเหมาะสม.
6. การเหนี่ยวนำความร้อนในการผลิตการตีและการหล่อ
การทำความร้อนแบบเหนี่ยวนำสามารถรองรับทั้งการผลิตการตีและการหล่อ, แต่มีจุดประสงค์ที่แตกต่างกัน.
การทำความร้อน Billet ก่อนการปลอม
ในการตีขึ้นรูปร้อน, เหล็กแท่งหรือแท่งโลหะต้องมีอุณหภูมิในการขึ้นรูปที่เหมาะสมก่อนที่จะเสียรูป.
อันหนึ่ง ระบบทำความร้อนเหล็กแท่งเหนี่ยวนำ สามารถให้ความร้อนชิ้นงานที่เป็นสื่อกระแสไฟฟ้าที่เหมาะสมในขณะที่ยังคงแข็งอยู่. จากนั้นวัสดุที่ให้ความร้อนจะถูกถ่ายโอนไปยังเครื่องอัด, ค้อนหรืออุปกรณ์ตีขึ้นรูปอื่น ๆ.
ข้อกำหนดในการทำความร้อนขึ้นอยู่กับเกรดของวัสดุ, ขนาดชิ้นงาน, อุณหภูมิการขึ้นรูปและอัตราการผลิต.
KOTRON นำเสนออุปกรณ์ทำความร้อนแบบเหนี่ยวนำสำหรับการปลอมแปลง. ข้อมูลเพิ่มเติมสามารถดูได้ที่ การตีขึ้นรูปด้วยเหนี่ยวนำ หน้าหนังสือ.
การเหนี่ยวนำการหลอมเพื่อการหล่อ
การหล่อต้องใช้โลหะหลอมเหลวเพื่อเตรียมก่อนการเติมแม่พิมพ์.
อันหนึ่ง เตาหลอมเหนี่ยวนำ สามารถหลอมโลหะและโลหะผสมที่เหมาะสมได้โดยใช้ การเหนี่ยวนำแม่เหล็กไฟฟ้า. โลหะหลอมเหลวจะถูกจัดการและเทตามกระบวนการหล่อที่เลือกไว้.
อุปกรณ์หลอมรองรับการเตรียมโลหะ; มันไม่ได้แทนที่การออกแบบแม่พิมพ์, เท, การควบคุมการแข็งตัวหรือการตรวจสอบการหล่อ.
ความแตกต่างนั้นตรงไปตรงมา: การทำความร้อนด้วยเหล็กแท่งแบบเหนี่ยวนำจะเตรียมโลหะแข็งสำหรับการปลอม, ในขณะที่การหลอมเหนี่ยวนำทำให้เกิดโลหะเหลวสำหรับการหล่อ.
คีย์ Takeaway
การตีและการหล่อ เสนอความสามารถในการผลิตที่แตกต่างกัน. การตีขึ้นรูปสามารถให้ข้อได้เปรียบสำหรับส่วนประกอบที่รับน้ำหนักสูงบางชนิดได้, ในขณะที่การหล่อมีประโยชน์อย่างยิ่งสำหรับรูปร่างที่ซับซ้อนและทางเดินภายใน.
ควรเลือกกระบวนการที่เหมาะสมโดยการเปรียบเทียบข้อกำหนดการบริการ, คุณสมบัติของวัสดุ, รูปทรงเรขาคณิต, การยอมรับคุณภาพและต้นทุนการผลิตทั้งหมด.
ในกระบวนการผลิต, การทำความร้อนแบบเหนี่ยวนำอาจใช้สำหรับการทำความร้อนแท่งเหล็กแข็งก่อนการตีหรือการหลอมโลหะก่อนการหล่อ. สิ่งเหล่านี้เป็นการใช้งานระบายความร้อนที่แตกต่างกันซึ่งต้องมีการกำหนดค่าอุปกรณ์ที่แตกต่างกัน.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
ชิ้นส่วนโลหะสามารถหล่อและหลอมได้?
ได้. เส้นทางการผลิตบางแห่งใช้การหล่อหรือพรีฟอร์มที่ผลิตขึ้นเป็นพิเศษซึ่งผ่านการปลอมในภายหลัง. ผลิตภัณฑ์ดัดแบบทั่วไปมักเกิดจากการหล่อหลอมหรือวัสดุหล่ออย่างต่อเนื่อง. คุณสมบัติของส่วนประกอบสุดท้ายขึ้นอยู่กับประวัติการประมวลผลทั้งหมด, ไม่เพียงแต่วิธีการแข็งตัวเบื้องต้นเท่านั้น.
การตีขึ้นรูปจะขจัดความพรุนภายในหรือไม่?
ไม่จำเป็น. การเสียรูปที่เหมาะสมอาจปิดช่องว่างภายในบางส่วนได้, แต่ไม่รับประกันการยึดเกาะทางโลหะวิทยาอย่างสมบูรณ์. ผลลัพธ์ขึ้นอยู่กับอุณหภูมิ, การเสียรูป, สภาวะความเครียด, ลักษณะข้อบกพร่องและการประมวลผลในภายหลัง. คุณภาพภายในจะต้องได้รับการตรวจสอบเมื่อจำเป็น.
คุณจะบอกได้อย่างไรว่าชิ้นส่วนนั้นถูกปลอมแปลงหรือหล่อ?
ลักษณะพื้นผิวและเครื่องหมายการผลิตอาจเป็นข้อบ่งชี้, แต่การตัดเฉือนและการเก็บผิวละเอียดอาจบดบังสิ่งเหล่านี้ได้. บันทึกการผลิต, การรับรองวัสดุและการตรวจสอบทางโลหะวิทยาที่เหมาะสมมีความน่าเชื่อถือมากกว่ารูปลักษณ์ภายนอกเพียงอย่างเดียว.
การเลือกระหว่างการตีและการหล่อสำหรับการผลิตของคุณ?
KOTRON จัดหาอุปกรณ์ทำความร้อนแบบเหนี่ยวนำสำหรับการทำความร้อนแท่งเหล็กแข็งก่อนการตีและการหลอมโลหะสำหรับการหล่อ. บอกเราเกี่ยวกับข้อกำหนดด้านส่วนประกอบและการผลิตของคุณ.