
Stahlrohling-Induktionsheizung für quadratische Rohlingsschmiedung
Stahlrohling-Induktionsheizung ist der Begrenzungsfaktor in mehr Schmiedelinien, als jemand zugibt. Die Presse, der Roboter, Der Bediener – alle drei können sich schneller bewegen, als die Knüppelheizung eine gleichmäßige Schmiedetemperatur liefern kann. Und wenn die Heizung ins Hintertreffen gerät, alles dahinter stapelt sich.
Die Auswahl einer Stromversorgung nach Tonnage hat keinen Einfluss auf die Größe Ihres Induktionsheizgeräts. Billetgröße, Stahlsorte, Zieltemperatur, Zykluszeit, Frequenz, Spulenlänge, Materialtransport, Maßstabskontrolle, und Temperaturgleichmäßigkeit sind alle wichtig. Fehlt einer, erreicht die Linie unter Anlagenbedingungen nicht die Produktionsrate – nicht auf dem Papier, nicht in der Werkstatt.
Hier sind die sieben Entscheidungen, die einen Heizofen, der Schritt hält, von einem unterscheiden, der zum Engpass wird.
1. Warum die Dimensionierung eines Schmiedeblechheizers mit der Zykluszeit beginnt
Ein Schmiedelinienheizer wird nach der erforderlichen Teileanzahl pro Stunde dimensioniert, nicht nur nach Schmiedeblechdurchmesser. Erste Frage: Wie viele Blöcke müssen jede Minute die Schmiedetemperatur erreichen, ohne die Presse aufzuhalten?
Wenn eine Presse alle ein Block benötigt 12 Sekunden, liefert das Induktionssystem einen vollständig erhitzten Block in diesem Intervall – einschließlich Zeit für das Indexieren, Transport, Temperaturkontrolle, abgelehnte Blöcke, und kurze Produktionsunterbrechungen. Eine Linie, die genau für die berechnete Kapazität ausgelegt ist, hinkt zurück, sobald die Blöcke in der Größe variieren, die Temperatur des eingehenden Materials schwankt, oder ein Bediener die Transfersequenz verlangsamt.
Die erforderliche Heizleistung benötigt einen Spielraum über der theoretischen Rate. Wie viel hängt von der Anlage ab, aber 10–15 % über der berechneten Durchsatzmenge sind ein praktisches Minimum. Weniger als das, und jede kleine Störung versetzt die Presse in den Wartemodus.
Die Eingabewerte für die Dimensionierung, die die Berechnung speisen:
— Rohmaterial und Qualität des Stecks
— Durchmesser des Stecks oder Querschnitt über die Flächen
— Länge und Gewicht des Stecks
— Eingangstemperatur und Zielschmiedetemperatur
— Benötigte Stecks pro Minute oder Teile pro Stunde
— Akzeptabler Temperaturgradient, Linienlayout, und Handhabungsmethode
Quadratische Stecks erschweren jeden dieser Eingabewerte. Ein Quadrat erhitzt sich nicht wie ein Kreis gleicher Fläche. Ecken und flache Flächen koppeln unterschiedlich, und die Spule, Frequenz, und die Indexierungsstrategie ändern sich dadurch. Dieses Thema zieht sich durch jeden untenstehenden Abschnitt.
Für einen umfassenderen Überblick darüber, wie Induktionsschmieden in die Produktionslinie passt, einschließlich der Auswahl von Ausrüstung und Prozessintegration, siehe den vollständigen Schmiede-Leitfaden.
2. Leistungsanforderungen für das Induktionsheizen von Stahlbillets
Der grundlegende Leistungsbedarf ergibt sich aus der Energie, die benötigt wird, um das Halbzeug von seiner Ausgangstemperatur auf die Schmiedetemperatur innerhalb der verfügbaren Zeit zu erhitzen. Für Kohlenstoff- und Legierungsstähle, Die Schmiedetemperaturen liegen zwischen 2.000°F und 2.300°F, Je nach Güte und Verfahren.
Beginnen Sie mit dem Gewicht des Halbzeugs, Temperaturanstieg, spezifische Wärme, und Produktionsrate. Mehr Masse und schnellere Zykluszeiten erfordern mehr kW – diese Beziehung ist linear mit dem Durchsatz. Dann fügen Sie die Leistung für Systemverluste hinzu, Maßstab, Strahlung, Spulenwirkungsgrad, und praktischer Betriebsspielraum. Die Mathematik ist unkompliziert; Die Annahmen sind der Punkt, an dem die meisten Dimensionierungsversuche schiefgehen.
Die installierte kW-Leistung muss den elektrischen und thermischen Wirkungsgrad berücksichtigen. Induktionsheizung ist im Vergleich zu brennstoffbetriebenen Methoden effizient, aber nicht die gesamte zugeführte Leistung wird in nützliche Wärme im Halbzeug umgewandelt. Spulenverluste, Verlustleistung des Netzgeräts, wassergekühlte Kupferverluste, und die Strahlung vom heißen Stahl verringern alle die Nettoheizeffizienz. Eine gut konzipierte Linie erreicht einen Gesamtwirkungsgrad von 60–65%. Wenn man darunter dimensioniert, baut man von Anfang an eine Unterperformance ein.
Als schnelle Referenz: eine Linie zum Erwärmen 4 Pfund Knüppel pro Stück 10 Sekunden benötigt deutlich weniger Strom als eine Aufheizung 25 Pfund-Knüppel im gleichen Abstand. Gleiche Zykluszeit, sehr unterschiedliche Energie pro Teil. Aus diesem Grund sind das Gewicht des Knüppels und die Durchsatzrate ausschlaggebend für die Berechnung, nicht nur der Durchmesser.
Auch der Arbeitszyklus ist wichtig. Schmiedelinien laufen über lange Schichten ununterbrochen. Die Nennleistung des Netzteils muss die Produktionsleistung ohne thermische Herabstufung am Ende eines achtstündigen Durchlaufs unterstützen. Leistungsauswahl und die Versorgungsplanung erfordert schon früh im Projekt Aufmerksamkeit — nicht erst nach Bestellung der Ausrüstung.
Berücksichtigung von Wärmeverlusten
Die Wärmeverluste steigen schnell, wenn die Schrotttemperatur steigt. In der Nähe der Schmiedetemperatur, Strahlung wird ein echter Faktor – insbesondere bei einem Spalt zwischen Coilausgang und Presse. Ein Heizer, der während der Inbetriebnahme die richtige Austrittstemperatur erreicht, erreicht im Produktionsbetrieb nicht die gewünschte Leistung, wenn heiße Schrottstücke warten oder Wärme verlieren, bevor sie die Presse erreichen. Dimensionierung für die tatsächliche Folge vom Coilausgang bis zum Matrizenkontakt, nicht nur für den Heizer.
3. Frequenzauswahl für runde und quadratische Schrottstücke
Die Frequenz steuert, wie tief der Strom in das Werkstück eindringt und wo sich Wärme entwickelt. Niedrigere Frequenzen treiben die Wärme tiefer in das Bauteil. Höhere Frequenzen halten sie nahe der Oberfläche. Der Unterschied wird nicht mehr theoretisch, wenn man versucht, ein 4-Zoll-Werkstück vollständig zu erhitzen.
Beim Schmieden von Werkstücken, ist das Ziel das Durchheizen – die gesamte Querschnittsfläche auf Schmiedetemperatur zu bringen. Die Frequenz balanciert die Heizrate, Querschnittsgröße, die Temperaturgleichmäßigkeit, und das, was die Stromversorgung liefern kann.
| Werkstückgröße (Über Flächen) | Empfohlene Frequenz | Warum |
|---|---|---|
| Unter 2″ | 3–10 kHz | Kleiner Abschnitt – Abstand von Oberfläche zum Kern kurz genug, damit mittlere Frequenz durchheizt |
| 2″–4″ | 1–3 kHz | Tiefere Eindringung erforderlich; balanciert Heizrate mit Kerntemperatur |
| Über 4″ | 500 Hz–1 kHz | Großer Abschnitt erfordert tiefes Eindringen; höhere Frequenzen überhitzen die Oberfläche, bevor der Kern nachkommt |
Die endgültige Wahl hängt auch vom Stahlgrad ab, Zieltemperatur, und davon, wie eng ein Temperaturgradient im Prozess toleriert wird.
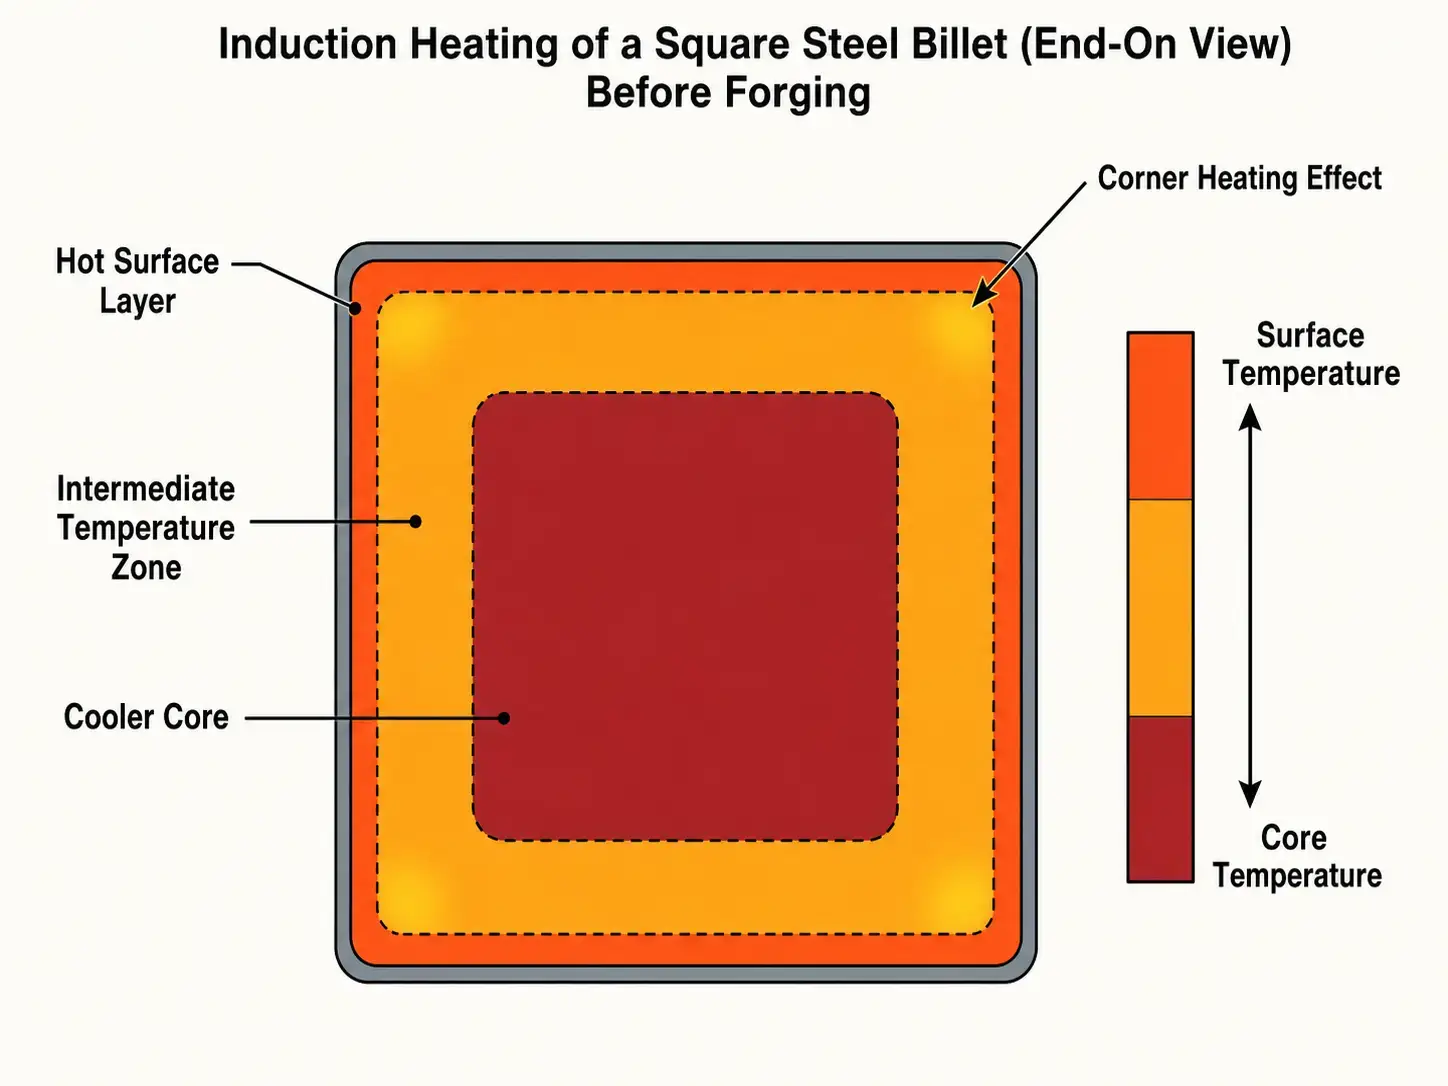
Quadratische Brammen erschweren die Frequenzauswahl. Ecken und flache Flächen koppeln nicht auf dieselbe Weise, also werden sie nicht auf dieselbe Weise erwärmt. Je nach Stranggröße und Spulenbau, sind die Ecken heißer als der Kern — oder kälter als die Mitteloberfläche — und beides sind Probleme an der Presse.
Bei quadratischen Strangabschnitten, hängt die Frequenzentscheidung von der Querschnittsfläche über die Flächenkante, vom Verhalten der Ecktemperatur, von der Kerntemperatur beim Entladen ab, ob Knüppel indexiert oder kontinuierlich geschoben werden, Spulentyp und Kopplungsabstand, und die Temperaturschwankungen, die der Prozess tolerieren kann.
Für einen tiefergehenden technischen Überblick, siehe Frequenzauswahl und Induktionsheizungsgrundlagen.
4. Spulenlänge, Durchsatz & Material Handling
Die installierte kW bestimmt, wie viel Energie zur Verfügung steht. Die Spulenlänge und die Verweilzeit des Brammen bestimmen, ob die Bramme diese Energie aufnehmen kann, ohne dass die Oberfläche schneller als das Kernmaterial erhitzt wird.. Eine kurze Spule mit sehr hoher Leistung überhitzt die Oberfläche, bevor das Zentrum Schmiedetemperatur erreicht — das Pyrometer signalisiert ‚weiter‘., Die Presse sagt ‚nein‘..
Verweilzeit ist die Zeit, die jede Bramme innerhalb der aktiven Heizzone verbringt., Gesteuert durch die Spulenlänge, , die Geschwindigkeit des Brammenvorlaufs, Abstand, und die Indexiermethode..
Für einen kontinuierlichen Schieber-Heizer, beeinflusst der Brammenabstand direkt die Durchsatzrate.. Durch enge Abstände werden mehr Knüppel in das Coil gepackt und die Produktionsrate verbessert, aber es verändert auch die Kopplung, Temperaturregelung, und Zuverlässigkeit der mechanischen Zuführung. Für ein Indexierungssystem, Jeder Block stoppt an einer oder mehreren Heizstationen. Das vereinfacht die Teileverfolgung und Temperaturkontrolle, aber die Indexzeit muss mit dem Presszyklus übereinstimmen — keine Lücken, keine Überlappungen.
Einzelspulen- vs. Mehrspulen-Anordnungen
Ein einfacher Heizer verwendet eine lange Spule mit einer einzelnen Stromversorgung. Mehrzonen-Systeme bewältigen schnelles Anfangsheizen, Endtemperatur-Anpassung, mehrere Stranggrößen, und geschlossener Pyrometer-Rückkopplungskreis ohne Umrüstung – wesentlich, wenn die Eintemperatur des Materials oder die Strangabmessungen während einer Produktionsserie variieren. Für Gerätekonfigurationen, siehe Induktionsschmiedesysteme und Spulendesign für die Details, die die Produktionsleistung beeinflussen.
Materialhandling beeinflusst den Durchsatz
Materialhandling entscheidet, ob der berechnete Spulen-Durchsatz erreichbar ist. Ein Heizgerät kann genügend kW haben, und schlechtes Zuführen, Indexierung, oder Auslegungsprobleme bei der Entladung begrenzen dennoch die Linie. Quadratische Knüppel klemmen. Sie klemmen immer zur ungünstigsten Zeit — Verkantungen oder Brückenbildung, wenn die Schienen, Schieber, Anschläge, und Transfer-Nester nicht für heiße Schalenzustände ausgelegt sind. Das Handhabungsdesign muss berücksichtigen, was nach Wochen der Schuppenansammlung passiert, nicht am ersten Tag.
— Billet-Lademethode und Design des Kaltbarren-Magazins
— Schubkraft und Ausrichtung bei thermischer Ausdehnung
— Führungsschienenmaterial, Verschleiß, und Skalenabstand
– Roboter, Förderer, oder manueller Abholzeitpunkt
Am wichtigsten ist das Entladesystem. Ein Brammenstück verlässt die Spule bei der richtigen Temperatur und verliert jede Sekunde Wärme, bevor die Presse es trifft. Platzieren Sie den Spulausgang so nah wie möglich an der Presse oder am Transferroboter, wie es der Bodenraum erlaubt, Mit genügend Freiraum für sicheren Zugang und Wartung. Jeder Fuß Transferdistanz kostet Sie Temperatur — und je heißer das Brammenstück ist,, desto schneller verliert es Wärme.
Die Verfolgung heißer Brammenstücke wird wichtig, wenn mehrere Brammenstückgrößen oder Rezepturen durch dieselbe Linie laufen. Das Steuerungssystem muss wissen, welcher Billet in welcher Spulenposition ist, welches Rezept aktiv ist, und ob ein Billet über das akzeptable Zeitfenster hinaus verzögert wurde. Verpasst man das und schickt man einen kalten Billet an die Presse.
5. Temperatur-, Gleichmäßigkeits- und Einweichanforderungen
Ein Billet kann die korrekte Oberflächentemperatur anzeigen und ist trotzdem zu kalt im Kern. Dies ist der häufigste Grund, warum eine Schmiedelinie nach der Installation Probleme hat. Die Pyrometeranzeige sieht in Ordnung aus. Die Presse ist anderer Meinung.
Die Presse reagiert auf das Verformungsverhalten des Knüppels, und das hängt von der gesamten Temperaturverteilung im gesamten Abschnitt ab – nicht nur von der Oberfläche. Ein kalter Kern erhöht die Umformlast, reduziert die Lebensdauer der Matrize, verursacht Überlappungen oder Falten, und erzeugt einen inkonsistenten Kornfluss. Nichts davon wird auf der Temperaturanzeige des Heizgeräts angezeigt.
Die Temperaturgleichmäßigkeit hängt vom Blockquerschnitt ab, Heizfrequenz, Heizrate, Spulenlänge, Wärmeleitfähigkeit von Stahl, Zeit, die für die Leitung zur Verfügung steht, wohin das Pyrometer gerichtet ist, und die Verzögerung zwischen Erwärmung und Schmieden.
Für größere Rohlinge, eine kurze Ausgleichs- oder Durchwärmphase hilft. Bei Induktion, bedeutet dies nicht immer einen separaten Ofen. Es kann eine längere Spule mit verringerter Leistungsdichte in der Endzone sein, kontrollierter Rohlingabstand, oder ein kurzer isolierter Transferabschnitt, der die Wärmeleitung vom Oberflächen- zum Kernbereich ermöglicht, bevor die Presse zuschlägt.
Temperaturmessung in die Linie einbauen. Ein einzelnes Pyrometer, das auf eine Oberfläche gerichtet ist, übersieht Unterschiede von Ecke zu Kern und orientationsbedingte Variationen bei quadratischen Knüppeln.
Für Prozesse, die nachgelagerte Wärmebehandlung oder Härtung beinhalten, gelten die gleichen Temperaturkontrollprinzipien. Verwandte Themen umfassen Wärmebehandlung und Induktionshärten.
6. Kühlung, Kontrollen, und praktische Linienintegration
Ein Knüppelheizer ist eine Produktionsmaschine. Über die Stromversorgung und die Spule hinaus, hängt es von Kühlung, Steuerungen, Sensoren, Sicherung, Wartungszugang, und Integration mit der Schmiedezelle ab. Jedes einzelne davon kann die Linie stoppen.
Wassergekühlte Systeme sind kritisch. Induktionsspulen, Sammelschienen, führt zu, und Leistungselektronik erzeugt während des Betriebs Wärme. Unzureichende Kühlung verringert die Zuverlässigkeit, verkürzt die Lebensdauer der Komponenten, und verursacht lästige Abschaltungen während langer Produktionsläufe. Ein System, das bei 70°F Umgebungstemperatur arbeitet, löst bei 95°F im August eine Übertemperaturabschaltung aus.
| Komponente | Was muss gekühlt werden | Fehlermodus bei Unterdimensionierung |
|---|---|---|
| Induktionsspule | Kupferwicklung + feuerfester Auskleidungsmantel | Spulenausfall, Rissbildung im feuerfesten Auskleidungsmantel |
| Netzteil | IGBTs / SCRs + Kühlkörper | Thermische Herabsetzung, Abschaltung mitten in der Schicht |
| Ausgangstransformator | Wicklungen + Kern | Isolationsversagen, überschlagend |
| Sammelschienenarbeiten | Sammelschienen aus Kupfer + Schraubverbindungen | Hotspots, Lockere Verbindungen durch Temperaturwechsel |
| Kondensatoren | Dielektrikum + interner Bus | Kapazitätsdrift, verkürztes Leben, thermisches Durchgehen |
Bei der Auslegung des Kühlsystems muss die Wasserqualität berücksichtigt werden, Durchfluss, Temperaturanstieg, Filtration, Leitfähigkeit, und Leckerkennung. Für die vollständige Aufschlüsselung, siehe Wasserkühlsysteme.
Kontrollen unterstützen die normale Produktion und anormale Bedingungen. Mindestens, Die meisten Schmiedeöfen benötigen eine Rezepturverwaltung, Leistungsregelung, Temperaturüberwachung, Verriegelungen, Fehlerprotokollierung, und Kommunikation mit vor- und nachgelagerten Geräten.
— Erkennung der Anwesenheit von Knüppeln und Erkennung von Blockaden
— Automatische Leistungsanpassung mit Pyrometer-Rückmeldung
— Rezeptspeicherung nach Knüppelgröße und Stahlsorte
— Ausschussschurrensteuerung für Knüppel mit Untertemperatur
— Press-Ready- und Heater-Ready-Signalaustausch
Automatisierungsingenieure definieren den Signalaustausch frühzeitig. Die Heizung, Roboter, drücken, Förderbändern, und das Sicherheitssystem müssen alle zustimmen, wann ein Billet bewegt werden kann, wann die Heizung pausiert, und was nach einem Stau passiert. Diese Handshakes später nachzurüsten und die Kosten vervielfachen sich.
7. Häufige Größenfehler, die die Leistung reduzieren
Die meisten Billet-Heizprobleme beginnen mit unvollständigen Größenanmaßungen. Das System stimmt auf dem Papier aus. In der Produktion, Es hält die Rate nicht.
| Größenfehler | Was passiert auf dem Werkboden |
|---|---|
| Dimensionierung nur anhand des Blockdurchmessers | Die Zykluszeit passt nicht zur Presse – die Leitung verläuft unter der Nennleistung |
| Nur Oberflächentemperatur, keine Kernüberlastung | Pressüberlastung, Stempelschaden, Kaltfaltungen im Schmiede |
| Spule zu kurz für das angebrachte kW | Oberfläche verbrennt, bevor das Zentrum die Schmiedetemperatur erreicht |
| Spulenende zu weit von der Presse | 50–100°F Verlust beim Transport zwischen Heizung und Gesenk |
| Kühlsystem ausgelegt für Winterumgebung | Übertemperaturalarm jeden Augustnachmittag |
| Ein Rezept für drei Billetgrößen und zwei Qualitäten | Einige Billets unterhitzt, einige überhitzt — keine Einstellung funktioniert für alle |
| Keine Spaltfreigabe in den Führungsbahnen | Verklemmen, schiefe Billets, unerwartete Ausfallzeiten |
Wenn man das Problem mit mehr kW angeht, kann es noch schlimmer werden. Höhere Leistung verkürzt die Aufheizzeit, aber es erhöht die Oberflächentemperatur der Spule, Frequenz, und Verweilzeit sind nicht auf den Knüppel abgestimmt. Spulendesign ist genauso wichtig: Geometrie, Kupferabschnitt, Isolierung, feuerfest, Kühlkanäle, und mechanische Unterstützung wirken sich auf das Produktionsgeschehen aus.
Wenn der erhitzte Knüppel später in der Anlage einem Induktionshärtungs- oder Wärmebehandlungsvorgang zugeführt wird, Temperaturschwankungen verursachen nachgelagerte Qualitätsprobleme. Für gehärtete Teile, Überprüfung häufige Induktionshärtungsfehler hilft zu verfolgen, wie Erwärmungsvariationen die Endeigenschaften beeinflussen.
Schlüssel zum Mitnehmen
Größe für die Zykluszeit, nicht kW. Lange genug, damit der Kern aufholt. Stelle die Spule so nah wie möglich an die Presse. Plane ab Tag eins mehr als eine Billet-Größe. Mach diese vier Dinge richtig und der Rest folgt.
FAQ
Q: Wie finde ich die kW heraus, die ich brauche?
A: Beginnen Sie mit dem Gewicht des Halbzeugs, Zieltemperatur minus Eingangstemperatur, und Teile pro Stunde. Das ergibt dir die Nettoenergie. Wenden Sie die Systemeefizienz an – 60–65 % ist ein vernünftiger Ausgangspunkt für eine gut gestaltete Induktionslinie – und fügen Sie 10–15 % Spielraum hinzu. Überprüfen Sie, ob die Versorgungseinrichtung dies bei voller Leistung liefern kann, bevor Sie bestellen.
Q: Meine Brammen sind quadratisch. Welche Frequenz sollte ich verwenden?
A: Unter 2 Zoll über Flächen: 3–10 kHz. 3–6 Zoll: 1–3 kHz. Oben 6 Zoll: 500 Hz bis 1 kHz. Spulendesign und Eckbearbeitung verschieben die endgültige Zahl – testen Sie mit instrumentierten Knüppeln, wenn der Prozess neu ist.
Q: Mein Pyrometer zeigt 2.200°F an, aber die Presse hat Schwierigkeiten. Was passiert da?
A: Kalter Kern. Die Oberfläche hat die Schmiedetemperatur erreicht, aber das Zentrum nicht. Verlangsamen Sie die Heizrate, die Spule verlängern, oder eine Einwirkzone bei reduzierter Leistung hinzufügen, um die Wärme nach innen zu leiten. Ein Pyrometer sieht nur die Oberfläche.
Q: Eine Spule oder mehrere Heizzonen?
A: Eine einzelne Spule funktioniert für eine Brammen-Größe bei gleichbleibender Geschwindigkeit. Wechseln Sie zu Multi-Zone, wenn Sie mehrere Brammen-Größen oder Stahlsorten bearbeiten, benötigen eine genaue Austrittstemperaturkontrolle, oder möchten ein geschlossenes Pyrometer-Feedback. Multi-Zone kostet anfangs mehr, zahlt sich aber aus, wenn sich Ihre Mischung von Woche zu Woche ändert.
Holen Sie sich eine Größenabschätzung für Ihre Brammen-Erwärmungslinie
Senden Sie uns Ihre Brammen-Abmessungen, Stahlsorte, Zieltemperatur, und die erforderliche Zykluszeit. Wir werden eine Leistungsschätzung erstellen, Frequenzempfehlung, und Spulenanordnung für Ihr Layout — typischerweise innerhalb 24 Stunden.


