
Kucie vs odlewanie: Wytrzymałość, Koszt, Wady & Zastosowania
Jak wybrać pomiędzy częściami kutymi i odlewanymi z metalu
Kucie kształtuje lity metal poprzez odkształcenie plastyczne, chwila odlewanie formuje części poprzez wprowadzenie stopionego metalu do formy i pozostawienie go do zestalenia. Ta zasadnicza różnica wpływa na strukturę wewnętrzną, osiągalna geometria, właściwości mechaniczne i koszt produkcji elementu.
Kucie jest często wybierane w przypadku materiałów stałych, mocno obciążone części, w których ważna jest odporność zmęczeniowa i kontrolowane właściwości materiału. Odlewanie jest szczególnie przydatne w przypadku skomplikowanych kształtów, kanały wewnętrzne i komponenty, które wymagałyby rozległej obróbki, jeśli byłyby produkowane z litego materiału. Jednak, żadna z metod nie jest z natury lepsza w każdym zastosowaniu.
Najbardziej przydatne porównanie uwzględnia rzeczywistą klasę materiału, obciążenia serwisowe, geometria części, wymagania jakościowe i całkowity koszt wytworzenia akceptowalnego gotowego komponentu.
2. Wytrzymałość, Przepływ ziarna i wydajność zmęczeniowa
3. Typowe wady i kontrola jakości
4. geometria, Oprzyrządowanie i całkowity koszt produkcji
5. Jak wybrać pomiędzy kuciem a odlewaniem
6. Nagrzewanie indukcyjne w produkcji kucia i odlewania
1. Kucie vs odlewanie: Kluczowe różnice
Jak działa kucie
Kucie wykorzystuje siły ściskające z prasy, młotek lub inny sprzęt do formowania w celu odkształcenia metalu w stanie stałym.
W kuciu na gorąco, kęsy lub pręty są podgrzewane do odpowiedniej temperatury formowania przed odkształceniem. Przedmiot obrabiany pozostaje solidny. Stosuje się również kucie na ciepło i kucie na zimno, jeśli jest to odpowiednie dla wymagań materiału i komponentu.
Typowe metody obejmują kucie swobodnie i kucie w matrycy zamkniętej. Wybór wpływa na możliwości wymiarowe, wymagania dotyczące narzędzi, przepływ materiałów i ekonomika produkcji.
Jak działa casting
Casting obejmuje topiący się metal, wypełnienie wnęki formy i umożliwienie zestalenia metalu do wymaganego kształtu.
Różne metody odlewania oferują różne możliwości. Odlewanie piaskowe jest szeroko stosowane w przypadku szerokiego zakresu rozmiarów części i wielkości produkcji. Odlewanie metodą traconą może wytwarzać skomplikowane kształty ze stosunkowo drobnymi szczegółami, podczas gdy odlewanie ciśnieniowe jest powszechnie stosowane do produkcji na dużą skalę odpowiednich stopów metali nieżelaznych.
Wybrana metoda ma wpływ na wykończenie powierzchni, dokładność wymiarowa, solidność wewnętrzna i inwestycje w oprzyrządowanie.
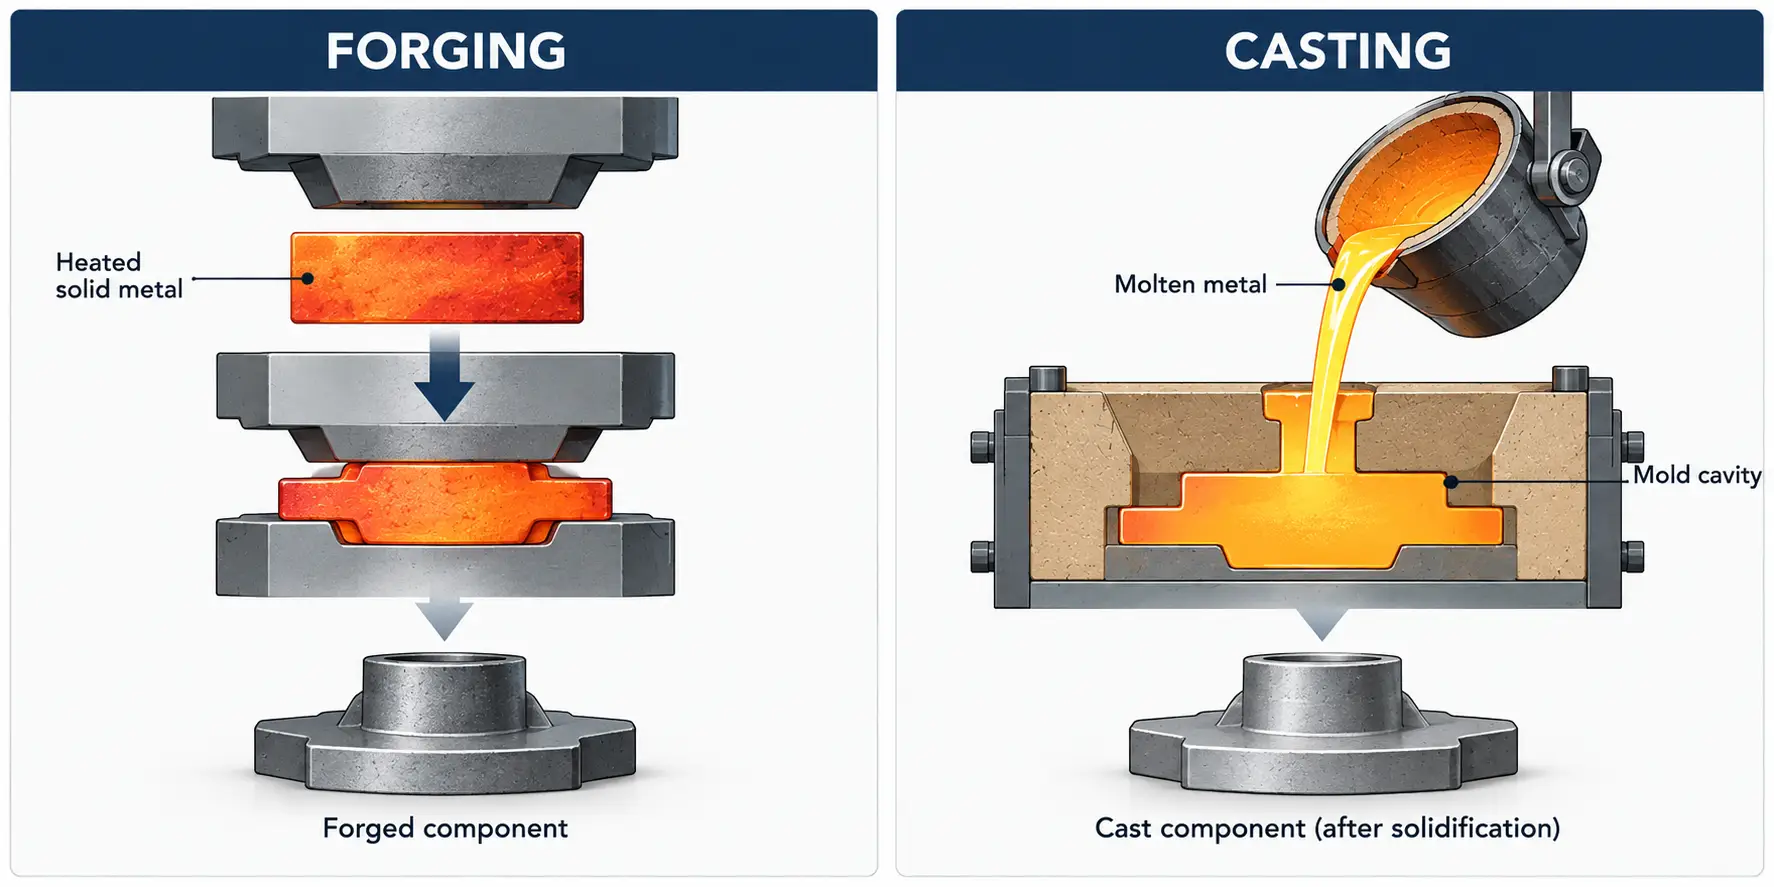
Kucie powoduje odkształcenie litego metalu, podczas odlewania zestala stopiony metal w formie.
Kluczowe różnice w skrócie
| Czynnik | Kucie | Odlew |
|---|---|---|
| Proces formowania | Odkształcenie plastyczne litego metalu | Zestalanie roztopionego metalu w formie |
| geometrię części | Dobrze pasuje do wielu solidnych, kształty nośne | Particularly suitable for complex shapes and internal cavities |
| Material structure | Deformation can modify microstructure and develop directional grain flow | Microstructure develops through solidification and subsequent processing |
| Mechanical performance | Can offer advantages for demanding loading conditions | Can meet demanding specifications with suitable alloy, processing and quality control |
| Typical defects | Laps, folds, forging cracks and underfilling | Porosity, shrinkage defects, inclusions and hot tears |
| Manufacturing economics | Influenced by forming equipment, narzędziach, deformation and machining | Influenced by mold type, topnienie, wydajność, machining and production quantity |
| Typical parts | Wały, connecting rods and gear blanks | Pump housings, complex valve bodies and machine housings |
These differences establish the general capabilities of each process. Ostateczny wybór wymaga oceny komponentu, a nie zakładania, że jedna metoda produkcji zawsze daje lepszy wynik.
2. Wytrzymałość, Przepływ ziarna i wydajność zmęczeniowa
Dlaczego kute komponenty często dobrze radzą sobie pod obciążeniem
Kucie zmienia kształt i strukturę wewnętrzną metalu poprzez odkształcenie plastyczne. W zależności od stopu, zapas początkowy, temperatura odkształcenia i redukcja, proces ten może udoskonalić mikrostrukturę oraz zmienić rozkład i orientację cech strukturalnych.
Może to być korzystne w przypadku elementów poddawanych zginaniu, skręcenie, uderzenie lub wielokrotne obciążenie.
Jednak, właściwości mechanicznych nie określa się na podstawie samego kucia. Skład materiału, obróbkę cieplną, wewnętrzne nieciągłości, stan powierzchni i geometria komponentów pozostają ważne.
Przepływ ziarna i właściwości kierunkowe
W kuciu, przepływ ziaren zwykle odnosi się do wzoru kierunkowego powstającego w wyniku odkształcenia materiału, w tym wyrównanie cech mikrostrukturalnych i wtrąceń.
W dobrze zaprojektowanej odkuwce można uzyskać wzór przepływu korzystny dla głównego kierunku obciążenia. Może to przyczynić się do poprawy wydajności w niektórych zastosowaniach.
Przepływ ziarna to nie to samo, co rozdrobnienie ziarna. Rozdrobnienie ziarna dotyczy wielkości ziarna, podczas gdy przepływ ziaren opisuje cechy kierunkowe związane z deformacją. Obydwa mogą wpływać na właściwości na różne sposoby.
Źle kontrolowana deformacja, niekorzystne wzorce przepływu lub wady odkuwki mogą zmniejszyć oczekiwane korzyści. Dlatego element kuty należy oceniać pod kątem jego rzeczywistych wymagań mechanicznych.
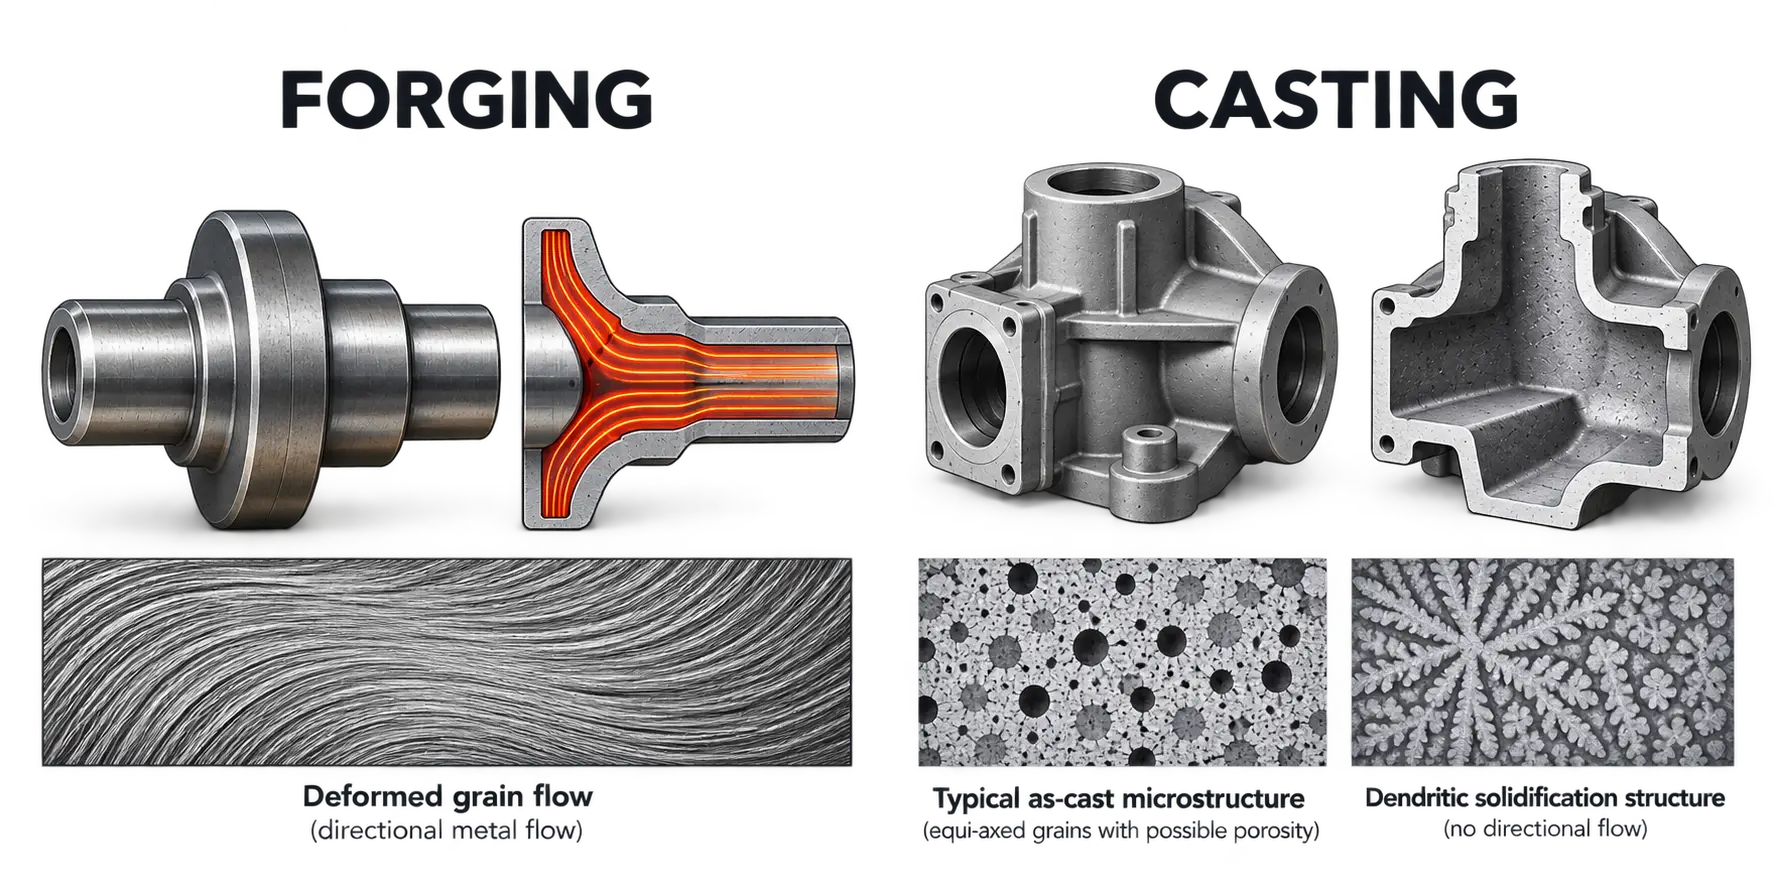
Kierunkowy przepływ ziaren powstający w wyniku odkształcenia kucia.
Forged vs Cast Fatigue Strength
Fatigue failure develops under repeated or fluctuating stress and is strongly influenced by crack initiation and propagation.
Internal discontinuities, defektów powierzchniowych, residual stresses and geometric stress concentrations can affect fatigue life in both forged and cast components.
Forging may offer an advantage when controlled deformation and material quality reduce critical discontinuities and provide favorable directional properties.
Casting can also produce components with adequate fatigue performance. Alloy selection, solidification control, obróbkę cieplną, machining and inspection all influence the result.
For critical applications, fatigue requirements should be established through relevant specifications, testing and component-level evaluation rather than a general assumption that all forgings outperform all castings.
3. Typowe wady i kontrola jakości
Metoda produkcji wpływa na rodzaj defektów, które mogą wystąpić, ale ani kucie, ani odlewanie nie gwarantują materiału wolnego od wad.
Zrozumienie, w jaki sposób powstają nieciągłości, jest bardziej przydatne niż zakładanie, że konkretna wada należy wyłącznie do jednego procesu.
Typowe wady odlewnicze
Na jakość odlewu wpływa przygotowanie stopu, wypełnienie formy, karmienie i zestalanie.
Typowe wady obejmują:
Porowatość gazowa: Pustki związane z gazem uwięzionym lub uwolnionym podczas krzepnięcia.
Wgłębienia skurczowe i porowatość skurczowa: Pustki powstałe w wyniku nieodpowiedniego podawania, gdy metal kurczy się podczas krzepnięcia.
Gorące łzy: Pęknięcia powstające, gdy skurcz zostanie powstrzymany w końcowych etapach krzepnięcia.
Wtrącenia niemetaliczne: Niepożądany materiał włączony do odlewu.
Błędy i zimne zamknięcia: Defects associated with incomplete mold filling or insufficient fusion between advancing metal streams.
Their occurrence depends on the alloy, casting method, mold design and process control.
Typical Forging Defects
Forging defects may originate from the starting material or develop during heating and deformation.
Przykłady obejmują:
Laps and folds: Material folded onto itself during deformation, potentially creating surface discontinuities.
Kucie pęknięć: Cracks associated with excessive local strain, unsuitable forming temperature, material limitations or other processing conditions.
Underfilling: Incomplete filling of the intended die cavity.
Surface discontinuities: Defects inherited from the starting stock or introduced during processing.
Internal discontinuities: Defects that may remain from the starting material or develop under unfavorable processing conditions.
Forging deformation can close certain internal voids under suitable conditions, but closure does not necessarily mean metallurgical bonding or complete defect elimination.
Wtrącenia niemetaliczne, cracks and other discontinuities may remain even after substantial deformation.
Inspection and Acceptance Requirements
Quality inspection should be selected according to the material, geometrii, expected defect types and applicable acceptance criteria.
Visual and dimensional inspection are commonly used to evaluate external features. Ultrasonic testing and radiographic testing may be used to investigate internal discontinuities where the material and geometry permit.
Magnetic particle testing can reveal surface and near-surface discontinuities in suitable ferromagnetic materials, while liquid penetrant testing is used for surface-breaking discontinuities in compatible materials.
Możliwość kontroli nie jest identyczna dla każdego elementu kutego lub odlewanego. Grube mikrostruktury, grubość przekroju, stan powierzchni, złożona geometria i orientacja defektów mogą mieć wpływ na wykrywanie.
Dla krytycznych części, procedury kontroli i limity akceptacji należy ustalić na podstawie odpowiednich specyfikacji materiałów i komponentów.
Czy możesz rozpoznać część kutą lub odlewaną po wyglądzie??
Tekstura powierzchni, linie podziału i inne znaki produkcyjne mogą dostarczyć wskazówek, ale nie są one ostatecznym dowodem.
Obróbka, strzałowy, powlekanie i inne operacje wykończeniowe mogą usunąć lub zasłonić te cechy. Niektóre metody kucia i odlewania mogą również powodować podobny wygląd zewnętrzny.
Zapisy produkcyjne, dokumentacja materiałowa i odpowiednie badania metalurgiczne dają bardziej wiarygodną podstawę do określenia ścieżki produkcyjnej.
4. geometria, Oprzyrządowanie i całkowity koszt produkcji
Koszt produkcji należy oszacować dla produktu gotowego, zaakceptowanego komponentu, a nie tylko wstępnego odkucia lub odlewu.
Geometria i wykonalność produkcji
Odlewanie jest często korzystne, gdy część wymaga wewnętrznych przejść, złożone wnęki lub cechy zewnętrzne, które są trudne do uformowania za pomocą konwencjonalnego kucia.
Typowymi przykładami są obudowy pomp i niektóre korpusy zaworów. Odlewanie może tworzyć kanały przepływowe w komponencie, zmniejszenie ilości obróbki lub montażu, która w innym przypadku mogłaby być wymagana.
Kucie jest często odpowiednie w przypadku elementów pełnych, w przypadku których odkształcenie materiału i właściwości kierunkowe zapewniają praktyczne korzyści.
Jednak, Sama geometria nie determinuje wyboru. Rozmiar, stop, należy również wziąć pod uwagę wymagane tolerancje i dostępne procesy produkcyjne.
Oprzyrządowanie i ilość produkcji
Kucie w matrycy zamkniętej może wymagać znacznych inwestycji w matrycę. Do odpowiedniej produkcji wielkoseryjnej, koszt ten można rozłożyć na wiele komponentów.
Koszty oprzyrządowania odlewniczego zależą w dużej mierze od wybranego procesu.
Odlewanie piaskowe może być ekonomiczne w przypadku niektórych zastosowań o małej objętości lub dużych elementach, podczas gdy odlewanie pod wysokim ciśnieniem zazwyczaj wymaga większych inwestycji w oprzyrządowanie, ale może być korzystne przy dużych wielkościach produkcji.
Ani kucie, ani odlewanie nie są stale tańsze we wszystkich warunkach produkcji.
Obróbka, Koszty wydajności i jakości
Całkowity koszt produkcji może obejmować:
— Materiał wyjściowy i straty materiałowe.
— Topienie lub ogrzewanie kęsów.
— Operacje formowania lub odlewania.
— Umiera, formy i związane z nimi oprzyrządowanie.
— Lamówka, czyszczenie i obróbka.
— Obróbka cieplna i wykańczanie powierzchni.
— Inspekcja, przeróbki i odrzucone części.
Near-net-shape forging and precision casting can reduce machining requirements when the component geometry and tolerances are suitable.
Material utilization also varies. Forging may produce flash and trimming scrap, while casting may require gates, runners and risers that must be removed or recycled.
The meaningful economic comparison is the cost per accepted finished part at the required production volume.
5. Jak wybrać pomiędzy kuciem a odlewaniem
A practical selection begins with the component’s service requirements and works backward to the manufacturing process.
Krok 1: Establish Material and Loading Requirements
Identify the required alloy, mechanical properties and operating conditions.
A component exposed to repeated bending or torsional loading may benefit from a forging route that provides suitable material quality and directional properties.
Odlew może być również akceptowalny, jeśli ma określone właściwości, poziom jakości i konstrukcja spełniają wymagania usług.
Decyzję należy uzasadnić specyfikacjami technicznymi, a nie samą metodą produkcji.
Krok 2: Oceń geometrię części
Określ, czy komponent zawiera wnęki wewnętrzne, przejścia przepływowe, cienkie ścianki lub inne cechy, które silnie wpływają na zdolność produkcyjną.
Wał pełny może dobrze nadawać się do kucia.
Bardziej praktycznym rozwiązaniem może być odlewanie złożonej obudowy pompy z wewnętrznymi kanałami przepływowymi.
Kiedy obie trasy są wykonalne, porównać ilość wymaganej późniejszej obróbki i montażu.
Krok 3: Zdefiniuj wymagania dotyczące jakości i inspekcji
Rozważ typy, rozmiary i lokalizacje nieciągłości, które mogą mieć wpływ na działanie komponentów.
Do części narażonych na zmęczenie, defects near highly stressed regions may be particularly important.
For pressure-containing components, integrity requirements may influence material selection, manufacturing route and inspection.
Quality acceptance should be defined through the applicable specifications and service conditions, not simply by labeling one process as stronger or more reliable.
Krok 4: Compare Production Volume and Total Cost
Estimate tooling investment, wydajność produkcji, material utilization, obróbka, obróbkę cieplną, inspection and rejection costs.
A process with a lower initial tooling cost may not produce the lowest cost per accepted part at high volume.
Przeciwnie, a technically feasible forging route may be uneconomical for a complex, low-volume component.
Examples from Industrial Manufacturing
| Komponent | Important Selection Factors | Manufacturing Considerations |
|---|---|---|
| Crankshaft | Fatigue loading, material properties and production volume | Kucie jest powszechne w wymagających zastosowaniach; w przypadku niektórych projektów stosowane są również odpowiednie trasy odlewania |
| Bieg pusty | Jakość materiału, załadunek, obróbka skrawaniem i późniejsza obróbka cieplna | Kucie jest często stosowane w przypadku mocno obciążonych elementów przekładni, w zależności od wymagań projektowych i materiałowych |
| Obudowa pompy | Wewnętrzne kanały przepływowe, wymagania dotyczące geometrii i ciśnienia | Odlewanie może skutecznie tworzyć złożone kanały wewnętrzne |
| Korpus zaworu | Integralność ciśnienia, środowisko usług, stop i geometria wewnętrzna | Stosowane są zarówno konstrukcje kute, jak i odlewane, w zależności od obowiązujących wymagań |
Ostateczna decyzja
Wybierz ścieżkę produkcyjną, która może stale zapewniać wymaganą wydajność, specyfikacje geometrii i jakości przy akceptowalnym koszcie całkowitym.
Do wymagających zastosowań, decyzję tę należy poprzeć istotnymi danymi, zdolność procesu, wymagania dotyczące inspekcji i dyskusje z wykwalifikowanymi producentami.
6. Nagrzewanie indukcyjne w produkcji kucia i odlewania
Nagrzewanie indukcyjne może wspierać zarówno produkcję kucia, jak i odlewania, ale służy innym celom.
Ogrzewanie kęsów przed kuciem
W kuciu na gorąco, metalowe kęsy lub pręty muszą osiągnąć odpowiednią temperaturę formowania przed odkształceniem.
A indukcyjny system ogrzewania kęsów może podgrzewać odpowiednie przewodzące przedmioty, gdy pozostają one stałe. Ogrzany materiał następnie przenosi się do prasy, młotek lub inny sprzęt do kucia.
Wymagania dotyczące ogrzewania zależą od gatunku materiału, wymiary obrabianego elementu, temperatura formowania i szybkość produkcji.
KOTRON dostarcza urządzenia do nagrzewania indukcyjnego do zastosowań w kuciu. Więcej informacji można znaleźć na stronie Kuwarstwo indukcyjne strona.
Topienie indukcyjne do odlewania
Odlewanie wymaga przygotowania stopionego metalu przed wypełnieniem formy.
A indukcyjny piec do topienia może stopić odpowiednie metale i stopy za pomocą indukcja elektromagnetyczna. The molten metal is then handled and poured according to the selected casting process.
Melting equipment supports metal preparation; it does not replace mold design, pouring, solidification control or casting inspection.
The distinction is straightforward: induction billet heating prepares solid metal for forging, while induction melting produces liquid metal for casting.
Klucz na wynos
Forging and casting offer different manufacturing capabilities. Forging can provide advantages for certain highly loaded components, while casting is particularly useful for complex shapes and internal passages.
The appropriate process should be selected by comparing service requirements, właściwości materiału, geometrii, quality acceptance and total manufacturing cost.
W produkcji, induction heating may be used for solid billet heating before forging or for melting metal before casting. Są to różne zastosowania termiczne, które wymagają różnych konfiguracji sprzętu.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy część metalową można odlać i kuć??
Tak. W niektórych procesach produkcyjnych wykorzystuje się odlew lub specjalnie wyprodukowane preformy, które poddawane są późniejszemu kuciu. Konwencjonalne produkty kute również zwykle pochodzą z wlewków odlewanych lub materiału odlewanego w sposób ciągły. Właściwości finalnego komponentu zależą od pełnej historii obróbki, nie tylko jego początkowa metoda zestalania.
Czy kucie eliminuje porowatość wewnętrzną?
Niekoniecznie. Odpowiednie odkształcenie może zamknąć pewne wewnętrzne puste przestrzenie, ale nie gwarantuje się całkowitego połączenia metalurgicznego. Wynik zależy od temperatury, odkształceniom, stan stresu, charakterystykę wady i późniejsze przetwarzanie. W razie potrzeby należy sprawdzić jakość wewnętrzną.
Jak rozpoznać, czy dana część jest kuta, czy odlewana?
Wygląd powierzchni i znaki produkcyjne mogą stanowić wskazówki, ale obróbka i wykańczanie mogą je zasłonić. Zapisy produkcyjne, certyfikacja materiału i odpowiednie badania metalurgiczne są bardziej wiarygodne niż sam wygląd.
Wybór pomiędzy kuciem a odlewaniem dla Twojej produkcji?
KOTRON dostarcza urządzenia do nagrzewania indukcyjnego do nagrzewania kęsów stałych przed kuciem i topienia metalu do odlewania. Opowiedz nam o swoich wymaganiach dotyczących komponentów i produkcji.










