
Ковка против литья: Прочность, Стоимость, Дефекты & Применения
Как выбрать между коваными и литыми металлическими деталями
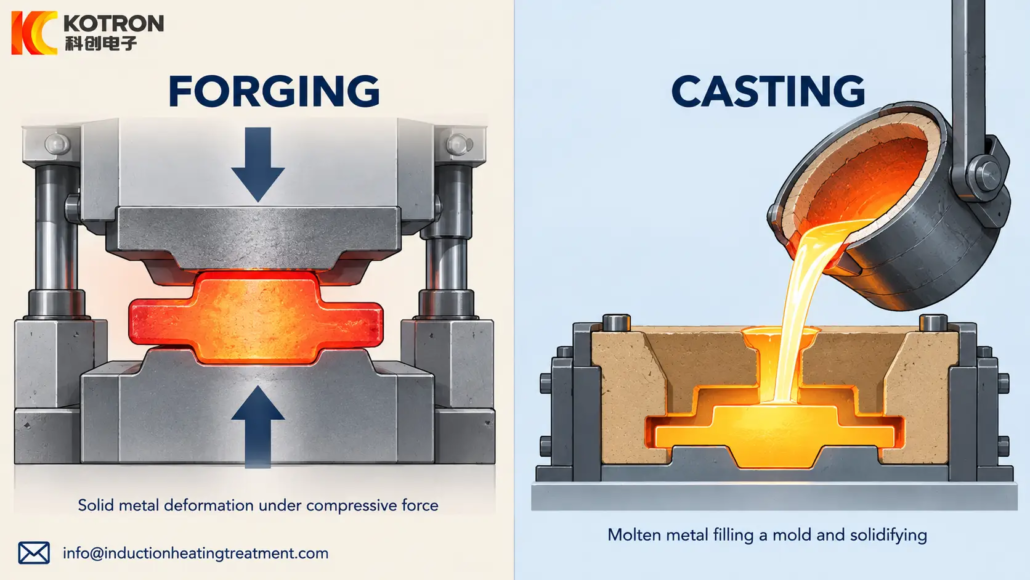
Ковка формирует твердый металл посредством пластической деформации, в то время как литья формирует детали, вводя расплавленный металл в форму и позволяя ему затвердевать. Это фундаментальное отличие влияет на внутреннюю структуру, достижимая геометрия, механические свойства и стоимость изготовления компонента.
Ковку часто выбирают для цельных, высоконагруженные детали, где важна усталостная прочность и контролируемые свойства материала. Литье особенно полезно для сложных форм., внутренние проходы и компоненты, которые потребовали бы обширной механической обработки, если бы они были изготовлены из цельного материала.. Однако, ни один из методов по своей сути не является лучшим для любого применения.
Наиболее полезным сравнением является фактическая марка материала., сервисные нагрузки, геометрию детали, требования к качеству и общая стоимость производства приемлемого готового компонента.
2. Прочность, Поток зерна и усталостные характеристики
3. Типичные дефекты и контроль качества
4. Геометрия, Инструменты и общая стоимость производства
5. Как выбрать между ковкой и литьем
6. Индукционный нагрев в кузнечно-литейном производстве
1. Ковка против литья: Ключевые различия
Как работает ковка
При ковке используются сжимающие силы пресса., молоток или другое формовочное оборудование для деформации металла в твердом состоянии.
При горячей ковке, заготовки или прутки перед деформацией нагреваются до соответствующей температуры формования.. Заготовка остается твердой. Теплая и холодная ковка также используются, если это соответствует требованиям к материалу и компонентам..
Общие методы включают ковку в открытом штампе и ковку в закрытом штампе.. Выбор влияет на габаритные возможности, требования к инструментам, материальный поток и экономика производства.
Как работает кастинг
Кастинг включает в себя плавление металла, заполнение полости формы и затвердевание металла до необходимой формы.
Различные методы литья предлагают разные возможности.. Литье в песчаные формы широко используется для изготовления деталей широкого спектра размеров и объемов производства.. Литье по выплавляемым моделям позволяет создавать сложные формы с относительно мелкими деталями., в то время как литье под давлением обычно используется для крупносерийного производства подходящих цветных сплавов..
Выбранный метод влияет на качество поверхности., точность размеров, внутренняя надежность и инвестиции в оснастку.
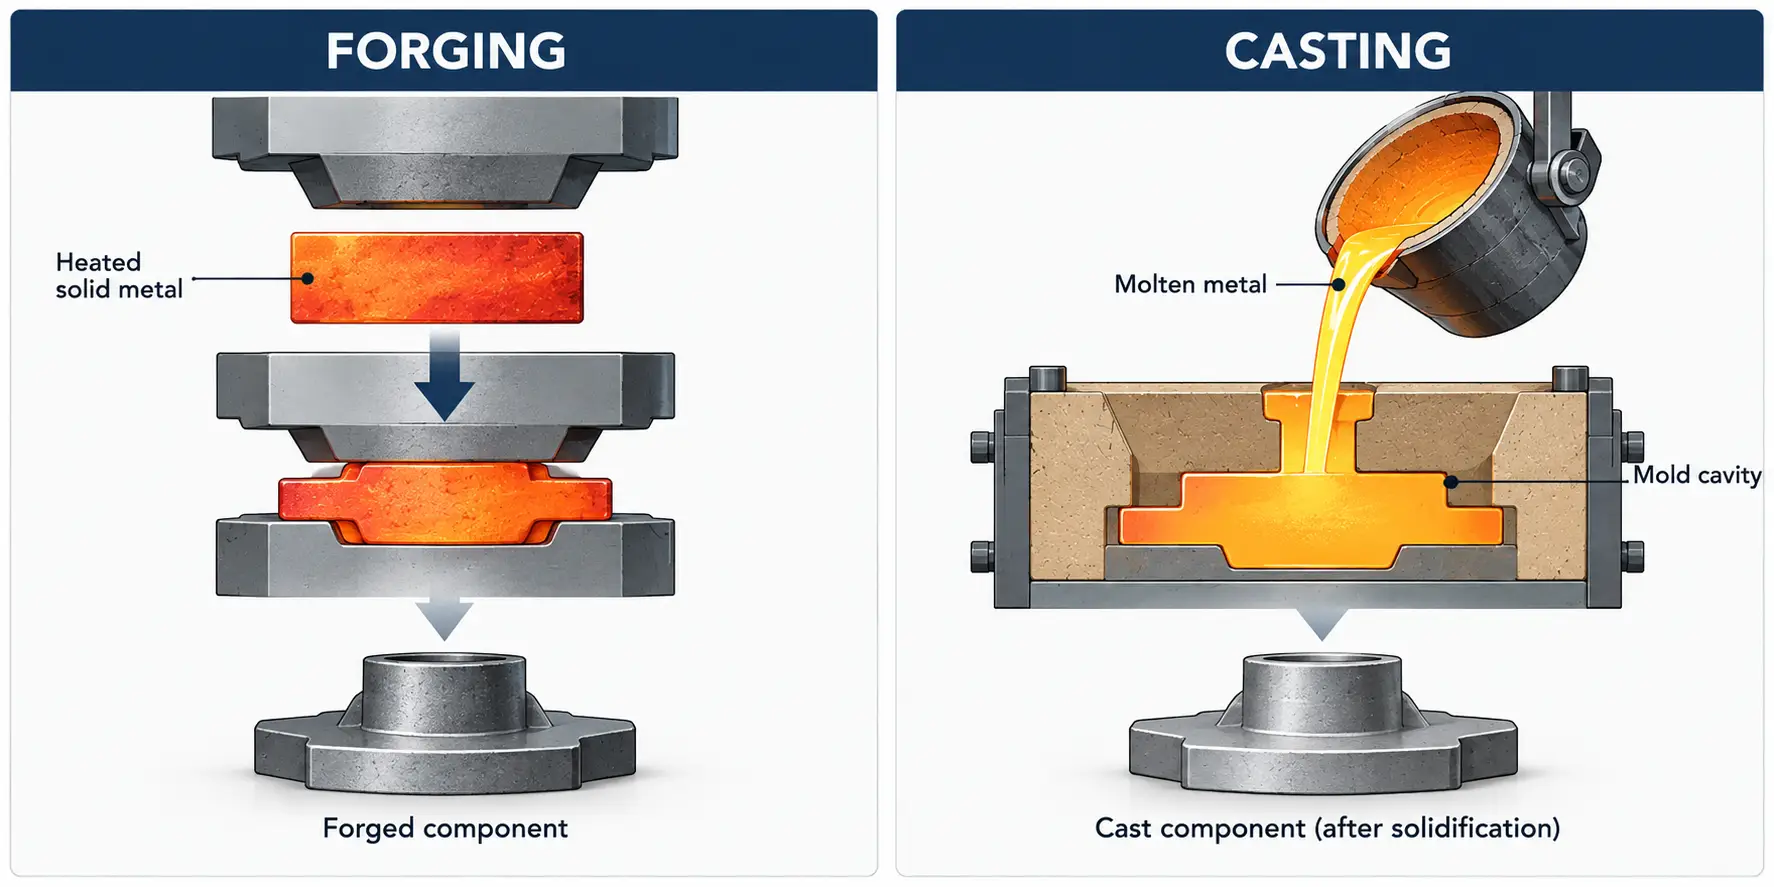
Ковка деформирует твердый металл, при литье расплавленный металл затвердевает в форме.
Ключевые различия с первого взгляда
| Фактор | Ковка | Литье |
|---|---|---|
| Процесс формирования | Пластическая деформация твердого металла | Затвердевание расплавленного металла в форме |
| геометрии детали | Хорошо подходит для многих твердых, несущие формы | Особенно подходит для сложных форм и внутренних полостей. |
| Структура материала | Деформация может изменить микроструктуру и создать направленный поток зерна. | Микроструктура развивается в результате затвердевания и последующей обработки. |
| Механические характеристики | Может предложить преимущества для сложных условий погрузки | Может соответствовать высоким требованиям с использованием подходящего сплава, обработка и контроль качества |
| Типичные дефекты | Круги, складки, расковка трещин и недоливка | Пористость, дефекты усадки, включения и горячие слезы |
| Экономика производства | Под влиянием формовочного оборудования, инструментальной оснастке, деформация и механическая обработка | В зависимости от типа плесени, плавление, выход продукции, механическая обработка и объем производства |
| Типовые детали | Валы, шатуны и заготовки шестерен | Корпуса насосов, сложные корпуса клапанов и корпуса машин |
Эти различия определяют общие возможности каждого процесса.. Окончательный выбор требует оценки компонента, а не предположения, что один метод производства всегда дает лучший результат..
2. Прочность, Поток зерна и усталостные характеристики
Почему кованые детали часто хорошо работают под нагрузкой
Ковка изменяет форму и внутреннюю структуру металла за счет пластической деформации.. В зависимости от сплава, стартовый запас, температура деформации и уменьшение, этот процесс может улучшить микроструктуру и изменить распределение и ориентацию структурных элементов..
Это может быть полезно для компонентов, подвергающихся изгибу., кручение, удар или повторная нагрузка.
Однако, механические характеристики не определяются только ковкой. Состав материала, термическая обработка, внутренние разрывы, состояние поверхности и геометрия компонента остаются важными.
Поток зерна и свойства направления
В ковке, Под потоком зерен обычно понимают диаграмму направленности, возникающую при деформации материала., включая выравнивание микроструктурных особенностей и включений.
Хорошо спроектированная поковка может создать структуру течения, благоприятную для основного направления нагрузки.. Это может способствовать повышению производительности в некоторых приложениях..
Поток зерна — это не то же самое, что измельчение зерна.. Измельчение зерна касается размера зерна., в то время как поток зерна описывает особенности направления, связанные с деформацией. Они могут влиять на свойства по-разному..
Плохо контролируемая деформация, неблагоприятные режимы течения или дефекты штамповки могут снизить ожидаемые преимущества. Поэтому кованый компонент следует оценивать по его фактическим механическим требованиям..
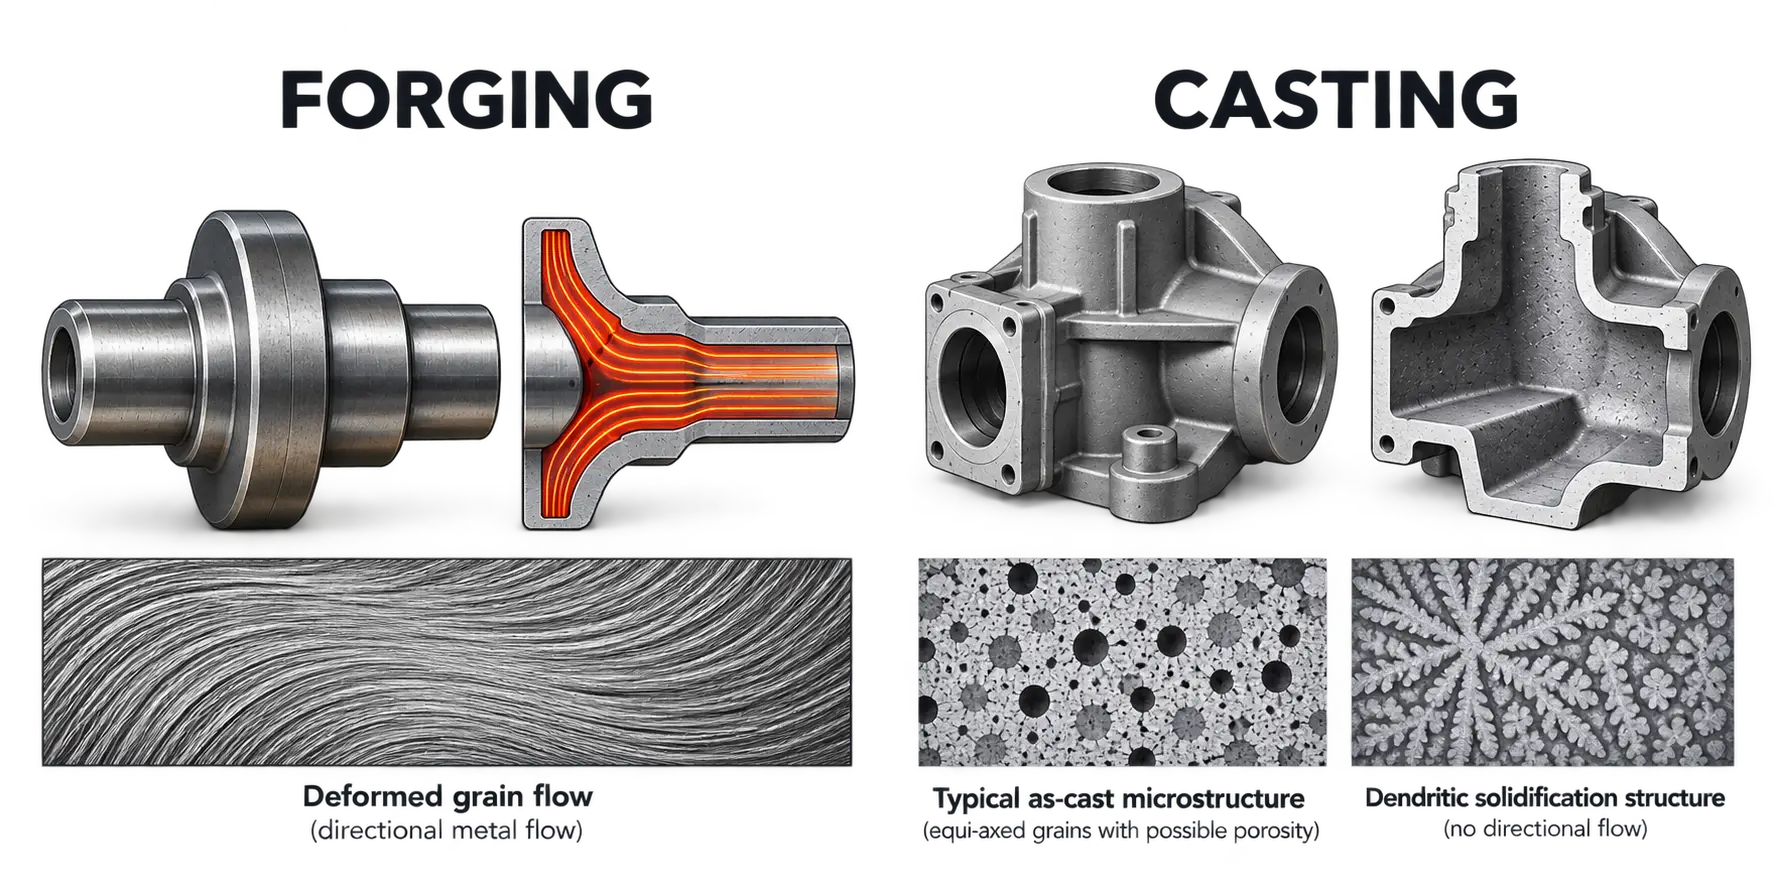
Направленный поток зерна, полученный ковочной деформацией.
Кованая и литая усталостная прочность
Усталостное разрушение развивается при повторяющихся или изменяющихся нагрузках и сильно зависит от возникновения и распространения трещин..
Внутренние разрывы, поверхностных дефектов, остаточные напряжения и концентрации геометрических напряжений могут влиять на усталостную долговечность как кованых, так и литых деталей..
Ковка может дать преимущество, когда контролируемая деформация и качество материала уменьшают критические несплошности и обеспечивают благоприятные свойства направленности..
Литье также позволяет производить компоненты с адекватными усталостными характеристиками.. Выбор сплава, контроль затвердевания, термическая обработка, механическая обработка и проверка влияют на результат.
Для критически важных приложений, Требования к усталости должны быть установлены посредством соответствующих спецификаций., тестирование и оценка на уровне компонентов, а не общее предположение, что все поковки превосходят все отливки.
3. Типичные дефекты и контроль качества
Маршрут производства влияет на типы дефектов, которые могут возникнуть., но ни ковка, ни литье не гарантируют бездефектности материала.
Понимание того, как образуются разрывы, более полезно, чем предположение, что конкретный дефект принадлежит исключительно одному процессу..
Типичные дефекты литья
На качество литья влияет подготовка расплава., заполнение формы, питание и затвердевание.
Общие дефекты включают в себя:
Газовая пористость: Пустоты, связанные с газом, захваченным или высвободившимся во время затвердевания..
Усадочные полости и усадочная пористость: Пустоты, возникающие из-за неправильной подачи, поскольку металл сжимается во время затвердевания..
Горячие слезы: Трещины, которые образуются при сдерживании сжатия на заключительных стадиях затвердевания..
Неметаллические включения: Нежелательный материал, включенный в отливку.
Сбои в работе и холодные закрытия: Дефекты, связанные с неполным заполнением формы или недостаточным сплавлением наступающих потоков металла..
Их возникновение зависит от сплава, метод литья, проектирование пресс-форм и контроль процесса.
Типичные дефекты ковки
Дефекты штамповки могут возникать в исходном материале или развиваться при нагреве и деформации..
Примеры включают в себя:
Перегибы и складки: Материал складывается сам на себя при деформации, потенциально создавая разрывы поверхности.
Трещины при ковке: Трещины, связанные с чрезмерным местным напряжением, неподходящая температура формования, материальные ограничения или другие условия обработки.
Недополнение: Неполное заполнение предполагаемой полости матрицы.
Неровности поверхности: Дефекты, унаследованные от исходного сырья или привнесенные в процессе переработки..
Внутренние разрывы: Дефекты, которые могут остаться от исходного материала или развиться при неблагоприятных условиях переработки..
Деформация ковки может закрыть определенные внутренние пустоты при подходящих условиях., но закрытие не обязательно означает металлургическое соединение или полное устранение дефекта.
Неметаллические включения, трещины и другие несплошности могут оставаться даже после существенной деформации.
Требования к проверке и приемке
Проверка качества должна выбираться в зависимости от материала., геометрия, ожидаемые типы дефектов и применимые критерии приемки.
Визуальный и размерный контроль обычно используется для оценки внешних характеристик.. Ультразвуковой контроль и рентгенографический контроль могут использоваться для исследования внутренних несплошностей, если это позволяют материал и геометрия..
Магнитопорошковые испытания могут выявить поверхностные и приповерхностные неоднородности в подходящих ферромагнитных материалах., в то время как дефектоскопия методом проникновения жидкости используется для обнаружения разрывов поверхности в совместимых материалах..
Возможности проверки не одинаковы для каждого кованого или литого компонента.. Грубые микроструктуры, толщина сечения, состояние поверхности, сложная геометрия и ориентация дефектов могут повлиять на обнаружение.
Для критически важных деталей, Процедуры проверки и пределы приемки должны быть установлены на основе соответствующих спецификаций материалов и компонентов..
Можете ли вы отличить кованую или литой деталь по внешнему виду??
Текстура поверхности, линии разъемов и другие производственные отметки могут дать подсказку., но они не являются окончательными доказательствами.
Обработка, взрывные работы, нанесение покрытия и другие операции отделки могут удалить или скрыть эти особенности.. Некоторые методы ковки и литья также могут создавать аналогичный внешний вид..
Производственные записи, документация на материалы и соответствующие металлургические исследования обеспечивают более надежную основу для определения производственного маршрута..
4. Геометрия, Инструменты и общая стоимость производства
Стоимость производства должна оцениваться по готовому продукту., принятый компонент, а не только первоначальная ковка или литье.
Геометрия и возможность изготовления
Литье часто бывает выгодным, когда деталь требует внутренних проходов., сложные полости или внешние элементы, которые трудно сформировать с помощью традиционной ковки.
Типичными примерами являются корпуса насосов и некоторые корпуса клапанов.. Литье может создавать каналы для потока внутри компонента., сокращение объема механической обработки или сборки, которые в противном случае могли бы потребоваться.
Ковка часто подходит для твердых компонентов, где деформация материала и свойства направленности дают практические преимущества..
Однако, геометрия сама по себе не определяет выбор. Размер, сплавом, также необходимо учитывать требуемые допуски и доступные производственные процессы..
Оснастка и объем производства
Ковка в закрытом штампе может потребовать значительных инвестиций в штампы.. Для подходящего крупносерийного производства, эта стоимость может быть распределена между многими компонентами.
Стоимость оснастки для литья сильно зависит от выбранного процесса..
Литье в песчаные формы может быть экономичным для некоторых применений с небольшими объемами или крупными компонентами., в то время как литье под высоким давлением обычно требует более значительных инвестиций в оснастку, но может быть выгодным при больших объемах производства..
Ни ковка, ни литье не всегда дешевле при любых условиях производства..
Обработка, Выход и затраты на качество
Полная стоимость производства может включать в себя:
— Исходный материал и материальные потери.
— Плавка или нагрев заготовки.
— Формовочные или литьевые операции.
— умирает, пресс-формы и сопутствующие инструменты.
— Обрезка, очистка и механическая обработка.
— Термическая обработка и отделка поверхности.
— Инспекция, доработка и бракованные детали.
Ковка и прецизионное литье, близкое к заданной форме, могут снизить требования к механической обработке, если геометрия и допуски компонентов подходят..
Использование материала также варьируется. Ковка может привести к образованию обломков и обрезков лома., во время кастинга могут потребоваться ворота, направляющие и стояки, которые необходимо удалить или переработать.
Значимым экономическим сравнением является стоимость одной принятой готовой детали при требуемом объеме производства..
5. Как выбрать между ковкой и литьем
Практический выбор начинается с требований к обслуживанию компонента и продолжается до производственного процесса..
Шаг 1: Установите требования к материалам и загрузке
Определите необходимый сплав, механические свойства и условия эксплуатации.
Деталь, подвергающаяся повторяющимся изгибающим или скручивающим нагрузкам, может получить выгоду от способа ковки, обеспечивающего подходящее качество материала и свойства направленности..
Отливка также может быть приемлемой, если ее указанные свойства, уровень качества и дизайн удовлетворяют требованиям сервиса.
Решение должно быть подкреплено техническими спецификациями, а не только методом производства..
Шаг 2: Оценка геометрии детали
Определите, содержит ли компонент внутренние полости., проходы потока, тонкие стенки или другие особенности, сильно влияющие на технологичность.
Сплошной вал может хорошо подходить для ковки..
Сложный корпус насоса с внутренними каналами для потока может оказаться более практичным в отливке..
Когда оба пути осуществимы, сравнить объем последующей механической обработки и требуемой сборки.
Шаг 3: Определить требования к качеству и проверке
Рассмотрим виды, размеры и расположение дефектов, которые могут повлиять на производительность компонентов.
Для деталей, критичных к усталости, дефекты вблизи областей с сильными нагрузками могут быть особенно важными.
Для компонентов, работающих под давлением, требования к целостности могут повлиять на выбор материала, производственный маршрут и проверка.
Приемка качества должна определяться применимыми спецификациями и условиями эксплуатации., не просто называя один процесс более сильным или надежным..
Шаг 4: Сравните объем производства и общую стоимость
Оцените инвестиции в оснастку, скорость производства, использование материала, токарная обработка, термическая обработка, затраты на проверку и отбраковку.
Процесс с более низкой первоначальной стоимостью оснастки может не обеспечить минимальную стоимость принятой детали при больших объемах производства..
Напротив, технически осуществимый маршрут ковки может оказаться неэкономичным для сложного, малообъемный компонент.
Примеры из промышленного производства
| Компонент | Важные факторы выбора | Факторы производства |
|---|---|---|
| Коленчатый вал | Усталостная нагрузка, свойства материала и объем производства | Ковка широко распространена в требовательных приложениях.; для определенных конструкций также используются подходящие маршруты литья |
| Шестерня пустая | Качество материала, нагрузка, Механическая обработка и последующая термообработка | Ковка часто используется для высоконагруженных деталей зубчатых передач., в зависимости от дизайна и требований к материалам |
| Корпус насоса | Внутренние каналы потока, Требования к геометрии и давлению | Литье позволяет эффективно формировать сложные внутренние проходы. |
| Корпус клапана | Целостность давления, среда обслуживания, сплав и внутренняя геометрия | Используются как кованые, так и литые конструкции., в зависимости от применимых требований |
Окончательное решение
Выберите производственный маршрут, который может постоянно обеспечивать требуемую производительность., геометрия и характеристики качества при приемлемой общей стоимости.
Для требовательных приложений, это решение должно быть подкреплено материальными данными, возможности процесса, требования к проверке и обсуждения с квалифицированными производителями.
6. Индукционный нагрев в кузнечно-литейном производстве
Индукционный нагрев может поддерживать как ковочное, так и литейное производство., но он служит другим целям.
Нагрев заготовки перед ковкой
При горячей ковке, металлические заготовки или прутки должны достичь соответствующей температуры формования перед деформацией..
Один индукционная система нагрева заготовок может нагревать подходящие проводящие детали, пока они остаются твердыми. Нагретый материал затем передается в пресс., молоток или другое ковочное оборудование.
Требования к нагреву зависят от марки материала, размеры заготовки, температура формования и производительность.
KOTRON поставляет оборудование для индукционного нагрева для ковки.. Более подробную информацию можно получить на Индукционная ковка страница.
Индукционная плавка для литья
Литье требует подготовки расплавленного металла перед заполнением формы..
Один индукционной плавильной печи может плавить подходящие металлы и сплавы, используя электромагнитная индукция. Затем расплавленный металл обрабатывается и разливается в соответствии с выбранным процессом литья..
Плавильное оборудование обеспечивает подготовку металла; он не заменяет конструкцию пресс-формы, заливка, контроль затвердевания или проверка отливки.
Различие простое: индукционный нагрев заготовок подготавливает твердый металл к ковке, в то время как индукционная плавка дает жидкий металл для литья.
Ключевой вывод
Ковка и литье предложить различные производственные возможности. Ковка может обеспечить преимущества для некоторых высоконагруженных компонентов., при этом литье особенно полезно для сложных форм и внутренних проходов.
Соответствующий процесс следует выбирать путем сравнения требований к обслуживанию., свойств материала, геометрия, приемка качества и общая стоимость производства.
В производстве, индукционный нагрев может использоваться для нагрева твердых заготовок перед ковкой или для плавления металла перед литьем.. Это отдельные тепловые приложения, требующие разных конфигураций оборудования..
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Может ли металлическая деталь быть одновременно литой и кованой??
Да. На некоторых производственных маршрутах используется литая заготовка или специально изготовленные заготовки, которые подвергаются последующей ковке.. Обычные кованые изделия также обычно изготавливаются из литых слитков или непрерывнолитого материала.. Свойства конечного компонента зависят от полной истории обработки., не только его первоначальный метод затвердевания.
Устраняет ли ковка внутреннюю пористость?
Не обязательно. Соответствующая деформация может закрыть определенные внутренние пустоты., но полное металлургическое соединение не гарантируется. Результат зависит от температуры, деформация, стрессовое состояние, характеристики дефекта и последующая обработка. При необходимости внутреннее качество должно быть проверено..
Как определить, кованая деталь или литая??
Внешний вид поверхности и производственные маркировки могут указывать на, но механическая обработка и чистовая обработка могут скрыть их. Производственные записи, сертификация материалов и соответствующие металлургические исследования более надежны, чем только внешний вид.
Выбор между ковкой и литьем для вашего производства?
Компания KOTRON поставляет индукционное нагревательное оборудование для нагрева твердых заготовок перед ковкой и плавки металла для литья.. Расскажите нам о ваших требованиях к компонентам и производству..










