
Schmiedefehler: Ursachen, Aussehen und wie man sie identifiziert
Schmiedefehler: Ursachen, Aussehen und wie man sie identifiziert
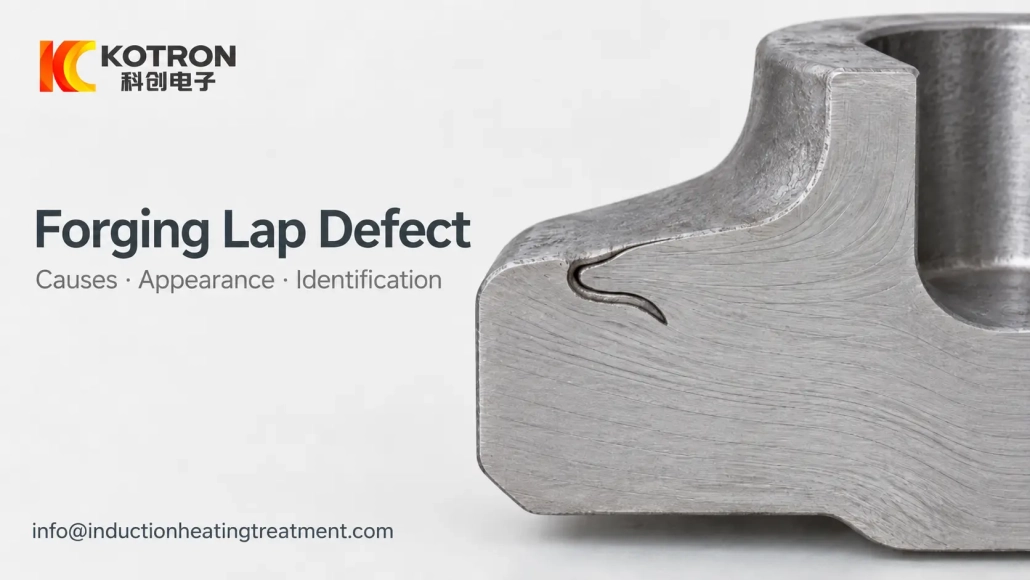
Eine Linie oder Naht auf einer Schmiedeoberfläche ist nicht immer ein Riss. Es kann ein sein Schmiederunde, während einige scheinbar ähnliche Anzeichen von internen Laminierungen oder anderen Diskontinuitäten herrühren können.
Ein Schmiedelappen entsteht, wenn sich Oberflächenmetall umfaltet und zurück in das Werkstück gedrückt wird, ohne sich vollständig mit dem umgebenden Material zu verbinden. Die korrekte Identifizierung ist wichtig, da das Heilmittel von der Quelle abhängt. Billet-Zustand, Matrizengeometrie, Erwärmung und Metallfluss können alle dazu beitragen, und die Änderung nur einer Prozessvariablen kann den Fehler möglicherweise nicht beheben.
2. Was verursacht Überlappungsfehler beim Schmieden??
3. So identifizieren Sie eine Schmiederunde
4. Schmiederunde vs. Crack vs. Laminierung
5. Was Ihnen der Kornfluss über die Überlappungsbildung sagen kann
6. So verfolgen und verhindern Sie gefälschte Überlappungen
1. Was ist eine Schmiederunde??
Ein Schmiedelappen ist eine oberflächenverbundene Diskontinuität, die entsteht, wenn sich ein Teil des Metalls während der Verformung auf oder in das Werkstück faltet.
Die gefaltete Oberfläche kann als Schnittstelle verbleiben, anstatt vollständig mit dem Grundmetall zu verschweißen.
Ein üblicher Formationspfad beginnt mit einer scharfen Projektion, Flosse, Depression, Kratzer oder andere Oberflächenunregelmäßigkeiten, die vor oder während des Schmiedens entstehen. Bei der anschließenden Verformung, Dieser unregelmäßige Abschnitt kann in den Hauptkörper des Werkstücks gefaltet werden.
Dünne Vorsprünge kühlen schneller ab als der umgebende Abschnitt und können leichter oxidieren. Wenn sich zwischen dem gefalteten Metall und dem Grundmaterial eine Oxidschicht bildet, Bei späterer Verformung wird eine vollständige Verklebung schwieriger.
Überlappungen können auch in der Nähe plötzlicher Querschnittsänderungen oder in Bereichen entstehen, in denen Metall gezwungen ist, in mehrere Richtungen zu fließen.
2. Was verursacht Überlappungsfehler beim Schmieden??
Eine Runde kann mehr als eine Ursache haben.
Zustand der Werkstückoberfläche
Krusten, raue Bereiche, tiefe Kratzer, Vertiefungen oder andere Oberflächenbeschädigungen können später in das Schmiedestück eingefaltet werden.
Werkzeugzustand
Durch abgenutzte oder beschädigte Matrizenoberflächen können lokale Unregelmäßigkeiten entstehen, die sich bei der späteren Verformung in das Werkstück eindrücken.
Matrizen- und Rillendesign
Wenn die Matrize den Metallfluss nicht richtig leitet, Ein Teil des Materials kann sich gegen einen anderen falten, anstatt den Hohlraum gleichmäßig auszufüllen.
Heizzustand
Unsachgemäße oder ungleichmäßige Erwärmung kann die Plastizität und den Metallfluss beeinträchtigen. Ein Faktor in diesem Prozess ist die Erwärmung, aber es sollte nicht automatisch als Grundursache für jede Runde betrachtet werden.
Ablauf und Betrieb des Schmiedens
Falsche Vorformlingsgeometrie, übermäßiges lokales Material, Eine schlechte Verformungsfolge oder eine ungeeignete Betriebspraxis können zur Bildung von Rippen führen, scharfe Ecken oder instabile Strömungsmuster, die sich später zu Runden entwickeln.
In der Praxis, Der Fehler sollte über den gesamten Prozess hinweg verfolgt werden und nicht allein aufgrund seines Erscheinungsbilds einer Ursache zugeordnet werden.
3. So identifizieren Sie eine Schmiederunde
Eine Schmiedeschicht beginnt normalerweise an der Oberfläche und erstreckt sich entlang der gefalteten Grenzfläche nach innen.
Auf einem vorbereiteten Abschnitt, Mehrere Merkmale können die Diagnose unterstützen:
— Die Öffnung kann breiter sein als die eines feinen Risses.
— Die beiden Seiten können vergleichsweise glatt erscheinen.
— Die Spitze ist oft eher abgerundet oder stumpf als spitz.
— Entlang der gefalteten Grenzfläche kann Oxidation vorhanden sein.
— In Stahlschmiedestücken, Die Entkohlung kann ein- oder beidseitig auftreten.
— Im Defekt können Oxideinschlüsse verbleiben.
— Die Überlappung kann mit der Oberfläche einen spitzen Winkel bilden.
— Seine Richtung kann dem lokalen Metallfluss folgen.
Kein einzelnes Merkmal ist schlüssig.
Zum Beispiel, Oxidation innerhalb einer Diskontinuität beweist nicht automatisch, dass es sich bei dem Defekt um eine Überlappung handelt. Die Defektform, Oberflächenverbindung, Die umgebende Mikrostruktur und der Metallfluss sollten gemeinsam betrachtet werden.
Auch das Material spielt eine Rolle. In Nichteisen-Schmiedeteilen, Die bei der Untersuchung von Stahl üblicherweise verwendeten Oxid- und Entkohlungsmerkmale sind möglicherweise nicht vorhanden. In diesen Fällen, Das Flusslinienmuster im gesamten Abschnitt kann nützlichere Beweise liefern.
4. Schmiederunde vs. Crack vs. Laminierung
Diese Mängel können bei der Erstinspektion ähnlich aussehen, aber ihre Entstehungsmechanismen sind unterschiedlich.
| Merkmal | Schmiederunde | Laminierung | Schmiederriss |
|---|---|---|---|
| Grundlegender Mechanismus | Oberflächenmetall faltet sich in das Werkstück ein, ohne dass es vollständig haftet | Die interne Diskontinuität bleibt in Schichten unterteilt | Materialbrüche unter lokaler Belastung |
| Typischer Ursprung | Oberflächenfehler, Werkzeugen, Metallfluss, Schmiedesequenz | Interner Riss, Aufnahme, Schrumpfhohlraum, Porosität oder ähnliche Materialdiskontinuitäten | Materialzustand, Temperatur, Spannung und Verformung |
| Typische Position | Normalerweise oberflächengebunden | Häufig intern | Oberfläche oder innen |
| Erscheinungsbild des Abschnitts | Gefaltete Schnittstelle, oft mit einem relativ stumpfen Ende | Schichttrennung | Die Form hängt vom Bruchmechanismus ab |
| Oxidation / Entkohlen | Kann in Stahl vorhanden sein | Hängt von der Herkunft ab | Hängt davon ab, wann und wie sich der Riss gebildet hat |
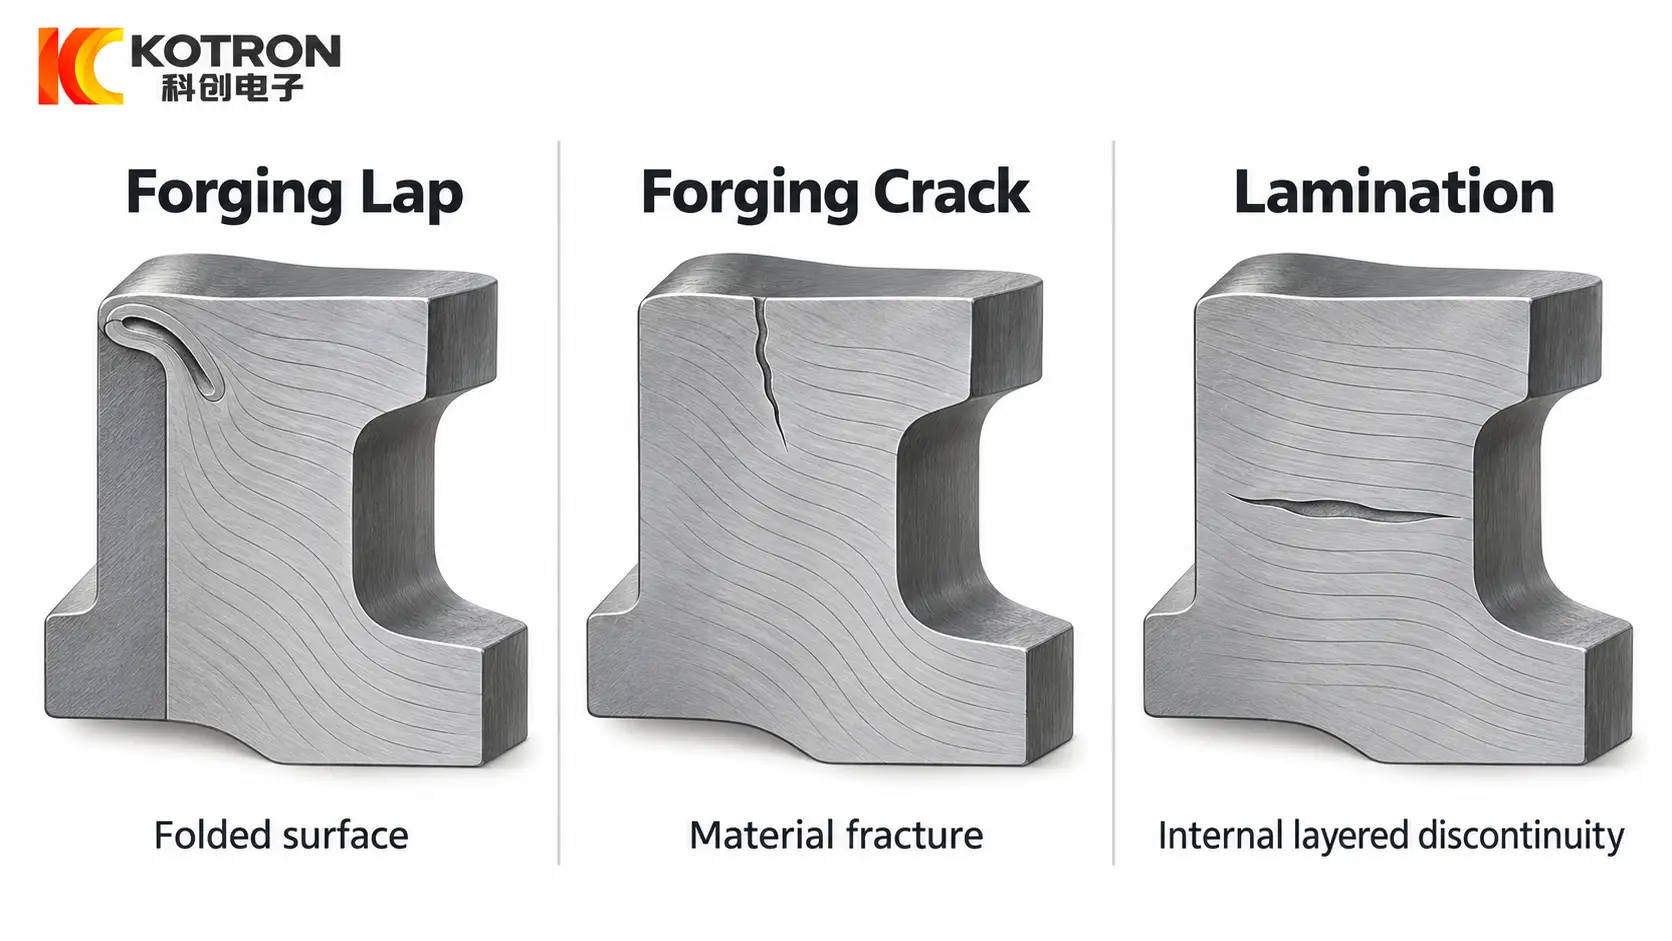
Durch Falten entsteht ein Schoß. Ein Riss entsteht durch Bruch.
Laminieren ist wieder anders. Dabei handelt es sich in der Regel um eine interne Diskontinuität, die im Material vorhanden war und ungebunden blieb oder sich bei weiterer Verformung verlängerte.
Diese Unterscheidung ist bei der Ursachenanalyse wichtig. Ein oberflächenverbundener Faltdefekt weist auf einen anderen Prozessverlauf hin als eine interne Schichtdiskontinuität.
Für eine detailliertere Diskussion der Rissmorphologie und der Unterschied zwischen Schmiede- und Abschreckrissen, Dieses Thema sollte hier besser separat behandelt und nicht wiederholt werden.
5. Was Ihnen der Kornfluss über die Überlappungsbildung sagen kann
Der Metallfluss im Inneren eines Schmiedestücks liefert nützliche Hinweise darauf, wie das Teil geformt wurde.
Unter geeigneten Schmiedebedingungen, Fließlinien folgen im Allgemeinen der Hauptkontur des Bauteils. Wo materielle Bewegung instabil wird, das Strömungsmuster kann verzerrt werden, unterbrochen oder lokal wirbelartig.
Dies ist bei der Untersuchung einer Überlappung wichtig, da der Defekt möglicherweise der Richtung folgt, in der das Oberflächenmetall gefaltet wurde.
Eine lokale Änderung der Strömungsrichtung in der Nähe einer Rippe, Zweig, Ecken- oder plötzliche Querschnittsänderungen können auch darauf hindeuten, warum sich das Metall gefaltet hat, anstatt die Matrize wie beabsichtigt zu füllen.
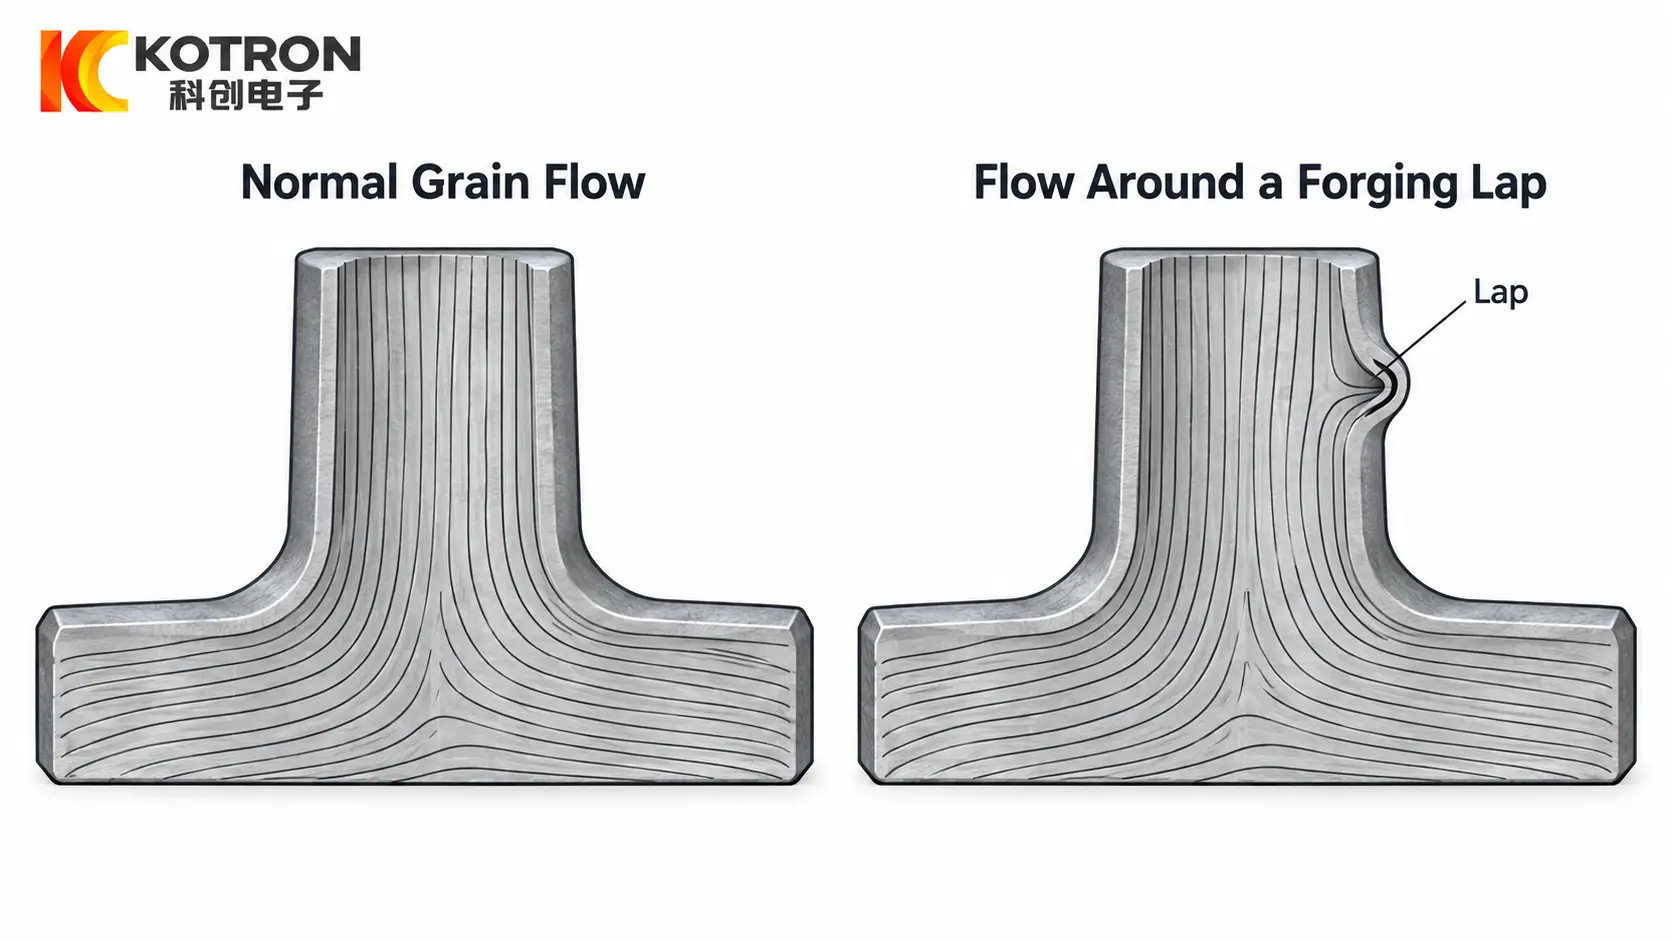
Die Untersuchung des Kornflusses hilft daher, eine andere Frage zu beantworten als die Oberflächeninspektion:
nicht nur, wo der Defekt liegt, sondern wie sich das Metall bewegte, bevor sich der Defekt bildete.
Ein abnormaler Durchfluss bedeutet nicht automatisch, dass eine Runde vorhanden ist, und eine Runde sollte nicht nur anhand von Flusslinien diagnostiziert werden. Die beiden Beobachtungen sind am nützlichsten, wenn sie zusammen ausgewertet werden.
6. So verfolgen und verhindern Sie gefälschte Überlappungen
Sobald eine Runde bestätigt ist, Der nächste Schritt besteht darin, den Prozess rückwärts zu durchlaufen.
① Überprüfen Sie die Oberfläche des Knüppels
Suchen Sie nach Krusten, Kratzer, Depressionen, Nähte oder andere Unregelmäßigkeiten, die in das Schmiedestück eingefaltet sein könnten.
Wenn der Mangel auf einen ursprünglichen Oberflächenfehler zurückzuführen ist, Ein Wechsel der Matrize oder des Erwärmungsprozesses allein wird das Problem nicht lösen.
② Überprüfen Sie die Matrizen und den Vorformling
Auf abgenutzte Oberflächen prüfen, lokale Schäden und Geometrie, die zur Bildung von Flossen führen können, scharfe Vorsprünge oder übermäßige Materialansammlungen.
Der Vorformling sollte ebenfalls überprüft werden. Eine schlechte Materialverteilung vor dem letzten Schmiedeschritt kann dazu führen, dass sich das Metall beim Füllen des Hohlraums faltet.
③ Überprüfen Sie den Metallfluss
Untersuchen Sie die Defektstelle im Verhältnis zu den Rippen, Chefs, Abschnittsänderungen und andere Bereiche, in denen sich die Strömungsrichtung ändert.
Wenn Runden wiederholt in derselben Region erscheinen, Besondere Aufmerksamkeit verdienen das lokale Strömungsmuster und die Formgestaltung.
④ Überprüfen Sie die Heizbedingungen
Die Erwärmung sollte zusammen mit dem mechanischen Prozess überprüft werden.
Eine niedrige oder ungleichmäßige Temperatur des Knüppels kann die Schmiedbarkeit beeinträchtigen und die Verformung weniger stabil machen. Eine zu hohe Temperatur kann zu anderen metallurgischen Problemen führen und sollte nicht nur dazu genutzt werden, das Material leichter fließen zu lassen.
Wo Induktionserwärmung von Knüppeln verwendet wird, Eine wiederholbare und einigermaßen gleichmäßige Temperaturregelung kann eine Quelle von Prozessschwankungen reduzieren. Es kann eine schlechte Knüppelqualität nicht korrigieren, beschädigte Werkzeuge oder ungeeignetes Vorformdesign.
⑤ Überprüfen Sie die Schmiedesequenz
Ein Fehler kann in einem früheren Umformschritt entstanden sein und erst nach dem letzten Arbeitsgang offensichtlich werden.
Bei wiederkehrenden Mängeln, Daher ist es sinnvoll, Zwischenformen zu prüfen, anstatt nur das fertige Schmiedestück zu untersuchen.
Die wirksamste Vorbeugung besteht normalerweise darin, herauszufinden, welcher Teil des Prozesses zuerst die Falte erzeugt: Oberflächenzustand, Materialverteilung, Werkzeugen, Erwärmungs- oder Verformungssequenz.
Schlüssel zum Mitnehmen
Eine Schmiederunde ist nicht nur eine andere Bezeichnung für einen Riss. Es handelt sich um eine Diskontinuität aus gefaltetem Metall, und seine Form, Oberflächenverbindung, Der Oxidationszustand und die Beziehung zum Metallfluss können dabei helfen, ihn von Rissen und inneren Laminierungen zu unterscheiden.
Wenn eine Runde gefunden wird, Die Untersuchung sollte über den letzten Fälschungsschritt hinausgehen. Billet-Qualität, Werkzeugen, Preform-Design, Vor der Entscheidung, was geändert werden soll, müssen die Heizbedingungen und der Metallfluss berücksichtigt werden.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Wie unterscheidet sich eine Schmiedeschleife von einem Riss??
Eine Überlappung entsteht, wenn sich das Oberflächenmetall umfaltet und zurückgedrückt wird, ohne dass es vollständig haftet, während ein Riss entsteht, wenn Material unter Belastung bricht. Überlappungen beginnen normalerweise an der Oberfläche und folgen dem Metallfluss, wohingegen ein Riss durch Bruch entsteht.
Kann eine Schmiedeschleife allein durch Oxidation identifiziert werden??
Nein. Eine Oxidation innerhalb einer Diskontinuität allein beweist noch keine Überlappung. Die Defektform, Oberflächenverbindung, Die umgebende Mikrostruktur und der Metallfluss sollten alle zusammen betrachtet werden.
Was verursacht schmiedende Runden??
Es gibt keine einzelne Ursache. Zustand der Werkstückoberfläche, Werkzeugzustand, sterben design, Die Erwärmung und die Schmiedesequenz können alle dazu beitragen. Der Fehler sollte im gesamten Prozess verfolgt werden und nicht allein aufgrund seines Erscheinungsbilds einer Ursache zugeordnet werden.
Wie kann verhindert werden, dass Überlappungen entstehen??
Die wirksamste Vorbeugung besteht darin, herauszufinden, welcher Teil des Prozesses zuerst die Falte erzeugt — Oberflächenzustand, Materialverteilung, Werkzeugen, Erwärmungs- oder Verformungssequenz — und korrigieren Sie es. Dies bedeutet in der Regel eine Überprüfung des Knüppels, stirbt, Vorformling, Metallfluss und Erhitzen zusammen.
Benötigen Sie eine zuverlässige Knüppelerwärmung zum Schmieden??
Eine gleichmäßige Erwärmung ist ein Faktor bei der Kontrolle der Schmiedequalität. Schicken Sie uns Ihr Teil, Material und Produktionsrate, und wir empfehlen Ihnen die richtige Einrichtung für die Induktionsheizung.



