تزوير مقابل الصب: القوة, التكلفة, العيوب & التطبيقات
كيفية الاختيار بين الأجزاء المعدنية المزورة والمصبوبة
الحدادة تشكيل المعدن الصلب من خلال التشوه البلاستيكي, بينما الصب يشكل الأجزاء عن طريق إدخال المعدن المنصهر في القالب والسماح له بالتصلب. يؤثر هذا الاختلاف الأساسي على البنية الداخلية, هندسة قابلة للتحقيق, الخواص الميكانيكية وتكلفة تصنيع المكون.
غالبا ما يتم اختيار تزوير للصلبة, الأجزاء ذات التحميل العالي حيث تكون مقاومة التعب وخصائص المواد الخاضعة للرقابة مهمة. يعتبر الصب مفيدًا بشكل خاص للأشكال المعقدة, الممرات والمكونات الداخلية التي قد تتطلب تصنيعًا مكثفًا إذا تم إنتاجها من مخزون صلب. ومع ذلك, ولا تعتبر أي من الطريقتين متفوقة بطبيعتها في كل تطبيق.
المقارنة الأكثر فائدة تأخذ في الاعتبار درجة المادة الفعلية, أحمال الخدمة, وشكل القطعة, متطلبات الجودة والتكلفة الإجمالية لإنتاج مكون نهائي مقبول.
2. القوة, تدفق الحبوب وأداء التعب
3. العيوب النموذجية وفحص الجودة
4. الشكل الهندسي, الأدوات وتكلفة التصنيع الإجمالية
5. كيفية الاختيار بين تزوير والصب
6. التدفئة التعريفي في تزوير وإنتاج الصب
1. تزوير مقابل الصب: الاختلافات الرئيسية
كيف يعمل تزوير
يستخدم التزوير قوى الضغط من الصحافة, مطرقة أو معدات تشكيل أخرى لتشويه المعدن في الحالة الصلبة.
في تزوير الساخنة, يتم تسخين القضبان أو القضبان إلى درجة حرارة التشكيل المناسبة قبل التشوه. تظل قطعة العمل صلبة. يتم أيضًا استخدام الطرق الدافئة والطرق الباردة عندما يكون ذلك مناسبًا لمتطلبات المواد والمكونات.
تشمل الطرق الشائعة تزوير القالب المفتوح وتزوير القالب المغلق. يؤثر الاختيار على القدرة الأبعاد, متطلبات الأدوات, تدفق المواد واقتصاديات الإنتاج.
كيف يعمل الصب
ينطوي الصب ذوبان المعدن, ملء تجويف القالب والسماح للمعدن بالتصلب إلى الشكل المطلوب.
توفر طرق الصب المختلفة قدرات مختلفة. يتم استخدام صب الرمل على نطاق واسع لمجموعة واسعة من أحجام الأجزاء وكميات الإنتاج. يمكن أن ينتج صب الاستثمار أشكالًا معقدة بتفاصيل دقيقة نسبيًا, بينما يتم استخدام الصب بالقالب بشكل شائع لإنتاج كميات كبيرة من السبائك غير الحديدية المناسبة.
تؤثر الطريقة المحددة على تشطيب السطح, دقة الأبعاد, السلامة الداخلية والاستثمار في الأدوات.
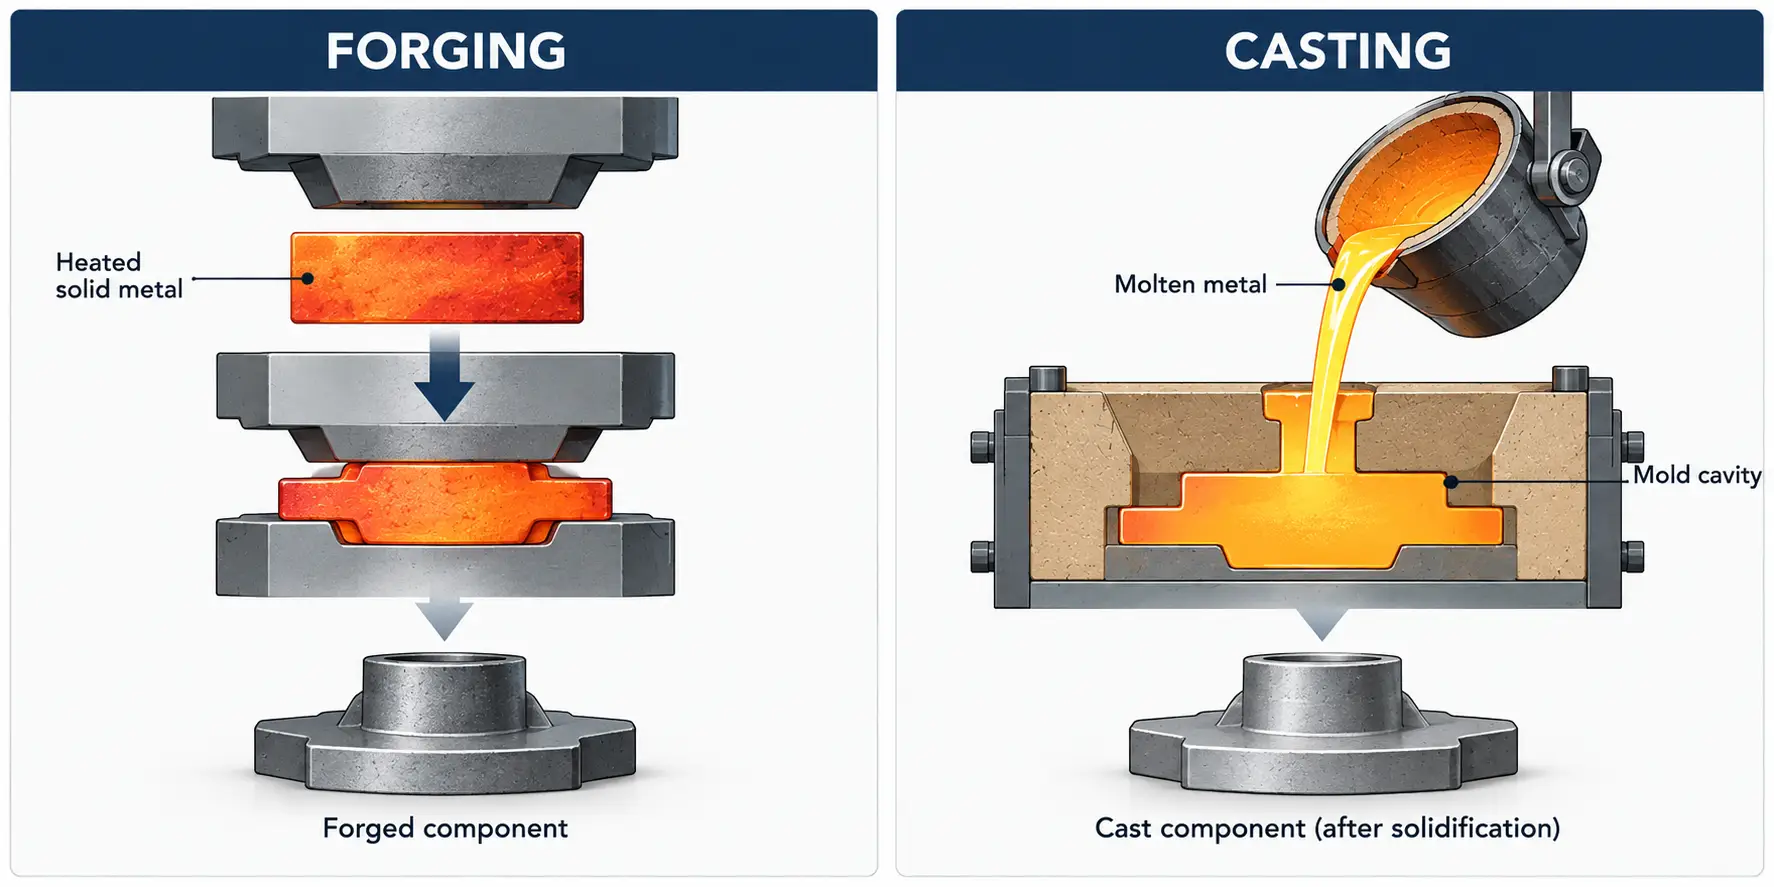
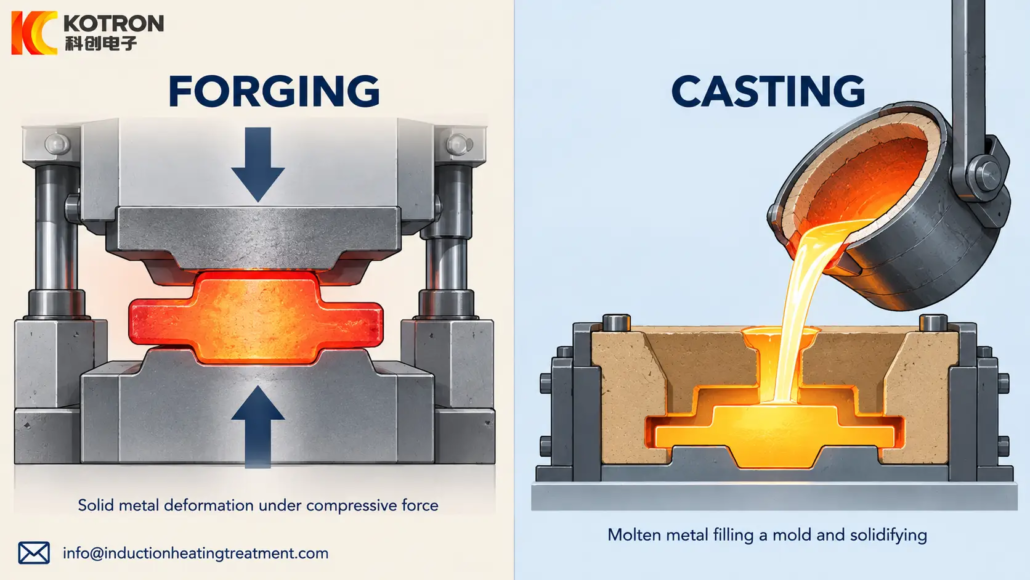
تزوير تشوه المعدن الصلب, أثناء الصب يصلب المعدن المنصهر في القالب.
الاختلافات الرئيسية في لمحة
| العامل | الحدادة | صب |
|---|---|---|
| عملية التشكيل | تشوه البلاستيك من المعدن الصلب | تصلب المعدن المنصهر في القالب |
| هندسة الجزء | مناسبة تماما للعديد من الصلبة, الأشكال الحاملة | مناسبة بشكل خاص للأشكال المعقدة والتجاويف الداخلية |
| هيكل المواد | يمكن للتشوه تعديل البنية المجهرية وتطوير تدفق الحبوب الاتجاهي | تتطور البنية المجهرية من خلال التصلب والمعالجة اللاحقة |
| الأداء الميكانيكي | يمكن أن تقدم مزايا لظروف التحميل الصعبة | يمكن أن تلبي المواصفات المطلوبة مع سبيكة مناسبة, المعالجة ومراقبة الجودة |
| العيوب النموذجية | لفات, طيات, تزوير الشقوق ونقص الحشو | المسامية, عيوب الانكماش, الادراج والدموع الساخنة |
| اقتصاديات التصنيع | تتأثر بتشكيل المعدات, الأدوات, تشوه وتصنيع الآلات | تتأثر بنوع القالب, الذوبان, العائد, كمية التصنيع والإنتاج |
| أجزاء نموذجية | المحاور, ربط قضبان والفراغات والعتاد | مساكن المضخة, أجسام الصمامات المعقدة وعلب الآلات |
تحدد هذه الاختلافات القدرات العامة لكل عملية. ويتطلب الاختيار النهائي تقييم المكون بدلا من افتراض أن طريقة تصنيع واحدة تؤدي دائما إلى نتيجة أفضل.
2. القوة, تدفق الحبوب وأداء التعب
لماذا غالبًا ما يكون أداء المكونات المصوغة جيدًا تحت الحمل؟
يؤدي التزوير إلى تغيير الشكل والبنية الداخلية للمعدن من خلال تشوه البلاستيك. اعتمادا على سبيكة, مخزون البداية, درجة حرارة التشوه والتخفيض, يمكن لهذه العملية تحسين البنية المجهرية وتغيير توزيع واتجاه السمات الهيكلية.
يمكن أن يكون هذا مفيدًا للمكونات المعرضة للانحناء, التواء, تأثير أو التحميل المتكرر.
ومع ذلك, لا يتم تحديد الأداء الميكانيكي بالتزوير وحده. تكوين المواد, المعالجة الحرارية, الانقطاعات الداخلية, تظل حالة السطح وهندسة المكونات مهمة.
تدفق الحبوب وخصائص الاتجاه
في تزوير, يشير تدفق الحبوب عادة إلى نمط الاتجاه الناتج عن تشوه المادة, بما في ذلك محاذاة الميزات والادراج المجهرية.
قد يؤدي التطريق المصمم جيدًا إلى تطوير نمط تدفق مناسب لاتجاه التحميل الرئيسي. يمكن أن يساهم هذا في تحسين الأداء في بعض التطبيقات.
تدفق الحبوب ليس مثل صقل الحبوب. صقل الحبوب يتعلق بحجم الحبوب, بينما يصف تدفق الحبوب ميزات الاتجاه المرتبطة بالتشوه. يمكن أن يؤثر الاثنان على الخصائص بطرق مختلفة.
تشوه يتم التحكم فيه بشكل سيء, قد تؤدي أنماط التدفق غير المواتية أو عيوب التزوير إلى تقليل الفوائد المتوقعة. ولذلك ينبغي تقييم المكون المزور مقابل متطلباته الميكانيكية الفعلية.
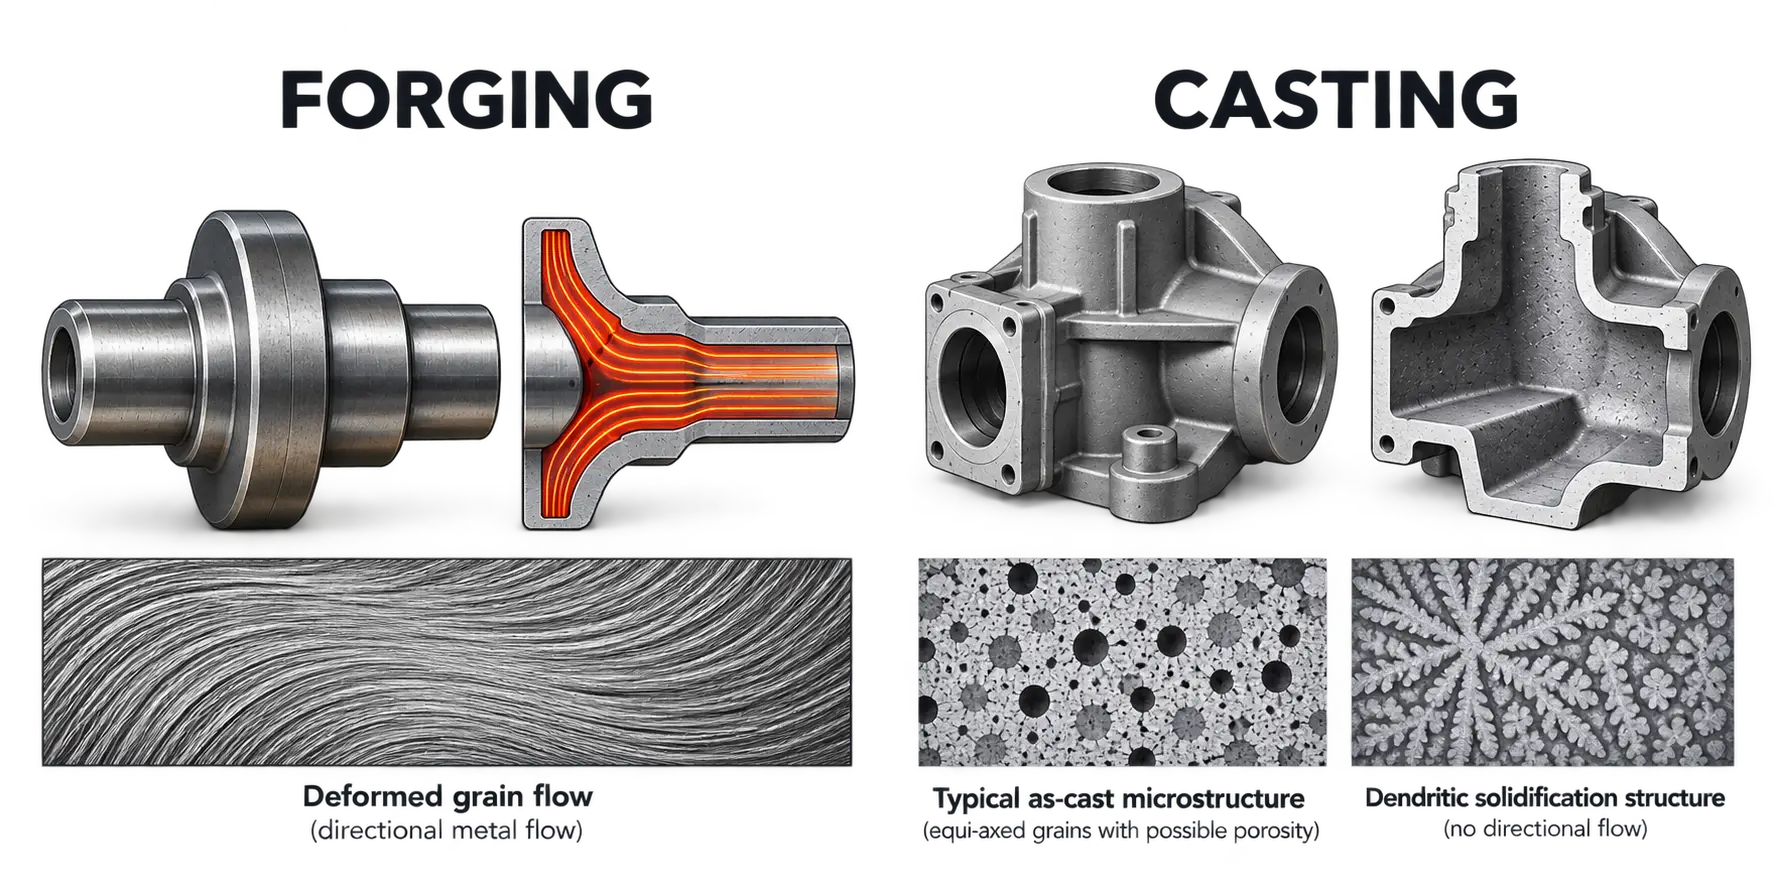
تدفق الحبوب الاتجاهي الناتج عن تزوير التشوه.
مزورة مقابل قوة التعب المصبوب
يتطور فشل التعب تحت ضغط متكرر أو متقلب ويتأثر بشدة ببدء الكراك وانتشاره.
الانقطاعات الداخلية, عيوب السطح, يمكن أن تؤثر الضغوط المتبقية وتركيزات الإجهاد الهندسي على عمر الكلال في كل من المكونات المطروقة والمصبوبة.
قد يوفر التشكيل ميزة عندما يؤدي التشوه المتحكم فيه وجودة المادة إلى تقليل الانقطاعات الحرجة وتوفير خصائص اتجاهية مناسبة.
يمكن أن ينتج الصب أيضًا مكونات ذات أداء إجهاد مناسب. اختيار سبائك, التحكم في التصلب, المعالجة الحرارية, الآلات والتفتيش كلها تؤثر على النتيجة.
للتطبيقات الحرجة, وينبغي تحديد متطلبات التعب من خلال المواصفات ذات الصلة, الاختبار والتقييم على مستوى المكونات بدلاً من الافتراض العام بأن جميع المطروقات تتفوق على جميع المسبوكات.
3. العيوب النموذجية وفحص الجودة
يؤثر مسار التصنيع على أنواع العيوب التي قد تحدث, ولكن لا يضمن التزوير أو الصب وجود مادة خالية من العيوب.
إن فهم كيفية تشكل الانقطاعات هو أكثر فائدة من افتراض أن عيبًا معينًا ينتمي حصريًا إلى عملية واحدة.
عيوب الصب النموذجية
تتأثر جودة الصب بتحضير الذوبان, ملء القالب, التغذية والتصلب.
وتشمل العيوب الشائعة:
مسامية الغاز: الفراغات المرتبطة بالغاز المحبوسة أو المنبعثة أثناء التصلب.
انكماش التجاويف وانكماش المسامية: الفراغات الناتجة عن عدم كفاية التغذية حيث ينقبض المعدن أثناء عملية التصلب.
الدموع الساخنة: الشقوق التي تتشكل عندما يتم تقييد الانكماش خلال المراحل النهائية من التصلب.
الادراج غير المعدنية: المواد غير المرغوب فيها مدمجة في الصب.
أخطاء التشغيل والإغلاق البارد: العيوب المرتبطة بعدم ملء القالب بشكل كامل أو عدم كفاية الدمج بين التيارات المعدنية المتقدمة.
حدوثها يعتمد على السبائك, طريقة الصب, تصميم القالب والتحكم في العمليات.
عيوب تزوير نموذجية
قد تنشأ عيوب الحدادة من المادة الأولية أو تتطور أثناء التسخين والتشوه.
تشمل الأمثلة:
لفات وطيات: المواد مطوية على نفسها أثناء التشوه, يحتمل أن يخلق انقطاعات السطح.
شقوق التشكيل: الشقوق المرتبطة بالإجهاد المحلي المفرط, درجة حرارة التشكيل غير مناسبة, القيود المادية أو شروط المعالجة الأخرى.
نقص الملء: ملء غير كامل لتجويف القالب المقصود.
الانقطاعات السطحية: العيوب الموروثة من المخزون الأولي أو التي تظهر أثناء المعالجة.
الانقطاعات الداخلية: العيوب التي قد تبقى من المادة الأولية أو تتطور في ظل ظروف معالجة غير مواتية.
يمكن للتشوه أن يغلق بعض الفراغات الداخلية في ظل ظروف مناسبة, لكن الإغلاق لا يعني بالضرورة الترابط المعدني أو الإزالة الكاملة للعيب.
الادراج غير المعدنية, قد تبقى الشقوق والانقطاعات الأخرى حتى بعد التشوه الكبير.
متطلبات التفتيش والقبول
يجب اختيار فحص الجودة وفقًا للمادة, الشكل الهندسي, أنواع العيوب المتوقعة ومعايير القبول المعمول بها.
يتم استخدام الفحص البصري والأبعاد بشكل شائع لتقييم الميزات الخارجية. يمكن استخدام الاختبار بالموجات فوق الصوتية والاختبار الشعاعي للتحقيق في الانقطاعات الداخلية حيث تسمح المادة والهندسة.
يمكن أن يكشف اختبار الجسيمات المغناطيسية عن الانقطاعات السطحية والقريبة من السطح في المواد المغناطيسية المغناطيسية المناسبة, بينما يتم استخدام اختبار الاختراق السائل في حالات انقطاع السطح في المواد المتوافقة.
قدرة الفحص ليست متطابقة لكل مكون مزور أو مصبوب. الهياكل المجهرية الخشنة, سمك القسم, حالة السطح, الهندسة المعقدة واتجاه العيب يمكن أن يؤثر على الكشف.
بالنسبة للأجزاء الحرجة, وينبغي تحديد إجراءات التفتيش وحدود القبول من مواصفات المواد والمكونات ذات الصلة.
هل يمكنك التعرف على الجزء المزور أو المصبوب من خلال المظهر؟?
نسيج السطح, قد توفر خطوط الفراق وعلامات التصنيع الأخرى أدلة, لكنها ليست أدلة قاطعة.
بالقطع, التفجير, يمكن أن تؤدي عمليات الطلاء وعمليات التشطيب الأخرى إلى إزالة هذه الميزات أو حجبها. يمكن لبعض طرق التزوير والصب أن تنتج أيضًا مظاهر خارجية مماثلة.
سجلات التصنيع, توفر وثائق المواد والفحص المعدني المناسب أساسًا أكثر موثوقية لتحديد مسار الإنتاج.
4. الشكل الهندسي, الأدوات وتكلفة التصنيع الإجمالية
يجب تقييم تكلفة التصنيع للمنتج النهائي, المكون المقبول بدلاً من التزوير أو الصب الأولي فقط.
الهندسة وجدوى التصنيع
غالبًا ما يكون الصب مفيدًا عندما يتطلب الجزء ممرات داخلية, تجاويف معقدة أو ميزات خارجية يصعب تشكيلها من خلال الطرق التقليدية.
تعتبر أغلفة المضخات وبعض أجسام الصمامات من الأمثلة النموذجية. يمكن أن يؤدي الصب إلى إنشاء ممرات تدفق داخل المكون, تقليل كمية الآلات أو التجميع التي قد تكون مطلوبة.
غالبًا ما يكون التشكيل مناسبًا للمكونات الصلبة حيث يوفر تشوه المواد وخصائص الاتجاه فوائد عملية.
ومع ذلك, الهندسة وحدها لا تحدد الاختيار. الحجم, السبيكة, ويجب أيضًا مراعاة التفاوتات المطلوبة وعمليات التصنيع المتاحة.
الأدوات وكمية الإنتاج
قد يتطلب تزوير القالب المغلق استثمارًا كبيرًا في القالب. لإنتاج مناسب بكميات كبيرة, يمكن توزيع هذه التكلفة عبر العديد من المكونات.
تعتمد تكاليف أدوات الصب بشدة على العملية المحددة.
يمكن أن يكون صب الرمل اقتصاديًا بالنسبة لبعض التطبيقات ذات الحجم المنخفض أو ذات المكونات الكبيرة, في حين أن الصب بالقالب عالي الضغط يتطلب عادةً استثمارًا أكبر في الأدوات ولكن يمكن أن يكون مفيدًا في أحجام الإنتاج العالية.
لا يعتبر التزوير أو الصب أرخص دائمًا في جميع ظروف الإنتاج.
بالقطع, تكاليف العائد والجودة
قد تشمل تكلفة التصنيع الإجمالية:
— بدء الخسائر المادية والمادية.
— ذوبان أو تسخين البليت.
— عمليات التشكيل أو الصب.
— يموت, القوالب والأدوات المرتبطة بها.
— التشذيب, التنظيف والتصنيع.
— المعالجة الحرارية والتشطيب السطحي.
— التفتيش, إعادة صياغة والأجزاء المرفوضة.
يمكن أن يؤدي التطريق على شكل شبكة قريبة والصب الدقيق إلى تقليل متطلبات التشغيل الآلي عندما تكون هندسة المكونات والتفاوتات مناسبة.
يختلف استخدام المواد أيضًا. قد يؤدي التزوير إلى إنتاج خردة وميض, بينما قد يتطلب الصب بوابات, العدائين والناهضين التي يجب إزالتها أو إعادة تدويرها.
المقارنة الاقتصادية ذات المعنى هي تكلفة الجزء النهائي المقبول بحجم الإنتاج المطلوب.
5. كيفية الاختيار بين تزوير والصب
يبدأ الاختيار العملي بمتطلبات خدمة المكون ويعمل بشكل عكسي على عملية التصنيع.
الخطوة 1: تحديد متطلبات المواد والتحميل
تحديد السبائك المطلوبة, الخواص الميكانيكية وظروف التشغيل.
قد يستفيد المكون المعرض للانحناء المتكرر أو التحميل الالتوائي من طريق الحدادة الذي يوفر جودة مادة مناسبة وخصائص اتجاهية.
قد يكون الصب مقبولاً أيضًا إذا كانت خصائصه محددة, مستوى الجودة والتصميم يلبي متطلبات الخدمة.
وينبغي أن يكون القرار مدعماً بالمواصفات الهندسية وليس بطريقة التصنيع وحدها.
الخطوة 2: تقييم هندسة الجزء
تحديد ما إذا كان المكون يحتوي على تجاويف داخلية, ممرات التدفق, جدران رقيقة أو ميزات أخرى تؤثر بقوة على قابلية التصنيع.
قد يكون العمود الصلب مناسبًا تمامًا للتزوير.
قد يكون صب غلاف المضخة المعقد مع ممرات التدفق الداخلي أكثر عملية.
عندما يكون كلا الطريقين ممكنا, قارن كمية المعالجة والتجميع اللاحقة المطلوبة.
الخطوة 3: تحديد متطلبات الجودة والتفتيش
النظر في الأنواع, أحجام ومواقع الانقطاعات التي قد تؤثر على أداء المكونات.
للأجزاء الحرجة التعب, قد تكون العيوب القريبة من المناطق شديدة التوتر ذات أهمية خاصة.
للمكونات التي تحتوي على الضغط, قد تؤثر متطلبات السلامة على اختيار المواد, طريق التصنيع والتفتيش.
يجب تحديد قبول الجودة من خلال المواصفات المعمول بها وشروط الخدمة, وليس فقط من خلال تصنيف عملية واحدة على أنها أقوى أو أكثر موثوقية.
الخطوة 4: قارن حجم الإنتاج والتكلفة الإجمالية
تقدير الاستثمار في الأدوات, معدل الإنتاج, الاستفادة من المواد, التشغيل الآلي, المعالجة الحرارية, تكاليف التفتيش والرفض.
قد لا تنتج العملية ذات تكلفة الأدوات الأولية المنخفضة أقل تكلفة لكل جزء مقبول بكميات كبيرة.
وعلى العكس, قد يكون طريق التزوير المجدي تقنيًا غير اقتصادي بالنسبة للمجمع, مكون منخفض الحجم.
أمثلة من التصنيع الصناعي
| المكون | عوامل الاختيار الهامة | اعتبارات التصنيع |
|---|---|---|
| العمود المرفقي | تحميل التعب, خصائص المواد وحجم الإنتاج | يعد التزوير أمرًا شائعًا في التطبيقات الصعبة; كما يتم استخدام طرق الصب المناسبة لتصميمات معينة |
| والعتاد فارغ | جودة المواد, التحميل, بالقطع والمعالجة الحرارية اللاحقة | غالبًا ما يستخدم التزوير لمكونات التروس المحملة بشكل كبير, تخضع لمتطلبات التصميم والمواد |
| غلاف المضخة | ممرات التدفق الداخلي, متطلبات الهندسة والضغط | يمكن أن يشكل الصب ممرات داخلية معقدة بكفاءة |
| جسم الصمام | سلامة الضغط, بيئة الخدمة, سبائك والهندسة الداخلية | يتم استخدام كل من التصاميم المزورة والمصبوبة, اعتمادا على المتطلبات المعمول بها |
القرار النهائي
اختر طريق التصنيع الذي يمكنه تلبية الأداء المطلوب باستمرار, مواصفات هندسية وجودة بتكلفة إجمالية مقبولة.
للتطبيقات الصعبة, ويجب أن يكون هذا القرار مدعومًا ببيانات مادية, القدرة على العملية, متطلبات التفتيش والمناقشات مع الشركات المصنعة المؤهلة.
6. التدفئة التعريفي في تزوير وإنتاج الصب
يمكن للتسخين التعريفي أن يدعم إنتاج السبك والتزوير, لكنه يخدم أغراضا مختلفة.
تسخين الخام قبل تزوير
في تزوير الساخنة, يجب أن تصل القضبان أو القضبان المعدنية إلى درجة حرارة التشكيل المناسبة قبل التشوه.
أ نظام تسخين البليت التعريفي يمكنها تسخين قطع العمل الموصلة المناسبة بينما تظل صلبة. ثم يتم نقل المادة الساخنة إلى الصحافة, مطرقة أو غيرها من معدات تزوير.
تعتمد متطلبات التدفئة على درجة المادة, أبعاد قطعة العمل, تشكيل درجة الحرارة ومعدل الإنتاج.
توفر شركة KOTRON معدات التسخين التعريفي لتطبيقات الحدادة. مزيد من المعلومات متاحة على السكب بالحث صفحة.
ذوبان التعريفي للصب
يتطلب الصب تحضير المعدن المنصهر قبل ملء القالب.
أ فرن الصهر التعريفي يمكن أن تذوب المعادن والسبائك المناسبة باستخدام الحث الكهرومغناطيسي. تتم بعد ذلك معالجة المعدن المنصهر وسكبه وفقًا لعملية الصب المختارة.
معدات الصهر تدعم تحضير المعادن; لا يحل محل تصميم القالب, صب, التحكم في التصلب أو فحص الصب.
التمييز واضح ومباشر: تسخين البليت التعريفي يعد المعدن الصلب للتزوير, بينما ينتج الصهر التعريفي معدنًا سائلًا للصب.
الوجبات الجاهزة الرئيسية
تزوير والصب تقديم قدرات التصنيع المختلفة. يمكن أن يوفر التزوير مزايا لبعض المكونات عالية التحميل, بينما يكون الصب مفيدًا بشكل خاص للأشكال المعقدة والممرات الداخلية.
وينبغي اختيار العملية المناسبة من خلال مقارنة متطلبات الخدمة, خصائص المواد, الشكل الهندسي, قبول الجودة وإجمالي تكلفة التصنيع.
في الإنتاج, يمكن استخدام التسخين التعريفي لتسخين الخامات الصلبة قبل الحدادة أو لصهر المعدن قبل الصب. هذه تطبيقات حرارية متميزة تتطلب تكوينات مختلفة للمعدات.
الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
هل يمكن صب الجزء المعدني وتزويره?
نعم. تستخدم بعض طرق التصنيع مخزونًا مصبوبًا أو قوالب تشكيل مُنتجة خصيصًا والتي تخضع للتزوير اللاحق. عادةً ما تنشأ المنتجات التقليدية المطاوع أيضًا من سبائك مصبوبة أو مواد مصبوبة بشكل مستمر. تعتمد خصائص المكون النهائي على سجل المعالجة الكامل, ليس فقط طريقة التصلب الأولية.
هل تزوير القضاء على المسامية الداخلية?
ليس بالضرورة. قد يؤدي التشوه المناسب إلى إغلاق بعض الفراغات الداخلية, لكن الترابط المعدني الكامل غير مضمون. النتيجة تعتمد على درجة الحرارة, تشوه, حالة التوتر, خصائص العيب والمعالجة اللاحقة. يجب التحقق من الجودة الداخلية عند الاقتضاء.
كيف يمكنك معرفة ما إذا كان الجزء مزورًا أو مصبوبًا?
قد يوفر المظهر السطحي وعلامات التصنيع مؤشرات, لكن التصنيع والتشطيب يمكن أن يحجبهما. سجلات التصنيع, تعد شهادة المواد والفحص المعدني المناسب أكثر موثوقية من المظهر المرئي وحده.
الاختيار بين التزوير والصب لإنتاجك?
توفر شركة KOTRON معدات التسخين التعريفي لتسخين الخامات الصلبة قبل الحدادة وصهر المعادن من أجل الصب. أخبرنا عن مكوناتك ومتطلبات الإنتاج.