
ช่องว่างคอยล์ต่อชิ้นส่วนในการทำความร้อนแบบเหนี่ยวนำ: เหตุใดจึงเปลี่ยนผลลัพธ์การให้ความร้อน
ระยะห่างระหว่างขดลวดเหนี่ยวนำและชิ้นงานนั้นมากกว่าระยะห่างทางกล. มันเป็นส่วนหนึ่งของกระบวนการทำความร้อนแบบเหนี่ยวนำ.
การเปลี่ยน ระยะห่างระหว่างขดลวดกับชิ้นงาน เปลี่ยนการเชื่อมต่อแม่เหล็กไฟฟ้าระหว่างตัวเหนี่ยวนำและชิ้นงาน. ที่อาจส่งผลต่ออัตราการทำความร้อนได้, การกระจายความร้อนและ, ในการใช้งานรักษาความร้อน, ตำแหน่งและรูปร่างของพื้นที่แข็งตัว.
วัตถุประสงค์ไม่ใช่เพื่อวางคอยล์ให้ใกล้ที่สุดเท่าที่จะเป็นไปได้. ระยะห่างต้องเหมาะสมกับชิ้นส่วน, ตัวเหนี่ยวนำและกระบวนการในขณะที่ยังคงสามารถควบคุมได้ในระหว่างการผลิต.
2. เหตุใดระยะการเชื่อมต่อจึงเปลี่ยนความร้อน
3. เหตุใดช่องว่างที่เล็กที่สุดจึงไม่ใช่ทางเลือกที่ดีที่สุดเสมอไป
4. ช่องว่างที่ไม่สม่ำเสมอ, การเบี่ยงเบนหนีศูนย์และเรขาคณิตของชิ้นงาน
5. ระยะข้อต่อไม่ควรปรับด้วยตัวเอง
6. สิ่งที่ควรตรวจสอบในการผลิต?
7. ช่องว่างระหว่างคอยล์กับชิ้นส่วนเป็นตัวแปรกระบวนการ
1. ช่องว่างคอยล์ต่อชิ้นส่วนคืออะไร?
ช่องว่างระหว่างขดลวดกับชิ้นส่วน, เรียกอีกอย่างว่า ระยะเชื่อมต่อ, ระยะห่างระหว่างขดลวดกับชิ้นงาน หรือ coupling gap, คือระยะห่างระหว่างส่วนที่ใช้งานอยู่ของ คอยล์เหนี่ยวนำ และพื้นผิวถูกให้ความร้อน.
ช่องว่างที่ค่อนข้างเล็กมักถูกอธิบายว่าเป็น การเชื่อมต่อที่แน่น, ในขณะที่ช่องว่างที่ใหญ่กว่าให้ ข้อต่อหลวม.
ระยะห่างนี้มีความสำคัญเนื่องจากฟลักซ์แม่เหล็กที่เชื่อมระหว่างขดลวดและชิ้นงานจะลดลงเมื่อระยะห่างเพิ่มขึ้น. Radyne อธิบายการคัปปลิ้งโดยเฉพาะว่าเป็นช่องว่างสัมพัทธ์ระหว่างตัวเหนี่ยวนำและชิ้นงาน และหมายเหตุว่าการคัปปลิ้งที่ใกล้ชิดโดยทั่วไปจะเพิ่มความเข้มข้นของฟลักซ์แม่เหล็กที่พื้นผิวชิ้นงาน. ราดีน: เกี่ยวกับตัวเหนี่ยวนำ
ไม่สามารถเลือกระยะทางที่ต้องการจากช่องว่างเพียงอย่างเดียวได้. รูปทรงขดลวด, รูปทรงชิ้นส่วน, ความถี่และรูปแบบการทำความร้อนที่ต้องการก็ส่งผลต่อผลลัพธ์เช่นกัน.
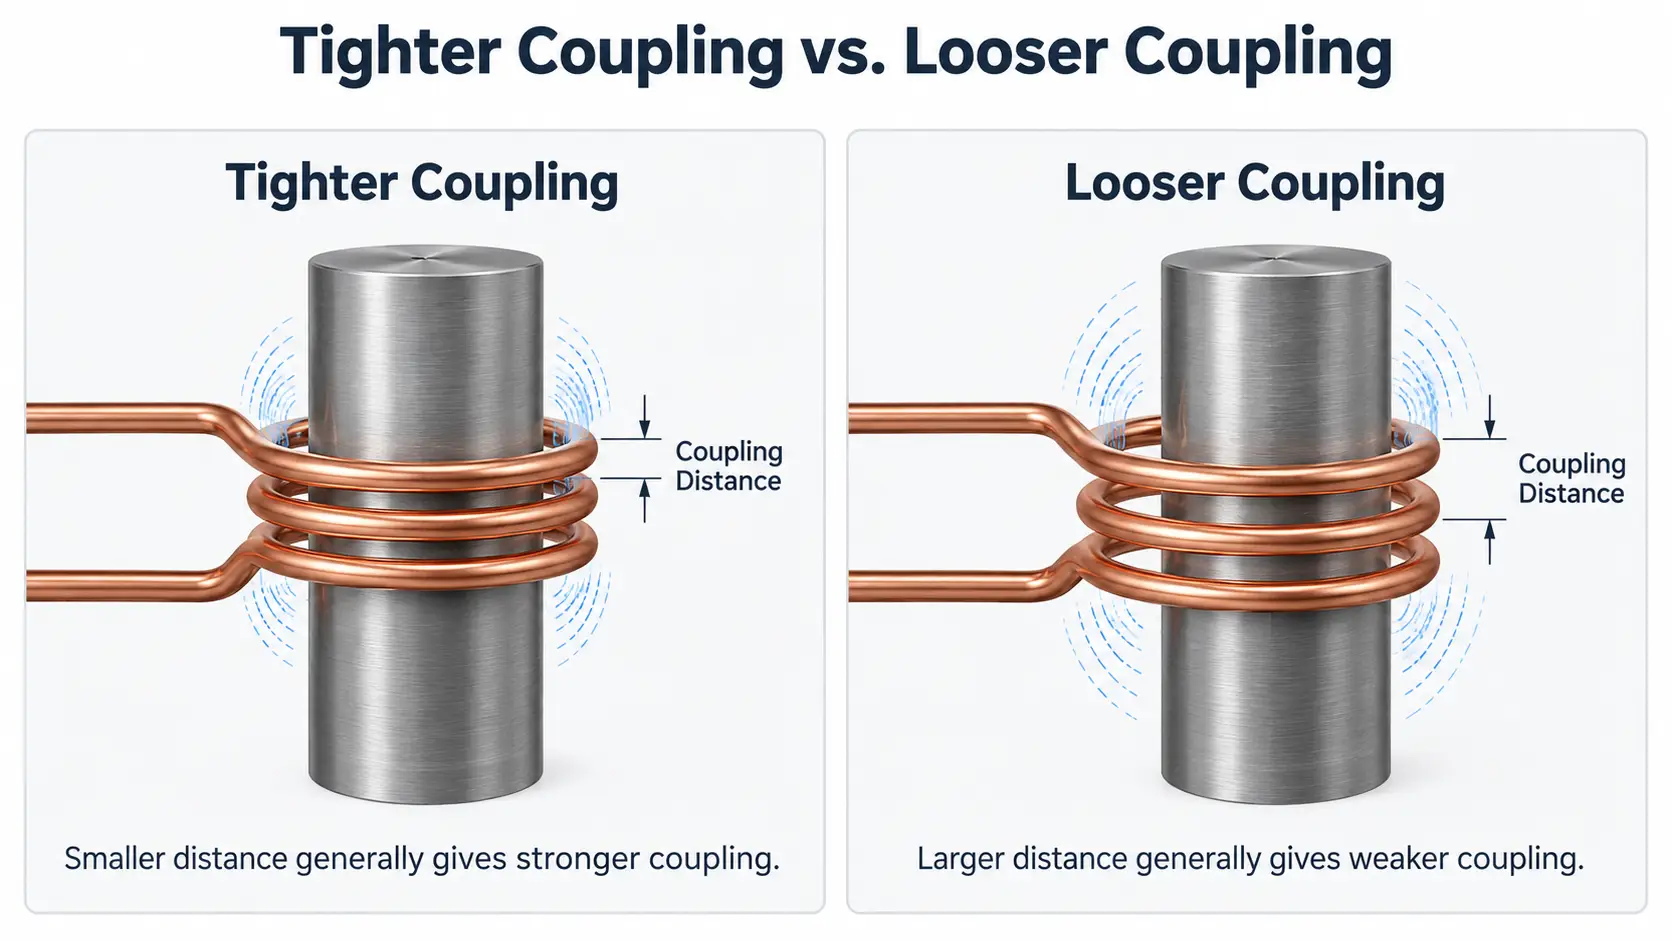
ช่องว่างระหว่างคอยล์กับชิ้นส่วน: ระยะห่างระหว่างตัวเหนี่ยวนำและพื้นผิวชิ้นงาน.
2. เหตุใดระยะการเชื่อมต่อจึงเปลี่ยนความร้อน
การเคลื่อนชิ้นงานเข้ามาใกล้หรือไกลจากคอยล์ที่ทำงานอยู่จะเปลี่ยนความแรงของทั้งสองชิ้น ควบคู่กันทางแม่เหล็กไฟฟ้า.
การมีเพศสัมพันธ์ที่ใกล้ชิดยิ่งขึ้นโดยทั่วไปจะเพิ่มการตอบสนองต่อความร้อน. การเพิ่มระยะห่างมักจะลดการมีเพศสัมพันธ์ และยังสามารถเปลี่ยนความใกล้ชิดของบริเวณที่ได้รับความร้อนตามรูปร่างของตัวเหนี่ยวนำได้อีกด้วย. ราดีน: เกี่ยวกับตัวเหนี่ยวนำ
ขึ้นอยู่กับการใช้งาน, การเปลี่ยนแปลงระยะห่างอาจส่งผลกระทบ:
•อัตราการให้ความร้อน
•การกระจายความร้อนในท้องถิ่น
•ความกว้างหรือตำแหน่งของโซนร้อน
•เวลาที่จำเป็นเพื่อให้บรรลุเงื่อนไขที่ต้องการ
•รูปแบบการชุบแข็งในการอบชุบด้วยความร้อนเหนี่ยวนำ
นี่เป็นเหตุผลหนึ่งที่พลังงานที่ระบุและเวลาในการทำความร้อนไม่ได้อธิบายกระบวนการทั้งหมด. การตั้งค่าสองรายการที่ใช้การตั้งค่าทางไฟฟ้าเดียวกันอาจทำงานแตกต่างกันได้ หากรูปทรงของขดลวดหรือความสัมพันธ์ระหว่างขดลวดกับชิ้นงานจริงแตกต่างกัน.
3. เหตุใดช่องว่างที่เล็กที่สุดจึงไม่ใช่ทางเลือกที่ดีที่สุดเสมอไป
การมีเพศสัมพันธ์ที่แน่นหนาสามารถเพิ่มอัตราการทำความร้อนได้, แต่การลดระยะห่างให้มากที่สุดเท่าที่จะเป็นไปได้ไม่ใช่กฎการออกแบบทั่วไปที่เป็นประโยชน์.
อุปกรณ์การผลิตยังต้องรองรับการเปลี่ยนแปลงทางกลด้วย. ระยะห่างอาจต้องเผื่อความคลาดเคลื่อนของชิ้นงาน, วิ่งหมด, การเปลี่ยนแปลงตำแหน่งและ, ที่เกี่ยวข้อง, การขยายตัวทางความร้อนระหว่างการทำความร้อน.
อุปกรณ์จับยึดและความแม่นยำในการจัดการก็มีความสำคัญเช่นกัน. ช่องว่างที่ใช้ได้กับตัวอย่างที่อยู่ในตำแหน่งที่สมบูรณ์อาจทำให้มีระยะห่างน้อยเกินไปเมื่อมีการนำรูปแบบการผลิตปกติมาใช้.
Ambrell สร้างความแตกต่างเช่นเดียวกัน: แม้ว่าการขยับชิ้นงานเข้าใกล้ขดลวดมากขึ้นก็สามารถเพิ่มอัตราการทำความร้อนได้, ระบบการผลิตในทางปฏิบัติมักจะรักษาช่องว่างอากาศไว้เพื่อรองรับความคลาดเคลื่อนในชิ้นส่วน, คอยล์และฟิกซ์เจอร์การจัดการ. แอมเบรลล์: ระยะการเชื่อมต่อ
เป้าหมายที่เป็นประโยชน์จึงเป็น ก ระยะคัปปลิ้งที่เหมาะสมและทำซ้ำได้, ไม่ใช่แค่ระยะทางที่สั้นที่สุดเท่านั้น.
ไม่มีช่องว่างคอยล์เหนี่ยวนำสากลที่ถูกต้องกับทุกชิ้นงานหรือกระบวนการ.
4. ช่องว่างที่ไม่สม่ำเสมอ, การเบี่ยงเบนหนีศูนย์และเรขาคณิตของชิ้นงาน
ช่องว่างที่ระบุสามารถแก้ไขได้ในขณะที่ความสัมพันธ์ระหว่างคอยล์กับชิ้นส่วนจริงยังไม่ดีอยู่.
ตัวอย่างเช่น, ถ้าเพลาอยู่นอกศูนย์กลางเล็กน้อยในตัวเหนี่ยวนำโดยรอบ, ด้านหนึ่งอยู่ใกล้กับขดลวดมากกว่าอีกด้านหนึ่ง. การเบี่ยงเบนหนีศูนย์ระหว่างการหมุนสามารถทำให้ความสัมพันธ์นั้นเปลี่ยนแปลงอย่างต่อเนื่องในระหว่างรอบการให้ความร้อน.
ปัญหาเดียวกันอาจปรากฏในรูปทรงที่แตกต่างกันไปพร้อมกับรูปทรงอื่นๆ.
ชิ้นส่วนทรงกลม
ความร่วมศูนย์และความหนีศูนย์ส่งผลต่อระยะห่างรอบเส้นรอบวง. การวางตำแหน่งทางกลจึงส่งผลต่อรูปแบบการทำความร้อนแม้ว่าการตั้งค่าทางไฟฟ้าจะไม่เปลี่ยนแปลงก็ตาม.
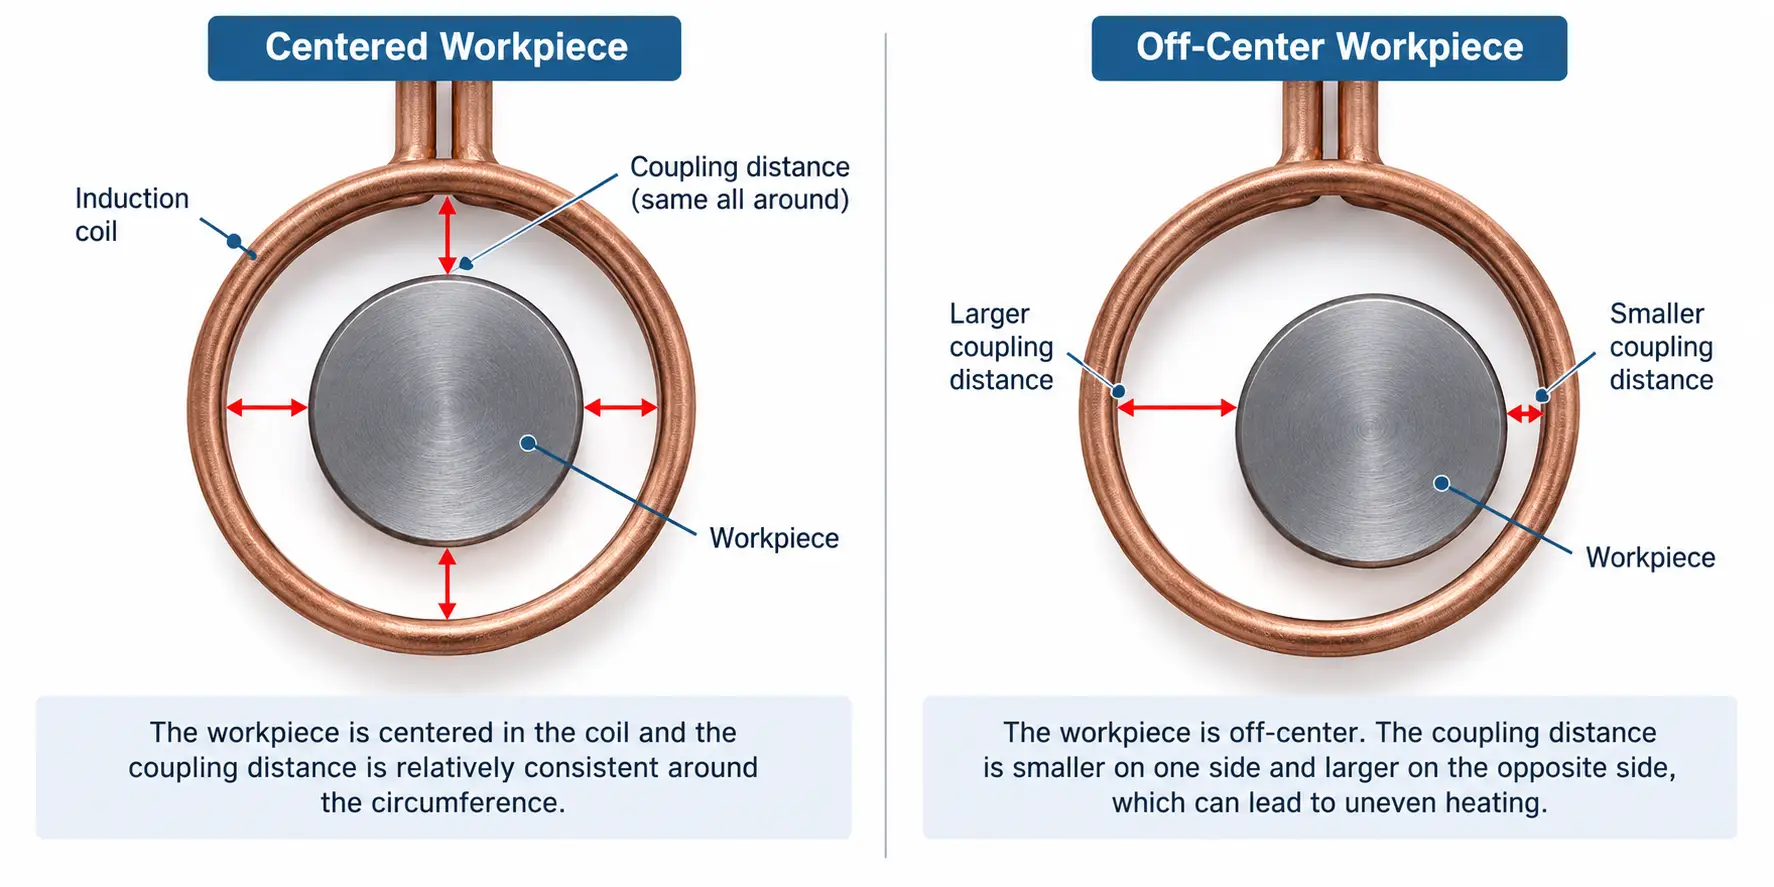
อยู่ตรงกลางกับ. นอกศูนย์กลาง: ชิ้นงานที่อยู่กึ่งกลางจะเปลี่ยนช่องว่างระหว่างขดลวดกับชิ้นส่วนรอบๆ เส้นรอบวง.
โปรไฟล์, ชิ้นส่วนสี่เหลี่ยมและสี่เหลี่ยม
เคล็ดลับฟัน, ราก, ใบหน้าแบน, มุมและคุณลักษณะอื่นๆ ไม่จำเป็นต้องอยู่ห่างจากพื้นผิวคอยล์ที่ใช้งานอยู่เท่ากัน. ตัวเหนี่ยวนำจะต้องได้รับการพัฒนาตามรูปทรงจริงมากกว่ามิติภายนอกที่กำหนดหนึ่งมิติ.
กำลังสแกนแอปพลิเคชัน
ช่องว่างที่น่าพอใจเมื่อเริ่มต้นของ สแกน ไม่ได้พิสูจน์ว่ายังคงน่าพอใจตลอดการเดินทาง. ความตรงของชิ้นงาน, การสนับสนุน, การจัดตำแหน่งเครื่องและสภาพฟิกซ์เจอร์สามารถเปลี่ยนความสัมพันธ์ไปตามชิ้นส่วนได้ไกลขึ้น.
การเหนี่ยวนำ GH ยังระบุระยะห่างระหว่างตัวเหนี่ยวนำและชิ้นส่วนเป็นปัจจัยที่ส่งผลต่อการมีเพศสัมพันธ์และการเหนี่ยวนำความร้อน. การเหนี่ยวนำ GH: การออกแบบตัวเหนี่ยวนำ
เมื่อกระบวนการที่จัดตั้งขึ้นเริ่มแสดงออกมา ความร้อนไม่สม่ำเสมอ, รูปแบบการชุบแข็งแบบเลื่อนหรือการเปลี่ยนแปลงของเส้นรอบวง, การตรวจสอบตำแหน่งคอยล์ถึงชิ้นงานจริงจึงมีความสำคัญพอๆ กับการตรวจสอบการตั้งค่ากำลัง.
5. ระยะข้อต่อไม่ควรปรับด้วยตัวเอง
การเคลื่อนคอยล์เข้าไปใกล้ยิ่งขึ้นไม่ใช่การแก้ไขแบบสากลสำหรับการทำความร้อนที่ช้าหรือไม่สม่ำเสมอ.
การมีเพศสัมพันธ์ทำงานร่วมกับตัวแปรกระบวนการอื่นๆ, รวมถึง:
•เรขาคณิตตัวเหนี่ยวนำ
•ความถี่ในการทำงาน
•พลัง
•เวลาในการให้ความร้อน
•การเคลื่อนที่ของชิ้นงาน
•รูปทรงและวัสดุของชิ้นส่วน
Radyne ตั้งข้อสังเกตว่าทั้งคู่ ความถี่ และการมีเพศสัมพันธ์มีอิทธิพลต่อรูปแบบการให้ความร้อนที่ติดตามขดลวดอย่างใกล้ชิดเพียงใด. ราดีน: เกี่ยวกับตัวเหนี่ยวนำ
การเปลี่ยนช่องว่างในกระบวนการที่กำหนดไว้จึงสามารถเปลี่ยนแปลงได้มากกว่าความเร็วการทำความร้อน. ควรตรวจสอบรูปแบบการทำความร้อนหรือการชุบแข็งที่เกิดขึ้น แทนที่จะถือว่าการตั้งค่าก่อนหน้านี้ยังคงเท่ากัน.
ไม่ใช่ทุกความแตกต่างในการเว้นวรรคจะถือเป็นข้อผิดพลาด, ทั้ง. ผู้ออกแบบคอยล์สามารถเปลี่ยนระยะห่างของคอยล์หรือคัปปลิ้งในพื้นที่โดยเจตนาเพื่อให้ส่งผลต่อรูปแบบการทำความร้อน. Ambrell อธิบายการปรับการหมุนคอยล์, ระยะห่างและการมีเพศสัมพันธ์เป็นวิธีการที่ใช้ในการกระจายความร้อน. แอมเบรลล์: คู่มือการออกแบบคอยล์เหนี่ยวนำ
ความแตกต่างก็คือว่าการเปลี่ยนแปลงนั้นเป็นอย่างไร ตั้งใจและพัฒนาเป็นส่วนหนึ่งของการออกแบบตัวเหนี่ยวนำ, หรือเกิดจากการหมดสติโดยไม่ตั้งใจ, ตำแหน่งที่ไม่ดี, การเคลื่อนที่ของคอยล์หรือการสึกหรอของฟิกซ์เจอร์.
6. สิ่งที่ควรตรวจสอบในการผลิต?
เมื่อผลลัพธ์การให้ความร้อนเปลี่ยนไปโดยไม่มีการเปลี่ยนแปลงสูตรทางไฟฟ้าอย่างเห็นได้ชัด, ความสัมพันธ์ทางกลระหว่างคอยล์และชิ้นงานสมควรได้รับความสนใจ.
การตรวจสอบที่มีประโยชน์รวมถึง:
ตำแหน่งชิ้นงาน
ยืนยันว่าชิ้นส่วนนั้นเข้าที่และอยู่ในตำแหน่งที่ถูกต้องในฟิกซ์เจอร์.
การวิ่งหนีและความตรง
ตรวจสอบว่าชิ้นงานเคลื่อนที่เข้ามาใกล้และไกลจากขดลวดระหว่างการหมุนหรือการสแกนหรือไม่.
ตำแหน่งและสภาพตัวเหนี่ยวนำ
มองหาการเคลื่อนไหว, การเสียรูปหรือความเสียหายที่อาจมีการเปลี่ยนแปลงระยะห่าง.
สภาพการติดตั้ง
การสึกหรอหรือการหลวมในการค้นหาส่วนประกอบอาจทำให้ชิ้นงานเคลื่อนตัวได้ แม้ว่าโปรแกรมเครื่องจักรจะไม่เปลี่ยนแปลงก็ตาม.
การกวาดล้างตามเส้นทางการสแกน
สำหรับส่วนที่ยาว, ตรวจสอบความสัมพันธ์ระหว่างคอยล์กับชิ้นงานตลอดความยาวที่ได้รับความร้อนหรือชุบแข็ง แทนที่จะตรวจสอบที่ตำแหน่งเดียวเท่านั้น.
สำหรับการผลิตซ้ำ, การรักษาความสัมพันธ์เชิงพื้นที่ที่ต้องการระหว่างคอยล์และชิ้นส่วนนั้นมีประโยชน์มากกว่าการรักษาช่องว่างเป็นมิติการตั้งค่าครั้งเดียว.
7. ช่องว่างระหว่างคอยล์กับชิ้นส่วนเป็นตัวแปรกระบวนการ
ช่องว่างระหว่างขดลวดกับชิ้นส่วนส่งผลต่อการมีเพศสัมพันธ์ทางแม่เหล็กไฟฟ้า, แต่ไม่มีระยะทางเดียวที่ควรใช้กับทุกกระบวนการทำความร้อนแบบเหนี่ยวนำ.
การมีเพศสัมพันธ์ที่ใกล้ชิดยิ่งขึ้นสามารถเพิ่มการตอบสนองต่อความร้อนได้, ในขณะที่ระยะห่างที่มากเกินไปอาจทำให้ปฏิสัมพันธ์ระหว่างคอยล์และชิ้นงานอ่อนลง. ในเวลาเดียวกัน, ระบบจำเป็นต้องมีระยะห่างในทางปฏิบัติเพียงพอสำหรับชิ้นส่วนจริง, อุปกรณ์ติดตั้งและการเคลื่อนย้ายเครื่องจักร.
คำถามทางวิศวกรรมจึงไม่ใช่:
วางคอยล์ได้ใกล้แค่ไหน?
แต่เป็น:
ความสัมพันธ์ระหว่างขดลวดกับชิ้นงานทำให้เกิดรูปแบบการทำความร้อนที่ต้องการและสามารถรักษาไว้ได้ในระหว่างการผลิต?
คำตอบนั้นขึ้นอยู่กับรูปทรงของชิ้นส่วน, ข้อกำหนดการออกแบบตัวเหนี่ยวนำและกระบวนการ.
คีย์ Takeaway
ช่องว่างระหว่างคอยล์กับชิ้นส่วนเป็นตัวแปรของกระบวนการ, ไม่ใช่มิติการตั้งค่าครั้งเดียว.
การมีเพศสัมพันธ์ที่ใกล้ชิดยิ่งขึ้นจะเพิ่มการตอบสนองต่อความร้อน, แต่ระยะห่างยังต้องรองรับบางส่วน, ฟิกซ์เจอร์และความแปรผันของเครื่องจักร.
ช่องว่างที่เหมาะสมจะสร้างรูปแบบการทำความร้อนที่ต้องการและสามารถทำซ้ำได้ในการผลิต.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
+ ควรวางคอยล์ให้ใกล้กับชิ้นส่วนมากที่สุด?
ไม่จำเป็น. การมีเพศสัมพันธ์ที่ใกล้ชิดยิ่งขึ้นช่วยเพิ่มการตอบสนองต่อความร้อน, แต่โดยปกติแล้วระบบการผลิตจะรักษาช่องว่างอากาศไว้เพื่อรองรับความคลาดเคลื่อนของชิ้นส่วน, ความแปรปรวนของการหมุนและฟิกซ์เจอร์. เป้าหมายคือระยะคัปปลิ้งที่เหมาะสมและทำซ้ำได้ ไม่ใช่ระยะคัปปลิ้งที่เล็กที่สุด.
+ ช่องว่างที่เล็กกว่าจะเร่งความร้อนเสมอหรือไม่?
โดยทั่วไปช่องว่างเล็กๆ จะทำให้ข้อต่อแข็งแรงขึ้น และสามารถเพิ่มอัตราการให้ความร้อนได้, แต่ยังเปลี่ยนความใกล้ชิดของพื้นที่ให้ความร้อนตามรูปร่างของคอยล์อีกด้วย. การเว้นวรรคต้องทำงานร่วมกับความถี่, กำลังและเรขาคณิตของชิ้นส่วน, ดังนั้นจึงไม่ใช่การควบคุมความเร็วแบบอิสระ.
+ เหตุใดการทำความร้อนของฉันจึงไม่เท่ากันเมื่อการตั้งค่าไฟฟ้าไม่เปลี่ยนแปลง?
ความสัมพันธ์ทางกลระหว่างคอยล์และชิ้นงานอาจมีการเปลี่ยนแปลง. ตรวจสอบตำแหน่งชิ้นงาน, การวิ่งหนีและความตรง, สภาพตัวเหนี่ยวนำ, การสึกหรอของฟิกซ์เจอร์และการกวาดล้างตามเส้นทางการสแกนแบบเต็ม.
+ มีช่องว่างระหว่างคอยล์กับชิ้นส่วนที่ถูกต้องหนึ่งช่องสำหรับทุกชิ้นงานหรือไม่?
ไม่ใช่. ระยะห่างที่ต้องการขึ้นอยู่กับรูปทรงของชิ้นส่วน, การออกแบบตัวเหนี่ยวนำ, ความถี่และรูปแบบการทำความร้อนที่ต้องการ. ควรได้รับการพัฒนาและตรวจสอบการใช้งานจริงมากกว่าการคัดลอกจากส่วนอื่น.
ไม่แน่ใจเกี่ยวกับช่องว่างคอยล์ถึงชิ้นส่วนของคุณ?
ส่งรายละเอียดชิ้นส่วนและกระบวนการปัจจุบันของคุณมาให้เรา, และเราสามารถช่วยประเมินความสัมพันธ์ระหว่างคอยล์กับชิ้นงานสำหรับการใช้งานของคุณได้.










