
感应加热中的线圈与零件间隙: 为什么它会改变加热结果
感应线圈与工件之间的距离大于机械间隙. 它是感应加热过程的一部分.
改变 线圈与零件间隙 改变电感器与工件之间的电磁耦合. 这会影响加热速率, 热量分布和, 在热处理应用中, 硬化区域的位置和形状.
目标不是将线圈放置得尽可能靠近. 间距需要适合零件, 电感器和工艺,同时在生产过程中保持可控.
2. 为什么耦合距离会改变加热效果
3. 为什么最小的差距并不总是最好的选择
4. 间隙不均匀, 跳动和工件几何形状
5. 耦合距离不应自行调整
6. 生产中应检查哪些内容?
7. 线圈与零件之间的间隙是一个过程变量
1. 什么是线圈与零件之间的间隙?
线圈与零件之间的间隙, 也称为 耦合距离, 线圈到工件的距离 或 耦合间隙, 是活动部分之间的间距 感应线圈 和被加热的表面.
相对较小的间隙通常被描述为 紧耦合, 而较大的间隙给出 松耦合.
该距离很重要,因为连接线圈和工件的磁通量随着间距的增加而减少. Radyne 将耦合具体描述为电感器和工件之间的相对间隙,并指出更紧密的耦合通常会增加工件表面的磁通量集中度. 拉德因: 关于电感器
不能仅从间隙中选择所需的距离. 线圈几何形状, 零件几何形状, 频率和所需的加热模式也会影响结果.
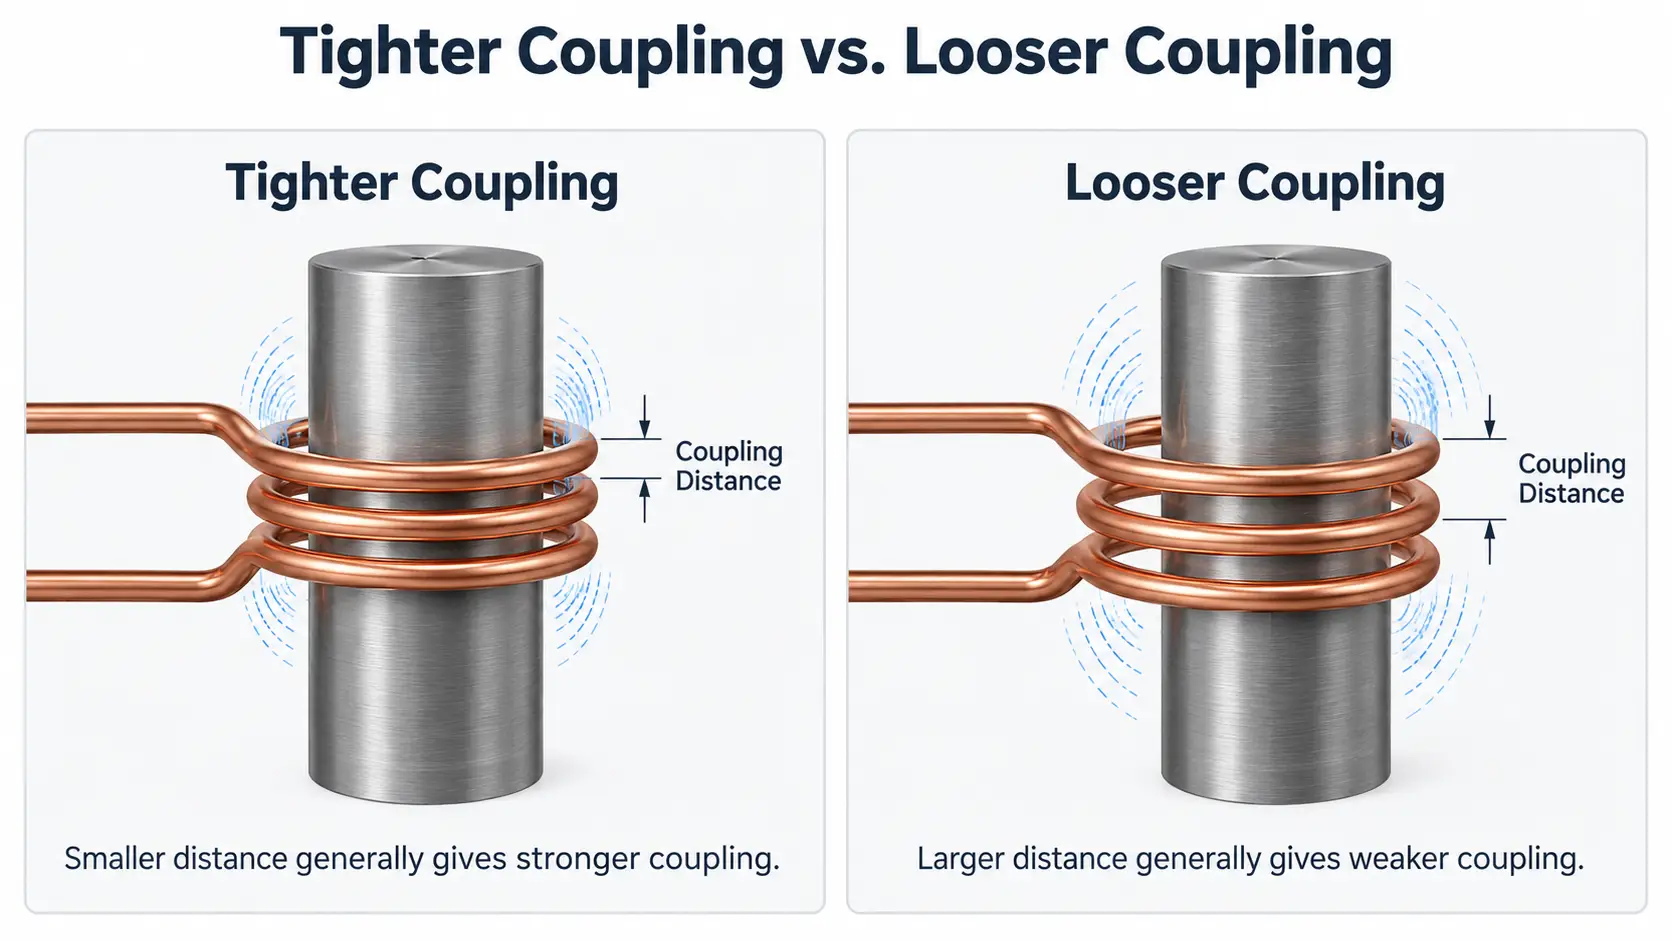
线圈与零件间隙: 感应器与工件表面之间的耦合距离.
2. 为什么耦合距离会改变加热效果
将工件移近或远离活动线圈会改变两者的强度 电磁耦合.
更紧密的耦合通常会增加加热响应. 增加距离通常会减少耦合,还可以改变加热区域与电感器形状的紧密程度. 拉德因: 关于电感器
取决于应用, 间距的变化可能会影响:
•加热速率
•局部热量分布
•加热区的宽度或位置
•达到所需条件所需的时间
•感应热处理的硬化模式
这是标称功率和加热时间不能描述完整过程的原因之一. 如果线圈几何形状或实际线圈与工件的关系不同,则使用相同电气设置的两个设置可能会表现不同.
3. 为什么最小的差距并不总是最好的选择
紧耦合可以提高加热速率, 但尽可能缩短距离并不是一个有用的通用设计规则.
生产设备还必须适应机械变化. 间隙可能需要考虑工件公差, 跳动, 定位变化和, 相关的, 加热时的热膨胀.
夹具和操作精度也很重要. 当引入正常的生产变化时,与一个完美定位的样品配合使用的间隙可能提供的间隙太小.
安布雷尔也做出了同样的区分: 尽管将工件移近线圈可以提高加热速率, 实际生产系统通常会保留气隙以适应零件的公差, 线圈和处理夹具. 安布雷尔: 耦合距离
因此,有用的目标是 合适且可重复的耦合距离, 不仅仅是可达到的最小距离.
不存在适合每个工件或工艺的通用感应线圈间隙.
4. 间隙不均匀, 跳动和工件几何形状
标称间隙可能是正确的,但实际线圈与零件的关系仍然很差.
例如, 如果轴在周围感应器内稍微偏离中心, 一侧比另一侧更靠近线圈. 旋转期间的跳动可以使该关系在加热循环期间不断变化.
对于其他几何形状,同一问题可能会以不同的形式出现.
圆形零件
同心度和跳动影响圆周间距. 因此,即使电气设置保持不变,机械定位也会影响加热模式.
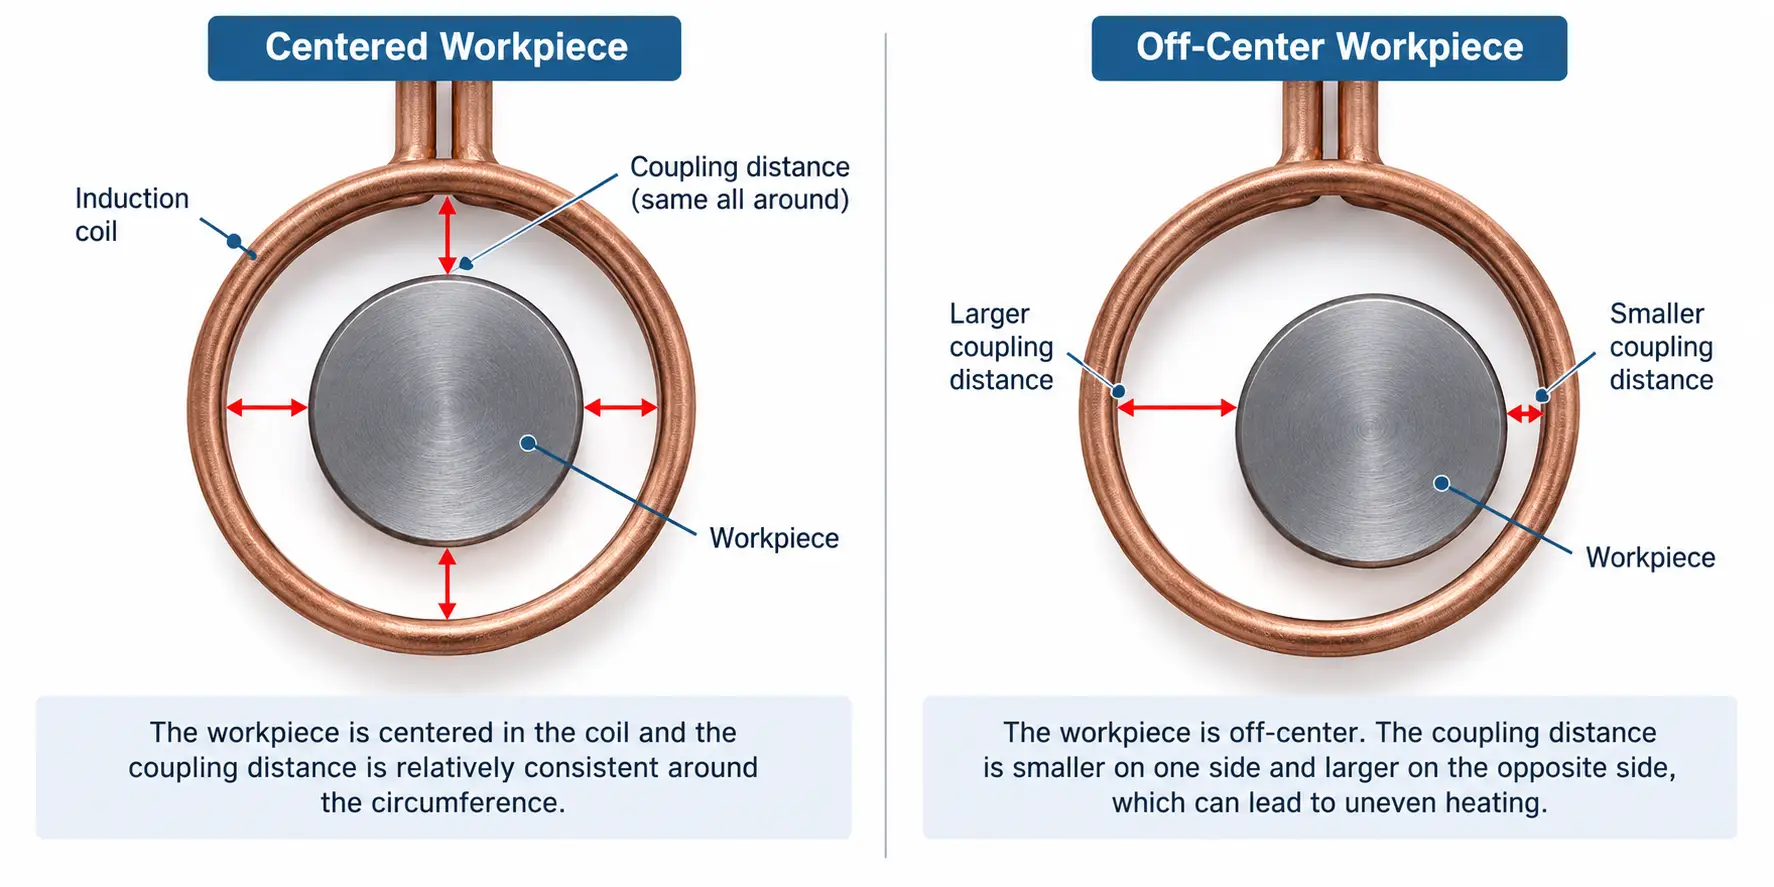
居中 vs. 偏离中心: 偏心的工件会改变圆周上的线圈与零件之间的间隙.
简介, 正方形和长方形零件
牙齿提示, 根, 平面, 角和其他特征不一定位于距有源线圈表面相同的距离处. 电感器必须围绕实际几何形状而不是一个标称外部尺寸来开发.
扫描应用程序
开始时的令人满意的差距 扫描 并不能证明它在整个行程中仍然令人满意. 工件直线度, 支持, 机器对准和夹具条件可以进一步改变零件上的关系.
GH Induction 同样将感应器与零件之间的距离确定为影响耦合和感应加热的因素. 生长激素诱导: 电感设计
当既定流程开始显现时 不均匀加热, 硬化图案偏移或周向变化, 因此,检查线圈到工件的实际位置与检查功率设置同样重要.
5. 耦合距离不应自行调整
将线圈移得更近并不是解决加热缓慢或不均匀问题的通用方法.
耦合与其他过程变量一起工作, 包括:
•电感器几何形状
•操作频率
•功率
•加热时间
•工件移动
•零件几何形状和材料
Radyne 指出,两者 频率 和耦合影响加热图案跟随线圈的紧密程度. 拉德因: 关于电感器
因此,改变既定工艺上的间隙可以改变的不仅仅是加热速度. 应检查最终的加热或硬化模式,而不是假设之前的设置保持不变.
并非所有间距差异都是错误, 任何一个. 线圈设计者可以故意改变局部线圈间距或耦合来影响加热模式. 安布雷尔描述了线圈匝数的调整, 间距和耦合作为塑造热分布的方法. 安布雷尔: 感应线圈设计指南
区别在于变异是否是 作为电感器设计的一部分有意并开发, 或因跳动而无意造成, 定位不佳, 线圈移动或夹具磨损.
6. 生产中应检查哪些内容?
当加热结果发生变化而电气配方没有明显变化时, 线圈与工件之间的机械关系值得关注.
有用的检查包括:
工件位置
确认零件已正确就位并位于夹具中.
跳动和直线度
检查工件在旋转或扫描过程中是否靠近或远离线圈.
电感器位置和状态
寻找动静, 可能改变间距的变形或损坏.
夹具状态
即使机器程序没有改变,定位部件的磨损或松动也会导致工件移动.
沿扫描路径的间隙
对于长零件, 在整个加热或硬化长度上而不是仅在一个位置检查线圈与工件的关系.
用于重复生产, 维持线圈和零件之间的预期空间关系比将间隙视为一次性设置尺寸更有用.
7. 线圈与零件之间的间隙是一个过程变量
线圈与零件的间隙影响电磁耦合, 但不存在适用于每个感应加热过程的单一距离.
更紧密的耦合可以增加加热响应, 而过大的间距会减弱线圈与工件之间的相互作用. 同时, 系统需要足够的实际间隙来容纳实际零件, 夹具和机器运动.
因此,工程问题不是:
线圈可以放置多近?
它是:
线圈与工件的哪种关系可产生所需的加热模式并在生产过程中保持不变?
这个答案取决于零件的几何形状, 电感设计及工艺要求.
要点
线圈与零件的间隙是一个过程变量, 不是一次性设置维度.
更紧密的耦合提高了加热响应, 但间距仍必须容纳部分, 夹具和机器变化.
正确的间隙可产生所需的加热模式并在生产中保持可重复性.
常见问题解答
单击问题以展开答案.
+ 线圈是否应尽可能靠近零件放置?
未必. 更紧密的耦合增加了加热响应, 但生产系统通常会保留气隙以适应零件公差, 跳动和夹具变化. 目标是合适且可重复的耦合距离,而不是最小的耦合距离.
+ 较小的间隙总是能加快加热速度吗?
较小的间隙通常会加强耦合并提高加热速率, 但它也会改变加热区域与线圈形状的紧密程度. 间距必须与频率一起工作, 功率和零件几何形状, 所以它不是一个独立的速度控制.
+ 当电气设置没有改变时,为什么我的加热变得不均匀?
线圈和工件之间的机械关系可能发生了变化. 检查工件位置, 跳动和直线度, 电感条件, 夹具磨损和沿完整扫描路径的间隙.
+ 每个工件是否都有正确的线圈与零件间隙?
不. 所需的间距取决于零件的几何形状, 电感器设计, 频率和所需的加热模式. 应针对实际应用进行开发和验证,而不是从其他部分复制.










