
热镦感应加热: 紧固件线材预热和生产控制
介绍
热标题 是一种用于制造螺栓的金属成型工艺, 螺钉和其他带有加大头的紧固件. 过程中, 将选定的金属坯料部分在模具中加热并压缩,以产生所需的头部几何形状.
对于紧固件制造商, 感应加热 提供了一种在标题操作之前准备所需材料部分的方法. 视生产安排而定, 可在钢丝进入打头机之前对连续送入的钢丝或单独切割的毛坯进行加热.
与传统炉加热不同, 感应可以将能量集中在工件的选定区域. 当只有用于头部形成的材料需要达到所需的加工温度时,这特别有用.
然而, 成功的紧固件加热不仅仅需要达到目标温度. 可用于头部形成的材料量, 加热部分的位置, 掘进机的传输顺序和运行周期都会影响生产过程.
本文探讨了如何将感应加热集成到紧固件热镦中, 包括焊丝预热, 加热段要求, 物料准备及生产协调.
1. 了解紧固件制造中的热镦和温镦
1.1 冷镦, 暖标题和热标题
紧固件头部成型可在不同温度条件下进行.
| 工艺 | 一般特征 |
|---|---|
| 冷镦 | 材料在室温或接近室温下形成,无需刻意加热 |
| 温暖的标题 | 材料在成型前被加热至中间温度 |
| 热门标题 | 镦粗前将材料加热至较高的热加工温度 |
选择取决于材料特性, 紧固件尺寸, 所需变形及生产要求.
冷镦广泛用于大批量紧固件制造. 然而, 作为材料强度, 毛坯直径或成形难度增大, 施加在工具上的负载可能会成为一个问题.
温镦或热镦可以通过在成型前加热材料来降低变形阻力.
适用于合适的应用, 感应加热 可以提供这种预热,而不需要整个工件通过传统的加热炉.
1.2 加热温度取决于成型工艺
紧固件镦头前的感应加热没有通用温度.
根据技术论文 紧固件的感应加热和热处理 由 Inductotherm 集团提供, 热加工前钢紧固件的典型温度, 例如镦锻或热镦, 约为 1,050–1,150°C.
同一篇论文确定了某些热加工应用的较低范围约为 340–550°C.
这些是行业参考范围, 每个紧固件没有固定的规格.
材质等级, 横截面尺寸, 变形要求和预期的成型工艺必须确定实际目标温度.
区分传统热加工和低温预热也很重要.
例如, Ambrell 发布了一份紧固件申请,其中 5.4 毫米钢丝在镦锻操作前加热至约 177°C. 目的是减少与冷成型相关的模具负担.
尽管该应用在制造商的案例研究中被描述为热标题, 其报告的温度不应被解释为一般热镦温度或典型的温加工规范.
实际的热目标必须始终由成型工艺定义.
1.3 为什么对紧固件使用感应预热?
感应预热可以在适当的情况下提供多种优势 紧固件制造 应用中:
•成型所需的材料部分的局部加热
•快速加热,无需等待大型炉子达到工作温度
•连续工件之间可重复的加热条件
•与自动送丝和材料处理集成
•减少周围设备暴露在燃烧热中的机会
•针对不同紧固件尺寸和生产要求的灵活加热布置
一个重要的考虑因素是刀具寿命.
当制造商从冷镦改为合适的热成型工艺时, 变形阻力的降低可能有助于降低成形载荷并减少模具应力.
实际改善效果取决于材质, 成型温度, 模具设计及生产条件.
2. 送丝与. 单独坯料加热
材料进入感应加热站的方式决定了大部分生产安排.
两种配置应分别考虑.
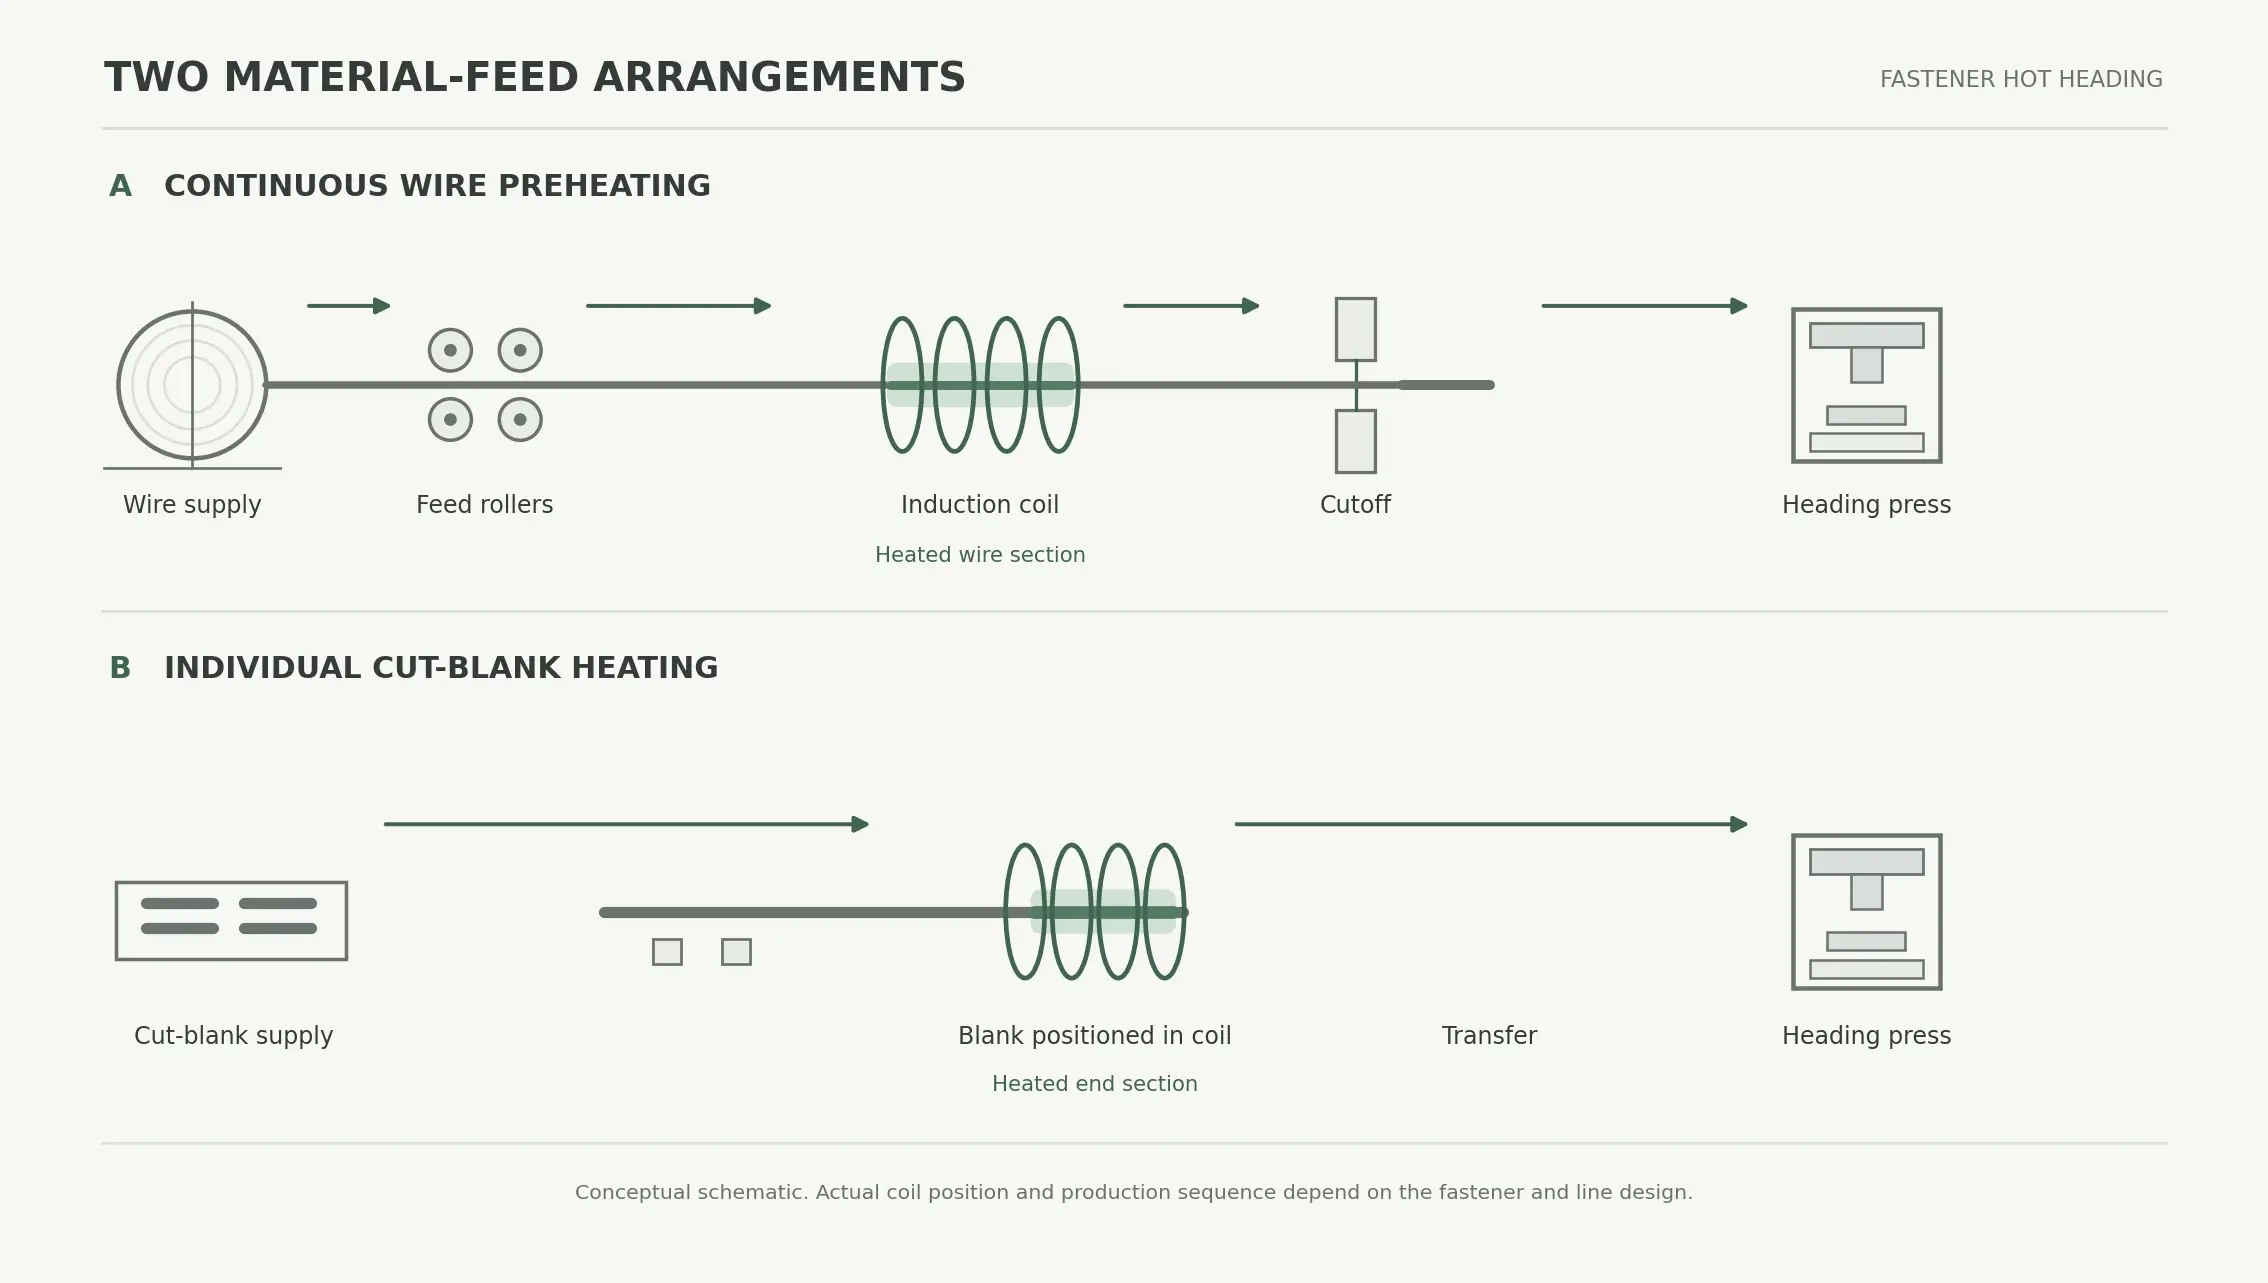
2.1 连续钢丝预热
在一些紧固件生产线上, 钢丝由线圈供给,并通过进料系统连续前进.
感应线圈可以沿焊丝路径放置,以在后续切割和镦锻操作之前加热所需的材料部分.
典型的生产顺序可能包括:
①送丝和矫直.
②感应预热.
③转移到截止位置.
④将线切割成单独的毛坯.
⑤交付至标题操作.
确切的顺序取决于机器布局和所需的成型工艺.
当生产线在切断前需要稳定的进给速度和一致的热条件时,连续焊丝预热尤其重要.
加热装置必须与送丝速度相协调, 目标温度以及线圈与截止站之间的距离.
2.2 单独切割毛坯加热
另一种可能的安排是在感应加热之前将材料切割成单独的毛坯.
然后将每个坯料放置在加热站中, 在转移到打头机之前将所需的端部加热.
当生产线使用单独的工件处理或加热装置需要与现有的坯料进料系统集成时,可以考虑这种配置.
重要的考虑因素包括:
•毛坯长度和直径
•工件方向
•加热位置
•装卸时间
•转移至掘进机
•各个毛坯之间的重复性
与连续丝加热相比, 单独的毛坯加热引入了额外的处理和定位要求.
应根据现有生产线选择适当的布置,而不是假设一种配置适合所有紧固件应用.
2.3 在两种安排之间进行选择
| 考虑 | 连续丝加热 | 单独坯料加热 |
|---|---|---|
| 来料 | 盘绕或拉直的电线 | 切坯 |
| 物质运动 | 连续或分度进给 | 单个工件处理 |
| 加热位置 | 沿导线路径定义的截面 | 每个空白的定义位置 |
| 主要控制要求 | 进给速度和加热一致性 | 定位和循环重复性 |
| 生产一体化 | 线材加工线 | 毛坯处理和标题线 |
主要区别不仅仅是线圈设计.
这就是加热站如何适应完整的材料准备和成型顺序.
3. 确定螺栓头形成的加热部分
3.1 了解镦粗过程中的材料体积
当圆柱形螺栓毛坯被镦粗时, 原柄部的材料流入模腔,形成扩大的头部.
所需材料的量取决于最终头部的几何形状.
对于近似圆柱形的头部, 其理论体积可估计为:
V小时 ≈ πD小时2 氢小时 / 4
在哪里:
— V小时 = 近似头部体积
—D小时 = 头部直径
— H小时 = 头高
对于直径为 D 的圆柱形起始毛坯乙, 相应的理论材料长度为:
L乙 ≈V小时 / (压力乙2/4)
或者:
L乙 ≈D小时2 氢小时 / D乙2
该计算提供了形成头部所消耗的材料长度的初步估计.
实际的紧固件几何形状可能包括六边形轮廓, 法兰, 头下半径, 倒角和其他特征. 对于这些形状, 实际 CAD 体积或基于绘图的体积计算比圆柱近似更合适.
计算也没有直接定义所需的感应加热长度.
加热段必须根据成型顺序建立, 物质流, 模具设计和经过验证的温度分布.
3.2 将加热部分与成型操作相匹配
加热区域应与需要变形的材料相对应.
如果加热段太短, 头部形成所需的部分材料可能达不到预期的热条件.
如果加热部分过长, 额外的材料可能会经历热暴露,而不会直接影响预期的成型操作.
正确的安排取决于:
•原毛坯直径
•所需头部尺寸
•物料体积
•成型减量
•标题阶段数
•模具几何形状
•材质等级
•转让条件
因此,应使用实际的紧固件图纸和代表性的成型试验来建立加热长度和头部几何形状之间的关系.
3.3 加热和冷却材料之间的过渡
局部加热在预期成型区域和相邻材料之间形成过渡.
这种转变会影响毛坯在镦粗过程中的行为.
目的是准备变形所需的材料部分,同时避免对剩余坯料进行不必要的加热.
温度转变受加热装置的影响, 材料尺寸, 操作条件和成型前经过的时间.
对于紧固件应用, 相关问题是进入模具的材料在涉及变形的整个部分是否具有所需的热条件.
线圈几何形状的一般关系, 我们的相关文章解释了工件尺寸和加热区的发展 棒材末端感应加热的加热区域由什么决定.
该文章涵盖了加热区的一般原理. 本文重点介绍它们在紧固件头部形成中的应用.
4. 协调供暖, 切断和航向操作
4.1 加热时间只是生产周期的一部分
适用于大批量紧固件生产线, 感应加热站必须与送料和成型设备配合运行.
生产顺序可能涉及:
•送丝
•物料定位
•感应加热
•隔断
•工件传送
•掘进机装载
•镦粗和卸载
仅从加热时间无法确定总生产周期.
例如, 持续时间少于一秒的加热循环可能仍需要额外的时间来移动材料并转移到下一个操作.
总生产线容量取决于这些阶段之间的相互作用.
4.2 为什么转乘时间很重要
离开感应线圈后, 工件开始向周围环境散失热量.
因此,掘进机的温度可能与加热后立即测量的温度不同.
这对于涉及高成型温度或传输距离短的相对较小工件的应用尤其重要.
传送装置应在加热和成型之间保持可重复的间隔.
在自动化系统中, 这需要之间的协调:
•感应加热控制
•送丝或毛坯定位
•切断机构
•机械转移
•掘进机计时
目标不仅仅是快速加热每个毛坯, 但要在一致的条件下将其交付至成型操作.
4.3 已发布的紧固件线材预热示例
Ambrell 发表了一项涉及螺钉镦头前钢丝预热的应用.
报告的测试条件包括:
| 参数 | 公布价值 |
|---|---|
| 钢丝直径 | 5.4 毫米 |
| 感应电源 | 30 千瓦 |
| 工作频率 | 94 千赫 |
| 目标温度 | 约177°C |
| 加热时间 | 0.5 秒 |
| 转移到截止位置的时间 | 大约 3 秒 |
该应用使用了定制设计的多匝螺旋线圈.
测试过程中使用了温度指示涂料和热电偶.
制造商报告称,电线在从感应线圈到切断位置的三秒移动过程中保持了所需的温度.
这些图描述了一种特定的低温预热应用. 不建议将它们设置用于传统热镦或其他线径.
该案例很有用,因为它演示了如何一起评估加热时间和转移时间.
4.4 将加热能力与掘进压力输出相匹配
这些 感应站 应根据所需的生产率和下游掘进机的运行周期来确定尺寸.
可以考虑多种安排.
单位置加热
当加热周期和材料处理可以匹配所需的生产率时,单位置布置可能是合适的.
多位置加热
多个加热位置可以允许在重叠的生产序列中处理不同的工件.
当加热时间长于可用的装载或传输间隔时,这可能很有用.
通道式加热
适用于合适的连续线材或棒材应用, 通道型感应器可以提供限定的加热路径,材料通过该路径连续或渐进地前进.
最终选择取决于工件的几何形状, 进料方式, 加热要求和可用生产空间.
如果掘进机或材料处理系统仍然是瓶颈,那么更快的加热站不一定会增加总产量.
5. 温度验证和生产一致性
5.1 验证所需的温度
应根据目标温度选择温度测量, 材料及生产安排.
可能的方法包括:
— 红外高温计.
— 工艺开发期间的接触式热电偶.
— 温度指示涂料或材料.
— 经过验证的温度监测系统.
测量位置很重要.
表面温度测量不会自动确认较大工件的中心已达到所需温度.
在初始工艺开发期间, 可以评估代表性样品以建立表面温度和内部热条件之间的关系.
当成形操作涉及工件横截面的大幅变形时,这一点尤其重要.
5.2 影响加热一致性的因素
建立可重复的紧固件加热工艺时应考虑以下因素.
材质等级
不同钢种的电性能不同, 热和成型特性. 目标温度应遵循适用的材料和成型要求.
线材或毛坯直径
较大的横截面代表较大的热质量,并且可能需要不同的加热循环才能达到所需的内部温度.
进料温度
生产运行之间材料温度的变化会影响加热响应.
送料及定位
物料速度变化, 插入深度或工件位置可以改变线圈和预期加热部分之间的关系.
传输间隔
不同的传送时间会导致工件到达镦头机时的不同温度.
加热配方
功率, 频率和加热持续时间应一起确定,而不是在不评估最终工件状况的情况下单独调整.
5.3 过程监控和生产记录
对于生产应用, 记录主要工艺条件有助于识别工件和生产运行之间的变化.
有用的信息包括:
•材料牌号及批次
•线材或毛坯直径
•工件长度
•加热配方
•功率和频率设置
•加热时间
•送料速度
•测得的出口温度
•换乘时间
•掘进机循环
这些记录可以帮助区分与加热相关的变化和源自材料准备或成型设备的问题.
5.4 研究成形变异
并非螺栓头成型中的所有问题都源于感应加热.
例如:
| 观察情况 | 需要调查的领域 |
|---|---|
| 头部形成不完整 | 可用材料量, 毛坯尺寸, 材料温度和模具填充 |
| 头部尺寸变化 | 空白一致性, 物料定位, 模具条件和成型顺序 |
| 连续坯料之间的成型不一致 | 加热重复性, 来料变化和压力机操作 |
| 表面氧化皮过多 | 温度, 在高温和周围大气中的时间 |
| 头部形成错位 | 毛坯定位, 转移对准和航向工具 |
这些观察是调查的起点, 不是自动诊断.
在改变工艺参数之前,应结合实际成形操作对加热工艺进行评估.
6. 建立紧固件生产的感应加热工艺
选择感应加热装置之前, 制造商应定义紧固件和生产要求.
| 申请信息 | 目的 |
|---|---|
| 材质等级 | 建立特定材料的加热要求 |
| 来料形式 | 确定电线或单个毛坯处理 |
| 线材或毛坯直径 | 影响热质量和加热响应 |
| 毛坯长度 | 影响喂食和定位 |
| 所需的头部几何形状 | 帮助估计镦粗所需的材料 |
| 所需加热部分 | 定义预期的成型区域 |
| 目标成型温度 | 建立热目标 |
| 生产速度 | 确定所需的加热能力 |
| 掘进机循环 | 定义下游加工要求 |
| 接送安排 | 帮助评估成型前的温度损失 |
这些 感应加热配置 然后应该围绕这些条件进行开发.
专用线圈可能适合特定的线材或毛坯尺寸. 对于更高的生产要求可考虑多工位布置, 而通道型配置可能适合连续进料.
最终的加热循环应使用代表性的生产材料进行验证.
完整的应用程序测试应验证:
•预期的加热部分位置
•所需温度条件
•连续工件之间的重复性
•转让条件
•与掘进机循环的兼容性
•最终的成型质量
目标是建立可重复的加热成型过程,而不是简单地获得单个样品的温度读数.
常见问题解答
单击问题以展开答案.
热镦前感应加热需要多少温度?
所需温度取决于材料和成型工艺. 用于钢紧固件, Inductotherm Group 报告的典型热加工温度约为 1,050–1,150°C, 而某些热加工应用则使用较低的温度. 必须针对特定材料和紧固件设计制定实际工艺规范.
冷镦前可以使用感应加热吗?
与传统冷成型相比,感应预热可用于制造商希望减少成型载荷或模具应力的某些应用. 然而, 由此产生的工艺应根据实际温度和成型要求来定义,而不是自动归类为常规热镦.
整个螺栓毛坯需要加热吗?
未必. 感应加热可以将能量集中在头部形成所需的部分. 适当的加热长度取决于毛坯的几何形状, 封头尺寸及成型顺序.
为什么转移时间在紧固件热镦中很重要?
工件离开感应线圈后失去热量. 因此,传输时间的变化会改变掘进机的温度. 应协调加热和材料处理以保持一致的成型条件.
相同的感应加热装置可以加工不同尺寸的螺栓吗?
不同线径, 毛坯长度和头部几何形状可能需要不同的线圈布置和加热条件. 一个通用的加热系统可以适应多种尺寸, 但其适用性需通过应用测试来验证.
结论
感应加热提供了一种在紧固件镦头前准备电线和螺栓毛坯的灵活方法.
其价值来自于加热选定材料部分并将加热操作与送丝相结合的能力, 切断和下游成型设备.
对于紧固件制造商, 重要的考虑因素超出了加热时间. 可用材料量, 所需成型温度, 加热段位置和传送顺序都会影响最终的生产过程.
因此,应使用实际的紧固件图纸开发可靠的感应加热装置, 材料规格和打头机要求.
通过评估加热和成型作为连接的生产操作, 制造商可以为螺栓头形成和大批量紧固件制造建立更一致的条件.


